



Professioneller Leitfaden: Stranggießen von Stahlbrammen
Prozessgrundlagen
Stranggießen von Stahl: flüssiger Stahl wird kontinuierlich zu einem Metallstrang erstarrt. Je nach Strangabmessungen: Brammen (Slabs), Blöcke (Blooms) oder Brammen (Billets). Stahlbrammen: quadratischer Querschnitt, Seitenlänge üblicherweise ≤150 mm. Vorprodukt für Walzen in Leichtprofilwerken, Stabstahlwerken, Drahtwerken. Auch für Schmiedeprodukte verwendet.
Prozess in 1950ern erfunden zur Produktivitätssteigerung. Zuvor nur Blockguss, der zwar Vorteile hat, aber nicht immer Produktivitätsanforderungen genügt. Seither Weiterentwicklung für bessere Ausbeute, Qualität, Kosteneffizienz.
Stranggießen ist heute Standardverfahren aller Stahlhersteller, ersetzt Blockguss. Durch viele Vorteile, zahlreiche Verbesserungen, breite empirische/mathematische Forschung. Stranggießen von Brammen = eine Variante, bei der Brammen kontinuierlich und simultan erzeugt werden. Erfordert große Kontrolle der Betriebsparameter für gesunde, kontinuierliche Brammen. Prozessschritte: Heißflüssiger Stahl aus Stahlwerk in Pfanne → Chemieeinstellung in Sekundärmetallurgie → Verteiler (Tundish) → Kokille. Erstarrung beginnt in Kupferkokille durch indirekte Kühlung (intensiv erforscht). Aus Kokille: Sekundärkühlung mit Wasserdüsen.
Historische Meilensteine
Brammenproduktion bekam Schub in 1960ern: Mini-Mill-Konzept (Elektrostahl + Stranggießen + schlanke Organisation) → profitable neue Stahlproduktionskultur. Brammenhersteller zwar profitabel, hinkten bei hochwertigen Stranggussprodukten hinterher.
Umfrage 1980er: Kokillendesign und Brammen-Stranggießbetrieb nicht standardisiert, jede Firma eigene Wege. Brimacombe u. a. Ende 1970er erforschten Kokilleninnenleben, verknüpften Designs, Parameter, Brammenqualität mittels mathematischer Modelle und In-plant-Messungen. Ergebnis: Bewegung zu Standarddesigns/Parametern → deutliche Qualitätsverbesserung. Neue Umfrage 1994: Brammenhersteller lieferten erfolgreich SBQ-Brammen an Autoindustrie (strengste Qualitätsanforderungen). Seither: Anbieter überprüften Gießgeschwindigkeiten → neue Entwicklungen für höhere Produktivität. Gemeinsames Merkmal Hochgeschwindigkeits-Brammen: Erhöhung Kokillenlänge.
Heute: sehr breite Palette Brammen-Stranggießanlagen. Unterschiedliche Biegeradien, 1- bis 8-strängig, Gießgeschwindigkeiten bis 6 m/min. Einsträngiger Brammenstranggießer 6 m Radius (Abb. 1), zwei 8-strängige Anlagen (Abb. 2).
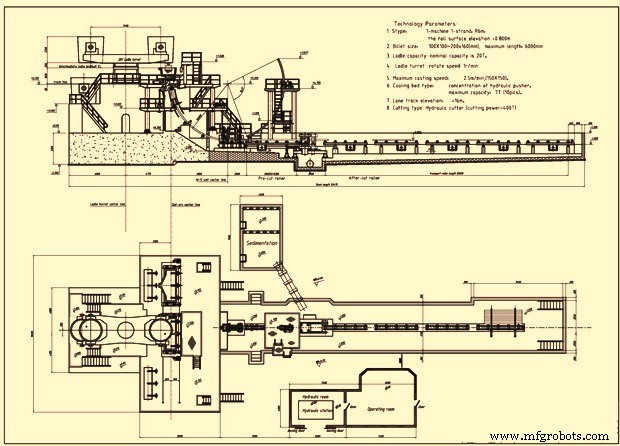
Abb. 1: Einsträngiger Brammenstranggießer
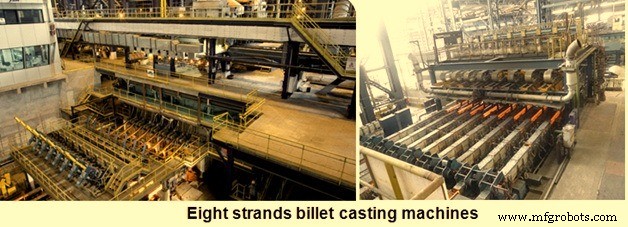
Abb. 2: 8-strängige Brammenstranggießanlagen
Prozessablauf Stranggießen von Stahlbrammen
Stahlpfanne (Steel Ladle)
Flüssiger Stahl aus Stahlwerk → Brammenstranggießer in Stahlpfanne. Während Transfer: Kontrolle Sauberkeit, Zusammensetzung, Temperatur. Ungenutzt → schmutziger, zu heißer/kalter Stahl → Qualitätsguss erschwert.
Hauptproblem bei Transfer: O₂-Aufnahme aus Luft, Ofenschlacke, Pfannenfeuerfest. O₂-Aufnahme bei jedem Transferschritt minimieren. Schlackenüberlauf in Pfanne am Ende Abstichs vom Stahlwerk verhindern. Stahloberfläche in Pfanne mit synthetischer Schlacke abdecken: (i) O₂-Absorption aus Luft verhindern, (ii) nichtmetallische Einschlüsse absorbieren, (iii) Wärmeverlust minimieren. Manche Werke: Pfannendeckel. Während Gießens: Pfanne mit Feuerfestrohr gegen O₂-Aufnahme beim Gießen in Tundish. Stahlfluss Pfanne→Tundish über Schieberschieberventil. Manche: Pfannengewicht kontinuierlich über Lastzellen gemessen.
Üblicherweise: Spülen mit inertem Argon (Ar) zur Temperatureinheitlichmachung. Temperaturkontrolle wichtig für Gussstruktur und Vermeidung Betriebsprobleme (Schädelbildung Pfanne/Tundish, Breakouts). Ar-Durchfluss/Dauer kontrollieren (Gasentladung bringt Stahl mit Luft in Kontakt, außer Sondermaßnahmen).
Verteiler (Tundish)
Tundish erfüllt多重角色 beim Brammen-Stranggießen:
- Verteiler: Stahl auf mehrere Stränge der Anlage verteilen
- Kontrolle Stahlfluss in Kokille: konstantes, niedrigeres hydrostatisches Haupt als Pfanne. Wichtig beim Anfahren: Tundish auf normalen stationären Füllstand füllen vor Kokillenguss.
- Aufschwimmen von Einschlüssen → Reinheit Gussprodukt
- Reaktor für Zusätze (z. B. Calcium Ca für Einschlussmorphologie)
Form/Größe Tundish hauptsächlich durch Strömungskontrollbedarf diktiert. Da Wärmegröße, Brammenabmessungen, Stranganzahl, Strangabstand, Gießrate werksspezifisch variieren: kein einziges optimales Tundish-Design. Schlüsselmerkmale gutem Design:
- Maximierung Einschlussaufschwimmen: großes Tundishvolumen, aber begrenzende Faktoren (z. B. aufeinanderfolgende Heats unterschiedlicher Zusammensetzung ohne Gießunterbrechung → Volumen „gemischten“ Stahls minimieren, da Off-Grade = Ausbeuteverlust)
- Gleiche Verweilzeit Stahl zu jedem Strang für gleichmäßige Qualität
- Minimale Kurzschlussströmung (Short-circuiting) → soweit möglich Plug-Flow
- Strömungsmuster: viel Stahl nahe Oberfläche, wo Aufschwimmen in Tundishschlacke absorbiert werden kann (wichtig: Aufschwimmstrecke durch Auftrieb in verfügbarer Zeit gering)
- Toter Volumen minimieren (reduziert effektive Verweilzeit)
- Turbulenz aus Pfannenzufluss isolieren (besonders offener Strahl Tundish→Kokille). Turbulenz beeinflusst Rauheit Tundishstrahl, Gaseintrag Kokillenbad.
- Tiefe >~500 mm gegen Trichterbildung an Düsenbrunnen (zieht Schlacke tiefer in Kokillenbad)
Optimales Tundish-Design: Spezifikation Form, Abmessungen, Lage/Größe interner Strömungskontrollelemente (Wehre, Dämme). Erreichbar durch umfangreiche Wassermodelle und/oder mathematische Modelle.
Weitere Aspekt: Verhinderung Re-Oxidation flüssigen Stahls. Überdeckungsschlacke mit Einschlussabsorption gegen O₂-Aufnahme. Stahl Tundish→Kokille weiter geschützt: Feuerfestrohr oder Inertgasschleier. Letzteres bei kleinen Brammen (Kokillenhöhle zu klein für Feuerfestrohr). Niedrigere Qualitätsbrammen: oft offener Strahl ohne Re-Oxidationssorge. Tundish feuerfest ausgekleidet (inert zum Stahl). Deoxidationsmittel im Stahl (Ca, Al) dürfen nicht mit Feuerfestoxiden reagieren. Manche Werke: Tundish vorheizen (flüchtige Bestandteile bestimmter Auskleidungen austreiben → Wasserstoffeinträge vermeiden, bessere Temperaturkontrolle).
Hauptproblem Tundishbetrieb: Verstopfen Gießdüsen durch feste Einschlüsse (Al₂O₃). Auch wenn Einschlüsse klein vs. Düsendurchmesser: haften über Grenzschicht an Feuerfest, bauen sich auf → Brücke über Düse → Fluss stoppt. Schwere bei kleinen Brammen (kleinere Düsen). Große Querschnitte/größere Düsen: Ar oft kontinuierlich durch Düse gespült gegen Aufbau. Kein Verstopfungsproblem bei flüssigen Einschlüssen. Daher: Ca-Zugabe in korrekter Menge für Calciumaluminat-Einschlüsse bei Al-getöteten Stählen → störungsfreies Brammengießen.
Gießrate durch Tundishdüse: verschiedene Techniken je Querschnitt. Große Querschnitte (Feuerfestrohr Tundish-Kokille): Stopperstab oder Schieberschieberventil, meist automatische Flusskontrolle für konstanten Meniskus/Gießgeschwindigkeit. Kleine Brammen (offener Strahl): meist keine Flusskontrolle am Tundish. Durchfluss über Düsendurchmesserwahl + spezifischem Stahlhydrostatikhaupt in Tundish. Meniskuskontrolle über Gießgeschwindigkeitsvariation. Hydrostatikhaupt-Erhaltung: manuell oder kontinuierliches Tundishwiegen (Lastzelle) + Signal an Schieberschieberventil Pfanne.
Normale Gießzeit pro Heat: ~1 Stunde, abzustimmen auf 30–40 min bis 2 h Heat-Zufuhr zum Brammenstranggießer.
Kokille (Mould)
Kokille = „Herz“ der Anlage. Primäres Wärmeentzugsorgan. Funktionen: (i) Überhitzung aus Flüssigstahl entziehen, (ii) feste Schale ausreichender Dicke aufbauen, (iii) Flüssigbad unter Kokille ohne Breakouts enthalten, (iv) Schale in Anfangswachstum stützen. Da Kokille Wärmeentzug steuert, beeinflussen Design/Betrieb interne und Oberflächenqualität stark. Freiheit von Oberflächenrissen kritisch, besonders bei heißem Beschicken im Aufheizofen zum Walzen (Oberflächenrisse oxidieren → Oxidnahtfehler beim Walzen).
Kokille: gerade oder gekrümmt (4–15 m Radius). Gekrümmte Kokillen mit gekrümmten Strängen → geringere Anlagenhöhe, niedrigere Investition. Gerade Kokillen fördern Einschlussverteilung. Gekrümmte Kokille: Einschlussaufschwimmen kann präferenziell an Erstarrungsfront Innenradius-Seite gefangen werden → Bandbildung. Gerade Kokille: gleichmäßigere Verteilung. Relevanz hängt ab von Stahlreinheit und Brammenqualitätsanforderungen. Gerade Kokille: Strang allmählich in Horizontale gebogen → geringere Anlagenhöhe. Manche Werke: Kokille/Unterkokillenbereich gerade → keine mechanischen Biegekräfte (Rissgefahr). Gekrümmte Kokille: Stränge vor Schneiden in Horizontale richten.
Unabhängig gerade/gekrümmt: Grunddesign gleich. Rohrkokillen für Brammenstranggießen. Kupferrohr (Cu) konzentrisch in Stahlmantel, Kühlwasser im Ringraum. Cu-Rohrwanddicke: 6–20 mm. Dickere Wände für größere Querschnitte. Kokillenrohre aus verschiedenen Cu-Legierungen: P-haltig, Ag-haltig (silver-bearing), Cr-Zr-Legierungen üblich.
Während Gießens: Kokille geschmiert + hin-/herbewegt (oszilliert) gegen Anhaften Stahl an Cu (→ Riss fester Haut). Oszillation meist sinusförmig, Frequenz/Amplitude so eingestellt, dass während Abwärtshub für Bruchteile Sekunde Kokille schneller als absinkender Strang bewegt. Dieser „Negative Strip“-Zeitraum beeinflusst Oszillationsmarkenbildung auf Strangoberfläche. Schmierstoffe abhängen von Querschnitt.
Kleine Querschnitte (z. B. 100 mm² Brammen): offener Strahl Tundish→Kokille → Rapsöl/Synthetiköl. Öl zu Ölteller an Kokillenkopf → sickert an Kokilleninnenseite. Genauer Schmiermechanismus (Pyrolyse bei Kontakt Flüssigstahl) nicht vollständig geklärt. Große Querschnitte: getauchte Eintrittsdüse → Gießpulver auf Meniskus, schmilzt, wird in Spalt fester Schale/oszillierender Kokille gezogen. Pulverzusammensetzung (Oxide, C, CaF₂) → Schmelzbereich, Viskosität einstellbar. Auch thermische Leitfähigkeit, Pulverschichtdicke im Spalt beeinflussen Kokillenwärmeentzug.
Verschiedene Öle (pflanzlich, synthetisch, Mischungen) nutzbar. Flammpunkt wichtige Eigenschaft, aber Siedebereich relativ zu max. Heißflächentemperatur fundamentaler. Ölaufgabe: typ. 0,014–0,17 (typ. 0,05) ml/min/mm Kokillenumfang für 125 mm² Brammen. Industrielle Hygiene, Brammenqualität, Kosten: niedrigere erreichbare Ölrate = besser.
Wichtige Aspekte der Brammenkokille
- Wärmeübergang: Strangoberfläche → Kühlwasser über thermische Widerstände: (i) Luftspalt Strang/Kokille, (ii) Kokillenwand, (iii) Kühlwassergrenzfläche. Luftspalt = größter Widerstand (~84 % Gesamtwiderstand). Wärmeentzugsmuster abhängt von Spaltbildungsdynamik. Spalt = komplexe Funktion mehrerer Variablen, variiert längs/quer → nicht-uniformes Wärmeentzugsmuster. Trotz Fortschritten: schlecht verstandenes Phänomen.
- Temperaturprofile: Zeitgemittelte Profile an verschiedenen Stellen ähnlich: Peak knapp unter Metallspiegel, dann steiler Abfall. Abfall durch reduzierten Wärmeentzug mit Distanz (größerer Luftspalt, dickere Schale, Kokillenverformung). Ecken deutlich kälter als Mittelflächen (Spalt bildet sich zuerst in Ecken durch 2D-Wärmefluss, breitet sich über Fläche aus).
- Wärmeflussdichte: Maximum am Meniskus, dann abnehmend (größerer Luftspalt). C-Gehalt beeinflusst Kokillenwärmeübergang (Schwindung δ→γ-Phasenumwandlung).
- Kokillenverformung: Rohrkokillenbaugruppe simpler, aber anfälliger für thermische Verformung (keine Stützung über gesamte Länge). Betrieb: nicht-uniformes Wärmeentzugsmuster → nicht-uniforme Temperaturverteilung. Thermomechanisches Verhalten linked zu Qualitätsproblemen. Teil der Gesamtverformung permanent (Spannungen durch differentielle thermische Ausdehnung + physische Restriktionen Stützsystem + Geometrie). Einflussfaktoren auf negativen Konus, Spitzenausbauchung, Position relativ Kokillenkopf: Kühlwassergeschwindigkeit, Wasserqualität, Metallspiegel, Zwangsposition relativ Kokillenkopf, Wanddicke, Rohrstütztyp.
- Prozessvariablen: C-Gehalt, Kokillenkonus, Gießpraxis, Schmierung, Gießgeschwindigkeit = Hauptvariablen für Wärmeübergang.
- Oszillation und Schmierung: Fundamental neben Wärmeentzug. Kokillen-Schalen-Reibung minimieren gegen Anhaften, Reißen, Rissbildung. Oszillatoren: einfache Maschinen für Kokillenhin-/herbewegung. Sinusförmig, typ. Hub 10 mm, Frequenz 2 Hz. Parameter für Minimierung Anhaften/Oszillationsmarkentiefe: Hub und Negative-Strip-Zeit. Negative-Strip-Zeit = Zeitraum, in dem Kokille schneller abwärts als Strangzug. Mould Lead = Strecke, die Kokille während Negative Strip an Schale vorbeibewegt. Empfohlen Brammengießen: Mould Lead 3–4 mm, Negative Strip 0,12–0,15 s. Negative Strip <0,1 s und Mould Lead <2–3 mm → Anhaftungsanfälligkeit (besonders bei Meniskusschwankungen). Mould Lead >5 mm → tiefere, ungleichmäßige Oszillationsmarken.
- Oszillationsmarken: periodische lokale Vertiefungen an Meniskus durch Kokillenhub. Jede Marke = lokale Verbreiterung Stahl/Kokille-Spalt → lokal reduzierter Wärmeentzug. Je nach Tiefe: lokal reduzierte Schaldicke, Breakouts, Queroberflächenrisse. Markenteilung = Oszillationsfrequenz.
- Kokillenkonus (Taper): Einwärtskonus kompensiert Schalenschwund. Variiert: kein Konus → einfacher → doppelter Konus. Manche Werke: unkonische Kokillen + Rohrumkehr nach Verschleiß zur Lebensdauerverlängerung. Jetzt: starker Einfluss Konus auf Tiefe/Gleichmäßigkeit Oszillationsmarken → Außermittigkeit/Off-Corner-interne Risse. Konus am Meniskus starker Einfluss auf lokalen/gesamten Wärmeentzug → Kokillenverformung, Ölschmierung, Brammenoberflächenqualität. Berechnungen (axiale Wärmeentzugsprofile, Schalenschwund, Kokillenverformung): Doppelkonus wünschenswert, weniger streng für niedrigen C (<0,16 %) als hohen C.
- Wanddicke: Verformungsberechnungen: Mindestwanddicke ~13 mm für Brammen 100–150 mm, ~20 mm für 200 mm². >20 mm bei Ölschmierung problematisch: Heißflächentemperaturen am Meniskus können Siedebereich Öl (typ. 220–350 °C) überschreiten. Innenradius: ~3–4 mm hilft Längsrisse minimieren.
- Meniskusniveau (ab Kokillenkopf): optimal 100–150 mm. Flacher Meniskus → Zone max. thermischer Ausdehnung nahe Halteplatten (halten Rohr) → Widerstand gegen Auswärtsbewegung → plastische Verformung, unerwünschte permanente Verformung. Zu tiefer Meniskus → unnötig reduzierte Verweilzeit fester Schale in Kokille.
- Kühlwassergeschwindigkeit: erwünscht >10–11 m/s weil: (i) wassergekühlte Cu-Seite ausreichend kalt vs. Wassersiedepunkt → Blasensieden unterdrücken, (ii) Cu-Heißfläche nicht Öl-Siedebereich am Meniskus überschreiten, (iii) Cu-Temperatur nicht Weichungscharakteristika (zeitabhängig) spez. Cu-Legierung überschreiten → permanente Verformung.
- Kokillenstützung: drei Typen: (i) Halteplatten in Nuten an allen vier Seiten, (ii) Halteplatten an zwei Seiten nahe Kokillenkopf, (iii) Stützung oben und unten. Typ 2 + flacher Metallspiegel → nicht-uniforme Kokillenverteilung am Umfang → Außermittigkeit (vs. Typ 1 und 3).
- Kühlwasserqualität: kritisch. 20 µm Ablagerung → verheerend für Kokillentemperatur (Ablagerung vs. Cu → großer thermischer Widerstand). Sofortfolge: permanente Kokillenverformung. Schwere Ablagerungen oft ungleichmäßig auf vier Flächen (Kühlwassergeschwindigkeit ändert sich am Umfang durch Kanaldimensionenvariation). Ursache: Fertigungstoleranzen (Wassermantel, Kokillenrohr, Gehäuse, Montageteile) bestimmen Kühlwasserkanalmaße.
Sekundärkühlung
Unter Kokille: bewegter Strang durch Wasserdüsenbänke gekühlt. Zweck: Wärmeentzug/Erstarrung fortsetzen ohne Zugspannungen ausreichender Größe für Formfehler, Oberflächen-/innere Risse.
Sprühdüsen meist an vertikalem Verteiler (Riser) mittig je Phase. Meist Vollkegeldüsen (rund/quadratisch), manchmal Hohlkegel. Unmittelbar unter Kokille (Fußrollen): oft 1–2 Düsen/Seite mit V-Muster. Sprühkammerlänge: 0,5–5 m. Konventionell: Druckzerstäubung (Wasser unter Druck durch Düse → Tröpfchen). Sekundärkühlsystem-Design hängt primär von Qualitätsaspekten ab, erfordert Kenntnis Faktoren Wärmeübergang Sprühkühlung. Design basiert auf drei Aspekten: (i) Einfluss Sprühkühlung auf Brammenfehler, (ii) Wärmeentzug durch Düsen (Variablen: Wasserdruck, Stand-off-Distanz, Düsentyp, Strangoberflächentemperatur, Wasserfluss), (iii) Wasserverteilung über Sprühfläche als Funktion Parameter (ii).
Sprühbedingte Fehler
- Mittige Risse (Midway Cracks), Rhomboidität, Diagonalrisse.
- Axiales Sprühkühlprofil → große Zugdehnungen in erstarrender Schale durch wechselnde Thermogradienten. Wiederaufheizung nach Sprühkammer = Ursache Mittig-Risse.
- Sprühkühlintensität → lokale Temperaturverteilung durch Schale → ändert Hochtemperaturmechanik und Fähigkeit Schale, ferrostatischem Druck Flüssigkern standzuhalten.
- Temperaturauslenkung Querschnittsscheibe im Sprühbereich → kann Ausscheidungen (AlN) beeinflussen → reduzierte Hochtemperaturduktilität. Unter Zugspannung (z. B. Richten) → Querrisse.
Wärmeübergang und Sprühparameter
Zusammenhang Wärmeentzugsrate ↔ Sprühvariablen. Sprühwärmeübergangskoeffizienten von vielen Variablen beeinflusst: Düsentyp, Düsen-Strang-Distanz, Wasserdruck, Wassertemperatur, Stahloberflächentemperatur. Davon: Düsentyp, Distanz, Druck → Sprühwasserfluss (l/m²·s) = wichtigste Sprühvariable. Wassertemperatur und Stahloberflächentemperatur beeinflussen Wärmeübergang direkt. Normale Bedingungen (Oberfläche 1200–700 °C): Oberflächentemperatur kleiner Effekt auf Wärmeübergangskoeffizient, Sprühwasserfluss größter Effekt.
Nach Sekundärkühlung: Strang zu Schneideinheit → Brammen auf Wunschlänge geschnitten (hydraulische Schere oder Brennschneider).
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile
- Edelstahl-Feinguss meistern: Präzision, Haltbarkeit, Industrieanwendungen