



Schlüsselfaktoren für zuverlässiges Stranggießen von Stahlbrammen
Überblick und Zielsetzung
Stranggießen von Stahlbrammen ist sensibel gegenüber zahlreichen Faktoren. Erfordert adäquate Steuerung, Stetigkeit und Vorgehensweise für sichere Gussprodukte mit gesunden mechanischen Stahleigenschaften und kontinuierlichen Prozess mit minimalen Verzögerungen. Gute Kontrolle der Betriebsparameter für gesunde, kontinuierliche Brammen.
Wichtige Aspekte: (i) Brammenqualität, (ii) Maschinenproduktivität, (iii) Produktionskosten. Notwendigkeit: Optimierung Leistungsparameter für hohe Produktivität, geforderte Qualität, sinkende Betriebskosten. Maschinenverfügbarkeit und Prozesszuverlässigkeit = Schlüsselfaktoren.
Stranggießen von Brammen = hochflexibler Prozess: Bediener muss auf wechselnde Anforderungen extrem schnell reagieren. Stahlqualitäten: von einfachem Baustahl (Betonstahl) bis „Special Bar Quality“ (SBQ) für Autoindustrie/Engineering, hochwertige Drahtprodukte (Weichstahldraht, Spannbetondraht, Reifenkord).
Temperaturverteilung und Erstarrung
Qualität, Thermospannungen, Oberflächenfehler, Rissbildung hängen stark von Temperaturverteilung entlang des gesamten Strangs ab. Hauptaugenmerk: Oberflächentemperaturen, besonders Eckentemperaturen. Technologisch aber auch Kerntemperaturverteilung wichtig (Zusammenhang mit metallurgischer Länge und Umbiegeprozess). Daher: Temperaturfeldüberwachung, -vorhersage, -steuerung und Optimierung Sekundärkühlstrategie = Prioritäten für Bediener.
Stahlerstarrung: Grundlagen
Erstarrung = Phasenübergang flüssig → fest. Begleitet von Volumenabnahme Flüssigkeit und Volumenzunahme Festphase. Kristallstruktur bildet sich, Kristalle wachsen. Aus Flüssigkeit ausfallende Kristalle = Primärkristalle, gebildete Struktur = Primärstruktur. Beeinflusst Weiterverhalten bei Umformung und Endprodukteigenschaften.
Kristallisation beginnt bei Temperatur, wo Festkörper niedrigere Freie Energie als Flüssigkeit hat. Bei bestimmter Temperatur: Freie Energie Flüssigkeit = Freie Energie Festkörper, Koexistenz beider Phasen = Gleichgewichtstemperatur (theoretische Kristallisationstemperatur). Darüber: Flüssigkeit niedrigere Freie Energie; darunter: Festkörper niedrigere Freie Energie. Kristallisation startet erst, wenn Freie Energie unterkühlter Flüssigkeit < Freie Energie im Gleichgewicht.
Notwendig: Abkühlung unter theoretische Kristallisationstemperatur = Flüssigkeitsunterkühlung. Betrag = Unterkühlungsgrad. Temperatur, bei der Kristallisation tatsächlich beginnt = tatsächliche Kristallisationstemperatur. Flüssiger Stahl = Mehrkomponentenlösung → obige Betrachtungen nur für Reinstoffe → konstitutionelle Unterkühlung zusätzlich beachten.
Erster Kristallisationsschritt: Keimbildung + neue Keim-Flüssigkeit-Grenzfläche. Keime können wachsen. Bei niedrigem Unterkühlungsgrad: Differenz Freie Energie Flüssigkeit/Keime minimal → wenige Keime → grobe Struktur (Keimbildungsrate < Keimwachstumsrate). Steigender Unterkühlungsgrad: Differenz steigt → Keimbildungs- und Wachstumsrate steigen. Keimbildungsrate steigt stärker → viele Keime, geringes Wachstum → feinkörnige Struktur.
Bedeutung für Stranggießen
Kenntnis Erstarrungsprozess wichtig für Betrieb weil: (i) Dicke erstarrter Strangschale an kritischen Stellen bestimmbar (z. B. Kokillenausgang), (ii) Strangweglänge bestimmbar, (iii) Erstarrungsrate bestimmbar (beeinflusst chemische Inhomogenität). Schichtdicke oft vereinfacht: d = k·√t (d [mm], t [min], k = Erstarrungskonstante [mm/√min]). k hängt ab von: (i) Strangquerschnittsabmessungen, (ii) Stahlüberhitzung über Liquidus, (iii) chemische Zusammensetzung, Kühlintensität.
Faktoren für Gießgeschwindigkeit und Maschinenproduktivität
Produktivität steigt mit Gießgeschwindigkeit und Querschnittsfläche. Gießgeschwindigkeit begrenzt durch:
- Meniskusschwankungen/Wellen verschlimmern sich bei höherer Geschwindigkeit → Oberflächenqualitätsprobleme, sogar Sticker-Breakouts. Lösungen: Düsendesign ändern (Strömung nach unten lenken, Bodenvertikalanschluss), elektromagnetische Kräfte, Schlacke ändern, andere Strömungskontrollmethoden.
- Exzessive Axialdehnungen durch Oszillations-/Zugkräfte zum Überwinden Reibung Schale/Kokille. Querrisse/Breakouts begrenzen Geschwindigkeit, besonders bei Fehlausrichtung, übermäßigem Konus, diskontinuierlicher Flüssigschlackenschicht. Spannungen gering, wenn flüssige Schlackeschicht kontinuierlich über gesamte Kokillenoberfläche und gute Ausrichtung.
- Exzessive Membranspannungen in dünner Schale durch ferrostatischen Druck Flüssigbad unter Kokille → Risse/Breakouts, wenn Schale am Kokillenausgang nicht dick genug. Kritische Schichtdicke ~3 mm für viele Güten. Leicht bei jeder machbaren Geschwindigkeit erreichbar → andere Kriterien wichtiger.
- Lokale Unregelmäßigkeiten Schalenwachstum → lokal heiße/dünne Schalenbereiche → Längsrisse/Breakouts auch bei durchschnittlich ausreichender Dicke. Problemlösung: Optimierung Schlackenverhalten bei Erstarrung, Oszillationspraxis, Konusdesign → kontinuierliche Schmierschlacke, niedrige/gleichmäßige Anfangswärmeflussdichte, Konus passt zu Schalenkolbenprofil. Peritektische Güten und austenitische rostfreie Stähle am anfälligsten. Überhitzung aus Stahlstrahlen kann beitragen, besonders nahe Strahleinprall bei getauchten bifurkierten Düsen.
- Exzessive Strangausbauchung unter Kokille → interne Risse, Breakouts bei extremer Ausbuchtung. Kontrolle: ausreichend Stützrollen, Rollenausrichtung, Sprühkühlung unter Kokille, Vermeidung plötzlicher Änderungen Rollenteilung, Düsen, Gießgeschwindigkeit.
- Enderstarrung Strangmitte: Abstand Meniskus zu Enderstarrung Strangmitte wächst proportional zur Gießgeschwindigkeit (gegebener Querschnitt) → limitiert max. Geschwindigkeit. Brennschneide-/Rollenstützsystem muss für metallurgische Längenzunahme ausgelegt sein. Entgegen Intuition: metallurgische Länge nicht signifikant verkürzbar durch Erhöhung Sprühkühlintensität.
- Wiederaufheizung nach Sprühkühlzone: erzeugt innere Zugspannungen, Hot-Tear-Risse, Schweregrad steigt mit Geschwindigkeit. In Pionierarbeit Brimacombe u. a. als Designkriterium für Sprühzonen. Sprühkühlzone muss verlängert werden zur Rissvermeidung.
- Spezielle Qualitätsanforderungen: z. B. ultra-niedrigkohlenstoffhaltige Stähle → langsame obere Geschwindigkeitsgrenze gegen Bleistiftrohr/Blasenfehler (Argonblasenfang am Innenradius gekrümmter Kokillen). Erhöhung nur durch gezielte Betriebsänderungen zur Vermeidung spezifischer Fehler.
Klar: Gießgeschwindigkeitserhöhung erfordert sorgfältige Betrachtung vieler Phänomene. Acht separate Kriterien, jedes kann limitierend wirken.
Mechanische Stahleigenschaften bei erhöhten Temperaturen
Für reibungslosen Betrieb Brammen-Stranggießanlage: Bedienerwissen über mechanische Eigenschaften bei erhöhten Temperaturen nötig.
Warmduktilität
Stahl hat reduzierte Duktilität in spezifischen Temperaturbereichen → wichtige Implikationen für Rissbildung. Abb. 1 schematisch: Temperaturzonen reduzierter Warmduktilität und zugehörige Versprödungsmechanismen. Drei Zonen. Davon: Hochtemperatur- und Niedrigtemperaturzone tragen signifikant zu Rissbildung beim Stranggießen bei. Mittlere Zone selten verantwortlich.
Hochtemperaturzone (nahe Solidus)
30–70 °C unter Solidus. Dehnung bei Bruch < 1 %. Duktilitätsverlust durch Mikroseigerung S, P an dendritischen Grenzflächen. Lokale Solidusabsenkung → „Null“-Duktilitätstemperatur unter Bulk-Solidus (Mittelzusammensetzung). Zugdehnung in dieser Zone → Dendritentrennung, Bruchfläche glatt/gerundet (charakteristisch Flüssigfilmversagen). Mn vorteilhaft, besonders Mn/S > 20 (bildet weniger schädliches MnS, minimiert Flüssigfilmbildung). Steigende S, P, Sn, Cu → Duktilitätsverschlechterung, relativ unempfindlich gegen Dehnrate/nachfolgende Wärmebehandlung. Risse in kontinuierlich gegossenen Brammen entstehen meist in dieser Zone → Rißtiefe ab Oberfläche wichtig (anzeigt Schaldicke bei Rissentstehung).
Niedrigtemperaturzone (Zweiphasenbereich Austenit-Ferrit unter Ar3)
Zone „E“ in Abb. 1. Versprödung durch Spannungskonzentration in primärem Ferritfilm an Austenitkornflächen. Ferrit duktiler/schwächer als Austenit → schwächt Struktur. Ausscheidungen AlN, Nb(CN), BN verschärfen Problem: erhöhen Spannungskonzentration, verspröden Kornflächenferrit, jeder Ausfall keimt Mikropore. Primärferrit begünstigt Präzipitation an Kornflächen (Nitride niedrigere Löslichkeit in Ferrit). Duktilitätsminimum bei Vernetzung primärer Ferrittaschen zu kontinuierlichem Film an Austenitkornflächen. Dicke dieses Proeutektoid-Ferritfilms = steuernde Größe für Duktilität. Niedrigere Temperaturen/längere Haltezeiten → dickerer Ferritfilm → beobachtete Duktilitätsverbesserung. Temperaturbereich: ~500–900 °C.
Spannungs-/Dehnungszustand im Strang
Im Gießprozess: variierende thermische Bedingungen + mechanische Belastung → Spannungen/Dehnungen. Rissbildung erfordert: (i) Zugspannungs-/Dehnungszustand, (ii) Bruchfestigkeit/Dehnung bis Versagen überschritten.
Thermospannungsprinzipien
Thermospannungen erfordern: behinderte freie Ausdehnung/Kontraktion ODER nichtlineare Materialgradienten. Stranggießen: Bedingungen nähern sich verallgemeinerter ebener Dehnung → Längsausdehnung (Gießrichtung) möglich → minimiert Längsspannungen/-dehnungen. Längstemperaturgradienten flach vs. Quergradienten. Daher: Querrisse (benötigen Längsspannung) selten thermisch bedingt, fast immer mechanisch. Querrichtung: stärkere Behinderung freie Ausdehnung + steile/häufig nichtlineare Temperaturgradienten → hohe querthermische Spannungen. Plötzliche Wärmeentzugsänderungen verschieben Gradienten (meist an Oberfläche). Bevorzugte Ausdehnung/Kontraktion dieser Bereiche erzeugt Querebenspannungen. Bei hohen Temperaturen: schnelle Entspannung durch Kriechen. Resultierende Dehnung, wenn übermäßig relativ zu Bruchdehnung und zähend → Längsrisse. Außermittigkeit durch ungleichmäßige Kühlung Kokille/Sprühkühlung → Zugspannungen an stumpfen Ecken/Off-Corner-Bereichen → Längseckenrisse/Off-Corner-Risse. Wiederaufheizung Brammenoberfläche unter Kokille/Sprühkühlung → Ausdehnung Oberflächenschichten → Zugspannungen an Erstarrungsfront (niedrigere Duktilität). Klemmen an Brammenecken in Kokille → übermäßige Kühlung an Flächenstelle → lokale Zugspannung, Längsdepressionen/Risse. Überkühlung Meniskusbereich/obere Sprühzonen → Oberflächenzugdehnungen → Längsflächenrisse.
Mechanische Spannungsquellen
Viele Quellen im erstarrenden Strang: Festkleben in Kokille, schlechte Schmierung, Oszillationsbedingungen, übermäßiger Konus → Zugkräfte wirken auf Strang. Erzeugen axiale Zugspannungen/Dehnungen, konzentrieren sich an lokal dünnen Schalenbereichen (Oszillationsmarken) → Querdepressionen/Querrisse. Spannungen an Erstarrungsfront: Druck bei maximaler Ausbuchtung, Zug unter Rolle bei Erstarrungsfront (Ausbuchtung zusammengedrückt). Ungenügender Konus → Ausbuchtung unterer Kokillenbereich → Scharnierwirkung an Off-Corner-Stellen → Zugdehnung an Erstarrungsfront.
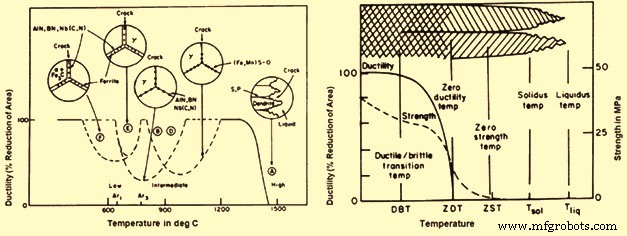
Abb. 1: Temperaturzonen reduzierter Warmduktilität von Stahl und mechanische Eigenschaften
Strangerstarrung
Wärmeflussprozesse im erstarrenden Strang (Überhitzungsentzug, Schalenwachstum) beeinflussen Brammenqualität. Temperaturverteilung in fester Schale wertvoll (Qualität): zeigt rapide wechselnde Thermogradienten → Spannungen/Risse. Wiederaufheizung Brammenoberfläche unter Sekundärkühlung = Beispiel.
Überhitzung wird weitgehend in Kokille entzogen. Wichtig: starker Zusammenhang Überhitzung ↔ äquiaxiale Zone (frei bewegliche Kristallite). Wärmeentzug Kokille (beeinflusst durch Variablen) → innere Struktur → innere Risse, Mittelseigerung, Porosität.
Schalenprofil besonders wichtig für qualitativ hochwertige Brammen ohne Oberflächen-/innere Risse. Meist alle Risse in Niedrigduktilitätszone nahe Erstarrungsfront (50–100 °C unter Solidus). Rissabstand zur Oberfläche = direktes Maß Schaldicke bei Rissentstehung.
Beispiel Axialprofil Schaldicke und Mittelflächentemperatur (Abb. 2): ungefähre Position Halbweg-Risse und Wiederaufheizung unter Sprühdüsen. Rissentstehung nahe Ende Sekundärkühlzone, wo Mittelflächentemperatur scharf ansteigt. Schnelle Wiederaufheizung → Zugspannungen in Niedrigduktilitätszone nahe Erstarrungsfront. Verhinderung: Sprühdüsen müssen Oberflächenwiederaufheizung minimieren. Effektiv: längere Sekundärkühlzone mit axial abgestuftem Wasserfluss → Reduzierung Wärmeentzugsdiskontinuität zwischen Sprühzonenende und Strahlungskühlungseintritt. Schalenprofil auch nützlich zur Unterscheidung Kokillen-/unterkokilligen Rissen.
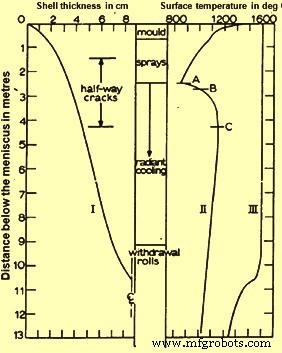
Abb. 2: Axialprofil Schaldicke und Mittelflächentemperatur
Boden des Flüssigbads (Pool Bottom) vorhersagen
Zwei Gründe: (1) Flüssigbad darf Abschneideeinheit nicht überschreiten. Badtiefe und Gießgeschwindigkeit linear verknüpft → Badtiefe über Geschwindigkeit steuerbar. Grund: Erstarrungszeit für gegebenen Querschnitt ~konstant, unabhängig von Geschwindigkeit. (2) Badtiefekenntnis hilft Umbiegerissvermeidung beim Richten in Horizontale. Strang nicht erstarrt im Richtgerät → Zugspannungen in Niedrigduktilitätszone nahe Erstarrungsfront → Risse (abhängig Richtgerätedesign). Gießgeschwindigkeit ggf. begrenzen für vollständige Erstarrung + Beseitigung Niedrigduktilitätszone vor Richtgerät.
Zwei kritische Aspekte der Erstarrung
- Struktur (Säulen- vs. Äquiaxialkristalle)
- Wachstum der festen Schale um Flüssigbad
Gussstruktur kritisch für Qualität: beeinflusst innere Rissbildung und Makroseigerung. Gleichmäßiges Schalenwachstum kann Längsoberflächenrisse, Querdepressionen/Breakouts beim Brammengießen verschärfen.
Gussstruktur (Cast Structure)
Faktoren für relative Größe zentraler äquiaxialer Zone vs. umgebender Säulenzone:
- Stahlüberhitzung
- Stahlzusammensetzung
- Flüssigkeitsströmung im Bad
- Querschnittsgröße
- Maschinendesign (gekrümmt/gerade)
Dominant: Überhitzung (gemessen im Verteiler). Steigende StahlTemperatur (Liquidus + Überhitzung) → Säulenzone auf Kosten äquiaxialer Zone. Maximaler Effekt bei Überhitzung < 30 °C. Daher: niedrige Überhitzung erwünscht (soweit Düsenvereisung vermeidbar) → maximale äquiaxiale Struktur (rissbeständiger, reduzierte Makroseigerung).
C-Gehalt beeinflusst Säulenzonenlänge. Äquiaxiale Struktur bevorzugt im mittleren C-Bereich (0,17–0,38 % C). Steigender P-Gehalt (0,008 % → 0,02 %) bei 0,13–0,30 % C → Säulenzone kontrahiert.
Ähnliche Effekte bei elektromagnetisch gerührten Brammen. Induzierte Strömung durch EMS kann äquiaxiales Wachstum deutlich fördern, besonders bei moderater Überhitzung in Kokille. Rühren unter Kokille kann Säulendendritenwachstum unterbrechen, aber Vorsicht: Minimierung weißer Erstarrungsbänder (Schwefeldrucke Gussquerschnitt). Große Querschnitte begünstigen äquiaxiale Zone.
Maschinendesign (gerade/gekrümmt) beeinflusst Gussstruktur. Säulenzone an Innenradius (oben) reicht oft bis Strangmittellinie; an Außenradius (unten) deutlich kürzer. Charakteristisch für gekrümmte Kokillen vs. achsensymmetrische Struktur gerader Maschinen. Annahme: Kristalle an Meniskus fallen in Flüssigbad, lagern sich bevorzugt an von Außenradius voranschreitende Erstarrungsfront an → Säulendendritenwachstum stoppt, während an Innenradius ungehindertes Wachstum. Einflussfaktoren erklärbar über Generation/Überleben dieser ungebundenen Kristalle. Beispiel: Überhitzung stark, da Kristalle in zu heißer Flüssigkeit remeltieren → Säulenwachstum ungehindert. Mittlerer C: mehr äquiaxial, da Kristalle in heißer Flüssigkeit durch γ→δ-Umwandlung remeltieren müssen (C-Diffusion, kinetische Limitation).
Schalenwachstum (Shell Growth)
Kokillenbereich: Schalenwachstumsrate durch externen Wärmeentzug gesteuert. Alle Variablen, die Kokillenwärmeflussverteilung beeinflussen, wirken direkt auf Schalenwachstum. Weiter unten: Schale deutlich verdickt → Wärmeleitung durch festen Stahl selbst wird ratenbestimmend.
Wichtiger Aspekt Schalenwachstum (besonders Kokille): kann nicht-uniform sein. Lokal dünn an tiefen Oszillationsmarken (großer Stahl/Kokille-Spalt). C-Gehalt beeinflusst Gleichmäßigkeit. Bruchschalenuntersuchungen: ungleichmäßigstes Wachstum bei 0,1 % C durch bemerkenswerte Oberflächenrunzelung. Runzeln/Spalten reduzieren Kokillenwärmeentzug. Ursache: Schwindung δ→γ-Umwandlung, die bei 0,1 % C im festen Zustand bei höchster Temperatur abläuft.
Makroseigerung (Macro-segregation)
Schweregrad Mittelseigerung/Porosität mit Gussstruktur verknüpft. Allgemein: größere Säulenzone → mehr Qualitätsprobleme. Faktoren für äquiaxiale Struktur (qualitätsförderlich): (i) niedrige Überhitzung, (ii) Stahlzusammensetzung, (iii) mittlerer C-Stahl, (iv) elektromagnetisches Rühren (besonders in Kokille), (v) große Querschnitte.
Schwierigkeit Makroseigerungskontrolle: teils aus Generation/Überleben ungebundener Kristalle, teils aus Kristallpackung im unteren Badbereich (steigender Feststoffanteil). Ungünstige Bedingungen: periodisches Überbrücken Kristalle nahe Badboden → Isolation Flüssigkeitstaschen → Einfrieren → Schwindhöhlen + Makroseigerungsbereiche (C, Mn, S, P). Für hohe C-Stähle (anfällig): neuer Ansatz: hohe Überhitzung (eliminiert Kristalle/äquiaxiale Struktur) + hochintensive Kühlung (maximale Erstarrungsrate) → Reduzierung Seigerungstendenz.
Mittelseigerung entsteht primär durch Ausbuchtung nahe Erstarrungsende. Ausbuchtung zieht angereicherte Restflüssigkeit nach unten, gefriert an Mittellinie. Rissbildung gleichzeitig bei schwerer Ausbuchtung. Äquiaxialstrukturausdehnung wichtiger Faktor für Seigerung, auch für „Halb-Makroseigerung“ (Flecken im Brammeninneren). Kristallmorphologie/-packung, EMS beeinflussen Makroseigerungsausmaß.
Herstellungsprozess
- Wesentliche Qualitätsprüfstandards für CNC-Bearbeitungsexzellenz
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- WL 3.1754 T6 Legierung – Hochtemperaturwerkstoff für Getriebe & Lufteinlässe