



Die Entwicklung des Stranggießens in der Stahlherstellung: Wichtige historische Einblicke
Die Stranggießtechnologie (CC) für Stahl als Methode der Erstarrungsverarbeitung von flüssigem Stahl hat eine relativ kurze Geschichte – nicht viel länger als die Sauerstoffstahlerzeugung. Anders als andere Prozesse in der Stahlproduktion ist das Stranggießen das entscheidende Bindeglied zwischen der flüssigen und der festen Phase und muss gleichzeitig mit metallurgischen Effekten wie auch mechanischen Herausforderungen umgehen.
Stranggießen wandelt flüssigen Stahl kontinuierlich in festen um und umfasst eine Vielzahl wichtiger kommerzieller Prozesse. Diese Prozesse sind der effizienteste Weg, große Mengen flüssigen Stahls in einfache Formen für die nachfolgende Verarbeitung zu erstarren. Die CC-Quote in der weltweiten Stahlindustrie liegt heute bei rund 96 % der Rohstahlproduktion, während sie 1970 lediglich 4 % betrug.
Stranggießen unterscheidet sich von anderen Erstarrungsprozessen durch seinen stationären Charakter. Der flüssige Stahl erstarrt an den Kokillenwänden, während er gleichzeitig am Boden der Kokille mit einer Geschwindigkeit abgezogen wird, die die Fest-/Flüssig-Phasengrenze zeitlich konstant hält. Der Prozess funktioniert am besten, wenn alle seine Aspekte in diesem stationären Zustand betrieben werden.
Wirtschaftlichkeit und Produktvielfalt
Im Vergleich zu anderen Gießverfahren hat das Stranggießen grundsätzlich höhere Investitionskosten, aber niedrigere Betriebskosten. Es ist die kostengünstigste und energieeffizienteste Methode, um Halbzeug in gleichbleibender Qualität in verschiedenen Größen und Formen in Massenproduktion herzustellen. Querschnitte können rechteckig sein (für das spätere Walzen zu Blech oder Band), quadratisch oder rund (für Langprodukte und nahtlose Rohre) und sogar dog-bone-förmig (für das Walzen zu I- oder H-Trägern).
Heutige Stranggießanlagen bestehen aus modularisierten technologischen/mechatronischen Paketen, die schnelles Design, kurze Projektausführungszeiten und einen raschen Produktionshochlauf nach dem ersten Guss ermöglichen. Aus metallurgischer Sicht verfügen moderne Stranggießanlagen über Merkmale zur Strangbehandlung durch spezielle Kühl- und Weichpress-Technologien. Raffinierte Prozessmodelle erlauben Online-Prozesssimulation und Regelkreissteuerung, um Produktqualität und Produktivitätsziele weiter zu optimieren. Roboter-Einheiten übernehmen Aufgaben in gefährlichen Bereichen und verbessern die Betriebszuverlässigkeit ohne menschlichen Eingriff. Die Innovationsgeschwindigkeit im Stranggießen war seit Beginn der Kommerzialisierung in den 1950er Jahren herausragend. Visionen und erste Entwicklungsversuche in den 1960er und 1970er Jahren sowie Benchmarks in den 1980er Jahren sind dokumentiert.
Frühe Entwicklungsphasen
In der eher langen Inkubationsphase vor den 1950er Jahren kamen wichtige Entwicklungsimpulse aus der Nichteisen-Industrie, die Stranggießverfahren bereits anwendete – insbesondere nach dem Wanderkokillen-Prinzip mit Gießrädern und/oder -bändern, um die Kokillenreibung zu überwinden. Später fügten echte Ideen von Stahlerzeugern verschiedene Meilensteine zur Anwendung des Stranggießens bei Stahl hinzu, vorwiegend basierend auf einem stationären, oszillierenden Kokillenprozess.
Die Anfänge des Stranggießens
Die Idee, den Gießprozess durch Kontinuität produktiver zu machen, wird J. Laing zugeschrieben, der 1843 in den USA nach erfolgreichen Tests einer Maschine für horizontales Stranggießen von Rohren und Blechen aus niedrigschmelzenden Metalllegierungen ein Patent erhielt. In diesem Patent schlug Laing die Zuführung des flüssigen Metalls aus einem vertikalen Vorratsbehälter durch eine Rinne in eine vorgeheizte horizontale Kokille mit einem eingesetzten, sich um seine Achse drehenden Dorn vor, um Anhaften am Gussstück zu verhindern. Das Rohr wurde am Kokillenaustritt gekühlt.
Die weitere Entwicklung des Stranggießens wird Henry Bessemer zugeschrieben, der 1857 in Großbritannien ein als Zwillingswalzengießer bekanntes Gerät vorschlug und patentierte. Bei diesem Verfahren wurde flüssiger Stahl zwischen zwei wassergekühlte Walzen gegossen, und das resultierende feste Band wurde durch gekrümmte Führungsplatten gezogen, wo es kontinuierlich auf Maß geschnitten und weiter durch federbelastete Walzen gefördert wurde (Abb. 1). Bessemer verfolgte diese Technologie jedoch nicht weiter, vermutlich weil er der Entwicklung des Stahlherstellungsprozesses höhere Priorität einräumte.
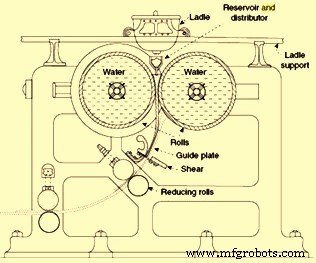
Es dauerte mehr als 100 Jahre, bis das Stranggießen von Stahl zur Massenproduktionstechnologie wurde, allerdings mit einem anderen Design als dem Zwillingswalzenguss, der industriell für Leichtmetalle angewendet wurde.
In weiteren Entwicklungen führte Bessemer dann eine Pfanne mit Stopfen zur Schlackenrückhaltung ein. Die darunter liegende 250 mm × 250 mm große Kokille verfügte über einen Hydraulikzylinder, der den Block nach oben drückte, um ein direktes Walzen des Blocks ohne Wiederaufheizen zu ermöglichen. Dies war ein Vorläufer für das Verschließen des unteren Kokillenendes mit einem Anfahrblock.
Göran Fredrik Göransson aus Schweden führte 1858 eine gestoppte Pfanne zur Überführung von flüssigem Stahl vom Blasgefäß in die Gießgrube über einen Kran ein. Diese wurde 1859 von Henry Bessemer durch ein Schwenkgerät ersetzt, das den ersten Pfannendrehtisch darstellte. Der erste Pfannenschieber wurde 1885 von David D. Lewis konzipiert.
Der nächste Entwicklungsschritt wurde 1886 von Benjamin Atha gemacht. Laut seiner Patentanmeldung war die hohe, wassergekühlte, bodenlose Kokille direkt mit der Pfanne verbunden, während der Anfahrblock einen klauenförmigen Kopf aufwies und das resultierende Metallbramme intermittierend mit angetriebenen Abzugswalzen zog. Das Verfahren wurde Anfang des 20. Jahrhunderts für die halbkommerzielle Produktion von 100 mm quadratischen Brammen eingesetzt, erreichte aber keine Massenproduktion. Unabhängig davon patentierte R. M. Daelen 1889 eine ähnliche (jedoch nicht tatsächlich genutzte) Vorrichtung mit Fliegensäge.
Der erste Gießer, der von einem echten Maschinenbauer, der Arthur McKee Co. aus Cleveland, Ohio, 1915 gebaut wurde, war bereits von John T. Rowley aus den USA mit Biege- und Entbiegeeinrichtung sowie Brammengrößen von 45 mm × 45 mm bis 75 mm × 75 mm in Längen von 10 m bis 50 m (ohne Fliegenschnitt) konstruiert worden. Es gab eine unregelmäßige Längensteuerung als Folge übermäßiger Kokillenreibung, die zu zufälligem Anhaften und Reißen der Schale führte.
Das Konzept, eine kurze Kokille hin und her zu bewegen, um die Kokillenreibung zu reduzieren, wurde 1921 von Cornelius W. van Ranst in den USA patentiert. Siegfried Junghans aus Deutschland setzte die Kokillenoszillation erstmals in den 1930er Jahren um. Seine Stranggießanlage wurde zunächst bei Wieland-Werke zum Gießen von Messing eingesetzt. Die Kokille bestand aus einem beidseitig offenen Kupferrohr, das von einem Wassermantel umgeben war. Das flüssige Metall wurde von oben zugeführt, und das erstarrte Metall wurde von unten durch Walzen abgezogen. Durch ein spezielles System wurde die flüssige Metallzufuhr so an die Abzugsgeschwindigkeit angepasst, dass der Flüssigmetallspiegel in der Kokille konstant gehalten wurde. Dies war ein wichtiger Teil der Technologie und ein lebendiges Beispiel dafür, dass der Stranggießprozess den Vorteil von Automatisierung und Steuerung bietet. Die Kokille wurde geschmiert und erhielt eine auf- und abwärts gerichtete oszillierende Bewegung, um das Anhaften des festen Metalls an den Kokillenwänden zu verhindern. Dieses Merkmal wurde schließlich für das Stranggießen von Stählen übernommen. Fliegensägen waren in der Grube unter der Anlage positioniert, um die Brammen kontinuierlich auf die erforderliche Länge zu schneiden. Ein solches Schema war erfolgreich und wurde in Deutschland, USA und der damaligen UdSSR weit verbreitet für das Stranggießen von Kupfer- und Aluminiumlegierungen genutzt. Das Junghans-Verfahren wurde ab 1937 auch für Magnesium angewendet, um 200 mm runde Brammen für die Extrusion und Platten mit Abmessungen bis zu 100 mm × 600 mm zu gießen. Abb. 2 zeigt die Junghans-Methode des Stranggießens. Später fügte Junghans die direkte Wasserdüsenkühlung am Strang hinzu und machte viele Innovationen bezüglich der richtigen Flüssigmetallzufuhr und -verteilung.
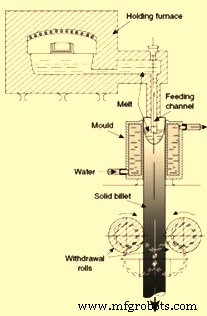
Im Vergleich zum zuvor verwendeten Dauerformguss hatte die Junghans-Methode folgende Vorteile:
- Wahrhaft kontinuierlicher Prozess mit Möglichkeit fortschrittlicher Automatisierung, der gesteigerte Produktivität bei weniger Personal ermöglichte
- Reproduzierbare Gießregime, die reproduzierbare Brammequalität erlaubten
- Bessere Speisung der zentralen Bereiche der Brammen mit entsprechend erhöhter Dichtheit
- Gleichmäßigeres Gefüge über den Brammequerschnitt
- Bessere Gasentfernung während des Gießens durch den flüssigen Teil der Bramme
- Weniger Ausschussmaterial
Die Junghans-Methode löste jedoch nicht alle Probleme des Dauerformgusses, hauptsächlich weil die Wärmeabfuhr vorwiegend durch die Kokillenwände erfolgte. Dadurch war der Schmelzraum der Bramme tief, die erstarrte Schale hohen thermischen Gradienten ausgesetzt, und die Luftspaltbildung erforderte niedrige Gießgeschwindigkeiten, also längere Erstarrenzeiten. Größere Brammen (300–500 mm Durchmesser) wiesen inhomogenes Gefüge und chemische Zusammensetzung (Makroseigerung) auf. Die für ausreichende Kühlung notwendigen langen Kokillen erforderten sehr feine Bearbeitung der Innenoberfläche.
Um diese Mängel zu beseitigen, war es notwendig, eine Technologie zu entwickeln, bei der die Wärme vorwiegend durch den festen Teil des Gussstücks abgeführt wird. Dadurch musste der Schmelzraum flacher werden mit einem flacheren Erstarrungsprofil. Makroseigerung, Gefügeinhomogenität und radiale Spannungen mussten deutlich weniger stark ausgeprägt sein. Diese Anforderungen wurden mit einer neuen Technologie erfüllt, die fast gleichzeitig und unabhängig in Deutschland und den USA entwickelt wurde. Diese Technologie ist als „Direct-Chill-Verfahren“ (DC-Verfahren) bekannt. Sie wurde bald kommerzialisiert und industriell genutzt. Der DC-Gießprozess lief wie folgt ab:
Flüssiges Metall wurde von oben in eine offene, relativ kurze wassergekühlte Kokille gegossen, die anfangs unten durch einen mit einem hydraulischen oder mechanischen Absenksystem verbundenen Anfahrblock verschlossen war. Nachdem der Metallspiegel in der Kokille ein bestimmtes Niveau erreicht hatte, wurde der Stempel abgesenkt und der feste Teil der Bramme nach unten gezogen. Die Flüssigmetall-Zuflussrate und die Gießgeschwindigkeit wurden so eingestellt, dass der Flüssigmetallspiegel in der Kokille konstant blieb. Sobald die feste Schale aus dem unteren Teil der Kokille austrat, wurde Wasser in Form von Sprühnebel oder Wasserfilm auf die Oberfläche aufgebracht. Die Kühlung des festen Strangs wurde weiter intensiviert, indem er in eine mit Wasser gefüllte Grube abgesenkt wurde (was den Prozess auch sicherer machte, da flüssiges Metall bei einem Ausbruch in großer Wassermenge rasch abkühlte). Der Prozess war halbkontinuierlich. Sobald der Stempel seine unterste Position in der Grube erreicht hatte, wurde der Guss gestoppt und die Bramme aus der Grube entfernt. Das DC-Verfahren hatte ein einzigartiges Merkmal, das es sehr deutlich von vorherigen Gießtechnologien unterschied.
Die Erstarrung erfolgte in einer schmalen Schicht des Gussstücks innerhalb und unterhalb der Kokille. Während der stationären Gießphase blieben Form und Abmessungen dieses Bereichs konstant und reproduzierbar von Guss zu Guss. Durch Kontrolle der Flüssigmetallverteilung beim Befüllen der Kokille, der direkten Kühlung unterhalb der Kokille und der Gießgeschwindigkeit konnten Form und Abmessungen der Erstarrungszone innerhalb optimaler Grenzen gehalten werden. Da diese Form und Abmessungen die thermischen Gradienten bestimmen und für Rissbildung, Makroseigerung und Gefügehomogenität verantwortlich sind, konnte auch das Auftreten dieser Fehler kontrolliert werden. Das DC-Verfahren hatte folgende Vorteile gegenüber der Junghans-Methode:
- Deutlich reduzierte Mittelseigerung
- Erhöhte Dichte des zentralen Brammenteils
- Feineres und homogeneres Gefüge mit entsprechend verbesserten mechanischen Eigenschaften
- Bessere Oberflächenqualität
- Niedrigere Betriebskosten
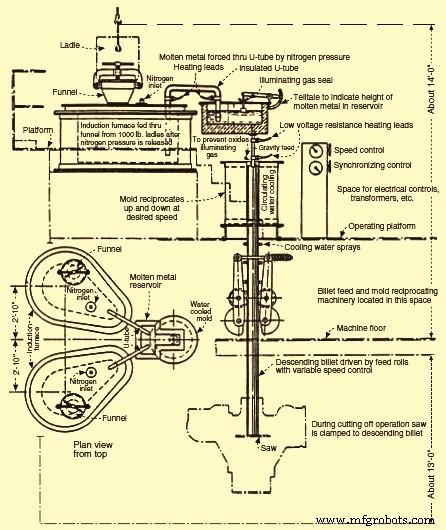
Die erste Stranggießanlage für Nichteisenmetalle wurde 1937 vom Unternehmer Rossi bei der Scovill Manufacturing Co. in Waterbury installiert, die mehrere damalige Stranggießverfahren anwandte. Der Stranggießer (Abb. 3) mit oszillierender Kokille plus direkter Kühlung mit Wasserdüsen darunter sah eher einfach aus, aber ein ausgeklügeltes System für die Zufuhr und Speisung des flüssigen Metalls war implementiert. Dazu gehörten: (i) vollständig umhüllte Flüssigmetallübergabe von der Pfanne durch einen Trichter in zwei induktionsbeheizte und inertisierte Haltegefäße, parallel angeordnet, (ii) davon ausgehend umhüllte Flüssigmetallübergabe in eine kleine, inertisierte Zwischenspeiserrinne durch Inertgasdruck (gewährleistete vollständige Schlackenrückhaltung) über widerstandsbeheizte Kanäle, ausgestattet mit einem Metallstandsanzeiger, und (iii) dann Schwerkraftzuführung des flüssigen Metalls durch einen weiteren widerstandsbeheizten Kanal in die gasumhüllte Kokille. Rossi garantierte einen unterbrechungsfreien Gießerbetrieb von sieben Tagen, der von Anfang an erreicht wurde.
Angeregt durch dieses erfolgreiche Beispiel der Nichteisen-Industrie intensivierten sich die Bemühungen allmählich, die CC-Technologie auch auf Stahl anzuwenden. Die meisten solcher Entwicklungen wurden jedoch in den Jahren während und kurz nach dem Zweiten Weltkrieg stark eingeschränkt. In dieser Zeit kamen aufgrund der allgemeinen Geheimhaltungsumgebung nur sehr wenige Details und Betriebsdaten ans Licht. Edward R. Williams, Präsident der „Vulcan Mold and Iron Co.“, wählte eine lange, stationäre Kokille und versuchte, die Kokillenreibung durch intermittierenden Strangabzug zu reduzieren. Seine Patentanmeldung umfasste ein Walzenband-Strangstützsystem, das für das Gießen von Plattenquerschnitten erforderlich war. Er startete zusammen mit Republic Steel 1942 einen großen Pilotgießer für Brammen von 100 mm × 100 mm sowie Miniplatten von 75 mm × 215 mm. Eine weitere Pilotanlage wurde 1948 mit Babcock & Wilcox gebaut, die mit so fortschrittlichen Merkmalen wie automatischer Kokillenstandskontrolle und TV-Überwachung ausgestattet war.
Basierend auf einer stationären festen Kokille wurden damals in den USA, Großbritannien, Russland (damals UdSSR), Japan, Österreich und Frankreich viele ähnliche zeitgenössische Bemühungen initiiert. Diese Gießversuche waren durch Kokillenreibung beeinträchtigt und daher weniger erfolgreich als die frühen Pilotgüsse von Stahl mit der oszillierenden Junghans-Rossi-Kokille. 1949 startete Junghans seinen eigenen Pilotgießer, gespeist von einem 1-Tonnen-Bessemer-Konverter. Nach Inbetriebnahme schloss er ein Kooperationsabkommen mit Mannesmann, die 1950 ihren Pilotgießer in Huckingen in Betrieb nahmen. 1952 schlossen sich die deutschen und österreichischen CC-Entwickler zusammen und benannten 1956 Demag als ihren Maschinenbauer, was zum Gruppenkürzel DMB (Demag-Mannesmann-Böhler) führte.
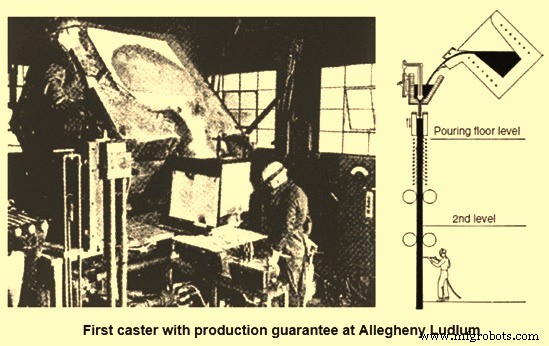
Rossi, der auf sich allein gestellt war, lieferte seine erste Stahlgießmaschine, gebaut von der Koppers Co., die 1949 bei Allegheny Ludlum in Betrieb ging. Dieser Gießer war für Brammensektion rund 150 mm Durchmesser und Miniplatte 75 mm × 380 mm ausgelegt. Rossi gab Garantien für Gießerproduktivität von 20 t/h sowie für Produktqualität. Dieser Gießer gilt als der allererste Versuch eines kommerziellen Gießers für Stahl. Der Gießer ist in Abb. 4 dargestellt. Neben den in Abb. 4 sichtbaren Merkmalen verfügte dieser Gießer über Inertgasumhüllung von Pfanne und Kokille sowie Widerstandsvorheizung des nicht eingetauchten Gießrohrs. Für die eventuelle Anwendung einer Eintauchgussdüse (SEN) auf Dünnplattenquerschnitt schlug Rossi eine trichterförmige obere Kokillenhälfte vor und patentierte sie, nutzte sie aber nicht.
Rossi gründete die Ingenieurgesellschaft „Continuous Metalcast Inc.“ mit Allegheny und Koppers als Anteilseignern und erhielt vier weitere Aufträge von Spezialstahlherstellern in USA, England, Schweden und Frankreich. Für das Auslandsgeschäft gründete Rossi 1954 die Concast AG in Zürich, Schweiz. So entstanden zu Beginn der CC-Industrialisierung zwei große rivalisierende Gruppen in Gießerdesign und -lieferung, neben vielen Maschinenbauversuchen kleinerer Kapazität. Ein gewisses Verständnis zwischen den beiden Gruppen wurde nach der Einführung des gekrümmten Kokillenkonzepts erreicht, als sowohl das DMB-Konsortium als auch die Concast-Gruppe 1963 ein Joint Venture namens MBC (Mannesmann-Böhler-Concast) in Zürich gründeten.
Zunächst konzentrierte sich die CC-Entwicklung im Stahl auf die Herstellung von Spezialstählen, wo potenzielle Ausbeuteeinsparungen den größten Kostenvorteil boten. Auch kleinere Pfannenkapazitäten waren besser mit niedrigeren Gießer-Durchsatzraten vereinbar. Ein weiteres Hindernis für die Einführung des Stranggießens durch Großproduzenten waren erfolglose Versuche, Rimming-Stähle mit akzeptabler Oberflächenqualität herzustellen. Daher waren frühe Bemühungen im Plattengießen auf die Produktion von mangan-silizium-getöteten (Mn-Si) Grobblechgüten beschränkt. Erst die Umstellung auf aluminium-getötete (Al) Stähle und parallel dazu Verbesserungen der Strangoberflächenqualität öffneten den Weg für eine breitere Anwendung des Stranggießens sowohl für Flach- als auch Langprodukte. In diesem Zusammenhang wurden Entwicklungen in der Sekundärmetallurgie zu einer ebenso wichtigen Voraussetzung, sowohl für Gießerproduktivität als auch Produktqualität.
Entwicklung der Gießertypen
Im Laufe der Entwicklung der Stranggießanlagen wurden verschiedene Gießertypen mit signifikanten Unterschieden in der Bauhöhe realisiert (Abb. 5). Einige dieser Typen hatten eingeschränkte Gießerproduktivität entweder aufgrund begrenzter Stützbogenlänge (vertikale Gießer) oder aufgrund der durch hohe Kokillenreibung begrenzten Gießgeschwindigkeit (horizontale Gießer). Außerdem gab es charakteristische Unterschiede bezüglich der Produktqualität.
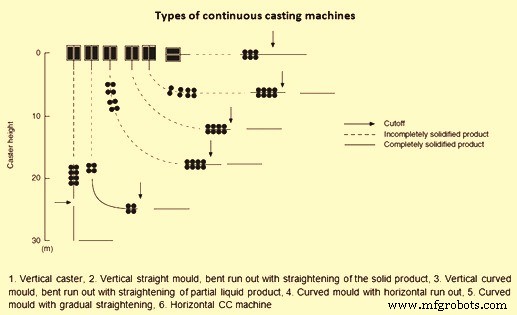
Der vertikale Gießer war das natürliche Maschinendesign, gießt mit der Schwerkraft und gewährleistet ein symmetrisches Makrogefüge; aber die Gießerproduktivität war durch die Maschinenhöhe stark begrenzt. Daher waren in der CC-Geschichte mehrere Bemühungen bemerkenswert, die Maschinenlänge bei niedriger Bauhöhe durch Strangbiegen und -richten zu verlängern, z. B. der Brammengießer von Rowley und ein fortgeschrittenerer Vorschlag von Tarquinee und Scovill. Um Innenrisse zu verhindern, wurden mehrere Konstruktionsregeln für Gießer entwickelt, basierend auf kritischer Dehnung und Dehnrate an der Fest-/Flüssig-Phasengrenze, was zu getrennten Biege- und Richtezonen über mehrere Walzenpaare führte.
Mit dem Aufkommen des gekrümmten Kokillen-Prinzips, das 1963 durch bahnbrechende Versuche bei Mannesmann Huckingen und Von Moos Stahl gleichzeitig eingeführt wurde, wurde die erforderliche Bauhöhe erheblich reduziert. Dieser Gießertyp leitete das rasche Wachstum der CC-Anwendung beim Stranggießen von Brammen und Blöcken ein, besonders in kleinen Brammengießereien, die bestehende Gebäude nutzen konnten. Im Plattengießen kam die breite Nutzung des gekrümmten Kokillendesigns in den letzten Jahren jedoch zum Stillstand, wegen der betonten Viertelband-Anreicherung von Makro-Einschlüssen und/oder Argonblasen. Daher werden abgesehen von neuen Gießanlagen, die jetzt ausschließlich als geradkokillen/Biege-Typ gebaut werden, bestehende gekrümmte Kokillen-Anlagen zunehmend umgebaut.
Temperaturkontrolle und Prozessverbesserungen
Von Beginn der CC-Entwicklung an war die Flüssigstahltemperaturkontrolle ein Hauptanliegen. Dies war ein großes Hindernis für kleine Pfannenkapazitäten mit großem Oberflächen-Volumen-Verhältnis. Während frühe Pilotgießer direkt aus Schmelz- oder Halteöfen gespeist wurden, war dies für den Großbetrieb nicht praktikabel. Ein früherer Ansatz, den Halliday bei den Barrow Steel Works in England verfolgte, war die Verwendung einer vollständig geschlossenen Lippenpfanne, die während des Gießens durch einen Kanonenbrenner durch den Pfannendeckel beheizt werden konnte, was Gießzeiten von bis zu 2 Stunden aus einer 7-Tonnen-Pfanne erlaubte. Halliday bestand auch auf hoher Pfannenvorwärmtemperatur. Für größere Kapazitäten waren Lippenpfannen nicht praktikabel, daher wurden Pfannen mit Stopfensteuerung eingeführt. Die Verwendung der Stopfensteuerung war jedoch nicht gut geeignet für die zunehmende Verweilzeit des Metalls. Daher wurde durch die Einführung des Pfannenschiebers ein großer Fortschritt in der Betriebszuverlässigkeit und Gießerproduktivität erreicht.
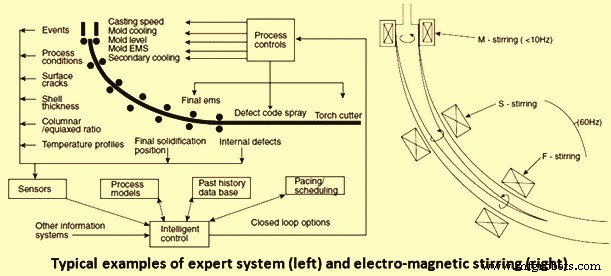
Seit den 1980er Jahren haben zahlreiche Entwicklungen stattgefunden, um die Leistung der Stranggießtechnologie für Stähle zu verbessern. Diese Verbesserungen betrafen Pfannenbehandlungen von Flüssigstählen, Pfanne-zu-Pfanne und Pfanne-zu-Kokille-Übergabe von Flüssigmetall, in der Pfanne (Pfannenmetallurgie), in Kokillen und Primärkühlung (elektromagnetisches Rühren etc.), in Sekundärkühlung und Strangstützung (elektromagnetisches Rühren und Luft-Wasser-Nebelkühlung etc.), Schneiden und Kühlen des gegossenen Stahls (Wendekühlbetten), sowie Automatisierung und Prozesssteuerung. Abb. 6 zeigt typische Beispiele für Expertensysteme und elektromagnetisches Rühren.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Wesentliche Phasen bei Planung und Bau eines Stahlwerks
- Premium-Edelstahllösungen für Schneiden, Schleifen und Finishen
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Baustahl, Edelstahl oder Werkzeugstahl: Das beste Material für Ihr Projekt wählen