



Vakuumentgasung von Flüssigstahl: Steigerung von Festigkeit und Qualität
Vakuumentgasungsverfahren für Flüssigstahl
Während des primären Stahlherstellungsprozesses lösen sich Gase wie Sauerstoff (O₂), Wasserstoff (H₂) und Stickstoff (N₂) in der flüssigen Stahlschmelze. Diese Gase haben schädliche Auswirkungen auf die mechanischen und physikalischen Eigenschaften des Stahls. Gelöster O₂ aus flüssigem Stahl kann nicht als molekularer O₂ entfernt werden, und seine Entfernung wird als Entoxidation bezeichnet. Der Begriff Entgasung wird für die Entfernung von H₂- und N₂-Gasen aus flüssigem Stahl verwendet. Da der Entgasungsprozess von flüssigem Stahl unter Vakuum durchgeführt wird, ist er auch als Vakuumentgasung von flüssigem Stahl bekannt. Vakuumentgasungsprozesse werden in Stahlgießpfannen durchgeführt.
Die Entfernung von H₂- und N₂-Gasen aus flüssigem Stahl ist notwendig, da beide Gase die Eigenschaften des Stahls schädigen. Die Löslichkeit von H₂ in Stahl ist bei Umgebungstemperatur niedrig. Überschüssiges H₂ wird während der Erstarrung abgestoßen und führt zur Nadellochbildung und resultiert in Porosität im erstarrten Stahl. Wenige ppm (parts per million) H₂-Gas verursachen Blasenbildung und Verlust der Zugduktibilität. Im Fall von N₂-Gas beträgt die maximale Löslichkeit von N₂ in flüssigem Eisen 450 ppm und weniger als 10 ppm bei Raumtemperatur. Während der Erstarrung wird überschüssiges N₂ abgestoßen, was zur Bildung von Blaslöchern oder Nitriden führen kann. Überschüssiges N₂ verursacht auch Versprödung der wärmebeeinflussten Zone beim Schweißen von Stählen und beeinträchtigt die Kaltumformbarkeit des Stahls.
Erst in den frühen 1950er Jahren wurde das Problem der Herstellung von Stahl mit minimalem Gasgehalt durch die Entwicklung einer Methode zur Vakuumbehandlung von flüssigem Stahl in der Pfanne vor dem Gießen gelöst. Die Methode wurde von den Wissenschaftlern AM Samarin und LM Novik des damaligen UdSSR 1940 vorgeschlagen. Sie wurde erstmals 1952 im damaligen UdSSR im Enakievski-Metallurgiekombinat industriell erprobt. 1954 wurde in der damaligen Bundesrepublik Deutschland bei der Bochumer Verein eine Methode zur Entgasung eines Metallstroms versucht. Die industrielle Einführung der Pfannenmethode der Vakuumbehandlung erfolgte erstmals 1955 im damaligen UdSSR. Dies initiierte einen neuen Trend in der Stahlherstellung, bekannt als Vakuumbehandlung von Stahl.
Allgemeine Merkmale der Vakuumentgasung
- Desorption von Gasen ist eine Gas/Metall-Grenzflächenreaktion. Das atomare H₂ oder N₂ aus dem flüssigen Stahl muss an der Gas/Metall-Grenzfläche diffundieren, wo es in molekulares H₂ oder N₂ umgewandelt wird, das dann desorbiert werden kann. Die Wirksamkeit der Vakuumbehandlung nimmt mit der Erhöhung der dem Vakuum ausgesetzten Oberfläche des flüssigen Stahls zu. Die vergrößerte Oberfläche des dem Vakuum ausgesetzten flüssigen Stahls, z. B. in Form eines dünnen Strahls oder gasinduzierten Rührens, beschleunigt den Entgasungsprozess.
- Die Temperatur des flüssigen Stahls sinkt während des Vakuumentgasungsprozesses. Je größer die dem Vakuum ausgesetzte Strahloberfläche, desto höher der Temperaturabfall.
- Die Entgasungszeit muss auf ein Minimum gehalten werden.
- Der Entgasungsgrad nimmt mit dem Vakuumgrad zu. Vakuum in der Größenordnung von 1 mm Hg oder sogar weniger als 1 mm Hg (1 mm Hg = 1 Torr) wird in der Praxis eingesetzt. Die Vakuumpumpenkapazität muss ausreichend sein.
Derzeit verwendete Vakuumentgasungsverfahren können in drei Typen klassifiziert werden: (i) Strahlentgasungspraxis (Stream Degassing), (ii) Umlaufentgasungspraxis (Circulation Degassing) und (iii) Pfannen- oder Tankentgasungspraxis (Ladle/Tank Degassing).
Strahlentgasungspraxis (Stream Degassing)
Bei der Strahlentgasung wird flüssiger Stahl in ein anderes Gefäß gegossen, das unter Vakuum steht. Die plötzliche Exposition des flüssigen Strahls im Vakuum führt zu sehr schneller Entgasung aufgrund der durch den Zerfall des Strahls in Tröpfchen erzeugten vergrößerten Oberfläche. Dieser Prozess hilft, den in Stahl gelösten H₂ durch eine Vakuumpumpe zu evakuieren. Der größte Teil der Entgasung erfolgt während des Falls des flüssigen Strahls. Die Höhe des Gussstrahls ist ein wichtiger Konstruktionsparameter. Die Strahlentgasungstechnologie hat folgende Varianten in der Praxis.
- Pfanne zu Gussform-Entgasung (Ladle to Ingot Mould Degassing) – Eine vorgeheizte Gussform mit Heißdeckel wird in eine Vakuumkammer gestellt. Über der Kammer wird eine Verteilerpfanne (Tundish) platziert. Der in der Pfanne abgestochene flüssige Stahl hat eine Überhitzung von 30 °C Äquivalent. Die Pfanne wird über der Verteilerpfanne platziert. Das Boden-gießen von flüssigem Stahl in die Verteilerpfanne ist wünschenswert. Das Schema der Pfanne-zu-Form-Entgasung ist in Abb. 1 dargestellt.
- Pfanne-zu-Pfanne-Entgasung (Ladle to Ladle Degassing) – Bei der Pfanne-zu-Pfanne-Entgasung wird eine Pfanne mit Stopfenstange in eine Vakuumkammer gestellt. Die Pfanne mit flüssigem Stahl aus dem Primärmetallurgieofen wird oben auf die Vakuumkammer gesetzt und der Spalt wird vakuumdicht verschlossen. Legierungszugaben werden unter Vakuum vorgenommen. Der Strahl darf in die Pfanne fallen, wo der flüssige Stahl entgast wird. Legierungszugaben werden unter Vakuum vorgenommen.
In einigen Werken wird die Entgasung während des Abstichens durchgeführt. In dieser Anordnung wird flüssiger Stahl aus dem Primärmetallurgieofen in eine Verteilerpfanne oder kleine Pfanne abgestochen. Aus der kleinen Pfanne darf der flüssige Strahl in eine evakuierte Pfanne fallen. Die Pfanne ist von oben mit einem speziellen Deckel verschlossen, der eine Abluftöffnung enthält. Flüssiger Stahl mit 25 °C bis 30 °C Überhitzung wird in die Pfanne abgestochen.
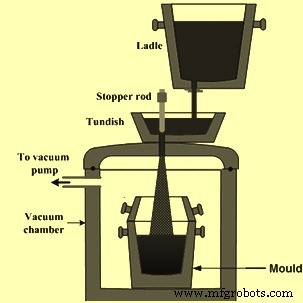
Abb. 1: Schemata der Pfanne-zu-Form-Entgasung
Umlaufentgasungspraxis (Circulation Degassing)
Bei der Umlaufentgasungspraxis wird flüssiger Stahl durch spezielle Anordnung kontinuierlich in der Vakuumkammer zirkuliert. In diesem Prozess wird eine Vakuumkammer über der Pfanne positioniert, die einen oder zwei Schnorchel (Snorkel) besitzt, die in das flüssige Stahlbad eingetaucht sind. Es gibt zwei Arten von Umlaufentgasungsprozessen (Abb. 2): (i) Ruhrstahl-Heraeus (RH) Entgasungsprozess, und (ii) Dortmund-Hörder (DH) Entgasungsprozess. Der RH-Entgasungsprozess hat zwei in die Pfanne eingetauchte Schnorchel, während der DH-Entgasungsprozess einen einzelnen Schnorchel hat und durch wiederholtes Ansaugen des flüssigen Stahls in die Vakuumkammer und anschließendes Zurücklassen in die Pfanne arbeitet. Der RH-Entgasungsprozess wird in einem separaten Artikel unter dem Link https://www.ispatguru.com/rh-vacuum-degassing-technology/ beschrieben.
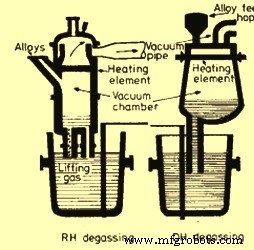
Abb. 2: Schemata der Umlaufentgasungsprozesse
Beim RH-Entgasungsprozess ist ein zylindrischer, feuerfest ausgekleideter Schalenkörper mit zwei Beinen (auch Schnorchel genannt) so ausgelegt, dass der flüssige Stahl in einem Bein angehoben wird und nach der Entgasung durch den zweiten Schnorchel zurück in die Pfanne fällt. Die Oberseite des zylindrischen Schalenkörpers ist mit Abluft, Legierungszugaben, Beobachtungs- und Steuerfenster ausgestattet. Der zylindrische Schalenkörper ist im oberen Teil mit Feuerlehmziegeln und im unteren Teil mit Aluminiumoxid (Al₂O₃)-Ziegeln ausgekleidet, um hohen Temperaturen standzuhalten. Die Beine sind mit Al₂O₃-Feuerfestmaterialien ausgekleidet. Argon (Ar), das Hebegas, wird am Einlassschnorchel injiziert, um die Geschwindigkeit des in den Einlassschnorchel eintretenden flüssigen Stahls zu erhöhen.
Der Betrieb des RH-Entgasers umfasst Folgendes.
- Erhitzen der zylindrischen Kammer auf die gewünschte Temperatur (variiert zwischen 900 °C und 1500 °C).
- Absetzen der Kammer in den flüssigen Stahl bis auf eine gewünschte Höhe.
- Evakuieren der Kammer, sodass der flüssige Stahl in der Kammer zu steigen beginnt.
- Einführung des Hebegases, das sich ausdehnt und eine Auftriebskraft erzeugt, um die Geschwindigkeit des in den Einlassschnorchel steigenden flüssigen Stahls zu erhöhen.
- Entgasung des flüssigen Stahls in der Kammer, und er fließt durch den anderen Schnorchel zurück in die Pfanne. Dieser entgaste Stahl ist etwas kühler als der Stahl in der Pfanne. Die durch Dichteunterschied erzeugte Auftriebskraft (Dichte des kühleren flüssigen Stahls ist höher als die des heißen Stahls) rührt das Bad um.
- Die Zirkulationsrate des flüssigen Stahls in der zylindrischen Kammer steuert die Entgasung. Die Zirkulationsrate hängt von der Menge des Hebegases und dem Vakuumgrad ab. 110 Tonnen flüssiger Stahl können in 20 Minuten entgast werden, indem flüssiger Stahl mit einer Rate von 12 t/min zirkuliert wird. Der spezifische Ar-Verbrauch beträgt ca. 0,075 m³/t.
- Zugaben von Ferrolegierungen können am Ende der Entgasung je nach Überhitzung vorgenommen werden.
Der RH-Prozess hat mehrere Vorteile, darunter: (i) Wärmeverluste sind relativ gering, (ii) Legierungszugaben können genauer angepasst werden, und (iii) eine kleine Vakuumpumpenkapazität ist ausreichend, da ein kleineres Volumen evakuiert werden muss als bei Pfanne-zu-Pfanne- oder Strahlentgasung.
Beim DH-Entgasungsprozess wird jeweils eine kleine Menge von ca. 10 % bis 15 % der Gesamtmasse des flüssigen Stahls entgast. Der Prozess wird wiederholt, bis der erforderliche Entgasungsgrad erreicht ist. Die Anordnung eines Gefäßes und der Pfanne ist etwas ähnlich, außer dass: (i) beim DH-Entgasungsprozess das zylindrische Gefäß einen Schnorchel hat, und (ii) das zylindrische Gefäß eine Heizeinrichtung hat.
Die DH-Kammer ist mit Heizeinrichtung, Legierungszugabeeinrichtung und Abluftsystem ausgestattet. Der Boden des zylindrischen Gefäßes ist mit einem Schnorchel versehen, der in den flüssigen Stahl eingetaucht werden kann. Der obere Teil der DH-Kammer ist mit Feuerlehmziegeln und der untere Teil mit Al₂O₃-Ziegeln ausgekleidet. Der Schnorchel ist mit höherwertigen Al₂O₃-Ziegeln ausgekleidet. Die Länge des Schnorchels ist ausreichend groß, um den Effekt des Atmosphärendrucks auf den Stahlanstieg im Schnorchel zu realisieren. Die folgenden sind die wichtigen Schritte für den Betrieb des DH-Entgasungsprozesses.
- DH-Kammer wird vorgeheizt und in die Pfanne abgesenkt, sodass die Schnorchelspitze unter die flüssige Stahloberfläche eintaucht.
- Die evakuierte Kammer wird auf und ab bewegt, sodass Stahl in die Kammer eintritt.
- Die Kammer wird 50-60 Mal mit einer Zykluszeit von 20 Sekunden bewegt.
- Ausreichende Entgasung ist in 20-30 Zyklen möglich.
- Eine Schlackenschicht wird in der Pfanne gehalten, um Wärmeverluste zu minimieren.
- Der DH-Entgasungsprozess kann mit niedrigeren Überhitzungen im Vergleich zum RH betrieben werden, da die DH-Einheit eine Heizeinrichtung hat.
Pfannen- oder Tankentgasungspraxis (Ladle/Tank Degassing)
Hier wird die Pfanne in einen Vakuumtank gestellt und mit einem Inertgas gerührt, während der Tank evakuiert wird. Alternativ kann die Pfanne eine Dichtungsanordnung an ihrem Umfang für einen Deckel haben, der die Vakuumkammer bildet.
Flüssiger Stahl kann in einem Tankentgaser ohne Lichtbogen-Wiedererhitzung behandelt werden. Dies kann mit zwei verschiedenen Rührsystemen erfolgen: (i) induktives Rühren des flüssigen Stahlbades, und (ii) Badrühren durch Blaschen von Ar durch einen porösen Stopfen im Pfannenboden.
Eine Tankentgasungspraxis wird verwendet, um: (i) die Konzentrationen gelöster Gase im flüssigen Stahl zu reduzieren, (ii) die Zusammensetzung und Badtemperatur des flüssigen Stahls zu homogenisieren, (iii) Oxid-Einschlussmaterialien aus dem flüssigen Stahl zu entfernen, und (iv) die Mittel und technischen Bedingungen bereitzustellen, die für die Entschwefelung günstig sind. Die Entfernung von Schwefel (S) wird durch Schlacke-Metall-Reaktionen erreicht, die durch starkes Ar-Spülen (Blaschen) innerhalb des Vakuumumfelds gefördert werden. Der Tankentgasungsprozess erfordert: (i) schnelle Evakuierung des Vakuumtanks, (ii) Aufrechterhaltung des Vakuums, während gleichzeitig ein starker Inertgasstrom abgesaugt wird, (iii) sofortige Verfügbarkeit, (iv) Staubbeständigkeit und (v) sicheren Betrieb unter rauen Bedingungen.
Die Pfanne wird mit einem porösen Stopfen an ihrem Boden zum Spülen von Ar-Gas ausgestattet. Die Pfanne wird in eine Vakuumkammer gestellt. Die Vakuumkammer ist mit einem Trichter ausgestattet, um Zugaben von Elementen nach Bedarf vorzunehmen. Rührgas wird entweder von oben durch das Dach mittels eines eingetauchten feuerfesten Rohrs oder durch den porösen Stopfen, der am Boden der Pfanne befestigt ist, eingeführt. Für eine effektive Entgasung von voll getötetem Stahl ist es besser, Ar durch den Boden der Pfanne zu spülen. Das Rühren des Bades erhöht die Rate der Gasentfernung. Die kräftige Entfernung von Gasen verursacht auch Spritzer von flüssigem Stahl. Daher wird die Pfanne nicht vollständig gefüllt und ca. 25 % ihrer Höhe wird als Freiraum (Freeboard) gehalten, um die gespritzten Tröpfchen des flüssigen Stahls aufzunehmen. Der Druck wird zwischen 1 mm Hg und 10 mm Hg für effektive Entgasung aufrechterhalten. Während der Entgasung werden Zugaben für Entoxidation und Legierung vorgenommen. In bestimmten Fällen wird die Pfanne erhitzt, um den Wärmeverlust während der Entgasung auszugleichen. Für die Wirksamkeit der Entgasung ist es notwendig, dass der mitgeführte Schlacke aus dem Primärmetallurgieofen so gering wie möglich ist. Mitgeführte Schlacke enthält FeO, und da der O₂-Gehalt des Stahls im Gleichgewicht mit dem FeO-Gehalt der Schlacke steht, steigt der O₂-Gehalt des Stahls.
Die grundlegenden Anforderungen für den Pfannenentgasungsprozess umfassen: (i) ausreichenden Freiraum in der Pfanne, um den vakuuminduzierten Schlacke- und Stahlsiedes zu enthalten, (ii) ein Inertgas, das durch das Stahlbad perkoliert zum Rühren, Einschlusstrennung und Verbesserung der Vakuumentgasungsleistung, (iii) ausreichende Überhitzung im Stahl, um Schalenbildung (Skull Formation) zu vermeiden, und (iv) Mittel zur Zufuhr von Zusätzen, während die Pfanne im Vakuumtank ist.
Die Ar-Verbindung zur Pfanne wird hergestellt, wenn die Pfanne im Vakuumtank platziert ist. Der Vakuumtank wird durch ein Vakuumpumpensystem auf die erforderlichen Betriebsdrücke evakuiert. Emissionen werden durch das Vakuumpumpensystem evakuiert und vor den Pumpen gesammelt oder sie werden in Wasser entladen, das in einem mit einer Wehmauer ausgestatteten Beton-Heißbrunnen enthalten ist. Die Prozessgase, einschließlich der in dem Zwischenkondensator-Abwasser mitgerissenen, werden über einen motorgetriebenen Lüfter an einen mit einem Flammenbrenner ausgestatteten Entlüftungsschornstein aus dem Heißbrunnen abgeleitet. Heißbrunnenwasser wird in einen Kühlturm des Kontaktwassersystems gepumpt.
Schemata wichtiger Pfannenentgasungsprozesse sind in Abb. 3 dargestellt.
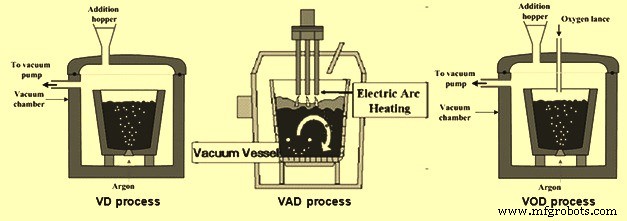
Abb. 3: Schemata der Pfannenentgasungsprozesse
Vakuumentgasung (VD) Prozess
Dies ist eine einfache Pfannenentgasungseinheit mit Vorkehrungen für Legierungszugaben. Hier wird Vakuum durch ein Vakuumpumpensystem erzeugt. Drücke von bis zu 0,5 mm Hg werden erzeugt. Der Prozess ist fähig zu: (i) Homogenisierung des flüssigen Stahlbades hinsichtlich sowohl Temperatur als auch Zusammensetzung, (ii) Feinjustierung der Chemie, und (iii) verbesserter Entoxidation und Reduzierung von H₂-, N₂- und O₂-Gehalten. Entschwefelung ist ein großes Problem für Schmelzen, die direkt vom Primärmetallurgieofen durch die VD-Einheit verarbeitet werden. Das Problem kann jedoch durch Sicherstellung reduzierter Schlacke in der Pfanne vor dem Senden der Schmelze zur VD-Einheit und durch verstärkte Entschwefelung, verursacht durch Schlacke-Metall-Mischen, gelöst werden.
Vakuum-Lichtbogen-Entgasung (VAD) Prozess
Der Vakuum-Lichtbogen-Entgasungsprozess (VAD) ist ein Tankentgasungsprozess mit hinzugefügten Elektroden zum Zweck der Wiedererhitzung des flüssigen Stahls. Dies ist ein Einzelverfahrensprozess, in dem die Pfanne in einem Vakuumtank sitzt und durch Inertgas durch porösen Stopfen am Boden gerührt wird, mit Vorkehrungen für Heizung durch Elektroden und Legierungszugaben. Nach Zugabe von Kalk zum flüssigen Stahl in der Pfanne wird bei einem Druck von 250 mm Hg bis 300 mm Hg ein Lichtbogen gezündet, um die Temperatur zu erhöhen und den Kalk zu schmelzen, gefolgt von kurzdaueriger Entgasung, Zugaben zur Chemieeinstellung und tiefer Entgasung auf Drücke von bis zu 1 mm Hg. Ar-Rühren wird in allen Betriebsphasen fortgesetzt und die Anpassung der Flussrate wird für die verschiedenen während des VAD-Prozesses durchgeführten Operationen vorgenommen. Die Heizrate beträgt ca. 3 °C/min bis 4 °C/min und während des Heizens wird die Ar-Flussrate auf der niedrigeren Seite gehalten. In diesem System sind unter Vakuum die C-O₂-Reaktion und die C-Al₂O₃-Reaktion unter dem Hochtemperatur-Lichtbogen von großer Hilfe, um niedrigen O₂-Gehalt ohne festes Reaktionsprodukt zu erreichen. H₂-Gehalte von nur 1,5 ppm werden durch intensiven Stofftransfer durch Ar und niedrigen Partialdruck von H₂ aufgrund der Verdünnung des freigesetzten Kohlenmonoxids (CO) erreicht. Der Hauptvorteil dieses Prozesses ist der hohe Grad der Entschwefelung von bis zu 80 % für die Herstellung von Stählen mit Schwefelgehalten von nur 0,005 %. VAD ist jetzt ein weit verbreitetes Verfahren für die Herstellung von reinem Stahl.
ASEA-SKF Prozess
Es ist ein Prozess, der eine integrierte Gruppe von Behandlungsanlagen besitzt, die normalerweise aus separaten Entschlackungs-, Lichtbogenheizungs- und Vakuumbehandlungsanlagen besteht. Hier wird die Schlacke durch Umpfannen entfernt, um eine Re-Phosphorierung danach zu verhindern, woraufhin Ferrolegierungszugaben durchgeführt werden. Lichtbogenheizung wird durchgeführt, um die Temperatur zu erhöhen und den Kühleffekt der Legierungszugaben zu kompensieren, gefolgt von Entgasung in einer Vakuumatmosphäre zur Reduzierung des O₂-Gehalts und zur De-Wasserstoffierung für das Erreichen von H₂-Gehalten von nur 1,5 ppm. Die Methode beinhaltet die Anwendung von elektromagnetischem Rühren, das beim Aufschwimmen von Einschlüssen hilft und zur Herstellung von reinem Stahl führt. Gegenwärtig haben ASEA-SKF-Anlagen basisches Inertgasrühren integriert, um Entschwefelung zu ermöglichen.
Vakuum-Sauerstoff-Entkarburisierung (VOD) Prozess
Der VOD-Prozess ist eine Tankentgasungseinheit, die zusätzlich mit einer O₂-Blaslanze ausgestattet ist. Diese zusätzliche O₂-Zufuhr kann für die Herstellung von extra niedrig-kohlenstoffhaltigen Edelstahlsorten (erzwungene Entkarburisierung) oder für chemische Heizung des flüssigen Stahls in Verbindung mit Al/Si (Silizium)-Zugaben (VD-OB Prozess) verwendet werden. Die Vakuumpumpe ist entsprechend ausgelegt und hat eine höhere Kapazität, um mit dem erhöhten Abgasvolumen fertig zu werden.
Der VOD-Prozess wird als wichtiger Vakuumprozess für die Herstellung von Edelstahl angesehen. Er ist hauptsächlich für spezielle Edelstähle geeignet, die sehr niedrige Werte von C, N₂ und H₂ erfordern. In diesem Prozess wird die Pfanne in eine Vakuumkammer gestellt und es gibt eine Vorkehrung für O₂-Lanzen durch vakuumdichte Dichtung und Legierungszugaben. Grundsätzlich beinhaltet der Prozess die bevorzugte Oxidation von Kohlenstoff gegenüber Cr, was zu minimalen Cr-Verlusten führt.
Wegen des reduzierten Freiraums in der Pfanne muss der initiale C-Gehalt des flüssigen Stahls so niedrig wie 1 % sein. Hier wird O₂-Injektion bei 100 mm Hg bis 250 mm Hg durchgeführt. Si wird oxidiert, gefolgt von C. Entkarburisierung tritt durch den Beginn des Co-Blasens ein, bestimmt durch die Anfangstemperatur und den Si-Gehalt des flüssigen Stahls. Eine konstante Entkarburisierungsrate tritt in Abhängigkeit von der O₂-Flussrate auf. Das CO/CO₂-Verhältnis wird überwacht, und bei einem Bad-C-Gehalt von 0,08 % steigt es rapide an. Jenseits dieses Grenzwerts für den C-Prozentsatz fällt die Entkarburisierungsrate unabhängig von der O₂-Flussrate bei gleichzeitiger Cr-Oxidation. O₂-Lanzen wird eingestellt und der Gefäßdruck wird reduziert, und Ar-Rühren wird fortgesetzt, um die Reaktion zwischen dem gelösten O₂ und dem verbleibenden C fortzusetzen. Es wurde berichtet, dass durch kräftiges Rühren C auf Werte von 0,005 % reduziert werden kann und insgesamt C + N₂ unter 0,015 % erreicht werden.
Die Veredelungssequenz wird im Allgemeinen durch eine Kombination aus Variation der O₂-Flussrate, der Lanzen-Spitze-Badoberfläche-Distanz, der Kontrolle des Vakuumdrucks und der Ar-Flussrate gesteuert. Die Zugabe ausreichender Mengen an Kalk und Al hilft bei der hervorragenden Entschwefelung des flüssigen Stahls.
Vakuumpumpensystem
Das Vakuumpumpensystem ist die treibende Kraft für die Vakuumentgasungsprozesse für flüssigen Stahl. Zur Erzeugung von Vakuum gibt es drei grundlegende Arten von Vakuumpumpensystemen, die verwendet werden können. Jedes hat seine eigenen Vor- und Nachteile. Dies sind: (i) Dampfstrahlpumpen mit notwendigen Kondensationsstufen, (ii) Dampfstrahlpumpen in Kombination mit Wasser-Ring-Pumpen, und (iii) trockene mechanische Pumpensysteme. Dampfstrahlen arbeiten auf konstanter Massenflußbasis, während Wasser-Ring-Vakuumpumpen auf konstanter Volumenbasis arbeiten. Zusammen verwendet, kann ein wirtschaftlicher Break-even-Punkt erreicht werden, um die besten Eigenschaften jedes Systems zu nutzen. Vakuumpumpensysteme mit Dampfstrahlpumpen sowie mit Dampfstrahlpumpen zusammen mit Wasser-Ring-Pumpen sind in Abb. 4 dargestellt.
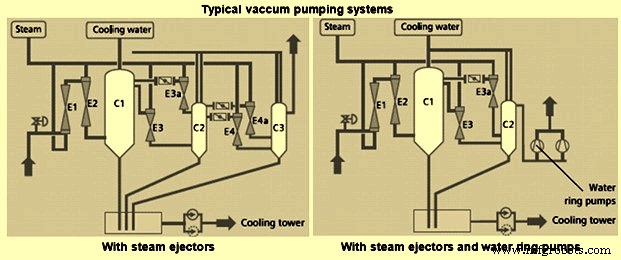
Abb. 4: Typische Vakuumpumpensysteme
Mehrere Faktoren spielen eine Rolle bei der Auswahl der Vakuumpumpensysteme. Diese sind unten aufgeführt.
- Die Menge der zu entfernenden gelösten Gase. Absoluter Druck, Stahlchemie und Ar-Flussrate beeinflussen alle die Raten, mit denen die Gase durch das Vakuumpumpensystem entfernt werden.
- Die Last bei Systemauslegungsdruck in „trockene Luft äquivalent“.
- Die Last, die das System bei verschiedenen Drücken erfüllen muss (falls vom Ausgasungssystem gefordert).
- Das beteiligte Systemvolumen.
- Die Prozesszeit-Anforderung, um von Atmosphäre zu tiefem Vakuum zu gelangen.
- Der endgültige absolute Druck des Systems. Dies bestimmt die Anzahl der benötigten Stufen.
- Die Menge des benötigten Ar. Dies bestimmt die Rührenergie und die Rate der gelösten Gasentfernung.
- Die Undichtigkeitsrate von Luft in das System.
- Der Dampfdruck und die Temperatur im Falle von Dampfstrahlpumpensystemen.
- Die Kühlwassertemperatur im Falle von Dampfstrahlpumpensystemen.
- Die Kosten für Dampf und Strom.
Jedes Entgasungssystem muss so ausgelegt sein, dass es die spezifischen Anforderungen des Vakuumentgasungsprozesses erfüllt.
Herstellungsprozess
- Prozess-Workflows designen: Menschliches Talent und Roboter-Automatisierung in Einklang bringen
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- RH-Vakuumentgasungstechnologie: Stahlqualität und Effizienz steigern
- Tundish-Metallurgie: Optimierung des Stahltransfers für das Stranggießen
- Fortgeschrittene Rostfreistahlproduktion: Vom Lichtbogenofen zu modernen Sauerstoff-basierten Verfahren
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Vermeidung von Ausbrüchen beim Strangguss: Ursachen, Auswirkungen und Lösungen
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Optimale Materialien für präzise CNC-Drehteile