



Fortgeschrittene Sonden & Instrumente für präzises Hochofen-Monitoring
Sonden, Instrumente und Messungen zur Überwachung des Hochofens
Ein Hochofen (BF) arbeitet nach dem Prinzip des Gegenstrom-Wärmeaustauschs von Gas zu Feststoff vom Düsen-Rennfeuerbereich bis zur Mühlensohle und eines Gegenstrom-Sauerstoffaustauschs (O₂) von der Schmelzzone bis zur Mühlensohle. Feste Beschickungsmaterialien bestehend aus eisenhaltigen Materialien (Eisenerz, Sinter und Pellets), Koks und Flussmitteln werden in den oberen Teil des Ofens geladen, während Luft, normalerweise mit O₂ angereichert und manchmal mit Zusatzbrennstoffen, durch die Düsen in der Nähe des Ofenbodens eingeblasen wird. Die übliche Verweilzeit der eisenhaltigen Beschickungsmaterialien im Ofen kann bis zu 8 Stunden betragen, während die des Gases nur wenige Sekunden beträgt. Die Verweilzeit des Kokses im Herd ist jedoch viel länger und beträgt normalerweise 1 bis 4 Wochen. Flüssiges Roheisen (HM) und flüssige Schlacke werden in regelmäßigen Abständen durch eine Reihe von Abstichlöchern am Ofenboden abgestochen. Die Schlacke wird vom Roheisen getrennt, das über Roheisenpfannen gehandhabt wird. Ein Hochofen muss mit hoher Produktivität und niedrigem Brennstoffverbrauch in flexibler, stabiler und hocheffizienter Weise betrieben werden und eine lange Kampagnenlebensdauer haben.
Der Hochofen wird oft als „Black Box“ bezeichnet, wegen Begriffen wie Ofenzustand und Ofenwärmeniveau, die derzeit dominierend in Gebrauch sind, sowie weil der Hochofenprozess viele unbekannte Bereiche hat. Der Grund scheint in der Schwierigkeit der Messung zu liegen, da in einem Hochofen drei Phasen von Gas, Feststoff und Flüssigkeit koexistieren, die Reaktion in radialer Richtung nicht gleichmäßig verläuft, der Prozess von einer zeitabhängigen Variation begleitet wird, und die zu messenden Parameter sich ständig in einer hochtemperierten, hochdruckigen und staubhaltigen Atmosphäre bewegen.
Einige der Sonden, die allgemein in einem Hochofen verwendet werden, sind: (i) „Radarsonde“ für Mühlenniveau und Mühlensinkgeschwindigkeitsmessung, (ii) Hochofen-Topgas-Zündlanze, (iii) feste „über der Mühlensohle“ Sonde für Temperatur- und Druckmessungen und Gasprobenahme, (iv) bewegliche „über der Mühlensohle“ Profilmessgerät zur Messung von Mühlenprofilen, Mühlensinkgeschwindigkeit, Temperatur, Druck und Gasprobenahme, (v) bewegliche „über der Mühlensohle“ Sonde zur Messung von Temperatur, Druck, Mühlenbeschickungskurven und Gasprobenahme, (vi) horizontale „in der Mühlensohle“ Sonden zur Messung von Temperatur, Druck, Mühlenschichten und Gasprobenahme. Andere häufig verwendete Sonden im Hochofen sind Mühlensohlendetektoren, Thermovisionskameras, Profilmessgeräte, Sonden mit Akustik für Topgastemperaturmessung, Aufprallsonden, absteigende vertikale Sonden, Scanningsonden, Infrarot-Thermokameras und Düsensonden etc.
Entwicklung der Hochofenüberwachung
Der Betrieb eines Hochofens hat sich allmählich von einer rein erfahrungsbasierten Aktivität zu einer Aktivität entwickelt, die durch wissenschaftliche und metallurgische Prinzipien unterstützt wird. Der Hochofen wird nicht mehr als „Black Box“ betrachtet. Ein wichtiger Teil dieser Evolution ist die Einführung und Verwendung hochentwickelter Sonden und Messgeräte, die dem BF-Bediener nützliche Informationen über den Zustand des Prozesses übermitteln. Für den zuverlässigen Betrieb des Hochofens ist es unerlässlich, verschiedene Betriebsparameter durch den Einsatz dieser verschiedenen Sensoren zu erfassen, damit der BF-Prozess für den Bediener transparent wird. Ein moderner Hochofen ist mit einer großen Anzahl von Sonden, Instrumenten und Messgeräten ausgestattet, was die Überwachung einer großen Anzahl von Signalen impliziert, und diese Signale müssen dem BF-Bediener auf sinnvolle Weise präsentiert werden. Typische Sonden, Instrumente und Messgeräte, die in früheren Hochöfen verwendet wurden, sind in Abb. 1 dargestellt.
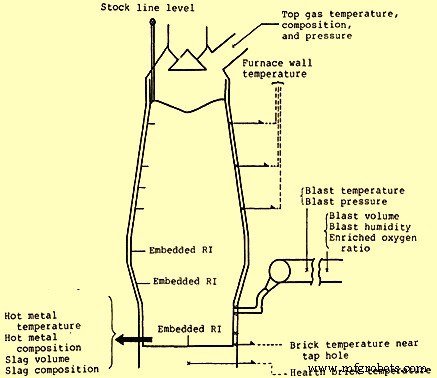
Abb. 1: Typische Sonden, Instrumente und Messgeräte in früheren Hochöfen
Seit den letzten 40 bis 50 Jahren wurden mehrere Sonden und Messgeräte für die Prozesskontrolle im Hochofen entwickelt. Als Mittel zur Kenntnis der Mühlenverteilung wurden eine vertikale Sonde, eine horizontale Sonde und eine Thermovisionskamera an der Mühlensohle entwickelt. Eine Kombination aus Gasstromverteilungs-Messsystem und Mühlenverteilungs-Kontrollsystem hat die flexible Steuerung des Hochofens ermöglicht. Nach diesen Entwicklungen wurde die Genauigkeit, mit der die Mühlenverteilung gemessen und kontrolliert wird, durch die Nutzung verschiedener Profilmessgeräte sowie eines Magnetmessgeräts verbessert. Die Entwicklung bei Gasanalysatoren verlief von der konventionellen Gasmesschromatographie zu Geräten mit kürzeren Messintervallen und höherer Präzision und dann hin zu Massenspektrometern. Für Messungen im Düsenbereich verlief die Entwicklung mit Düsenkörperthermometern, Düsenfernsehen und Düsensonden, die Informationen über die Temperatur im Rennfeuerbereich oder die Gasverteilung liefern. Dies zusammen mit mehreren mathematischen Modellen basierend auf Ofenwärmeschätzung und Schmelzzonenschätzung hat zur Verbesserung des gesamten BF-Betriebskontrollsystems beigetragen.
Die Signale in einem modernen Hochofen, die durch ein ausgeklügeltes System von Sonden, Instrumenten und Messgeräten zur Erfassung adäquater Daten des Gesamtprozesses für Analyse und präzise Steuerung realisiert werden, sind sehr zahlreich. Die Gesamtzahl der I/O-Signale (Input-Output) dieser Sonden, Instrumente und Messgeräte kann in der Größenordnung von 24.000 liegen, davon können binäre I/O-Signale im Bereich von ca. 18.500 bis 19.000, Temperatursignale im Bereich von 1.200 bis 1.500, andere analoge Signale 4.000 und Wägesignale im Bereich von ca. 70 sein.
Die Sonden und Messgeräte des Hochofens haben auf der Grundlage jüngster Entwicklungen in Elektronik, Optik und Computertechnologie große Fortschritte gemacht. Mit der Verwendung von Computern ist es nun möglich, die verschiedenen Parameter des Hochofens besser zu überwachen, da Computer nicht nur die Anzeige der Variablen ermöglichen, sondern auch etablierte Modelle verwenden, verschiedene Variablen vergleichen und Datenbanken aufbauen, um die Variablen und ihre Entwicklung während des Prozesses zu speichern.
Typische Anwendung von Sonden und Messgeräten in einem modernen Hochofen ist in Abb. 2 dargestellt.
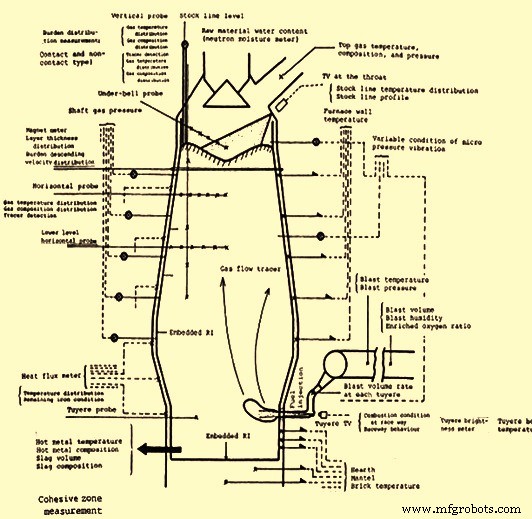
Abb. 2: Typische Anwendung von Sonden und Messgeräten in einem modernen Hochofen
Die in einem Hochofen stattfindenden Reaktionen sind sehr komplex, da alle drei Phasen Gas, Feststoff und Flüssigkeit koexistieren und die Reaktionen in radialer Richtung nicht gleichmäßig verlaufen. Der Prozess wird von einer zeitabhängigen Variation begleitet, und die zu messenden Parameter bewegen sich ständig in einer hochtemperierten, hochdruckigen und staubhaltigen Atmosphäre, was Schwierigkeiten bei der Messung verursacht. Aufgrund der Messschwierigkeiten der verschiedenen Parameter eines Hochofens wird der Ofen allgemein in verschiedene Zonen unterteilt. Die verschiedenen Zonen eines Hochofens und die gewünschten Messungen in der Zone werden im Folgenden beschrieben.
Stückigzone (Lumpy Zone)
In dieser Zone findet indirekte Reduktion im Ofen statt. Die wünschenswerten Parameter der Zone, die dem BF-Bediener bekannt sein sollten, sind Temperaturverteilung, Gasdurchlässigkeit, Reduktionsgrad, Geschwindigkeit des Mühlensinkens und Änderung der physikalischen Eigenschaften der Mühle. Für diese Parameter sind die benötigten Messungen: Menge und Korngrößenverteilung sowie Mischschichtverteilung für feste Beschickungsmaterialien und Menge, Zusammensetzung, Temperatur und Druck im Fall von aufsteigenden Gasen. Typischerweise durchgeführte Messungen sind Mühlenoberflächenprofil und Schichtdickenverteilung, Mühlenoberflächentemperatur, Gaszusammensetzung, Temperatur- und Druckverteilung.
Direkte Messung in der Stückigzone ist relativ einfach und ermöglicht die Entwicklung verschiedener Sensoren, die viele Informationen liefern. In dieser Zone sind die wichtigsten Messbereiche die Mühlenverteilung, die Gasstromverteilung und ihre zeitliche Änderung, die alle die Reduktion, den Wärmeaustausch, die Gasdurchlässigkeit und das Sinkverhalten der Mühle beeinflussen. Die drei Faktoren, die bei der Schätzung der Mühlenverteilung helfen, sind: (i) Schichtdicke, (ii) Mühlengröße und (iii) Verteilung der Hohlräume. Von diesen drei Faktoren kann nur die Schichtdickenverteilung mit verschiedenen Profilmessgeräten gemessen werden. Die Fähigkeit der Profilmessgeräte ist jedoch schlecht, da sie nur das Oberflächenprofil messen und nicht die Änderungen des Oberflächenprofils durch Beschickung der Mühle. Darüber hinaus sind die Messungen für die Messung der Mischschicht ungültig. Kürzlich wurde ein Sensor entwickelt, der ein Magnetmessgerät verwendet. Dieser Sensor ermöglicht die Messung von Änderungen im Mühlenoberflächenprofil, der Schichtdickenverteilung einschließlich Mischschicht und der Sinkgeschwindigkeitsverteilung.
Die Gasstromverteilung ist das Ergebnis der Mühlenverteilung. Es ist eine sehr wichtige Messung, da sie den Betrieb des Hochofens beeinflusst. Die Gasstromverteilung wird durch vier Faktoren bestimmt: (i) Durchflussrate, (ii) Temperatur, (iii) Zusammensetzung und (iv) Druck. Die normalerweise gemessenen Parameter sind die Verteilungen von Temperatur, Zusammensetzung und Druck, da diese Parameter leicht zu messen sind. Der Einsatz von horizontalen und vertikalen Sonden sowie Ofenwand-Druckmessgeräten liefert ziemlich zufriedenstellende Messwerte für die Temperatur-, Zusammensetzungs- und Druckverteilungen. Die direkte Messung der Gasstromratenverteilung innerhalb der Mühle ist wünschenswert, aber derzeit wurden noch keine sehr genauen Messmethoden entwickelt. Daher wird die Gasstromratenverteilung innerhalb der Mühle mit Hilfe mathematischer Modelle unter Verwendung der verfügbaren Daten für Gastemperatur, Zusammensetzung und Druck geschätzt.
Kohäsive Zone (Cohesive Zone)
Alle drei Arten von Reaktionen, nämlich: (i) indirekte Reduktionsreaktionen, (ii) direkte Reduktionsreaktionen und (iii) Lösungsverlustreaktionen, finden im Hochofen statt. Alle drei Reaktionen beeinflussen die kohäsive Zone. Daher sind alle Messungen, die für die Stückigzone benötigt werden, zusammen mit Messungen von Niveau und Profil der Mühle wichtige Messungen für die kohäsive Zone.
Die kohäsive Zone weist den größten Widerstand gegen Gasstrom im Hochofen auf und bildet damit einen Index für die Betriebsstabilität durch die inneröfliche Gasverteilung und das Mühlensinken. Daher wird die Messung der Position und des Profils der kohäsiven Zone als sehr wichtige Messung angesehen. Gegenwärtig können die Position und das Profil der kohäsiven Zone nicht direkt gemessen werden, und die Parameter, die direkt mit verschiedenen Sonden gemessen werden, werden verwendet, um die kohäsive Zone mittels mathematischer Modelle zu schätzen.
Tropf-, Rennfeuer- und Deadman-Zonen (Dripping, Raceway and Deadman Zones)
In den Tropf-, Rennfeuer- und Deadman-Zonen sind die Aktivitäten, die in einem Hochofen stattfinden: (i) Schlackenbildung, (ii) Verbrennung von Koks und/oder Zusatzbrennstoffen, (iii) Zirkulation von Metalloiden wie Zink, Schwefel und Alkalien, und (iv) verbleibende direkte Reduktions- und Lösungsverlustreaktionen. Die gewünschten Messungen in dieser Zone sind Flüssigkeitsdurchlässigkeit, Metall- und Schlackenstromverteilung, Metalloidreaktionen, Koksabsinken, Koksverbrennung, Deadman-Bildung und Ausbreitung der Rennfeuer. Typische Messungen, die in diesen Zonen durchgeführt werden, sind: (i) Gebläsevolumen an jeder Düse, (ii) Länge des Rennfeuers, (iii) Helligkeit des Rennfeuers, (iv) Koksbewegung, (v) Koksgröße und (vi) Düsenkörpertemperatur.
In diesen Zonen treten Phänomene wie Koksabsinken, Deadman-Bildung, Fluss von Roheisen und Schlacke, Koksverbrennung am Düsen-Rennfeuer, Metalloidreaktion und Entschwefelung auf. Für ein besseres Verständnis des Phänomens werden Gas- und Flüssigkeitsdurchlässigkeit sowie Temperaturniveau als wichtig erachtet. Diese Zonen sind diejenigen, in denen die endgültigen Bedingungen von Roheisen und Schlacke bestimmt werden, und daher sind einige wichtige Informationen zu messen und zu verstehen. Die tatsächlich möglichen Messungen in diesen Zonen sind jedoch derzeit: (i) die Temperaturverteilung der Kühlstaven, (ii) die Temperatur des Düsenkörpers und (iii) der Zustand des Rennfeuers an der Düse. Die Entwicklung von Messgeräten in diesen Zonen hat sich sehr langsam entwickelt, da die Messmethoden in diesem Bereich schwierig sind und auch Verwirrung in der Philosophie besteht, was zu messen ist und wie Phänomene anzuordnen sind. Für diese Zonen wird normalerweise ein Schätzmodell unter Verwendung verschiedener mathematischer Modelle verwendet, um den Endzustand von Roheisen und Schlacke so schnell wie möglich zu schätzen und die Bedingungen zu steuern.
Herzone (Hearth Zone)
In dieser Zone findet das Sammeln, Trennen und Speichern von Roheisen und flüssiger Schlacke statt. Die einzigen Aktivitäten, die in dieser Zone stattfinden, sind Entschwefelung und Karburierung des Roheisens. Die Flüssigkeitsdurchlässigkeit ist auch in dieser Zone wichtig. Die wünschenswerten Messungen in dieser Zone sind: (i) Niveau von Roheisen und Schlacke und ihr Verhalten, (ii) Koksnachschub und seine Entfernung durch Verbrennung, (iii) Entschwefelung und Karburierung des Roheisens und Metalloidreaktion. Typische Messungen in dieser Zone, die benötigt werden, sind die Überwachung des Verhaltens von Roheisen und flüssiger Schlacke sowie die Überwachung des Herdkoksersatzes, und dafür wird gegenwärtig ein Schätzmodell unter Verwendung verschiedener mathematischer Modelle verwendet.
Messmethoden für die BF-Prozesskontrolle
Einige der derzeit für die BF-Prozesskontrolle verwendeten Messmethoden sind unten aufgeführt.
Mühlenverteilung
Derzeit verwendete Messmethoden sind: (i) Kontakt-Profilmessgerät, (ii) berührungsloses Profilmessgerät und (iii) Magnetmessgerät. Das Kontakt-Profilmessgerät misst nur das Mühlenoberflächenprofil. Es misst weder die Änderung des Oberflächenprofils durch Beschickung noch die Mischschichten. Darüber hinaus gibt es große Messfehler, besonders bei gestörter Mühlenverteilung. Berührungslose Profilmessgeräte sind besser, da sie die Mühlenverteilung nicht stören. Beim Magnetmessgerät misst es das Innere der Mühle und ermöglicht die Messung der Oberflächenprofiländerung durch Beschickung und Mischschichten.
Gasstromverteilung
Messmethoden für die Gasstromgeschwindigkeitsverteilung, die derzeit verwendet werden, sind: (i) Fluiddurchflussmesser, (ii) Heißdraht-Gasdurchflussmesser, (iii) beheiztes Thermoelement-Verfahren und (iv) Gas-Tracer-Verfahren. Normalerweise werden Gasdurchflussmengen aus Gasdruck, Temperatur und Zusammensetzung bei den ersten drei Methoden ermittelt. Das Gas-Tracer-Verfahren ist eine momentane Messung, die die Mühlenverteilung nicht stört.
Kohäsive Zone Niveau und Profil
Kohäsive Zone Niveau und Profil werden entweder durch direkte oder indirekte Methode gemessen. Bei der indirekten Methode basieren Berechnungen auf einigen Annahmen und einigen gemessenen Parametern, im Wesentlichen Gasstromdruck, Temperatur- und Zusammensetzungsverteilung. Horizontale Sonden werden üblicherweise für Temperatur- und Zusammensetzungsverteilung des Gases eingesetzt. Es ist wieder eine momentane Messmethode. Gasstromdruckverteilung wird durch Messen des Ofenwand-Gasdrucks gemessen, was eine kontinuierliche Messung ohne Störung der Mühle ist. Direkte Messung der kohäsiven Zone wird durch Einschub-Vertikalsonden-Methode, RI-Methode und Triple-Domain-Reflectometrie (TDR) Methode durchgeführt. Von den drei ist TDR die kontinuierliche Messung, während die anderen beiden momentane Messungen sind. Die vertikale Sonde hat den Vorteil, Daten zu Temperatur, Druck und Zusammensetzung zu liefern.
Wartung der BF-Schale
Für einen hocheffizienten und stabilen Betrieb der Hochofenschale und der feuerfesten Auskleidung basieren die Instrumentierungen auf dem inneren Profil der Hochofenfeuerfeststoffe und der Wartung der Ofenschale. Da die verlängerte Lebensdauer des Hochofens erheblich zur Kostensenkung beiträgt, besteht die Bedeutung der Messung für die Ofenschalenwartung darin, Informationen über den Verschleiß der Ofenfeuerfeststoffe, den Gerüstaufbau (Scaffold Build-up) und den Schutz der Kühlanlagen und der am Ofen angebrachten Anlagen vor Schäden zu geben.
Konventionell war die Messung der Ofenschale und der Feuerfeststoffe hauptsächlich auf Temperatur beschränkt, wobei die Messpunkte mit erweiterten Anforderungen zunahmen. Jüngste Fortschritte in den Messmethoden umfassen ein elektrisches Potenzial-Puls-Verfahren oder ein Thermoelement-Antwortverfahren, das die Feuerfestdicke direkt misst. Die BF-Schalenwartung neigt auch dazu, das Ofenschalen-Kontrollsystem in einen Computer zu integrieren, um mit der erhöhten Anzahl von Messpunkten und der Verwendung eines mathematischen Modells zur Schätzung der Feuerfestverschleißlinie zurechtzukommen. Verschiedene Instrumentierungen, die häufig für die Wartung der BF-Schale und der Feuerfestwartung verwendet werden, werden im Folgenden beschrieben.
Feuerfestverschleiß und Gerüstaufbau
Es gibt mehrere Methoden. Die Thermoelement-Methode ist die etablierte Methode, aber die Messpunkte sind begrenzt und hängen von der Ofentemperatur ab. Die Infrarot-Thermokamera-Methode erzeugt Graphen als Muster und hängt ebenfalls von der Ofentemperatur ab. Beim Wärmestrommessverfahren sind die Messpunkte begrenzt und hängen von der Ofentemperatur ab. Andere Methoden sind: (i) Thermoelement-Antwortmethode, (ii) Potenzial-Puls-Methode, (iii) eingebettete RI-Methode und (iv) Bohrverfahren. Diese Methoden messen Wanddicken, erkennen aber keine Zunahme der Wanddicke. Beim eingebetteten RI-Verfahren kann nur ein Punkt pro RI gemessen werden, während das Bohrverfahren während des normalen Betriebs schwierig ist.
Schutz der Ofenkühlanlagen
Mehrere Messungen werden zum Schutz der Ofenkühlanlagen und zur Erkennung von Schäden in frühen Phasen durchgeführt. Diese Messungen sind: (i) Messung der im Kühlwasser gelösten CO-Menge, (ii) Messung des Kühlwasser-Differenzdurchflusses, (iii) Messung der Temperaturen von Kühlwasser-Zu- und Ablauf und (iv) Messung von Wasserstoff im Hochofen-Topgas. Die zweite Methode ist empfindlich gegenüber Wasserqualität. Die dritte Methode gibt die thermische Belastung der Kühlanlagen an, während die vierte Methode den beschädigten Teil nicht erkennt.
Schutz der am Hochofen angebrachten Anlagen
Die am Hochofen angebrachten Anlagen sind vor Ausfall zu schützen. Im Fall der Gaseinreinigungsanlagen wird dies durch Messen und Steuern der Temperatur und des Drucks des Topgases durchgeführt, während Düsen und Blasrohre durch Messen des Gebläsevolumens und der Menge an Zusatzbrennstoff an jeder Düse geschützt werden.
Herstellungsprozess
- DIY Heimbrau-Temperaturregelung: Überwachen & Steuern mit Arduino
- Eigene Fluganzeigen bauen: Horizont & Kompass mit Arduino & MPU-6050
- Kombination von AC und DC Dielektrikum-Sensoren für präzises Composite-Aushärtungsmonitoring
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Trockengranulation von Hochofenschlacke: Steigerung der Energierückgewinnung & Nachhaltigkeit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung