



Hochofen-Materialbunker: Rohstoffmanagement für die Roheisenproduktion
Ein Hochofen (BF) benötigt für die Roheisenproduktion (HM) verschiedene Rohstoffe: (i) eisenhaltige Materialien wie Sinter, Pellets und kalibrierte Luszerze (gegossenes Eisenerz), (ii) Brenn- und Reduktionsmittel wie Hochofenkoks, Nusskoks und Pulverkohle, (iii) Flussmittel wie Kalkstein, Dolomit und Quarzit sowie (iv) Zuschlagstoffe (Additive) wie Manganerz und titanhaltiges Eisenerz. Alle diese Materialien – mit Ausnahme der Pulverkohle, die auf Düsenhöhe in den Hochofen eingeblasen wird – werden am Ofenkopf aufgeladen und über den Materialbunker (Stock House) gefördert.
Aufbau des Hochofen-Aufladesystems
Das Aufladesystem besteht aus zwei Hauptbereichen: dem Materialbunkersystem (Stock House) und der Kopfeinrichtung (Top Charging Equipment). Ziel ist es, die Rohstoffe präzise, konsistent, vorhersehbar und kontrolliert in den Ofen zu bringen. Im Materialbunker werden Wiegen, Chargieren und die Bereitstellung für die Kopfeinrichtung durchgeführt. Die Kopfeinrichtung transportiert die Materialien zum Ofenkopf und verteilt sie in den Ofen. Der Materialbunker muss die korrekten Mengen an Koks, eisenhaltigen Materialien, Flussmitteln und Additiven so schnell wie möglich liefern, um die optimale Hochofenleistung zu gewährleisten.
Historische Entwicklung
Frühe Materialbunker (Anfang 1900er) waren tiefe Gruben, in die Loren die Rohstoffe entluden. Der Bunker ist in drei Lagerebereiche gegliedert: Koksbunker, Bunker für eisenhaltige Materialien sowie Bunker für Flussmittel und Additive. Jeder Materialtyp ist symmetrisch zur Ofenmittellinie angeordnet. In den 1920er bis 1950er Jahren wuchs der Bunker und wurde teilweise ober- und unterirdisch gebaut, um mehr Materialtypen und größere Mengen aufzunehmen.
Vom manuellen Wiegen zur Automatisierung
Bis in die 1980er Jahre erfolgte das Wiegen und die Entnahme über einen mobilen Wiegewagen unter den Bunkern. Ein Bediener öffnete manuell die Bunkertore, wog die benötigte Menge und fuhr zum nächsten Bunker. Mit steigenden Produktionsanforderungen wurde das System modernisiert: Bunkertore wurden mechanisiert, Wiegewagen an ein Computersystem angebunden, das Materialien gewichtsgenau verfolgte – was Kontrolle, Genauigkeit und Arbeitsentlastung verbesserte. Zwischenspeicher (Holding Hopper) zwischen Wiegewagen und Förderkübel (Skip Cars) gaben dem Bediener mehr Zeit für das Zusammenstellen der Chargen, ohne den Skip-Takt zu verzögern.
Automatisierte Materialbunker – zwei Haupttypen
Typ 1: Ersetzung des Wiegewagens durch Dosierer und Förderbänder. Jeder Rohstofftyp (Koks, eisenhaltige Materialien, Flussmittel/Additive) erhält ein separates Förderband, unter dem Reihen von Lagerbunkern mit Vibrationsdosierern montiert sind. Für Koks und eisenhaltige Materialien sind am Bandende Vibrationssiebe vorgesehen, die das Material sieben und in Wiegebehälter fördern. Dieses System befüllt weiterhin Wiegebehälter vor den Skip Cars. Abbildung 1 zeigt eine typische Anordnung.
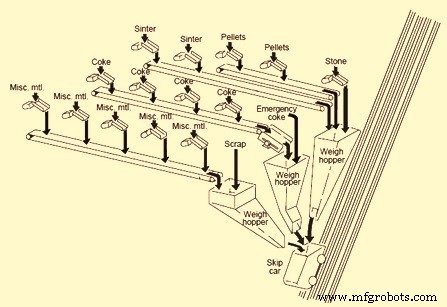
Abb. 1 Typische Anordnung eines automatisierten Materialbunkers mit Skip Car
Typ 2: Großer, vollständig oberirdischer Bunkerkomplex, entfernt vom Hochofen, verwendet für Bandförderer statt Skip Cars. Die Bunkerbefüllung erfolgt per Förderband. Vibrationsdosierer und Förderbänder entnehmen das Material und fördern es in Wiegebehälter, die es auf ein Sammelband und weiter auf das Hauptförderband zum Ofenkopf geben. Die Wiegebehälter sind programmiert, die Rohstoffe in der richtigen Reihenfolge auf das Hauptband zu dosieren.
Vorteile und Komplexität moderner Bunker
Automatisierung steigerte die Produktionskapazität, Betriebseffizienz und beseitigte Schwankungen durch Personal und Equipment. Dennoch kann ein moderner Bunker sehr komplex sein: Zufuhr über Förderbänder, Verteilerbänder (Tripping Conveyors) für verschiedene Bunker, vielfältige Layouts. Koks und eisenhaltige Materialien werden typischerweise gesiebt, Feinstanteile separat abgeführt. Materialien können probengenommen, analysiert und rechnerisch verfolgt werden, was präzise Kontrolle der chemischen Zusammensetzung ermöglicht. Koksfeuchte wird überwacht und Wiegkorrekturen vorgenommen, um das gewünschte Trockengewicht in der Charge sicherzustellen. Diese Überwachung verbessert die thermische Kontrolle des Hochofens und senkt den spezifischen Brennstoffverbrauch. Abbildung 2 zeigt eine vereinfachte Geräteanordnung, Abbildung 3 das schematische Fließbild.
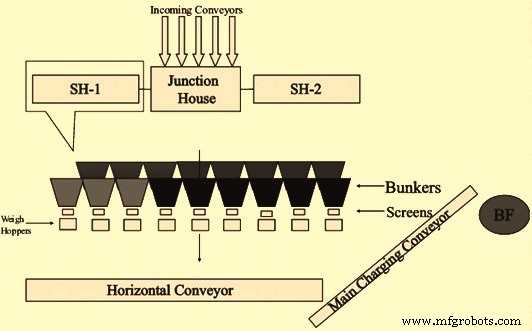
Abb. 2 Typische vereinfachte Geräteanordnung im Materialbunker
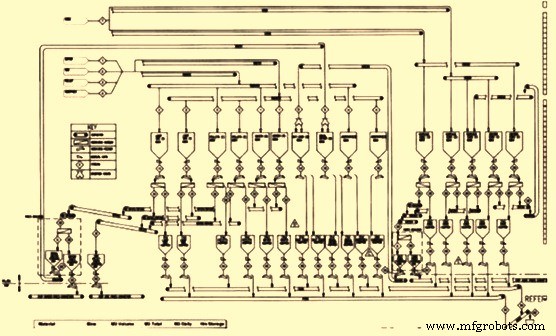
Abb. 3 Schematisches Fließbild eines Materialbunkers
Funktionen und typische Einrichtungen
Der Materialbunker zusammen mit der Kopfeinrichtung ist entscheidend für die gewünschte Mergelverteilung im modernen Hochofen. Er ermöglicht Mehrfraktionssieben von Koks und eisenhaltigem Mergel (einschließlich gesiebter/ungesiebter Feinkornanteile) sowie flexible Portionierung verschiedener Korngrößen – Grundlage für den effizienten Einsatz der Kopfeinrichtung und fortschrittlichen Hochofenbetrieb.
Kernfunktionen: (i) Empfang der Materialien aus Lager/Produktion (meist per Förderband), (ii) ausreichende Pufferlagerung, (iii) Entnahme in gewünschter Reihenfolge und Rate gemäß Hochofenbedarf, (iv) Aufbereitung durch Sieben und Bereitstellung in gewünschten Mengen und Schichten auf dem Förderband zur Kopfeinrichtung (Skip oder Band).
Gewogene Rohstoffe werden chargenweise gemäß Ladeprogramm gesammelt und per Skip Car oder Förderband zum Ofenkopf transportiert. Ofengröße, Produktivitätsanforderungen und Platzverhältnisse entscheiden über Skip- oder Bandsystem. Die Kopfeinrichtung lädt die Materialien gemäß Ladeprogramm in den Ofen.
Der Materialbunker ist zentral für die effiziente Hochofenführung, da die Roheisenproduktion maßgeblich von Qualität, Konsistenz, Menge und Zufolgefolge der Rohstoffe abhängt.
Materialfluss und Ausrüstung
Mergelmaterialien gelangen über einen Verteilerbunker (Junction House) in den Materialbunker. Hochofenkoks wird meist über zwei Förderbänder (eins Reserve) gefördert, ebenso eisenhaltige Mergel. Flussmittel und Additive nutzen ein Reserveband. Der Bunker verfügt über mehrere Lagerbunker mit erforderlicher Gesamtkapazität pro Material.
Koks und eisenhaltige Materialien werden in Sieben (meist Vibrationssiebe) entstaubt. Für Flussmittel/Additive gibt es nur Dosierer. Manche Öfen haben Doppelsiebanlagen. Für Koks werden Lochblechsiebe, für Mergel Gitterroste verwendet. Das gesiebte Material geht über ein horizontales Band auf den Steigförderer zum Ofenkopf. Jedes Material wird simultan von zwei Wiegetrichtern gemäß Ladeprogramm dosiert. Förderbänder/Skips für den Transport nach oben haben ausreichende Kapazität und laufen kontinuierlich. Bei Bändern werden Materialien in separaten Chargen in bestimmten Intervallen und Reihenfolge platziert. Automatische Systeme für Chargieren, Wiegen und Fördern sind Standard. Alle Geräte sind basierend auf Steuerungsphilosophie und Zeitzyklogrammen dimensioniert.
Staubbekämpfung
Der Bunker ist mit Entstaubungsanlagen nach Immissionsschutzvorgaben ausgestattet. Abluft wird einer Reinigungsanlage (meist Elektrofilter) zugeführt, Staubgehalt auf 0,1 g/m³ reduziert. Gesammelter Staub wird in der Granulieranlage für den Sinterbunker aufbereitet.
Planungsaspekte für große Hochofenbunker
Wesentliche Schritte zur Auslegung:
- Roheisenkapazität (t/Tag) basierend auf Nutzvolumen und Produktivität.
- Qualitäten und Typen der Rohstoffe: Kalibrierte Luszerze, Sinter (zwei Größen: 10–30 mm und 5–10 mm), Pellets (8–16 mm), Koks (zwei Größen: 50–75 mm für Mittelaufladung, 25–50 mm für Randaufladung), Nusskoks (8–25 mm), Kalkstein/Dolomit/Quarzit (6–30 mm).
- Flexibilität bei der Mergelaufladung: typisches Verhältnis Sinter:Erz:Pellet = 70:15:15, basierend auf Qualität und spezifischem Verbrauch.
- Gesamtbrennstoffrate (kg/t HM): drei Alternativen – Koksrate ohne Pulverkohle, mit Pulverkohle, Nusskoksrate.
- Ladefolge: meist zwei Chargen – Charge 1: Koks (Mitte und Rand), Charge 2: Mergel, Flussmittel, Nusskoks, Additive.
- Mergel- und Koksschichthöhe am Ofenhals (mm): Mergel ca. 700 mm, Koks bei „All-Coke“ ca. 700 mm, bei Pulverkohle ca. 500 mm. Daraus ergibt sich das Materialvolumen und die Anzahl der Chargen pro Tag, was die verfügbare Zeit pro Charge im Bunker bestimmt.
- Anzahl und Größe der Bunker basierend auf benötigter Lagerkapazität (Tageverbrauch).
- Bunker für Siebfeinstanteile vorsehen.
- „Catch-up-Rate“ (Force Filling Factor) = Verhältnis verfügbare Chargen/Tag (Auslegung) zu erforderlichen Chargen/Tag (Zielproduktion), typisch 1,3.
- Basierend auf verfügbarer Zeit pro Charge Bestimmung der gleichzeitig arbeitenden Geräte (Vibrationsdosierer, Siebe, Wiegebehälter etc.).
- Erstellung von Zyklogrammen (Normal- und Catch-up-Rate) unter Berücksichtigung der Kopfeinrichtung (Glockenloser Ofenkopf) und aller Bunkergeäte.
- Auslegung aller Geräte (Tore, Dosierer, Siebe, Wiegebehälter, Förderbänder, Hauptaufladeband) basierend auf bevorzugter Koksaufladung (mit/ohne Pulverkohle), Flexibilität für die andere Option.
Mergelmanagement im Bunker und am Ofenkopf
Moderne Hochöfen nutzen bis zu 50 alternative Materialtypen. Der Bediener konfiguriert die Ladematrix unter Berücksichtigung werkspezifischer Regeln in der Applikationssoftware. Die Matrix wird durch Validierungsregeln geprüft, bevor sie in das aktive Ladeprogramm übernommen wird (Fehlervermeidung, Abweichungen). Download möglich in jedem Betriebszustand. Extrakoks jederzeit zuschaltbar. Jede Charge kann in 11 Positionen im Ofen verteilt werden (Parameterisierung im HMI). Mehrere Standby-Matrizen für verschiedene Ofenzustände sind in der Software hinterlegt. Flexibilität: jedes Material in jedem Bunker möglich, Ausfall eines Trichters durch Umverteilung auf aktive Trichter kompensierbar. Wiegebehälter werden während der Chargenausführung automatisch selektiert. Vollautomatisches Bunker-Befüllsystem ermöglicht reibungslosen Hochofenbeschickungsbetrieb.
Je nach Design kann das System nach „Weigh-in“ oder „Weigh-out“-Philosophie arbeiten. Software kompensiert Wiegefehler in der nächsten Charge für das betroffene Material. Bediener kann Sandwich-Ladephilosophie beim Entleeren der Wiegebehälter wählen. Bedienerdefinierter Abstand zwischen zwei Chargen optimiert Transportzeit und vermeidet Hauptbandauslösung.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb