



DIOS: Effiziente, Koksfreie Eisenschmelzreduktion
DIOS-Verfahren (Direct Iron Ore Smelting) zur Roheisenherstellung
Das DIOS-Verfahren (Direct Iron Ore Smelting) ist ein Schmelzreduktionsverfahren zur Herstellung von Roheisen (flüssigem Eisen). Es handelt sich um einen zweistufigen Prozess, der in Japan entwickelt wurde. Er verwendet nicht verkokbaren Kohle in Pulver- oder Granulatform, um Eisenerzfeiner zu Roheisen (flüssigem Eisen) zu verhütten, sodass keine Kokerei und keine Sinteranlage erforderlich sind. Die Erzfeiner werden in einem Wirbelbettofen vorreduziert und zusammen mit nicht verkokbarem Kohle und Flußmitteln in den Schmelzreduktionsofen eingebracht. Sauerstoff wird in den Schmelzreduktionsofen eingeblasen.
Die zwei Stufen des DIOS-Verfahrens bestehen aus: (i) Vorreduktion des Eisenerzes im Vorreduktionsofen (PRF) und (ii) Endreduktion und Schmelzen im Schmelzreduktionsofen (SRF). Die Vorreduktion des Erzes erfolgt in zwei Stufen unter Nutzung des Abgases aus dem SRF. Jede Stufe verwendet einen Wirbelbettreaktor, der als vertikaler Ofen ausgelegt ist.
Die Entwicklung des DIOS-Verfahrens begann 1988 in Japan als gemeinsames Forschungsprojekt von acht Eisenherstellern, die vor 1988 individuell das Schmelzreduktionsverfahren erforscht hatten. Das Projekt wurde vom MITI, dem japanischen Ministerium für internationalen Handel und Industrie, gefördert. Japanische Unternehmen und die Japan Iron and Steel Federation (JISF) unterstützten die Entwicklung des Verfahrens aktiv im Zeitraum 1988 bis 1996.
Die für den Bau der Pilotanlage notwendige Kerntechnologie wurde im Zeitraum 1988 bis 1990 erarbeitet. In dieser Zeit wurden Kerntechnologien etabliert, darunter: (i) Erhöhung der thermischen Effizienz eines SRF, (ii) Technologie zur Integration mit einem PRF, (iii) Technologie für die Flüssigschlacke-Austragung und (iv) Skalierung des SRF. Eine Pilotanlage mit 500 Tonnen pro Tag Kapazität basierend auf dem Prozesskonzept wurde 1993 im Keihin-Werk der NKK Corporation (heute Teil von JFE Holdings) errichtet und in Betrieb genommen. Für die Pilotanlagentests wurde ein modifizierter 250-t-Basissauerstoffofen als SRF verwendet.
Pilotanlagentests und Ergebnisse
Die Pilotanlagentests wurden von 1993 bis 1995 durchgeführt. Die Möglichkeit der direkten Verwendung von Eisenerzstaub, Granulaterz und Kohle wurde während der Tests bestätigt. Während der zweijährigen Testphase wurden viele wertvolle Erfahrungen gesammelt, die meisten positiv, einige negativ. Die negativen Erfahrungen waren:
- Niedriger Vorreduktionsgrad, meist unter 30 %. Dies brachte hohe Belastung für den SRF.
- Die Bewegung des Eisenerzes im Wirbelbett war nicht reibungslos, und ein Anbackproblem wurde im Wirbelbett des PRF beobachtet.
Während der Pilotanlagentests wurden die notwendigen Gerätespezifikationen festgelegt. Mit verschiedenen Rohstoffen wurden die Geräte- und Betriebsspezifikationen zur Erreichung hoher thermischer Effizienz als Alternative zum Hochofen bestimmt. Auch die Technologie zur Wasserkühlung des Ofenkörpers wurde etabliert. Ein Konzeptdesign und eine wirtschaftliche Bewertung (Machbarkeitsstudie) für kommerzielle Anlagen wurden durchgeführt. Die Bedingungen der Anlagen und des Betriebs, um die Überlegenheit gegenüber dem Hochofen zu beweisen, wurden geklärt.
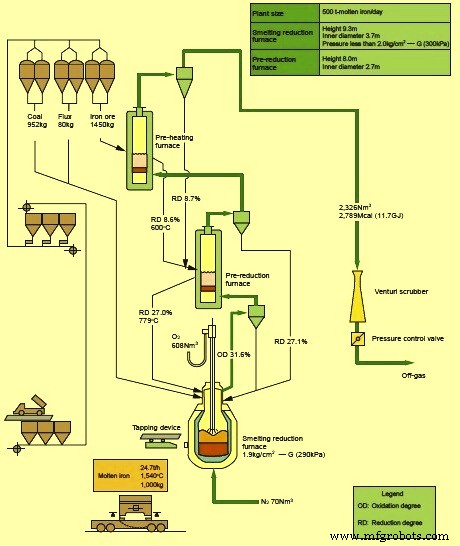
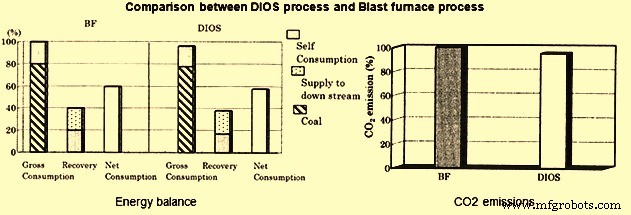
Basierend auf den Pilotanlagendaten wurde in Japan eine Machbarkeitsstudie zusammen mit den Leistungsparametern für eine 6.000 Tonnen pro Tag kommerzielle Anlage (jährliche Kapazität 2 Millionen Tonnen) durchgeführt. Das Fließbild für diese Anlage ist in Abb. 1 dargestellt. Im Vergleich zur 2-Millionen-Tonnen-Roheisenproduktion im Hochofenprozess wurde festgestellt, dass: (i) die Investitionskosten um 35 % reduziert werden, (ii) die Roheisenproduktionskosten um 19 % sinken, (iii) der Kohleverbrauch im Bereich von 730 kg/tHM bis 750 kg/tHM (Tonne Roheisen) liegt, was dem Hochofenprozess entspricht, (iv) der Nettoenergieverbrauch um 3 % bis 4 % sinkt, und (v) die CO₂-Emissionen in der Roheisenherstellung um 4 % bis 5 % sinken.
Prozessbeschreibung
Das DIOS-Verfahren zeichnet sich aus durch: (i) direkte Verwendung von Eisenerz- und Kohlefeinern, (ii) keine Notwendigkeit von Koks und damit keine Einschränkung der Kohlesorte, (iii) der Prozess kann leicht gestoppt und neu gestartet werden, was gute Flexibilität bietet, und (iv) die Intensität der Badumrührung kann für einen höheren Nachverbrennungsgrad und bessere Wärmeübertragungseffizienz optimiert werden.
Eisenerzfeiner (Größe 0-8 mm) werden ohne Sintern im ersten Schritt der Vorreduktion auf ca. 500 °C vorgewärmt und im ersten von zwei in Reihe geschalteten Wirbelbettreaktoren um ca. 5 % reduziert und im zweiten Reaktor weiter auf ca. 15 % bis 25 % vorreduziert. Für diese Vorreduktion wird gereinigtes Abgas aus dem SRF verwendet. Die Temperatur des Eisenerzes erreicht während des zweiten Vorreduktionsschritts ca. 800 °C. Das vorreduzierte Erz wird zum SRF für die Endreduktion und Schmelzung überführt.
Der größte Teil des nicht verkokbaren Kohles (Größe unter 25 mm) wird durch Schwerkraft in den SRF eingebracht. Sauerstoff wird von oben in den SRF eingespritzt, um den Primärkohle zu verbrennen und für die Nachverbrennung. Die Sauerstofflanze ist so ausgelegt, dass sie sowohl hochgeschwindigen Sauerstoff für die Kohlenstoffoxidation (harter Blas) als auch niedriggeschwindigen Sauerstoff für die Nachverbrennung im Freibord (weicher Blas) gleichzeitig bereitstellt. Das erzeugte Kohlenmonoxid (CO) wird zur Vorreduktion des Eisenerzes im PRF verwendet. Die Temperatur im SRF beträgt ca. 1500 °C. Stickstoff wird in den Boden des SRF eingeblasen, um das Bad umzurühren.
Die Reduktion von flüssigen Eisenoxiden im SRF wird durch den verkokten Kohle (Koks), der Kohlenstoff im Eisen enthält, gefördert. Im SRF existieren drei Materialschichten: (i) obere Schicht aus Gemisch von Kohle und teilweise reduziertem Erz, (ii) mittlere Schicht aus flüssiger Schlacke mit Kohlekoks und flüssigem Erz, und (iii) untere Schicht aus Roheisen. Staub aus den Abgasen des SRF und Feinstäube aus den Gasen der Wirbelbettreaktoren (beider PRFs) werden zurück in den SRF eingeblasen. Zusätzlich wird eine kleine Menge Kohlefeiner, in der Größenordnung von 50 kg pro Tonne Roheisenproduktion, in das Abgas des SRF eingeblasen, um dieses abzukühlen. Der Kohlenstoff dieser Kohle reagiert mit dem CO₂ des Abgases zu CO, während die Dissoziation der flüchtigen Bestandteile der Kohle CO und H₂ liefert. Diese zusätzliche Menge an CO und H₂ unterstützt die Vorreduktion des Erzes im PRF.
Ziel des Verfahrens ist eine Nachverbrennung von ca. 40 % und eine Vorreduktion von ca. 20 % bis 30 %. Unter diesen Bedingungen wird der Kohleverbrauch auf ca. 700 kg/tHM bis 800 kg/tHM erwartet, abhängig von der Art des nicht verkokbaren Kohles. Normalerweise ist der Kohleverbrauch bei Kohlen mit hohem flüchtigen Anteil höher.
Das DIOS-Verfahren arbeitet bei einem Druck von 1 bis 2 kg/cm² und verwendet Obenbeschickung von Kohle und Erz. Es verwendet eine Obenlanze für Sauerstoffeinspritzung und ein Wirbelbettsystem für die Eisenerz-Vorreduktion. Im SRF findet der größte Teil der Reduktion in einer schaumigen Schlackeschicht statt. Der Heizwert des Exportgases liegt bei ca. 1000–1100 kcal/Nm³. Dieses Gas kann zur Stromerzeugung verwendet werden.
Für den Erfolg des DIOS-Verfahrens müssen sechs grundlegende Prozesselemente kontrolliert werden, sowie deren Wechselwirkungen. Diese sechs Elemente sind:
- Vorreduktionsgrad – Je höher der Vorreduktionsgrad, desto geringer die Belastung des SRF.
- Nachverbrennungsverhältnis – Bestimmt den Grad der Nachverbrennung der im SRF entstehenden Gase. Es wird zur Bewertung des Wärmeerzeugungspotenzials des SRF und auch als Reduktionspotenzial des Abgases in der Vorreduktionsstufe verwendet. Praktisch wird es durch Abgasanalyse bestimmt. Ein hohes Nachverbrennungsverhältnis bedeutet, dass das aus dem SRF austretende Abgas mehr CO₂ und H₂O enthält, wodurch sein Potenzial als Reduktionsgas sinkt. Es zeigt sich, dass bei ca. 50 % Nachverbrennung und einem Vorreduktionsgrad von 25 % bis 30 % eine gute SRF-Effizienz erreicht werden kann. Ein hoher Nachverbrennungswert führt zu einer stärkeren Nutzung des Brennwerts von CO und H₂ im Schmelzreaktor selbst, was den Kohleverbrauch senkt.
- Reaktionskinetik – Aufgrund des Sauerstoffblasens im SRF ist die Prozesszeit kurz und die Reaktionskinetik wichtig. Die Produktionsrate im SRF hängt von der Reaktionskinetik ab.
- Wärmeübertragungseffizienz / Energieeffizienz – Definiert als Verhältnis der effektiv für das Schmelzen genutzten Wärme zur gesamten im SRF erzeugten Wärme. Für bessere Brennstoffeffizienz muss die bei der Nachverbrennung erzeugte Wärme effektiv an Schlacke und Roheisen übertragen werden, um die dort ablaufenden endothermen Reaktionen aufrechtzuerhalten und Wärmeverluste auszugleichen.
- Produktionskosten – Für Wettbewerbsfähigkeit müssen die Produktionskosten niedriger sein als beim Hochofenverfahren.
- Umweltaspekte – Emissionen müssen so kontrolliert werden, dass Vorteile gegenüber dem Hochofenweg bestehen.
Prozessparameter und spezifische Verbräuche
Typische Werte für Prozessparameter und spezifische Verbräuche sind in Tabelle 1 angegeben.
Tabelle 1: Typische Werte für Prozessparameter und spezifische Verbräuche
| Tabelle 1 Typische Werte für Prozessparameter und spezifische Verbräuche | |||
|---|---|---|---|
| Nr. | Parameter | Einheit | Wert |
| 1 | Typische Analyse von nicht verkokbarem Kohle | ||
| Flüchtige Bestandteile | % | < 40 | |
| Fixkohlenstoff | % | 60-88 | |
| Feuchtigkeit | % | 4-6 | |
| Asche | % | 8-12 | |
| Schwefel | % | <0,6 | |
| Korngröße | % | <30 | |
| 2 | Vorreduktion des Erzes | % | 20-30 |
| 3 | Sauerstoffverbrauch | Nm³/tHM | Ca. 500 |
| 4 | Kohleverbrauch | kg/tHM | 700-800 |
| 5 | Stromverbrauch | kWh/tHM | Ca. 75 |
| 6 | Niederdruckdampfverbrauch | kg/tHM | Ca. 80 |
| 7 | Abgas | ||
| Menge | Nm³/tHM | Ca. 1800 | |
| Heizwert | kcal/Nm³ | 1000-1100 | |
| 8 | Energieausgang | Mcal/tHM | Ca. 1850 |
| 9 | Niederdruckdampferzeugung | kg/tHM | Ca. 700 |
| 10 | Stromerzeugung | kWh/tHM | Ca. 30 |
| 11 | Typische Zusammensetzung des Abgases | ||
| H₂ | % | 15 | |
| CO | % | 30 | |
| CO₂ | % | 20 | |
| N₂ | % | 15 | |
| H₂O | % | 20 | |
Die typische Qualität des im DIOS-Verfahren erzeugten Roheisens besteht aus C – ca. 3,5 %, Si – unter 0,05 %, S – unter 0,05 % und P – 0,10 %. Sowohl Roheisen als auch Schlacke werden durch eine Ausstichöffnung abgestochen.
Der Vergleich des DIOS-Verfahrens und des Hochofenverfahrens bezüglich Energiebilanz und CO₂-Emissionen ist in Abb. 2 dargestellt.
Vor- und Nachteile des Verfahrens
Vorteile
- Nutzung kostengünstiger Rohstoffe und Brennstoffe (nicht verkokbare Kohle, werkseigener Staub usw.).
- Das Verfahren macht eine Sinteranlage und Kokerei überflüssig.
- Niedrige Betriebskosten.
- Geringer direkter Stromverbrauch.
- Geringerer Nettoenergieverbrauch.
- Flexibilität bei Rohstoffen, Produktionsraten sowie beim An- und Abfahren der Anlage.
- Kompakt und erfordert nur geringe Inkrementalinvestitionen.
- Investitionskosten werden auf ca. 65 % der äquivalenten Roheisenproduktion im Hochofen geschätzt.
- Stabile, hochwertige Roheisenversorgung.
- Trägt zur effektiven Nutzung der Kohleenergie bei.
- Einfache Kopplung mit Energieerzeugung (Kraft-Wärme-Kopplung) möglich.
- Geringe Umweltbelastung (niedrige SOx, NOx, CO₂, Staub, keine Koks-ofengas-Lecks).
Nachteile
- Hohe Ausstichtemperatur: 1750 °C bis 1800 °C.
- Hoher Feuerfestverschleiß aufgrund der hohen Temperaturen, was zu hohem Feuerfestverbrauch und langen Stillstandszeiten für Neuzustellung führt.
- Aufgrund der drei Reaktoren (2 PRFs und 1 SRF) sind die Prozesssteuerungen etwas komplex.
- Da der Vorreduktionsgrad niedrig ist (unter 30 %), ist die Belastung des SRF hoch, was den SRF-Betrieb sehr kritisch für den Prozesserfolg macht.
- Fehlende Erfahrung im Betrieb einer Skalierungsanlage mangels Investition in eine solche Anlage.
Herstellungsprozess
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Eisenerzpellets: Herstellungsprozess und Schlüsseltechnologien
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion