


Eisenerzpellets: Herstellungsprozess und Schlüsseltechnologien
Eisenerzpellets und Pelletierungsprozess
Die Pelletierung von Eisenerz begann in den 1950er Jahren, um die Nutzung fein gemahlener Eisenerzkonzentrate in der Stahlproduktion zu ermöglichen. Für die Pelletierung von Eisenerz gibt es zwei Hauptprozesstypen: den Gerade-Rost-Prozess (Straight Travelling Grate, STG) und den Rost-Drehrohr-Prozess (Grate Kiln, GK). Im STG-Prozess wird ein stationäres Pelletbett auf einem endlosen Fahrrost durch Trocknungs-, Oxidations-, Sinter- und Kühlzonen transportiert. Im GK-Prozess werden Trocknung und der größte Teil der Oxidation in einem stationären Pelletbett auf einem Fahrrost durchgeführt. Anschließend werden die Pellets in einen Drehrohofen zum Sintern und dann auf einen Ringkühler zum Abkühlen geladen.
Die Pelletierungsprozesse werden im Artikel unter dem Link https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/ ausführlich besprochen.
Pelletarten und Anlagenintegration
Die Pellets können sauer oder grundbasiert (flussmittelhaltig) sein.
- Saure Pellets – Die Basizität saurer Pellets beträgt üblicherweise weniger als 0,1. Die Festigkeit der gebrannten Pellets ist zu einem gewissen Grad auf Hämatitbrücken polykristalliner Struktur zurückzuführen. Diese Pellets haben normalerweise ein großes Volumen offener Poren. Das Reduktionsgas dringt schnell durch diese Poren in den Pelletkern ein und greift gleichzeitig die Struktur an vielen Stellen an. Dies führt zu einer frühen strukturellen Veränderung, die bei niedrigen Temperaturen über das gesamte Pelletvolumen beginnt.
- Flussmittelhaltige Pellets – Diese werden auch als basische Pellets bezeichnet. Die Basizität flussmittelhaltiger Pellets ist größer als 0,1 und kann variieren. Die Basizität normaler basischer Pellets reicht von 0,1 bis 0,6 und hat niedrigen CaO-Gehalt. Beim Brennen dieser Pellets wird eine glasige Schlackenphase bestehend aus SiO₂, CaO und Fe₂O₃ in variierenden Prozentsätzen gebildet. Durch erhöhte Flussmittelzugabe kommt es zu einer gewissen Schlackenbildung und dadurch zu einem gewissen Grad an Schlackenbindung mit Eisenerzkristallen. Hochbasische Pellets haben einen Basizitätsgrad über 0,6. Diese Pellets enthalten höhere CaO-Gehalte. Diese Pellets haben nicht nur eine glasige Phase, die hauptsächlich aus SiO₂, CaO und Fe₂O₃ besteht, sondern auch Calciumferrite (CaO·Fe₂O₃). Beim Brennen dieser Pellets begünstigt die Verfügbarkeit von CaO das Kristallwachstum von Hämatit erheblich. Diese Pellets haben normalerweise nach dem Brennen eine hohe mechanische Festigkeit.
Pelletieranlagen sind normalerweise mit Eisenerzaufbereitungsanlagen integriert. Falls sie nicht integriert sind, wird konzentriertes Eisenerz in Schlammform meist über Schlammleitungen zur Pelletieranlage gepumpt. Pelletieranlagen auf Basis reicher Eisenerzfeinstpartikel sind selten und nicht sehr wirtschaftlich. Der gesamte Pelletierungsprozess kann in zwei Hauptsegmente von Teilprozessen unterteilt werden: (i) das Segment der kalten Teilprozesse und (ii) das Segment der heißen Teilprozesse.
Kalte Teilprozesse
Das Segment der kalten Prozesse umfasst folgende Teilprozesse:
- Schlammspeichertank für konzentrierten Eisenerzschlamm aus der Aufbereitungsanlage. Die Partikelgröße des Eisenerzes im Erzschlamm beträgt weniger als 45 Mikrometer für etwa 80 % der Partikel.
- Zusatzmaterialien (wie Dolomit, Kalkstein, Kalk oder Olivin etc., abhängig von der Qualität der zu produzierenden Pellets) werden dem Schlamm zugegeben.
- Der größte Teil des Wassers wird durch Filter aus dem Schlamm entfernt. Der Wassergehalt des Eisenerzes nach der Filtration beträgt etwa 9 %.
- Ein Mischer wird für die Zugabe des Bindemittels (Bentonit oder organisches Bindemittel) verwendet, um ausreichende mechanische Festigkeit der Grünpellets zu erhalten.
- Pelletierscheiben oder Kugelbänder werden für die Produktion von Grünpellets verwendet. Pelletierscheiben sind für die Produktion von Grünpellets beliebter.
- Schwing Siebe werden normalerweise verwendet, um verschiedene Fraktionen von Grünpellets zu trennen. Untermaßige Pellets werden zurück in den Prozess recycelt, während übermaßige Pellets vor ihrem Recycling zerkleinert werden.
- Der Rest sind größenrichtige (8 mm bis 16 mm) Pellets, die auf einem Förderband zum Trocknungsprozess im Segment der heißen Prozesse transportiert werden.
Heiße Teilprozesse
Das Segment der heißen Prozesse umfasst folgende Teilprozesse:
- Trocknungsofen, um den größten Teil des Wassergehalts der Grünpellets durch Strömung heißer Luft durch das Bett zu entfernen. Getrocknete Pellets gelangen dann in den Pelletierofen.
- Die getrockneten Pellets werden gebrannt (1250 °C bis 1300 °C) im Pelletierofen, um die Grünpellets in das Endprodukt umzuwandeln.
- Kühlung der heiß gehärteten Pellets auf etwa 200 °C wird im Kühler durch Einblasen kalter Luft durchgeführt.
Die meisten der oben genannten Teilprozesse werden heutzutage mit Hilfe von Steuerungstechniken unter Verwendung automatischer Steuerungen betrieben. Einige der Teilprozesse hängen stark von einem gut funktionierenden vorherigen Teilprozess ab. Zum Beispiel, wenn die Partikelgröße zu groß ist, oder die Feinstpartikel zu trocken sind, oder die Trocknung nicht funktioniert, dann können keine Pellets produziert werden. Eine weniger kritische Situation ist, wenn einige Segmente suboptimal arbeiten. Als Beispiel: Wenn der Prozess, in dem das Bindemittel zugesetzt wird, die Mischung des Bindemittels nicht gleichmäßig ist, dann leidet der Prozess für die Bildung von Grünpellets. Daher ist der Eisenerzpelletierungsprozess eine Kette mehrerer Teilprozesse, die stark von der Leistung des jeweils anderen abhängen.
Bindemittel und Additive
Die Zugabe von Bindemittel zum Erz dient zwei Hauptzielen: (i) das Erz plastisch zu machen, damit es Keime bilden kann, die zu gut geformten Pellets heranwachsen, und (ii) das Pellet während Handhabung, Trocknung und Vorwärmung zusammenzuhalten, bis es durch Härtung beim Brennen ausreichend gestärkt wurde. Das optimale Bindemittel sollte hochwertige Pellets bei minimalen Kosten produzieren und so wenig Verunreinigungen wie möglich einführen. Das Bindemittel soll auch ungiftig, einfach zu handhaben sein und kein fortschrittliches Dosiersystem erfordern. Kleine Zugaben von Bentonit fördern die Bindung durch Bildung keramischer Bindungen und durch stärkere Kompaktierung der Partikel während des Rollens der Grünkugeln.
Die Qualität der Grünpellets hängt von Eingabeparametern ab wie Mineralogie, Chemie und Granulometrie der Erzfeinstpartikel, Kugelparameter wie Zufuhrpartikelgröße, Menge des während der Pelletierung zugesetzten Wassers, Scheibendrehgeschwindigkeit, Neigungswinkel des Scheibenbodens und Verweilzeit des Materials in der Scheibe etc.
In Grünpellets spielt Wasser eine wichtige Rolle. Es agglomeriert das Erz und erfüllt die Funktion der Bindungsflüssigkeit. Feuchte Agglomerate können in verschiedenen Zuständen existieren, abhängig von der Menge des vorhandenen Wassers. Diese sind schematisch in Abb. 1 dargestellt. Der Füllgrad der Bindungsflüssigkeit oder die Flüssigkeitssättigung beschreibt den Anteil des Porenvolumens, der mit Bindungsflüssigkeit gefüllt ist.
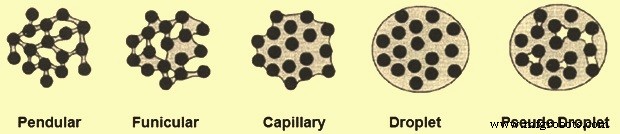
Abb. 1 Schematische Darstellung verschiedener Zustände feuchter Agglomerate
Bei niedrigen Sättigungen werden die Partikel durch Flüssigkeitsbrücken (Pendelbindungen, Pendelzustand) zusammengehalten. Im Spannungszustand (Funikulär) koexistieren flüssigkeitsgefüllte Kapillaren und Flüssigkeitsbrücken. Im Kapillarzustand sind alle Kapillaren mit Flüssigkeit gefüllt, und konkave Oberflächen bilden sich in den Porenöffnungen aufgrund der Kapillarkräfte.
Der Tropfenzustand tritt auf, wenn das Agglomerat durch die kohäsive Kraft der Flüssigkeit zusammengehalten wird. Im Pseudotropfenzustand bleiben ungfüllte Hohlräume im Tropfen eingeschlossen. Ein gemeinsames Merkmal ist, dass im Kapillar- und Tropfenzustand entweder konkave Kapillaröffnungen oder freies oberflächliches Wasser über die gesamte äußere Oberfläche des Agglomerats erwartet werden. Die Kapillartheorie für die Festigkeit feuchter Agglomerate ist nun gut etabliert.
Additive wurden eingesetzt, um sowohl den Betrieb als auch die Ökonomie des Pelletierungsprozesses zu verbessern. Kalk (CaO) und gelöschter Kalk [Ca(OH)₂] erwiesen sich als vorteilhafte Additive während der Pelletproduktion. Die Eigenschaften der grünen, trockenen und gebrannten Pellets wurden durch die Zugabe von Kalk oder gelöschtem Kalk signifikant verbessert.
Die physikalischen und metallurgischen Qualitäten der Produktpellets hängen im Allgemeinen von der Grünpelletqualität, Art und Menge der Bindemittel, Flussmittel und Additive sowie den Härtungsparametern wie Brennbedingungen (Temperaturen und Zeit etc.) ab. Inhaltsstoffe der Grünpellets reagieren während des Brennens miteinander, um in den Produktpellets verschiedene Phasen und Mikrostrukturen zu bilden.
Art und Menge dieser Phasen, ihre Chemie und Verteilung spielen eine entscheidende Rolle bei der Bestimmung der metallurgischen Eigenschaften der Produktpellets während der Reduktion im nachfolgenden Eisenherstellungsprozess. Untersuchungen an Grünpellets und Härtung von Magnetit- und hochgradigen Hämatit-Eisenerzfeinstpartikeln mit niedrigem Aluminiumoxid wurden in verschiedenen Teilen der Welt durchgeführt. Die Ergebnisse dieser Untersuchungen können jedoch nicht direkt auf Erze mit höheren Aluminiumoxid (Al₂O₃) Gehalten übertragen werden, aufgrund der Unterschiede in Chemie und Mineralogie. Eisenerzfeinstpartikel mit vergleichsweise hohem Al₂O₃-Gehalt zeigen unterschiedliche Pelletierungscharakteristika.
Besonderheiten bei Hämatit- und Magnetitpellets
Was das Brennen von Hämatiterzen betrifft, so muss mehr Wärme von externen Quellen zugeführt werden, da die folgende exotherme Oxidationsreaktion von Magnetit fehlt:
4 FeO + O₂ = 2 Fe₂O₃
Der Energieverbrauch für die Pelletproduktion aus Hämatiterzfeinstpartikeln ist größer als der für die Pelletierung von Magnititerzfeinstpartikeln. Zudem haben Pellets aus Hämatiterzen schlechte Brandeigenschaften und erreichen keine ausreichende physikalische Festigkeit, bis die Brendtemperatur höher als 1300 °C ist. Es wird beobachtet, dass Hämatitpartikel und Pelletstruktur ihre ursprünglichen Formen beibehalten, wenn die Temperatur unter 1200 °C liegt. Die Größe der Hämatitpartikel wird nicht vergrößert, noch werden Fe₂O₃-Kristallgitterdefekte eliminiert, bis die Temperatur höher als 1300 °C ist. Bei hohen Temperaturen werden erste Verbindungsbrücken zwischen Kristallkörnern gebildet und die Rekristallisation von Fe₂O₃ findet statt. Wenn die Brendtemperatur jedoch größer als 1350 °C ist, dann ist dies schädlich, da Fe₂O₃ zu Fe₃O₄ zersetzt wird, wie durch die folgende Reaktion ausgedrückt, und dies beeinträchtigt die Pelletqualität negativ.
6 Fe₂O₃ = 4 Fe₃O₄ + O₂
Die Thermodynamik dieser Reaktion zeigt an, dass die Zersetzungstemperatur von Fe₂O₃ mit zunehmendem Sauerstoffpartialdruck steigt. Daher sind übermäßig hohe Brendtemperaturen und niedrige Sauerstoffpartialdrücke zu vermeiden, um die Zersetzung von Fe₂O₃ zu verhindern. Somit ist es notwendig, eine höhere Brendtemperatur für Hämatitpellets beizubehalten sowie einen engeren Brenntemperaturbereich. Dies erschwert den Betrieb der Brennausrüstung.
Zur Verbesserung der Härtung von Hämatitpellets haben sich sowohl die Magnetzugabe- als auch die kohlenstoffbelastete Methode in der Praxis als günstige Techniken erwiesen.
Im Fall der Pelletierung von Magnititerzen bildet sich, wenn ein Pellet zu oxidieren beginnt, eine Hämatitschale, während der Pelletkern noch Magnetit ist. Thermische Volumenänderungen in diesen beiden Phasen zeigen an, dass das Sintern in der Magnetitphase früher beginnt (950 °C) im Vergleich zur Hämatitphase (1100 °C). Der Unterschied in den Sintraten zwischen der Magnetit- und Hämatitphase ist bei etwa 1100 °C am größten. Die Sintrate steigt in beiden Phasen mit zunehmender Feinheit im Magnetitkonzentrat. Ein feinerer Schliff im Rohmaterial fördert daher die Bildung unerwünschter Duplexstrukturen mit einem stärker gesinterten Kern, der sich von der Schale löst. Bei konstanter ursprünglicher Porosität in Grünpellets nimmt die Oxidationsrate ab, je feiner das Magnetitkonzentrat wird, wegen des verstärkten Sinterns. In der praktischen Kugelbildung erfordern jedoch feinere Rohmaterialien mehr Wasser beim Kugeln, was zu einer Erhöhung der Grünpelletporosität führt. Diese beiden gegensätzlichen Effekte heben sich auf, und die Oxidationszeit wird konstant. Unter industriellen Prozessbedingungen werden Unterschiede in der Duplexstruktur dennoch erwartet. Dies liegt daran, dass nur eine partielle Oxidation vor der Härtung stattfindet.
Die Zugabe von Kalk (CaO) zu den Eisenerzfeinstpartikeln verringert die Produktivität der Grünpellets leicht, erhöht aber den Fallwiderstand und die Druckfestigkeit der Grünpellets. Weiter ist die Festigkeit der Pellets direkt proportional zum Schwund, der während des Brennens der Pellets stattfindet. Im Fall von flussmittelhaltigen Pellets erhöht die Zugabe von Kalk den Pelletschwindung und damit die Pelletfestigkeit. Dies ist auf die Wechselwirkung zwischen Kalk, Kieselsäure und Eisenoxid zurückzuführen, die Calciumsilikat und Calciumferrite bilden. Die Zugabe von Kalk führt zum Sintern feiner Hämatitpartikel, unterstützt durch sehr lokalisierte sekundäre Mineralbindung in der Nähe der ursprünglichen Kalkpartikelstellen. Mit zunehmender Temperatur und Kalkkonzentration wird mehr Schlacke gebildet, die die Struktur konsolidiert und die zugängliche Porosität verringert.
Die Verwendung von gelöschtem Kalk [Ca(OH)₂] hat einen positiven Einfluss auf den Fallwiderstand und die Druckfestigkeit von grünen und trockenen Pellets. Auch gibt es einen guten Einfluss von Ca(OH)₂ auf die Endfestigkeit der gebrannten Pellets.
Die Zugabe von Ca(OH)₂ führt zu einer Verringerung der Effizienz von Bentonit als Bindemittel durch Ersetzung des effizienteren Natriumions durch Calciumion, was es zu einem kalkhaltigeren und weniger effizienten macht, was zur Verschlechterung der Pelleteigenschaften führt. Daher ist es in einigen Fällen nicht wünschenswert, mehr als ein Bindemittel gleichzeitig während des Pelletierungsprozesses hinzuzufügen, da dies zu einer Verschlechterung der Pelleteigenschaften statt ihrer Verbesserung führen kann. Nach einer bestimmten Menge an Ca(OH)₂-Zugabe wird eine gewisse Verbesserung der Pelleteigenschaften erreicht, die dem Effekt von Ca(OH)₂ als Bindemittel während des Pelletierungsprozesses zugeschrieben werden kann. Die Reduktionskinetik der Pellets, die 0,4 % Bentonit und 4 % Ca(OH)₂ enthalten und die höchsten physikalisch-chemischen Eigenschaften aufweisen, zeigt, dass die Reduktion dieser Pellets durch grenzflächenchemische Reaktion gesteuert wird.
Herstellungsprozess
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Eisenerzbergbau: Prozess, Typen und Abbauverfahren
- Optimierung des Hochofenbetriebs mit Eisenerzpellets
- Optimierung der Sinterqualität: Schlüsselprozesse beim Eisenerzsintern
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion