



Walzenbrüche im Walzwerk: Ursachen, Symptome und Prävention
Anomalien und Ausfälle von Walzwerkwalzen
Walzen sind Verschleißteile eines Walzwerks, die zur Reduzierung des Querschnitts und der Form des gewalzten Materials dienen. Sie sind hochbeanspruchte Bauteile und unterliegen Verschleiß. Sie kommen sowohl in Flachprodukt- als auch in Langproduktwalzwerken zum Einsatz. Walzen sind das kritischste Bauteil des Walzwerks – die Leistung des Walzwerks hängt maßgeblich von Qualität und Performance der Walzen ab.
Walzen arbeiten unter extremen Bedingungen und erfordern eine optimale Kombination mehrerer Eigenschaften wie Verschleißfestigkeit und Zähigkeit. Während des Walzens stehen Walzen unter hoher Last, und der Kontaktbereich zwischen Walze und Material unterliegt Verschleiß. Zudem müssen Walzen mechanischen und thermischen Schwankungen standhalten, denen sie während des Walzens ausgesetzt sind. Daher haben Walzen eine begrenzte Kampagnenlebensdauer. Nach Ablauf der Kampagne müssen Walzen für die Fortsetzung des Walzens getauscht werden. Der Oberflächenzustand ist eines der Kriterien für den Walzenwechsel.
Ausgebaute Walzen werden in der Walzendreherei/Walzenschleiferei aufbereitet und für eine weitere Kampagne vorbereitet. Walzen werden verworfen, wenn ihr Durchmesser den minimalen Ausschussdurchmesser erreicht.
Walzwerke fordern zunehmend Walzen, die Form und Profil länger beibehalten, um die Kampagnenlänge zu verlängern. Normalerweise wird die Lebensdauer von Walzen durch planmäßigen Ausschuss begrenzt. Trotz sorgfältiger Aufmerksamkeit seitens des Walzenherstellers und im Walzwerkbetrieb treten Anomalien und Walzenausfälle im Betrieb auf. Ein Walzenbruch ist eine Katastrophe im Walzwerk: Er führt nicht nur zum teilweisen oder totalen Verlust der Walzen, sondern erfordert auch die Entfernung des resultierenden Knäuels (Cobble), verursacht Stillstand und Schäden an Walzwerksausrüstung. All dies beeinträchtigt die Walzwerksleistung negativ. Daher sind Walzenausfälle zu vermeiden.
Gründe für Walzenanomalien und -ausfälle
Es gibt verschiedene Gründe für Walzenanomalien und -ausfälle. Einige sind dem Walzenhersteller zuzuschreiben, andere dem Walzwerk. Ausfälle können auch durch Kombination beider Ursachen entstehen.
Herstellerseitige Gründe sind innere Walzenfehler: ungleichmäßige Härte, übermäßige Eigenspannungen, ungünstige Mikrostruktur, niedrige Werkstofffestigkeit, Strukturumwandlung mit Eigenspannungsbildung, Lunkerbildung mit Verringerung der wirksamen Belastungsfläche. Auch fehlerhafte Kühlsysteme, die thermische Spannungen und Barrenbruch verursachen, sowie Walzanomalien, die Walzenbruch auslösen, zählen dazu. Weitere Gründe: ungünstiges Walzendesign und Walzenpassdesign, zu große Einzelpassverformung, tiefe Feuerrisse, Ermüdung und Abplatzungen (Spalling).
Walzenfehler und Anomalien
Lunker und Porositäten
Fehler, die an der Oberfläche oder unter der Oberfläche auftreten können. Löcher können kreisförmig oder unregelmäßig umrissen sein, mit oder ohne glänzendes Inneres. Sie sind zufällig auf dem Walzenmantel von Chillgusswalzen verteilt. Ein glänzendes Inneres tritt häufiger bei Unterflächenfehlern auf und deutet auf eingeschlossenes Gas hin, das nicht der Luft ausgesetzt war (keine Oxidation). Das Gas kann aus der Formbeschichtung oder aus Feuerrissen in der Chillform stammen. Alternative Ursachen ähnlicher Defekte (Porosität): mangelnde interdendritische Ernährung während der Erstarrung oder Gasentwicklung aus der Schmelze. Bei statisch gegossenen Eisenwalzen können Löcher mit Restschmelze „gefüllt“ sein und als harte Stellen mit kreisförmigem Umriss erscheinen. Dies verursacht Oberflächenqualitätsprobleme, führt aber selten zu katastrophalem Versagen. Diese Defekte gelten als Walzenfehler.
Nichtmetallische Einschlüsse
Eine Walzenanomalie. Nichtmetallische Einschlüsse können unterschiedliche Größe und Erscheinung haben. Verschiedene Quellen möglich: Schlacke- oder Flussmitteleinschlüsse, Fremdpartikel aus Form oder Gussausrüstung. Dies ist eine Walzenanomalie, die die Oberflächenqualität beeinträchtigt, aber normalerweise nicht zu massiven Walzenausfällen führt.
Harte und weiche Stellen
Oberflächen- und/oder Unterflächenfehler. Erscheinen als kreisförmige oder halbkreisförmige, weiße oder graue Stellen im Schalenmaterial, die härter oder weicher sind als das umgebende Basismetall. Sie treten normalerweise nicht als lokalisierter Einzelfehler auf, sondern betreffen generell einen großen Teil des Walzenkörpers. Dieses Phänomen beschränkt sich auf Schleudergusswalzen, für die verschiedene Erklärungen möglich sind. Harte Stellen zeigen Konzentration segregierter Eisencarbide, weiche Stellen karbidarme oder graphitanreichere Bereiche. Eine Ursache ist wahrscheinlich der Segregationseffekt durch eine Gasblase, die durch Zentripetalkraft kurz vor der endgültigen Erstarrung durch das Schalenmetall gedrückt wird. Das Gas stammt aus plötzlicher Zersetzung des Kristallwassers im Bindemittel der Beschichtung. Andere Gründe können mit übermäßiger Formvibration beim Schleuderguss zusammenhängen, die die Segregation während der Erstarrung an der Fest/Flüssig-Grenzfläche beeinflusst. Dies ist eine Walzenanomalie, die Oberflächenmarkierungen am gewalzten Material verursachen kann, aber keine schweren Betriebsausfälle.
Walzenhärtevariationen
Bei Walzen sind korrekte Härtemessungen schwierig, und der lineare Zusammenhang von Härte zu anderen Eigenschaften ist immer nur begrenzt gültig. Dies liegt an der breiten Variationsbreite von Zusammensetzung und Struktur der Walzenwerkstoffe. Daher sind Härtemessungen bei Walzen oft verwirrender als hilfreich. Die Ansichten von Walzenherstellern und -anwendern zu Härtemessungen unterschieden sich stets.
Nur die Oberflächenhärte kann zerstörungsfrei gemessen werden. Diese zweidimensionale Messung wird allgemein als repräsentativ für das dreidimensionale Volumen hinter der Oberfläche angesehen. Im Walzenkörper existiert jedoch ein Härtegradient durch makroskopische und mikroskopische Variationen durch Guss (abnehmende Erstarrungsgeschwindigkeit mit zunehmender Entfernung von der Oberfläche) und Wärmebehandlung (abnehmende Abkühlgeschwindigkeit mit Entfernung von der Oberfläche beim Abschrecken in Bezug auf Zeit-Temperatur-Umwandlungs-Kurven). Weitere Härtetiefen werden durch Zusammensetzung und Wärmebehandlungsverfahren beeinflusst.
Zudem ist das Walzenmaterial extrem hart und daher stark von Verfestigung (beim Drehen oder Schleifen) und Anlassen (beim Schleifen) beeinflusst. Härte beeinflusst Verschleißfestigkeit, aber es ist nicht richtig, dass alles mit höherer Härte besser wird. Andere Parameter haben größeren Einfluss auf Walzenperformance: Zusammensetzung, Mikrostruktur, Eigenspannungen.
Zudem gibt es Härtevariationen auf der Walzenoberfläche, da die Mantelfläche groß ist. Nach einiger Walzzeit kann die Ungleichmäßigkeit der Härte zunehmen, da der mittlere Walzenbereich, der mit dem heißen Material in Kontakt steht, angelassen wird → Härteabnahme.
Eigenspannungen
Walzen haben normalerweise Eigenspannungen. Diese sind zweidimensional an der Oberfläche und dreidimensional im Volumen. An der Oberfläche ist die radiale Spannung null, die Längsspannung (axial) am Mantelrand ebenfalls null. Im Hauptbereich des Mantels sind axiale und umfangsgerichtete (tangentiale) Spannungen gleich in Vorzeichen und Größe. Auf der Mittellinie, nahe dem axialen Bereich der Walze, sind tangentiale und radiale Spannungen gleich groß und gleiches Vorzeichen. Das Verhältnis von Längs- zu tangentialer/radialer Spannung ergibt sich aus dem Verhältnis Walzendurchmesser zu Länge. Diejenige Spannung, die die Werkstofffestigkeit der Walze übersteigt, verursacht spontanen Walzenbruch. Der Bruch kann senkrecht zur axialen Richtung verlaufen (falls Längsspannung zuerst zu hoch) oder in axialer Richtung (falls tangentiale/radiale Spannung zuerst zu hoch).
Eigenspannungen haben großen Einfluss auf die Walzenfestigkeit. Druckeigenspannungen erhöhen die Ermüdungsfestigkeit, verringern Rissausbreitung, Scherspannung an der Manteloberfläche und Verfestigung. Zugeigenspannungen können Walzenbruch verursachen. Druck- und Zugeigenspannungen kompensieren sich über den Walzenquerschnitt. Das richtige Niveau an Eigenspannungen muss in Walzen kontrolliert werden.
Walzenbruch durch Einzellast und thermischen Bruch
Walzenbruch kann auch durch eine einzige Last verursacht werden. Sobald die Walze ins Walzwerk eingesetzt wird und das Walzen beginnt, erwärmt sich die Walzenoberfläche auf eine Mitteltemperatur, die nach einiger Walzzeit stabilisiert. In dieser Periode besteht ein Temperaturgradient in der Walze (heißer außen, kühler innen). Durch diesen Gradient dehnt sich der äußere Teil mehr aus als der innere → thermische Spannungen mit Druck außen und Zug innen. Die thermische Zugspannung addiert sich zur residualen Zugspannung; erreicht die Gesamtzugspannung die Werkstofffestigkeit, wird ein Riss initiiert → Ausgangspunkt für Walzenversagen. Je niedriger die Anfangstemperatur der Walze beim Einbau, desto höher das Risiko thermischen Bruchs.
Bei thermischem Bruch zeigt der Mantel radial orientierte Bruchlinien, deren Ursprung auf oder nahe der Walzenachse liegt. Der Bruch ist senkrecht zur Walzenachse und tritt meist nahe der Mitte der Mantellänge auf. Thermischer Bruch hängt vom maximalen Temperaturunterschied zwischen Oberfläche und Achse des Walzenmantels ab. Dieser Unterschied kann durch hohe Aufheizrate der Walzenoberfläche durch schlechte Walzenkühlung, Kühlausfall oder hohen Durchsatz zu Kampagnenbeginn induziert werden. Der Temperaturunterschied zwischen Außen- und Innenbereich initiiert thermische Spannungen, die auf bestehende Eigenspannungen überlagert werden. Beispiel: Ein Temperaturunterschied von 70 °C zwischen Oberfläche und Achse verursacht zusätzliche thermische Spannungen in Längsrichtung von ca. 1.100 kg/cm² in der kritischen Phase nach Kampagnenstart. Sobald die gesamten Längszugspannungen im Kern die Zugfestigkeit des Kernmaterials übersteigen, wird plötzlicher thermischer Bruch ausgelöst. Dies kann ein Walzwerks- oder Walzenfehler sein.
Tatsächlich sind drei Faktoren für thermischen Bruch entscheidend: (i) thermischer Gradient, (ii) Festigkeit und Integrität des Kernmaterials, (iii) Eigenspannungen. Je niedriger die Festigkeit des Kernmaterials, desto höher das Risiko thermischen Bruchs.
Eigenspannungen haben großen Einfluss auf thermischen Bruch. Eigenspannungen sind immer Druck außen und Zug im Inneren. In Bereichen, wo Nuten in die Walze gefräst sind, sind diese Spannungen reduziert, bleiben aber in den Bereichen zwischen den Nuten hoch. Wenn diese Walzen während des Walzprozesses aufgeheizt werden, addiert sich thermische Spannung zur Eigenspannung; erreicht die Gesamtzugspannung (maximal zwischen den Nuten) die Festigkeitsgrenzen des Materials, tritt thermischer Bruch zwischen den Nuten auf.
Mechanische und physische Walzenschäden
Walzen können auch mechanische Schäden erleiden. Mechanische Schäden entstehen durch lokale mechanische Überlast. Eindrücke, Beulen, Abdrücke auf Walzen sind häufig – sie entstehen, wenn Fremdmaterial zusammen mit dem Walzgut in die Walzen gelangt. Der Schaden tritt auf, wenn die Härte des Fremdmaterials hoch oder seine Größe groß genug für tiefe Eindrücke ist. Bei tiefen Walzeneindrücken wird eine Bearbeitung der Walzen notwendig.
Physische Schäden an Walzen können verschiedene Arten haben:
Schälen (Peeling)
Eine Anomalie an Walzen. Während des Walzens bildet sich ein dünner Oxidschicht auf der Walzenoberfläche innerhalb der Walzbreite. Die partielle Entfernung eben dieser Oxidschicht nennt man Schälen. Erkennbar an silbrigen, umlaufenden Streifen des Walzenbasismaterials, durchsetzt mit blau/schwarzen Oxidstreifen, die noch haften. Die Oxidschicht wächst als Funktion der Walzenoberflächentemperatur beim Verlassen des Walzspalts und der Expositionszeit an der Luft bei erhöhter Temperatur. Diese Schicht wird wechselnden Scherspannungen ausgesetzt durch Differenz der Oberflächengeschwindigkeit von Walzgut und Walze. Wird die Ermüdungsfestigkeit dieser Oxidschicht überschritten, beginnt das Schälen. Charakterisiert dadurch, dass nur die Oxidschicht abgeschert wird, während das Basismaterial intakt bleibt und Scherkräften weiter widersteht. Das Auftreten hängt von Walzbedingungen ab: Oberflächentemperatur des Walzguts (bestimmt Art und Härte des Zunders), Walzreduktion, Walzenkühlung, Kampagnenlänge. Schälen ist ein Walzwerksmerkmal.
Beulen oder mechanische Markierungen
Lokale Eindrücke auf dem Walzenmantel kombiniert mit hitzeinduzierten Beulen, Feuerrissen und Druckrissen innerhalb oder außerhalb der Walzbreite. Überwiegend an Arbeitswalzen der hinteren Endgerüste zu sehen. Verursacht durch lokale Extremüberlastungen durch Knäuel (Cobbles), gefaltete und/oder kalte Enden des Walzguts, Fremdkörper oder dicke Zunderpartikel, die den Walzspalt passiert haben. Bei hoher Walzgeschwindigkeit erzeugen diese Anomalien hohen Druck sowie Verformungs- und Reibungswärme → lokale Oberflächenschäden. Resultieren aus Walzwerksanomalien, wenn der Walzprozess außer Kontrolle gerät.
Bänderbildung (Banding)
Eine Walzenanomalie. Stark abgeschälte helle Bereiche auf der Arbeitswalze, umlaufend orientiert, oft als Bänder mit sehr rauer Oberfläche. Bandung tritt typischerweise an ICDP-Arbeitswalzen (indefinite chilled double pour) in frühen Endgerüsten von Warmwalzwerken auf, sogar nach kurzer Kampagnenzeit. Auch bei Hochchrom-Arbeitswalzen nach längeren Laufzeiten in denselben kritischen Gerüsten und Positionen möglich. Durch wechselnde Reibungskräfte in Kombination mit wechselnden thermischen Lasten, die die warmfeste Scherfestigkeit des Schalenmaterials übersteigen, entwickeln und propagieren sich oberflächenparallele Risse innerhalb der Tiefe primärer Feuerrisse, bis die feuergerissenen Bereiche vom Walzenmantel abgeschert werden. Einmal lokal verschlechtert, induzieren Spitzen der Scherkräfte sehr schnelle Entwicklung abgeschälter Bänder um den Walzenmantel. Die abgetragene Schicht hat Tiefe ca. 0,1–0,2 mm, entspricht etwa der Tiefe primärer Feuerrisse. Hauptsächlich auf Walzwerksbedingungen zurückzuführen.
Anschweißen des Walzguts
Findet auf dem Walzenmantel statt, hauptsächlich an Arbeitswalzen der hinteren Endgerüste, besonders beim Walzen dünner Dicken. Hoher spezifischer Walzdruck in Kombination mit niedriger Walztemperatur sind Grundbedingungen für Anschweißen des Walzguts an die Walzenoberfläche. Insbesondere Walzanomalien wie Knäuel, Knicke und gefaltete Enden verursachen extrem hohe Drücke, die Anhaften begünstigen. Dadurch wird erhöhte plastische Verformung der Walzenoberfläche in Form von Eindrücken oder sogar Spalling in diesen überlasteten Bereichen induziert, wo starke Wärmentwicklung Feuerrisse oder Beulen hinzufügt. Falsche Walzensortenwahl für die letzten Endgerüste kann zu katastrophalem Ankleben führen. Dieser Schaden wird durch Walzwerksbedingungen verursacht.
Umlaufende wellenförmige Kratzrillen
Können auf der Mantelfläche auftreten, zusammenfallend mit der Kante des Walzguts in Flachwalzwerken. Das Ausmaß hängt von der Breitenvariation des Walzguts vor dem Walzenwechsel ab. Typisch an Arbeitswalzen früher Endgerüste beobachtet. Verursacht durch erhöhten Verformungswiderstand der Walzgutkante kombiniert mit hohen Reduktionsraten in frühen Endgerüsten. Wenn die Walzgutkante erheblich kälter als die Mitte ist und harter Zunder auf der Kante vorhanden ist, verursacht höhere spezifische Last erhöhten lokalen Verschleiß auf der Walzenoberfläche. Häufiger beim Walzen von Edelstählen mit hochlegierten Walzensorten. Dies ist ein walzwerksbedingtes Phänomen.
Walzenschenkelbruch durch Drehmoment
Bei Walzwerksanomalien kann ein großes Drehmoment durch die Antriebsmotoren aufgebaut werden. Motoren sind immer der starke Teil des Walzwerks. Durch Aufbau des riesigen Drehmoments erfolgt Walzenschenkelbruch, da der Schenkel meist das schwächste Glied des Gesamtsystems ist. Bei Schenkelbruch zeigt sich typische Struktur eines schnellen, spröden Bruchs mit Bruchfläche normalerweise 45° zur axialen Richtung geneigt. Ermüdungs-Torsionsbrüche von Walzenschenkeln sind im normalen Walzbetrieb selten.
Querschnittsbruch des Wellenstumpfes (Journal)
Der Wellenstumpf kann einen Querschnittsbruch erleiden. Beginnt allgemein am Boden des Radius angrenzend an den Mantel. Die Bruchfläche folgt dem Radius und setzt sich in die Mantelseite fort, schert einen Teil der Mantelstirnfläche ab. Unter Schocklast kann die Spitzenlast die ultimative Biegefestigkeit des Kernmaterials übersteigen → Bruch, meist im höchstbeanspruchten Querschnittsbereich. Wenn eine Walze durch Fallenlassen oder falschen Einsatz der Montagestange beim Walzenwechsel misshandelt wurde, können Walzenschenkel entweder rissig werden oder häufiger durch Bruch versagen. Dass ein Mantelstück am Wellenstumpf haftet, deutet auf Bedienungsfehler hin. Dies ist ein Walzwerksfehler.
Biegebruch des Wellenstumpfes
Bruchlinien starten von außen und breiten sich über den gesamten Querschnitt aus, besonders im Radiusübergangsbereich und oft nach Ermüdungsrissausbreitung. Entsteht durch hohe Biegelasten, die entweder die ultimative Biegefestigkeit oder Ermüdungsfestigkeit des Wellenstumpfes übersteigen. Generell auf 2-Hi-Arbeitswalzen jeglicher Sorte in Warmwalzwerksgerüsten beschränkt. Ursachen: (i) hohe Walzlasten kombiniert mit schwachem Walzendesign, (ii) Walzanomalien mit extremen Biegekräften, (iii) unzureichende Walzenqualität bezüglich Wellenstumpffestigkeit, (iv) Kerbeffekt durch zu kleinen Radius, umlaufende Nuten, Ermüdungsrisse durch Korrosion. Dies ist entweder Walzwerks- oder Walzenfehler.
Wellenstumpfbruch durch Antriebsdrehmoment
Bruchfläche geneigt zur Walzenachse, kann vollständigen Scherbruch zeigen, oft kegelförmig. Tritt am Antriebsende ein, ausgehend vom schwächsten Querschnitt (oft Nut für Sprengring), fortlaufend zum Schenkelmittelpunkt oder vom Wurzelbereich des Spatenendes. Tritt auf, wenn Drehmoment am Antriebsende die Torsionsfestigkeit des Wellenstumpfmaterials übersteigt. Die Festigkeit wird auch durch Kerbeffekt scharfer Radien (z. B. Sprengringnut) oder andere Spannungserhöher (radiale Bohrungen) beeinflusst. Die Last kann normal für Design und Betrieb sein → Walzenmaterial muss aufgewertet werden; oder Last übersteigt Standardbetrieb → höher als Torsionswiderstand des Materials. Überlastungen durch verschiedene Bedingungen: (i) Walzwerksstillstand durch Ankleben (Sticker), (ii) Walzanomalien wie Anschweißen, falsche Walzspaltvoreinstellung, (iii) falsche Antriebswellenmontage, entweder durch Walzwerk oder falsche Bearbeitung des Antriebsendes. Generell ein Walzwerksfehler.
Ausfall durch abgenutzte und festgefressene Lager
Riefen oder tiefe Kratzer auf dem Wellenstumpf im Lagerbereich, entweder axial oder umlaufend. Auch Eindrücke und Einlagerungen von Zunderfragmenten oder anderen Fremdmaterialien. Weitere Schäden: Oxidation und Erosion der geschliffenen Oberfläche unter dem Lager. Umlaufspuren und Feuerrisse im Lagerbereich sichtbar; in Extremfällen thermischer Bruch des Schenkels. Risse können von Öleinspritzbohrungen ausgehen. Unzureichende, beschädigte oder fehlende Dichtungen erlauben Eindringen von Wasser, Zunder und Fremdpartikeln in den Spalt zwischen Innenlaufring und Wellenstumpf. Tiefe axiale Kratzer durch Schmutz zwischen Lager und Wellenstumpf beim Ausbau zum Schleifen. Zu niedrige Fettviskosität und falsches Lager/Wellenstumpf-Spiel mit Fremdpartikeln verursachen Oberflächenschäden und Verschleiß bei Mikroschlupf des Innenlaufrings. Dies kann sogar Kaltverschweißung und Kohäsion zwischen Wellenstumpf und Lager sowie Verstopfung von Schmierbohrungen induzieren. Ergebnis: hohe Reibungslasten, Feuerrisse durch entstehende Hitze, festgefressenes Lager. Übermäßiger Verschleiß am Wellenstumpf, mangelnde Schmierung, elliptische Bearbeitung oder falsche Montage des Halsrings oder sonstige Dichtungsmängel erlauben Eindringen von Kühlwasser unter das Lager → Korrosion. Dies ist ein Walzwerksfehler.
Feuerrisse
Feuerrisse sind Thermoschockrisse, die unter sehr scharfer Abkühlung der Walzenoberfläche entstehen. Wenn die erhitzte Walzenoberfläche mit einem senkrecht zur Oberfläche verlaufenden Temperaturgradienten während der Walzenumdrehung durch Kühlwasser abgeschreckt wird, baut sich oberflächenzugspannung auf. Erreicht die Zugspannung die Zugfestigkeit des Walzenmaterials, werden Risse (Feuerrisse) initiiert. Diese Risse entstehen nur unter Zugspannung.
Ein Feuerrissmuster auf Walzen für Warmwalzen mit Wasserkühlung ist normal. Es verbessert den Walzbiss. Feuerrisse können sich jedoch zu tieferen Rissen entwickeln und durch Spalling zum Walzenausfall führen. Das Feuerrissmuster hängt von der Festigkeit des Walzenmaterials ab: Je höher die Festigkeit, desto breiter das Feuerrissnetz und tiefer die Risse. Die schlimmsten Feuerrisse entstehen bei Walzwerksstillstand mit heißem Material zwischen den Walzen bei laufender Wasserkühlung. Der Effekt ist im Gerüstraum stärker. Bei plötzlichem Stillstand mit großem Knäuel muss die Walzenkühlung sofort gestoppt und die Walze normal ohne Abschrecken abgekühlt werden, um tiefe Feuerrisse zu vermeiden. Auch bei plötzlichem Stillstand mit großem Knäuel ist es ratsam, die Walzenoberfläche vor dem Neustart auf tiefe Risse zu prüfen.
Es gibt meist drei Arten von Feuerrissen: (i) Band-Feuerrisse, (ii) Leiter-Feuerrisse, (iii) lokalisierte Feuerrisse.
Band-Feuerrisse
Entsprechen der Breite des Walzguts und dem Kontaktbogen zwischen Arbeitswalze und Walzgut. Erscheinungsbild: übliches Mosaikmuster, aber größere Maschenweite als konventionelles Feuerrissmuster. Bei Walzwerksstillstand kann Walzgut längere Zeit mit Arbeitswalzen in Kontakt bleiben. Die Walzenoberflächentemperatur steigt im Kontaktbereich rapide an, Wärme dringt tiefer in den Walzenkörper ein. Die induzierten thermischen Spannungen übersteigen die warmfließgrenze des Walzenmaterials. Wenn Walzgut entfernt und Walzen angehoben werden, kühlt die Walzenoberfläche ab und durch Kontraktion dieses lokalisierten Bereichs beginnt die Oberfläche zu reißen. Schweregrad hängt von Kontaktzeit und Abkühlrate ab. Dies ist ein Walzwerksfehler.
Leiter-Feuerrisse (Abb. 1)
Innerhalb eines umlaufenden Bandes auf dem Walzenmantel. Längs orientierte Risse, die in radialen Ebenen propagieren. Können durch mangelnde Kühlung initiiert werden, z. B. verstopfte Kühldüsen. Durch ausgeprägtes Eindringen der Hitze in den Walzenkörper sind diese Feuerrisse viel tiefer als übliches Feuerkrausen. Dies ist ein Walzwerksfehler.
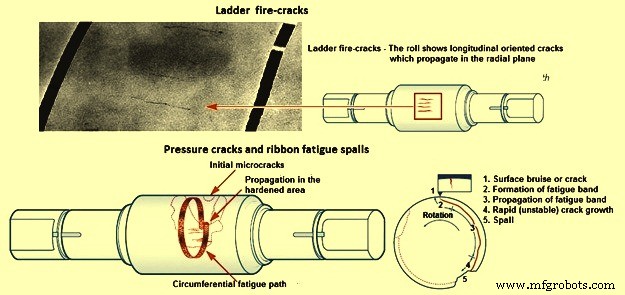
Abb. 1: Leiter-Feuerrisse und Druckrisse an Walzen
Lokalisierte Feuerrisse
Der Mantel zeigt lokale Bereiche mit Feuerrissen, manchmal zusammen mit Eindrücken oder sogar lokalem Spalling. Treten auf, wenn die Kombination mechanischer und thermischer Spannungen in diesen lokalen Bereichen die Fließgrenze des Mantelmaterials übersteigt und bei nachfolgender Abkühlung übersteigert wird. Walzwerksanomalien wie Beule durch Aufprall, Anschweißen des Walzguts, Knicken (Einklemmen) von Kante oder Ende des Walzguts sind mögliche Gründe. Die Kombination von Feuerrissen und Druckrissen macht diesen Schaden sehr gefährlich, da er Bandermüdung (Abb. 1) oder sogar sofortiges Spalling induzieren kann. Dies ist ein Walzwerksfehler.
Walzenermüdung
Walzen werden auch durch Ermüdung geschädigt. Ermüdungsschaden kann an der Oberfläche oder im Untergrund beginnen. Das Ermüdungsproblem kann durch hohe Lasten im Walzwerk entstehen. Typisches Beispiel: Ermüdungsbrüche an Walzenmanteln von Profilwalzwerkswalzen (Abb. 2). Korrosionsermüdung kann ebenfalls problematisch sein. Bei Korrosionsermüdung gibt es keinen sicheren Betrieb und keine Ermüdungsgrenze. Korrosionsermüdung kann durch Reduzierung der Nennspannungen (Optimierung Walzendesign) und hohe residuale Druckeigenspannungen verringert werden. Ein weiterer Punkt: Kein sicherer Betrieb, keine Ermüdungsgrenze. Korrosionsermüdungsbruch durch Wechselspannung und Zeit.
Manchmal zeigt eine Walze nach Kühlproblem im Walzwerk umlaufende Feuerrisse, die mit gewisser Tiefe den Walzenquerschnitt wirklich reduzieren, und durch hohe Last kann die Walze unter Niedrigzyklus-Ermüdung brechen.
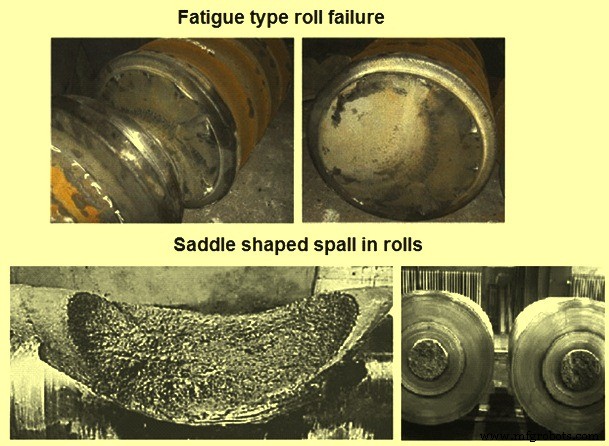
Abb. 2: Ermüdungsartiger Walzenbruch und sattelförmiges Spalling an Walzen
Spalling (Abplatzen)
Spalling kann ein weiterer Grund für Walzenausfall sein. Es gibt zwei verschiedene Arten von Spalling an Walzen. Eine beginnt an einem initialen Oberflächenriss, die andere im Untergrund. Oberflächenrisse werden normalerweise durch lokale Überlast und alle Arten von Walzanomalien einschließlich abnormaler Walzbedingungen verursacht. Wenn die plastische Verformung auf der Walzenoberfläche das Material übersteigt, beginnt ein Riss.
Tödliche Spalling-Schäden treten tendenziell bei relativ geringer Umdrehungszahl auf. Das bedeutet: Rissinitiation, Rissausbreitung und endgültiges Spalling-Versagen können sich in einer einzigen Walzkampagne entwickeln.
Es gibt fünf Spalling-Typen: (i) Sattel-Spalling, (ii) Druckriss- und Bandermüdungs-Spalling, (iii) Schalen/Kern-Grenzflächen-bedingtes Spalling, (iv) Spalling durch unzureichende Schalentiefe, (v) Mantelrand-Spalling.
Sattelförmige Ermüdungsspalling (Abb. 2)
Entstehen im Kernmaterial unterhalb der Schalen/Kern-Grenzfläche und brechen bis zur Manteloberfläche durch. Variable Intensität von Ermüdungslinien in tiefen Spalling-Bereichen zeigt Ausbreitungsrichtung vom Kern zur Manteloberfläche. Treten an Arbeitswalzen mit Lamellengraphit-Eisenkern auf, vorwiegend in der Mantelmitte. Verursacht durch hohe zyklische Lasten durch große Reduktionen beim Walzen dünner, harter Materialien. Diese Lasten induzieren hohe Wechselspannungen im Kernmaterial, jenseits der Ermüdungsgrenze → viele Mikrorisse bilden sich, progressives Schwächen des Kerns. Im nächsten Stadium verbinden sich Mikrorisse und propagieren zur und durch die Schale zur Manteloberfläche → großes, typisches Sattel-Spalling. Hohe residuale Zugspannungen, thermisch induziert im Kern während der Herstellung, begünstigen diese Schadensart.
Druckrisse und Bandermüdungs-Spalling (Abb. 1)
Initial bilden sich ein oder mehrere Druckrisse in einem Bereich lokaler Überlast, an oder nahe der Manteloberfläche. Solch ein Riss ist meist parallel zur Walzenachse orientiert, propagiert aber in nicht-radialer Richtung. Im nächsten Stadium propagiert ein Ermüdungsbruchband (katzenzungenförmig) progressiv in Umfangsrichtung, mehr oder weniger parallel zur Manteloberfläche. Ausbreitungsrichtung entgegengesetzt zur Walzendrehrichtung. Propagation entwickelt sich innerhalb der Arbeitsfläche, allmählich zunehmende Tiefe und Breite → großer oberflächiger Spalling des überlagernden Mantels. Hohe lokale Lasten an vorderen Kanten, Knäuel oder Verdopplung des Walzgutendes übersteigen Scherfestigkeit des Schalenmaterials → Rissinitiation. Nachfolgendes Walzen ermüdet das Material, Riss propagiert bis zum massiven spontanen Spalling.
Schalen/Kern-Grenzflächen-bedingtes Spalling
Bei Doppelgusswalzen löst sich ein großer Bereich des Schalenmaterials vom Kern entlang der schwach verbundenen Grenzfläche, bis ein Bereich voller metallurgischer Bindung erreicht wird. Dann propagiert der Bruch rapide zur Manteloberfläche → großes Spalling. Beim Walzenguss Ziel: volle metallurgische Bindung zwischen Schale und Kern. Entbindung während des Betriebs wird begünstigt durch Gründe, die die Bindungsfestigkeit reduzieren: (i) Oxidschichtreste zwischen Schale und Kern, (ii) Flussmittel oder Schlacke an der Grenzfläche, (iii) Überschuss an Carbiden, Mikroporositäten, Graphitlamellen oder nichtmetallischen Einschlüssen (Sulfide etc.). Weitere Gründe für Schalen/Kern-Trennung: extreme lokale Überlast bei Walzanomalien → lokale Entbindung, die durch Ermüdungsrissausbreitung entlang der Grenzfläche wächst, bis kritische Größe erreicht → spontanes sekundäres großes Spalling. Diese Schäden können auch ohne metallurgischen Defekt in der Bindungszone auftreten. Übermäßige radiale Zugspannungen in der Bindungszone durch anomale Heizbedingungen (Kühlsystemausfall, Sticker etc.) können ebenfalls Trennungsgrund sein. Normalerweise Walzenfehler, wenn Bindungsdefekte vorliegen.
Spalling durch unzureichende Schalentiefe
Tritt auf, wenn die Grenzfläche zwischen Schalen- und Kernmetall vollständig verschweißt ist, aber die Schalentiefe unzureichend ist, um den Ausschussdurchmesser zu erreichen. Kernmaterial (mehr Graphit, weniger Legierung) ist weicher als Schalenmaterial und erscheint grau. Da die Grenzfläche der Erstarrungsfront des Schalenmetalls folgt, sind die Bereiche weichen Kernmaterials an der Manteloberfläche fleckig und nicht kontinuierlich. Schalentiefe hängt von Faktoren ab, die den Schleudergussprozess steuern: Metallgewicht, Gusspemperaturen, Zeitbasis etc. Wenn einer dieser kritischen Parameter nicht eingehalten wird, resultiert unzureichende Schalentiefe. Dies ist ein Walzenfehler.
Mantelrand-Spalling
Oberflächen- und/oder Unterflächenrisse und assoziierte Spalling bilden sich an Arbeitswalzenmanteln in Flachwalzwerken ca. 100–300 mm vom Mantelende entfernt in Umfangsrichtung. Risse erstrecken sich zum freien Mantelrand (Freeboard). In Extremfällen können Risse in den Halsradius eintreten. Dieser gerissene Rand kann entweder am Walzenkörper haften oder als großes Spalling ausbrechen. Übermäßiger Druck auf das Arbeitswalzenmantelende, verstärkt durch positiven Arbeitswalzenbieger, fehlende Mantelendausnehmung der Stützwalze, schlechte Bandform, dicke Kanten (Hundeknochenform) oder falscher Einstellprozess induzieren lokale Überlast, die Scherfestigkeit des Arbeitswalzenmaterials übersteigt. Übermäßige Verschleißprofile durch lange Kampagnen können lokale Überlasten an Mantelenden begünstigen → Initialriss. Fortgesetztes Walzen propagiert Riss, Austritt am Freeboard → Versagen. Dies ist ein Walzwerksfehler.
Schaden an Stahlwalzen durch Wasserstoff
Wasserstoff (H₂) kann zwei Problemarten in Stahlwalzen verursachen. Eine ist spezielle Ermüdung: Eintritt eines oder mehrerer Rissrunden senkrecht zur Längsrichtung der Walzen, kegelförmig in beide Richtungen wachsend. Lange Zeit bis diese Ermüdung evident wird. Risse wirken nicht wirklich als Spannungserhöher durch Biegung. Sie liegen mehr oder weniger im spannungsfreien Bereich; nur thermische Spannungen wechseln wirklich von Kampagne zu Kampagne. Diese Walzen sind viele Jahre im Betrieb, bis das Problem evident wird. Beobachtet: Phänomene starten immer im oberen Mantelende, oberem Hals, wo H₂ während der Erstarrung konzentriert, wo während der Primärabkühlung in diesem Volumen und wo der Ferrit-Austenit-Übergang zuletzt stattfindet. Es ist eine progressive Ermüdungssituation, jedoch sind die einzigen Spannungen in diesem Bereich residual und thermisch, und die Anzahl der Lastwechsel ist sehr gering. Aber letztlich ist H₂ aktiv.
Das zweite H₂-bezogene Problem: verzögerter spröder Bruch unerwartet, ohne Walzlast auf der Walze. Manchmal passiert dies, wenn Walzen noch auf Lager sind, sogar Jahre nach Lieferung. Dieses Phänomen ist bekannt. Das Material wird durch H₂ versprödet; unter Last beginnt die Walze früher oder später (abhängig von H₂-Gehalt und Spannung) zu zerfallen ohne Verformungszeichen, nirgendwo im Bruchtopografie-Bereich – nur Spaltflächen.
H₂ ist für Stahl nur kritisch, solange H₂-Atome im Gefüge gelöst sind und durch freie Diffusion bewegen können. Sobald zwei Atome zu H₂-Gas in Kavitäten oder Porositäten kombinieren, ist das Gas nicht mehr schädlich. Schwindungslunker sind Fallen für H₂. Daher tritt H₂-bedingter Versagen normalerweise nicht in Walzen mit großen Schwindungslunkern auf. Da Gusswalzen immer mindestens Mikrokavitäten haben, ist der tolerierbare H₂-Gehalt viel höher als bei Schmiedewalzen.
Herstellungsprozess
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Walzzunder: Entstehung, Transport und praktische Verwendung in der Stahlherstellung
- Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
- Warmbreitbandwalzwerk: Vom Wiedererhitzen bis zum Wickeln
- Beherrschung des Walzprozesses in Langprodukt-Walzwerken
- Grundlagen des Stahlwalzens: Vom Gießen bis zum Fertigprodukt
- Hülsenstiften-Stempel: Hauptanwendungen & industrielle Einsatzbereiche
- Mill-Turn und Turn-Mill verstehen: Ein detaillierter Leitfaden
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen