



Effizienzmaximierung von Ferrolegierungen in der Stahlproduktion
Optimierung der Ferrolegierungsnutzung bei der Stahlerzeugung
Ferrolegierungen sind Eisenlegierungen mit hohem Anteil eines oder mehrerer anderer Elemente wie Silicium (Si) und Mangan (Mn). Sie sind spröde und für direkte Verwendung in Fertigprodukten ungeeignet. Ferrolegierungen sind wichtige Rohstoffe für die Stahlerzeugung. Hauptanwendungen: Entoxidation und Legierung von Stählen.
Ferrolegierungen haben niedrigere Schmelzbereiche als die Reinelemente und geringere Dichte → lassen sich leichter in flüssigem Stahl einarbeiten als Reinelemente. Sie werden dem flüssigen Stahl zur Entoxidation (Entfernung von überschüssigem Sauerstoff O₂) zugegeben. Sie haben hohe Affinität zu O₂ und bilden Oxide als Schlacke.
Ferrolegierungen werden üblicherweise in zwei Gruppen eingeteilt: (i) Massenferrolegierungen (Bulk), (ii) Edel- oder Sonderferrolegierungen (Noble/Special). Massenferrolegierungen umfassen Hauptlegierungen: Ferromangan (Fe-Mn), Ferrochrom/Charge Chrome (Fe-Cr), Ferrosilicium (Fe-Si). Edelferrolegierungen sind essenzielle Eingangsstoffe für Sonder- und Legierungsstähle. Hoher Wert, geringer Verbrauch: Ferromolybdän (Fe-Mo), Ferrovanadium (Fe-V), Ferrowolfram (Fe-W), Ferrotitan (Fe-Ti), Ferroniob (Fe-Nb). Einige Legierungen wie Silicomangan (geringer Eisenanteil) werden ebenfalls als Massenferrolegierungen klassifiziert.
Zugabezeitpunkte und -methoden
In guter Stahlerzeugungspraxis werden Ferrolegierungen grundsätzlich nicht im Schmelzofen zugegeben; 60–90 % der Zugaben erfolgen in die Pfanne beim Abstich des flüssigen Stahls, der Rest in nachgeschalteten Sekundärmetallurgieprozessen. Trend: mehr Zugaben in Sekundärmetallurgie oder sogar im Verteiler (Tundish) mittels Spezialdrahtprodukten.
Bei der Zugabe in das flüssige Stahlbad muss die Ferrolegierung in das Bad eingetaucht werden. Beim Zusatz erstarrt eine Stahlschale auf der Ferrolegierungsoberfläche. Wärmeübergang aus dem flüssigen Stahl schmilzt diese Schale zurück zur ursprünglichen Ferrolegierungsoberfläche. Konvektiver Wärmeübergang hängt von Badumwälzung und Überhitzung ab und steuert das Schmelzen der Schale.
Physikalisch-chemische Eigenschaften und Auflösung
Mehrere Eigenschaften beeinflussen die Auflösung der Ferrolegierung im flüssigen Stahl. Schmelzpunkt ist der primäre Faktor für die Auflösungsrate; weitere wichtige Eigenschaften: Dichte, Wärmeleitfähigkeit, spezifische Wärme, Enthalpie der Mischung. Dichte bestimmt, ob die Zugabe schwimmt (Ferrosilicium), sinkt (Ferromangan) oder im Bad mitgerissen wird (Ferrochrom). Wärmeleitfähigkeit, spezifische Wärme und Dichte bestimmen die Dicke der Stahlschale, die sich auf der kalten Zugabe bildet. Eine starke exotherme Reaktion zwischen Ferrolegierung und flüssigem Stahl (Enthalpie der Mischung) kann die Assimilationszeit erheblich verkürzen (75 % Ferrosilicium).
Minimierung der Ferrolegierungsgröße verbessert die Auflösungsrate – im Gegensatz zur historischen Praxis, wo große klumpige Ferrolegierungen eingesetzt wurden, um die Schlackenschicht zu durchdringen. Leider bedeutet kleine Größe mehr Oberfläche für unerwünschte Gase und Feuchtigkeit, plus erhöhte Staubverluste und Handhabungsschwierigkeiten. Optimaler Größenbereich: 3–20 mm. Draht- und Pulverinjektion sind Mittel, um durch feine Legierungsgrößen auferlegte Limitationen zu überwinden.
Bewegungsmechanismen im flüssigen Stahl
Effiziente Stahlerzeugungsprozesse beruhen auf Bewegung des flüssigen Stahls für: (i) Auflösung der Ferrolegierungen, (ii) Aufschwimmen von Einschlüssen, (iii) Beseitigung chemischer und thermischer Inhomogenitäten. Natürliche Kräfte können Bewegung induzieren: Konvektion durch Temperaturgradient oder Energie des fallenden Strahls beim Abstich. Natürliche Konvektion ist relativ langsam, abstichinduzierte Bewegung zeitlich begrenzt. Externe Kräfte wie Gasinjektion durch Lanze, Porenstopfen oder Düse erzeugen deutlich intensivere Bewegung. Gasinjektion via Lanzen und poröse Stopfen ist die vorherrschende Rührmethode in der Stahlerzeugung.
Entoxidationspraxis
Ziel idealer Entoxidationspraxis: freien O₂ im flüssigen Stahl binden, bei Entoxidation gebildete Oxid-Einschlüsse beim Abstich entfernen, Effizienz der Entoxidationselemente steigern. Entoxidation des flüssigen Stahls ist ein eigenartiges Phänomen: Erhöhung der Ferrolegierungskonzentration über einen kritischen Wert hinaus führt zur Reoxidation des flüssigen Stahls.
Normalerweise drei Hauptentoxidationsmethoden beim Abstich: (i) Randstahl (Rimming steel) – kein Abkillen des flüssigen Stahls, (ii) Halbabgetöteter Stahl (Semi-killed) – teilweise abgetötet, (iii) Vollständig abgetöteter Stahl (Fully killed). Randstähle und halbabgetötete Stähle eignen sich nicht für Stranggießen; primär zur Bildung verformbarer Mn-Al-Silikat-Einschlüsse im Warmwalzen und Vermeidung harter kristalliner Einschlüsse (Al₂O₃, MgO·Al₂O₃).
Die meisten heutigen Stahlerzeugungspraktiken zielen auf vollständiges Abkillen ab. Unterabkillen → O₂-Blasen im Bad → Lunker im Gussprodukt, Tundish-Stopfen-Probleme. Überabkillen → Reoxidation des Bades, Mehrkosten. Optimierung der Entoxidation notwendig für minimalen gelösten O₂ vor Gießbeginn.
Zugabegründe und Kosten
Ferrolegierungen werden in die Pfanne zugegeben für: (i) Entoxidation durch Reaktion mit O₂ → Oxide in Schlacke, (ii) Einstellung der endgültigen Stahlchemie, (iii) Erreichen spezifizierter mechanischer Eigenschaften durch Modifikation von Einschlüssen. Sie sind ein wesentlicher Kostenfaktor in der Stahlerzeugung und können ständige Störungsquelle und unerwartetes Prozessverhalten sein.
Bei der Zugabe erfolgt auch Aufnahme anderer Elemente (z. B. Kohlenstoff). Wichtig: Auswirkungen anderer Ferrolegierungskomponenten auf die Gesamtstahlchemie beachten und ggf. berechnen. C-Aufnahme kann bei niedrig-C und ultra-niedrig-C Stählen kritisch sein → teurere niedrig-C oder hochreine Ferrolegierungen nötig.
Zugaben erfolgen normalerweise als Pfannenzugaben: beim Abstich und in jeder Sekundärmetallurgieeinheit (Argon-Spülstation, Pfannenofen, CAS-OB, Vakuum-Entgasung). Generell: Massenferrolegierungen beim Abstich in die Pfanne, „Nachjustier“-Zugaben in nachgeschalteten Stufen.
Wichtig: Pfannenzugaben bewirken keine sofortigen Änderungen der Stahlchemie, sondern brauchen endliche Zeit zur Auflösung. Ausreichende Zeit (Mischzeit) muss für Ferrolegierungszugaben zur Verfügung stehen. Wichtige Aspekte zur Mischzeit: (i) Grobpartikel lösen sich langsamer als Pulver, Drähte, Feinpartikel, (ii) Pfannenrühren (Argonblasung) beschleunigt Auflösung und ist essenziell für Homogenisierung, (iii) Mischzeit steigt bei sinkender Temperatur.
Ferrolegierungsausbeute (Recovery)
Ein erheblicher Kostenfaktor in der Stahlerzeugung sind Ferrolegierungszugaben. Besseres Verständnis der die Ausbeute bestimmenden Faktoren und verbesserte Kontrolle der Endchemie sind essenziell. Ferrolegierungsausbeute und Stahlerzeugungspraxis benötigen gute Kontrolle für optimierte Nutzung.
Die Präzision moderner Stahlerzeugung erfordert sorgfältigere Zugabepraxis. Moderne Praxis braucht reproduzierbare, konsistente Ergebnisse mit hohen Ausbeuten. Stahlerzeugungspraxis spielt Rolle bei finalen Ausbeuteraten und Entoxidationsgrad, Turbulenz in der Pfanne und anderen Faktoren. Doch die physikalisch-chemischen Eigenschaften der Ferrolegierung sind sehr wichtig, da sie die Ausbeute maßgeblich beeinflussen.
Die Ausbeute (Recovery) ist der Anteil des Elements, der tatsächlich die Stahlchemie erhöht, statt in die Schlacke verloren zu gehen. Wichtig nicht nur ökonomisch, sondern auch für hochwertige, reproduzierbare mechanische Eigenschaften. Ausbeute hängt von breitem Parameterspektrum ab, zusammengefasst in drei Gruppen: (i) Art der Zusatzelemente (Konzentration, chemische Aktivität, insbesondere O₂-Affinität, Dichte, Partikelgröße/-form, Verunreinigungen), (ii) Zugabeverfahren (Ofen, Pfanne, spezielle Injektionsmethoden wie Drahteinspritzung), (iii) Stahlerzeugungstechnologie (Ofentyp/-größe, Schlackenzusammensetzung/-zustand/-menge, Wärmetemperatur, Wärmezeitraum).
Faktoren, die die Ausbeute beeinflussen
Oxidation der Ferrolegierung ist primäre Ursache für schlechte oder schwankende Ausbeute. Ausbeute ist Funktion von: Auflösungsrate der Legierung, Legierungsdichte, gelöstem O₂ im flüssigen Stahl (für nitridbildende Legierungen auch gelöstes N₂). Erhöhung des gelösten O₂ senkt Ausbeute und verringert Auflösungsrate von Ferrolegierungen mit Schmelzpunkt > Stahl.
Auflösungsrate ist die wichtigste Eigenschaft für Ferrolegierungsausbeute. Je schneller die Legierung in Lösung geht, desto geringer die Verlustchancen. Auch Legierungsdichte ist wichtig. Ideale Dichte: 6,2–7,6 g/cm³. Doch auch bei hoher Auflösungsrate und idealer Dichte kann Ausbeute niedrig sein, wenn der Stahl nicht gut entoxidiert ist.
Der Übergang von festem zu flüssigem Zustand bei Ferrolegierungszugaben kann als Schmelzen oder Auflösen betrachtet werden. Schmelzen = Wärmezufuhr; Auflösen = Kontakt mit Flüssigkeit bei Temperaturen unter Schmelzpunkt des Feststoffs. Auflösungsprozess in zwei aufeinanderfolgenden Schritten: (1) Oberflächenreaktion – Phasenübergang Fest→Flüssig; (2) Transport der gelösten Atome von der Grenzfläche in das Volumen des flüssigen Stahls durch Diffusion durch eine Grenzschicht. Jeder Schritt kann ratenbestimmend sein.
Zusätzlich zum Wert der Legierungselemente enthalten Ferrolegierungen Eisen und potenzielle chemische Energie. Das Eisen hat substanziellen Wert (gut definiert, schnell schmelzend, klumpig). Chemische Energie hat potenziellen Wert, kann aber auch Problem und Kosten sein. Ferrolegierungen können Einschlüsse und Begleitelemente enthalten. Begleitelemente können spezielle Limitierungen haben (Einfluss auf Oxideinschlüsse oder andere Ausfällungen – Nitride, Karbide). Auch geringe Mengen Verunreinigungen möglich: S, P, Gase (O₂, N₂, H₂), Feuchtigkeit.
Reine Stahlherstellung und Entoxidationsgleichgewichte
Für reinen Stahl: Flüssiger Stahl muss entoxidiert, Entoxidationsprodukte entfernt, Reoxidation durch Schlacke effektiv verhindert werden. Beim Abstich aus dem Primärofen wird Si/Mn/Al-Komplexentoxidation mit Ferrolegierungen durchgeführt für zielgerichtete niedrigschmelzende weiche Oxid-Einschlüsse (verformen sich beim Walzen) und Vermeidung fester Al₂O₃-Einschlüsse bei Al-Entoxidation oder individueller Entoxidation.
Universelle Reaktionsgleichungen: x [M] + y [O] = MₓOᵧ. M = Zusatzelement, O = gelöster Sauerstoff im flüssigen Stahl. Gleichgewichtskonstante abhängig von: (i) freier Energieänderung der Entoxidationsreaktion, (ii) gelösten Elementen im Stahl, (iii) Aktivität a des Zusatzelements (a[M] = f_M · %[M], f_M = Aktivitätskoeffizient relativ zum 1%-Standardzustand Fe), (iv) Aktivitätskoeffizient von O₂ relativ zum 1%-Standardzustand Fe, (v) Aktivität des Entoxidationsprodukts (fest: 1). Für eine Stahlzusammensetzung bei spezifischer Temperatur sind Aktivitätskoeffizienten der Zusatzelemente konstant; Gleichgewichtskonstante für jedes oxidbildende Element berechenbar. Häufigste Entoxidationsreaktionen mit Gleichgewichtskonstanten und Werten sind unten aufgeführt.
Kühleffekt und Aluminium-Entoxidation
Ferrolegierungen haben einen Kühleffekt auf den flüssigen Stahl → Temperaturabnahme. Die Reduktion hängt von Wärmekapazität und Lösungswärme der Solute ab. Wichtige Ausnahme: Al reagiert exotherm mit vorhandenem O₂ (gelöst im Stahl oder durch Lanze injiziert) → erwärmt den Stahl. Normalerweise ist Entoxidation mit Al bei niedrigeren Temperaturen effizienter. Beachten: Nach Entoxidation kühlt der Stahl ab → Al-O „Löslichkeitsprodukt“ (Gleichgewichtskurve in Abb. 1) wird niedriger. Al und O reagieren weiter, mit Möglichkeit sehr feiner Al₂O₃-Partikel. Haben diese nicht Zeit aufzuschwimmen, werden sie im Endprodukt eingeschlossen.
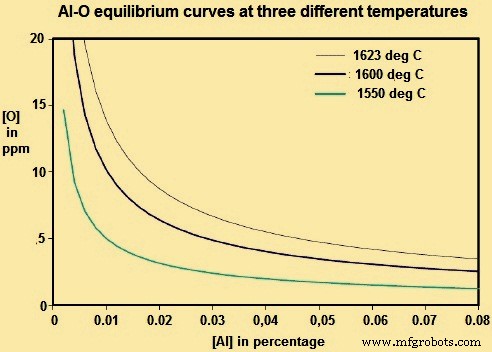
Abb. 1: Al-O Gleichgewichtskurven bei drei verschiedenen Temperaturen
Herstellungsprozess
- Wolfram-Molybdän-Eisen-Legierungen: Steigerung der Stahlfestigkeit und Produktionseffizienz
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Hubschrauber: Vielseitiges Drehflügelflugzeug für senkrechten Start & Präzisionsschweben
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen