



Verhinderung von Verformung bei Aluminium-CNC-Teilen: Bewährte Strategien
Aluminiumlegierungen werden heute in vielen Bereichen eingesetzt und sind ein unverzichtbarer Rohstoff in der CNC-Bearbeitungsindustrie. Im Vergleich zu anderen Metallen haben sie jedoch geringe Härte und einen hohen thermischen Ausdehnungskoeffizienten, was die Bearbeitung von Aluminiumlegierungs-Präzisionsteilen anfällig für Verformung macht. Es gibt viele Gründe für die Verformung von Aluminiumlegierungs-Präzisionsteilen, die mit Material, Produktionsbedingungen, Teilgeometrie und Schneidflüssigkeitsleistung zusammenhängen. Um Bearbeitungsverformung zu reduzieren, können Hersteller von Aluminiumlegierungs-Präzisionsteilen verschiedene Maßnahmen ergreifen und den Prozess verbessern. Hier sind mehrere Methoden, die die Verformung von Aluminiumlegierungsteilen in der CNC-Bearbeitung reduzieren können. 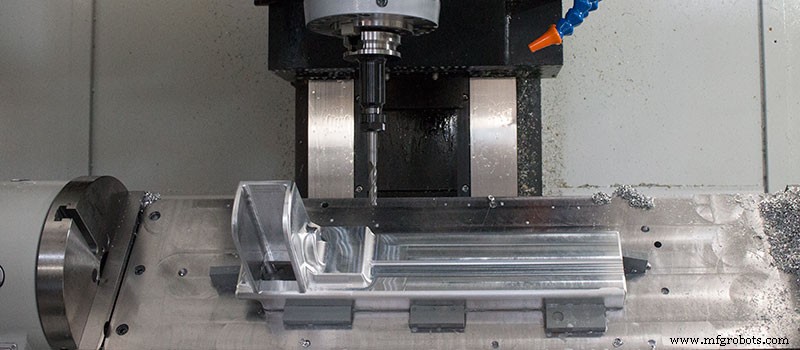
Interne Spannungen der Aluminium-Rohteile reduzieren
Die inneren Spannungen der Rohteile können teilweise durch natürliches oder künstliches Altern und Vibrationsbehandlung beseitigt werden. Vorbehandlung ist ebenfalls ein effektiver Prozess. Bei größeren Rohaluminiumteilen ist die Verformung nach der Bearbeitung groß. Wenn das überschüssige Aluminiummaterial vom Rohling abgeschnitten wird, können präzise Toleranzen erreicht und Verformungen verbessert werden. Nach einer Ruhezeit wird auch ein Teil des internen Drucks freigesetzt.
Schneidfähigkeit der Werkzeuge verbessern
Material und geometrische Parameter der Schneidwerkzeuge haben großen Einfluss auf Schneidkraft und -wärme. Die richtige Werkzeugauswahl ist entscheidend zur Reduzierung der Bearbeitungsverformung.
Geometrische Parameter, die die Werkzeugleistung beeinflussen:
Spanwinkel (Rake Angle):
Der Spanwinkel muss korrekt konfiguriert werden, um die Schneidenfestigkeit zu erhalten, sonst nutzen sich scharfe Kanten schnell ab. Unter Beibehaltung der Schneidenfestigkeit sollte der Spanwinkel angemessen groß gewählt werden. Einerseits können scharfe Schneiden geschliffen werden, andererseits verringert sich die Schneidverformung, Späne werden reibungslos abgeführt, was Schneidkraft und -temperatur reduziert. Negative Spanwinkelwerkzeuge werden nicht empfohlen.
Freiwinkel (Clearance/Back Angle):
Die Größe des Freiwinkels beeinflusst direkt den Flankenverschleiß und die Bearbeitungsqualität. Die Schnittdicke ist ein wichtiger Parameter bei der Wahl des Freiwinkels. Beim Schruppfräsen, wegen großem Vorschub, schwerer Schneidlast und hoher Wärmeentwicklung, sind gute Wärmeableitungsbedingungen am Werkzeug erforderlich, daher sollte ein kleinerer Freiwinkel gewählt werden. Beim Schlichtfräsen sind scharfe Schneiden erforderlich, um Reibung zwischen Flanke und bearbeiteter Oberfläche zu reduzieren und elastische Verformung zu minimieren. Daher sollte ein größerer Freiwinkel gewählt werden.
Spiralwinkel (Helix Angle):
Um das Fräsen ruhig zu gestalten und die Fräskraft zu reduzieren, sollte der Spiralwinkel so groß wie möglich gewählt werden.
Eingriffswinkel (Entering Angle):
Eine angemessene Reduzierung des Eingriffswinkels kann die Wärmeableitungsbedingungen verbessern und die mittlere Temperatur im Bearbeitungsbereich senken.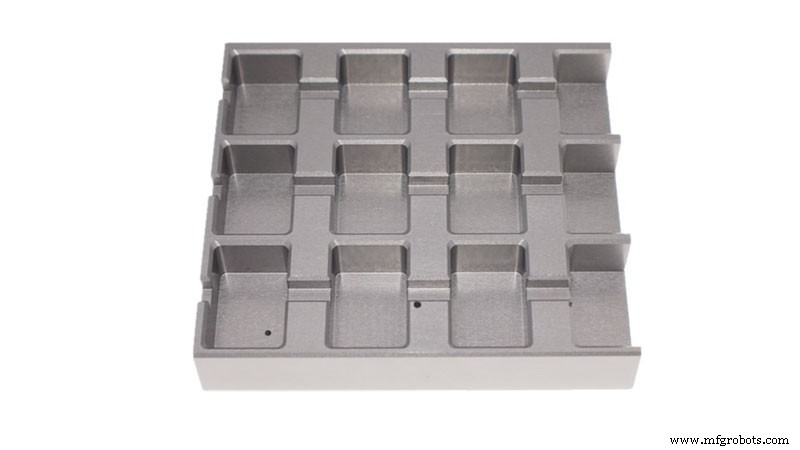
Werkzeugstruktur verbessern
Anzahl der Schneiden reduzieren und Spanraum vergrößern
Wegen der großen Plastizität von Aluminium und der großen Schneidverformung wird ein größerer Spanraum benötigt. Daher sollte der Radius des Spanrinnenbodens größer und die Anzahl der Frässchneiden geringer sein.
Der Radius des Spanrinnenbodens sollte größer, die Anzahl der Frässchneiden reduziert werden. Beispiel: Zwei Schneiden bei Fräsern ≤ 20 mm, drei Schneiden bei 30–60 mm, um Verformung von Aluminium-Dünnwandteilen durch Späneverstopfung zu vermeiden.
Präzisionsschleifen der Schneiden
Die Rauheit der Schneide sollte Ra < 0,4 µm betragen. Vor dem Einsatz eines neuen Werkzeugs sollten Vorder- und Rückseite der Schneiden mit feinem Abrieb leicht abgerieben werden, um Grate und feine Riefen vom Schleifen zu beseitigen. Dies reduziert nicht nur die Schneidewärme, sondern auch die Schneidverformung relativ stark.
Strenge Kontrolle der Werkzeugverschleißstandards
Nach Werkzeugverschleiß steigt die Oberflächenrauheit des Werkstücks, die Schneidetemperatur erhöht sich, und die Werkstückverformung nimmt zu. Daher sollten neben der Auswahl verschleißfester Werkzeugmaterialien die Verschleißgrenzen nicht über 0,2 mm liegen, sonst entstehen leicht Aufbauschneiden. Beim CNC-Fräsen oder -Drehen sollte die Werkstücktemperatur 100 °C nicht überschreiten, um Verformung zu verhindern.
Spannmethode des Werkstücks verbessern
Für dünnwandige Aluminiumwerkstücke mit geringer Steifigkeit können folgende Spannmethoden Verformung reduzieren:
Bei dünnwandigen CNC-Drehteilen (Buchsen), wenn ein Dreikantenfutter oder Spannzange radial spannt, verformt sich das Werkstück nach dem Lösen unweigerlich. Hier sollte eine Methode zum axialen Spannen der Stirnseite mit guter Steifigkeit verwendet werden. Je nach Position der Innenbohrung wird ein Gewindedorn gefertigt, um die Innenbohrung zu zentrieren. In die Innenbohrung einsetzen, Deckelplatte presst die Stirnseite, Mutter zieht nach hinten an. Beim Außendrehen kann Spannverformung vermieden und zufriedenstellende Bearbeitungsgenauigkeit erreicht werden.
Zusätzlich können Füllmethoden angewendet werden. Um die Prozesssteifigkeit dünnwandiger Werkstücke zu erhöhen, können Medien in das Werkstück gefüllt werden, um Verformung beim Spannen und Schneiden zu reduzieren. Beispiel: Ein Ureaschmelze mit 3 % bis 6 % Kaliumnitrat in das Werkstück gießen. Nach Bearbeitung das Werkstück in Wasser oder Alkohol tauchen, Füllstoff auflösen und ausgießen.
Produktionsprozess sinnvoll anordnen
Beim Hochgeschwindigkeitsschneiden treten aufgrund großer Bearbeitungszugabe und unterbrochenem Schnitt oft Vibrationen beim Fräsen auf, die Bearbeitungsgenauigkeit und Oberflächenrauheit beeinträchtigen. Daher kann CNC-Hochgeschwindigkeitsschneiden allgemein in Schruppen, Vorschlichten, Eckenbearbeitung und Schlichten unterteilt werden. Für hochpräzise Teile ist manchmal ein zweites Vorschlichten vor dem Schlichten nötig. Nach dem Schruppen können die Teile natürlich abkühlen, um innere Spannungen abzubauen und Verformung zu reduzieren.
Der Restaufmaß nach dem Schruppen sollte größer als die Verformung sein, meist 1–2 mm. Beim Schlichten sollte die Teileoberfläche gleichmäßig sein. Generell ist 0,2–0,5 mm der beste Weg, das Werkzeug im Schlichtprozess in einem stabilen Zustand zu halten, was Schneidverformung stark reduziert, gute Oberflächenqualität erzielt und Produktgenauigkeit sichert.
Zusätzlich zu den oben genannten Gründen ist die Bedienungsmethode in der Praxis sehr wichtig, und die korrekte Bedienung kann die Biegung von Aluminiumlegierungsteilen stark reduzieren.
Symmetrisches Bearbeiten
Bei Aluminiumteilen mit großen Bearbeitungszugaben muss übermäßige Wärmekonzentration vermieden werden, um bessere Wärmeableitung und Reduzierung thermischer Verformung zu erreichen. Symmetrisches Bearbeiten verhindert übermäßigen Wärmeaufbau um Teile während der Bearbeitung. Dadurch verringert sich die Chance thermischer Verformung.
Richtige Schnittparameter wählen
Die Wahl geeigneter Schnittparameter reduziert Schneidewärme und -kraft. Schnittparameter über dem Normalwert verursachen übermäßige Schneidkraft bei der Aluminium-CNC-Bearbeitung. Durch die große Wärmemenge entsteht leicht Teileverformung. Zudem wird durch Beeinträchtigung der Spindeldrehsteifigkeit die Standzeit verkürzt.
Unter allen Schnittparametern hat die Schnitttiefe (ap) den größten Einfluss auf die Schneidkraft. Zwar hilft die Reduzierung der Schnitttiefe, Verformung zu vermeiden, aber sie verringert auch die Bearbeitungseffizienz. CNC-Hochgeschwindigkeitsfräsen kann dieses Problem lösen. Durch Reduzierung der Schnitttiefe, Erhöhung des Vorschubs und Erhöhung der Maschinengeschwindigkeit kann die Schneidkraft reduziert und die Bearbeitungseffizienz sichergestellt werden.
Schichtweises Bearbeiten (Stratifizierte Technik)
Wenn Aluminiumlegierungsteile mehrere Kavitäten haben, ist die sequenzielle Bearbeitung Kavität für Kavität wegen ungleichmäßiger Krafteinwirkung nicht geeignet, was leicht zu ungleichmäßiger Belastung und Verformung führt. Fräsen erfolgt mit verschiedenen schichtweisen Bearbeitungsmethoden: Jede Schicht wird gleichzeitig an allen Kavitäten bearbeitet, dann die nächste Schicht, sodass die Teile gleichmäßig beansprucht werden und Verformung reduziert wird. Im Vergleich zur Komplettbearbeitung in einem Schritt hat diese Option geringeres Verformungsrisiko. Die Krafteinwirkung beim Aluminium-CNC-Fräsen ist gleichmäßiger.
Bohren und Fräsen
Die Bearbeitung von Teilen mit Kavitäten hat eigene Probleme. Wird der Fräser direkt auf das Teil aufgesetzt, verläuft der Schnitt nicht glatt wegen unzureichendem Spanraum des Fräsers. Dies führt zu starker Wärmeanhäufung, Ausdehnung und Verformung der Teile, sogar potenziellen Bruch von Teilen oder Werkzeugen.
Die beste Lösung: Erst bohren, dann fräsen. Dabei wird zuerst ein Loch mit einem Werkzeug gebohrt, das nicht kleiner als der Fräser ist, dann der Fräser in das Loch gesetzt und das Fräsen gestartet.
Auf die Reihenfolge des Werkzeugwegs achten
Beim Schruppen steht die Steigerung der Bearbeitungseffizienz und die Maximierung der Schnittgeschwindigkeit pro Zeiteinheit im Fokus. Meist kann Gegenlauffräsen (Up Milling) verwendet werden. Das heißt, der überschüssige Material auf der Rohlingsoberfläche wird in kürzester Zeit mit höchster Geschwindigkeit entfernt, und der für das Schlichten erforderliche geometrische Kontur wird im Wesentlichen gebildet. Beim Schlichten stehen hohe Präzision und Qualität im Vordergrund, empfohlen wird Gleichlauffräsen (Down Milling). Da die Schnittdicke der Schneiden vom Maximalwert auf null abnimmt, wird die Werkzeughärtung stark reduziert, und auch der Verformungsgrad des Teils sinkt.
(Alles über Aluminiumbearbeitungsteile)
Herstellungsprozess
- Aluminium mit CNC-Router schneiden: 3 Profi-Tipps
- 7 bewährte Strategien gegen Aluminiumverzug beim CNC-Fräsen
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Unerwünschte Toleranzen in der CNC-Bearbeitung minimieren
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Überengineering vermeiden: Bearbeitungsteile-Design für Effizienz optimieren
- Bewährte technologische & operative Strategien zur Minimierung von Aluminiumverformung
- Expertenleitfaden: CNC-Bearbeitung von Unterschnitten – Tipps & Best Practices
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile