



Abdichtung gegen Lagerkontamination: Experten-Leitfaden zur Installation & Inspektion von Timken-Lagerdichtungen
Lagerdichtungen sind bei Fettschmierung unverzichtbar. Sie halten das Fett frei von Verunreinigungen, verhindern beschleunigten Verschleiß und verlängern die Lagerlebensdauer.
Während die meisten Dichtungen das Eindringen von Schmutz verhindern, sind einige so konstruiert, dass sie ein kontrolliertes Fett-"Weinen" zulassen. Dieser Weineffekt transportiert Verunreinigungen nach außen, schmiert die Dichtung und schafft eine zusätzliche Barriere gegen das Eindringen.
Geräteinspektion und Vorbereitung
Vor der Installation einer Timken-Lippendichtung ist eine umfassende Inspektion durchzuführen, um folgende Spezifikationen zu erfüllen:
- Wellenoberflächenrauheit (Ra): Außer bei PS‑1 (Modell 61) 0,25–0,50 µm (10–20 µin) erforderlich. PS‑1 benötigt 0,10–0,20 µm (4–8 µin). Die Bearbeitungsrichtung muss senkrecht zur Wellenachse verlaufen.
- Gehäusebohrungs-Oberflächenrauheit (Ra): 2,54 µm (100 µin), mit Bearbeitungsrichtung senkrekt zur Rotation. Kantenentlastung (Fase) erforderlich und frei von Fehlern wie Graten, Kratzern oder Korrosion.
- Wellenhärte (Rockwell C): 30–40 C für alle Dichtungen, außer PS‑1, das 50–70 C erfordert.
- Fehlerbeseitigung: Spiralige Bearbeitungsspuren, Kerben und jegliche Oberflächenunregelmäßigkeiten entfernen. Sicherstellen, dass die neue Dichtung nicht in einer Verschleißrille einer vorherigen Dichtung sitzt.
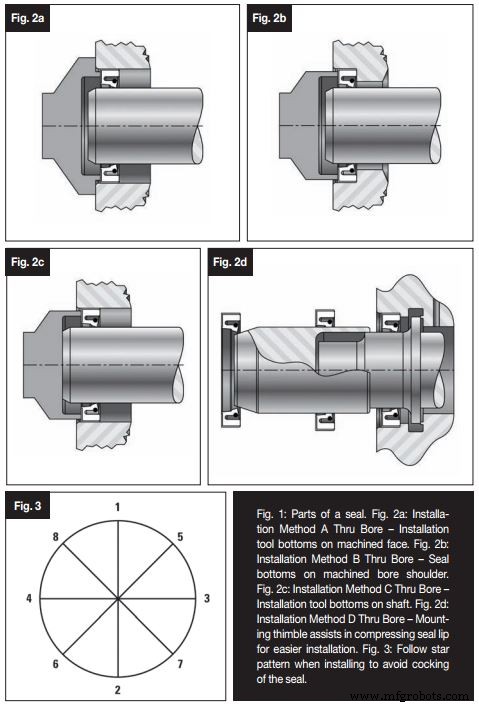
- Antriebselemente: Nut- oder Verzahnungsverbindungen müssen während der Installation mit einem Spezialwerkzeug (siehe Abb. 2) abgedeckt werden, oder – falls die Größe dies verbietet – mit Polyethylenband, Messingschicht oder einem glattkantigen Holzstopfen.
Die Dichtlippe auf Schnitte, Eindrücke oder Kerben prüfen. Bestätigen, dass die Feder (Finger- oder Garterfeder) noch verbunden oder montiert ist. Den Dichtungsaußendurchmesser auf Beschädigungen kontrollieren.
Installationsmethoden
Einteilige Dichtungseinbau
Den in Abb. 64 gezeigten richtigen Techniken folgen. Falls Werkzeuge verfügbar sind, sollte deren Durchmesser nicht mehr als 0,254 mm (0,010 in.) unter dem Bohrungsdurchmesser liegen. Ist Werkzeug nicht einsetzbar:
- Einen Holzklotz auf die Dichtung legen und mit einem Gummihammer vorsichtig eintreiben – die Dichtung nicht direkt schlagen.
- Ein Sternmuster (Abb. 3) anwenden, um ein Verkanten der Dichtung zu vermeiden. Die Klotzenden an den Punkten 1 und 2 positionieren, die Mitte treffen, dann durch die Punkte 3–8 rotieren und jeweils die Mitte schlagen.
- Fortfahren, bis die Dichtung vollständig sitzt; die Dichtungsoberfläche muss innerhalb von 0,254 mm (0,010 in.) mit der Gehäuseoberfläche fluchten.
Geteilte Dichtungseinbau
Anwendbar in Umgebungen mit Umgebungsdruck, nicht überflutet.
- Dichtlippe und Welle leicht schmieren.
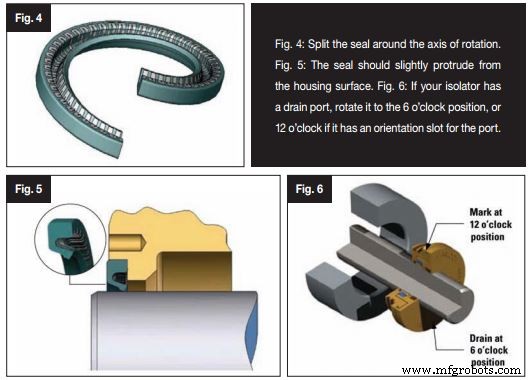
- Die Dichtung entlang der Wellenachse teilen (Abb. 4) und um die Welle legen.
- Die Dichtung von den geteilten Enden in die Gehäusebohrung einsetzen, wobei die geteilten Enden zusammenbleiben müssen.
- Beidseitig nach unten arbeiten, bis die Dichtung sitzt; sie sollte 0,381 mm (0,015 in.) aus der Gehäuseoberfläche herausragen (Abb. 5).
- Die Bearbeitungstiefe des Gehäuses muss der auf der Verpackung angegebenen Dichtungsbreite entsprechen.
Inspektion nach der Installation
Auf Undichtigkeiten an der Dichtlippe und am Außendurchmesser prüfen. Verifizieren, dass die Dichtung nicht in einer früheren Wellennut sitzt.
Isolatoreinbau
Vor der Installation eines Isolators folgende Sicherheits- und Inspektionsschritte durchführen:
- Alle Stromquellen trennen und Sicherheitsprotokolle einhalten.
- Welle und Bohrung inspizieren: Wellenfinish muss <1,63 µm (64 µin.) betragen mit minimaler Führung; Bohrungsfinish 2,54 µm (125 µin.). Fase oder Kantenentlastung zum Schutz des O-Rings vorsehen.
- Sicherstellen, dass Oberflächen frei von Graten, Kerben und Korrosion sind. Jeglichen Schmutz entfernen.
- Nut- oder Verzahnungsverbindungen mit Einbauwerkzeug, Polyethylenband, Messingschicht oder Holzstopfen abdecken.
- Einheitliche Timken-Isolatoren nicht zerlegen; dies erlischt die Garantie.
- O-Ring-Außendurchmesser und Innendurchmesser auf Defekte prüfen und alle O-Ringe leicht mit dem mitgelieferten Schmierstoff fetten.
Installationsverfahren
- Den Isolator nur mit den Händen gleichmäßig auf die Welle schieben.
- Falls der Isolator einen Ablassanschluss hat, diesen auf 6-Uhr-Position ausrichten; bei Ausrichtungsschlitz auf 12-Uhr-Position setzen.
- Nicht-metallische Isolatoren können in jede Richtung eingebaut werden; Abb. 68 oder Ihren Vertriebsrepräsentanten konsultieren.
- Bei Bedarf den Isolator vorsichtig mit einem Gummihammer einklopfen. Flansch-Isolatoren sind vollständig sitzt, wenn der Flansch plan am Gehäuse anliegt; flanschlose Isolatoren, wenn sie plan mit der Bohrungsfront abschließen.
Nachinstallations-Checks
Inspektion: Nach der Installation den Dichtungsbereich auf Beschädigungen prüfen und die Welle drehen, um einen ruhigen Lauf zu bestätigen. Den Isolator nicht überfluten oder Ausstoßöffnungen blockieren, was die Dichtung beschädigen könnte.
Entfernung: Zum Entfernen eines alten Isolators die Installationsschritte umgekehrt durchführen. Falls der Zugang zur Rückseite begrenzt ist, die Dichtung schrittweise aus dem Gehäuse hebeln, wobei Welle und Bohrung nicht beschädigt werden dürfen.
Gerätewartung und Reparatur
- Flanschdichtungen (O-Ring Face Seals) verstehen: Design, Funktion und Anwendungen
- Wie falsches Fetten Lagerausfälle auslösen kann
- Schmieren oder nicht schmieren: Best Practices für die Lagerung von Elektromotoren
- Wann Outsourcing der Wartung Sinn macht – Ein praktischer Leitfaden
- Schritt-für-Schritt-Anleitung: Lager sicher zur Reparatur ausbauen
- Lagerausfälle eliminieren: Wie strategische Partnerschaften Verlässlichkeit steigerten und 230.000 $ einsparten
- Kugellager-Vorspannung: Präzision steigern, Geräusche reduzieren, Leistung verbessern
- Lagertemperatur-Chart: Ideale Betriebsbereiche & Schmierrichtlinien
- Hydraulikflüssigkeitssauberkeit meistern: Bewährte Strategien zur Beseitigung von Verunreinigungen
- Wellenlager: Typen, Funktionen, industrielle Anwendungen