



Fanuc CNC-Drehmaschine Beispiel: G71, G72 & G70 Festzyklen für Innenausdrehen & Planen
Fanuc-Programmierbeispiel, das die Verwendung mehrerer Fanuc-Festzyklen in der CNC-Programmierung zeigt. Folgende Festzyklen werden in diesem CNC-Drehprogrammierbeispiel verwendet:
- G71 Plandrehzyklus (Rough Turning)
- G72 Planzyklus (Facing)
- G70 Schlichtzyklus (Finish)
G71 für Bohroperation (Innenbearbeitung)
Dieses Programmierbeispiel veranschaulicht auch, wie der G71 Plandrehzyklus für die Innenbearbeitung (Bohren/Ausdrehen) verwendet werden kann. Wenn Sie überschüssiges Material von der Innenseite eines Bauteils entfernen möchten, können Sie den Fanuc G71 Zyklus auch für die innere Materialabtragung nutzen.
Fanuc Programmierbeispiel
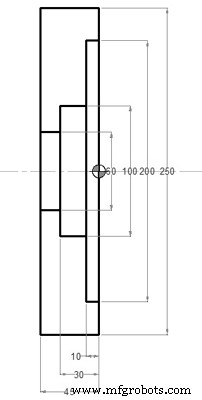
Fanuc Festzyklus Beispiel
G28 U0 W0 G50 S1500 N1 T0101 M8 (OD FACING) G96 S180 M3 G0 X255.0 Z5.0 G72 W2.0 R0.5 G72 P100 Q200 F0.25 N100 G0 Z0 G41 G1 X-2.0 F0.18 N200 G0 Z5.0 G40 X255.0 G28 U0 W0 N2 T0404 M8 (ID ROUGH) G96 S180 M3 G0 X50.0 Z5.0 G71 U2.0 R0.5 G71 P500 Q600 U-0.5 W0.1 F0.25 N500 G0 X202.0 G41 G1 Z0 F0.12 X200.0 Z-10.0 X100.0 Z-30.0 X60.0 Z-45.0 N600 X50.0 G40 G0 Z5.0 G28 U0 W0 N3 T0505 M8 (ID FINISH) G96 S220 M3 G0 X50.0 Z5.0 G70 P500 Q600 G0 X50.0 Z5.0 G28 U0 W0 M5 M9 M30
Programmstruktur
| Block | Operation | Zyklus |
|---|---|---|
| N1 | Außendurchmesser Planen | G72 (Facing) |
| N2 | Innendurchmesser Schruppen | G71 (Turning) – INNEN! |
| N3 | Innendurchmesser Schlichten | G70 (Finish) |
Wichtige Parameter
- G71 U R: Schnitttiefe U, Rückzug R
- G71 P Q: Start/Ende Blocknummer des Konturprogramms
- G71 U W (in P-Q): Schlichtzugabe X (U) und Z (W)
- G72 W R: Planzyklus mit Schnitttiefe W
- G70 P Q: Schlichtzyklus nutzt gleiche Kontur (P-Q)
Hinweis: Bei Innenbearbeitung (ID) sind Vorzeichen bei U/W oft umgekehrt (U negativ für Ausweitung). Werkzeugradius-Kompensation (G41/G42) innerhalb der P-Q-Blöcke beachten!
Testen Sie Ihr Wissen: Haas CNC-Fräsen Settings Quiz
Umfassender Leitfaden: CNC-Fräsmaschine einrichten – Schritt für Schritt
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- G75 Nutenzug-Zyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel