



11 bewährte Metallgussverfahren für die Präzisionsfertigung
Begriffe und Prozesse beim Schöpfen von Schätzen aus dem Ofenfeuer kennenlernen
Was ist Metallguss?
Metallguss ist der Prozess der Herstellung von Objekten, indem flüssiges Metall in einen geformten Hohlraum gegossen wird. Das Metall kühlt dann ab und härtet in der Form aus, die ihm durch diese geformte Form gegeben wird. Guss ist oft eine günstigere Art, ein Teil herzustellen, im Vergleich zur Bearbeitung des Teils aus einem Stück massivem Metall. Es gibt viele Metallgussmethoden zur Auswahl. Welche Gussart am effizientesten ist, hängt von den verwendeten Metallen, der Größe der Serie und der Komplexität des Gusses ab.
Bevor eine Produktionsserie gestartet wird, ist es hilfreich, einige der Begriffe und Methoden vom Gießereiboden zu kennen.
- Springen zu Gussbegriffen
- Springen zu Arten des Metallgusses
Gussbegriffe
Gussform
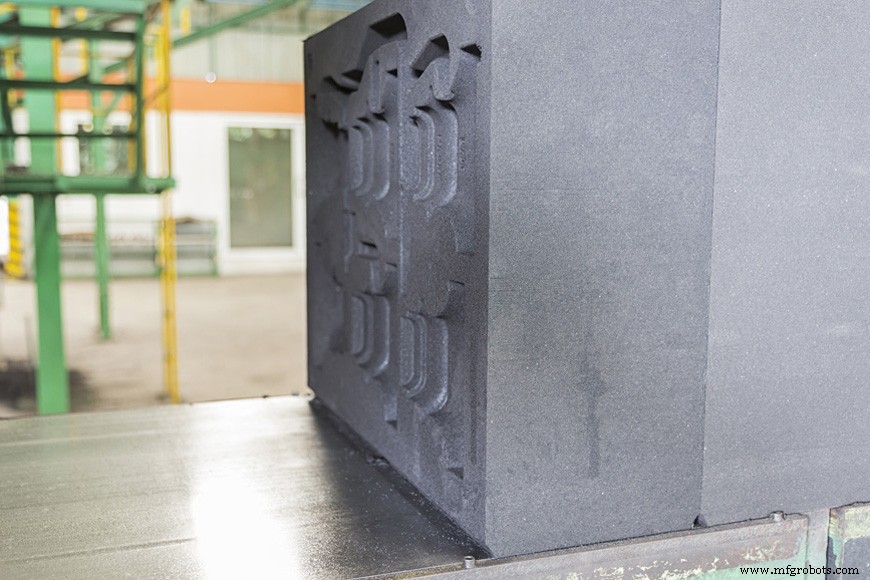
Eine Form ist ein Hohlraum in einem Material, der flüssiges Metall aufnimmt und ein abgekühltes Objekt in der Form dieses Hohlraums produziert. Formen können einfach sein. Die Formen, die zur Herstellung von Metallbarren verwendet werden, sind wie Kastenformen, bei denen das Metall einfach hineingegossen und zum Abkühlen gelassen wird. Die meisten Formen sind für komplexere Formen und basieren auf einem Modell. Das Modell wird in eine geteilte Form eingeprägt. Die Hälfte des Modells wird auf einer Seite der Form eingeprägt und die andere Hälfte auf der anderen Seite, und dann werden die Hälften zusammengeklammert, bevor die Form gefüllt wird. Da die Form in zwei Teile gemacht wird, kann das Modell vor dem Füllen entnommen werden. Diese Formen können mit einer horizontalen Teilung hergestellt werden.
Ober- und Unterform (Cope and Drag)
Bei horizontaler Formung wird die obere Hälfte der Form Oberform (Cope) genannt, und die untere Hälfte heißt Unterform (Drag).
Schwenk- und Rammform (Swing and Ram)
Bei vertikaler Formung wird die vordere Hälfte der Form Schwenkform (Swing) genannt, und die hintere Hälfte heißt Rammform (Ram).
Formkerne
Wenn eine Form innere Räume oder Löcher haben soll, wird oft ein Kern hergestellt. Diese Kerne sind wie der innere Raum geformt. Die Kerne werden meist in Position gehalten, indem sie über den Guss hinausragen und durch Kernabdrücke gehalten werden, die den Kern wie eine Brücke zwischen zwei Ufern aufhängen. Die leeren Räume um den Kern füllen sich mit Metall, und der Kern wird aus dem fertigen Guss entfernt, wodurch ein Loch entsteht, wo er einmal war. Wenn der Kern sehr lang ist, kann er durch Kernhalter (Chaplets) gestützt werden. Diese bestehen meist aus demselben Metall wie der endgültige Guss, da sie im Raum sitzen, der mit Material geflutet wird und Teil des endgültigen Gusses wird.
Maßtoleranz
Einer der wichtigen Faktoren bei der Wahl eines Gussverfahrens ist die Maßtoleranz. Maßtoleranz ist die zulässige Abweichung in der Größe des Endprodukts. Metall schwindet beim Abkühlen, und die Art des Gusses beeinflusst, um wie viel. Wenn ein Produkt präzise sein muss, möchte ein Kunde möglicherweise ein Gussverfahren, das formnahen Guss (near net casting) produziert. Das bedeutet, dass das Produkt beim Ausschütteln aus der Form sehr nahe an der richtigen Größe ist.
Oberflächenbeschaffenheit
Eine weitere Überlegung ist die Oberflächenbeschaffenheit. Wie körnig, bucklig oder rau darf die Oberfläche des Gusses sein? Was für eine Gusseisenpfanne akzeptabel ist, ist für einen Ehering nicht akzeptabel. Sehr glatte Metalloberflächen werden meist durch Bearbeitung erzeugt, was ein zusätzlicher Kostenfaktor ist: Wenn glänzend und glatt ein gewünschtes Ergebnis ist, kann die Wahl eines Gussverfahrens mit feinerer Oberfläche die Bearbeitungskosten reduzieren.
Metallgussverfahren
Metallguss gibt es in zwei Hauptkategorien: Verfahren mit wiederverwendbaren Formen und Verfahren mit verlorenen Formen.
- Wiederverwendbare Formen:
-
- Dauerformen
- Halbdauerformen
- Schleuderguss (Slush casting)
- Zentrifugalguss
- Pressguss
- Druckguss (Die casting)
-
- Verlorene Formen:
-
- Sandguss
- Schalenformguss (Shell molding)
- Feinguss (Wachsausschmelzverfahren)
- Vollform- oder Schaumguss (Full mold or foam)
-
Wiederverwendbare oder Dauerformen erzeugen viele Teile, während verlorene Formen durch den Gussprozess zerstört werden. Obwohl es aus Laienperspektive so scheinen mag, dass Dauerformen für große Serien kosteneffektiver sein müssen, ist dies nicht immer der Fall. Die meisten Eisen- und Stahlobjekte werden durch verlorene Gussverfahren hergestellt.
Niedrigtemperatur-Formmassen (Harze, Schokolade, Wachs etc.) verwenden fast immer wiederverwendbare Formen. Was die Metallurgie anders macht, sind die hohen Temperaturen. Diese setzen die Form stark unter Spannung. Es ist daher nicht überraschend, dass Legierungen mit niedrigerem Schmelzpunkt wie Zink, Aluminium, Magnesium, Zinn oder Kupfer häufiger in wiederverwendbaren Formverfahren erfolgreich sind.
In einigen Umständen werden jedoch auch ferrous Metalle in wiederverwendbare Formen gegossen. Die Komplexität des Designs, die Wahl des Metalls und die Anforderungen an Maßtoleranz und Oberflächenbeschaffenheit beeinflussen alle, ob wiederverwendbare Formen angemessen sind.
Wiederverwendbare Formen
Dauerformen
Dauerformen bestehen meist aus Metall – einem, das einen höheren Schmelzpunkt hat als das Metall, mit dem sie gefüllt werden. Flüssiges Metall wird ohne äußeren Druck gegossen. Dauerkerne müssen einfach sein, damit sie aus dem fertigen Guss zur Wiederverwendung entnommen werden können.
Diese Formen werden manchmal im Eisenguss sowie bei niedriger schmelzenden Legierungen verwendet. Drehtische, nicht Fertigungsstraßen, sind der häufigste industrielle Arbeitsablauf. Einzelne Operationen wie Beschichten der Form, Einlegen der Kerne, Schließen der Form, Gießen, Öffnen der Form und Ausstoßen des Gusses werden durchgeführt, während jede Form durch die nächsten Stationen läuft.
Formen werden vor dem ersten Guss vorgeheizt, damit sie nicht durch den Temperaturunterschied reißen.
Die Gussstücke, die aus diesem Verfahren kommen, können nicht so dünne Wände haben wie bei anderen wiederverwendbaren Methoden wie Druckguss. Die Gussstücke werden jedoch mit „enger Toleranz“ hergestellt, was bedeutet, dass die Größe des endgültigen Gusses präziser vorhergesagt werden kann. So hergestellte Gussstücke sind dicht und feinkörnig. Sie haben eine glattere Oberflächenbeschaffenheit und vermeiden mehrere Arten von Fehlern.
Diese Form der Formgebung ist langlebig genug für den Einsatz mit Eisen, aber sie ist kein bevorzugter Stil für Gelbmessing. Gelbmessing hat einen hohen Zinkgehalt und verunreinigt die Form oder das Werkzeug.
Halbdauerformen
Die einzige Änderung beim Halbdauerformguss ist, dass die im Gussprozess verwendeten Kerne verlorene Sandkerne sein können. Komplexere Kernformen sind mit Sandkernen möglich, da sie nicht intakt aus dem fertigen Guss entnommen werden müssen. Wenn eine Öffnung im Guss bleibt, um Kerne zu entfernen, können sie auf einem Rütteltisch „ausgeschüttelt“ werden, um wie Sand durch eine Sanduhr abzulaufen. Die Toleranz-, Dichte- und Erscheinungsvorteile des Dauerformgusses bestehen nur im Abschnitt, der gegen die Metallform gegossen wird.
Schleuderguss (Slush casting)
Dieser farbenfroh benannte Gussstil erzeugt hohle Gussstücke ohne Kerne, indem lediglich die Innenseite der Form mit einer kleinen Menge Metall beschichtet wird, wodurch eine Metall-„Haut“ entsteht. Es gibt verschiedene Ansätze für den Schleuderguss, abhängig davon, wie schnell das Metall oder andere Material erstarrt. In einer Methode kann der Gießer kleine Mengen der Flüssigkeit in eine Form gießen und drehen, um die Innenseite mit dem Metall zu bedecken. In einer anderen kann der Gießer die Form vollständig füllen und dann das überschüssige Material nach einer bestimmten Abkühlzeit ausgießen. Zink, Aluminium und Zinn sind Metalle, die häufig im Schleuderguss verwendet werden.
Zentrifugalguss
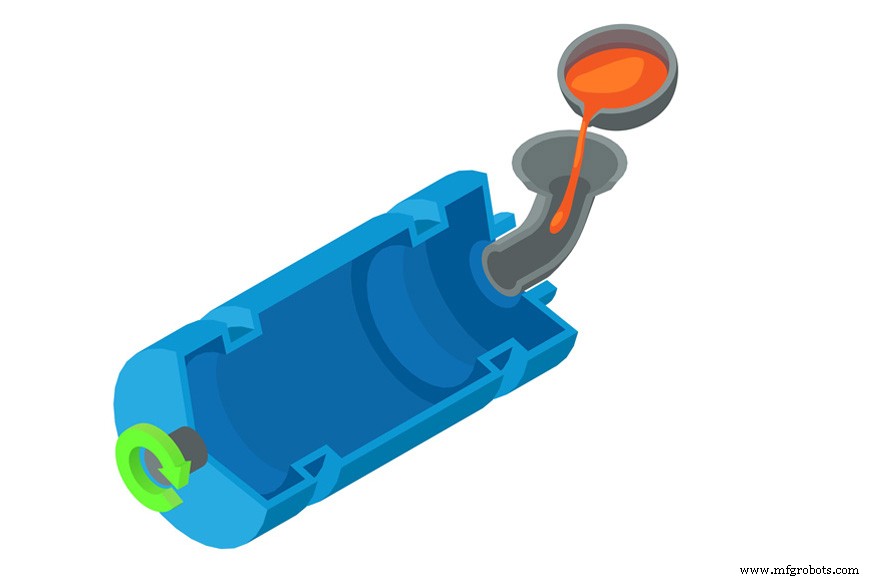
Beim echten Zentrifugalguss wird ein wassergekühlter Form um seine Mittelachse mit hoher Geschwindigkeit rotiert, während flüssiges Metall zugeführt wird. Die Zentrifugalkraft zieht das flüssige Metall in einer gleichmäßigen Schicht entlang der Formoberfläche. Damit diese Methode funktioniert, muss der endgültige Guss gleichmäßige Geometrien um die Drehachse haben. Diese Form des Gusses eignet sich daher am besten für Formen, die grob zylindrisch oder kreisförmig sind, wie Rohre oder Ringe.
Objekte, die mit dieser Methode gegossen werden, haben meist eine sehr niedrige Fehlerrate. Verunreinigungen landen nahe der Bohrung, also der inneren Oberfläche des Gusses, und können wegbearbeitet werden. Die meisten Rohre oder Fittings, die unter Druck verwendet werden, werden zentrifugal gegossen, wegen der Festigkeit ihrer nahtlosen Struktur.
Einige kleine Metallgussstücke, wie Schmuck, werden mit einer Zentrifuge hergestellt, die eine gesamte Form um einen zentralen Punkt schwingt und Metall aus einem Tiegel zieht, während sie wirbelt. Diese Gussstücke sind keine echten Zentrifugalgüsse, sondern eine Form des Pressgusses.
Pressguss
Pressgussverfahren nutzen Kräfte außerhalb der Schwerkraft, um den Fluss von Metall in eine Dauerform zu steuern. Luft oder Gas, Vakuum, mechanische oder zentrifugale Kräfte werden alle im Pressguss verwendet. Diese Methoden ermöglichen es Gießereien, die Rate, mit der eine Form gefüllt wird, präzise zu steuern: Die Schwerkraft wirkt immer mit der gleichen Kraft, aber künstliche Kräfte können variiert werden.
Vakuumguss zieht Metall in eine Form, wenn die Form entdruckt wird, und der erzeugte Vakuum saugt flüssiges Metall aus einem darunter liegenden Reservoir nach oben. Der Vakuum muss während des Abkühlens des Metalls aufrechterhalten werden, daher wird diese Methode meist für dünnwandige Gussstücke verwendet. Sie bietet hervorragende Oberflächenbeschaffenheit. Niedrigdruckguss kehrt diesen Prozess um, indem der Ofen, in dem das flüssige Metall sitzt, unter Druck gesetzt wird, anstatt ein Vakuum in der Form zu erzeugen. Das Metall wird durch Speiser in die Formhöhle gedrückt.
Alle Druckgussmaschinen (unten) nutzen ebenfalls eine Form von Druck, um Gussstücke zu erzeugen.
Druckguss (Die casting)
Druckgussmaschinen bestehen aus einem Becken mit flüssigem Metall, einer metallischen Form oder einem Werkzeug auf zwei Platten und einem Einspritzsystem, das das Material anzieht und unter Druck in das Werkzeug zwingt.
Der Prozess beim Druckguss beginnt mit einer offenen Form. Düsen sprühen die Form mit einem Schmiermittel ein, um zu verhindern, dass das Teil klebt. Die beiden Hälften der Form werden dann geschlossen, und die geschlossene Form wird mit einer Druckdüse eingespritzt. Der neue Guss bekommt einen Moment zum Abkühlen, bevor das Werkzeug öffnet. Auswerferstifte stoßen den neuen Guss aus dem Werkzeug, und der Prozess beginnt von neuem.
Es gibt zwei Formen der Metalleinspritzung beim Druckguss. Kaltkammer-Druckguss funktioniert wie eine Spritze: bevor jeder Guss gemacht wird, muss eine Einspritzkammer mit flüssigem Metall gefüllt werden, und dann drückt ein Kolben den Inhalt des Injektors in das Werkzeug. Heißkammer- oder Gänsehals-Druckguss funktioniert, indem die Kammer des Einspritzsystems in das flüssige Metall getaucht wird, wobei die Form des Systems bedeutet, dass sich der Injektor selbst nachfüllt. Heißkammer-Druckguss drückt dieses Material entweder mit einem Kolben oder mit Luftdruck in die Form.
Gänsehals-Systeme sind anfälliger für Korrosion, da sie in einem Bad aus geschmolzenem Metall sitzen. Aus diesem Grund werden sie meist mit Aluminium- oder Aluminium-Zink-Legierungen verwendet, die einen niedrigeren Schmelzpunkt haben. Der Kolben- oder Kaltkammer-Einspritz-Druckguss kann für die höheren Temperaturen verwendet werden, die zum Schmelzen von Messing und Bronze nötig sind, da der Injektor nicht kontinuierlich der Hitze ausgesetzt ist.
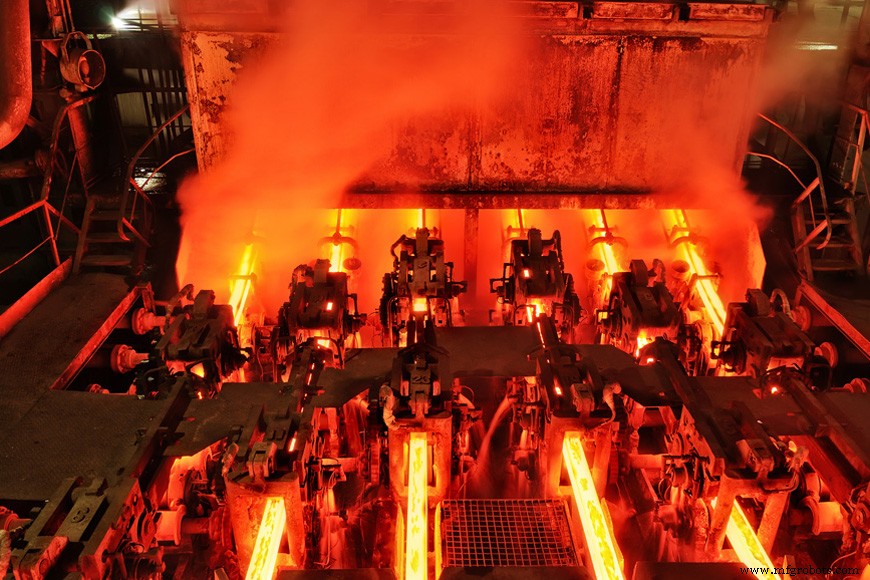
Stranggießen
Selbst Metallteile, die wir als vollständig bearbeitet, gewalzt oder sonstwie verarbeitet betrachten, hatten oft ihren Anfang auf dem Gießereiboden. Stranggießen erzeugt Blöcke, Barren und Brammen, die verschiedene Größen einfacher Metallformen sind, indem sie durch eine Dauerform extrudiert werden. Dieser Gussprozess schafft das Rohmaterial für bearbeiteten Stahl.
Der Stranggussprozess beginnt hoch über dem Fabrikboden. Flüssiges Metall wird in einen Trichter geführt, der die Gussrate steuert. Der Trichter füllt eine Form darunter, die eine einfache Form ist, meist 50–200 cm lang und in der Breite quadratisch, kreisförmig oder rechteckig geformt. Die Formwände sind gekühlt, sodass die Außenseite des Gusses beim Durchlaufen erstarrt. Wenn das Metall die Form verlässt, erstarrt es, ist aber noch formbar. Dies erlaubt der Stranggießmaschine, es zu biegen, sodass das fertige Produkt horizontal herauskommt. Eine Reihe von Rädern führt den Block zu einem Förderband, während Kühlsprays die Oberfläche erstarren lassen. Gasdüsen auf der horizontalen Fläche schneiden das kontinuierliche Metallstück in handhabbare Längen, damit es gehoben und gestapelt werden kann.
Verlorene Formen
Verlorene Formverfahren sind die klaren Gewinner, wenn es um das Gießen von ferrous Metallen geht. Sie sind kosteneffektiv, weil sie nicht stabil für die hohen Temperaturen sein müssen.
Sandguss
Sandguss ist die am häufigsten verwendete Methode für Metallguss. Es ist ein Fertigungsprozess, der mindestens dreitausend Jahre alt ist: die ersten Beweise für Lehmguss stammen aus China, aus der Shang-Dynastie (ca. 1600 bis 1046 v. Chr.).
Es ist kein Wunder, dass dieser Prozess immer noch so beliebt ist: Sand ist billig, reichlich vorhanden, formbar und hitzeunempfindlich.
Kerne aus Sand sind leicht zu entfernen: sie können mit einem Rütteltisch ausgeschüttelt werden. Angusskanäle und Speiser, die das Metall in die Formhöhle leiten, werden entweder von einem erfahrenen Formgeber von Hand geschnitten oder als Teil des Modells erstellt.
Die Oberflächenbeschaffenheit von Sandgussteilen ist oft rau, und die Maßtoleranz nicht präzise, sodass Sandguss hervorragend für die Herstellung großer, robuster Teile geeignet ist – von dekorativen Zäunen bis zu Gusseisenpfannen und Auto-Motorenteilen.
Mehr über Sandguss in unserem vorherigen Artikel in dieser Serie.
Schalenformguss (Shell molding)
Schalenformguss ist eine Form des Sandgusses, die engere Maßtoleranzen bietet. Er ist dem Sandformen sehr ähnlich, nur wird der Sand mit einem Harz gemischt. Eine Mischung aus Sand und Harz wird über jede Hälfte eines heißen metallischen Formmodells gegossen. Diese Mischung schmilzt und kühlt zu einer Schale ab. Die „Schalen“ der Form werden zusammengefügt und meist von einem mit Sand gefüllten Kasten gestützt. Mit dem Harz, das den Innenflächen zusätzlichen Halt gibt, bilden diese Schalen eine sehr präzise Form.
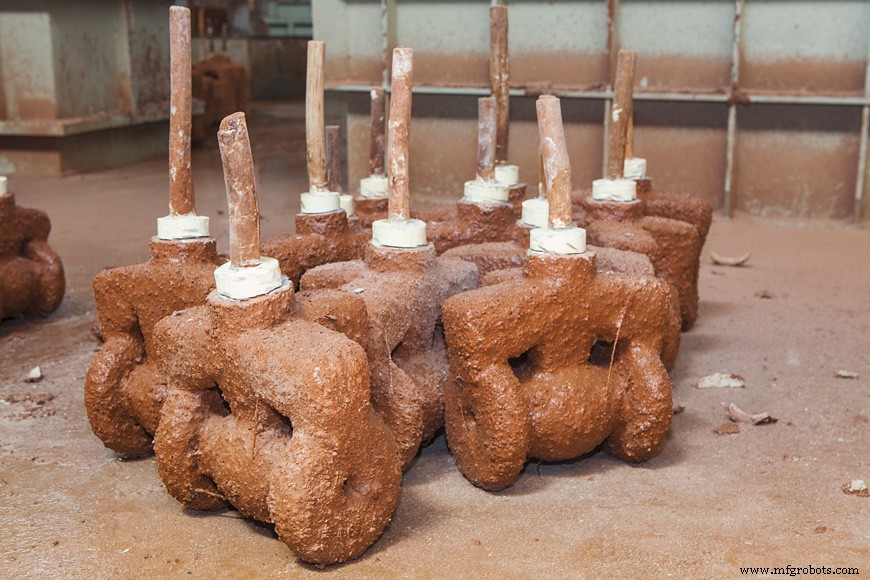
Oft wird Schalenformguss verwendet, um Kerne für traditionellen Sandguss herzustellen. Das Harz gibt den Sandkernen Festigkeit, um die Form zu halten, selbst wenn sie über dem Hohlraum positioniert sind, der zum Guss wird. Diese Schalenkerne können hohl sein, in einem heißen Metallform in einem Prozess wie Schleuderguss erzeugt. Die beiden Hälften des Kernforms werden gespannt und erhitzt, und dann mit harzbeschichtetem Sand gefüllt. Der Form backt, bis die Schalenwand dick genug ist, um die Größe des Kerns zu tragen, und dann wird der überschüssige, unausgehärtete harzhaltige Sand wieder ausgegossen. Wenn die beiden Hälften der Form geteilt werden, offenbaren sie den stabilen Kern, der nun bereit ist, in den Sandgussform platziert zu werden, um Raum im Guss zu schaffen.
-
Feinguss (Wachsausschmelzguss)
Sandguss ist bei weitem die am häufigsten verwendete Form des Metallgusses, und doch gibt es einen Aspekt des Sandgusses, der ihn für einige Projekte unangemessen macht. Sandgussmodelle müssen aus der Form entfernt werden, die sie erzeugen, was komplexe Modellkonstruktion bedeuten kann. Entformungsschrägen, Trennlinienplatzierungen, Angüsse, Speiser und Kerne erfordern von einem Modellbauer, die Bedürfnisse des Modells in jedem Stadium des Gussprozesses sorgfältig zu berücksichtigen.
Der Wachsausschmelz-, Feinguss- oder Präzisionsgussprozess ist eine Alternative zum Sandguss, die mit den meisten Metallgüten funktionieren kann, sogar hochschmelzende ferrous Legierungen, und doch einige dieser Herausforderungen der Modellherstellung beim Sandguss vermeidet.
Ein Designer für einen Feinguss erstellt ein präzises Metallwerkzeug, in das Wachs- oder Kunststoffmodelle gegossen werden. Diese Modelle werden an einem Anguss, der ebenfalls aus diesem Material besteht, montiert: der Gießereiarbeiter verwendet eine Flamme, um den Anguss genug zu schmelzen, um jedes Modell daran zu befestigen.
Diese Montage wird dann verwendet, um eine Schale zu erstellen, die als Form dienen wird. Sie wird gesprüht, gebürstet oder in eine Suspension aus feinkörnigem, hochfeuerfestem Zuschlagstoff und einem proprietären Bindemittel, hauptsächlich aus Ethylsilicat, getaucht. Diese Mischung wird dann zum Erstarren gelassen. Das Modell wird wiederholt mit gröberen Suspensionen beschichtet, bis eine Schale aus dem Zuschlagstoff um das Modell herum erzeugt ist. Die Formen stehen, bis die Beschichtung ausgehärtet ist, wonach sie in einem Ofen in umgekehrter Position erhitzt werden, damit das Wachs ausläuft und zur Wiederverwendung gesammelt werden kann. Nach der Wachsentfernung werden die Formen in einem vorgeheizten Ofen gebacken. Die Formen können dann mit lose Sand unterstützt und in jeder konventionellen Weise gegossen werden.
Wenn die Gussstücke abgekühlt sind, wird die Schale um den Feinguss gebrochen und mit einem Rütteltisch abgeschüttelt.
Feinguss bietet überlegene Oberflächenbeschaffenheit und hohe Maßgenauigkeit. Es gibt keine Trennlinien wie beim Sandguss.
Vollform- oder Schaumgussverfahren
Das Vollform- oder Schaumgussverfahren ist eine Kombination aus Sand- und Feingussprozessen. Ein aufgeschäumtes Polystyrolmodell wird verwendet. Tatsächlich kann das aufgeschäumte Modell komplett mit Anguss- und Speisersystem hergestellt werden und den Verzicht auf Entformungsschrägen beinhalten. Manchmal wird das Modell vor dem Füllen entfernt, aber bei manchen Schäumen kann das Modell an Ort und Stelle in der Form verbleiben und sofort verdampfen, wenn heißes Metall hineingegossen wird.
Dieses Verfahren ist ideal für Gussläufe von ein oder wenigen Stücken, aber manchmal stellen Gießereien Schaummodelle in Serien her, um Produktionsmengen zu erzeugen. Es gibt zusätzliche Kosten für die Ausrüstung zur Herstellung der zerstörbaren Schaummodelle, aber oft können die Ökonomien des gesamten Gussprozesses günstig sein, wenn das Modell sehr komplex ist.
Gussverfahren vergleichen
Beratung mit Herstellern hilft, den kosteneffektivsten Weg zum Gießen eines Projekts zu finden. Im Allgemeinen werden ferrous Metalle mit verlorenen Formen gegossen, während nichteisen Metalle ein breiteres Spektrum an Möglichkeiten haben, aber es gibt Ausnahmen sogar zu dieser einfachen Regel.
Mit einem klaren Verständnis der Projektanforderungen in den Prozess einzusteigen, hilft, das beste Verfahren für den Guss zu wählen. Muss das Design eine präzise Größe haben? Wie dünn müssen die Wände sein? Welche Größe und Gewicht wird der Guss am Ende haben? Was ist mit der Oberflächenbeschaffenheit? Wenn man im Voraus die Antworten auf all diese Fragen kennt, wird ein findiger Designer den Gussprozess verstehen und sein Produkt hindurchführen können, um das beste und kostengünstigste Verfahren für die Aufgabe zu finden.
Vorheriger Beitrag: Prototyping im Metallgussprozess | Nächster Beitrag: Sandguss
Metall
- 8 wesentliche Metalle für industrielles Gießen: Von Grundlagen zu modernen Anwendungen
- Gießen erklärt: Definition, Verfahren & Fertigungsarten
- Verzinken erklärt: Definition, Verfahren & Prozesse zum Korrosionsschutz
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Rapid Metal Casting: Hauptvorteile & Industrieanwendungen
- Top-Metallveredelungstechniken: Die beste Methode für erstklassige Oberflächen wählen
- Metallguss 101: Umfassender Leitfaden zur Kunst des Metallformens
- Präzise Metallscherschneidlösungen für Stahl & Aluminium