



Kühlmittelkontrolle meistern für präzises Tieflochbohren
Kühlmittel ist so kritisch für Tieflochbohren, dass moderne Systeme es ebenso steuern wie Spindel oder Achsen. Sorgfältiges Management von Kühlmitteldruck, Filtration, Temperatur und Durchflussrate ist Schlüssel zur Optimierung. Dies erfordert programmierbare, stufenlos variable durchflussbasierte Regelung, integriert in die Tieflochbohrmaschine. Resultat: System mit Justierbarkeit, die sicherstellt, dass nie mehr Druck im Kühlsystem herrscht als für effektive Spanabfuhr und präzises Bohren nötig.
Jahrelang waren Durch-Spindel-/Durch-Werkzeug-Kühlsysteme die fortschrittlichste Flutkühlung-Alternative. Dann kamen Hochdruck-Kühlsysteme (~1.000+ psi) – veränderten Landschaft mit besonders effektiver Werkzeugkühlung und effizienter Spanabfuhr für konventionelle Zerspanung. Bohranwendungen, v. a. Spiralbohrer, trieben Hochdruckentwicklung – besonders Tieflochbohren mit Tiefen-Durchmesser-Verhältnissen typisch 10:1+.
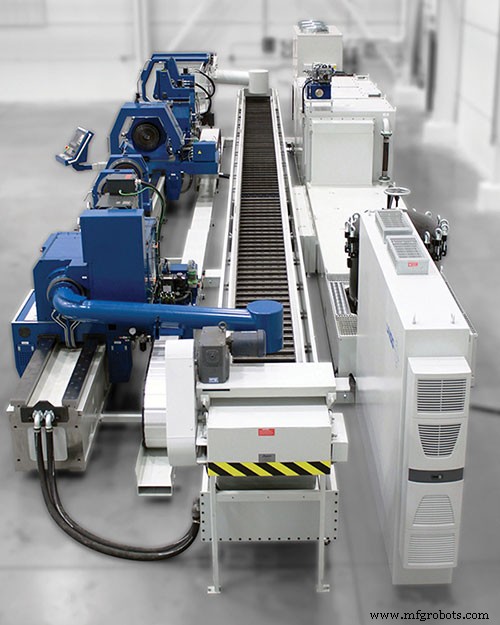
Mit steigenden Drücken steigt Bedarf an Filtration und Temperaturkontrolle. Bei 1.000+ psi Systemen: 20- bis 50-fache Filtration nötig gegen Pumpenausfall, meist Chiller für Temperaturregelung. Die meisten Shops stoppen hier – selbst für anspruchsvolles Bohren. Doch Filtration und Kühlmittel allein adressieren nicht eine der wichtigsten Variablen: Durchflussrate.
Shops wissen oft nicht, wie viel Kühlmittel ihr System liefert oder sollte. Typische Flutkühlung: ~10–40 gpm (38–151 l/min). Doch viel höhere Volumen nötig für Spanabfuhr bei größeren/teiferen Bohrungen. Bei größeren Gundrills/BTA-Werkzeugen: 50–350 gpm für 10–12" (25–30 cm) Durchmesser. Umgekehrt: Kleine Tiefbohrungen brauchen nur 2 gpm, aber viel höheren Druck. 0,040" (1,016 mm) Bohrung: bis 3.000 psi nötig.
Wegen exponentiellem Faktor: Leichter Durchmesseranstieg → signifikante Flächen-/Materialentfernungszunahme. 1" vs. 1,5" (50% mehr Durchmesser): Fläche 0,79 in³ vs. 1,77 in³ (100% mehr). Durchmesserverdoppelung 1→2" = 4x Fläche, 4x Material zur Evakuierung. Selbst leichter Durchmesseranstieg erfordert Kühlmittelparameter-Änderung.
Trotzdem bieten die meisten Kühlsysteme wenig Flexibilität. Flutkühlung: gar keine – an/aus. Durch-Spindel-Systeme: evtl. Entlastungseinstellungen oder M-Codes für Low/Medium/High – unzureichend für echte Optimierung.
Unendlich variable Kühlmittelkontrolle
Diese Technologie erlaubt: Bohrstart bei z. B. 400 psi, dann bei tieferem Bohren Erhöhung auf nötiges Level für Spanabfuhr-Durchfluss. Manuell schwer einzustellen: Zu niedrig → Späne bleiben, Bohrbruch. Zu hoch → übermäßiger Druck → unerwünschte Kräfte → Genauigkeitsverlust.
Für konsistente Performance: Tieflochbohrmaschinen-OEMs wie UNISIG konstruieren Kühlsysteme und -steuerungen ins Maschinendesign von Anfang an – für komplette Integration. Controls liefern sofortiges In-Prozess-Feedback für extrem granulare Kühlmitteljustierung – genau richtige Menge an Schneidekante immer.
System nutzt Prozess-Feedback in Steuerung → sofortige Kühlmittelanpassung gegen Werkzeugbruch. Feedback leitet Operatoren zur Optimierung von Durchfluss/Druck – einmal bestimmt, für Wiederholung nutzbar.
Zusätzlich: Kühlmitteldruck/-durchfluss-Feedback detektiert Werkzeugbruch. Plötzlicher Druckabfall = gebrochenes Werkzeug → Prozessstopp, Werkzeugwechsel. Besonders nützlich bei extrem kleinen Bohrungen: leichtere Bohrlasten machen Kraftänderungen schwer detektierbar. Kühlmittelmonitoring zeigt Werkzeuggesundheit und Spanevakuierung. Hilft weitere Optimierung von Vorschub/Drehzahl für bessere Spankontrolle.
Neben Systemen/Steuerungen: Kühlmittelbehälter spezifisch für Tieflochbohrmaschinen von OEMs wie UNISIG engineered. Flut/Durch-Spindel-Systeme: 20–50 Gal Behälter. Tieflochbohrsysteme: Kapazitäten bis 3.000 Gal, gekoppelt mit 350-gpm-Filtereinheit.
Flut-, Durch-Spindel-, Hochdruck-Systeme ermöglichen gelegentliche High-Performance-Bohrungen auf konventionellen Bearbeitungszentren. Aber bei täglichen Bohrungen mit 10:1, 20:1, 40:1+ Verhältnissen: dedizierte Tieflochbohrmaschine nötig. Beste: Kühlsystem als Maschinenverlängerung engineered – wie Spindel/Achse Teil der Maschine. Hochentwickelte Systeme von UNISIG erlauben zuverlässiges, präzises Bohren tausender Löcher täglich – bei Verhältnissen >100:1 – mit minimalem Operator-Eingriff.
Automatisierungssteuerung System
- Industrielle Steuerungskonvergenz: Schlüsselvorteile für moderne Fertigung
- Industrielle Steuerungsschalttafeln erklärt: Design, Standards und praktische Anwendungen
- Spanbeherrschung meistern: 8 Expertentipps für sauberes, sicheres Bohren
- Unübertroffene Stabilität beim Tieflochbohren erreichen
- Der komplette Leitfaden zum EDM-Lochbohren: Techniken, Maschinen und Tipps
- EDM-Lochbohren verstehen: Grundprinzipien und Techniken
- Warum Tieflochbohren herausfordernd ist – und wie Präzisionswerkstätten es meistern
- Wesentliche Bohr-Tipps: Leistung & Qualität steigern
- PLC vs. DCS: Das richtige Steuerungssystem für Ihre Automatisierungsanforderungen wählen
- Bohrmaschinen-Operationen: Vom Bohren bis zum Trepanning