



Hochdruck-Druckguss (HPDC): Der Präzisionsprozess für komplexe Bauteile
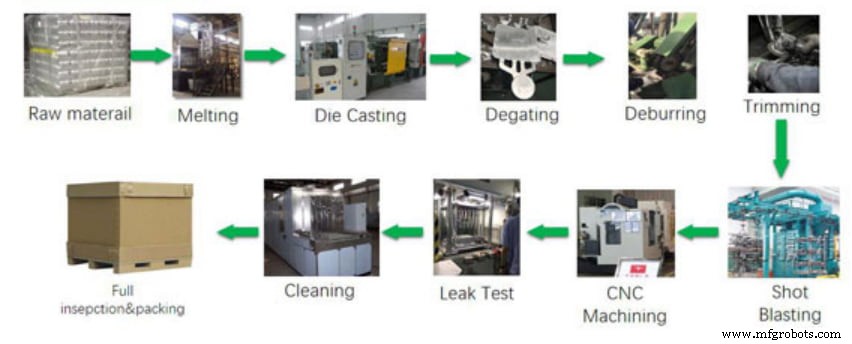
Sie fragen sich, wie komplexe Fahrzeugteile wie Motorblock, Antriebsstrang und Fahrwerkskomponenten gefertigt werden? Kontrastieren Sie diese massiven Teile mit leichten Komponenten wie chirurgischen Instrumenten in der Medizintechnik. Hochdruck-Druckguss, ein beliebtes Fertigungsverfahren, deckt diese Bandbreite ab.
Was macht es so populär mit so breiten Anwendungen? Dies und mehr zu technischen Details finden Sie in diesem Artikel. Er erklärt den HPDC-Druckgussprozess, Anwendungen und Vorteile für Ihre fundierte Entscheidung, ob der Prozess für Ihre Fertigungsbedürfnisse geeignet ist.
Was ist Hochdruck-Druckguss?
Hochdruck-Druckguss ist ein Verfahren, bei dem geschmolzenes Metall in eine Form (Kokille) gepresst und erstarrt, um das gewünschte Bauteil zu erhalten. Die Schmelze wird unter hohem Druck (meist hydraulisch) in die Formkavität gepresst und von einer starken Presse dort gehalten. Nach Erstarren wird das Gussteil durch Öffnen der Form entnommen. Nach Auswurf wird die Form für den nächsten Zyklus wieder verriegelt. HPDC-Werkzeuge bestehen aus zwei Stahlblöcken, die die beiden Enden der Formkavität bilden.
Entwicklungsgeschichte des Hochdruck-Druckgusses
Druckguss entstand Mitte des 19. Jahrhunderts für die Druckindustrie. Gießen einer Blei-Zinn-Legierung in Stahlformen produzierte Druckmaschinenteile. Danach gewann das Verfahren in weiteren Industrien an Beliebtheit. Durch verschiedene Formformen ließen sich vielfältige Produkte herstellen. Ab 1914 Nutzung weiterer Materialien wie Zink- und Aluminiumlegierungen (heute gängig). Mitte der 1930er Jahre waren die meisten heute verwendeten Legierungen verfügbar.
Wie funktioniert Hochdruck-Druckguss?
HPDC basiert typischerweise auf 4 Prozessen: Formvorbereitung, Einspritzung, Auswurf, Nachbehandlung. Variationen für unterschiedliche Anforderungen: Vakuumdruckguss, Langsamfüll-Druckguss, Thixomolding (SSM) etc. Allgemeine Verfahrensschritte:
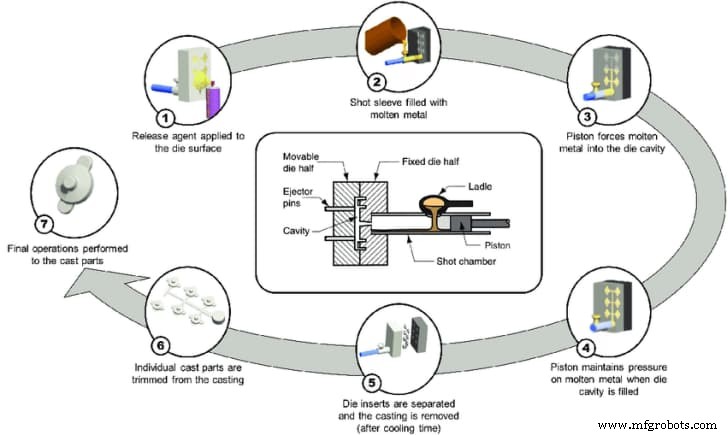
1. Formvorbereitung
Zu Zyklusbeginn: Kokille reinigen (Verunreinigungen entfernen). Innenwände schmieren – regelt Formtemperatur, erleichtert Entnahme.
2. Einspritzung
Schmelze in Druckkammer (Shot Chamber) geben, in Form einspritzen. Zwei Methoden: Warmkammer- und Kaltkammerverfahren.
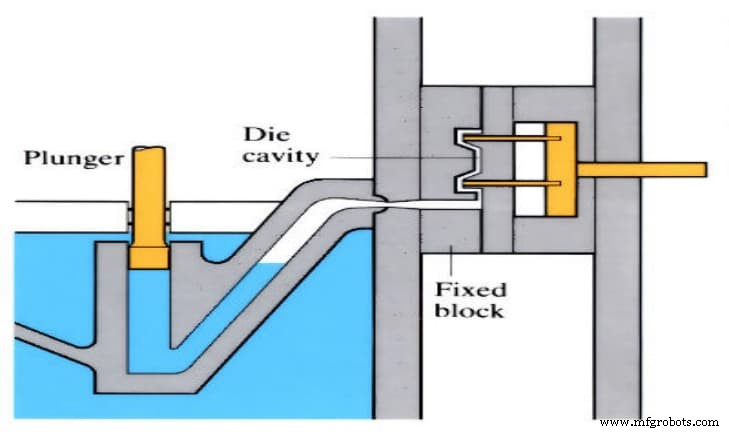
Warmkammerverfahren
Einspritzsystem in Schmelzofen eingetaucht. Schmelze strömt durch Druckkolben in Düse und in die Kavität. Geeignet für Metalle mit niedrigem Schmelzpunkt: Zink, Magnesium, Blei.
Kaltkammerverfahren
Schmelze manuell oder automatisiert in Kaltkammerhülse gegossen. Hydraulischer Kolben presst durch Hülse, verschließt Anschluss und presst Metall in Kavität. Nach Erstarren Kolben zurück, Form öffnen, Kavität auswerfen. Geeignet für hohe Schmelzpunkte: Aluminium, Messing, Magnesium. Kaltkammer nutzt horizontale oder vertikale Einspritzung.
Magnesium für beide Verfahren geeignet. Typischerweise: kleine, komplexe Teile über Warmkammer (Größenbeschränkung). HPDC-Zinkteile typischerweise fester als Aluminium-Druckgussteile.
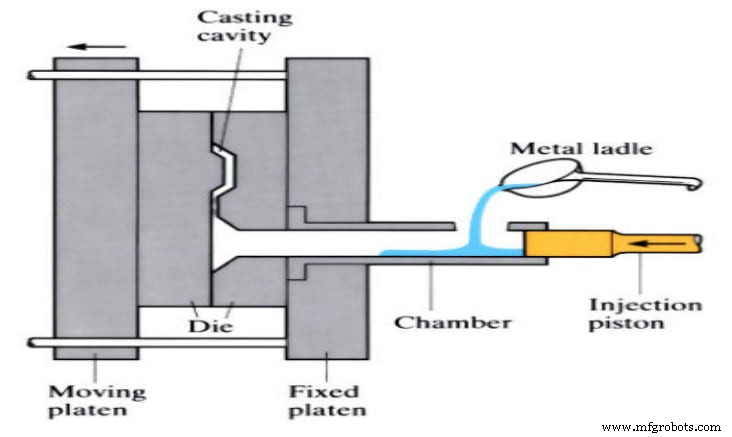
Einspritzdruck: typisch 1.500–25.000 psi (ca. 100–1.700 bar). Prozess dauert Bruchteile von Sekunden. Form muss vollständig abgedichtet unter diesem Druck gehalten werden für Erstarren. Hydraulischer Druck komprimiert eingeschlossene Gase und speist Schwindung beim Abkühlen. Schließkräfte bis 4.000 Tonnen kommerziell verfügbar.
3. Teilerneuerung
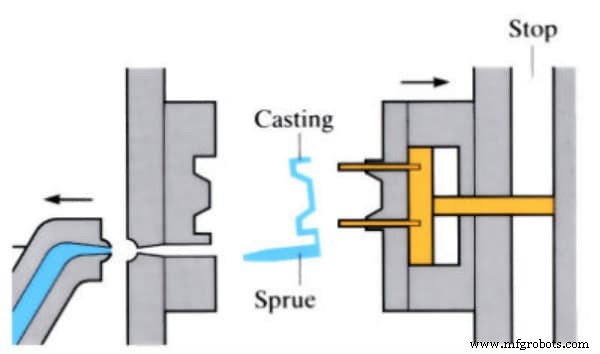
Nach vollständiger Erstarren: Kavität aus Form entfernen. Auswerferstifte lösen Kavität. Auswerferstifte meist auf beweglicher Formseite, drücken erstarrtes Gussteil aus Kavität.
4. Entgraten
Letzter Schritt: Entfernen von Grat/Materialüberschuss an Teil und Form. Entgratwerkzeug, Säge etc. Metallabfälle wiederverwendbar/recycelbar in nachfolgenden Zyklen.
Interessiert an weiteren Druckgussverfahren? Unser Leitfaden zum Niederdruck-Druckguss erweitert Ihr Wissen!
Vorteile des Hochdruck-Druckgusses
HPDC ist in verschiedenen Industrien beliebt aufgrund zahlreicher Vorteile gegenüber anderen Fertigungsverfahren:
– Höhere Produktionsraten
HPDC erreicht höhere Produktionsraten als Niederdruck- oder Schwerkraftguss. Hoher Druck ermöglicht schnelle Schmelzeeinspritzung → höhere Raten. Beliebt in Großserienfertigung.
– Gute Teilequalität
Dimensionsgenauigkeit und hervorragende Oberflächengüte. Hochpräzise Teile benötigen keine zeit- und kostenintensiven Nachbearbeitungen. Gute Oberfläche erleichtert Beschichtung. Gleichmäßigkeit und optimale mechanische Eigenschaften.
– Dünnwandige Produkte
Hohe Drücke ermöglichen dünnere Wandstärken als jedes andere Gussverfahren. Wanddicken unter 0,40 mm möglich (bauteilabhängig). Dünne Wände → Gewichtsreduktion. Einpressen von Inserts (Co-Cast-Teile wie Schrauben, Buchsen) während des Gusses möglich → weniger Montagekomponenten.
– Komplexe Designs realisierbar
Verschiedene Formformen nutzbar → komplexe Teile im Gussprozess → komplexe Baugruppen erleichtert.
– Langlebige Formen
Formen haben lange Lebensdauer → Wiederverwendung in vielen Zyklen → geringere Stückkosten für Form.
Anwendungen des Hochdruck-Druckgusses
Durch überlegene Produktqualität findet HPDC kritische Anwendungen in diversen Industrien:
– Automobilindustrie
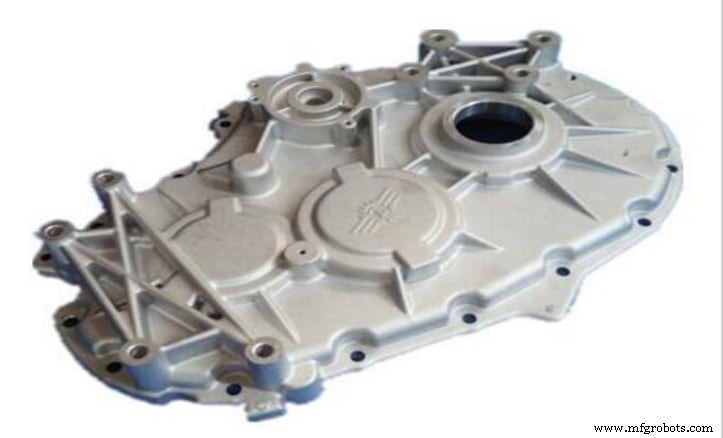
HPDC fertigt diverse Aluminium- und Magnesium-Strukturbauteile: Motorblöcke, Getriebegehäuse, Ölwannen, Motorträger, Strukturteile wie Querträger.
– Medizintechnik
Beliebt für leichte chirurgische Instrumente. Auch Medizinprodukte, bildgebende Hochleistungsgeräte, Infusionspumpen etc. via HPDC.
– Luft- und Raumfahrt
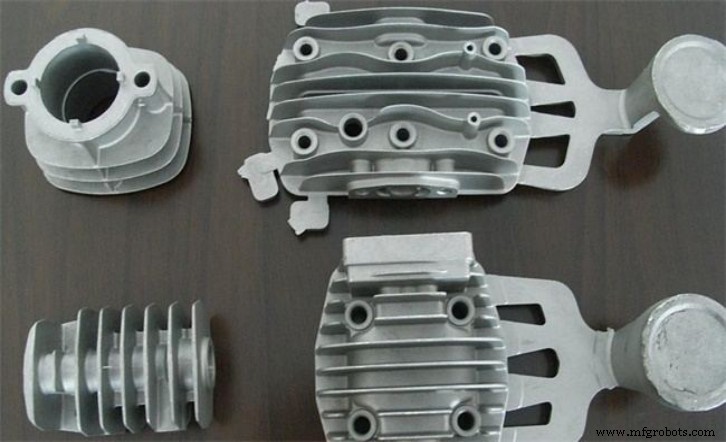
Durch komplexe, filigrane Designs und Automatisierung hochpopulär. Al-, Zn-, Mg-Legierungen für Triebwerksteile.
RapidDirect – Individuelle Hochdruck-Druckgussdienstleistungen
Die Wahl des richtigen Fertigungsverfahrens und der Expertise ist entscheidend. RapidDirect bietet Zugang zu professionellen Ingenieuren mit umfangreicher Druckgusserfahrung. Unser Team berät Sie optimal und beantwortet alle Fragen.
Leistungsstarke Fertigungsanlagen und moderne Einrichtungen für hochwertige Produkte. Kurze Lieferzeiten, schnelle Online-Angebote, kostenlose DFM-Analyse beim Hochladen der Designdatei. Wettbewerbsfähige Marktpreise.
FAQs
Warum heißt es Druckguss?Weil das Verfahren Formen (Dies) nutzt. Dies sind Stahlformen, meist CNC-gefertigt, in die flüssiges Metall eingespritzt wird. Zwei Hälften: fest (an Maschine gekoppelt) und beweglich (Auswerferseite).
Wie unterscheidet sich Druckguss von anderen Gussverfahren?Druckguss teilt Vorteile mit Schwerkraftguss: Steifigkeit, Optik, Haptik massiven Metalls; geprüfte Ermüdungsfestigkeit; gute Dämpfung; integrierte EMI-Abschirmung. Aber: schnelle Produktion mit exzellenter Dimensionsgenauigkeit → oft keine Nachbearbeitung nötig. Sandguss: neue Form pro Zyklus. Kokillenguss: langsamer als HPDC.
Unterschied Niederdruck- vs. Hochdruck-Druckguss?Niederdruck: 0,08–0,15 MPa. Hochdruck: 30–70 MPa. Niederdruck: durchschnittliche Raten, langsamer Zyklus. Hochdruck: höhere Raten, schnellere Zyklen. HPDC: Porosität möglich, gute Oberfläche. LPDC: keine Porosität, durchschnittliche Oberfläche.
Industrietechnik
- Flansch-Schmiedeprozess verstehen: Vorteile, Techniken und Anwendungen
- Der Aluminium-Extrusionsprozess: Vom Bolzen zum fertigen Profil
- Sandstrahlen: Hauptvorteile für Oberflächenvorbereitung und Metallfertigung
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- Seifenherstellung: Von Fetten zur Verseifung – Der Herstellungsprozess
- Feinguss vs. Druckguss: Wichtige Unterschiede erklärt
- Sandguss vs. Druckguss: Die wesentlichen Unterschiede verstehen
- CNC-Drehen erklärt: Der vollständige Prozessüberblick
- Schwerkraftguss (Gravity Casting): Einfach, hohe Qualität, schnelle Produktion
- Druckgussmaschinen: Funktionsweise, Typen und Vorteile