



Bewährte Designprinzipien für erfolgreiches Polyurethan-Gießen
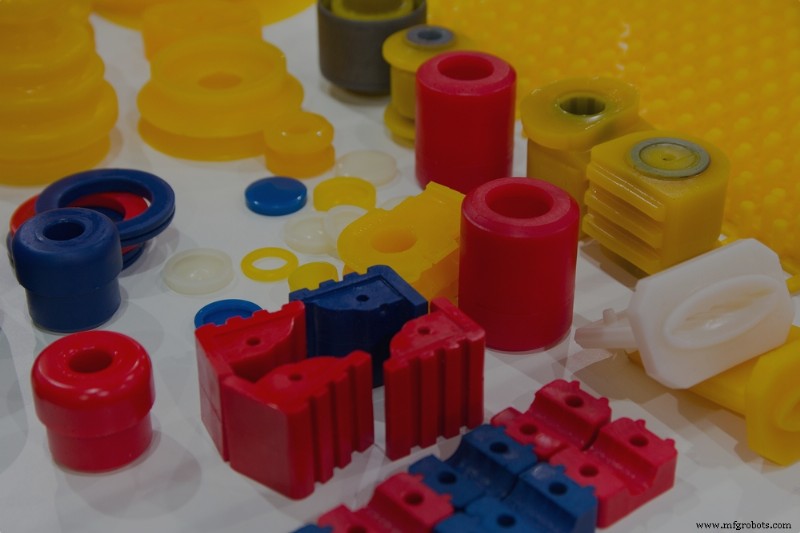
Als Fertigungsverfahren steht Polyurethan-Gießen (Urethane Casting) im starken Kontrast zum Hartwerkzeugbau des Spritzgusses. Während Spritzguss teure, aufwendige Werkzeuge erfordert, nutzt das Polyurethan-Gießen flexible Silikonformen – was die Herstellung hochwertiger Endbauteile bei deutlich kürzeren Lieferzeiten und geringeren Kosten ermöglicht. Deshalb wird das Verfahren häufig für Brückenwerkzeuge, Kleinserien, Rapid Prototyping, Gelenkefertigung und Bauteile mit feinen Details (etwa erhabene Beschriftungen) eingesetzt.
Der Polyurethan-Gussprozess beginnt mit der Erstellung eines Master-Modells – im Wesentlichen eine Replik (oft 3D-gedruckt) des Endbauteils. Dieses Modell wird vollständig in flüssiges Silikon eingebettet und ausgehärtet. Die Form wird halbiert und das Modell entnommen. Anschließend kann der Vorgang mit dem passenden Polyurethan-Gussharz wiederholt werden.
Polyurethan-Gussmaterialien bieten Leistungsmerkmale, die den im Spritzguss verwendeten Thermoplasten ebenbürtig – wenn nicht sogar überlegen – sind. Doch wie bei anderen Fertigungsverfahren erfordert auch die Produktion hochwertiger Gussteile, die alle Leistungsanforderungen erfüllen, die Einhaltung von Design-for-Manufacturability (DFM)-Best Practices. Hier die wichtigsten Richtlinien für Produktteams:
Toleranzen
Ein gewisser Variationsgrad ist in der Fertigung unvermeidbar (Teams sollten aber möglichst viele Variablen berücksichtigen). Toleranzen definieren den zulässigen Maßabweichungsbereich zwischen Einzelteilen. Beim Polyurethan-Guss liegen typische Toleranzen bei ±0,015 Zoll (ca. ±0,38 mm) oder ±0,003 Zoll pro Zoll (ca. ±0,076 mm pro 25,4 mm) – der jeweils größere Wert gilt. Engere Toleranzen können fallweise angeboten werden.
Im Allgemeinen ist ein Schwindmaß von +0,15 % typisch. Es entsteht durch thermische Ausdehnung des Gussmaterials und die Erwärmung der flexiblen Silikonform.
Zudem ist zu beachten: Obwohl Polyurethan-Gussteile sich gut nachbearbeiten lassen (Polieren, kundenspezifische Oberflächenveredelung treiben jedoch schnell die Kosten), können feine Details wie scharfe Ecken oder Beschriftungen beim Abkühlen leicht abgerundet werden, was die Schärfe feiner Details mindert. Es ist jedoch möglich, dem Master-Modell eine Oberflächenstruktur zu geben, die ein SPI-Finish oder eine Textur imitiert. Polyurethan-Gussteile lassen sich in Pantone-Farben lackieren, und bestimmte Farbpigmente können direkt dem Gussmaterial beigemischt werden.
Wandstärke
Polyurethan-Gussteile sollten eine Mindestwandstärke von 0,040 Zoll (1 mm) aufweisen, für kleine Komponenten sind bis zu 0,020 Zoll (0,5 mm) möglich. Größere Bauteile erfordern generell dickere Wände für die strukturelle Integrität.
Das Verfahren erlaubt varying Wandstärken und unregelmäßige Geometrien, doch solche Designs sollten nur bei zwingender Notwendigkeit gewählt werden. Gleichmäßige Wandstärken minimieren das Risiko von ungleichmäßigem Schwinden und Verzug während des Aushärtens.
Unterschnitte und Entformungsschrägen
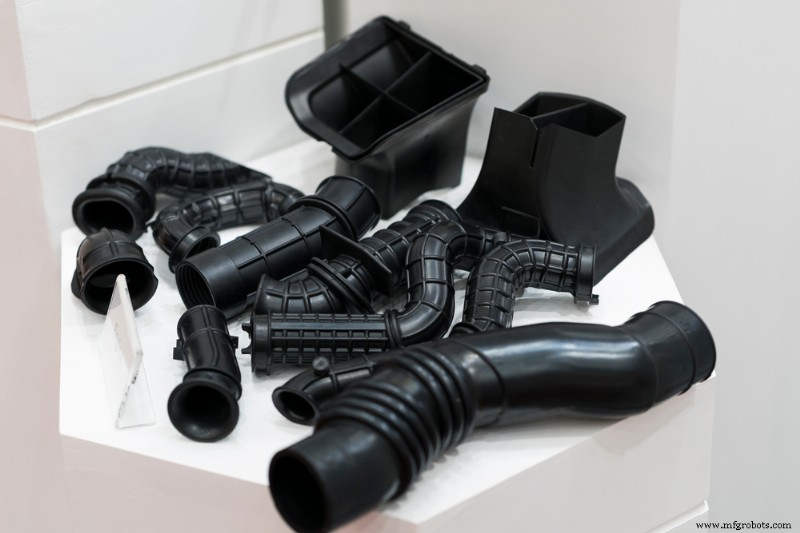
Während Unterschnitte beim Spritzgussdesign schnell kompliziert werden, erlaubt die Flexibilität der Silikonformen beim Polyurethan-Guss meist eine einfache, beschädigungsfreie Entnahme.
Entformungsschrägen sind beim Spritzguss zwingend nötig, um Teile aus Metallformen zu lösen, beim Polyurethan-Guss weniger kritisch. Dennoch kann die Einbindung von 3–5° Entformungsschräge in das Bauteildesign die Formbelastung signifikant reduzieren und die Standzeit verlängern.
Rippen
Rippen erhöhen Steifigkeit und Festigkeit, müssen aber so orientiert sein, dass sie die Biegesteifigkeit der unterstützten Wände maximieren. Faustregel: Rippenhöhe maximal dreimal Rippenbreite; Rippenbreite am Wandansatz 40–60 % der Wandstärke. Zur Maximierung der Rippenfestigkeit sollten alle Innenradien mindestens 25 % der Bauteilwandstärke betragen.
Buchsen (Bosses)
Buchsen ermöglichen die sichere Befestigung von Mating-Teilen über Schrauben, Stifte und andere Verbindungselemente. Wie bei Rippen sollte der Basisradius ca. 25 % der Wandstärke betragen – was zusätzlich verhindert, dass das Befestigungselement beim Eindrehen überhitzt.
Innenecken der Buchsen sollten einen Radius von 0,060 Zoll (1,5 mm) aufweisen, um Materialstärke zu minimieren und Senkstellen zu vermeiden. Eine Begrenzung der Buchsenhöhe auf maximal 60 % der Nennwandstärke reduziert zusätzliches Schwinden.
Vorteile des Polyurethan-Gießens nutzen
Die Vorteile – kurze Lieferzeiten, niedrige Kosten, Design- und Materialflexibilität – zahlen sich nur aus, wenn Design- und Fertigungs-Best-Practices eingehalten werden. Das bedeutet: Aufmerksamkeit für Materialeigenschaften, allgemeine Toleranzen bei Gummiteilen und alle dazwischenliegenden Variablen – was ohne erfahrenen Fertigungspartner schnell komplex wird.
Fast Radius ist eine On-Demand-Fertigungsplattform mit bewährter Expertise in der Herstellung von Prototypen und Endbauteilen höchster Qualität via Polyurethan-Guss. Unser agiler Ansatz verkürzt Lieferzeiten und steigert die operative Effizienz für Produktteams jeder Größe.
Unser Geschäft basiert nicht nur auf der Fertigung überlegener Bauteile – wir optimieren auch die Produktionsprozesse maximal, notfalls durch Kombination verschiedener Techniken. Kontaktieren Sie uns noch heute.
Industrietechnik
- Design for Manufacturability meistern: Teil 2 – Toleranzen & Feature-Optimierung
- Design for Manufacturability: Wesentliche Richtlinien – Teil 1
- Wesentliche RF- & Microwave-Design-Prinzipien für zuverlässige PCB-Performance
- PCB-Design für Fertigung optimieren: Schlüsselstrategien & Best Practices
- HP MJF 3D-Druck Design-Richtlinien: Präzision durch optimierte Bauteilkonstruktion
- Feinguss in der Luft- und Raumfahrt: Präzision, Effizienz & Nachhaltigkeit
- Umfassende Qualitätskontrolle für Sandgusskomponenten
- Wesentliche DFMA-Richtlinien für effizientes PCB-Design & Produktion – Teil I
- Wesentliche Design-Richtlinien für PCB-Fertigung & -Bestückung – Teil II
- Essentielle PCB-Design-Richtlinien für reibungslose Fertigung