



Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
Hochofen-Kühlsysteme: Grundlagen und Bedeutung
Angesichts der enormen Kapitalinvestitionen für eine Hochofen-Ausmauerung wurden in der Vergangenheit große Anstrengungen unternommen, die Kampagnenlebensdauer der Öfen zu verlängern. Fortschritte im Hochofen-Prozess und in der Werkstoffkunde haben Produktivität, Brennstoffverbrauch, Produktqualität und Kampagnenlebensdauer deutlich verbessert. Bis in die 1990er Jahre wurde die Kampagnendauer hauptsächlich durch die Lebensdauer des unteren Schafts bestimmt – dem Bereich mit der höchsten thermischen Belastung. Werden Wärmeübertragung, thermische Spannungen und Kampagnenlebensdauer nicht analysiert, kann dies zum Hochofenversagen führen.
Effiziente Kühlung ist erforderlich, um die thermische Belastung und den damit verbundenen Verschleiß der Innenausmauerung auszugleichen und den Ofenmantel sowie seine Kühlelemente zu schützen. Die Kühlsysteme eines Hochofens spielen eine Schlüsselrolle für die Kampagnenlebensdauer und damit für die Betriebskosten. Wasserdurchströmte Kühlelemente werden zwischen Ofenmantel und Feuerfestausmauerung im oberen Ofenbereich installiert, um diese Komponenten vor Wärmestrahlung zu schützen.
Bereits 1892 stellte der renommierte Hochofenexperte Fritz W. Lurman fest: „Unabhängig vom Einsatz sogenannter feuerfester Materialien ist Kühlwasser das beste Mittel zur Erhaltung der Hochofenwände.“ Die Funktion des Kühlsystems besteht darin, den Ofenmantel zu kühlen und vor Überhitzung sowie Durchbrand zu bewahren. Es entzieht dem Ofen die überschüssige Wärme, die sonst auf den Mantel einwirken würde, und verhindert so einen Temperaturanstieg von Mantel und Ausmauerung. Für die Mantelkühlung existieren verschiedene Methoden.
Historische Entwicklung der Hochofenkühlung
Seit 1884 werden Hochofen-Kühlsysteme kontinuierlich weiterentwickelt. Anfangs (bis in die 1920er) wurde nur Herd und Bosh gekühlt. In den 1930er und 1940er Jahren dehnte sich die Kühlung auch auf den Schaft aus. Parallel wurden externe Kühlmethoden wie Sprüh- und Mantelkühlung erprobt. Diese leiteten die Wärme über den Ofenmantel an das Kühlmedium ab, erzeugten dabei jedoch hohe thermische Spannungen und gefährdeten die Mantelintegrität.
In der Vergangenheit wurde der dem Herd benachbarte Mantelbereich in manchen Öfen zusätzlich von außen durch Wassersprühung gekühlt. Auch Kühlkästen unterschiedlicher Größe, Anzahl und Bauart dienten in Verbindung mit externer Kühlung (Sprühkühlung, Doppelmantel) dem Wärmeentzug.
Seit Mitte des 20. Jahrhunderts werden Hochofen mit Gusseisen-Kühlstäben (Staves) betrieben. Ein Stave ist ein Kühlelement mit einem oder mehreren internen Wasserkreisläufen, das in Reihe an der Mantelinnenseite montiert wird, um den Stahlmantel vor heißem Gas und flüssigem Mergelgut zu schützen und das Innenprofil zu erhalten. Drei Eigenschaften sind entscheidend: (i) lange Lebensdauer und Zuverlässigkeit, (ii) angemessene Kühlleistung, (iii) thermische Isolierfähigkeit.
Langlebigkeit und Zuverlässigkeit
Da ein Stave von außen nicht reparierbar ist, erfordert ein Schaden umfangreiche Austauscharbeiten. Beschädigte Staves beeinträchtigen den Ofenbetrieb schwer: langes Blaspausen, Temperaturabfall durch Wasseraustritt oder Profilveränderungen können zum Betriebsausfall führen. Daher ist stabile Langzeitstandzeit essenziell.
Angemessene Kühlleistung
Zum Schutz des Mantels vor ca. 1.200 °C heißem Gas und flüssigem Material ist ausreichende Kühlleistung nötig. In den hochbelasteten Zonen zwischen Bosh und unterem Schaft kommen daher häufig Kupferstaves zum Einsatz.
Thermische Isolierfähigkeit
Ein Hochofen, in dem Eisenerz bei hoher Temperatur reduziert und geschmolzen wird, sollte wärmegedämmt sein, um Energieverluste zu minimieren. Gleichzeitig entziehen Staves dem Ofen Wärme, um Profil und Mantel zu schützen. Dieser Wärmeentzug entspricht zusätzlichem Koksverbrauch, erhöht den Reduktionsmittelbedarf (RAR), CO₂-Emissionen und den Roheisenpreis. Staves müssen daher Wärmeentzug begrenzen (Isolierfähigkeit) und zugleich kühlen. Konventionell werden niedrig wärmeleitende Ziegel vor Gusseisenstaves eingebaut. Kupferstaves nutzen ihre hohe Kühlleistung, um eine schützende Halbschmelzschicht an der Stave-Vorderseite zu bilden.
Entwicklung der Stave-Kühler
Stave-Kühler wurden ab Mitte der 1900er entwickelt. Die Gusseisen-Stave-Technologie stammt ursprünglich aus der Sowjetunion und gelangte über Indien und Japan zu weltweiter Anerkennung (1970er). Seitdem beschleunigte sich die Entwicklung: Heute stehen Plattenkühler, Zigarrenkühler etc. für extreme Belastungen moderner Großhochöfen zur Verfügung. Der Vorteil der Staves gegenüber Plattenkühlern liegt in der flächendeckenden „Deckenkühlung“ statt punktueller Kühlung – für gleichmäßigere Leistung.
Bei den meisten heutigen Großhochöfen setzen Konstrukteure auf Staves, da sie intensive, vor allem gleichmäßige Kühlung ermöglichen. Klassisch bestehen Staves aus nickellegiertem Gusseisen, um die Wasserröhren gegossen. Sie bedecken den gesamten Mantel vom Boden bis zum Schlund. In Bosh- und Bauchbereich wirken jedoch extreme thermische Belastungen, die die Kampagnenlebensdauer begrenzen können. Dies führt bis zum Verlust des gesamten Stave-Körpers, wobei nur die Wasserröhren verbleiben. Sowohl die Wärmeleitfähigkeit des Gusseisens als auch der Wärmeübergang Rohr–Gusskörper können problematisch sein. Selbst mit besten Kühlsystemen blieb der untere Mantelbereich die Schwachstelle.
Kupferstaves: State-of-the-Art im Hochlastbereich
Die Machbarkeit von Kupferstaves (exzellente Wärmeleitfähigkeit) wurde Mitte der 1990er in Deutschland bestätigt. Erste Einsätze 1993: Hochofen 2 von Thyssen Krupp in Schwelgern und Hochofen B in Salzgitter. Kupferstaves – mit gebohrten Wassergängen oder Gusskanälen – waren ein bedeutender Schritt im modernen Hochofendesign.
Die These, hohe Kupfer-Wärmeleitfähigkeit führe zu erhöhtem Prozesswärmeverlust, wurde widerlegt. Die hohe Leitfähigkeit bewirkt niedrige Oberflächentemperaturen und schnelle Bildung einer dünnen Schutzschicht, die den Wärmeentzug reduziert. Der Kühleffekt ist so intensiv, dass sich innerhalb weniger Minuten eine Schutzschicht bildet – sogar vor ungeschützten Staves. Neuere Messungen zeigen: Der Wärmeentzug ist sogar niedriger als bei Gusseisenstaves.
Diese isolierende Wirkung minimiert Wärmeverluste. Beim Nachausmauerung des Hochofens 2 von Stahlwerke Bremen wurde oberhalb der Winddüsen kein permanenter Feuerfestwerkstoff mehr vor den Staves installiert, sondern nur eine dünne, eingeblasene Schutzschicht. Der Erfolg war so groß, dass Kupferstaves im Hochlastbereich heute State-of-the-Art sind. Der untere Schaft ist nicht mehr lebensdauerbegrenzend; stattdessen bestimmt der Herdzustand die Kampagnenlänge. Moderne Kupferstaves isolieren den Mantel in hochbelasteten Öfen, unterliegen jedoch je nach Position unterschiedlichen thermischen Lasten.
Schlüssel: Skull-Bildung auf der Heißseite
Der Schlüssel zum erfolgreichen Betrieb in Hochlasthochöfen ist die Bildung eines „Skulls“ (Anbackung) auf der Heißseite des Kühlelements. Dieser besteht aus kondensierten Dämpfen, erstarrtem Schlacke und Metall, das durch Spritzen, Tropfen und Einfrieren anhaftet. Dicke bis zu 20 mm. Die Stabilität hängt von Kühlleistung und mechanischer Haftfähigkeit des Kühlelements ab. Auch die Schwere des Gasstroms an der Wand beeinflusst die Skull-Haftung. Der Skull ist ein natürlicher Isolator bei niedrigem Metallgehalt. Bei extremer thermischer Belastung (heiße Gasstrahlen, Prozessstörungen) kann der Skull abplatzen und sich danach neu aufbauen. Dieser Zyklus verursacht erhebliche Wärmelastschwankungen an der Ofenwand mit Spitzenlasten von 300.000 bis 500.000 W/m².
Auslegung und Kühldesign müssen solche Lasten bewältigen, um vorzeitige Ausfälle zu vermeiden. Untersuchungen zeigen: Je höher die Kühlleistung, desto stabiler der Skull, desto länger haftet er und behält seine isolierenden Eigenschaften. Hoch effiziente Kühlsysteme resultieren daher in geringeren Gesamtwärmeverlusten.
Mantelkühlung bei gestützten Öfen
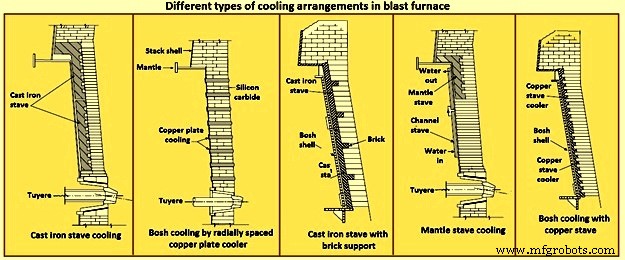
Während die meisten Großhochöfen freistehend sind, nutzen einige ein Mantelgestell (Stahl- oder Betonstützen), das den Bauchbereich entfällt. Der Mantel ist integraler Bestandteil des Ofendesigns und muss unter gleichen Bedingungen wie der Bauchbereich freistehender Öfen vor Überhitzung geschützt werden. Kupferplattenkühlung im Mantelbereich ist wegen begrenztem Zugänglichkeit und erforderlicher Plattenlänge schwierig. Staves bieten hier den Vorteil vollständiger Kühlabdeckung. Abb. 1 zeigt die Stave-Anordnung im Mantel sowie verschiedene Kühlanordnungen.
Wärmelastschwankungen in modernen Hochöfen
Moderne Hochöfen erreichen Produktionsraten über 3 t Roheisen pro m³ Arbeitsvolumen pro Tag. Dies gelingt durch verbessertes Mergelgut, Verteiltechniken, Prozessführung, hohe Windtemperaturen, O₂-Anreicherung und Zusatzbrennstoffeinspritzung. Diese Hochleistungspraxis erzeugt jedoch hohe Wärmelasten und -schwankungen an den Ofenwänden. Obwohl Zone und Ausmaß der Spitzenlasten stark variieren, treten die höchsten Schwankungen typischerweise im Bauch- und unteren Schaftbereich auf (Abb. 2).
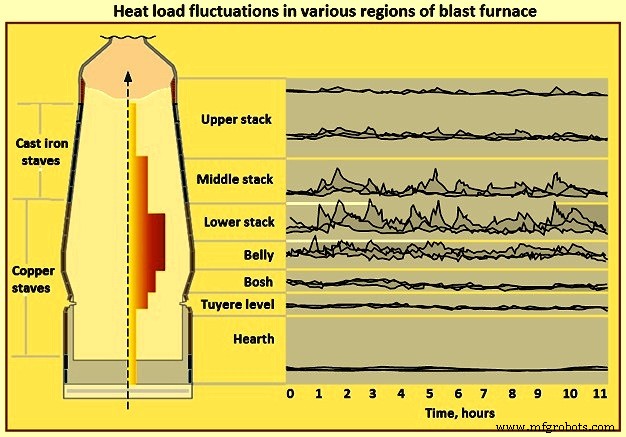
Der Bereich höchster Wärmelast korreliert eng mit Position und Form der Kohäsionszone sowie dem Beschickungsmuster. Hauptursache für hohe Schwankungen sind unregelmäßige, hochgeschwindige Gasstrahlen, die durch Koksspalten im Mergelgut zur Wand austreten. Hohe, schwankende Temperaturen sind die Hauptlasten für Kühlelemente. Mergelgut-Zusammensetzung und -Qualität beeinflussen Wärmelasten und -schwankungen erheblich: >70 % Sinter ergibt Spitzenlasten von 100.000–200.000 W/m², hoher Pellet- oder Lumpanteil über 400.000 W/m². Je nach erwarteter Last sind unterschiedliche Kühlelemente erforderlich. Tabelle 1 gibt einen Überblick über Kühl- und Ausmauerungsdesigns mit ihren maximalen Spitzenlastfähigkeiten.
| Tabelle 1: Kühl- und Ausmauerungsdesigns – maximale Spitzenwärmelast | |
|---|---|
| Design | Spitzenwärmelast (W/m²) |
| Plattenkühler mit Alumina-Ausmauerung | 50.000 |
| Gusseisenstaves, 1. Generation | 100.000 |
| Dickere Gusseisenstaves mit Mehrfachkühlkreislauf | 200.000 |
| Plattenkühler, engerer Abstand (300 mm) mit Spezialausmauerung | 400.000 |
| Hochleistungs-Kupferstaves | 500.000 |
Diese Spitzenwärmelast ist der primäre Bestimmungsfaktor für das langfristige Überleben von Ausmauerung und Kühlelementen.
Übersicht der Kühlelemente
Die entwickelten Kühlelemente für Hochofenkühlsysteme sind: (i) Gusseisenstaves verschiedener Generationen, (ii) dicht beabstandete Kupferplattenkühler, (iii) Zigarrenkühler, (iv) Kupfer-Kühlstaves.
Gusseisen-Stave-Kühler
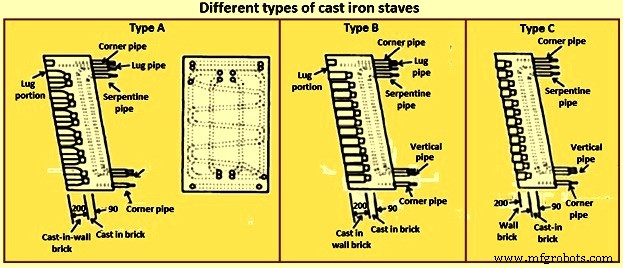
Ursprünglich wurde legierter perlitziger lamellarer Grauguss verwendet, heute duktiles (nickeliges) Gusseisen, da es bei >760 °C weniger rissanfällig ist. Kürzlich wurden auch Gussstahlstaves erfolgreich erprobt. Die Kühlwirkung wird durch Größe und Form der internen Wasserröhren bestimmt. Typische Abmessungen: 1,8–2,4 m Länge, 0,8–1,1 m Breite, 0,25–0,6 m Dicke. Typ C ist dünner, um Arbeitsvolumen zu gewinnen. Abb. 3 zeigt verschiedene Typen.
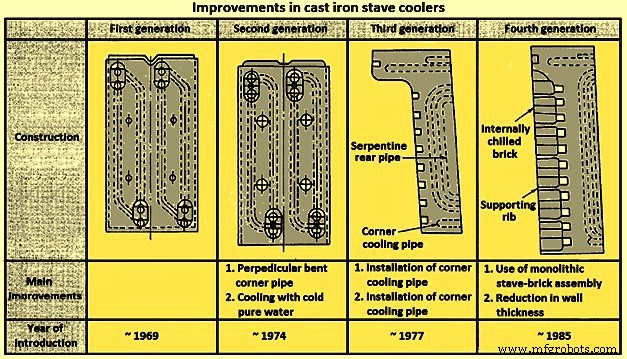
Seit Technologieübernahme aus der Sowjetunion (1969) verbesserten japanische Hersteller die Stavedauerhaftigkeit: engere Rohrabstände, Eckkühlrohre, hintere Schlangenrohre. 4. Generation: zwei Kühlebenen, vier vertikale Rohre in der heißen Ebene, ein Schlangenrohr in der kalten Ebene, gekühlte Nasen und/oder Halterungen für Ausmauerung, intensive Eckenkühlung. Ausmauerung wird in spezielle Aufnahmebohrungen gegossen. Abb. 4 zeigt die Entwicklung von Generation 1 bis 4.
Gusseisenstaves in Bosh und Schaft erreichen 8–10 Jahre Lebensdauer. Typisches Versagen: Verlust von Gusseisenmaterial, Freilegung der internen Rohrschlange. Gusseisen reißt unter hoher thermischer Belastung. Zufällige Lücken zwischen Rohr und Guss reduzieren Wärmeabfuhr. Unterschiedliche Wärmeausdehnungskoeffizienten können Guss vom Rohr lösen und den Kühler zerstören. Engere Rohranordnung verkompliziert das Manteldesign ohne zwingende Lebensdauererhöhung.
Versagensmechanismus unter schwankender Hochlast: niedrige Wärmeleitfähigkeit von Gusseisen (~45 W/m·K). Geringere Kühleffizienz als Kupferstaves durch niedrige Leitfähigkeit und isolierende Schicht zwischen Rohr und Stave-Körper. Folge: hohe Heißseiten-Temperatur (>700 °C), thermische Verformung, Phasenumwandlung im Gusseisen bei erhöhter Temperatur → Ermüdungsrisse, Materialverlust, direkte Exposition der Stahlkühlrohre gegenüber Ofenhitze.
Kupfer-Flachplattenkühler
Kupfer-Flachplattenkühler sind horizontal in den Ofenmantel eingebaute Flachplatten. In fast allen europäischen Hochöfen im Einsatz. Geschweißt oder aus elektrolytischem Kupfer gegossen (keine Schweißnahtprobleme, einheitliche Materialeigenschaften). Einsatzbereich: Bosh bis unterer Schaft. Auslegung für hohe Wasserströmungsgeschwindigkeiten → gleichmäßiger, hoher Wärmeübergangskoeffizient. Typische Abmessungen: 0,5–1,0 m Länge, 0,4–0,8 m Breite, ~75 mm Höhe. Vertikaler Abstand 0,3–0,6 m, in Hochlastzonen (Bosh, unterer Schaft) oft 0,25 m. In mechanisch beanspruchten Zonen wird die Vorderseite mit Spezialmaterialien verstärkt. Meist an den Mantel geschweißt für gasdichte Abdichtung. Mehrere Kanäle mit ein oder zwei unabhängigen Kammern. Minimaler Druckverlust in Rohrleitung und Element. Ein Design: Sechsgang, einkammerig. Abb. 5 zeigt typische Kupfer-Flachplattenkühler.
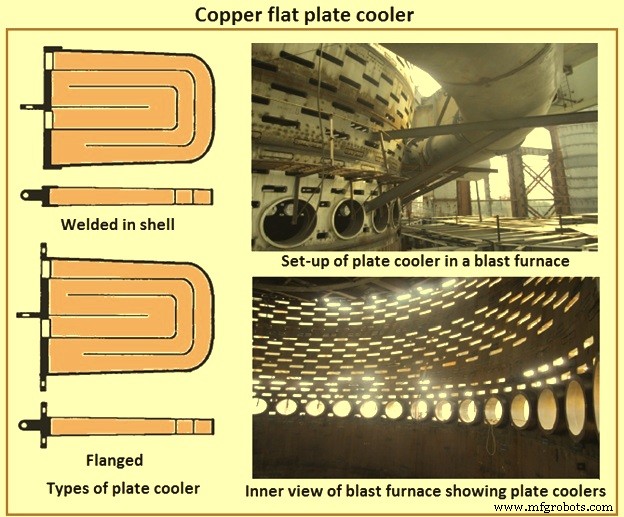
Vier Versagensmechanismen: (i) Durchbiegung, (ii) Rohrschweißnahtversagen, (iii) Stopfenschweißnahtversagen, (iv) Vorderseitenabrieb. Tabelle 2 vergleicht Kupferplatten- und Gusseisenstave-Kühler.
| Tabelle 2: Vergleich der Kühlsysteme | |||||
|---|---|---|---|---|---|
| Beschreibung | Einheit | Kupferplattenkühler | Gusseisen-Stavekühler | ||
| Mittelwert | Maximum | Mittelwert | Maximum | ||
| Spezifische Kühlflächenfläche pro m² Mantel | m²/m² | 1–2 | 2,5 | 0,8–1 | 1–2 |
| Spezifischer Kühlwasserdurchsatz pro m² Mantel | m³/h | 5–10 | – | 3–5 | – |
| Typische Kühlwasser-Geschwindigkeit | m/s | 0,5–1 | 2–2,5 | 1–1,2 | 2,5–3 |
Zigarrenkühler (Cigar Coolers)
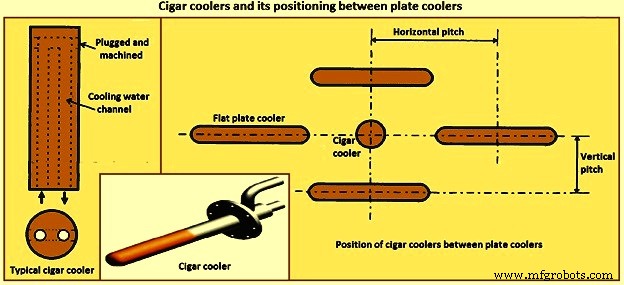
Zigarrenkühler dienen der intensiveren Kühlung oder bei unzureichendem Plattenkühlerabstand. Auch als Kupfermäntel bekannt. Sie werden in die freien Bereiche zwischen Plattenkühlern eingesetzt, wenn intensivere Kühlung nötig ist oder der Plattenabstand unzureichend. Auch zur Nachrüstung während der Kampagne. Ein Zigarrenkühler wird typischerweise aus massivem Kupferstab gefertigt, ein einziger Kanal durch Bohren und Verschließen geschaffen.
Einbau auf Mittellinien zwischen benachbarten Plattenkühlern in horizontaler und vertikaler Ebene. Zylindrisches Loch durch Mantel und Ausmauerung per Kernbohrung. Einsatz in Bosh, Bauch und unterem Schaft erhöht die Kühlfläche. Da dieser Bereich höchsten Temperaturen und Schwankungen ausgesetzt ist, erhöht der Zigarrenkühler die Widerstandsfähigkeit der Ausmauerung gegen chemischen und mechanischen Angriff. Allerdings erhöht sich die Anzahl der Mantelöffnungen – die Mantelfestigkeit muss geprüft werden. Abb. 6 zeigt typischen Zigarrenkühler und Positionierung zwischen Plattenkühlern (von außen gesehen).
Kupferstaves
Angesichts der hohen Investitionen für Hochofen-Ausmauerungen wurden große Anstrengungen zur Verlängerung der Kampagnenlebensdauer unternommen. Die Kupferstave-Technologie ist ein Ergebnis dieser Bemühungen.
Gusseisenstaves verursachen durch ihre Materialeigenschaften Materialverschleiß im unteren, hochbelasteten Ofenbereich, was stabile 20-Jahre-Kampagnen erschwert. Als Alternative für hohe Wärmelasten wurde der Walzkupferstave entwickelt: gewalzte Kupferplatte mit gebohrten Löchern, angeschweißten Zu- und Ablaufrohren. Einsatz in Deutschland ab Mitte der 1990er, Verbreitung in mehrere Länder.
Weitere Kupferstave-Typen: Gusskupferstaves (Wassergänge durch Kern im Gussprozess), Einbrenn-Monel-Rohr-Kupferstaves (gebogene Monelrohre als Kanäle, eingegossen). Kupferstaves wurden Ende der 1970er erstmals als bestes Hochlast-Wandkühlelement genutzt. Mit steigender Produktivität und 20-Jahre-Kampagnenzielen zeigten Kupferstaves das beste Potenzial. Verbreitung ab Mitte der 1990er, Mehrheit der Installationen ab 2000. Entwicklung in Japan (Gusskupferstaves) und Deutschland (Walzkupferplatten mit engen Toleranzen, gebohrte Kühlgänge). Typisch: vier Wasserrohre oben, vier unten in gerader Linie. Innenrohrmaterial: Monel, Kupfer oder Stahl. Im Gegensatz zu Gusseisenstaves sollen Kupferstaves fest mit dem Kühlrohr verbunden sein.
Wassergangbildung: meist Bohren in Walzkupferplatte + Verschweißen der Rohrenden, teils Guss mit Verbrauchskern – Kupferschweißen war in beiden Fällen unverzichtbar. Konventionelle Kupferstaves zeigten exzellente Kühlleistung, aber aufwendige Fertigung → hohe Kosten.
Heute am weitesten verbreitet: Walzkupferstave (Bohren in Kupferplatte, Stopfenschweißen an Kanalenden). Der neu entwickelte Einbrenn-Stahlrohr-Kupferstave (gebogene Stahlrohre in Kupfer gegossen) nutzt ein völlig anderes Fertigungsverfahren und ermöglicht hohe Energieeffizienz und lange Ofenlebensdauer, die mit Walzkupferstaves nicht erreichbar sind.
Probleme von Walzkupferstaves
- Verformung: Durch Temperaturdifferenz zwischen heißer Innenseite und gekühlter Außenseite verziehen sich Walzkupferstaves. Kritisch bei zu langer Stave-Länge oder ungünstigen Bolzenpositionen. Verformung führt zu Verschleiß vorstehender Bereiche und Schweißbruch durch heißes Gas an Stößen und Rückseiten.
- Schweißrissen durch thermische Ermüdung: Wiederholte thermische Spannungen an Schweißnähten führen zu Rissen und Brüchen.
- Verschleiß: Eisenerz, Sinter, Koks sind härter als Kupfer. Kontakt und Abstieg verursachen Abrieb. Verschleißrate hängt von Kontaktkraft, Abstiegsgeschwindigkeit, Härte und Form ab.
Vorteile des Einbrenn-Stahlrohr-Kupferstaves
Entwicklung berücksichtigte:
- Verformungsverhinderung: Angemessene Stavelänge und Bolzenzwangspunkte. Einbrenn-Stahlrohrstave mit eigenem Design reduziert Verformungsrisiko effektiv. Abb. 7: Zwangspunkte Walzkupferstave vs. Einbrenn-Stahlrohrstave. Walzkupferstave: Befestigung über Bolzen und Stifte am Mantel. Steigrohranschluss über Dehnungsfuge am Mantel → oberes und unteres Stave-Ende frei verschiebbar → leichte Verformung. Wiederholte große thermische Last akkumuliert plastische Dehnung → große Verformung (bis 50 mm am oberen Ende, Schweißbruch bei zu langer Stave, ungünstiger Bolzenposition oder Lastüberschreitung).
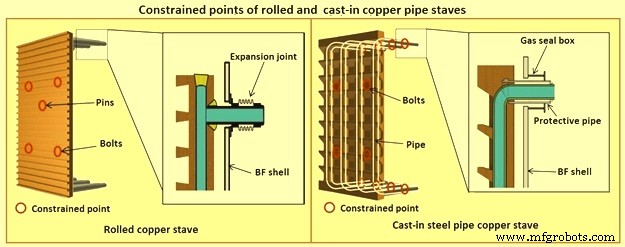
Einbrenn-Stahlrohrstave: zusätzlich zu Bolzen Gasdichtkästen an den Stave-Enden → Verdrängungszwang an oberem und unterem Ende. Schutzrohr ist in den Kupferkörper eingegossen → keine bruchgefährdeten Schweißnähte. Stahlrohre (steifer als Kupfer) dienen als Gerüst → verformungswiderstandsfähigere Struktur.
Innenseite des Einbrenn-Stahlrohrstaves ist gewellt („bumpy“). Walzkupferstaves haben rechteckigen Querschnitt → Temperaturerhöhung an Stellen fern der Wassergänge. Einbrennstave: gewellte Oberfläche macht Abstand Innenseite–Wassergang virtuell konstant → gleichmäßige Kühlung → geringere Temperaturdifferenz Innenseite/Außenseite → reduzierte thermische Spannungen und Verformung. Unter großer thermischer Last entsteht bei Walzstave Druck-Plastizität an der Innenseite durch Temperaturdifferenz → Verformung. Beim Einbrennstave ist die Innenseite an jedem Buckel isoliert → Druckspannungen unwahrscheinlicher → Plastizität unterdrückt. Gewellte Oberfläche reduziert Spannungen und Dehnungen, unterdrückt Verformung.
Zudem entfallen Stopfenschweißen und Rohrverbindungsschweißen (strukturell schwache Stellen) → Bruchrisiko eliminiert.
Verschleißschutz
Kupferstaves verhindern Verschleiß durch Anbackungen (Skulls), die durch hohe Kühlleistung entstehen und direkten Kontakt mit absteigendem Material vermeiden. Anbackungen fallen jedoch bei Betriebsschwankungen häufig ab. Ohne Anbackung hängt Verschleiß von Kontaktkraft, Abstiegsgeschwindigkeit, Härte und Form ab. Gegenmaßnahmen: Kontaktkraft und -geschwindigkeit reduzieren, Anbackung stabil halten, Kupferhärte nicht reduzieren (hängt von Kühlleistung ab).
Walzkupferstaves: Rillen durch Zerspanung. Einbrenn-Stahlrohrstave: Rippen durch integriertes Gießen → frei formbare Rippengeometrie. Typisch: nach oben offene Rippenstruktur mit Verschleißschutz. Kupfhärte hängt von Kühlleistung ab.
Ohne Anbackung bleibt Material bei Walzstave (kleine Rippen) zwischen den Rippen stecken → Material steigt ungehindert ab. Einbrennstave: große, nach oben offene Rippen → Material zwischen Rippen wird zurück in den Ofen gedrückt (Lastübergang). Aufwärtsströmung schiebt Material vor dem Stave zurück → Kontaktkraft und Abstiegsgeschwindigkeit an Rippenenden reduziert.
Designflexibilität
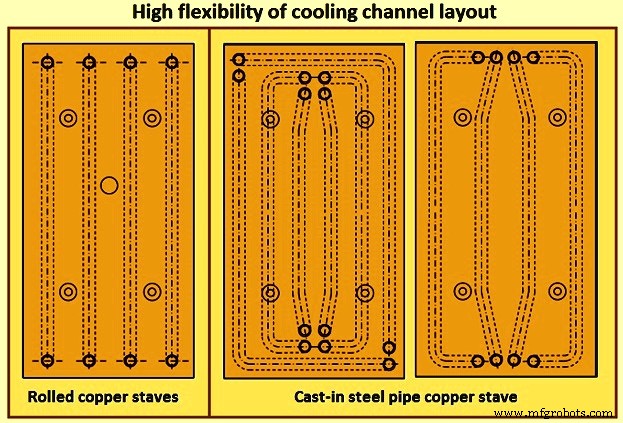
Neben technischer Lebensdauerverlängerung und Energieeinsparung bietet der Einbrenn-Stahlrohrstave hohe Designflexibilität. Bei Defekt eines Gusseisenstaves/Plattenkühlers und Notwendigkeit zur Lebensdauerverlängerung durch Kupferstave im bestehenden Mantelöffnung: Walzstave (Bohrung) schränkt Wasserganglayout ein → schwer anpassbar an bestehende Öffnung. Einbrennstave (gebogene Stahlrohre) ermöglicht flexibles Layout passend zur bestehenden Mantelöffnung. Abb. 8 zeigt hohe Flexibilität des Kühlkanallayouts.
Auslegung von Kühlsystemen
Wasserkühlsysteme werden heute üblicherweise als geschlossene Kreisläufe (statt offener Systeme) ausgelegt. Dies ermöglicht chemische Rohrreinigung und Erhalt sauberer Oberflächen durch kontrollierte Wasserchemie über die Kampagne → maximaler Wärmeübergang. Dichtung der Kühlrohre am Mantel entwickelt sich zu immer dünneren, „weicheren“ metallischen Dehnungsfugen. Bei beiden Systemen (Plattenkühler, Staves) nimmt der Einsatz von Gummibögen und -schläuchen zu.
Bei Plattenkühlern sind unabhängige Stränge typisch für die Wasserverteilung. Bei Stavekühlern werden entsprechend der Rohranzahl unabhängige Vor- und Rücklaufverteiler vorgesehen. Fällt ein Speisesystem aus, erhalten die übrigen Staverohre noch ausreichend Kühlung. Nasen- und Eckrohre an separate Wasserkreise angebunden.
Kühlkreislauf-Typen
Mit steigender Hochofenproduktivität wächst der Bedarf an effizienten Kühlsystemen. Hochleistungskühlung ist nötig für störungsfreien Betrieb unter Belastung. Zuverlässige, effektive Lösungen für hochbelastete Ofenzonen sind erforderlich. Drei Kühlkreislauf-Typen werden typischerweise genutzt:
Geschlossene Kühlkreisläufe
Normalerweise zwei oder drei stickstoffüberdruckbeaufschlagte geschlossene Wasserkreisläufe mit Zwangsumwälzung. Vorteile gegenüber offenen Kreisläufen:
- Betrieb mit aufbereitetem, enthärtetem Wasser
- Keine Korrosion, Ablagerung, Verstopfung von Rohren und Kühlelementen
- Geringe Kosten für chemische Zusätze
- Geringer Wasserverbrauch
- Kein Kontakt mit Umgebungsluft-Sauerstoff
- Sehr empfindliche Leckagedetektion möglich
- Erhöhte Verdampfungstemperatur des Kühlwassers durch einstellbaren N₂-Druck (z. B. 8 bar → 170 °C)
- Geringer elektrischer Energiebedarf (Pumpen decken nur Druckverlust, keine Höhendifferenz)
- Einfache Durchflussregelung und -steuerung für verschiedene Kühlelemente
- Geringe Wartungskosten
- Längere Lebensdauer von Kreislaufausrüstung und Kühlelementen → hohe Verfügbarkeit und Produktivität
Kombinierte geschlossene Kühlkreisläufe
Ökonomische, aber dennoch effiziente, zuverlässige und sichere Lösung. Kühlwasser kühlt seriell verschiedene Kühlelementblöcke, wobei die Betriebsanforderungen der einzelnen Elemente eingehalten werden. Gesamtdurchsatz deutlich reduziert, Temperaturdifferenz im akzeptablen Bereich, Kühlturm arbeitet effizient.
Halbgeschlossene/offene Kühlkreisläufe oder Verdunstungskühlkreisläufe
Option je nach Standortbedingungen. Hauptsächlich für kostengünstige Nachrüstungen an bestehenden Hochöfen geeignet.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit