



Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
Hochofenunregelmäßigkeiten während des Betriebs
Gleichmäßige und stetige Abwärtsbewegung der Zuschlagstoffe und Aufwärtsbewegung der Ofengase ist entscheidend für stabilen und effizienten Hochofenbetrieb (BF). Dafür wurde viel gearbeitet: (i) Verbesserung der Zuschlagstoffeigenschaften, (ii) Verbesserung des Beschickungssystems, (iii) Verbesserung der Ofenkühlung, (iv) ausreichende Automatisierung und Steuerung zur Beseitigung menschlicher Fehler, (v) Verbesserung der Betriebsverfahren. Trotz dieser Verbesserungen läuft der Hochofen nicht immer so reibungslos, wie ein oberflächlicher Beobachter glauben könnte – Unregelmäßigkeiten treten auf. Sie sind seltener als in früheren Jahren, aber Betriebsstörungen gibt es noch, die erhebliche Besorgnis erregen und schnelles Denken, gute Urteilsfähigkeit und rechtzeitige Korrekturmaßnahmen des Bedieners erfordern, um ernste Probleme zu verhindern.
Hauptgründe für Betriebsunregelmäßigkeiten: (i) fehlerhafte mechanische Einrichtungen (undichte Kühler, defekte Ventile etc.), (ii) fehlerhafte Bedienung (fehlerhafte Beschickung, Abstichverzögerungen etc.), (iii) abnormale physikalisch-chemische Änderungen im Hochofeninneren. Die wichtigsten Betriebsunregelmäßigkeiten werden unten beschrieben.
Ofenhängen und -rutschen
Hängen ist das Phänomen, bei dem die am Hochofenkopf beschickten Zuschlagstoffe nicht kontinuierlich zum Ofenherd hinabbewegen. Hängen entsteht, wenn die Zuschlagstoffe auf ihrem Weg nach unten auf sehr hohen Widerstand stoßen, was die Bewegung stoppt. Hängen tritt durch Brückenbildung der Zuschlagstoffe im Ofenschacht auf. Wenn es auftritt, bewegt sich das Material unter dem Hängen weiter abwärts und bildet einen Hohlraum ohne Festmaterial, aber gefüllt mit heißem Gas unter sehr hohem Druck. Dieser Hohlraum wächst, bis das Hängen schließlich zusammenbricht.
Beim Zusammenbruch des Hängens fallen die Materialien durch den darunter entstandenen Spalt nach unten. Das Zusammenbrechen heißt „Rutschen“ und führt zu unregelmäßigem Ofenbetrieb mit ungleichmäßiger Gasverteilung und Auswirkungen auf Hochofenparameter. Beim Rutschen fallen die beschickten Materialien unkontrolliert in thermisch unvorbereitetem Zustand zum Herd – der Ofen kühlt ab. Es werden heiße Gase mit sehr hoher Kraft nach oben gedrückt. In schweren Fällen zwingt der plötzliche Abwärtsstoß des hängenden Materials die heißen Gase mit explosionsartiger Kraft nach oben. Dieser plötzliche Gasstrom öffnet die Kopfgasentlastungsventile und kann schwere Schäden an den Kopfeinrichtungen verursachen.
Das dem Rutschen vorausgehende Hängen wird durch verschiedene Bedingungen verursacht, bei denen die Permeabilität der Ladung abnimmt, da Material die Hohlräume zwischen den Zuschlagsteilchen schließt und diese lose zusammenhält. Bei hohem Feinanteil in der Zuschlag und relativ hoher Ofengasgeschwindigkeit schließen die Feinpartikel die Öffnungen zwischen den anderen Teilchen und verursachen Hängen. In manchen Fällen wird geschmolzene Schlacke in Tröpfchen nach oben geblasen und erstarrt beim Kontakt mit kälterem Zuschlag, schließt Öffnungen und zementiert Teilchen zusammen.
In anderen Fällen wird die Kohlenmonoxid-Zersetzungsreaktion 2CO = CO₂ + C katalysiert, und Kohlenstoff (C) setzt sich als Ruß ab. Dies schließt Öffnungen und hält Teilchen zusammen. Bei hohem Alkali-Gehalt der Zuschlag werden Alkali-Verbindungen zu Alkali-Dampf reduziert, der mit dem Ofengas aufsteigt und im kühleren Teil der Zuschlag kondensiert – gleiche Art von Hängen.
Eine weitere Hängeart tritt in sehr effizient betriebenen, an ihre Leistungsgrenze gefahrenen Öfen auf. Bei leicht ungünstiger Änderung der Gasverteilung, Koksfestigkeit oder Zuschlagskorngröße reduziert sich das Eisenoxid der ferrischen Zuschlag nicht schnell genug zu metallischem Eisen, sodass Eisenoxid schmilzt und als Flüssigkeit auf die Koksteilchen herabläuft. Dabei wird das flüssige Eisenoxid zu festem Eisen reduziert, wobei erhebliche Wärme verbraucht wird. Die Koksteilchen werden zementiert, die Permeabilität der bewegten Masse im Hochofen sinkt erheblich – der Ofen hängt.
Ähnliches Hängen kann auftreten, wenn der Hochofen bei zu hoher Flammentemperatur für die Qualität (besonders Reduzierbarkeit) des Zuschlagsmaterials betrieben wird. Wenn sich hohe Temperaturoberflächen weit genug in den Ofen erstrecken, können sie unverreduziertes Material schmelzen lassen, das beim Abstieg in ein reduzierenderes Milieu reduziert und – je nach Temperatur – erstarrt (Schmelzpunkt FeO ca. 1.370 °C, reines Eisen ca. 1.535 °C) und die Zuschlag schließt.
Wenn sich die Zuschlag nicht ordnungsgemäß durch den Ofen bewegt und die Materialbewegung träge ist, muss der Bediener sofort Korrekturmaßnahmen ergreifen, um einen großen Rutsch zu vermeiden, der sehr katastrophal sein kann. Unter extremen Bedingungen kann ein Rutsch zum Auskühlen des Ofens führen. Jedes Hängen und Rutschen muss gründlich analysiert werden, um Ursachen zu bestimmen und Betriebsverfahren anzupassen, um Wiederholung zu verhindern.
Normalerweise treten zwei Hängetypen auf: (i) Kopfhänger im oberen Schacht – hauptsächlich durch Kohlenstoffablagerungsreaktion und Alkali-Dampfkondensation, (ii) Bodenhänger im unteren Schacht, Bauch und Bosh-Bereich – durch Hohlraumbildung im Schacht.
Abhilfemaßnahmen zur Beseitigung von Hängen: (i) Einsatz von großstückigem Kalkstein, dessen Kalzinierung im Hochofen CO₂ erzeugt, was die Lösungsverlustreaktion erzwingt und die Bettpermeabilität verbessert, (ii) Reduktion von Blasetemperatur und -druck zur Verbesserung der Gasverteilung und -strömung. Bei langanhaltendem starkem Hängen wird der Heißblasdruck drastisch für kurze Zeit abgesenkt. Der Schock durch diese plötzliche Druckreduktion löst einen Rutsch aus – meist schwer, daher nur nach Abstich bei minimalem Flüssigmetall- und Schlackenstand im Herd durchzuführen. Im Extremfall kann anhaltendes Hängen durch Ausblasen auf Bosh-Niveau und Auffüllen mit Koksbett geheilt werden.
Gerüstbildung (Scaffolding)
Als Gerüstbildung (Scaffolding) bezeichnet man Anlagerungen oder Schorf an den Ofenwänden, die den Querschnittsbereich des Hochofenschachts verringern. Gerüste bestehen normalerweise aus einer festen Schale an der Innenseite des Hochofens und einer Schicht loser Zuschlagstoffe zwischen dieser Schale und der Ofenwand. Gerüstbildung kann relativ hoch im Schacht oder tief im Schacht nahe dem Bosh-Ansatz auftreten. Verallgemeinerung der Gerüsttypen ist schwierig, da Struktur und Ort zwischen verschiedenen Hochofen wenig gemein haben. Man kann Gerüste jedoch in zwei Gruppen einteilen: (i) laminierte Gerüste, (ii) nicht-laminierte Gerüste. Laminierte Gerüste bestehen aus abwechselnden Schichten metallischen Eisens (Fe) und alkalireicher Zuschlag. Gerüste können Hängen im Hochofen verursachen. Typische Bildung eines großen Gerüsts in Abb. 1.
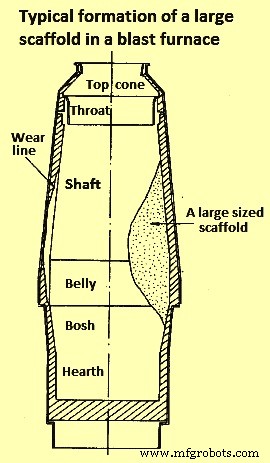
Gerüstbildung nahe dem Bosh-Ansatz resultiert häufig aus übermäßigem Feinanteil in der Zuschlag und höherer als normaler Kalkchemie der Schlacke (widerspiegelt höhere Schlackenbasizität). Die Lösung von Kalk in den im Ofenschacht gebildeten Schlacken erhöht den Schmelzpunkt der Schlacke. Da die Schlacke häufig Feinpartikel der Zuschlag in Suspension trägt, kann der Anstieg des Schmelzpunkts bewirken, dass dieses Gemisch aus Feinpartikeln und Schlacke an den oberen Bosh-Wänden anhaftet. Dieser Aufbau lenkt die heißen Ofengase weiter zum Ofenzentrum ab. Mit geringerem Heißgasvolumen entlang der Wände kühlen die Anlagerungen ab und erstarren vollständig. Diese Schorf können wachsen, bis sie einen großen Prozentsatz des Hochofenquerschnitts blockieren.
Voraussetzungen für stabile und schädliche Gerüstbildung: (i) Vorhandensein geeigneten Materials in der Hochofenbeschickung für Gerüstaufbau (z. B. Feinpartikel, schlecht gesiebte Zuschlag, Sinter mit schlechten Niedrigtemperatur-Reduktionsdegradationseigenschaften, lange gelagerter, nasser und kalter Sinter, kleine Koksgröße etc.), (ii) Vorhandensein agglomerierender (zementierender) Materialien für die Agglomeration der Zuschlagstoffe, (iii) Vorhandensein eines Fixier- (Verankerungs-) Mechanismus zum Aufbau des Gerüsts an der Schachtwand – chemische Bindung an Auskleidungsmaterial, physische Verankerung an Kühlplatten, Bogenbildung zu Bosh-Wänden, oder einfache Kondensation des agglomerierenden Materials an der Wand, (iv) kontinuierliche Zufuhr der anhaftenden Komponenten, (v) gebildetes Gerüst stark genug, um den Abriebkräften der absteigenden Materialien standzuhalten.
Der Ort der Gerüstbildung hängt ab von agglomerierendem Material, anhaftendem Material, Zuschlagstoffen, Ofenbetrieb und Ofenkonstruktionsmerkmalen wie Kühlelementen und Auskleidungsmaterial. Er kann auf verschiedenen Ebenen im Hochofen liegen: Schacht, Bosh, Bauch.
Alkali- oder Zinkverbindungen werden nahe dem Hochofenboden zu metallischen Dämpfen reduziert. Diese Dämpfe steigen mit den Ofengasen in den kühleren oberen Bereich auf, wo sie zu sehr feinen festen Partikeln reoxidiert werden. Diese Feinpartikel haften an der Ofenwand zusammen mit anderen darin eingeschlossenen Feinmaterialien. Dies ist eine weitere Ursache für den Beginn der Gerüstbildung.
Die Blockade durch Gerüstbildung verringert den für die Verhüttung eisenhaltiger Materialien verfügbaren Bereich. Gerüste verzerren den Gasfluss im Ofen, erhöhen den Brennstoffverbrauch und fördern Hängen und Rutschen. Sie verringern auch die Ofenproduktivität. Durch höheren Brennstoffverbrauch sinkt der Ofenbrennstoffwirkungsgrad. Wenn sich Gerüste von den Wänden lösen, fallen sie in den Herd. Dies verursacht schwere Ofenstörungen und mindert die Heißmetallqualität. Bei zu großen Schorf kann der Hochofen auskühlen.
Kanalisierung (Channeling)
Kanalisierung tritt auf, wenn die aufsteigenden Gase im Ofen sich nicht gleichmäßig radial und umlaufend verteilen, sondern einen Weg geringsten Widerstands finden. Ursachen: Beschickung übermäßiger Feinpartikel, ungleichmäßige Verteilung der Zuschlagstoffe im Ofen, hohe Flüssigeisen- und Flüssigschlackenstände im Herd. Kanalisierung stört die Aufheiz- und Reduktionsprozesse, was die Heißmetallqualität beeinträchtigt.
Anzeichen für Kanalisierung: (i) Hochofen nimmt Blasluft ohne Druckabfallanstieg an, (ii) Temperatur des Ofengases am Ofenkopf ist hoch, (iii) CO/CO₂-Verhältnis ist hoch, (iv) Ofengas hat hohen Flugstaubgehalt, (v) Koksrate steigt.
Bei Feinpartikelbeschickung führt Kanalisierung zu erhöhter Wärmebelastung an den Ofenwänden – instabiler Betrieb und Produktionsreduktion. Durch Feinpartikel werden aufsteigende Gase vom Bereich abgelenkt und kanalisieren sich um die Feinpartikel. Diese Ablenkung stört die Vorwärmung der Materialien und den Reduktionsprozess. Es verursacht ungeplante Entlastungsventilöffnungen, falsche Heißmetallchemie, instabile Hochofenproduktion und Produktivitätsreduktion. Wenn Kanalisierung effektiv vorhergesagt werden kann, kann die Ofenwärmebelastung durch Verbesserung der Rohstoffqualität oder Anpassung des Hochofenbetriebs reduziert werden.
Wichtige Aspekte bei Kanalisierung: (i) Hochofenbeschickung hat Ungleichmäßigkeit bzgl. Größe und Verteilungsverteilung, (ii) kritische Gasgeschwindigkeit kann lokal überschritten werden, (iii) leichtere Partikel (Koks) werden aus diesen Bereichen herausgeblasen und in Niedriggeschwindigkeitsbereichen abgelagert, schwerere Erze setzen sich bevorzugt ab (Erzverschiebung), (iv) Phänomene bei (iii) tragen zur Kompaktheit weniger permeabler Bereiche bei und machen den radialen Druckabfall ungleichmäßiger, (v) Gas strömt dann durch ein System distinkter Kanäle – Kanalisierung, (vi) Wiederherstellung der vorherigen Blasrate ist keine Lösung wegen „Hysterese-Effekt“.
Vorsichtsmaßnahmen zur Kanalisierungskontrolle: (i) Zuschlagstoffe mit höherer Festigkeit, enger Korngrößenverteilung und optimaler Größe verwenden, (ii) Kopfdruck auf hohem Niveau halten.
Ausbruch (Breakout)
Ein „Ausbruch“ (Breakout) bezeichnet die Bedingungen und Folgen des Entweichens von Gas und Koks, oder Schlacke, oder Eisen aus dem Bosh, der Düsenbrust (Tuyere Breast) oder dem Herd eines Hochofens. Ausbrüche können an jedem Punkt unter der Schmelzzone auftreten, aber die schwerwiegendsten sind Flüssigschlacke- und Flüssigeisen-Ausbrüche. Flüssigeisen-Ausbruch erfolgt unterhalb der Eisenoberfläche im Herd, entweder durch Herdwände und Kühlstäbe oder in den Herdboden und unter den Herdkühlstäben hinaus. Hochofen-Ausbruch ist ein seltenes, aber heimtückisches Risiko im Hochofenbetrieb. Ausbruch kann auf Bosh-Ebene, an der Düsenbrust (Brustkühler, Blasrohr, Sichtöffnung) oder am Herd auftreten.
Schlackenausbrüche sind normalerweise nicht so ernst wie Eisenausbrüche, da nicht so viel Explosionsgefahr besteht wie bei Kontakt von Flüssigeisen und Wasser. Bei jedem Ausbruch ist, wenn möglich, die Abstichöffnung zu öffnen und so viel Flüssigmaterial wie möglich abzulassen, und den Ofen vom Blasbetrieb zu nehmen.
Bei Schlackenausbruch: Ausbruch durch Wasserstrom abkühlen, Loch durch Austausch feuerfester Ziegel, Einpressen von Feuerlehm-Suspension, Rammen von Plastikzement oder Einbringen von Asbestseil verschließen.
Bei Eisenausbruch: Praktisch keine Kontrolle. Heißmetall läuft aus dem Loch, bis der Ofen trocken ist. Nach Beseitigung des angesammelten Eisens kann geeignetes Feuerfestmaterial zum Verschließen verwendet werden. Bei schwerem Eisenausbruch normalerweise komplette Herdreparatur nötig. Bei nicht schwerem Ausbruch häufig Austausch beschädigter Herdkühlstäbe erforderlich.
Ausbrüche werden durch Versagen der Herdwände verursacht, sodass Flüssigeisen oder Flüssigschlacke oder beides unkontrolliert aus dem Ofen und den umliegenden Hilfsanlagen austreten können. Die Gefahr von Herdausbrüchen wurde in jüngerer Zeit deutlich reduziert, da dem Herd viel Aufmerksamkeit gewidmet wurde und schwerere, stärkere, teurere Herdkonstruktionen entwickelt wurden.
Schlackenausbrüche erfolgen vom oberen Herdkühlstab bis zur Düsenniveau. Sie sind selten gefährlich, können aber Ziegelauskleidungsschäden verursachen und sind erhebliche Belästigung durch Reparaturverzögerung und Reinigungsaufwand.
Blas-, Gas- und Koksausbrüche (Bosh-Ausbrüche) sind fast der Vergangenheit angehörig. Ihre Beseitigung ist auf Verbesserungen der Betriebspraxis, glattere Arbeit an zunehmend minderwertigen Erzen, weniger gewaltsame „Rutschen“ und allgemeine Bosh-Verstärkung zurückzuführen. Mit heutiger Betriebssteuerung versagt der Bosh nur in seltenen Abständen.
Ursachen von Bosh-Ausbrüchen: (i) Bedingungen im Ofeninneren – hoher Blasdruck, sehr schwere Rutschen, schwere Arbeit an Herdwänden, (ii) Bruch der Herdbänder, Ausstoß von Kühlplatten, Teile des Ziegelwerks zwischen Band und Platte, (iii) Rissbildung und Öffnung der Bosh-Kühlstäbe.
Sichere Betriebspraktiken nützen wenig zur Verhinderung von Düsenbrust- oder Bosh-Ausbrüchen, wenn durch fehlerhaftes Design oder Konstruktion schwach gebaute, unzureichend verstärkte oder unzureichend gekühlte Ziegelwerkssegmente in diesem Hochofenbereich verbaut wurden. Verfahrensänderungen helfen wenig wegen der Plötzlichkeit solcher Ausbrüche. Möglicherweise 95 % der Prävention liegen in der Konstruktion, 5 % in Erfahrung, Einfallsreichtum und Gießhallenanordnung für Zugänglichkeit von Signalen und Fluchtmöglichkeiten.
In den vergangenen Jahren traten schwere Ausbrüche häufiger am Herd als am Bosh und der Düsenbrust auf. Dies war immer so, aber mit geringen Heißmetallmengen im Herd waren Ausbrüche nicht zwingend schwerwiegend, zumal der Blasdruck nicht hoch war. Mit steigenden Tonnagen und schnellem Betrieb angenommen Ausbrüche ernste Ausmaße an, manchmal Ofenzerstörung, gelegentlich Menschenleben kostend, fast immer schlechte Unordnung, Verzögerungen und Unannehmlichkeiten verursachend.
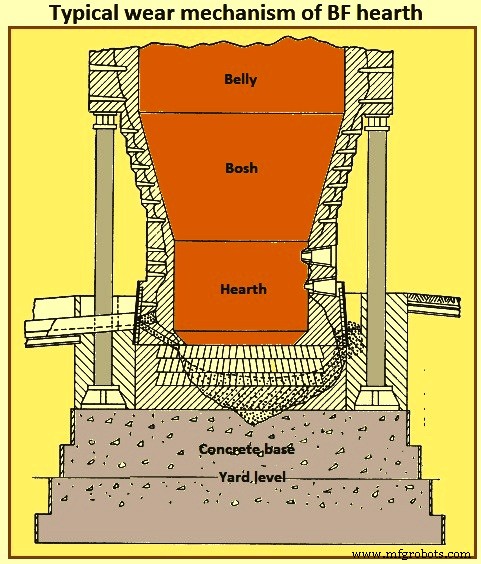
Zerstörerische Einflüsse in den Herdwänden, verantwortlich für Herdausbrüche: (i) Erosion der Herdwände durch Heißluftblasung, besonders über der Abstichöffnung, (ii) Zersetzung des Ziegelwerks durch chemische Wirkung von Flüssigeisen und Flüssigschlacke, (iii) mechanische Wirkung von Flüssigeisen beim Eindringen in Ziegelfugen. Abb. 2 zeigt typischen Verschleißmechanismus des Hochofenherds.
Ausgekühlter Herd (Chilled Hearth)
Dies ist eine sehr schwere Störung, da sie den Abstich nachteilig beeinflusst. Ursachen: zu geringer Brennstoffinput, übermäßige Feuchte in der Blasluft, Wasserleckage an Düsen etc. Wenn diese Gründe vorliegen, ist die Auskühlung graduell und kann vor Ernsthaftigkeit behoben werden. Schwerer Rutsch kann auch Auskühlung verursachen – diese ist plötzlich.
Häufigste Gründe für Hochofenauskühlung: lange unvorbereitete Stillstände. Auch vorbereitete Stillstände können bei Neustart ausgekühlte Herdbedingungen verursachen. Auskühlung kann durch verschiedene Gründe eintreten: Betriebsunregelmäßigkeiten, unsachgemäße Zuschlagsbeladung, schwere Anlagenausfälle, ernste Wasserleckagen u. v. m.
Der Hochofen kühlt aus, wenn unzureichend Koks oder andere Brennstoffe an den Düsen für die normale Reduktions- und Schmelzprozesse vorhanden sind. Zeigt der Hochofen Auskühlungssymptome, steht der Bediener vor einer schwierigen Wahl: Weiterblasen produziert weiter Flüssigkeiten, die nicht abgelassen werden können. Hoher Flüssigkeitsstand im Herd kann Düsen- und Blasrohrverbrennung verursachen. Wird das Blasen gestoppt, gelangt Schlacke in Düsen und Blasrohre und erstarrt – erheblicher Schaden an diesen Teilen. Reparatur dauert, Ofen kühlt weiter ab, Erholung wird schwieriger.
Im Normalbetrieb gibt der Hochofen Warnsignale vor Auftreten von Auskühlungssymptomen. Warnsignale: (i) Reduktion Blasvolumen und langsame Zuschlagsbewegung durch kalten Ofenlauf, (ii) häufiges Hängen und Rutschen, (iii) Temperatur von abgestochenem Heißmetall und Flüssigschlacke niedriger als normal, (iv) abgestochene Flüssigschlacke viskös, nicht frei fließend im Schlackenlauf, (v) Wasser aus Abstichöffnung, (vi) Verstopfung von Düsen und Blasrohren mit Schlacke oder Schlacke-Metall-Gemisch, (vii) übermäßiger Aufbau von Heißmetall und Schlacke im Ofen durch unzureichendes Ablassen beim Abstich und/oder Verzögerung der Abstichöffnung, (viii) sehr wenig Koks im Deadman-Bereich. Bei Warnsignalen sind Korrekturmaßnahmen nötig, um Annäherung an Auskühlung zu vermeiden. Mehrere Korrekturen möglich, aber ratsam: Ofen auf heißerer Seite fahren durch Erhöhung des Koks in der Zuschlag.
Kurz gesagt, Gründe für Hochofenauskühlung: (i) übermäßige Wasserleckage, (ii) ausserhalb Spezifikation liegende Zuschlagsstoffe (Rohmaterialien), (iii) große Schwankungen in der Zuschlagsqualität, (iv) Instrumente und Messgeräte nicht ordnungsgemäß kalibriert oder defekt, (v) Bediener kann Geschehen im Ofen aus verfügbaren Daten nicht richtig lesen, (vi) Bediener reagiert nicht oder zu spät auf bemerkte Probleme, (vii) Frühwarnsignale ignoriert und nicht an Vorgesetzte gemeldet, (viii) Verstöße gegen technologische Disziplin bzgl. Wasserleckageinspektion, Gießhallenpraxis, Düsensperrung etc., (ix) mangelnde Erfahrung des Betriebspersonals, (x) unvorbereitete Ofenstillstände durch plötzliche Ausfälle wichtiger Anlagen (Beschickungssystem, Heißblassystem, Gaserfassungs- und Reinigungssystem) mit großer Reparatur und langer Reparaturzeit, (xi) Abstichöffnungs- oder Herdausbruch mit langer Erholungszeit.
Säulenbildung (Pillaring)
Wenn die Blasluft nicht bis in die Ofenmitte vordringen kann, kann sich eine kalte zentrale Säule des Zuschlags mit einem ringförmigen heißen Bereich darum bilden – Säulenbildung (Pillaring). Ein durch ein Düsenloch eingeführter Stab zeigt an beiden Enden rotglühende Bereiche und einen kalten Mittelteil, wenn Pillaring besteht. Der Umfang des kalten Mittelteils zeigt das Ausmaß der Säule an. Pillaring kann durch Erhöhung des Blasdrucks beseitigt werden, der tiefer eindringt und die Säule aufheizt.
Verstopfung der Gasaufzüge
Der Hochofenbetrieb muss unterbrochen werden, wenn sich Staub in den Aufzügen und Abzügen ansammelt, und kann erst nach Reinigung fortgesetzt werden. Ursache: fehlerhaftes Gasaufzugsdesign, insbesondere unzureichender Querschnitt und unsachgemäße Verbindungen.
Flutung und Koksausstoß durch Abstichöffnungen
Im Bosh tröpfeln Flüssigmetall und Schlacke durch das permeable Koksbett gegen den Aufwärtsdruck der aufsteigenden Gase. Erhöhung des Gas- oder Flüssigkeitsflusses kann verhindern, dass Flüssigmetall und Schlacke nach unten fließen, wodurch sie sich in den Kokszwischenräumen ansammeln, bis das Flüssigkeitsgewicht den Aufwärtsdruck der Gase überwindet und plötzlich in den Herd absteigt. Dieses Phänomen heißt Flutung (Flooding), minimierbar durch hohe Porosität – d. h. größere mittlere Koksgröße. Bessere Koksqualität ist ebenfalls vorteilhaft, da die Degradation im Ofen reduziert wird und die Permeabilität im Bosh-Bereich verbessert wird.
Alles, was das Tuyere-Raschelkammvolumen einschränkt, verursacht Halte und anschließende Flutungstendenz. Unterbrechung der gleichmäßigen Blasrate lässt den Raschelkamm kollabieren; bei Wiederaufnahme können kleine Koksparteikel nicht in den Raschelkamm zurückkehren und steigen stattdessen in den Herd ab, statt im Düsenbereich zu verbrennen – resultiert in verstopftem Herd und dem bekannten Phänomen des Koksausstoßes aus Schlacken- und Eisennotchen beim Abstich. Dies führt häufig zu ungerechtfertigter Kritik an der Koksqualität. Gleichmäßiges Blasen des Ofens ist die beste Abhilfe.
Undichte Düsen, Abstichöffnungen und Kühler
Trotz ordnungsgemäßem Design können wassergekühlte Ofenteile nachgeben und müssen so schnell wie möglich ersetzt oder instandgesetzt werden. Der „Monkey“ (Düsenkühlkörper) ist der problematische Teil und benötigt oft häufigen Austausch. Wenn Instandsetzung oder Austausch des defekten Kühlers nicht möglich, muss er vom Wassernetz getrennt und außer Betrieb genommen werden.
Undichte Düsen oder Kühler im unteren Ofenbereich können katastrophale Auswirkungen haben, wenn nicht rechtzeitig instandgesetzt. Undichte Abstichkühler erzeugen Dampf, der bei Kontakt mit dem Kohlenstoffherd die Herdauskleidung erodiert – Kampagne muss für Kapitalreparaturen gestoppt werden. Wartungsanweisungen für Abstichöffnungen sind strikt zu befolgen, um diese Probleme zu minimieren.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb