



Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
Pulverkohleinspritzung (PCI) im Hochofen
Pulverkohleinspritzung (PCI) ist ein Verfahren, bei dem große Mengen feiner Kohlepartikel in den Raschelkamm (Raceway) des Hochofens (BF) eingeblasen werden. Pulverkohle ist ein wichtiger Hilfsbrennstoff in der Hochofeneisenerzeugung. PCI liefert Hilfsbrennstoff zur teilweisen Koksersatz und hat sich ökonomisch und ökologisch als vorteilhaft erwiesen. Sie kann die Hochofeneffizienz erheblich verbessern und so Energieverbrauch und Umweltemissionen reduzieren.
Wenn Pulverkohle durch Blasrohre und Düsen in den Hochofen eingeblasen wird, dient die Kohle als Wärmequelle und Reduktionsmittel durch Devolatilisierung, Vergasung, Verbrennung und Bildung von unverbranntem Koks (Char). Heute wird Pulverkohle in Hochofen umfangreich als teilweiser Ersatz für metallurgischen Koks eingesetzt. PCI ist eine etablierte Technologie für die Roheisenherstellung (HM) im Hochofen. Sie wird in den meisten Hochofen praktiziert, alle neuen Hochofen werden standardmäßig mit PCI-Fähigkeit gebaut. Zusammensetzung und Eigenschaften der eingespritzten Kohle beeinflussen Betrieb, Stabilität und Produktivität des Hochofens, Qualität des Heißmetalls und Zusammensetzung des Hochofengases.
Leistungskriterien für PCI
Aktuell gibt es viele Kriterien zur Messung der PCI-Leistung. Erstens: Zerkleinerung und Handhabbarkeit. Die Hauptbetriebskosten der PCI (außer Kohlekosten) beziehen sich auf Zerkleinerung und Verteilung der Kohle zum Hochofen. Zweitens: Hochofenbetrieb. Die Qualität der eingespritzten Kohle beeinflusst Heißmetallqualität, Hochofenstabilität und Ofengaszusammensetzung. Die Asche der eingespritzten Kohle (i) kann als Inhibitor für den Oxidationsprozess wirken, (ii) ist Hauptlieferant unerwünschter Alkalien, (iii) verbraucht Schmelzenergie. Drittens: Ökonomischer Nutzen. Hauptkostenvorteil: Ersatz teurer Kokskohle plus Koksherstellungskosten, weitere Vorteile wie verbesserte Produktivität (abhängig von Koksqualität). Wichtige ökonomische und operative Vorteile:
- Geringerer Verbrauch teurer Kokskohlen. Ersatz von Hochofenkoks durch billigere schwachkokende oder thermische Kohlen senkt Reduktionsmittelkosten.
- Verlängerte Koksöfenlebensdauer, da weniger Koks produziert werden muss. Wichtig, da viele Koksöfen ihr Lebensende erreichen und erhebliche Investitionen für Ersatz/Instandhaltung nötig sind.
- PCI-System kostengünstiger als zusätzliche Koksöfenbatterie. Geringere Kapitalkosten bedeuten geringere Abschreibung und Zinsen auf das Heißmetall.
- Höhere Hochofenproduktivität – mehr Heißmetall pro Tag (in Verbindung mit anderen Betriebsänderungen).
- Größere Flexibilität im Hochofenbetrieb. Z. B. ermöglicht PCI Anpassung der Flammentemperatur; thermische Bedingungen im Hochofen können schneller geändert werden als durch Anpassung der Zuschlagslast am Ofenkopf.
- Verbesserte Konsistenz der Heißmetallqualität und des Siliciumgehalts.
- Reduzierte Gesamtemissionen des Stahlwerks, insbesondere geringere Emissionen aus der Koksherstellung durch verringerten Koksbedarf.
Historie
PCI wurde im 19. Jahrhundert entwickelt, aber nicht industriell genutzt. In den frühen 1960ern erfolgreiche Implementierung bei AK Steel (USA) und Shougang (China). Obwohl Versuche in mehreren Ländern zeigten, dass pneumatischer Transport und Kohleinspritzung technisch verfügbar waren, machten Ökonomie und relative Einfachheit Öleinspritzung und Erdgaseinspritzung beliebter. In den 1980ern stieg das Interesse an PCI, ausgelöst durch drastische Ölpreiserhöhungen 1973 und 1979, und das Potenzial als Koksersatz wurde erkannt. Anfang der 1980er wurden Kohleinspritzanlagen in Europa und Japan installiert, Einspritzeinsatz 40–90 kg/tHM, Koksersatzrate ca. 0,9 kg Koks/kg Kohle. Der Prozess entwickelte sich rasant; in der zweiten Hälfte der 1980er erfolgreiche Praktiken bei 180–200 kg/tHM. In den 1990ern wurden PCI-Technologien ausgereift. Der eigentliche Shift zu PCI erfolgte erst, als der Preis für metallurgischen Koks durch gestiegene globale Nachfrage anstieg.
Kohle für PCI
Die relative Bedeutung verschiedener Kohlequalitätsaspekte für PCI variierte mit technologischem Fortschritt und steigenden Einspritzeinsätzen. In den späten 1970ern, ausgelöst durch die Ölkrise, erneutes Interesse an PCI; Kohle als wirtschaftlicher Ersatzbrennstoff für Öl. Da Brennbarkeit als wichtig galt, wurdenmostly thermische Kohlen für PCI verwendet – damals leicht verfügbar und deutlich billiger als Hartkokskohle und schwachkokende Kohlen.
Nach dem initialen Fokus auf Brennbarkeit verlagerte sich der Fokus auf das Verständnis der Kohlequalitätsauswirkungen auf den Koksersatz. Dabei zeigte sich: niedrigflüchtige (LV) Kohlen gaben bessere Ersatzraten als hochflüchtige (HV) Kohlen.
Bezüglich Kohlezerkleinerung: Die vier Hauptbetriebsparameter der Mühle sind (i) Zufuhrrate, (ii) Luftdurchsatz, (iii) Klassifiereinstellung (Zyklon und Schlauchfilter), (iv) Mahl- und Walzendruck. Zufuhrrate, Mahldruck und Klassifiereinstellung beeinflussen direkt die Mühlenlast und den benötigten Strom. Luftdurchsatz beeinflusst indirekt die Mühlenleistung durch Wirkung auf Klassifiereffizienz.
Die Mahlcharakteristika von Kohlen werden typischerweise durch wenige standardisierte Analysen beschrieben. Basierend darauf werden Vorhersagen zum erwarteten Mahlverhalten getroffen. Allgemeine Tendenz: Bewertung des Mahlverhaltens auf den HGI (Hardgrove Grindability Index) reduziert – Maß für die Mahlbarkeit. Je kleiner der HGI, desto härter die Kohle und desto schlechter mahlbar. Mahlbarkeit ist wichtig für die Pulverisierung: beeinflusst Produktfeinheit, Stromverbrauch und Durchsatz.
Der Feuchtegehalt der Kohle beeinflusst die Pulverisierung. Die Gesamtfeuchte muss auf ca. Gleichgewichtsfeuchte reduziert werden, um Handhabungsprobleme in der Mühle und Bunkern zu minimieren. Der Feuchtegehalt der Kohle nach der Mühle soll zwei Drittel der Gleichgewichtsfeuchte betragen. Die in der Mühle zu entfernende Feuchtemenge: „Feuchteentfernung in Mühle = (Anlieferungsfeuchte) – 2/3(Gleichgewichtsfeuchte)“, wobei Gleichgewichtsfeuchte für sub-bituminöse und höherwertige Kohlen ca. „Gleichgewichtsfeuchte = 0,69 + 0,84 × (luftgetrocknete Feuchte) + 0,18 × (luftgetrocknete Feuchte)²“ beträgt. Gleichgewichtsfeuchte variiert mit Kohlerang, Makzerenzusammensetzung und Aschegehalt.
Kohletyp und Oberflächenfeuchte bestimmen die Trocknungsanforderungen der Pulverisierung. Die Trocknungskapazität einer gegebenen Mühlenbauart hängt ab von: Umlast in der Mühle, Fähigkeit zur raschen Vermischung trockener Klassifiziererrückläufe mit feuchter Kohlezufuhr, sowie Luftverhältnis und Lufteinlasstemperatur, die das Mühlendesign toleriert.
Das PCI-Prozesssystem
Das PCI-Prozesssystem besteht aus mehreren Teilsystemen von der Kohleanlieferung bis zur Einspritzung an jede Düse. Es umfasst sechs Teilsysteme: (i) Lagerung und Austrag der Rohkohle, (ii) Pulverisierung und Trocknung der Rohkohle, (iii) Transport, Lagerung und Versorgung der pulverisierten Kohle zum Einspritzsystem, (iv) gleichmäßige Verteilung der pulverisierten Kohle auf jede Düse, (v) Verbrennung der pulverisierten Kohle, (vi) Explosionsschutzeinrichtungen. Wichtige Charakteristika:
- Der Vorratstank ist hochkapazitiv ausgelegt, damit bei Stillstand einer Pulverisierungslinie die Kohleinspritzung fortgesetzt werden kann, bis betriebliche Anpassungen (z. B. Reduktion Erzauflage oder Vorbereitung Abstich) erfolgen.
- Drei Vorratstanks: einer im Austrag, einer im Standby, einer in Druckreduzierung, Befüllung und Druckaufbau nach Befüllung.
- Transportleitung (Dichtphasen- und Verdünnungsphasenleitung) gewährleistet reibungslosen Transport mit geringen Druckverlusten. Hochdruckleitung zwischen Vorratstank und Düsen hat keine beweglichen Teile außer Absperrventilen – hohe Verfügbarkeit, einfache Steuerung und Wartung.
- Für Pulverisierung und Lagerung: zuverlässiges Explosionsschutzsystem durch Explosionsunterdrücker, Feuerlöscher etc.
Für erfolgreichen PCI-Betrieb ist auf verschiedene Phänomene im Hochofen zu achten. Wichtig: (i) Verbrennungsgrad der eingespritzten Kohle / Verhalten unverbrannter Kohlefeinpartikel im Koksbett – beeinflusst Gasflussverteilung im Zuschlagsbereich, (ii) Verhalten verschmolzener Kohleasche / Ablagerungsmöglichkeit im Blasrohr-Düsen-Bereich, (iii) Permeabilität / Gasflussverteilung im Zuschlagsbereich beeinflusst durch Erz/Koks-Verhältnis, das mit steigender Einspritzeinsatz zunimmt, (iv) thermische Eigenschaften durch Bosh-Gastemperatur oder Wärmeflussverhältnis, die Reaktionen im unteren Hochofenbereich beeinflussen.
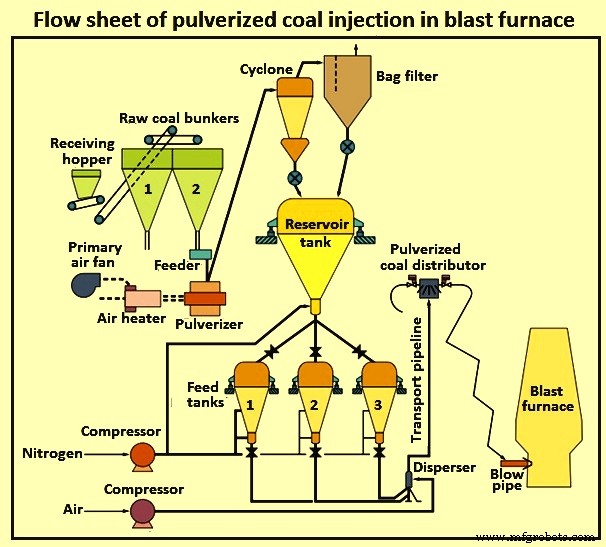
Die Positionierung der Einspritzlanze im Blasrohr ist wichtig: vollständige Verbrennung der eingespritzten Kohle im Raschelkamm-Bereich und gleichzeitig Vermeidung von Kohleascheablagerungen am Blasrohrende. Typisches Fließschema in Abb. 1.
Der Kohleinspritzprozess
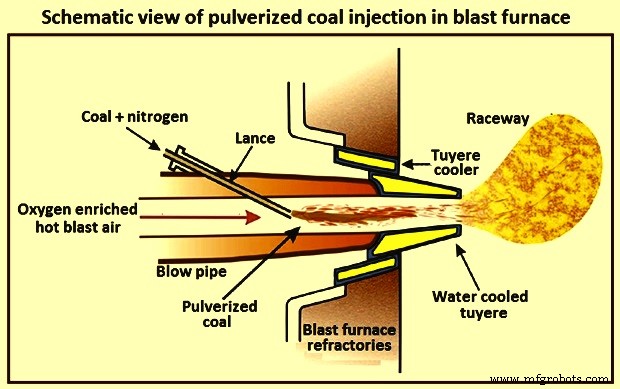
Der PCI-Prozess basiert auf dem einfachen Konzept: fein gemahlene (pulverisierte), getrocknete Kohle wird durch ein Fördergas (normalerweise Stickstoff) zum Hochofen transportiert, dort auf verschiedene Düsen verteilt und durch eine Lanze im Blasrohr eingespritzt. Im Blasrohr wird sie mit sauerstoffangereicherter Heißluft gemischt und in den Raschelkamm eingeblasen.
Rohkohle wird im Einlauftrichter empfangen, gesiebt und von Störstoffen befreit, in Rohkohlebunkern gelagert. Rohkohle wird pulverisiert, getrocknet und pneumatisch in einem Durchlaufsystem zum Klassifizierer gefördert. Kohle wird gründlich getrocknet, um Versottung und Verdichtung zu verhindern. Pulverisierte Kohle wird in einem einzelnen Vorratstank unter Inertbedingungen gelagert.
Pulverisierte Kohle wird gravitationsgefördert vom Vorratstank zu den Vorratstanks, die dann mit Inertgas im Batch-Prozess (Befüllen, Fördern, Entlüften, Halten) unter Druck gesetzt werden für kontinuierlichen Pulverkohlefluss in den Hochofen. Der Förderstrom wird durch Inertgasdruck als Funktion der Gewichtsänderung des Vorratstanks geregelt. Der einzelne Dichtphasenstrom aus einem Vorratstank wird am Misch-T-Stück mit Transportgas (Stickstoff) kombiniert.
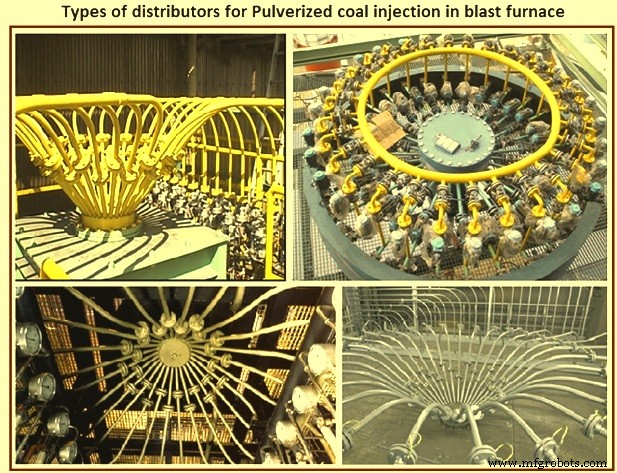
Eine einzelne Transportleitung führt das Kohle/Gas-Gemisch zu einem Kohleverteiler am Hochofen (Abb. 2). Am Verteiler wird der einzelne Strom automatisch in mehrere gleichmäßige Ströme aufgeteilt und über je eine Leitung in jede Düse zur Einspritzung in den Hochofen gefördert. Ein Blockdetektorsystem schützt vor Düsenverstopfung.
Wichtige Charakteristika des PCI-Prozesses: Im geschlossenen Kreislauf wird das emittierte Gas vom Filter teilweise zum Mühleneinlass rückgeführt. Dies schafft Inertbedingungen, minimiert den Sauerstoffgehalt im System und reduziert die Gefahr von Kohlestaubexplosionen.
Hochofenoabgas und bei Bedarf Hochofengas werden als Energiequelle für die Kohletrocknung genutzt – Reduktion des Primärenergieverbrauchs. Die Kohlefeuchte kann sehr effektiv ohne Gaskühler oder Kondensator aus dem System entfernt werden. Der Einsatz von Inertgas beim Vorratstankbetrieb reduziert Brand- und Explosionsgefahr.
Das Gesamtgewicht der eingespritzten Kohle wird präzise durch ein Wägezellensystem gesteuert, das kontinuierlich auf den Sollwert nachregelt. Die parallele Anordnung der Vorratstanks gewährleistet kontinuierlichen Kohlefluss in den Hochofen. Das Kohleverteilungssystem ist einfach und effektiv ohne bewegliche Teile.
Die Einspritzeinsatz wird normalerweise durch Modulation der Position eines Messventils am Austrag der Vorratstanks geregelt. Das System gewährleistet gleichmäßige Verteilung der eingespritzten Kohle auf alle Düsen und hat die inhärente Fähigkeit, die gesamte in den Hochofen eingespritzte Kohle bei Ausfall einer oder mehrerer Düsen automatisch umzuverteilen.
Druckstickstoff wird für die Einspritzung der pulverisierten Kohle vom Vorratstank in die Transportleitung verwendet. Mit geringer zusätzlicher Transportgasmenge wird die Kohle unter Dichtphasenbedingungen in den Hochofen gefördert und eingespritzt. Dabei wird eine Beladung von ca. 40–50 kg Kohle pro kg Gas in der Förderleitung erreicht.
Die Kohle wird mit nur wenigen Metern pro Sekunde in der Leitung gefördert. Die niedrige Fördergeschwindigkeit reduziert den Verschleiß und erhöht die Lebensdauer. Dichtfördersysteme sind leistungsstark und können Pulverkohle über lange Strecken transportieren.
Gleichmäßige Verteilung der pulverisierten Kohle auf die Düsen ist sehr wichtig. Für hohen Hochofenwirkungsgrad ist die gleichmäßige Verteilung von Zuschlag und Gasfluss in Umfangsrichtung essenziell. Daher soll die Einspritzeinsatz pro Düse so gleichmäßig wie möglich sein. Hohe Verteilgenauigkeit von ca. 1,5 % wird angestrebt (typische Verteilgenauigkeit der Heißluft ca. 2,5 %), erreicht durch Verteiler (Abb. 2). Schema der Kohleinspritzung an Düse und Raschelkamm in Abb. 3.
Hochofenbetrieb und PCI
Bei PCI-Raten > 140 kg/tHM treten Veränderungen im Hochofenbetrieb auf: (i) Reduktion des Koks/Erz-Verhältnisses, (ii) Größe des Raschelkamms, (iii) Reduktion der Permeabilität des den Raschelkamm umgebenden Kokses, (iv) Änderungen der Temperaturverteilung im Raschelkamm, (v) mechanische Degradation des Kokses im Raschelkamm, (vi) Abnahme der Deadman-Temperatur. Alle Veränderungen sind interdependent und werden von Eigenschaften und Menge der eingespritzten Kohle, Koksqualität und Blasbedingungen beeinflusst.
Permeabilität
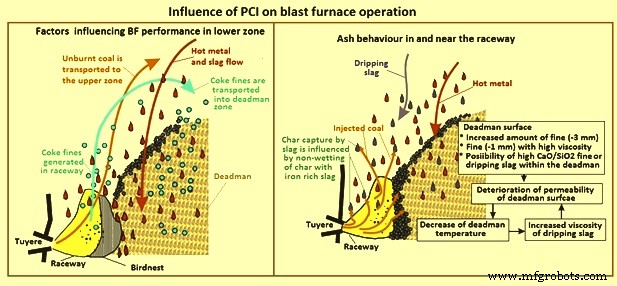
Gasflüsse, Flüssigkeitsflüsse und Zuschlagsabstieg im Hochofen sind dynamisch, führen zu Auftreten und Verschwinden inaktiver Zonen in Bosh, Deadman oder Schacht. Für hohe Produktivität und stabilen Betrieb bei hohen PCI-Raten ist kritische Anforderung: konstanter Kohlefluss und konstante Kohleeigenschaften durch jede Düse. Konstante Kohlequalität kontrollierbar durch Mischen von PCI-Kohlen, Kohlefluss durch Einzelsteuerung an jeder Düse. Kohleeigenschaften können die komplexen Gas-, Flüssig- und Feststoffflüsse im unteren Hochofenbereich beeinflussen (Abb. 4), aber der Einfluss ist nicht signifikant, wenn stabiler Fluss und Kohlequalität erreicht sind. Die eingespritzte Kohle kann die Permeabilität im unteren Bereich beeinflussen durch:
- Brennbarkeit, die die Menge unverbrannten Materials (Char und Ruß) beeinflusst, das den Raschelkamm verlässt.
- Koksfeinpartikelgenerierung im Raschelkamm durch Energieeintrag der Blasluftimpulse. Menge der Feinpartikel abhängig von Koksqualität. Blasluftimpuls beeinflusst durch Verbrennungsgrad innerhalb der Düse.
- Schlackenviskosität beeinflusst Fluss von Schlacke und Heißmetall durch Deadman-Zone und Penetration heißer Gase aus dem Raschelkamm in die Deadman-Zone, was die Schlackenviskosität dort weiter reduziert.
Betriebliche Änderungen können reduzierte Permeabilität bei hohen Einspritzeinsätzen adressieren. Z. B. zentrale Koksbeschickung erhöht die Schachtpermeabilität, Erhöhung der Raschelkammtiefe verbessert Permeabilität und reduziert Wärmeverluste. Einflüsse der PCI auf Hochofenbetrieb in Abb. 4.
Auswirkungen von unverbranntem Char
Bei niedrigen PCI-Raten werden im Raschelkamm erzeugte Koksfeinpartikel durch Verbrennung, Lösungsverlust und andere Reaktionen im unteren Hochofenbereich verbraucht. Bei steigenden PCI-Raten wurde beobachtet: Zunahme des Feinpartikel-Austrags aus dem Ofenkopf, Zunahme der physikalischen Raschelkammtiefe und Hochofeninstabilität. Der erhöhte Kohlenstoffaustrag ist jedoch feiner Koks mit geringen Rußmengen und vernachlässigbarem unverbranntem Char. Unverbrannter Char kann vorteilhaft sein: In Gegenwart von Char erhöht sich der Verschleißwiderstand des Kokses. Dieses Verhalten scheint auf niedrigreaktiven, hochfesten Koks beschränkt.
Char-Brennbarkeit
Die Brennbarkeit der eingespritzten Kohle auf Düsenniveau nimmt mit steigender Einspritzeinsatz oder sinkendem Flüchtigkeitsgehalt der Kohle ab. Allerdings beträgt die Brennbarkeit 700 mm über der Düse über 95 % für alle Kohlen durch die Lösungsverlustreaktion des unverbrannten Chars. Nicht durch Lösungsverlust verbrauchter Char wird im Hochofen zurückgehalten oder als Staub ausgetragen. Maximale Einspritzeinsatz wird auf 230 kg/tHM bei 75 % Verbrennungseffizienz geschätzt.
Die intensiven Verbrennungsbedingungen in Düse und Raschelkamm führen zu höherer Flüchtigenfreisetzung. Bei Bewertung niedrigflüchtiger Kohlen zeigte sich: Das Verhältnis freigesetzter Flüchtiger zur proximaten Flüchtigkeit (VM) der Kohle stieg signifikant mit dem Rang (Kohlenstoffgehalt) der Kohle bei hohen Aufheizraten. Es gibt klare Evidenz für Fragmentierung brennender Partikel. Der Fluss unverbrannten Chars aus dem Raschelkamm beeinflusst die Permeabilität der unteren Zone und der Deadman-Zone.
Fragmentierung der Kohlepartikel kann während Devolatilisierung (Primärfragmentierung) und während Charverbrennung (Sekundärfragmentierung) auftreten. Primärfragmentierung wird vom VM-Gehalt beeinflusst. Große Charpartikel erzeugen weit mehr Flugaschepartikel als kleine. Der Kohlerang hat großen Einfluss: Fragmentierungsausmaß nimmt mit steigendem Kohlerang zu und mit steigender Aschebeladung ab.
Im Hochofen tragen schnelle Aufheizrate, hohe Temperaturen, angereicherter Sauerstoff und generell höherwertige Kohlen für PCI alle zur Primärfragmentierung innerhalb der Düse bei. Unter diesen Bedingungen kann die äußere Partikeloberfläche durch Reaktion mit Sauerstoff oder thermisches Anlassen verhärten, bevor der innere Kern vollständig devolatalisiert ist. Dies führt zu explosiver Fragmentierung des Partikels.
Char-Reaktivität steigt mit VM-Gehalt aufgrund von Änderungen der Char-Morphologie. Bei den erhöhten Temperaturen der Charverbrennung im Raschelkamm hat chemische Reaktivität jedoch geringe Signifikanz, da Verbrennungsraten durch Diffusionsrate von Sauerstoff zum Partikel begrenzt sind und Ausbrandzeiten stärker von Partikelgröße und Sauerstoffkonzentration abhängen. Hoher Aschegehalt im Char beeinflusst Verbrennungsverhalten negativ. Die Brennbarkeit von LV-Kohle kann durch Mischen mit HV-Kohle verbessert werden, da HV-Kohle die Zündzeit verkürzt und die Temperatur in der Düse erhöht.
Die Aschenzusammensetzung des unverbrannten Chars kann den katalytischen Effekt der Asche auf die Lösungsverlustreaktion beeinflussen. Je nach Zusammensetzung kann die Asche auch die Kohlenstoffumwandlung durch Verstopfung der Charporen infolge erhöhter Schlackenbildung in Charpartikeln verzögern. Obwohl viel Char durch In-Ofen-Reaktionen aufgrund der deutlich höheren Reaktivität des Chars gegenüber Koks verbraucht wird, wird allgemein angenommen, dass unverbrannter Char eine signifikante Rolle bei der Deaktivierung des Deadmans spielt, indem er die Permeabilität für Gas- und Flüssigkeitsfluss reduziert. Die Permeabilitätsreduktion nimmt mit steigender Einspritzeinsatz zu, da die Brennbarkeit der Kohle durch sinkendes Luftüberschussverhältnis abnimmt. Ein Teil des unverbrannten Chars kann vom tropfenden Schlacke aufgefangen werden, wobei die Menge vom Nicht-Benetigungsverhalten des Chars mit eisenreichen Schlacken beeinflusst wird.
Fragmentierung der Kohle/Char und diffusionskontrollierte Verbrennung sind die Hauptgründe, warum VM wenig Einfluss auf die Brennbarkeit von PCI-Kohlen hat.
Ablagerung von unverbranntem Char im Hochofen
Die Ablagerung von unverbranntem Char und Koksfeinpartikeln in den unteren Zonen des Hochofens ist ein komplexes Phänomen aus Reaktions-, Mehrphasenströmungs-, Anreicherungs- und Re-Entrainment-Mechanismen. Sowohl durch Messungen im Hochofen als auch numerisch wurde gezeigt, dass Form und Größe des Raschelkamms dynamisch mit Anreicherung und Re-Entrainment von Pulver in der unteren Zone ändern. Diese Änderungen haben grob zwei Perioden: kürzere Periode – übliche Schwankungen im Raschelkamm, längere Periode – große Änderung durch Pulveranreicherung. Die große Gasflussänderung kann zu hohen Gasgeschwindigkeiten an der Hochofenwand führen mit höheren Wärmeverlusten und Wandverschleiß.
Die Anreicherung von Pulver in einem gepackten Bett wurde experimentell und numerisch untersucht. Experimentelle Arbeiten in einem 2D-gepackten Bett mit 3 mm Partikeln und 0,075 mm Pulver zeigten den Einfluss von Pulverbeladung und oberflächlicher Gasgeschwindigkeit auf die Anreicherung in einem dem Boden und Vogelnest des Raschelkamms entsprechenden Bereich. Der Einfluss unterschiedlicher kohäsiver Zonenformen auf Partikelanreicherung wurde ebenfalls experimentell gezeigt. Die numerische Analyse reproduzierte viel des experimentellen Anreicherungsverhaltens und zeigte den signifikanten Einfluss der Pulvergröße auf die Anreicherung in der Deadman-Zone.
Numerische Analysen des Einflusses von Feinpulver (unverbrannter Char und feiner Koks) zeigten, dass unverbrannter Char und feiner Koks mit unterschiedlichen Durchmessern und Dichten unterschiedliche Strömungsmuster, Anreicherungsbereiche und Reaktionszonen haben. Die Dichte des erzeugten Pulvers hat signifikanten Einfluss auf das Strömungsmuster, besonders bei größeren Partikeln. Werden Pulverpartikel > 1 mm, neigen sie dazu, aus dem aufsteigenden Gas auszuscheiden und in den Deadman abzusinken, was dessen Permeabilität verschlechtert. Unverbrannter Char wird bevorzugt mit dem Gasfluss in den oberen Ofenbereich transportiert, wo er mit tropfendem Heißmetall und/oder Gas reagiert. Es gibt Evidenz für ein Vogelnest mit sehr hohem Feinpartikelgehalt. Die Feinpartikelmenge hängt von Koksqualität und PCI-Niveau ab. Große und schwere Koksfeinpartikel verlassen den Gasstrom und reichern sich im Deadman an – nachteilig für untere Zonenpermeabilität.
Neuere numerische Analysen und physische Proben bestätigten: Die Menge an unverbranntem Char, die sich im Deadman anreichert, ist relativ gering und nimmt nicht mit steigender PCI-Rate zu. Somit hat unverbrannter Char wenig Einfluss im unteren Ofenteil und auf den Permeabilitätswiderstandsanstieg. Wahrscheinlicher ist, dass die Ablagerung von feinem Koks einen signifikant größeren Einfluss auf die Hochofenpermeabilität hat als unverbrannter Char.
Einfluss der Koks Eigenschaften
Oft wird betont, dass hochwertiger Sinter und Koks essenziell sind für hohe PCI-Raten und hohe Produktivität. Wichtigstes Ziel: Verbesserung der Gesamt-Hochofenpermeabilität für hohe Produktivität bei hohen PCI-Raten. Normalerweise nutzen Hochofen mit hohen PCI-Raten hochfesten Koks (Trommelindex) und niedrig-SiO₂-, niedrig-Al₂O₃-Sinter mit exzellenten Hochtemperaturreduktionseigenschaften. Mehrere asiatische Hochofen erreichen Produktivitäten mit PCI-Raten > 200 kg/tHM durch hochwertige Rohstoffe.
Basierend auf Industrieerfahrung: Bosh-Koksgröße nimmt zu mit Kaltfestigkeit (I40), Heißfestigkeit (CSR), grober Koksgröße, und ab mit PCI-Rate. Tuyere-Raking-Ergebnisse bei „Corus Ijmuiden BF“: ein Punkt I40 ergibt 1,5 % mehr Bosh-Koks > 40 mm. Kein Zusammenhang zwischen Kohleinspritzeinsatz und Feinkoksmenge auf Düsenebene. Daten für Einspritzung und I40 deuten auf maximale Koksdegradation bei ca. 120 kg/tHM PCI-Rate hin.
Eine Studie zum Koksverhalten in der unteren Hochofenzone unter hohen PCI-Raten fand: Char wird bevorzugt verbraucht. Dies senkt die CO₂-Konzentration um das Kokspartikel und erweitert die Reaktionsschicht des Kokses an der Oberfläche und ins Partikeleninere. In Gegenwart von eingespritztem Char erhöhte sich der Verschleißwiderstand des Kokses und das Gesamtporenvolumen im Koks. Diese erhöhte Abriebfestigkeit bei steigenden PCI-Raten könnte der Grund für größere Bosh-Koksgröße bei hohen PCI-Raten sein.
Analysen von Koksproben auf Düsenebene zeigten: Bei hohen PCI-Raten haben Hochtemperatureigenschaften (CSR und CRI) größeren positiven Einfluss auf Permeabilität als Kaltfestigkeitseigenschaften. Permeabilität scheint sich nicht über CSR-Wert von ca. 65–70 % hinaus zu verbessern.
In einer Studie mit Daten mehrerer Hochofen mit PCI-Raten > 170 kg/tHM wiesen die Hochofen einen Herdindex (HI = CRI – 2,5 × CSR + 100 %) > 97 % auf, obwohl kein klarer Zusammenhang zwischen HI und Einspritzeinsatz gefunden wurde. Produktivität stieg mit HI. Vorgeschlagen: Bei hohen PCI-Raten soll Koks Abrieb widerstehen (niedriges I10) und hohe CSR haben.
In einer Studie zum Einfluss der Koksqualität auf Hochofenproduktivität wurde ein globaler Koksqualitätsindex entwickelt. Dieser gibt Hinweis auf die Wärmeänderung am Ofenboden und damit auf Herd- und Schachtpermeabilität. Definiert als: Iglobal.koks = 0,5 × [(I40 – 3,42 × I10 + 100) + (CSR – 2,6 × CRI + 100)]. Die Variation der Bodenwärmeänderung kann durch Variation des Iglobal.koks erklärt werden. Dieser Index wird in manchen Werken zur Bestimmung der Betriebsstrategie genutzt: bei niedrigem Iglobal.koks werden Kohleinspritzeinsatz und Produktion reduziert. Betrachtet wurde, dass Zugabe von unverbrannter Kohle zu bestehenden Koksfeinpartikeln zu geringerer Permeabilität in der Deadman-Zone führt mit reduzierter Koksbettstabilität.
Permeabilität nimmt jedoch mit steigendem VM-Gehalt und feinerer Korngröße der pulverisierten Kohle ab. Erklärung: Erhöhte Brennbarkeit (höherer Flüchtigkeitsgehalt und/oder feinere Mahlung) führt zu stärkerer Verbrennung in der Düse, größeres Gasvolumen in den Raschelkamm, größeren Blasluftimpuls. Dieser erhöht Raschelkammtiefe und Degradation des Raschelkammkokses, führt zu erhöhtem Feinkoksaustrag.
In einer Studie zum Einfluss der Blasenergie auf die Raschelkammbildung zeigte sich linearer Zusammenhang zwischen Blasenergie und Raschelkammtiefe. Ein 2D-Modell zeigt linearen Zusammenhang zwischen Blasgeschwindigkeit und Raschelkammtiefe bei konstanter Koksgröße und Hochofenabmessungen. Die Zunahme der Deadman-Instabilität und Koksdegradation durch erhöhten Blasimpuls wurde in anderen Studien modelliert. Diese zeigen linearen Anstieg der Raschelkammtiefe mit Blasgeschwindigkeit bei konstanter Koksfestigkeit.
Mit Daten verschiedener Studien wurde die Variation des Blasimpulses mit dem Kohlenstoffgehalt der eingespritzten Kohle geschätzt. Dies zeigt, wie der Rang der eingespritzten Kohle die Koksfeinpartikelgenerierung beeinflusst. Typische HV-Kohle erzeugt bis zu doppelt so viel Koksfeinpartikel wie LV-PCI-Kohle durch erhöhten Blasimpuls aus Verbrennung der Flüchtigen in der Düse. Betriebsdaten zeigen: Bei Einspritzeinsätzen ca. 170 kg/tHM steigen Permeabilität und Produktivität bei erhöhter Raschelkammtiefe (höherer Blasimpuls). Erweiterung des Raschelkamms reduziert Deadman-Bereich und erhöht den Bereich, wo Heißmetall und Schlacke absteigen und Gas aufsteigen kann.
In Europa wird Kaltkoksfestigkeit, in Japan Heißkoksfestigkeit als Koksparameter zur Qualitätsüberwachung bei vielen Anlagen mit hohen PCI-Raten genutzt. Es gibt Evidenz, dass Koksfestigkeit allein nicht ausreicht, um die Degradation durch physikalische und chemische Mechanismen vorherzusagen.
Einfluss der Kohleaschenchemie auf Schlackenviskosität
Die Schlackenviskosität kann die Hochofenproduktivität beeinflussen, da Produktivität mit dem Flutungsphänomen (flooding) in der unteren Hochofenzone zusammenhängt. Schlackenviskosität kann Permeabilität und Flüssigkeitsflutungsfaktor nachteilig beeinflussen. Tuyere-Proben eines japanischen Hochofens gaben wertvolle Einblicke in den Einfluss der Asche der eingespritzten Kohle auf physikalische Eigenschaften der tropfenden Schlacke und Permeabilität der den Raschelkamm umgebenden Region bei hoher Produktivität und hohen PCI-Raten.
In jüngeren Jahren gab es mehrere Studien zur Vorhersage von Schlackenviskositäten wegen deren Bedeutung für das Fließverhalten der Schlacke in Hochofen. In einer Studie wurde ein quasi-chemisches Viskositätsmodell für vollständig flüssige Schlacken im System Al₂O₃-CaO-FeO-MgO-SiO₂ entwickelt, das gute Übereinstimmung zwischen experimentellen Daten und Vorhersagen über den gesamten Zusammensetzungsbereich zeigte. Die Schlackenzusammensetzung beeinflusst die Liquidustemperatur in SiO₂-CaO-MgO-Al₂O₃-Systemen. Eine kritische Schlackentemperatur, bei der die Viskosität sprunghaft ändert, wurde beschrieben. Bei Basizität < 1,3 liegt die kritische Temperatur bei ca. 1340 °C, bei Basizität > 1,3 bei ca. 1380 °C. Senkung des MgO-Gehalts verringert die Schlackenviskosität, aber die Schlackentemperatur ist der Hauptfaktor.
Eine Laborstudie zeigte: Mischen von pulverisierten Flussmitteln mit Asche aus Koks und Kohle senkt den Schmelzpunkt der Düsenschlacke um mehr als 200 °C. Gleichzeitig wird die Schlackenviskosität stark verbessert. In einer anderen Studie wurden Reaktionen an der Grenzfläche unverbranntem Char/Eisen untersucht. Die Auflösung von Kohlenstoff in flüssiges Eisen wird stärker von der Chemie der an der Grenzfläche gebildeten Ascheschicht beeinflusst als von anderen Faktoren. Erhöhter Siliciumgehalt verlangsamt die Kohlenstoffauflösung. Siliciumverdampfung kann bei manchen Kohlen auftreten. Weiterhin wurde gezeigt, dass Bildung von ferritischem Eisen an der Oberfläche die Kohlenstoffauflösung verlangsamen kann.
Die für Hochofenbetreiber wichtigsten Alkalien aus Koks oder PCI sind Na₂O und K₂O. Im Hochofen findet ein Alkalikreislauf statt: Alkalidämpfe, die im unteren Ofenabschnitt entstehen, kondensieren im oberen Ofenbereich. Hohe Alkalilast kann zu Schorfbildung (Skulls) an der Hochofenwand führen mit Unregelmäßigkeiten wie Hängen und Rutschen. Der Chlorgehalt der eingespritzten Kohle kann den Alkalikreislauf im Hochofen verstärken. Der re-zirkulierende Last kann durch Anpassung von Schlackenvolumen und -chemie kontrolliert werden.
Ergebnisse einer Studie zum Alkali-Einfluss in Hochofen zeigen: verringerte Schlackenbasizität, verringerte Herdtemperatur, erhöhte Ofengastemperaturen, niedrig-alkalische Zuschlagsstoffe sind wichtige Faktoren zur Alkali-Kontrolle. Effektivste Kontrolle: Alkali-Eintrag auf 2,0–2,5 kg/tHM begrenzen. Hauptinteraktion Alkalien/Koks: Koks durchläuft Re-Zirkulationszone, reichert sich mit Alkalien an. Dies schwächt den Koks und macht ihn bruchanfälliger. Ausmaß hängt wahrscheinlich vom Kohlenstofftexturtyp ab. Koks verliert Alkalien beim Abstieg durch Hochtemperaturzone nahe Raschelkamm.
Bei PCI verdampfen Alkalien aus der eingespritzten Kohle im Raschelkamm und kondensieren durch Temperaturabfall in der Deadman-Zone. Spitzenwerte der Alkaligehalte ca. 2 m von der Düsenmündung. Alkalianreicherung in der Deadman-Zone kann Permeabilitätsprobleme beim Heißmetallfluss zum Herd verursachen. In einer Studie zu Chlor- und Alkali-Einfluss auf Hochofenbetrieb zeigte sich: Reduktion von Chlor- und Alkali-Eintrag verbesserte Hochofenpermeabilität.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Kokereigas-Einspritzung: Steigerung der Hochofeneffizienz und CO2-Reduktion
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit