



Tauchlichtbogenöfen: Antrieb der modernen Stahlherstellung
Die industrielle Nutzung elektrischer Energie begann mit der Entwicklung der Dynamomaschine durch Werner von Siemens. Lichtbogenöfen werden seit vielen Jahren sowohl zum Schmelzen von Eisenschrott (Offenlichtbogenöfen) als auch für Reduktionsprozesse (Tauchlichtbogenöfen) eingesetzt. Beim Tauchlichtbogenofen (SAF) werden Erz und Reduktionsmittel kontinuierlich von oben in den Ofen gefördert, sodass die Elektroden im Gemisch eingebettet sind und der Lichtbogen untergetaucht ist. Der Ofen trägt den Namen Tauchlichtbogenofen, da der Lichtbogen untergetaucht ist. Die häufigste physische Anordnung besteht aus einem kreisförmigen Bad mit drei vertikalen Elektroden in Dreiecksanordnung. Sechselektrodenöfen mit kreisförmigen oder rechteckigen Bädern werden ebenfalls verwendet, sind aber weniger verbreitet.
Tauchlichtbogenöfen finden Anwendung in mehr als 20 verschiedenen industriellen Hauptbereichen wie Ferrolegierungen, chemische Industrie, Blei, Zink, Kupfer, Feuerfest, Titanoxid, Recycling, Phosphor etc. Ein typisches schematisches Diagramm eines Tauchlichtbogenofens für Ferrochromproduktion mit Stoffbilanz ist in Abb. 1 dargestellt.
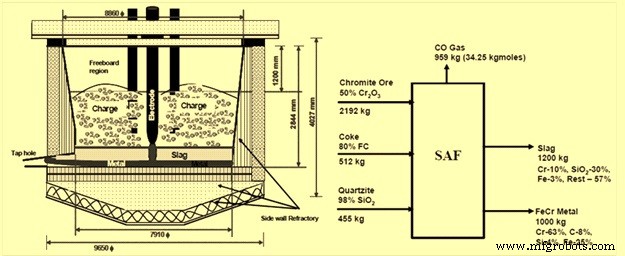
Abb. 1 Typisches schematisches Diagramm eines Tauchlichtbogenofens für Ferrochromproduktion mit Stoffbilanz
Geschichte
Die steigende Nachfrage nach Ferrolegierungen und Entoxidationsmitteln in der Stahlherstellung zu Beginn des 20. Jahrhunderts führte zur Entwicklung des ersten Tauchlichtbogenofens. Der Bau des ersten SAF begann 1905. Diese 1,5 MVA Einheit wurde in Horst Ruhr, Essen, Deutschland zur Calciumcarbidproduktion installiert. Sie wurde 1906 erfolgreich in Betrieb genommen und basierte auf DC (Gleichstrom)-Technologie.
Seitdem wurden zahlreiche SAFs (sowohl mit DC- als auch AC-basierten Öfen) für vielfältige Anwendungen in Betrieb genommen. Heute basiert die Mehrheit der Tauchlichtbogenöfen auf AC (Wechselstrom)-Konzepten.
Prinzip und Eigenschaften des SAF
Das Prinzip eines konventionellen SAF ist elektrischer Widerstandserwärmung. Elektrische Energie wird in Wärme und Reduktionsenergie umgewandelt, indem der Widerstand (R) der Miete oder der flüssigen Schlacke, manchmal verstärkt durch den elektrischen Widerstand eines Lichtbogens zwischen Schlacke und Elektrode, genutzt wird. Die Energie wird durch Kohlelektroden in den Ofenboden übertragen. Die Ofenleistung ist das Produkt aus Herdwiderstand und dem Quadrat des Elektrodenstroms. Daher kann eine begrenzte Erhöhung des Elektrodenstroms zu einer relativ großen Laststeigerung führen.
Charakteristisch für den Prozess im SAF ist, dass die Elektrode durch das Rohrmaterial nach unten in den Herd auf dem Metallbad eindringt. Normalerweise dringt die Schlacke in dieses Koksbett ein, aber nicht so weit, dass sie mit der Elektrodenspitze in Kontakt kommt. Die elektrische Wärme für das Schmelzen wird in der unmittelbaren Umgebung der Elektrodenspitze entwickelt, wo der größte Teil des Spannungsabfalls konzentriert ist. Das beheizte Koksbett hat eine sehr hohe elektrische und thermische Leitfähigkeit im Vergleich zur kalten Miete. Folglich fließt nur ein geringer Teil des Stroms von den Elektrodenflanken ab. Das Koksbett leitet die Wärme auch in die Schmelzzonen weg von der Elektrode. Reaktionsgase aus der Schmelzzone, hauptsächlich CO (Kohlenmonoxid)-Gas, strömen nach oben durch das absteigende Rohrmaterial, wärmen es teilweise vor, geben ihre sensible Wärme ab und verursachen teilweise die feststoffliche Reduktion der höheren Eisenoxide.
Die Dicke der Zone, in der Materialien auf Reaktionstemperatur erhitzt werden, ist jedoch so gering, dass das Gas nicht genügend Verweilzeit für eine extensive Reduktion hat. 10 % bis 20 % Vorreduktion ist im Kaltmietebetrieb normal.
Die Grundgleichung für die Leistungseingabe in den Ofen lautet P = 3E cos φ I = 3RI², wobei P die Leistung, E die Phasenspannung zwischen Transformator und Ofenherd, I der Elektrodenstrom und R der ohmsche Herdwiderstand ist. Für den Leistungsfaktor gilt PF = cos φ – V [R/(R²+X²)], wobei R und X der ohmsche Widerstand bzw. die Reaktanz des Systems sind. Die Ofenreaktanz X wird hauptsächlich durch Ofenabmessungen und elektrische Anordnung bestimmt und ist nahezu konstant, solange die gleichen allgemeinen Betriebsbedingungen beibehalten werden. Ohne Berücksichtigung des Leistungsfaktors im Stromnetz sind der ohmsche Herdwiderstand und der zulässige Strom in den Elektroden die bestimmenden Parameter für die Ofenlast.
Der Effekt eines niedrigen Leistungsfaktors kann jedoch leicht durch Installation von Kondensatorbänken zur Leistungsfaktorkorrektur im Netz kompensiert werden.
Es gibt verschiedene Möglichkeiten, den ohmschen Widerstand durch Auswahl der Rohmaterialien und insbesondere Korngröße und Qualität des Kohlenstoffmaterials zu regeln. Es gibt jedoch einige wenige Hauptfaktoren, die besondere Berücksichtigung erfordern:
- Die Neigung zur Ansammlung eines großen Koksbetts führt normalerweise zu sinkendem ohmschem Widerstand.
- Leitfähiges Material in der Miete neigt dazu, Stromfluss von den Elektrodenflanken zu verursachen, was wieder zu reduziertem Widerstand führt.
- Erhöhte Temperatur an den Elektrodenflanken erhöht die Möglichkeit des Stromflusses von den Flanken und verringert dadurch den Gesamtwiderstand.
Die Erfahrung mit konventionellen SAFs zeigt, dass ihre Wirtschaftlichkeit von der Verfügbarkeit billigen Stroms abhängt. Weiterhin sind die Anforderungen an spezifische Arten von Reduktionsmitteln zur Kontrolle der elektrischen Widerstandsfähigkeit im Ofen wichtig. Die kurze Verweilzeit im Ofen im Vergleich zum Hochofen bietet die Möglichkeit, die feststoffliche Reduktion und Gasausnutzung im Ofen zu verringern. Die Abgase stellen daher einen großen Anteil der Wärmezufuhr im Prozess dar, und eine sinnvolle Nutzung des Gases ist ein wesentlicher Faktor für die Wirtschaftlichkeit des Prozesses.
Die Qualität des Rohmaterials hat den größten Einfluss auf den Prozess. Einerseits beeinflusst sie die Schlackenzusammensetzung, andererseits das Schmelzmuster im Ofen (basierend auf physikalischen Eigenschaften und Energieeinsatz).
Die physikalischen Eigenschaften bestimmen, ob der Schmelzer im (i) konventionellen Widerstandsmodus unter Nutzung des elektrischen Widerstands der Schlacke oder (ii) abgeschirmten Lichtbogenmodus unter Nutzung des elektrischen Widerstands der Schlacke und des Lichtbogens oder des elektrischen Widerstands der Beschickungsmischung betrieben werden kann.
Merkmale des SAF
Ein typischer SAF mit Schlackenbetrieb besteht aus einem kreisförmigen oder rechteckigen Ofengehäuse mit getrennten Abstichöffnungen für Schlacke und Metall. Bei manchen Prozessen werden Schlacke und Metall durch eine Abstichöffnung abgestochen und nachgeschaltet durch Kaskadenguss oder Abschöpfer getrennt. Der Ofenmantel ist feuerfest ausgekleidet und – falls zusätzliche Mantelkühlung vom Prozess gefordert wird – durch ein spezielles Seitenwandkühlsystem wassergekühlt. Der Ofenboden wird meist durch Zwangsbelüftung gekühlt. Die Elektroden werden vom Ofenbad verbraucht. Selbstbackende Elektroden mit Mantel oder vorgebackene Elektroden werden periodisch durch neue Stücke verlängert. Die Elektrode wird halbautomatisch bei voller elektrischer Last und ohne Unterbrechung des Ofenbetriebs in das Bad eingeschoben.
Die Elektrodensäulenbaugruppen enthalten alle Einrichtungen zum Halten, Einschieben und Regulieren des Eintauchens in das Bad. Alle Elektrodenoperationen werden hydraulisch durchgeführt.
Die elektrische Leistung wird normalerweise über den Ofentransformator über Hochstromleitungen, wassergekühlte flexible Sammelschienen an den Elektroden und Kontaktklemmen zu den Elektroden zugeführt. Wenn der Prozess Abgas erzeugt, das eine bestimmte Menge CO enthält, wird der Ofen normalerweise als geschlossener Ofentyp ausgelegt und das Abgas wird gesammelt und für weitere Anwendungen wie Stromerzeugung, Heizung, Pumpen, Dampferzeugung etc. genutzt.
Die wichtigsten normalen Merkmale von AC-basierten Öfen sind:
- Wartungsarme Elektrodensäulen für verschiedene Elektrodentypen
- Fehlersichere, robuste Elektrodenhalte- und Einschubvorrichtung
- Robustes Ofendesign verhindert Ausbuchtungen/Bewegungen
- Hohlelektroden-Beschickungssystem
- Gasdichtes, wassergekühltes Dachdesign liefert hochwertiges CO-reiches Gas
- Anwendung von Energierückgewinnungssystemen möglich
Konventionelle DC-Öfen
DC-Öfen sind allgemein kreisförmig und die elektrische Energie wird hauptsächlich durch den Lichtbogen in Wärme umgewandelt, der zwischen der Elektrodenspitze und dem Schlackenbad entsteht. Die obere Elektrode ist als Kathode angeschlossen und das leitfähige Bodensystem als Anode. Ein typischer Ofen mit offener Schlackenbadoperation umfasst meist 1 bis 3 Schlackenabstichöffnungen und 1 bis 2 Metallabstichöffnungen auf niedrigerer Höhe. Der Ofen erfordert fortschrittliche Kühlanordnungen im Dach- und Seitenwandbereich, da die flüssige Schlackentemperatur in direktem Kontakt mit dem Feuerfestmaterial steht und wegen der Strahlungswärme des Lichtbogens. Das Feuerfestkonzept ist meist sorgfältig ausgelegt, um diesen aggressiven Bedingungen gerecht zu werden. Die Elektrode wird vom Ofenprozess verbraucht. Vorgebackene Elektroden werden periodisch durch neue Stücke verlängert. Konventionelle Konzepte wenden Elektrodenarme zur Regelung der Elektrode an. Die mechanischen Funktionen und die Prinzipien der elektrischen Leistungsübertragung ähneln den konventionellen AC-basierten Elektrodensäulen.
Auch DC-Öfen können als geschlossener Ofentyp ausgelegt werden und das CO kann gesammelt werden. Der Energieverbrauch kann durch kombinierten Elektrodenbewegungsregler mit Thyristorzündcontroller und hoher Elektrodengeschwindigkeit optimiert werden. DC-Elektrodensäulensysteme erlauben meist Einschieben und Nippeln unter Volllast (maximale Einschaltzeit). Ein schnell wechselbares Mittelstück ist für maximale Betriebszeit unerlässlich. In DC-Öfen wird normalerweise eine intelligente Beschickungsanordnung benötigt, um Durchsatz und Feuerfestlebensdauer zu maximieren. Weitere Merkmale eines DC-Ofens sind:
- Robustes Gehäusedesign
- Hohlelektroden-Beschickungssystem
- Dach- und Seitenwandkühlsysteme, die ausreichenden Schutz bei moderatem Energieverbrauch bieten
Der DC-Ofen arbeitet meist mit offenem Lichtbogen, der das Material in sehr kurzer Zeit schmilzt. Das Material kann durch das Hohlelektrodensystem direkt in den Lichtbogen geladen werden. Normalerweise tanzt der Lichtbogen an der Elektrodenspitze. Daher ist es auch praktisch, das Material direkt um die Elektrodenspitze herum zu laden. In manchen Öfen ist es möglich, eine Seitenwandschutzschicht mit dem Beschickungsmaterial aufzubauen. Die meisten Prozesse, bei denen die Schlacke überhitzt ist, erlauben diese Art des Seitenwandschutzes nicht. Allgemein kann gesagt werden, dass der Gesamtenergieverbrauch eines DC-Ofens im Vergleich zu einem AC-Ofen höher ist aufgrund folgender Gründe:
- Es gibt höhere Strahlungswärmelast im Ofenfreiraum
- Es gibt zusätzlichen Ofenkühlbedarf aufgrund höherer Prozesstemperaturen
- Es gibt hohen Metallraucheffekt, der zusätzliche Energie verbraucht
Der Vorteil des DC-Ofens ist die direkte Verwendung von Feinmaterial, was die Notwendigkeit von Investitionen in intensive Agglomerationsprozesse vor dem Ofen eliminiert. Auch der niedrigere Preis von Feinmaterial hilft, die Gesamtbetriebskosten zu senken.
Anwendung des SAF
Anwendungsbereiche für SAF umfassen die Produktion von Ferrochrom, Ferronickel, Ferromangan, Silikomangan, Ferroniob, Ilmenit (TiO2-Schlacke) sowie das Potenzial für Abfallrecycling.
Ursprünglich wurden Ferrolegierungen ausschließlich in speziellen Hochöfen hergestellt, was zu Roheisen mit geringen bis mittleren Silizium-, Chrom- und Mangangehalten führte. Die Art der Schmelze und das metallurgische Gleichgewicht bestimmten den Kohlenstoffgehalt dieser Legierungen. Der Tauchlichtbogenofen ist eine weitaus besser qualifizierte Einheit zur Herstellung von Ferrolegierungen hinsichtlich Temperaturkontrolle und Anpassung an unterschiedliche Reduktionspotenziale. Im Laufe der Zeit etablierte sich eine unabhängige Ferrolegierungsindustrie, die die heute stetig steigenden Anforderungen der Stahlindustrie deckt. Die Mehrheit der Ferrolegierungen wird durch pyrometallurgisches Schmelzen in Tauchlichtbogenöfen hergestellt. Die starke Wettbewerbsfähigkeit von Tauchlichtbogenöfen in diesem Sektor wurde hauptsächlich durch die Installation fortschrittlicher Hochleistungsschmelzeinheiten erreicht.
Derzeit werden mehr als 99 % der Ferrolegierungs- und TiO2-Produktion in AC-Tauchlichtbogenöfen durchgeführt. Es gibt keine Anwendung in der Pyrometallurgie für DC-Öfen, die nicht in AC-Öfen durchgeführt werden kann.
Die Entwicklung großer Elektrodensysteme, fortschrittlicher Transformatortechnologie und neuer Ofenkonstruktionsprinzipien ermöglichte den Entwurf großer rechteckiger SAF mit Abmessungen von bis zu 36 m Länge und 17 m Breite. Aus technologischer Sicht sind noch größere Einheiten möglich, aber ihre wirtschaftliche Machbarkeit muss sorgfältig geprüft werden.
Derzeit wurden SAFs mit hoher Kapazität von 120 MVA rechteckigen Öfen mit Thyristor- und Kupferkühlsystem sowie DC-Ofen mit 70 MW für Ferrochrom installiert.
Neue Entwicklungen werden für Prozesse mit erhöhtem Schlackenbadbetrieb im Bau hocheffizienter Einheiten mit hoher Leistungsdichte erkannt. Die höhere Leistungsdichte im Ofen verursacht höhere Wärmeströme durch die Seitenwand, was die Anwendung neuer Kühlkonzepte erforderlich macht.
Die Steuerungssysteme durchliefen in den letzten Jahrzehnten eine bedeutende Evolution wie unten dargestellt:
- 1906 – Manuell gesteuert
- 1955 – Elektrischer Balancierbalkencontroller
- 1960 – Spulenumformercontroller
- 1965 – Transduktorcontroller
- 1975 – Transistorcontroller
- 1985 – H&B-Controller
- 1995 – Softwarecontroller
Seit Ende der 1950er Jahre sind alle SAFs mit Elektrodencontrollern ausgestattet. Heutige fortschrittliche Tauchlichtbogenöfen nutzen Softwarecontroller. Die DC-Anwendung für Tauchlichtbogentechnologie zeigt weltweit einen zunehmenden Anteil in Nischenbereichen, besonders bei einigen Ferrolegierungen, Schlackenreinigung und TiO2-Produktionseinheiten. Dennoch bleibt die Mehrheit der Tauchlichtbogenöfen AC-technologiebasiert und wird dies auch bleiben.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Unterpulverschweißen (UP-Schweißen / SAW) erklärt: Umfassender Leitfaden
- Unterpulverschweißen (UP-Schweißen/SAW): Verfahren, Ausrüstung und Hauptvorteile
- Unterpulverschweißen: Wichtige Anwendungen, Vorteile und Nachteile