



Verständnis der Gerüstbildung in Hochofenschächten
Gerüstbildung im Hochofenschacht
Der Begriff „Gerüst“ (Scaffold) wird verwendet, wenn es Anbackungen oder Krustenbildungen an der Hochofenwand (BF) gibt, die den Querschnittsbereich des Schachts verringern. Gerüste können sich relativ hoch im BF-Schacht oder relativ tief im BF-Schacht (in der Nähe des Rastübergangs) bilden. Es ist schwierig, die Arten von Gerüsten zu verallgemeinern, da es zwischen Struktur und Lage von Gerüsten verschiedener BFs sehr wenig Gemeinsamkeiten gibt. Allerdings können Gerüste allgemein in zwei Gruppen eingeteilt werden: (i) laminierte Gerüste und (ii) nicht laminierte Gerüste. Gerüste mit laminierter Struktur bestehen aus abwechselnden Schichten aus metallischem Eisen (Fe) und alkalihaltiger Beschickung. Die typische Bildung eines großen Gerüsts in einem BF ist in Abb. 1 dargestellt.
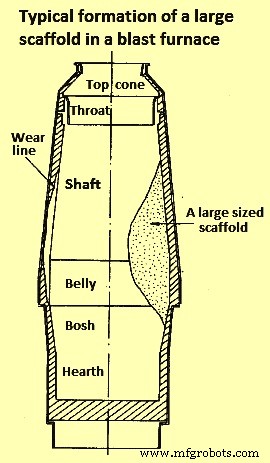
Gerüste können Hängen im BF verursachen. Hängen entsteht, wenn die Beschickung auf ihrem Weg nach unten auf einen sehr hohen Widerstand trifft, was zum Stillstand der Beschickungsbewegung führt. Das Hängen kann brechen, und dann fällt das Material aufgrund des darunter entstandenen Spalts herunter. Nach dem Bruch, wenn das Rutschen einsetzt, fällt normalerweise eine große Materialmenge herunter und führt zu unregelmäßigem BF-Betrieb mit ungleichmäßiger Gasverteilung und deren Auswirkungen auf die BF-Parameter.
Voraussetzungen für stabile und schädliche Gerüstbildung
- Vorhandensein von geeignetem Material in der BF-Beschickung zum Aufbau des Gerüsts (z. B. Fines, schlecht gesiebte Beschickung, Sinter mit minderwertigen Tieftemperatur-Reduktionsabbau-Eigenschaften, Verwendung von lange gelagertem, nassem und kaltem Sinter oder kleinem Koks etc.)
- Vorhandensein von agglomerierenden (zementierenden) Materialien für die Agglomeration des Beschickungsmaterials
- Vorhandensein eines fixierenden (verankernden) Mechanismus zum Aufbau des Gerüsts an der Schachtwand des BF, der eine chemische Bindung mit dem Auskleidungsmaterial, physikalische Verankerung an den Kühlplatten, Bogenbildung in Richtung der Rastwände oder einfache Kondensation des agglomerierenden Materials an der Wand sein kann
- Kontinuierliche Zufuhr der anhaftenden Komponenten
- Das gebildete Gerüst ist stark genug, den Abriebkräften des absteigenden Materials standzuhalten
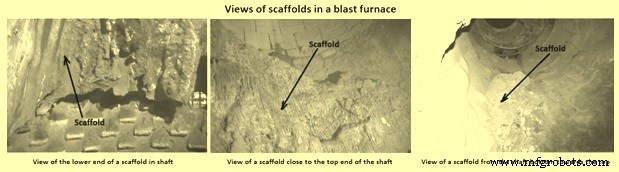
Der Ort, an dem sich das Gerüst befindet, hängt vom agglomerierenden Material, anhaftenden Material, Beschickungsmaterialien, Ofenbetrieb und ofenbaulichen Merkmalen wie Kühlelementen und Auskleidungsmaterial ab. Es kann sich auf verschiedenen Ebenen im BF befinden, wie Schacht, Rast oder Bauch. Abb. 2 zeigt einige Ansichten von Gerüsten in einem BF.
Die typische chemische Zusammensetzung der Wurzel und der harten Kruste von Gerüstproben einiger europäischer BFs ist in Tabelle 1 angegeben.
| Tab. 1 Typische Analyse von Gerüstproben europäischer BFs | ||||
|---|---|---|---|---|
| Nr. | Zusammensetzung | Wurzel des Gerüsts | Harte Kruste des Gerüsts | |
| Probe 1 | Probe 2 | |||
| % | % | % | ||
| 1 | C | 4,24 | 1,59 | 8,4 |
| 2 | Fe (gesamt) | 56 | 33 | 42,6 |
| 3 | SiO₂ | 5,4 | 21 | 5,9 |
| 4 | Al₂O₃ | 9,51 | 5,16 | 1,26 |
| 5 | CaO | 11,9 | 20,6 | 5,35 |
| 6 | MgO | 4,95 | 6,08 | 1,91 |
| 7 | ZnO | 0,002 | n.n. | 23,3 |
| 8 | PbO | 0 | n.n. | 0,26 |
| 9 | K₂O | 0,86 | 1,57 | 3,1 |
| 10 | Na₂O | 0,36 | 0,76 | 1,3 |
| 11 | S | 4,2 | 0,05 | 0,20 |
Gerüste in Rast und Bauch
In einem idealen BF erfolgen Aufbau und Ablösung von Gerüsten kontinuierlich, sodass keine großen Schwankungen in den Kühlverlusten oder der Schlackenchemie beobachtet werden. In älteren BFs mit Kühlplatten und keramischer Auskleidung ist dieses Gleichgewicht schwer zu erreichen, besonders wenn die Auskleidung erodiert ist. In neueren BFs mit Stäben oder Kupferplatten-Graphit-Auskleidung gibt es eine regelmäßige Aufbau- und Ablösesequenz von Gerüsten, die sich abwechseln. Die Ablösung der Gerüste erfolgt normalerweise zwei- oder mehrmals pro Woche.
Das Gerüst besteht aus Koksbreeze, reduzierten Erzkomponenten, Schlacke, Staubkomponenten wie Ruß und kondensierten Alkalien usw. Diese Art von Gerüst ist spröde und löst sich ziemlich leicht ab. Wenn diese Art von Gerüst längere Zeit an der Rastwand verbleibt, besonders wenn sie den Ratumfang bedeckt, ist es mechanisch stabil und gewinnt mit der Zeit an Festigkeit. Eisenoxide werden zu metallischem Fe reduziert, sintern zusammen und werden verkokst. Kokskohlenstoff (C) wird durch Lösungsverlustreaktion vergasert, wodurch Platz für Staub und kondensierende Materialien entsteht, z. B. Kaliumoxid (K₂O). Wenn das Gerüst längere Zeit bei höheren Temperaturen in der Rast verbleibt, ist es kompakt und enthältmostly Fe und Schlacke. Je länger das Gerüst verbleibt, desto mehr gewinnt es an Dimensionen und das Risiko schwerwiegender Störungen wächst.
Eine typische Gerüstbildung verläuft aufgrund der Gründe und Schritte bestehend aus: (i) in der Beschickung sind viele Fines und schlecht gesiebter Sinter mit minderwertigen Tieftemperatur-Reduktionsabbau-Eigenschaften vorhanden, (ii) das Feinmaterial segreggiert sich zur Wandseite, wo der Gasfluss schwach, die Temperatur niedrig und die Reduktionsrate langsam ist, (iii) die Wurzel der Kohäsionszone liegt tief in der Rast und kann auch gemischte Beschickung sein, (iv) der normale Abstieg der Beschickung stoppt aufgrund eines Hängens oder eines Wartungsstopps, (v) der Zerfall des Sinters setzt sich aufgrund seiner Reduktion fort, (vi) aufgeweichtes oder halbgeschmolzenes Material haftet an einem Kühlelement und erstarrt, (vii) wenn die Beschickung wieder zu sinken beginnt (das Hängen rutscht oder der Ofen nach dem Stopp wieder angefahren wird), bleibt dieses anhaftende Material an seinem Platz, (viii) Zink (Zn) und Alkali-Verbindungen kondensieren aus dem Gas im stagnierenden Material und agglomerieren die Fines zusammen, (ix) Bildung der Wurzel des Gerüsts, (x) auf der Oberfläche der stagnierenden Materialschicht, in Richtung der Beschickung, geht die Kondensation von agglomerierenden Verbindungen und Staub weiter und baut eine harte Kruste aus Fe, ZnO (Zinkoxid), K₂O und Schlackenkomponenten auf, (xi) fortgesetztes Wachstum nach oben und leicht in Richtung Ofenmitte. Wenn diese Art von Gerüst wachsen darf, kann es einige Zeit ohne nennenswerte Probleme wachsen, aber danach verursacht es schwere Störungen im BF-Betrieb, z. B. gekühlte Rast, Düsenausfälle etc.
Gerüste in mittlerem und unterem Schacht
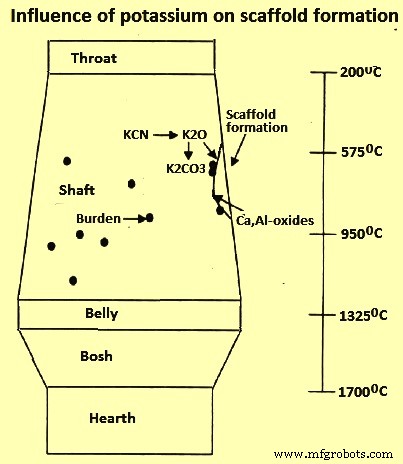
Traditionell werden Alkalien als Grund für die Gerüstbildung im BF-Schacht betrachtet. Bei Temperaturen über 1.100 °C werden Alkalien aus der geschmolzenen Schlacke reduziert und verdampfen und steigen mit dem Gas auf. Alkalicyanide bilden sich bei Temperaturen von 900 °C bis 1.000 °C und bei Temperaturen unter 750 °C bis 880 °C kondensieren und oxidieren diese Dämpfe durch CO₂ zu Carbonaten. Alkalien können auch mit Beschickungsmaterialien, Staubpartikeln und der Auskleidung reagieren, wenn die Temperatur hoch genug ist. Im System Na₂O-K₂O-MgO-CaO-Al₂O₃-SiO₂ gibt es viele Zusammensetzungen mit niedrigem Schmelzpunkt, von denen einige Schmelzpunkte von nur 700 °C haben. Bei schwankenden Temperaturen können diese Schmelzen mehr festes Material auflösen, wenn die Temperatur steigt, und Partikel zusammen agglomerieren, wenn die Temperatur wieder sinkt. Diese niedrigschmelzenden Gemische zersetzen sich während der Erstarrung in stabilere Phasen, und es ist schwierig, eine bestimmte Schmelzzusammensetzung als agglomerierende Phase festzulegen. Die kristallisierten Phasen haben üblicherweise höhere Schmelzpunkte als die ursprüngliche geschmolzene Phase. Deshalb findet man z. B. KAlSiO₄ (Kalsilit) oft in Gerüsten, obwohl es einen sehr hohen Schmelzpunkt (größer 1.700 °C) hat. Der Einfluss von K auf die Gerüstbildung ist in Abb. 3 dargestellt.
Zink wird bei ca. 800 °C reduziert und bei 907 °C verdampft. Es wird in den kälteren Teilen der Beschickung, wo die Temperatur unter 800 °C sinkt und das Verhältnis CO₂/(CO₂+CO) höher als 0,2 ist, wieder zu ZnO oxidiert.
Das Gerüst kann sehr schnell wachsen, wenn kein Abriebmechanismus wie die Bewegung der absteigenden Beschickung vorhanden ist. Während der Bewegung der absteigenden Beschickung wirken Koksbrocken mit harten Kanten als Schleifmaterial. Das Wachstum des Gerüsts ist ein Gleichgewicht zwischen Anhaftungs- und Abriebphänomenen. Es gibt viele beitragende Faktoren, wie zuvor beschrieben. Es ist allgemein schwierig, nur einen Faktor herauszustellen. Normalerweise löst eine Summe vieler Faktoren das Wachstum eines Gerüsts aus.
Gerüste im oberen Schacht
Gerüste im oberen Schacht sind sehr häufig, wenn die Beschickungsmaterialien nicht gründlich gesiebt sind oder ihre Tieftemperatur-Zerfallsmerkmale schlecht sind. Die Fines in der Beschickung segreggieren in Richtung der Wände oder werden durch Zerfall des Sinters gebildet. Übermäßige Mengen an Fines führen zu hohem Druckverlust und können sogenannte „Staubhängen“ verursachen. Stagnierendes Feinmaterial bildet eine Basis für agglomerierende Verbindungen wie ZnO und K₂CO₃. Manchmal kann Feuchtigkeit in nasser und kalter Beschickung auch in den Feinmaterialien an der Wandseite kondensieren.
Die Wurzel des Gerüsts liegt in der Mitte des Schachts, vorzugsweise verankert um hervorstehende Kühlplatten. Da die Wurzel des Gerüsts so hoch im Schacht liegt, ist es schwierig, es durch Aufschmelzen mit der Schlacke zu zerstören. Außerdem erschwert ein Gerüst im oberen Schacht die Steuerung der Erz/Koks-Verteilung entlang des Ofenradius oder macht sie sogar unmöglich.
Ursachen für die Gerüstbildung
Es gibt mehrere Theorien darüber, wie die Gerüstbildung initiiert wird, aber alle Theorien akzeptieren, dass Alkalien und/oder Zn an dem Prozess der Gerüstbildung beteiligt sind. Der grundlegende Unterschied zwischen den Theorien liegt darin, ob Alkalien und Zn nur als Initiatoren für die Gerüstbildung wirken oder ob sie für den gesamten Prozess verantwortlich sind. Es ist jedoch nicht ganz sicher, ob das Vorhandensein von Alkalien und Zn eine Voraussetzung für die Gerüstbildung ist oder ob sie den gesamten Prozess lediglich verschlimmern.
Basierend auf chemischen und mineralogischen Untersuchungen an Proben, die von Gerüsten mehrerer BFs gesammelt wurden, ist evident, dass die Gerüstbildung im BF entweder aufgrund einer einzelnen Ursache oder aufgrund mehrerer Ursachen stattfinden kann. Die verschiedenen Ursachen werden im Folgenden zusammengefasst.
Zink
Zn und Zn-haltige Verbindungen finden sich in mehreren Proben. Der Aufbau von Zn erfolgt durch Zirkulation von Zn im BF. Zn-haltige Verbindungen wie ZnO gelangen mit der ferroxen Beschickung in den BF. Während Zn bei 419,7 °C schmilzt und bei 906 °C verdampft, beträgt der Schmelzpunkt von ZnO 1.975 °C. Abhängig vom Partialdruck von Zn und den CO/CO₂- und H₂/H₂O-Gehalten wird ZnO bei hohen Temperaturen und unter Bedingungen, wie sie auf Düsenniveau vorliegen, gemäß den reversiblen Reaktionen ZnO + C = Zn + CO, ZnO + CO = Zn + CO₂ und ZnO + H₂ = Zn + H₂O reduziert. Gasförmiges, metallisches Zn steigt in den Schacht auf, wo sich die Bedingungen ändern und das Zn wieder oxidiert und auf dem Beschickungsmaterial kondensiert. Die Niederschlag bildet eine weiß-grünliche Schicht auf dem Beschickungsmaterial. Aufgrund der hohen Schmelztemperatur bleibt ZnO haften und bewegt sich mit der Beschickung nach unten. Zusammen mit dem neuen Zn, das mit der Beschickung eintritt, akkumuliert Zn im BF, solange es nicht durch spezifische Maßnahmen wie hohe Obergastemperaturen aus dem Prozess entfernt wird.
Oxidation und weitere Reaktionen erzeugen verschiedene Zn-Verbindungen, die während mineralogischer Untersuchungen der Proben festgestellt wurden. ZnO wird am häufigsten gefunden. Andere Verbindungen sind Zinksilicat (Zn₂SiO₄), Gahnit (ZnAl₂O₄), Hardystonit (Ca₂ZnSi₂O₇) und Franklinit (ZnO·Fe₂O₃). ZnO kann verschiedene Beschickungsfines und Staub agglomerieren und ein Gerüst im Schacht bilden. Ein solches Gerüst muss nicht notwendigerweise direkt an der gesamten Wand haften, die es bedeckt.
In einem typischen Fall eines BF-Betriebs, bei dem das Beschickungsmaterial eine sehr hohe Zn-Beladung von bis zu 45 kg/t HM aufweist, akkumuliert die Zn-Menge im BF schneller als in BFs mit niedrigeren Zn-Konzentrationen der Beschickung. Allerdings sind durch Zn verursachte Gerüste kein spezifisches Problem eines bestimmten BF. Zn-Konzentrationen können in jedem BF hohe Werte erreichen, wenn Zn nicht durch spezifische Maßnahmen wie hohe Obergastemperaturen aus dem Prozess entfernt wird.
Sinterung
Wenn ein Teil der ferroxen Beschickung über einen langen Zeitraum in einem akkumulierten Zustand gehalten wird, kann sie sogar bei den im Schacht herrschenden Temperaturen und Atmosphären reduziert werden. Diese Akkumulation wird reich an metallischen Fe-Körnern, die nahe an Schlackephasen gefunden werden. Aufgrund des Beschickungsdrucks und Temperaturen über 900 °C können die metallischen Fe-Körner zusammensintern. Ein fester Aufbau von dickem Fe entsteht. Aufgrund seiner Stabilität muss es nur am unteren Ende der Akkumulation im Schacht an der Wand befestigt sein, was zur Gerüstbildung führt.
Alkalien
Alkalien gelangen normalerweise mit dem ferroxen Material und dem Koks in Form von Silikaten in den BF. Der Aufbau von Alkalien kann ähnlich wie der Zn-Aufbau im BF stattfinden. An der Düsenzone reduziert, steigen Alkalien im Schacht auf und kondensieren bei Temperaturen von 882 °C (Natrium, Na) und 779 °C (Kalium, K).
Die mit dem umgebenden Gas aufsteigenden Alkali-Dämpfe kondensieren im oberen Teil des BF, wobei ein Teil mit dem Obergas abzieht, während der Rest an den Innenwänden oder am Zufuhrmaterial kondensiert. Aufgrund der Verdampfung und Kondensation der Alkalien in den verschiedenen Thermozonen neigen Alkalien dazu, im BF zu zirkulieren, was zu einer Akkumulation und Wechselwirkungen mit anderen Zufuhrmaterialien führt. Dies kann erhebliche Auswirkungen auf den Prozess haben, selbst wenn Alkalien in kleinen Mengen, allgemein weniger als 5 kg/t HM, eingebracht werden. Eine vereinfachte Darstellung der Alkali-Zirkulation im BF ist in Abb. 4 gezeigt. Untersuchungen ausgegrabener BFs haben gezeigt, dass der Alkali-Gehalt dort am höchsten ist, wo die Temperatur über 1.000 °C liegt, was bedeutet, dass es eine erhöhte Alkali-Konzentration im unteren Teil des BF gibt.
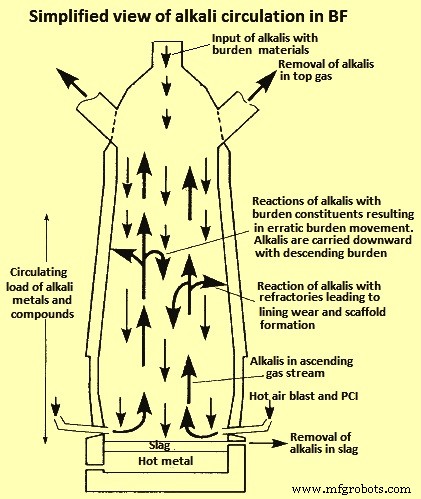
Es finden mehrere Reaktionen statt, die Oxide von Alkalien mit Schmelzpunkten über dem Schachttemperaturniveau bilden. Alkalien können auch die Beschickung und den Staub agglomerieren. Wenn sie an der Schachtwand niederschlagen, können Alkalien Beschickungsteile zusammenkleben und ein Gerüst bilden.
Es ist nicht zwingend, dass hauptsächlich aus Alkalien bestehende Gerüste in jedem BF gebildet werden. In BFs sind jedoch dünne Schichten mit Kalsilit (KAlSiO₄) und anderen K₂O-Verbindungen vorhanden. Sie bilden sich direkt an der Wand. Das Verhalten von KAlSiO₄ ist wichtig. Es kann Beschickungsteile zusammenkleben und ein Gerüst bilden. Ferrose Teile werden dann reduziert und sinteren zusammen, was ein festes Gerüst bildet. Da KAlSiO₄ keine stabile Zusammensetzung ist, kann es reagieren, sodass später in Gerüstproben keine oder nur sehr geringe Mengen an Alkalien gefunden werden.
Weiche Zone (Mushy Zone)
Bei Temperaturen um 1.100 °C beginnt das ferroxe Beschickungsmaterial zu erweichen. Weiche Strukturen innerhalb dieser weichen Zone werden durch das Gewicht der Beschickung gezwungen, zusammenzukleben. Während eines Ofenstopps oder wenn kältere wandnahe Bereiche erreicht werden, erstarrt diese weiche Zone, haftet an der Wand und bildet die Frontschicht eines Gerüsts. Das Gerüst stört den Gasfluss durch den Schacht und zwingt den Fluss in eine andere Richtung. Wenn aufgrund des geänderten Gasflusses die Temperaturen unter ihrem ursprünglichen Niveau bleiben, kann das Gerüst kaum wegschmelzen. Reduktions- und Sinterprozesse erzeugen dann eine Schicht aus metallischen Fe-Körnern in Schlackephasen, die noch schwerer zu entfernen sind. Sehr große Gerüste können in BFs gefunden werden, wo Temperaturen über 1.100 °C erreicht wurden. Diese Gerüste bestehen aus Schlackephasen und metallischen Fe-Körnern, die zusammengesintert sind. Sehr geringe Mengen an Zn oder Alkalien sind vorhanden. Daher wird in diesem Bereich geschätzt, dass nicht diese Elemente, sondern ein Erstarrungsprozess von weichem Material für das initiale Anhaften verantwortlich ist. Weitere Indikatoren für diesen Bildungsprozess sind die niedrige Karburierung des Fe und die fest eingeschlossenen Koks Teilchen.
Wasser
Wasser gelangt auf verschiedene Weisen in den BF. Die wichtigsten sind: (i) nasser Sinter und Koks, besonders Sinter aus offener Lagerung, der nicht durch Dach vor Umwelteinflüssen wie Regen geschützt ist, (ii) Wasserdampfinjektion auf Düsenniveau und (iii) flüssige Wasserinjektion auf die Beschickung, falls die Obergastemperaturen einen bestimmten Wert überschreiten. Auch in der Nähe der Beschickungsoberseite, in den kalten wandnahen Bereichen, kann Wasserdampf kondensieren. Entlang der Schachtwand kann flüssiges Wasser nach unten fließen und tiefere Schachtebenen erreichen. Wasser akkumuliert Staub und Feinteilchen der Beschickung und kann diese Agglomerate an der Wand anhaften lassen. Über einen langen Zeitraum bilden Sinter- und Reduktionsprozesse einen festen Aufbau eines Gerüsts.
Wasser, das an der Schachtwand nach unten fließt, reduziert die Temperatur in wandnahen Bereichen. Durch diesen Temperaturabfall kondensieren Zn und Alkalien viel schneller und die entsprechenden Gerüstbildungsprozesse werden beschleunigt. Einmal in heißeren Regionen angekommen, verdampft das Wasser, während die flüssige Wasserphase weiter im BF-Schacht nach unten läuft. Der Wasserdampf reduziert den H₂/H₂O-Gehalt in diesen Bereichen. Als Ergebnis wird das Gleichgewicht der reversiblen Reaktion in der Gleichung ZnO + H₂ = Zn + H₂O in Richtung oder weiter in Richtung ZnO verschoben.
Im Vorherrschaftsgebietsdiagramm für das System Zn-O-H₂ (Abb. 5) werden drei verschiedene Phasen als Funktion des H₂/H₂O-Gehalts und der Temperatur gezeigt. Die Phasen sind: (i) flüssiges Zn, Zn(l), (ii) Zn-Dämpfe, Zn(v), und (iii) festes ZnO, ZnO(s). Das Diagramm wurde aus thermochemischen Daten für reine Substanzen berechnet. Die durchgezogenen Linien mit einem Knick am Siedepunkt sind Koexistenzlinien, wo Zn und ZnO im Gleichgewicht koexistieren. Zn ist oberhalb dieser Linien stabil und ZnO unterhalb. Koexistenzlinien sind eine Funktion der Aktivität von Zn, a(Zn). Für ideale Gase entspricht die Aktivität von Zn-Dämpfen, a(Zn), dem Partialdruck von Zn(v). Unter normalen BF-Bedingungen werden Aktivitätswerte zwischen 0,1 und 0,01 für Zn-Dämpfe erwartet. Je weiter die Bedingungen von den Koexistenzlinien entfernt sind, desto mehr eines Produkts wird gebildet, bevor das Gleichgewicht wieder erreicht wird. Wenn mehr ZnO gebildet wird, sinken die Chancen, Zn durch hohe Obergastemperaturen aus dem Prozess zu entfernen.
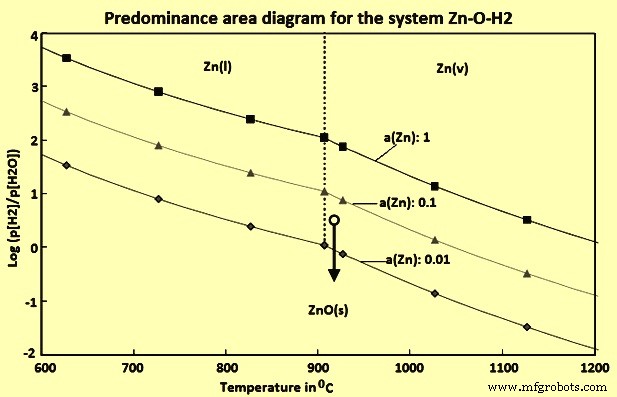
Der schwarze Kreis im Diagramm kennzeichnet eine H₂-Menge, die dreimal so hoch ist wie die Wasserdampfmenge bei Temperaturen knapp über dem Siedepunkt von Zn. Abhängig vom Partialdruck von Zn ist das thermomechanische Gleichgewicht nahe, wahrscheinlich sogar zugunsten von Zn(v). Wenn Wasser zugegeben wird, verdampft es und der H₂/H₂O-Gehalt sinkt in Richtung des Pfeils. Die Bedingungen sind nun weiter von den Koexistenzlinien entfernt. Als Ergebnis wird die Menge des gebildeten ZnO erhöht. Nach der Niederschlagung bildet sich das Gerüst viel schneller, da der Gerüstbildungsprozess beschleunigt wird.
Kalk zusammen mit Wasser
Wenn zu viel gebrannter Kalk dem Sinterprozess zugegeben wird, kann er den Sinter zum Spalten und Zerspringen zwingen, wenn er mit Wasser in Kontakt kommt und reagiert. Dadurch erhöht sich die Menge an feinen Beschickungsteilen im BF. Generell sind feine Teile der Beschickung viel leichter zu agglomerieren und unterstützen die Gerüstbildung. Im BF können gebrannter Kalk und Wasser reagieren und Zement bilden. Der Zement agglomeriert die Beschickung und bildet ein sehr stabiles, festes Gerüst. Wenn ferroxe Beschickungsteile reduziert und zusammengesintert werden, entsteht ein noch stabileres Gerüst.
Prozess der Gerüstbildung
Gerüste bestehen normalerweise aus einer festen Schale auf der Innenseite des BF und einer Schicht lockeren Beschickungsmaterials zwischen dieser Schale und der BF-Wand. Studien haben gezeigt, dass die feste Schale entlang einer Isotherme entsteht. Während der Bildung befindet sich diese Isotherme an der Position der festen Schale. Zwei verschiedene Strukturen, die die feste Schale auf der Innenseite bilden, sind möglich: (i) metallische Fe-Körner in Schlackephasen und (ii) durch ZnO verklebte Beschickung. Zwei Bildungsprozesse scheinen möglich.
Im ersten Prozess erstarrt weiches, ferroxes Beschickungsmaterial entlang einer Isotherme, wenn die Temperatur im BF sinkt. Der Grund für einen Temperaturabfall kann ein Stopp oder eine Prozessschwankung sein. Über ein lang genuges Zeitintervall wird das Fe-haltige Beschickungsmaterial bei Schachttemperatur und -atmosphäre reduziert und sintert weiter zusammen. Am Ende des Prozesses haben sich metallische Fe-Körner in Schlackephasen gebildet.
Im zweiten Prozess fallen Zn, Alkalien und ihre Verbindungen aus und bilden sich, sobald die Temperatur unter einen bestimmten Punkt fällt. Erst bei einer bestimmten Temperatur erzeugen Reaktions- und Niederschlagsprozesse genügend Zn- oder Alkali-Verbindungen, um die Beschickung zusammenzukleben. Koks- und Sinterstrukturen, die durch ZnO verbunden sind, sind das Produkt. Während weiterer Reduktions- und Sinterprozesse des Fe-haltigen Beschickungsmaterials kann Zn reagieren und vergasen. In diesem Fall sind die metallischen Fe-Körner in Schlackephasen das Endprodukt des Gerüsts, das im ersten Prozess aus Koks- und Sinterstrukturen besteht, die durch ZnO verbunden sind.
Das durch einen der oben genannten Prozesse gebildete Gerüst erklärt die Form der festen Schale, die Schicht lockeren Beschickungsmaterials und warum das Gerüst innerhalb weniger Tage entsteht. Sobald die feste Schale existiert, stört sie den Gasfluss durch den Schacht und zwingt den Fluss in eine andere Richtung. Als Ergebnis des geänderten Gasflusses können die Temperaturen unter ihrem ursprünglichen Niveau bleiben. In diesem Fall kann das Gerüst kaum wegschmelzen. Kondensation und Niederschlag in der Schicht lockeren Beschickungsmaterials akkumulieren später Zn- und Alkali-Verbindungen. Diese Akkumulationsprozesse können auch zur Bildung einer neuen Schicht vor der bereits existierenden Schale führen. Die existierende Schale ist eine strukturelle Stütze für das weitere Wachstum einer neuen Schicht und schützt sie vor Abrieb.
Gerüste werden normalerweise kontinuierlich gebildet. Die Alkalien- und Zn-Gehalte des aufsteigenden Gases werden auf der Beschickung oder der Feuerfestauskleidung abgeschieden, wenn die Temperatur im Schacht abnimmt. Dieses Phänomen erzeugt langsam wachsende Gerüste. Die Wachstumsgeschwindigkeit der Gerüstschicht auf der Feuerfestauskleidung beträgt allgemein einige Millimeter pro Woche. Diese Art der Gerüstbildung wird hauptsächlich durch die Alkali- und Zn-Beladung der Beschickung und die Temperaturverteilung im Schacht beeinflusst.
Störungen oder Unterbrechungen des Prozesses im BF können dazu führen, dass die Beschickung zu sintern beginnt. Wenn dies im unteren Bereich des Ofens geschieht, kann die absteigende Beschickung das agglomerierte Material teilweise oder vollständig entfernen. Wenn die Agglomeration im obersten Teil des Schachts auftritt, kann das teilweise agglomerierte Beschickungsmaterial stagnieren. Das Material unter dieser Zone wird ebenfalls stagnieren. Dieses Material wird langsam mit der Zeit reduziert und wird zu reduziertem Fe. Während der Reduktionszeit und abhängig von der Temperaturverteilung im BF können Alkali- und Zn-Dämpfe auf den Oberflächen der Fe-Oxid-Teilchen ablagern und Verbindungen mit Aluminiumoxid- und Magnesiumoxid-Silikaten bilden. Die Wachstumsgeschwindigkeit dieses Phänomens kann erheblich größer sein im Vergleich zur Gerüstbildung durch Ablagerung von Alkalien und Zn auf der Feuerfestauskleidung. Die Wachstumsgeschwindigkeit hängt von Parametern ab wie der Ausdehnung der initialen agglomerierten Beschickungszone, Temperaturverteilung und der Menge an Feinpartikeln im aufsteigenden Gas.
Maßnahmen zur Vermeidung der Gerüstbildung
Wenn Gerüste sehr groß werden, stören sie den Prozess im BF und reduzieren die BF-Effizienz. Fest aufgebaute Gerüste können manchmal nur durch Sprengen entfernt werden. Solche radikalen Gegenmaßnahmen können manchmal nicht verhindert werden. Es scheint jedoch möglich, mit weniger extremen Maßnahmen bei der Vermeidung der Gerüstbildung einzugreifen. Wenn die Gerüste noch vergleichsweise klein sind, besonders während des Bildungsprozesses, sind Schritte gegen ihre Bildung wirksam. Einige dieser Maßnahmen sind im Folgenden aufgeführt.
Kühlkapazität
Um den Schmelzprozess von erstarrtem Beschickungsmaterial an der Schachtwand einzuleiten und eine Erstarrung der weichen Zone in kalten, wandnahen Bereichen zu verhindern, kann die Kapazität des Schachtkühlsystems reduziert werden. Die Anzahl der Kühlkästen im oberen Teil des Schachts kann minimiert werden. Geringere Kühlkapazität hält die Innentemperatur hoch genug, um eine mögliche Erstarrung der weichen Zone während BF-Stopps zu verhindern. Alternativ scheint es möglich, vor einem Stopp große Mengen Koks in wandnahen Bereichen zu beschicken. Der Koks soll so platziert werden, dass er während des Stopps in dem Bereich verbleibt, wo der untere Teil des Gerüsts normalerweise an der Wand haftet. So kann eine Erstarrung und Wandhaftung von weichem Beschickungsmaterial verhindert werden, da Koks bei Schachttemperaturen nicht weich wird.
Wandnahes Beschicken von Koks
Große Mengen Koks, vorzugsweise in wandnahe Bereiche beschickt, erhöhen die Temperatur und können Gerüste aufschmelzen. Der Temperaturanstieg verhindert oder reduziert auch die Zn- und Alkali-Kondensation und damit die Entwicklung neuer Gerüste. Die ersten Ergebnisse einer wandnahen Koksbeschickung sind allgemein zwei bis drei Tage nach ihrer Einleitung sichtbar. Der Nachteil dieser Gegenmaßnahme ist natürlich ein höherer Verschleißprozess der Schachtwandauskleidung und reduzierte Gasausnutzung.
Siliciumdioxid
Siliciumdioxid kann mit dem Gerüstmaterial reagieren und eutektische Siliciumdioxid-Verbindungen mit niedrigen Schmelzpunkten bilden. Daher kann Siliciumdioxid in wandnahe Bereiche zugegeben werden, um Gerüste von der Schachtwand abzuschmelzen.
Zentrales Beschicken von Feinteilen der Beschickung
Feinteile der Beschickung sind viel leichter zu agglomerieren und zu reduzieren. Wenn sie überhaupt in den BF eingebracht werden, sollen sie in den Zentralbereich eintreten. So wird die Chance minimiert, dass feine Beschickungsagglomerate an der Schaftwand haften.
Ausgleich von Alkalien und saurer Schlacke
Ein- und Ausgabe-Bilanz liefert wertvolle Informationen über die tatsächliche Alkali-Menge im BF-Prozess. Alkalien können dann durch eine saure Schlacke aus dem BF ausgetragen werden. Saure Schlacke erhöht auch den Schwefelgehalt (S) im Roheisen (HM). Daher ist Ausgleich wichtig, um den BF für einen begrenzten Zeitraum mit saurer Schlacke zu betreiben und die Nachteile so gering wie möglich zu halten.
Erzwungenes Rutschen
Erzwungenes Rutschen tritt auf, wenn der Gebläsedruck für einige Minuten gestoppt wird. Es zwingt die Beschickung, plötzlich im Schacht abzusinken, und die Beschickungsoberseite sinkt ab. Durch die plötzliche Kraft, die durch das Gewicht der Beschickung initiiert wird, können Gerüste abbrechen. Erzwungenes Rutschen soll nur am Ende des Abstichs erfolgen, um Qualitätsverlust und Verunreinigung des HM durch das abrutschende Material zu vermeiden.
Optimierung der baulichen Merkmale des BF
Besonders an ihrem kalten oberen Ende wirken Kühlkästen wie Anker für zukünftige Gerüste. Im Gegensatz zu Stäben erzeugen Kühlkästen Kältepunkte, die über die Schachtwand verteilt sind. Diese Kältepunkte sind ideale Startpunkte für Kondensation und Erstarrung. Stäbe mit demselben Kühleffekt wie Kühlkästen erzeugen ein stabiles Temperaturfeld ohne extreme Temperaturminima. Daher sind Stäbe weniger geneigt, Gerüste zu erzeugen.
Hohe Obergastemperatur
Zn kann mit hohen Obergastemperaturen aus dem BF-Prozess ausgetragen werden, ohne den Zn-Dämpfen genug Zeit zur Kondensation oder Reaktion zu geben. Um dieses Ziel zu erreichen, ist eine optimale Obergastemperatur von ca. 350 °C erforderlich. Zusammen mit großen Mengen Koks, die in den Wandbereich beschickt werden, können Zn-Mengen von 45 kg/t HM im BF bewältigt werden.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit