



Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
Elektromagnetisches Rühren im Stranggießprozess
Beim Stranggießen von flüssigem Stahl sind Methoden zur Qualitätsverbesserung des Gussprodukts seit jeher von zentraler Bedeutung. Dies gilt auch für die Weiterentwicklung des Verfahrens. Neben der Anpassung des Strahlwinkels und der Neugestaltung der Tauchgussröhre (SEN) wird eine elektromagnetische Technik eingesetzt, die den Flüssigstahl berührungslos beeinflussen kann. Eine Variante ist das elektromagnetische Rühren (EMS), das durch die Lorentzkraft eines Linearmotors einen Strömungsfluss erzeugt. Die EMS-Technologie wird seit mehreren Jahren im Stahl-Stranggießen angewendet, doch ihre Wirkung und die Vorteile des Rührens des flüssigen Kerns hängen stark von Querschnittsgröße, Stahlgüte und Produktanforderung ab.
Historische Entwicklung und Qualitätsanforderungen
Seit der ersten Anwendung des Stranggießprinzips an der Versuchsanlage von Junghans in Westdeutschland rückt die Produktqualität zunehmend in den Fokus. In jüngerer Zeit, mit dem Schwerpunkt auf der Erzeugung von Reinstählen, steigen die Anforderungen an Mikrostruktur und chemische Homogenisierung. Chemische Zusammensetzung, Erstarrungsbedingungen und die Strömung des Flüssigstahls in der Kokille beeinflussen Oberflächenqualität und innere Struktur maßgeblich. Die EMS fördert die Bildung einer äquiaxialen Kristallisationszone im Strang, verfeinert das Erstarrungsgefüge, reduziert Einschlüsse und verbessert Oberfläche, Subsurface-Bereich und innere Struktur.
Grundlagen des Stranggießprozesses
Flüssiger Stahl wird in die Kokille gegossen. Die finale Strangschale entsteht durch Erstarrung, die in der Kokille beginnt und im Strang fortgesetzt wird. Elektromagnetische Geräte wie Rührer (EMS) und Bremsen (EMBR) sind etablierte Technologien zur Qualitäts- und Geschwindigkeitssteigerung. Hauptfehler wie Mikrostrukturdefekte und Oberflächenrisse lassen sich direkt auf Phänomene in der Kokille zurückführen: Temperaturschwankungen, Strömungsgeschwindigkeit und -druck, Meniskusverhalten und Schlackeneinfang. Daneben existiert die elektromagnetische Bremse (EMBR), die meist in der Kokille installiert ist, einem linearen EMS ähnelt, aber mit Gleichstrom statt Wechselstrom arbeitet.
Wirkung und Vorteile von EMS
EMS ist eine direkte, leistungsstarke Methode zur Steuerung der Erstarrung. Ein wesentlicher, aber nicht einziger Vorteil ist die verbesserte Qualitäts- und Strukturuniformität an der Strangmittellinie. Qualitätsverbesserungen gehen mit Produktivitätszuwächsen einher. Experimente belegen positive Effekte auf die Mikrostruktur, z. B. Verbreiterung der äquiaxialen Zone. Mehrere Strangfehler lassen sich durch EMS deutlich reduzieren. Blasen und Porositäten werden ebenfalls stark beeinflusst. Zudem steigert EMS Ausbeute und Produktivität.
Entwicklungsgeschichte der EMS-Typen
Die EMS-Anwendung blickt auf eine lange Geschichte zurück: Erste Versuche gab es in den 1960er Jahren, etwa ein Jahrzehnt nach industrieller Einführung des Stranggießens. EMS beeinflusst auch Einschlüsse und Gasblasen. Der Strang-EMS (S-EMS) ermöglichte Ende der 1970er Jahre den echten Praxiseinsatz, Ziel war ein hoher äquiaxialer Zonenanteil zur Unterdrückung der Mittelsegregation. Später folgte der Kokillen-EMS (M-EMS) zur Oberflächenqualitätsverbesserung durch Verhinderung von Nichteisenmetall-Einschlüssen und Argonblasen an der erstarrten Schale.
Elektromagnetische Bremse (EMBR)
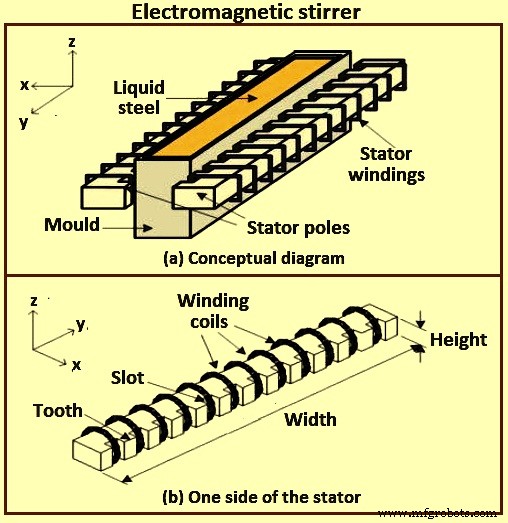
Zur Stabilisierung des Flüssigstahlstroms in der Kokille wurde in den 1980er Jahren die EMBR entwickelt. Der erste Typ erzeugt ein lokales Magnetfeld durch ein Paar Gleichstrommagneten nahe der SEN-Düse, das den Austrittsstrom direkt bremst. Der zweite Typ nutzt ein ebenes Magnetfeld über die Kokillenbreite, das einen pfropfenartigen Fluss erzeugt. Eine Variante ist die Flow-Control-Kokille (FC-Kokille), bei der zwei ebene Felder im oberen Kokillenbereich Meniskus- und Abstiegsstrom gleichzeitig stabilisieren. Heute werden Kombinationen aus EMS und EMBR eingesetzt.
Physikalische Prinzipien
Sowohl EMS (Wechselstrom, dynamisches Magnetfeld) als auch EMBR (Gleichstrom/permanente Magnete, konstantes Feld) basieren auf demselben Prinzip: Die Überlagerung eines Magnetfelds auf den Metallfluss erzeugt Lorentzkräfte, die den Fluss prozessgerecht steuern. Die Phänomene in der Kokille sind ein Multiphysik-Problem: Strömung, Mehrphasenanalyse, Elektromagnetik, Wärmeübergang und Erstarrung sind eng gekoppelt.
Ein wechselndes Magnetfeld (ein- oder mehrphasig) induziert in einem Leiter (fest oder flüssig) elektrische Ströme und damit eine Lorentzkraftverteilung. Diese ist im Allgemeinen rotationsförmig und setzt flüssige Leiter in Bewegung. Das Magnetfeld wirkt als nicht-invasives Rührwerkzeug und kann prinzipiell jedes gewünschte Rührmuster erzeugen. Auch die Wechselwirkung eines stationären Stroms mit dem Magnetfeld erzeugt Rühren. Bei hohen Frequenzen wirkt die Lorentzkraft nur in einer dünnen elektromagnetischen Grenzschicht, was tangentiale Geschwindigkeiten oder Spannungen induziert. Symmetrische Konfigurationen erzeugen toroidale Strömungsmuster, meist ist das Strömungsbild jedoch chaotisch.
Strömungssteuerung in der Kokille
Der Fluss im Kokillenbereich wird durch Düsen- und Kokillengeometrie, Gießgeschwindigkeit, Tauch tiefe, Argoninjektion und elektromagnetische Kräfte gesteuert. Statische (DC-)Felder induzieren Ströme im leitenden Stahl, die dem Fluss entgegenwirken – daher „Bremsen“. EMBR-Felder umfassen lokale zylindrische Felder, breite „Lineal-förmige“ Felder über die gesamte Kokillenbreite und Doppellineal-Felder (FC-Kokille).
Zeitvariable Felder (AC) stammen vom EMS: Phasenverschobene Felder mehrerer Magnetreihen erzeugen rotierende Strömung, meist im Querschnitt (M-EMS) oder als elektromagnetisches Drehrühren (EMRS). Gleichsinnige Feldbewegung („Multi-Mode EMS“) kann beschleunigenden (EMLA) oder abbremsenden Fluss (EMLS) erzeugen. Ein Vorteil elektromagnetischer Kräfte: Die induzierte Kraft variiert mit der Flussstärke, was theoretisch eine selbststabilisierende Wirkung bei turbulenten Schwankungen ermöglicht – praktisch jedoch schwer umsetzbar.
Prinzip des EMS
EMS nutzt das Prinzip eines Linearmotors. Im Gegensatz zu mechanischen oder Dekompressionsverfahren ist es ein berührungsloser Rührer. Wie in Abb. 2a gezeigt, erzeugt eine Spule am Ofenboden bei dreiphasiger Wechselspannung ein wanderndes Magnetfeld (H). Durch das Magnetfeld wird im Flüssigstahl eine elektrische Kraft erzeugt, die einen Induktionsstrom (I) treibt (Rechte-Hand-Regel). Dieser Strom wirkt mit dem Spulenfeld zusammen und erzeugt die elektromagnetische Kraft (F) – die Lorentzkraft (Linke-Hand-Regel).
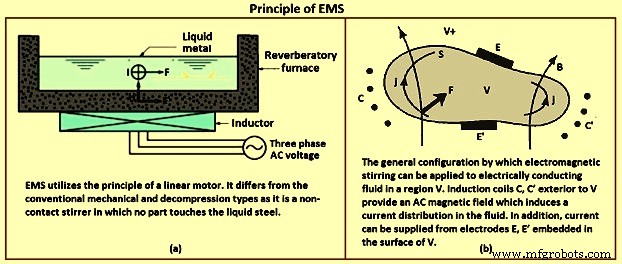
Der Drehstrom-Rührer entspricht einem Asynchronmotor-Stator, gespeist von einem drei- (oder zweiphasigen) Frequenzumrichter. Ein rotierendes Magnetfeld erzeugt Wirbelströme im Stahl, die mit dem Feld die Lorentzkraft und schließlich ein Drehmoment erzeugen, das die Stahlrotation antreibt. Das Drehmoment hängt ab von: (i) Stromstärke, (ii) Windungszahl, (iii) Frequenz, (iv) Systemgeometrie. Diese Parameter variieren je nach Rührertyp: M-EMS (Kokille), S-EMS (Strang), F-EMS (Enderstarrung).
Das Magnetfeld wirkt als nicht-invasives Rührwerkzeug. Design, Größe und Position hängen von Stranggießmaschine, Stahlgüten und Gießparametern ab. EMS-Systeme erzeugen ein rotierendes Magnetfeld mit Induktion B, das Wirbelströme j senkrecht zu B induziert (Geschwindigkeit v). B und j erzeugen die elektromagnetische Kraft, die auf jedes Volumenelement wirkt und die Rührbewegung bewirkt. Das Vektorprodukt (v × B) verknüpft Feld und Fluss. Die durch EMS erzeugten Stahlgeschwindigkeiten liegen zwischen 0,1 und 1,0 m/s.
Fließt ein Strom j(x,t) in einem Leiter im Magnetfeld B(x,t), wirkt die Lorentzkraft F = j × B pro Volumeneinheit. Diese Kraft ist im Allgemeinen rotationsförmig (rot F ≠ 0) und kann in Flüssigkeiten nicht durch einen Druckgradienten kompensiert werden – die Flüssigkeit muss sich bewegen. Dies ist im Kern das Prinzip des elektromagnetischen Rührens.
Kategorien der EMS
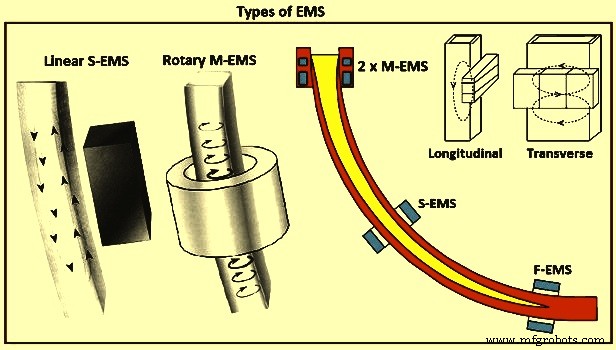
EMS lässt sich nach Einbauort in der Gießmaschine klassifizieren. Nach Position und metallurgischer Wirkung gibt es drei Typen (siehe Abb. 3):
- M-EMS (Kokillen-EMS) – im Kokillenbereich, primäres Rühren
- S-EMS (Strang-EMS) – im Sekundärkühlbereich, sekundäres Rühren
- F-EMS (End-EMS) – am Ende der metallurgischen Länge, kurz vor vollständiger Erstarrung
M-EMS
Ein Drehstrom-M-EMS ist bei Knüppel-/Blockgießen oft erste Wahl. Das rotierende Feld erzeugt eine Kreisströmung (Abb. 3). Die zentrale äquiaxiale Zone vergrößert sich, da der Rotationsfluss Dendritenspitzen bricht, die als Keime für äquiaxiale Kristalle dienen. Der Fluss spült die Erstarrungsfront, verhindert Einschluss- und Blaseinfang. Die Fliehkraft bewegt leichtere Phasen (Einschlüsse, Gasblasen) zum Strangzentrum weg von der Erstarrungsfront.
Linearer M-EMS wird bei großen Rechteckquerschnitten eingesetzt. Zwei Rührer werden horizontal an den Breitseiten platziert, mit ähnlichen Vorteilen wie Drehstromrühren. Traditionell war M-EMS intern in der Kokille verbaut (Spule wird mit Kokille getauscht). Neue Anlagen nutzen externes Design: Spule umgibt die Kokille und verbleibt beim Kokillentausch.
M-EMS sitzt meist im unteren Kokillenbereich, rührt den Flüssigstahl in der Kokille. Es verbessert Oberfläche, Subsurface und innere Strangqualität: Reduktion von Nadelöchern, Zentrumsporosität, Segregation; Verbesserung des Erstarrungsgefüges, Verringerung der Oberflächenrauheit, Erhöhung der Wärmeabfuhr. M-EMS ist rund oder quadratisch, intern oder extern einbaubar. Für flexible Meniskus-Steuerung wurde der Doppelspulen-M-EMS (Abb. 6) entwickelt: Zwei unabhängige EMS – oberer für Meniskus-Steuerung, unterer für Hauptschmelze. Gegenläufige Felder reduzieren die Meniskus-Geschwindigkeit. Dies erweitert die Einsatzmöglichkeiten.
S-EMS
Beim linearen S-EMS liegt die Spule entlang einer Strangseite und erzeugt eine vertikale Zirkulation (Abb. 3). Da der Rührer an einer Seite sitzt, eignet er sich für verschiedene Stranggrößen. Die Vergrößerung der zentralen äquiaxialen Zone erfolgt wie beim Drehstromrührer. Einschlüsse, die sich in gekrümmten Kokillenmaschinen nahe der Oberseite konzentrieren, werden gleichmäßiger verteilt. Der Drehstrom-S-EMS in optimaler Position direkt unter der Kokille ist bruchempfindlich.
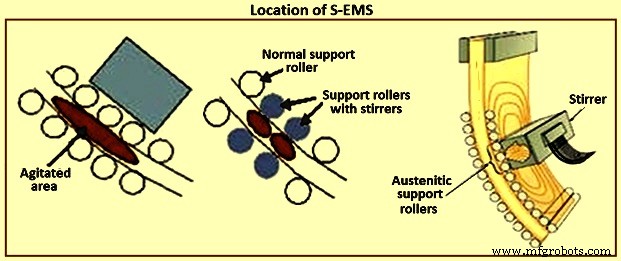
S-EMS erzeugt eine horizontale Rührkraft über die Strangbreite und ein schmetterlingsartiges Strömungsmuster. Hinter Stützrollen platziert (Abb. 4), ist er unabhängig vom minimalen Rollendurchmesser und metallurgisch optimal positionierbar. In Stützrollen eingebaut, benötigt er einen Mindestdurchmesser für Eisenkern und Wicklungen – dann weiter vom Meniskus entfernt, weniger effektiv. S-EMS arbeitet mit niedriger Frequenz für gute Kraftdurchdringung. Resultat: transversales Rühren (Abb. 3). S-EMS wird oft mit M-EMS kombiniert. Lineare oder Drehstrom-Ausführung möglich; linearer Typ ist häufigster (einfache Installation, Hitzeschutz, Bruchsicherheit). S-EMS fördert äquiaxiales Gefüge, Kornverfeinerung, reduziert Schwindhöhlen, Mittelsegregation, innere Risse und beseitigt Überhitzung effektiv.
F-EMS
Auch weit unterhalb der Kokille im Enderstarrungsbereich besteht starkes Interesse an EMS. Konventionelle EMS-Systeme sind hier jedoch weniger wirksam. Als Lösung gewinnt die Anwendung modulierter Lorentzkräfte für breit verteilte, kräftige Rührung im Endbereich an Bedeutung. F-EMS wird meist mit M-EMS oder S-EMS kombiniert, um Spitzen der Mittelsegregation zu reduzieren. Besonders effizient bei hochkohlenstoffhaltigen oder hochlegierten Stählen. F-EMS verbessert das Erstarrungsgefüge, erhöht den äquiaxialen Strukturanteil und verringert innere Porosität. Schwindung sinkt, zentrale Kohlenstoffsegregation nimmt ab. Der sekundäre Dendritenarmabstand (SDAS) verbessert sich, der zentrale äquiaxiale Kornanteil steigt stark – feinere Körner, bessere Produktqualität.
Rührarten: Dreh- und Axialrühren
Grundlegend gibt es zwei Rührarten: „Dreh“-Rühren und „Auf-und-Ab“- (axial) Rühren (Abb. 5). Neuere Patentvarianten lassen sich diesen beiden Kategorien zuordnen.
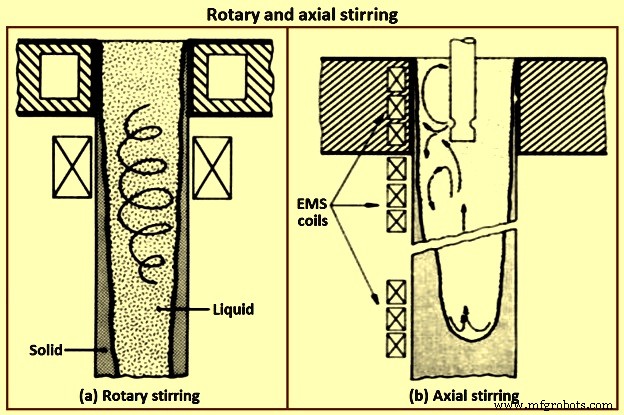
Das EMS-Magnetfeld wird auf drei Arten erzeugt: Linearrührer, Drehrührer, Leitfähigkeitsrührer. Linearrührer haben Polen auf einer Geraden, Drehrührer auf einem Kreis. Beide nutzen Wechselstrom. Leitfähigkeitsrühren nutzt zusätzlich Leitungsstrom. Drehrührer kommen in Kokille und Sekundärkühlzone vor, Linearrührer meist als S-EMS. Leitfähigkeitsrühren ist eine Nische.
Dreh-Rühren
Ursprünglich von österreichischen Forschern entwickelt. Knüppel in runder Kokille wurden auf Kokillenniveau oder knapp darunter gerührt. Dreh-Rühren ist im Wesentlichen nur in der Kokille sinnvoll. Es entfernt feste Einschlüsse von der Strangoberfläche und verbessert den Wärmeübergang durch besseren Kontakt der Strangschale mit der Kokille. Keine Gefahr der Schalenruptur durch Dreh-Rühren in der Kokille. Hauptvorteil: einfache Gerätekonstruktion (elektrotechnisch vertraut wie bei Elektromotoren).
Metallurgisch ist Dreh-Rühren jedoch nicht optimal. Zentrifugalkräfte scheiden leichte Bestandteile (Einschlüsse) zum Zentrum hin aus (Abb. 5). Dies begrenzt die Flüssigkeitsgeschwindigkeit – nicht unbedingt dieselbe Grenze wie der „Picture-Frame“-Effekt. Bei Rohren für nahtlose Rohre kann dies vernachlässigbar sein. Eine unumgängliche Grenze: Erhöhung der Kreisgeschwindigkeit steigert den Druck auf die feste Schale überproportional – Rupturgefahr. Besonders kritisch bei stark segregierenden Elementen (P, Se, Pb), die niedrigschmelzende Phasen an Korngrenzen bilden und die Schalenfestigkeit schwächen.
Ein weiterer Nachteil bei Dreh-Rühren unterhalb der Kokille (insbesondere einstufig): effektive Trennung des Flüssigbeckens in einen oberen (heißen) und unteren (kalten) Teil. Dies stört den natürlichen Fluss und kann Brückenbildung verursachen. Brücken verstärken Makrosegregation. Bei niedrigen Rührgeschwindigkeiten sinken große Dendritenfragmente in den unteren kalten Bereich, wachsen, bilden Cluster und verursachen Brücken.
Frühe Daten zeigen: Zur signifikanten Reduktion von Einschlussgröße und -gehalt muss die Flüssigkeitsgeschwindigkeit ein unteres Limit überschreiten (z. B. > 0,5 m/s bei AISI 4335). Dieses Limit kollidiert mit den oberen Sicherheitsgrenzen des Dreh-Rührens. Gleiches gilt für neue Erstarrungsstrukturen (faserig, thomnitisch), die hohe Geschwindigkeiten erfordern. Branchen, die Qualitätsentwicklungen aggressiv verfolgen, werden diese Strukturen durch Hochgeschwindigkeitsrühren anstreben.
Axialrühren („Auf und Ab“)
Axialrühren bewegt den flüssigen Teil parallel zur Strangachse und intensiviert die natürliche thermische Konvektion. Im Kokillenbereich gibt es Gründe, den natürlichen Fluss umzukehren. Beim Stranggießen ist die Kokille ein kleiner Teil des Flüssigbeckens (bis 15 m Tiefe). Unterhalb der Kokille fließt der Stahl an der Schale abwärts und im Zentrum aufwärts.
Axialrühren ist metallurgisch am geeignetsten. Die Flüssigkeitsgeschwindigkeit ist praktisch unbegrenzt – große Freiheiten für Steuerung. Bruchgefahr minimiert, da Kräfte den Flüssigkern enthalten statt gegen die Schale zu drücken. Weitere Vorteile: Heißer Stahl vom Meniskus wird schnell zum Beckenboden transportiert, reduziert Schalenstärke und hält Temperaturgradient im Mushy-Bereich hoch – beides verbessert Wärmefluss und kann Produktivität steigern. Schalenkontur kann zu rundem Boden geformt werden, Beckentiefe verringert sich – höhere Gießgeschwindigkeiten möglich. Mittellinienschwindung und -segregation nehmen ab, da Isothermen sich ändern und Wachstum im Zentrum stärker aufwärts gerichtet ist.
Selbst während der Erstarrung entstehende Einschlüsse (z. B. Alumina-Cluster) werden nicht im Feststoff eingeschlossen, sondern schnell an die Beckenoberfläche transportiert, wo sie in die Schlacke übergehen (Übertritt über Meniskus) und eliminiert werden. Diese Strömungsart ist jedoch schwer umzusetzen, besonders über große metallurgische Länge (kontinuierliches Axialrühren). Schwierigkeiten liegen auf der elektrotechnischen Seite: Einrichtungsfluss ohne große Störungen (zwischen Spulen oder am Ende einer Linearmotor-Spulenreihe) ist schwierig. Anomalien spiegeln sich als Bänder positiver/negativer Segregation wider. Axialrühren benötigt großen rollenfreien Strangbereich oder Rollenmodifikationen. Linearmotoren haben sehr niedrigen Wirkungsgrad (≈ 1 % oder weniger), bedingt durch hohen Widerstand der elektromagnetischen Schleifen (große Luftspalte und Schalenlücken).
Intermittierend umkehrendes Rühren
Eine Variante des Dreh-Rührens (ursprünglich japanische Forscher): periodische Umkehr der Flussrichtung, angeblich verbessert äquiaxiale Zonengröße. Obige Dreh-Rühren-Diskussion gilt mit Zusätzen. Intermittierende Bewegung verschwendet Energie, hat aber Vorteil bei Verhinderung Spaltenwachstums. Umkehrfluss bricht Dendrite durch Scherung in lokalen Turbulenzzellen und frustriert das unidirektionale Wachstum Spalten-Dendrite (diese wachsen immer stromaufwärts). Zweifelhaft, ob andere EMS-Vorteile damit erzielbar sind.
Einfluss von EMS auf Strangqualität
Chemische Zusammensetzung, Erstarrungsbedingungen und Flüssigstahlfluss in der Kokille bestimmen Oberfläche und innere Struktur. Strangbildung umfasst Erstarrung in Kokille und Sekundärkühlzone (SCZ). Rotierende oder wandernde Magnetfelder beeinflussen Flüssigkeitsströmungen und intensivieren Wärme-/Stofftransport. Der EMS-Einfluss auf Strangqualität hängt von technischen EMS-Kennwerten und Anordnung entlang der Biegeachse ab. EMS kann in Kokille, SCZ und Enderstarrungszone (FCZ) installiert werden.
Für Oberflächen-, Subsurface- und innere Strangqualität muss Rühren in der Kokille stattfinden. M-EMS ist rund oder quadratisch, intern oder extern einbaubar. Resultat: Reduktion von Zentrumsporosität und -segregation. Für flexible Meniskus-Steuerung wurde Doppelspulen-M-EMS (Abb. 6) entwickelt: zwei unabhängige EMS. Oberer EMS für Meniskus-Steuerung, unterer für Hauptschmelze. Meniskus-Geschwindigkeitsreduktion durch gegenläufige Felder. Solches Design erweitert EMS-Einsatzmöglichkeiten.
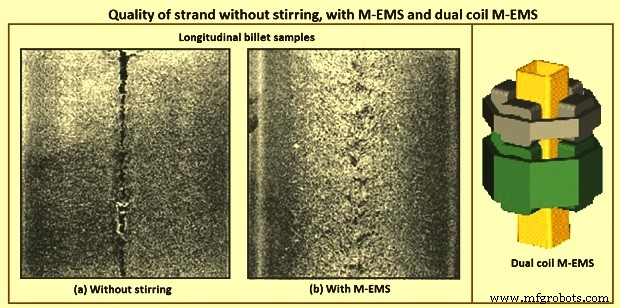
EMS fördert äquiaxiale Kristallisationszone. Rühren verbessert Strangqualität auch bei Überhitzung. Zur weiteren Reduktion und Spitzenabschneidung der Mittelsegregation muss F-EMS mit M-EMS oder S-EMS kombiniert werden. F-EMS ist besonders effizient bei hochkohlenstoffhaltigen oder hochlegierten Güten. F-EMS + M-EMS reduzieren Bereiche mit höchstem Kohlenstoffgehalt, wo sonst Zementit und Martensit entstehen. Rostfreie Stähle mit primärer Ferrit-Erstarrung haben bei Reduktionsverhältnis 3,6 mit S-EMS + F-EMS einen gesunden Kern. S-EMS vergrößert äquiaxiale Zone statt Säulenstruktur und reduziert Risse. Vorteile verschiedener EMS-Kombinationen zeigt Tabelle 1.
| Tabelle 1: Vorteile verschiedener EMS-Kombinationen | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS | |
| Nadelöcher & Blaslöcher | +++ | +++ | +++ | +++ | – | – |
| Oberflächen- & Subsurface-Risse | +++ | +++ | +++ | +++ | – | – |
| Bruchreduktion | ++ | ++ | ++ | ++ | +* | +* |
| Oberflächenrisse (rund) | ++ | ++ | ++ | ++ | – | – |
| Erstarrungsgefüge & innere Risse | ++ | ++ | +++ | ++ | +** | +** |
| Mittellinien-Segregation & -Porosität | ++ | +++ | +++ | ++ | ++ | +++ |
| V-Segregation | + | +++ | +++ | ++ | +*** | ++ |
* S-EMS in hoher Position
** Besseres Gefüge nur im Zentrum, nach S-EMS-Position schlechteres Gefüge im Randbereich im Vergleich zu M-EMS. Risiko negativer Segregation bei übermäßigem Rühren.
*** mit S-EMS in niedriger Position
Für anspruchsvolle Qualitäten rechtfertigt sich EMS, wenn Kosten für Qualitätsfehler, Nacharbeit oder Ausschuss bzw. Kosten für größere Querschnitte zu hoch sind. Dreh-Rühren für Kohlenstoffstähle < 0,2 % C. In manchen Fällen wird Kokillenrühren dem Sekundärrühren vorgezogen, da bei Letzterem negative Segregation auftritt (kein Einfluss auf mechanische Eigenschaften, aber lokale Härtbarkeitsschwankungen). Bei 0,2–0,5 % C: zweistufiges Rühren (Kokillen- + Sekundär- oder Endrühren). Bei > 0,5 % C und Legierungsstählen mit großem Erstarrungsintervall: dreistufiges Rühren.
EMS-Vorteile bei Brammen können durch ungünstige Geometrie aufgehoben werden – sorgfältige Bearbeitung nötig. Reduktion von Tauchdüsen-Konvektionsströmen mittels EMBR zur Reinheitssteigerung: zwei Spulensätze an den Kokillenbreitseiten. Magnetfeld reduziert Flüssigstahlgeschwindigkeit, Verunreinigungen steigen auf und werden vom Gießpulver gebunden. Walzspaltgeometrie bei Block- und Brammenstranggießen beeinflusst innere Qualität, Segregationstypen und Elementanreicherungen. Hauptsegregationstypen durch Walzspaltabweichungen: (i) interspalten Makrosegregation, (ii) Mittellinien-Makrosegregation, (iii) exzentrische Semi-Makrosegregation (V-Segregation/Punktsegregation).
Im Temperaturbereich 1.300 °C bis Solidus ist die Duktilität von Stahl sehr gering. Ursache: flüssige FeS- und MnS-Phasen, die sich an Dendritengrenzen angereichert haben. Beide haben weit niedrigere Schmelzpunkte als Stahl – diese schwachen Grenzen öffnen sich schon bei geringen Zugdehnungen.
Ein metallurgisches Problem bei stranggegossenen Produkten ist die Ausbildung großer säuliger Dendritenzonen. Weiser untersuchte den Einfluss auf mechanische Eigenschaften (Duktilitätsverlust). Alberney zeigte, dass Mittellinienfehler durch Kontrolle des Säulenwachstums deutlich reduzierbar sind. Kontrolle des Säulenwachstums ist entscheidend für qualitativ hochwertige Stranggussprodukte.
Induktionsrühren erzeugt einen Spülfluss an der Fest-Flüssig-Grenzfläche, der das finale Erstarrungsgefüge beeinflusst, da er lokale Wachstumsbedingungen ändert: Temperaturgradient, Grenzschichtdicke, Struktur und Größe der „Mushy-Zone“. Da Makrosegregation auf interdendritischem Fluss beruht, reduziert eine Verkürzung der Muszy-Zone effektiv Makrosegregation, besonders an der Mittellinie. Studien belegen: EMS verbessert Erstarrungsgefüge von Stranggußstahl durch Verhinderung Säulenwachstums.
Größe der Säulenzonen, interdendritische Segregation und Schwindporosität werden durch Strang- oder Kokillen-EMS stark reduziert. Letzteres vergrößert die äquiaxiale Zone effektiv und reduziert Mittellinienschwindung stark (Abb. 6). Relatives Verhältnis von Säulen- und äquiaxialer Zone im Gussquerschnitt wird auch durch Überhitzung beeinflusst. Hohe Überhitzung ohne Rühren vergrößert Säulenzone (Keimbildung äquiaxialer Dendrite verzögert). EMS mildert Überhitzungseffekte, kompensiert aber nicht vollständig die durch hohe Überhitzung vergrößerten Säulenzonen.
Überhitzung war von Anfang an ein fundamentaler Faktor, besonders für mittel- und hochkohlenstoffhaltige Stähle. Frühe Pilotversuche (150×150 mm Knüppel, hochkohlenstoffhaltig) bewiesen: bei niedriger Überhitzung oder sogar sub-liquidus Temperaturen wurde Mittelliniensegregation minimiert. M-EMS zeigte Vorteile; S- und F-EMS wurden in einigen Anlagen nachgerüstet. Die Kombination (S+F)-EMS für Blöcke und (M+S+F)-EMS für Knüppel erwies sich als effektivste Methode zur Makrosegregationsreduktion unter verschiedenen EMS-Bedingungen – sie lassen den Strang in den Endphasen schneller erstarren, feiner verteilte Porositäten und Segregationsflecken im Zentrum. Optimale Flüssigbeckendicke nimmt mit zunehmendem Kohlenstoffgehalt ab, zurückzuführen auf längere Erstarrungszeiten im Feststoffanteilsbereich fs=0,3 bis 0,7. Der Überhitzungseinfluss auf Erstarrungsstruktur wurde analysiert, bestätigt die empirische Tatsache: steigende Überhitzung fördert säuliges Dendritenwachstum auf Kosten des äquiaxialen. Konvektionseffekte beeinflussen Mikrosegregationsverhalten bei hochkohlenstoffhaltigen (C ≤ 0,7 %) und hochmanganshaltigen Stählen.
Der Einfluss von F-EMS-Parametern (Strom 300→400 A, Frequenz 4→12 Hz) auf elektromagnetische Kräfte und Kohlenstoffverteilung im Mittellinienquerschnitt von 70er Stahl (quadratischer Knüppel) wurde untersucht. Optimale F-EMS-Parameter für einheitliche zentrale Kohlenstoffkonzentration und minimierte Mittellinien-Kohlenstoffsegregation: 280 A, 12 Hz. Unter diesen Parametern liegen die Segregationsindizes aller Probenpunkte bei 0,92–1,05, da die Rührintensität die Strangmitteltemperatur besser senkt und die Erstarrungsrate erhöht. Das abgestoßene Legierungselement hat nach EMS begrenzte Transportzeit – Förderung der Zentralsegregationsreduktion.
Porositäten und Schwindhöhlen im Zentrum von Blöcken und Knüppeln sind bekannt. Trotz guter Segregationswerte bei 280 A / 12 Hz zeigt weitere Forschung, dass F-EMS auch andere innere Qualitäten stark beeinflusst.
F-EMS-Parameter-Einfluss auf Zentralsegregation wurde an 140×140 mm Knüppeln untersucht. Im Modell wurde die initiale Bewegung freier äquiaxialer Körner als Suspension behandelt, der kohärente äquiaxiale Bereich als poröses Medium. Ergebnis: Rührgeschwindigkeit ist nicht der Hauptfaktor für Zentralsegregationsverbesserung – stärker beeinflussen Stromstärke und Rührbeckendicke. Da Stofftransport durch Erstarrungsrate (als Rührbeckendicke) gesteuert wird, sinkt Zentralsegregation kontinuierlich mit steigender Stromstärke. Mit abnehmender Flüssigbeckendicke (weniger latente Wärme in späterer Erstarrung) verbessert F-EMS Zentralsegregation deutlicher. Durch Anreicherung im Zentrum und Flüssigphasenakkumulation im Rührbereich kehrt sich der Trend bei zu hoher Stromstärke um – positive Segregation, Solutkonzentration bei schwachem Rühren führt zu Verschlechterung. Mit optimierter Stromstärke ist Verbesserung besser.
Manche F-EMS-Techniken sind effektiver bei struktureller Transformation von dendritisch zu globulitisch und deren Verfeinerung. Makrostruktur ohne Rühren unterscheidet sich von der mit Rühren. Konventionelles Rühren ergibt weitgehend globulare Struktur mit Restdendriten/-fragmenten. Moduliertes Rühren liefert rein globulare Kristalle, feineres Gefüge.
Korngröße variiert mit Rühreinstellungen. Konventionelles F-EMS reduziert Korndurchmesser im Mittelradius und Zentrum gegenüber ungerührt. Gegenläufiges moduliertes und unmoduliertes Rühren reduziert weiter. Kleinster Korndurchmesser wird mit einrichtungsmoduliertem Rühren erreicht (Vergleich zu ungerührt).
Mikrostruktur mit F-EMS: Globuliten und verlängerte Körner, feines intergranuläres eutektisches Netzwerk mit verschiedenen Verbindungen. Grobe dendritische Struktur ohne Rühren wird durch konventionelles Rühren in hauptsächlich globulare mit einigen Rosettenformen transformiert. Einrichtungsmoduliertes Rühren ergibt Mischung aus feinen runden Globuliten und großen verlängerten Körnern – feiner als konventionelles Rühren.
Mittlere Globulitenfläche und -länge im kombinierten Mittelradius-Zentrum-Bereich: bei konventionellem Rühren reduziert im Vergleich zu anderen Strukturen. Globulitenfläche kann reduziert werden, nicht bei ungerührter Struktur. Einrichtungsmoduliertes Rühren reduziert Globulitenfläche gegenüber konventionellem Rühren. Ähnlicher Trend bei Globulitenlänge. Mit Größenreduktion steigt Dichte.
M-EMS-Einfluss auf Erstarrungsstrukturen wurde bei fixer Überhitzung, Gießgeschwindigkeit, Sekundärkühlintensität, M-EMS-Frequenz untersucht. Zentraler äquiaxialer Kornzonenanteil stieg mit sinkender Überhitzung, steigender Gießgeschwindigkeit, sinkender Sekundärkühlintensität, steigendem M-EMS-Strom. Aber äquiaxiale Zone ist bei M-EMS begrenzt, da es stärker für Säulenzone verantwortlich ist. Korngröße nahm offensichtlich ab mit sinkender Überhitzung und steigendem M-EMS-Strom, war aber weniger empfindlich gegenüber Gießgeschwindigkeit und Sekundärkühlintensität.
Weißband-Segregation
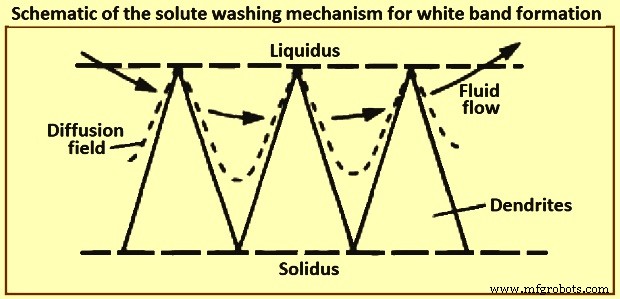
Die zunehmende EMS-Nutzung brachte verstärktes Interesse am Phänomen „Weißbänder“. Weißband ist eine Zone negativer Segregation (weiß auf Schwefeldrucken), häufig bei S-EMS-gerührten Produkten an der Position der Erstarrungsfront während des Rührens. Die optische Erscheinung ist wahrscheinlich das unerwünschteste Merkmal. Ausmaß der negativen Segregation ist geringer als positive Mittelliniensegregation, aber Fortbestehen nach Warmumformung kann Kundenakzeptanz mindern (meist kosmetische Gründe). Kor erklärte es durch Wachstumsratenänderungen zu Beginn und Ende des Strangrührens. Weißband beruht auf Solut-Waschmechanismus (Bridge & Rogers): Turbulente EMS-Strömungen dringen in Dendritennetz ein, spülen angereicherte interdendritische Flüssigkeit aus (Abb. 7). Erfordert aber schnelle Dispersion des entfernten Soluts im verbleibenden Flüssigbad – dann ist die beobachtete Anreicherung am Rührende schwer erklärbar.
Mathematische Modellierung
Mathematische Modellierung spielte wichtige Rolle bei EMS-Implementierung, z. B. für tieferes Verständnis der Rühreffekte auf Wärme- und Strömungsfelder. Studien von Schwerdtfeger et al. bilden das Fundament. Sie untersuchten experimentell und theoretisch Rühreffekte in runden Knüppeln, rechteckigen Blöcken und Brammen – typische Geometrien des Stahl-Stranggießens. Modelle umfassen Navier-Stokes-Gleichungen für Geschwindigkeitsfeld und Maxwell-Gleichungen für induzierte magnetische Flussdichte. Prinzipiell zweifach gekoppelt: Wechselmagnetfeld erzeugt Lorentzkraft, die Geschwindigkeitsfeld treibt; dieses kann das Magnetfeld wiederum beeinflussen. Typische Frequenzen erlauben zeitgemittelte Lorentzkraft als Eingang für Navier-Stokes.
Neuere Studie von Vynnycky überprüfte Drehstrom-EMS an runden Knüppeln und fand: ursprüngliche Methode zur Bestimmung der Lorentzkraft-Komponenten führte zu nicht-eindeutiger Lösung. Ursache: Normalkomponente der induzierten magnetischen Flussdichte (statt tangentialer) als Randbedingung vorgegeben. Da dies auch bei Längsrühren für Blöcke gemacht wurde, ist Nicht-Eindeutigkeit dort ebenfalls zu erwarten. Da Ausdrücke für Lorentzkraft-Komponenten noch häufig genutzt werden, ist Klärung zeitgemäß – besonders bei modernem Interesse an moduliertem EMS (verschiedene Frequenzen, konstanter zeitgemittelter und zeitvariabler Anteil). Korrekte magnetische Randbedingungen sind essenziell für sinnvolle Modellergebnisse.
Seit früher industrieller EMS-Nutzung bekannt: anspruchsvolle Stahlgüten, besonders mit breitem Erstarrungsintervall, profitieren vom Rühren in der Kokille und in späterer Erstarrungsphase – bekannt als F-EMS. Trotz früher Berichte über F-EMS-Wirksamkeit bei innerer Strangqualität (Gefügesolidität, Segregation) zeigte sich langfristig: metallurgische Leistung von F-EMS mangelte an Effektivität und Konsistenz, zuzuschreiben mehreren Faktoren. Erstens: Positionierung von F-EMS bezüglich Erstarrungsstadium (bestimmter Feststoffanteil im Schmelzevolumen). Zweitens: Rühren in diesem Stadium unter abnehmendem Rührmoment und steigender Schmelzviskosität. Ersteres durch sinkenden Rührbeckradius, letzteres durch steigenden Feststoffanteil.
Ein weiterer wichtiger Faktor: Art des Magnetfelds. Aktuelle Rührsysteme basieren auf rotierendem Magnetfeld (RMF). RMF hat Limitationen in fortgeschrittener Erstarrungsphase: resultierende Winkelgeschwindigkeit ist radial nahezu konstant. Dieses Strömungsmuster zeigt intensive Scherkräfte und Turbulenz an der Fest-Flüssig-Grenzfläche – hochwirksam für Dendritenfragmentierung und äquiaxiale Struktur, aber wenig Einfluss auf Durchmischung im Schmelzevolumen, besonders im Zentrum. Im Gegensatz dazu ist in später Erstarrungsphase intensive Turbulenz und Durchmischung im gesamten Volumen nötig, um Kristallnetzbildung und damit verbundene Strukturfehler (Porosität, Risse, Segregation) zu stören.
Zahlreiche Entwicklungen zielten auf RMF-Verbesserung in später Erstarrung durch Verstärkung sekundärer Strömung in radial-axialer Ebene. Intermittierende und alternierende Rührschemata (sequenzielle Aktiv- und Ruhephasen) wurden in den 1980ern eingeführt. Kojima et al. zeigten experimentell, Davidson & Boysan theoretisch: starke reziproke Strömung in radial-axialer Richtung während Ruhephasen (ohne aktives Rühren) durch initiale axiale Gradient des Drallflusses.
Diese Methoden brachten jedoch keine wesentliche F-EMS-Leistungssteigerung. Gründe: Studie von Eckert et al. zeigte, dass starke reziproke Strömungen an enge Rühr- und Gießparameter gebunden sind. Abweichungen verschlechtern Leistung oder machen sie nutzlos/schädlich. Jüngere Versuche: modulierte Stromstärken für Rührspulen, um moduliertes elektromagnetisches Feld mit zeitgemitteltem und zeitvariablem Anteil zu erzeugen. Bisher theoretisch und im Labormaßstab, keine Produktionsimplementierung. Gegenläufige Drehfelder wurden von Vives an erstarrender Al-Legierung im Labor getestet – erhebliche Gefügeverbesserungen.
Vorteile von EMS
EMS-Vorteile im Endprodukt sind anwendungsabhängig, Beispiele:
- Bessere Warmumformbarkeit: bei Extrusion/Schmieden geringere interne Fehlerhäufigkeit
- Verbesserte Scherbarkeit durch Vermeidung rissverursachender Strukturen
- Verbesserte Härtbarkeit durch verbesserte Homogenität
- Verbesserte Drahtziehleistung bei geringerer Cup-and-Cone-Bruchhäufigkeit
- Höhere und konsistentere Ermüdungseigenschaften von Stäben
Herstellungsprozess
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Fortgeschrittene Sekundärkühltechniken für optimales Stranggießen
- Vermeidung von Ausbrüchen beim Strangguss: Ursachen, Auswirkungen und Lösungen
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile