



Optimierung der Sinterqualität: Schlüsselprozesse beim Eisenerzsintern
Sinterqualität und Prozess des Sinterns von Eisenerzen
Sinter ist normalerweise der Hauptbestandteil der Hochofen (HO) Mündung. Sinter besteht aus vielen Mineralphasen, die während des Sinterns von Eisenerzen entstehen. Die Qualität und Eigenschaften des Sinters sind abhängig von der Mineralstruktur des Sinters. Da die Sinterbedingungen jedoch normalerweise nicht gleichmäßig über das Sinterbett verteilt sind, variieren die Phasenzusammensetzung und damit die Sinterqualität im Sinterbett.
Die Struktur des Sinters ist nicht einheitlich. Sie besteht aus Poren (verschiedener Größen) und einem komplexen Aggregat von Mineralphasen, jede mit unterschiedlichen Eigenschaften. Es ist die Kombination dieser Poren und Mineralphasen und die Wechselwirkung zwischen ihnen, die die Sinterqualität bestimmt, aber auch die Vorhersage der Sintereigenschaften sehr schwierig macht. Obwohl eine große Anzahl von Untersuchungen am Sinter durchgeführt wurde, ist die Korrelation zwischen der chemischen Zusammensetzung und Mineralogie des Sinters mit seinen Eigenschaften und Verhalten noch nicht klar verstanden.
Schematik und Prozessablauf
Schematiken des Sintergemischs und des Produktsinters sind in Abb. 1 dargestellt.
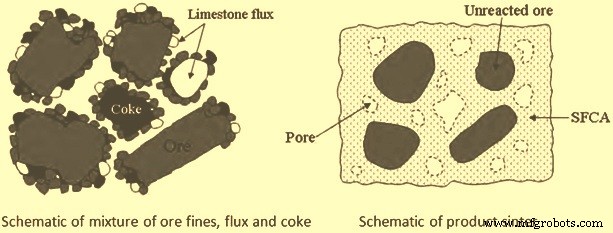
Abb. 1 Schematiken des Sintergemischs und Produktsinters
Der Sinterprozess ist ein generischer Begriff, der den Prozess der Agglomeration eines grünen Gemischs aus Eisenerzen, Flussmitteln und Koks und festen Werksabfällen mit einer Partikelgröße von -10 mm beschreibt, um Sinter zu produzieren, der den Betriebsdruck- und Temperaturbedingungen in einem HO standhalten kann. Feste Abfälle wie Stäube, Schlämme, Schlacken und Walzzunder etc. werden für ihre Nutzung im Sintergemisch wegen der komplexen chemischen Struktur und Mineralbestandteile dieser Materialien verwendet. Der Sinterprozess wird in einem separaten Artikel detailliert beschrieben, der unter dem Link https://www.ispatguru.com/the-sintering-process-of-iron-ore-fines-2/ verfügbar ist.
Während des Sinterprozesses, wenn die Verbrennung feiner Kokspartikel bei Temperaturen zwischen 700 °C und 800 °C beginnt, resultiert dies in der Bildung von CO (Kohlenmonoxid) Gas. Die Oberfläche des Eisenerzkerns und seine anhaftenden Feinstpartikel werden zu Magnetit reduziert. Wenn die Temperatur auf 1100 °C ansteigt, werden niedrigschmelzende Phasen wie Fe₂O₃·CaO, FeO·CaO und FeO·SiO₂ durch Festkörperreaktionen gebildet. Die als SFCA (Silico-Ferrit von Calcium und Aluminium) bezeichnete Phase bildet sich in diesem Stadium. SFCA wird als feste Lösung von CaO·2Fe₂O₃ mit kleinen Mengen gelösten Al₂O₃ und SiO₂ identifiziert. Diese Phase wird als komplexe quaternäre Phase betrachtet.
Während des Sinterprozesses werden Gleichgewichtsphasenbeziehungen normalerweise nicht erreicht, aufgrund der Flammenfront, die schnell durch das Sinterbett zieht. Dies resultiert in einem hohen Grad an Heterogenität des Sinters und der Bildung von Nicht-Gleichgewichtsphasen, die aus thermodynamischen Überlegungen nicht erwartet werden. Die Zusammensetzung des Sinters variiert daher von Ort zu Ort im Schüttgut, abhängig von der Art der einzelnen Erz- und Flussmittelpartikel und dem Ausmaß der Reaktionen zwischen ihnen.
Makroskopisch hat Sinter eine nicht-uniforme Struktur mit großen unregelmäßigen Poren. Mikroskopisch besteht er aus Bindungsphasen, Relikt-Erzpartikeln, verbleibenden glasigen Phasen und sehr kleinen nicht-uniformen Poren und Rissen. Abhängig von verschiedenen Parametern wie Temperatur, Zusammensetzung, Sauerstoffpartialdruck, Zeit und Atmosphäre bilden sich verschiedene Phasen in unterschiedlichen Proportionen, während sich unterschiedliche Morphologien entwickeln. Die Morphologie spiegelt im Wesentlichen den Bildungsmodus wider und ist mit einer bestimmten chemischen Zusammensetzung, Heiz- und Kühlrate des Sinters verbunden.
Nadeliger SFCA beginnt sich unter 1185 °C zu bilden; wenn die Temperatur auf 1245 °C gestiegen ist, verschwindet der unreagierte Hämatit und die SFCA-Kristallgröße nimmt zu. Der SFCA beginnt sich zu zersetzen, wenn die Temperatur 1300 °C übersteigt, und bildet Hämatit, wenn der Sauerstoffpartialdruck hoch und die Temperatur niedriger als 1350 °C ist, und Magnetit, wenn der Sauerstoffpartialdruck niedrig und die Temperatur höher als 1350 °C ist, wobei die Schlackenbestandteile in die Schmelze umverteilt werden. Die Zersetzung von SFCA wird durch verlängerte Zeit über der Zersetzungstemperatur und erhöhte Maximaltemperatur verstärkt.
Im Sinterprozess finden die oben genannten chemischen Reaktionen bei hohen Temperaturen statt, was zur Bildung einer Schmelzphase führt, die während Fest-Flüssig-Reaktionen für die Assimilation und das Zusammenfügen von Eisenerzfeinstpartikeln und Flussmitteln verwendet wird. Während des Prozesses erfolgt die Schmelzbildung in der Flammenfront, wo die Temperatur über 1100 °C liegt. Diese Schmelze erstarrt zu den Bindungsphasen, die den Großteil der anderen Phasen innerhalb eines Sinters ausmachen. Die Hauptbindungsphase besteht normalerweise aus SFCA.
Das Volumen der Schmelzphase spielt eine bedeutende Rolle im Sinterprozess. Übermäßiges Schmelzen resultiert in einer homogenen glasigen Struktur, die eine niedrige Reduzierbarkeit aufweist, während eine sehr niedrige Konzentration der Schmelze unzureichende Festigkeit verursacht, was zu einer hohen Menge an Rücklauf führt.
Chemische Reaktionen während des Sinterns resultieren in der Bildung von Sinterkuchen, der ein mehrphasiges Material mit heterogener Mikrostruktur ist. Er besteht aus mehreren Mineralphasen, von denen die Hauptphasen Hämatit, Magnetit, Eisenerz, SFCA, Dicalciumsilikat und eine glasige Phase sind. Die mineralogische Verteilung der verschiedenen Phasen bestimmt die Mikrostruktur des Sinters, die die Sinterqualität wie mechanische Festigkeit und sein Verhalten während der Reduktion im HO vermittelt. SFCA wird als der wichtigste Bestandteil der Bindungsphase betrachtet, aufgrund seiner Häufigkeit im Sinter und seines signifikanten Einflusses auf die Sinterqualität.
Aus dem Sintermechanismus ist klar, dass die Sinterphasen hauptsächlich während des Sinterprozesses bei Temperaturen über 1100 °C gebildet werden. Daher tragen die Temperatur-Zeit-Charakteristika des Sinterprozesses stark zur Mikrostruktur und Phasenzusammensetzung des Sinters bei.
Das Temperaturprofil im Sinterbett wird durch einen steilen Anstieg auf eine Maximaltemperatur während des Heizzyklus charakterisiert. Die erreichte Maximaltemperatur ist normalerweise höher als 1300 °C und kann bis zu 1350 °C betragen. Eine sanfte Neigung nach Erreichen der Maximaltemperatur zeigt die relativ langsame Abkühlung des fertigen Sinters während des Kühlzyklus an.
Aufgrund von Änderungen der Bettpermeabilität während des Sinterprozesses werden unterschiedliche Temperaturprofile von oben nach unten im Sinterbett erhalten. Daher unterscheiden sich die Aufheizrate, die erreichte Maximaltemperatur, die Zeit bei Temperaturen über 1100 °C und die Abkühlrate normalerweise in der oberen, mittleren und unteren Schicht des Sinterbetts. Aufgrund der unterschiedlichen Temperatur-Zeit-Charakteristika gibt es eine Variation in der Phasenzusammensetzung durch das Sinterbett. Wegen dieser Unterschiede kann der Sinter wie folgt klassifiziert werden.
- Oberer Sinter – Er ist normalerweise schwach und bröckelig und gibt einen schlechten Ausbeute an Sinter mit akzeptabler Größenklassierung. Dieser Sinter wird bei hoher Temperatur verschmolzen und unmittelbar danach abgeschreckt. Der Sinter wird kalt vom Sinterband ausgetragen.
- Mittlerer Sinter – Dieser Sinter wird unter optimalen Bedingungen für Verschmelzung und Glühen gebildet und gibt die maximale Ausbeute an Sinter mit akzeptabler Größenklassierung. Der Sinter wird kalt vom Sinterband ausgetragen.
- Unterer Sinter – Dieser Sinter wird heiß ausgetragen und stark abgeschreckt, während er durch den heißen Sinterbrecher und über das Austragssieb auf den Sinterkühler geht. Dies resultiert in schlechten physikalischen Eigenschaften und gibt eine geringere Ausbeute an Sinter mit akzeptabler Größenklassierung. Wenn Strangkühlung angewendet wird, hat der Sinter fast die gleichen Eigenschaften wie der Sinter in der mittleren Schicht.
Zusammensetzung und Qualitätsmerkmale
Normalerweise besteht Sinter volumenmäßig aus 40 % bis 70 % Eisenoxiden, 20 % bis 50 % Ferrite (meist SFCA), etwa 10 % Dicalciumsilicate und etwa 10 % glasige Phase. Er kann auch in geringem Anteil Sulfide (FeS), Pyroxene [(Mg,Fe)SiO₃], Quarz und Kalk enthalten. Sinterreaktionen regulieren den Volumenanteil jeder Mineralphase und steuern speziell die Konzentration und Mikrostruktur der SFCA-Phase. Dies kontrolliert und verbessert wiederum die Charakteristika des Sinters.
Sinterqualität bezieht sich auf die physikalischen und metallurgischen Eigenschaften des Sinters. Die Qualität des Sinters wird normalerweise in Bezug auf Folgendes definiert:
- Die physikalische Festigkeit oder Kaltfestigkeit des Sinters bei Raumtemperatur, gemessen durch den Zerschlag- oder Trommeltest.
- Der Wert des Reduktionsabbauindex (RDI), der der Zerfall des Sinters nach Reduktion bei niedrigen Temperaturen (550 °C) ist, bestimmt durch den Reduktionsabbau-Test.
- Der Reduzierbarkeitsindex (RI), der die Reduzierbarkeit des Sinters bestimmt, bestimmt durch den Reduzierbarkeitstest bei 900 °C.
- Die Hochtemperatureigenschaften des Erweichens und Schmelzens des Sinters, die mit den Temperaturen zusammenhängen, bei denen der Sinter bei Reduktion bei Temperaturen über 1150 °C zu erweichen, schmelzen und tropfen beginnt.
- All diese Eigenschaften werden durch die Mikrostruktur des Sinters gesteuert, insbesondere die Bindungsphasen, namentlich SFCA, die den Großteil der Phasen innerhalb des Sinters ausmachen (bis zu 80 %).
Alle oben genannten Eigenschaften, die normalerweise nach standardisierten Tests bewertet werden, sind stark mit der Mineralogie, mikroskopischen und makroskopischen Struktur des Sinters verbunden. Die Reproduzierbarkeit dieser Tests, die an Sinterpartikeln zur Bewertung ihrer Qualität durchgeführt werden, ist daher gering aufgrund des hohen Grades an Variabilität in der Phasenzusammensetzung zwischen Sinterpartikeln, selbst wenn diese Sinterpartikel aus demselben Schüttgut gewonnen werden.
Die Erzpartikelgröße spielt eine wichtige Rolle. Die Assimilationsfähigkeit feiner Erze ist größer als die grober Partikel. Die Reaktionsoberfläche von Eisenerzfeinstpartikeln ist hoch, was zu höheren Reaktionsraten führt. Aber die Bildung höherer Konzentrationen der Schmelze resultiert in einer Verringerung der Schmelzflüssigkeit. Daher besteht die Notwendigkeit, grobe Partikel in das Sintergemisch einzubeziehen, um die Permeabilität des Sinterbetts zu verbessern, da sie mit einer Zunahme großmaßstäblicher Bewegungen zwischen Schmelze und festen Partikeln assoziiert ist.
Die Sinterbarkeit des Sinterbetts, in das größere Partikel eingebaut wurden, verbessert sich wegen verbesserter Permeabilität des Sinterbetts sowie verbesserter Sinterreaktionen während des Prozesses. Wenn größere Partikel im Sinterbett verfügbar sind, bilden sich niedrigdichte Bereiche um die Partikel, was die Permeabilität des Sinterbetts verbessert. Aufgrund der Erhöhung der Sinterbettpermeabilität sind die Gasströmungsrate sowie die Flammenfrontgeschwindigkeit um die größeren Partikel höher als um die feineren Partikel. Die Schmelzreaktion und die Assimilation erfolgen daher schnell um die großen Partikel aufgrund der hohen Flüssigkeit der Schmelze.
Wichtige qualitätsrelevante Charakteristika des Sinters
Die folgenden sind die wichtigen qualitätsrelevanten Charakteristika des Sinters:
- Die Struktur des Sinters umfasst das Vorhandensein von Ferriten mit vorteilhaften Eigenschaften für Sinterfestigkeit und Reduzierbarkeit. Die optimale Struktur wird normalerweise durch einen Hämatitkern gebildet, der von einem nadeligen Ferritgitter umgeben ist. Diese Struktur wird begünstigt, wenn mit höherer Sinterbasizität gearbeitet wird.
- Die Größe des Eisenerzes beeinflusst die Sintereigenschaften. Eine Erhöhung der Eisenerzgröße fördert die Sinterproduktivität, kann aber die Trommelfestigkeit leicht verringern und etwas Koks einsparen.
- Die Mineralogie des Sinters kann leichter aus seiner chemischen Zusammensetzung vorhergesagt werden als seine physikalischen und chemischen Eigenschaften.
- Erhöhung der MgO-Konzentrationen im Sinter erhöht die Mengen an Spinell (Magnesium-Aluminium-Oxiden) und glasigen Phasen. Das Vorhandensein von MgO im Sinter verbessert den RDI, weil MgO Magnetit stabilisiert und damit den Hämatitgehalt verringert, was eine geringere Spannung im Sinter während der Hämatit-zu-Magnetit-Reduktion im ...
- Erhöhung der SiO₂-Konzentrationen im Sinter erhöht die Menge an gesamtem SFCA, verringert das nadeligen/säulenförmigen SFCA-Verhältnis und den glasigen Phasengehalt.
- Erhöhung der Al₂O₃-Gehalte im Sinter führt zu einer drastischen Verschlechterung seiner chemischen und physikalischen Eigenschaften, obwohl die Konzentration der SFCA-Phase zunimmt. Mit erhöhtem Aluminiumoxidgehalt nehmen die Mengen an nadeligen, säulenförmigen und blockigen SFCA signifikant zu, zusammen mit einer erheblichen Verringerung der Mengen an dendritischen und eutektischen SFCA.
- MgO- und SiO₂-Gehalte des Eisensinters scheinen einen wechselseitigen Effekt auf seine physikalischen und chemischen Eigenschaften zu haben. Die Vorhersage des Effekts, den variierende Mengen an MgO und SiO₂ auf Sintereigenschaften hätten, ist daher komplex. Die einzigen klaren Trends sind der AI (Abrasionsindex), der mit zunehmendem MgO-Gehalt zunimmt, und der RI und AI des Sinters, die mit zunehmendem SiO₂-Gehalt des Sinters abnehmen.
- Der Sinter mit niedrigem FeO-Gehalt (< 8 %) begünstigt bessere Reduzierbarkeit. Wenn die chemische Zusammensetzung einer Erzmischung festgelegt ist, kann FeO einen Hinweis auf die Sinterbedingungen geben, insbesondere die Koksrate. Erhöhung des FeO-Gehalts im Sinter senkt (verbessert) den RDI-Index. Wenn jedoch der FeO-Gehalt zunimmt, nimmt die Reduzierbarkeit ab. Es ist wichtig, einen optimalen FeO-Gehalt zu finden, um den RDI zu verbessern, ohne andere Sintereigenschaften zu verändern.
- Die Mineralform, in der Flussmittel dem Rohstoff-Sintergemisch zugesetzt werden (z. B. Oxid vs. Carbonat), hat einen ausgeprägten Einfluss auf die Mineralogie und Eigenschaften des produzierten Sinters.
- Wegen verschiedener chemischer Zusammensetzungen und heterogener Partikelgrößenverteilungen in den Rohmaterialien sind die Reaktionen während des Sinterprozesses heterogen und produzieren Sinter mit heterogener Struktur.
Herstellungsprozess
- Sintern von Refraktärmetallpulvern: Prozesse, Klassifikationen und Performance-Ergebnisse
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Eisenerzbergbau: Prozess, Typen und Abbauverfahren