



Effizientes Roheisenmanagement in der Hochofen-Eisenproduktion
Roheisen (HM) wird durch die Reduktion der absteigenden Erzlast durch die aufsteigenden Reduktionsgase in einem Hochofen (BF) produziert. Es ist flüssiger Natur und sammelt sich im Herd des BF. Vom Herd wird das HM nach einem bestimmten Zeitintervall aus der Auslauföffnung des BF abgestochen. Normalerweise werden in großen BFs HM-Abstichraten von 7 t/min und flüssige Abstichgeschwindigkeiten von 5 m/s in Auslauföffnungen von 70 mm Durchmesser und 3,5 m Länge angetroffen. Die Abstichrate des HM wird stark vom Zustand und der Länge der Auslauföffnung beeinflusst. Im Allgemeinen variiert die Temperatur des abgestochenen HM im Bereich von 1.420 °C bis 1.480 °C.
Das abgestochene HM wird in den folgenden drei Stufen gehandhabt:
- Handhabung des HM im Gießhaus, d. h. von der Auslauföffnung zu den Roheisenpfannen
- HM-Pfannen und ihr Transport
- Verarbeitung des HM entweder in der Stranggießanlage (PCM) zur Produktion von Roheisen (PI) oder im Stahlwerk zur Stahlerzeugung
Historische Entwicklung der Roheisenhandhabung
Im 17. Jahrhundert wurde das produzierte flüssige Eisen (meist ca. 450 kg pro Abstich) aus dem Eisenherstellungsofen in einen einzelnen Graben oder in Sandformen gegossen, um Haushaltsprodukte wie Töpfe, Pfannen, Ofenplatten etc. herzustellen. Mit der Zunahme der BF-Produktion durch viele Designverbesserungen wurde die Entfernung der flüssigen Produkte (Eisen und Schlacke) zu einem Problem. Die Produktion von Holzkohle-Hochöfen hatte sich im Zeitraum von 1 auf 25 Tonnen pro Tag erhöht. Diese höhere Tonnage konnte nicht mit zwei Abstichen pro Tag durch einen einzelnen Graben vor der Auslauföffnung bewältigt werden. Das Gießhaus enthielt einen Bereich für das Eisengießen. Die Eisenentfernung bestand aus einem großen Graben, der als Rinne bezeichnet wurde, der vom Vorderteil des Ofens abwärts in den sandgefüllten Gießhausboden führte. Er teilte sich dann in zwei Laufer-Systeme auf. Ein Hauptlaufer auf jedem System verlief parallel zur Länge des Gießhauses. Da dieser Laufer abwärts geneigt war, wurden in regelmäßigen Abständen Dämme angelegt. In einem rechten Winkel vor jedem Damm wurde ein kleinerer Laufer, ein „Saugraben“, in den Sand geformt. Dann zweigten von diesem Saugraben zahlreiche Kavitäten ab, die „Ferkel“ genannt wurden. Diese Namen wurden angewendet, da dieses System wie eine Reihe Ferkel aussah, die ihre Mutter säugen. Es gab mehrere parallele Reihen von Saugräben und Ferkeln, die durch Eindrücken von D-förmigen Holzformen in den feuchten Sand auf dem Gießhausboden erzeugt wurden. Während des Abstichs, sobald jeder Saugraben und seine Ferkel mit flüssigem Eisen gefüllt waren, wurde der Sanddamm auf dem Hauptlaufer mit einer Stange herausgeschlagen, und das flüssige Metall lief abwärts zum nächsten Saugraben und Ferkelbett. Es gab zwei vollständige Systeme, die es erlaubten, den OF häufiger abzustochen. Während eine Seite mit flüssigem Eisen gefüllt wurde, wurden auf der anderen Seite die Ferkel entfernt und die Betten neu geformt.
Der Eisengussprozess in den 1880er Jahren änderte sich nicht viel von den vorherigen Operationen, aber die Ferkelbetten waren größer, und 1909 wurde ein Schlackenabskimmer installiert, um die auf dem Eisen schwimmende Schlacke abzuschöpfen, während es die Rinne hinabfloss. 1896 brachte die Installation einer Stranggießanlage (PCM), erfunden von E. A. Uehling, schließlich die vollständige Beseitigung der Ferkelbetten im Gießhaus. Als Nächstes wurden offene, feuerfest ausgekleidete Pfannen eingeführt. Diese Pfannen fassten etwa 10 bis 100 Tonnen HM und erforderten, dass der Ofen und das Gießhaus über dem Boden erhöht waren, damit die Pfannen unter dem Gießhausboden platziert werden konnten. Obwohl die Ferkelbetten beseitigt waren, blieben Rinnen und Laufer bestehen, und Auslaufrohre, die in die Pfannen mündeten, wurden dem Gießhaus hinzugefügt. 1915 erfolgte die erste Verwendung von Torpedopfannen. Diese schienenmontierten Pfannen fassten 90 Tonnen, wurden aber bis 1925 auf 150 Tonnen erhöht.
Handhabung von Roheisen im Gießhaus
Haupt rinne, Eisenlaufer, Schlackenlaufer, Kipp-Laufer und andere werden auf dem Gießhausboden eingesetzt, um das aus dem BF abgestochene HM zu den HM-Pfannen zu transportieren. Die Hauptaufgaben des Laufer-Systems sind die Dispersion der kinetischen Energie des aus der Auslauföffnung strömenden Stroms, die Trennung der Schlacke vom HM und die Verteilung des flüssigen HM in die Transportgefäße.
Sobald die Auslauföffnung aufgebohrt ist, fließen flüssiges Eisen und Schlacke einen tiefen Graben hinab, der als HM-Rinne bezeichnet wird. Ein Block aus feuerfestem Material, ein „Skimmer“, wird quer in die Rinne eingesetzt. Der Skimmer hat eine kleine Öffnung darunter. Das HM fließt durch diese Skimmer-Öffnung, über den „Eisendamm“ und die „Eisenlaufer“ hinab. Da die Schlacke weniger dicht als Eisen ist, schwimmt sie oben auf dem Eisen, fließt die Rinne hinab, trifft den Skimmer und wird in die Schlackenlaufer umgelenkt. Das HM fließt in feuerfest ausgekleidete Pfannen. Der Kipp-Laufer (herausnehmbare Fertigteil-Laufermontage, auch als Schaukel-Laufer bekannt) wird allgemein verwendet, um die Richtung des HM nach dem Befüllen der ersten Pfanne auf die zweite Pfanne umzuschalten, anstelle eines konventionellen festen Laufer. Der Kipp-Laufer wird außen gefertigt und mit temporären Befestigungen für einfaches Verbinden und Entfernen für Wartungsarbeiten fixiert.
Die Tiefe der Rinne und Laufer muss groß genug sein, um den maximal möglichen Materialfluss aufzunehmen, unter Berücksichtigung der feuerfesten Auskleidung.
Um Verzögerungen bei Wartungsarbeiten am Gießhaus-Laufer zu vermeiden, wird üblicherweise die nicht-entleerbare Laufer-Praxis angewendet, bei der ein bestimmter Metallspiegel zwischen zwei Abstichintervallen von der Auslauföffnung bis zur Skimmer-Platte kontinuierlich aufrechterhalten wird.
Das Laufer-System ist normalerweise vollständig abgedeckt und an das Gießhaus-Staubabsaugsystem angeschlossen, wobei die vordere Länge (ca. 6 m) der Haupt rinne unbedeckt ist und der Staub vollständig durch einen darüber liegenden Schornstein abgesaugt wird.
Geeignete feuerfeste Materialien werden für die jeweiligen Rinnen unter Berücksichtigung der Betriebsbedingungen eingesetzt. Um eine stabile HM-Übertragung und ausreichende Haltbarkeit auch unter schweren Betriebsbedingungen relativ hoher Produktivitätskoeffizienten oder relativ hoher Eisenteemperaturen zu gewährleisten, werden optimale Laufer-Materialien verwendet, die zum Betrieb des BF passen. Die allgemeinen Anforderungen an die Materialien für die HM-Rinne und Laufer sind: (i) einfach zu installieren (angemessene Fließfähigkeit und Erhärtungszeit), (ii) Korrosionsbeständigkeit (Beständigkeit gegen Schlacken- und FeO-Angriff), (iii) Abriebfestigkeit, (iv) Oxidationsbeständigkeit und (v) thermische Spaltbeständigkeit. Im Allgemeinen wird in der Haupt rinne lokaler Verschleiß an der Schlackenlinie (Luft/Schlacke-Grenzfläche) und auch an der Metallinie (Schlacke/Metall-Grenzfläche) beobachtet.
Die für normale Anwendung für lange Auskleidungslebensdauer der Rinne verwendeten Materialien sind: (i) Feuerfestmaterialien mit hohem Siliciumkarbid-Gehalt an der Schlackenlinie für hervorragende Beständigkeit gegen Schlackenangriff, und (ii) Spinell-Material mit niedrigerem Siliciumkarbid-Gehalt an der Metallinie für hervorragende Beständigkeit gegen FeO-Angriff. Reparaturen der BF-Rinne werden durch Nass-Spritzen durchgeführt. Die Spritzreparatur ist effektiv, um eine längere Haltbarkeit der Rinnen zu erreichen, wodurch der Rinne-Wartungsplan optimiert werden kann. Das Spritzmaterial zeichnet sich allgemein durch die Bildung einer ausreichend dichten Auskleidung mit weniger Wasser aus und ist für heißes Spritzen geeignet, sogar unmittelbar nach dem Ablassen des restlichen HM aus der Rinne.
Roheisenpfannen
HM-Pfannen sind Gefäße, in die HM zum Transport gegossen wird. Es gibt zwei Arten von HM-Pfannen: (i) offene Pfanne und (ii) Torpedopfanne.
HM-Pfannen sind mit feuerfesten Ziegeln ausgekleidet, um den Inhalt flüssig zu halten und die äußere Stahlhülle zu schützen. Die Flüchtigkeit und erosive Natur des HM machen die Überwachung der feuerfesten Auskleidung der HM-Pfanne zu einer lebenswichtigen Wartungsfunktion. Die Folgen eines Durchbruchs sind erheblich, sowohl in Bezug auf Sicherheit als auch Kosten.
Offene Pfannen haben einen gewölbten Boden. Wichtige Parameter bei der Spezifikation der offenen HM-Pfanne sind:
- Pfannenkapazität in Tonnen
- Gewicht des zu handhabenden HM
- Maximal zulässiges Pfannengewicht
- Begrenzende Pfannenhöhe
- Begrenzender Pfannendurchmesser
- Mittellinie des Trunnions bis zur Oberkante des Auskleidungsflansches
- Mittellinie des Trunnions bis zur Unterseite des Bodens
- Maximaler Innendurchmesser der Pfanne oben
- Dicke der Pfannenhaken
- Durchmesser der Trunnionen
- Abstand zwischen Mittellinien der Trunnionen und Pfannenhaken
Die üblichen Kapazitäten der HM-Pfannen betragen 50 m³, 100 m³ und 140 m³. Die offene Pfanne wird mit einer Kippwinde oder einem Kran gekippt, um sie zu entleeren.
Offene Pfannen sind auf HM-Pfannenwagen montiert, die normalerweise für den Schienenverkehr von HM vom BF zu PCMs und Stahlwerk ausgelegt sind. Der HM-Pfannenwagen besteht üblicherweise aus: (i) Tragrahmen, (ii) Eisenbahnwaggons, (iii) Pfanne und (iv) automatischen Kupplungen. Ebenso sind Torpedopfannen auf Eisenbahnwaggons für ihre Bewegung montiert und mit automatischen Kupplungen ausgestattet.
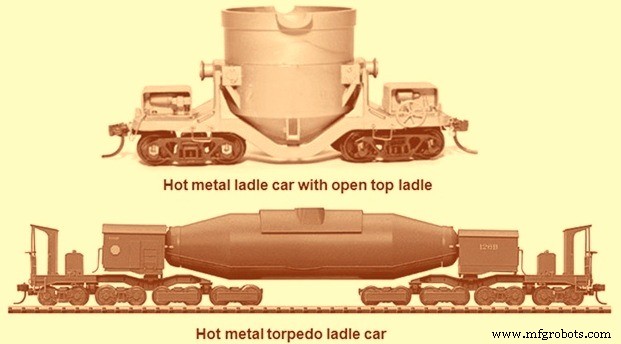
HM offene Pfannenwagen bewegen sich mit Hilfe von Zugbahnausrüstung auf den Schienen in einem Zug aus bis zu 5 Pfannenwagen. Torpedopfannenwagen bewegen sich meist einzeln mit Hilfe von Zugbahnausrüstung und manchmal in einer Formation von zwei Pfannenwagen. Die beiden Arten von Pfannenwagen sind in Abb. 1 dargestellt.
Ziegel, die Feuerfestigkeit, Beständigkeit gegen thermischen Schock und Volumenstabilität demonstrieren, werden verwendet, um die Pfannenzonen auszukleiden. Eine breite Palette feuerfester Ziegel wird für die Auskleidung von HM-Pfannen verwendet. Diese breite Palette umfasst Feuerlehmziegel (Alumingehalt 37 %), Hochaluminaziegel (Alumingehalt 66 % bis 86 %) und Aluminium-Siliciumkarbid-Ziegel. Bei Verwendung von Aluminium-Siliciumkarbid-Ziegeln ist es notwendig, eine Schicht Isolierziegel zur Wärmeerhaltung zu verwenden, da die Wärmeleitfähigkeit von Siliciumkarbid höher ist als bei anderen Feuerfestmaterialien. Für die Auskleidung von Torpedopfannen wird normalerweise ein Zonenkonzept verwendet, wobei Schlackenlinien-Feuerfestmaterialien, Aufprallzonen-Feuerfestmaterialien und Dach-Feuerfestmaterialien ausgewählt werden, um den in diesen Bereichen herrschenden Parametern zu entsprechen. Auch die Auskleidung der HM-Pfannen besteht aus permanenter Auskleidung und Verschleißauskleidung.
Gießmassen werden im Auslauf, Bodenumrandung und als Reparaturmassen verwendet. Chemisch gebundene feuerfeste Gießmassen weisen Festigkeit und Dichte in Kombination mit Volumenstabilität von Umgebungstemperatur bis zu erhöhten Temperaturen auf. Monolithische Materialien für die Auskleidung umfassen Mörtel, Spritzmasse und Fugenmasse.
Stranggießanlagen für Roheisen (Pig Casting Machines - PCM)
HM, das im BF produziert wird, wann immer es nicht direkt im Stahlwerk oder in der Gießerei verwendet wird, wird in der PCM zu Roheisen (PI) gegossen. Das HM erstarrt in der PCM zu kleinen Stücken. Das in der PCM produzierte PI hat Größen allgemein von 10 bis 45 kg/Stück. Solche kleinen PI-Stücke werden in der PCM produziert, indem das HM in Formen mit kleinen Mulden gegossen wird. Dort wird das HM durch Kühlung mit Luft gefolgt von Wasserkühlung erstarrt.
PCMs sind entweder für das Gießen von HM aus offenen Pfannen oder aus Torpedopfannen ausgelegt. Offene HM-Pfannen werden normalerweise mit Hilfe einer Kippwinde gekippt. Bei Torpedopfannen wird die Kippvorrichtung der Pfanne auf dem Pfannenwagen selbst bereitgestellt.
Das aus der HM-Pfanne abgezogene HM wird in eine Metall-Übergaberinne der PCM zum Gießen in das PI gegossen. Die Metall-Übergaberinne hat ein gefertigtes Gehäuse, das mit feuerfestem Material ausgekleidet ist. Ein kontinuierliches Gefälle wird im feuerfesten Material für den reibungslosen Fluss des HM vom Aufnahmereferenzpunkt zum Abgabepunkt beibehalten. Das Rinnengehäuse ist an der Gießendplattform verankert.
Es gibt zwei übliche Gießsysteme: (i) Förderband- oder Strangtyp PCM und (ii) Radtyp PCM. Strangtyp-PCMs sind die beliebtesten Maschinen für das Gießen von HM zu Roheisen und werden hier beschrieben.
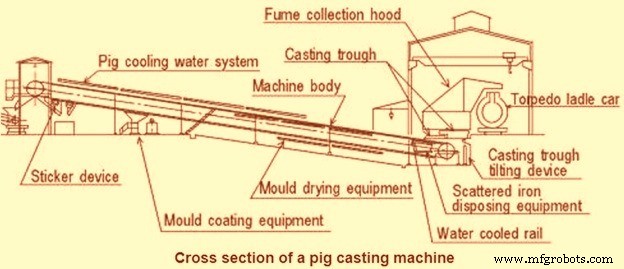
Der Körper der PCM besteht aus vier Hauptteilen: (i) Maschinenkopf, (ii) Maschinenschwanz, (iii) Walzen und Kettengliedern und (iv) Vorrichtung zur Behandlung von Anklebeln (Stickern). Der Maschinenkopf hat das Antriebssystem, das aus einem drehzahlgeregelten Motor, Getriebe und Kettenrad besteht. Am Maschinenschwanz ist eine Nachspannvorrichtung auf der Schwanzkettenradwelle vorgesehen, um der Kettengliedkette die 적절한 Spannung zu geben.
Der PCM-Strang ist eine endlose Kette, die die Ferkelformen trägt. Die Stränge sind geneigt platziert. Der Neigungsgrad wird durch die für die Aufnahme des HM und für das Ausstoßen des gegossenen Roheisens in die Flachwagen erforderliche Höhe bestimmt. Das HM wird in die Metall-Übergaberinne der PCM gegossen, durch die das HM in die fahrenden Formen zum Gießen abgegeben wird. Die Gießrate des HM und die Aufnahmerate des HM durch die PCM werden durch Einstellen der Kippgeschwindigkeit der Pfanne und der Geschwindigkeit der Förderkette des PCM-Strangs ausgeglichen.
Die PCM hat LH (links) und RH (rechts) Sätze von Kettengliedern. Die Kettenglieder sind voll bearbeitet. Diese Kettenglieder sind Stahlgussteile, die durch einen Hohlwellen und Buchse, auf der das Glied laufen kann, miteinander verbunden sind. Nachschleifbare Buchsen werden pressgepasst in das Glied und dann mit Gewindestiften gegen Drehbewegung zwischen Buchse und Glied gesichert. Die LH und RH Kettenglieder werden auf einer Hohlwelle montiert. An der Bohrung des Kettenglieds wird eine gehärtete Buchse bereitgestellt, durch die die Hohlwelle hindurchgeht. Ein rechteckiger Flansch wird der gehärteten Buchse bereitgestellt, der in die bearbeitete Aufnahme im Kettenglied eingreift. Diese Anordnung hält die korrekte Relativbewegung zwischen Kettenradzähnen und Kettengliedern aufrecht und minimiert den Verschleiß der Kettenradzähne.
Splintstifte sind auf der Hohlwelle für das Verhindern des Herausfallens der Kettenglieder vorgesehen. Die Kettenglieder laufen auf den Walzen, die an der technologischen Struktur der PCM befestigt sind. Die Walzen sind so beabstandet, dass die Kettenglieder immer auf den Walzen unterstützt bleiben. Auf der aufsteigenden Strecke tragen die Walzen die Last der Kette und der mit HM gefüllten Formen, während auf der absteigenden Strecke die Formen kopfüber werden und die Kette auf den unteren Walzen auf ihrer anderen Seite unterstützt wird. Die Walzen sind mit einem Kragen zum Verhindern des Entgleisens der Kette versehen. Die Walzen sind an Halterungen montiert. Löcher sind an der Grundplatte der Halterungen für die Verankerung der Walzenmontage an den aufsteigenden und absteigenden Strecken der PCM vorgesehen. Lagerkappen der Walzen sind mit Dichtungen zum Verhindern des Eindringens von Feuchtigkeit und atmosphärischem Staub versehen. Schutzvorrichtungen sind auch über den Lagerkappen vorgesehen, die als sekundärer Schutz für das System wirken.
Formen werden an den LH und RH Kettengliedern verankert. Die Kette, ordnungsgemäß mit Formen bestückt, bildet den Zug. Die Kettenglieder durchlaufen die Kettenradmontage am Abgabeende und am Gießende. Der Motor-Getriebe-Antrieb treibt die Kettenradmontage am Abgabeende an, während die Kettenradmontage am Gießende frei auf ihren Lagern drehbar ist. Der PCM-Antrieb ist über eine Zahnkupplung mit der Antriebs-Kettenradmontage gekoppelt. Der Antrieb für die PCM besteht aus: (i) einem AC-Käfigläufer-Induktionsmotor, (ii) einer Stift- und Buchsenkupplung zwischen Motor und Getriebe, (iii) einem Schrägzahnradgetriebe zur Drehzahlreduzierung und (iv) einer Zahnkupplung zwischen dem Getriebeabtriebswellen und der Welle der Antriebs-Kettenradmontage. Die Kettenradmontage am Gießende ist so ausgelegt, dass sie schweben kann, um die Ausdehnung der Kettenglieder zu kompensieren und Blockaden durch externe Gründe zu überwinden.
Ein selbstregelndes Spannvorrichtung ist an der einzelnen Kettenradmontage am Gießende vorgesehen. Die Spannvorrichtung besteht aus: (i) einem gefertigten Grundrahmen mit Führungsschiene, (ii) Lagergehäuse mit Führungsitz passend zur Führungsschiene für den Grundrahmen und Öse für die Verbindung des Spannstabs durch Stifte, (iii) Spannstab mit einem Ende zur Verbindung mit dem Lagergehäuse durch Stift und dem anderen Ende gewindest für die Einstellung der Feder spannung, (iv) Druckfedern und (v) Mutter passend zum Spannstabgewinde.
Ein Überlaufschacht ist unter der aufsteigenden Strecke des Strangs an der Stelle vorgesehen, an der HM aus der Metall-Übergaberinne in die PI-Form abgegeben wird. Das HM, das an dieser Stelle aufgrund von Nichtübereinstimmung der Metallflussrate und der Aufnahmerate des HM durch die PCM verschüttet wird, fällt auf den Überlaufschacht.
Eine PI-Klopfvorrichtung ist an der Abgabeende-Kettenradmontage für schnelles Ausstoßen des Roheisens aus der Form vorgesehen. Die PI-Klopfvorrichtung hat einen Nocken- und Folgermmechanismus für den freien Fall des Klopfers auf das gegossene PI. Die PI-Klopfvorrichtung besteht hauptsächlich aus einer Nockenscheibe, die auf der Antriebswelle der Abgabeende-Kettenradmontage befestigt ist. Das Nockenprofil ist an die Kettenradzähne angepasst für die genaue Positionierung des Klopfers und 100 % Wiederholbarkeit der Schlagpunkte. Der Nocken betätigt einen Hebelmechanismus. Eine auf der Welle laufende Rolle ist am Ende des Hebels vorgesehen, der mit dem Nocken in Kontakt kommt. Das andere Ende des Nockens ist mit der Welle der Klopfvorrichtung verbunden. Der Klopferarm hat ein Ende an der Welle der Roheisen-Klopfvorrichtung befestigt und das andere Ende mit einer Klopferscheibe. Federn sind am Klopferarm vorgesehen, um den Stoß des Klopfers über die Toleranzgrenze hinaus abzufangen.
Eine PI-Vorrichtung, bestehend aus einer an der technologischen Struktur aufgehängten Kette, wird vor der Abgabeende-Kettenradmontage platziert. Der Zweck der Aufprallvorrichtung ist, die Aufprallenergie der Roheisenstücke, die am Abgabeende aus den Formen fallen, aufzunehmen. Die am Abgabeende ausgeworfenen/gelösten PI-Stücke verlieren die kinetische Energie an die Aufprallkette und fallen auf den Abgabeschacht. Ein Abgabeschacht wird unter dem Abgabeende-Kettenrad für den Transport der PI-Stücke zu den Flachwagen platziert. Ein Sandpolster wird am PI-Aufnahmeende des Abgabeschachts für das Aufnehmen der Aufprallenergie der fallenden PI-Stücke bereitgestellt. Der Winkel des Abgabeschachts wird auf ca. 45° zur Vertikalen gewählt, um einfaches Transportieren/Rutschen der PI-Stücke zu ermöglichen. Das Bett des Abgabeschachts besteht aus Schienenprofil, was lange Lebensdauer bietet und minimale Reibungskraft für die rutschenden PI-Stücke bietet. Der Abgabeschacht ist an der technologischen Struktur des PCM-Strangs verankert.
Die PCM entlädt das PI in Flachwagen, die mit Hilfe einer Winde zum PI-Bereich für Lagerung und Versand des PI bewegt werden.
Ein Rost (Grizzly) wird unter der Rücklaufstrecke des PCM-Strangs platziert, um das Herunterfallen von Anklebeln (Stickern) auf den Boden zu verhindern. Der erste Endpunkt ist vor dem Kalkspritzgerät und der zweite etwa einen Meter über dem Bodenniveau in der Nähe des Schwanzendes. Ein Schacht wird am ersten Endpunkt für die Sammlung der Anklebeln auf Bodenniveau bereitgestellt. Der Rost ist an der technologischen Struktur der PCM verankert, und ein ausreichender Freiraum wird zwischen Rost und fahrenden Formen bereitgestellt, sodass Anklebeln nicht zwischen ihnen eingeklemmt werden können.
Ein Wassertrichter wird unter den PI-Formen auf der aufsteigenden Strecke für die Sammlung des Überschusses des Kühlwassers bereitgestellt. Der Trichter ist mit der Rücklaufwasserleitung verbunden, die das Wasser in den normalerweise unterirdisch verlaufenden Rücklaufwassergraben und weiter in den Zirkulationswassertank entlädt.
Metallische Formen werden in der PCM für das Gießen von PI bereitgestellt. Die Form hat Kavitäten, um die Gussstücke in 3 oder 4 Teile zu teilen. Die Form ist mit variierender Wanddicke ausgelegt, um optimalen Wärmeübergang während der Gießkampagne zu gewährleisten. Zwei Stützbügel sind in einer Form an entgegengesetzten Enden für die Verankerung der Form an der LH und RH Kette der PCM vorgesehen. Die Stützbügel werden geneigt gehalten, um der Neigung des PCM-Strangs anzupassen, sodass die Formoberfläche horizontal bleibt. Die an der PCM-Kette verankerten Formen bilden den Zug. Um Verschütten von Metall während des Gießens von HM in die Formen zu verhindern, müssen die Formen miteinander verriegelt sein. Die Formen sind daher mit doppelten Verriegelungen ausgelegt. Wenn HM in die Formen gegossen wird, kann es zwischen den vorderen und hinteren passenden Flächen des Formenpaares herauslaufen. Um solches Verschütten zu verhindern, wird die Rückseite der Form in Form eines Prismas mit einer umgekehrt konischen Bodenfläche ausgeführt. Die Vorderseite der Form wird mit einer aufsteigenden Nase gefertigt. Die Vorderseite der hinteren Form greift die umgekehrt konische Bodenfläche mit der vorderen Form ein und bildet eine perfekte Verriegelung. Wenn die Formen gefüllt werden, kann HM an den Seiten der Formen austreten, wo die Anklebügel vorgesehen sind. Zur Verhinderung dieses Lecks sind Rippen in den Formen und Krümmungen auf beiden Seiten vorgesehen. Die Rippen der vorangehenden und nachfolgenden Formen verriegeln sich somit miteinander. Überlaufrinnen sind an der Rückseite der Form vorgesehen. Diese Rinnen begrenzen den Füllstand der Form; überschüssiges HM kaskadiert in die nachfolgende Form.
Die Formen sind Betriebsverbrauchsmaterial für die PCM. Die Lebensdauer der Form hängt von der Konsistenz und gleichmäßigen Befüllung der Form während der Gießkampagne ab. In einer Gießkampagne, wenn nicht alle Hohlräume/Taschen/Kavitäten der Form mit HM gefüllt sind und die Formen mit hohlen Taschen/Kavitäten nach oben fahren, füllt sich Wasser in den leeren Hohlräumen/Taschen/Kavitäten in der Wasserkühlstufe des Standes, was thermische Schocks verursacht und zum Riss der Formen führen kann.
Zur Verhinderung des Anklebens von PI an den Formen werden die Formen mit Kalkpulver beschichtet. Die Kalkbeschichtung erfolgt durch Aufsprühen von Kalkmilch auf das Innere der Form während ihrer Rücklaufpassage. Kalkpulver wird vor dem Einleiten in den Kalkmilch-Vorbereitungstank gelöscht. Das Löschen des Kalks erfolgt in einem Klassierer. Der Zweck der Bereitstellung eines Klassierers ist, den Grit kontinuierlich aus dem Kalkpulver zu entfernen und den gelöschten Kalk für seine Überführung in die Kalkmilch-Vorbereitungseinheit vorzubereiten. Die Kalkmilch-Vorbereitungseinheit ist ein Stahltank mit einem Rührwerk, angetrieben von einem Motor-Getriebe. Kontinuierliche mechanische Rührung erzeugt eine gleichmäßige Kalkmilch-Suspension, die in die Kalkmilch-Spritzereinheit gepumpt wird. Ein Anschluss ist auch in diesem Tank für die Aufnahme der Rücklauf-Kalkmilch von der Spritziereinheit vorgesehen. Schlammförderpumpen werden für den Transfer der Kalkmilch vom Kalkmilch-Vorbereitungstank zum Spritzertank bereitgestellt. Die Kapazität der Schlammförderpumpe wird so gewählt, dass etwa das dreifache Volumen der für die Beschichtung der Form erforderlichen Suspension zirkuliert werden kann. Die überschüssige Menge wird in die Kalkmilch-Vorbereitungseinheit zurückgeführt. Die kontinuierliche Zirkulation der Kalkmilch zwischen der Kalkmilch-Vorbereitungseinheit und der Spritzereinheit hilft, eine gleichmäßige Kalkmilch-Suspension sowohl an der Kalkmilch-Vorbereitungseinheit als auch an der Kalk-Spritziereinheit zu erhalten und vermeidet Sedimentation an jedem Ort.
Die Kalkmilch-Spritziereinheit arbeitet nach dem Prinzip des Schöpfens von Kalkmilch durch kontinuierliche Rotation eines Schaufelrades, das teilweise in der Kalkmilch eingetaucht ist. Zu diesem Zweck sind zwei Scheiben auf einer Welle im gefertigten Körper der Kalkmilch-Spritziereinheit untergebracht. Am Umfang der Scheiben sind die Schaufeln vorgesehen. Die Drehzahl der Scheiben wird so eingestellt, dass ausreichende Spritzgeschwindigkeiten für die Beschichtung der Formmulden erreicht werden. Der Standort der Spritziereinheit wird so gewählt, dass die Rücklaufform bei ausreichender Temperatur für sofortiges Anhaften des Kalks an ihr verbleibt und die beschichtete Form beim Erreichen des Gießendes kein Wasser mehr hält. In einigen PCM-Designs ist eine Formentrocknungseinrichtung für das Trocknen der Kalkmilch auf der Form vorgesehen. Wellendichtungen sind an den Austrittsstellen des Spritzkörpers vorgesehen, um Leckage von Kalkmilch an diesen Stellen zu verhindern. Die Schaufelwelle wird auf Wälzlagern gelagert und über eine Buchsen- und Stiftskupplung mit einem Motor-Getriebe gekoppelt. Zum Zweck der Reinigung und Wartung ist ein Mannloch am unteren Ende des Spritzertanks vorgesehen. Anschlüsse sind im Spritzkörper für den Eintritt der Kalkmilch und für den Abfluss der Kalkmilch in die Rücklaufleitung der Kalkmilch-Vorbereitungseinheit vorgesehen. Verbindungsrohre und Rohrarmaturen werden in der Kalkmilch-Vorbereitungseinheit und Spritzereinheit für die Herstellung von Ringleitungen bereitgestellt. Ein Gitter ist an der Oberseite der Spritziereinheit vorgesehen, um das Hineinfallen von Anklebeln in den Tank zu verhindern.
Die Erstarrung des HM erfolgt in zwei Stufen: erste Stufe natürliche Luftkühlung und zweite Stufe direkte Wasserabschreckung. Die Dauer der Luftkühlung wird so gewählt, dass die Oberflächen des gegossenen HM einen plastischen Zustand erreicht, sodass der Wassersprühnebel für die Abschreckung ohne Explosion beginnen kann. Die Effizienz des Wasserkühlsystems ist ein entscheidender Faktor, der die Temperatur der aus der PCM entladenen PI-Stücke bestimmt. Die konventionellen Arten von Düsen, die beim Sprühen von Wasser auf das PI verwendet werden, haben den Nachteil des Verstopfens der Düsen wegen unvermeidlicher Staub-/Kohlenstoff-/Kalkpartikel, die sich mit dem Kühlwasser mischen. Das Design des Wassersprühsystems muss so beschaffen sein, dass es die Probleme überwindet, denen konventionelle Sprühsysteme ausgesetzt sind. Normalerweise wird das Wassersprühen durch die Flötenlöcher auf der Oberseite des Wasserläufers durchgeführt. Ein speziell konstruierter Rotor wird für die Einstellung des Wasserflusses bereitgestellt, der eine selbstreinigende Funktion eingebaut hat. Zwei/drei Kreisläufe des Wassersprühens werden für das Vermeiden von Druckabfall in den Kühlwasserleitungen bereitgestellt. Wasserleitungen sind an der technologischen Struktur der PCM aufgehängt. Großdüsen für das Überfluten des Überlaufschachts sind vorgesehen. Große Sprühdüsen sind auch am Abgabeende für die Kühlung der entladenen PI (an den Flachwagen) vorgesehen.
Regelmäßige Rohrleitungsanschlüsse sind an der Kalkmilch-Vorbereitungseinheit für die Herstellung von Kalkmilch vorgesehen. Ein Wasserverteiler wird in der Nähe der Gießendplattform bereitgestellt. Der Eingang des Verteilers erhält Wasser von der Zirkulationspumpe der PCM, die im Pumpenhaus in der Nähe/über dem unterirdischen Rücklaufwassertank installiert ist. Der Wasserverteiler hat zwei Hauptausgänge: erster für Wasserkühlung der Form/PI und zweiter für Waggon-Sprühung. Ein direkter Wasseranschluss von der zentralen Wasserversorgung des BF ist für die Kalkmilch-Vorbereitungseinheit und für die Wartungswasseranschlusspunkte wünschenswert.
Die PCM wird auf einer technologischen Struktur getragen. Für Betriebs- und Wartungskomfort werden folgende technologische Plattformen, Laufstege, Leitern/Treppen und Materialhandhabungseinrichtungen bereitgestellt:
- Gießendplattform mit Geländer. Es ist wünschenswert, feuerfesten Bodenbelag an der Plattform zu haben, da HM an der Stelle verschüttet werden kann.
- Abgabeendplattform mit Geländer. Die Abgabeende-Kettenradmontage, Strangantrieb, PI-Aufpraller, Waggon-Spritzeinheit und Abgabeschacht sind auf der Plattform montiert.
- Laufstege mit Geländern entlang der Seiten der PCM-Stränge (mit gemeinsamem mittlerem Laufsteg bei Zwillingsstrang-PCM).
- Treppen/Leitern mit Geländer zum Erreichen der Laufstege auf unterer Ebene und der Abgabeendplattform.
Typische Spezifikationen für verschiedene Kapazitäten von Stranggießanlagen sind in Tabelle 1 angegeben.
| Tabelle 1: Typische Spezifikationen von Stranggießanlagen | |||||
|---|---|---|---|---|---|
| Maximale Kapazität (t/h) | Maschinenlänge (m) | Kettenglied-Teilung (mm) | Form-Teilung (mm) | Geschwindigkeit (m/min) | Neigung (°) |
| 100 | 30–40 | 300–400 | 300–360 | 5–15 | 5–15 |
| 150 | 40–50 | 400–450 | |||
| 200 | 50–60 | 450–600 | |||
| 250 | 60–70 | 600–720 | |||
| 300 | über 70 | 600–720 | |||
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Optimierung des Hochofenbetriebs mit Eisenerzpellets
- Optimierung des Hochofendesigns für überlegene Leistung und Langlebigkeit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung