



Tecnored: Innovativer koksfreier Eisenherstellungsprozess
Tecnored-Prozess für Eisenherstellung
Der Tecnored-Prozess wurde von „Tecnored Desenvolvimento Tecnológico S.A.“ aus Brasilien entwickelt und basiert auf einem Niederdruck-Bewegtschicht-Reduktionsofen, der kaltgebundene, kohlenstoffhaltige, selbstfließende und selbstreduzierende Pellets reduziert. Die Reduktion erfolgt in einem kurzhöheren Schachtofen von eigenem Design bei typischen Reduktionstemperaturen. Der Prozess produziert Roheisen (flüssiges Eisen).
Die Tecnored-Technologie wurde konzipiert und entwickelt als „koksfreier“ Eisenherstellungsprozess, wodurch die Investition und der Betrieb umweltschädlicher Kokereien vermieden werden und die Treibhausgasemissionen bei der Roheisenproduktion signifikant reduziert werden.
Der Tecnored-Prozess verwendet eine Kombination aus Heiß- und Kaltwind und benötigt keinen zusätzlichen Sauerstoff. Er eliminiert die Notwendigkeit von Kokereien, Sinteranlagen und Sauerstoff-Großanlagen. Daher hat der Prozess deutlich niedrigere Betriebs- und Investitionskosten als traditionelle Eisenherstellungswege.
Der Tecnored-Prozess ist flexibel hinsichtlich der Art der eisen- und kohlenstoffhaltigen Rohmaterialien, die er verarbeiten kann. Die Fähigkeit des Prozesses, entweder Pellets oder Briketts oder sogar Gemischladungen beider zu verhütten, bietet die Möglichkeit, eine breite Palette alternativer Rohstoffe zu nutzen. Der Prozess weist gute Produktivität und hohe Energieeffizienz auf.
Es wird auch behauptet, dass der Tecnored-Prozess für die Herstellung von Ferrolegierungen wie Ferromangan geeignet ist.
Entwicklungsgeschichte
Die Entwicklungsgeschichte des Tecnored-Prozesses umfasst verschiedene Phasen mit unterschiedlichen Zielen, bei denen eine breite Palette von Rohmaterialien getestet und unterschiedliche Reaktorgrößen und -konzepte verwendet wurden.
Im Zeitraum 1979 bis 1985 wurden Entwicklungsaktivitäten zur Verwendung von Pyritkies-haltigen selbstreduzierenden Pellets als metallische Beschickung in Kupolöfen durchgeführt. Dieses Selbstreduktionskonzept wurde adaptiert, um den neuen Prozess zu entwickeln. 1985 wurde das Konzept des Tecnored-Ofens formuliert, einschließlich der Seitenbeschicker für den festen Brennstoff und der Nachverbrennung im oberen Schacht als zwei Hauptmerkmale der Technologie. 1985 begann der Zusammenbau des ersten Prototyps des Tecnored-Ofens in der Stadt Joinville im Bundesstaat Santa Catarina, Brasilien, um den Reduktionsprozess im Pilotmaßstab zu erproben.
Im Zeitraum 1985 bis 1990 fand die Prozessentwicklung in einem kleinen kreisförmigen Ofen von 400 mm Durchmesser statt, mit dem Ziel, die Machbarkeit des neuen Ofenkonzepts zu demonstrieren und die ersten betrieblichen und geometrischen Parameter zu etablieren. In dieser Entwicklungsphase wurden gute kontinuierliche Beschickung und Abstich (bis zu 24 Std. kontinuierliche Heats) erreicht, was die Angemessenheit des Tecnored-Ofenkonzepts bestätigte. Obwohl die in dieser Phase erzielten Ergebnisse beeindruckend war, war ein besseres fundamentales Verständnis des Prozesses erforderlich, um über die nächsten Entwicklungsschritte zu entscheiden, anstatt nur empirische Methoden anzuwenden. Daher wurde für den Entwurf und Bau eines größeren Pilotofens ein sehr umfassendes mathematisches Modell des Verhaltens eines selbstreduzierenden Pellets im Tecnored-Ofen erstellt.
Im Zeitraum 1990 bis 1993 wurde die Prozessentwicklung in einem größeren kreisförmigen Ofen von 600 mm Durchmesser durchgeführt. Dies geschah mit dem Ziel, längere Kampagnen, höhere betriebliche Stabilität, geometrische und operative Anpassungen basierend auf dem mathematischen Modell und höhere Nachverbrennungsausbeute zu erreichen. Die in dieser Phase erzielten Ergebnisse waren längere Perioden reibungsloser betrieblicher Stabilität, Kontrolle und Wartung der Beschickungsrate, Kontrolle des Schlacken- und Roheisenabstichverfahrens, Verbesserungen der Fluid-Dynamik des Prozesses und genaue Bewertung des thermischen und gasförmigen Profils im Ofen. Allerdings erreichte der 600-mm-Ofen seine Grenze zur Unterstützung der experimentellen Entwicklung der Technologie, und daher wurde nach 3 Jahren Experimenten beschlossen, den Entwicklungsprozess in einem neuen größeren Pilotofen mit 1000 mm Durchmesser fortzusetzen. Auch das mathematische Modell des Prozesses in diesem Zeitraum zeigte an, dass zur Erreichung höherer Produktion zusätzlich zum größeren Ofen, für die Aufrechterhaltung eines geeigneten Rennraums und Flammendesigns am Tecnored-Ofen, die Geometrie des Ofens von kreisförmig auf rechteckigen Querschnitt geändert werden muss.
Im Zeitraum 1994 bis 1995 wurden Prozessentwicklungen in einem 1000-mm-Durchmesser-Kreisförmigen Ofen durchgeführt. Dies geschah mit dem Ziel, die geometrischen und operativen Parameter in einem großen Ofen zu bestätigen, sowie die wachsende Begrenzung kreisförmiger Öfen zu überprüfen, wie vom Modell vorhergesagt. Die während des Betriebs des größeren kreisförmigen Pilotofens erzielten Ergebnisse bestätigten hohe betriebliche Stabilität, gute Ofenkontrolle, lange Kampagnendauer, gute Roheisen- und Schlackenqualität etc. Auch der 1000-mm-Durchmesser-Pilotofen bestätigte die Vorhersage des mathematischen Modells, dass die Ofengröße nicht zunehmen konnte, während er kreisförmig blieb, was den Weg für die Schaffung des modulären Konzepts ebnete, d.h. mit einem rechteckigen Ofen wäre es möglich, die Produktion durch Hinzufügen zusätzlicher Module bei gleichbleibendem Querschnitt zu erhöhen. Dies führte zur Entscheidung, einen vollwertigen modularen Scheiben des Tecnored-Pilotofens mit rechteckigem Querschnitt zu bauen.
1996 wurde das Testen des neuen Ofenkonzepts mit einem kleinen Pilotofen mit nur einer Düse durchgeführt. Die operativen Ergebnisse bestätigten die Angemessenheit des neuen Konzepts für die Eisenherstellung basierend auf der Verwendung selbstreduzierender Agglomerate. Basierend auf den Ergebnissen wurde ein vollwertiger modularer Scheiben des Tecnored-Pilotofens gebaut.
Im Zeitraum 1997 bis 2000 wurden Risikominderungsverfahren und Tests zur Unterstützung des Designs des Industrieofens mit einem vollwertigen Scheiben durchgeführt. Basierend auf diesem neuen rechteckigen Design konnte die Modularität des Ofens durch den erfolgreichen Bau und Test des vorläufigen Zellenofens ausgenutzt werden. In dieser Phase wurden kontinuierliche Testläufe in wochenlangen Kampagnen im vollskaligen modularen Scheiben in über 100 separaten Tests durchgeführt, was sich auf 1000 Betriebsstunden summierte. Während der Entwicklung über diese 100 Testläufe wurden über 1000 Tonnen hochwertiges Roheisen produziert. Die Qualität des Roheisens war vergleichbar mit Roheisen aus dem Hochofen. Der erfolgreiche Abschluss der Pilotanlagenphase der Entwicklung des Tecnored-Prozesses ebnete den Weg für den Bau industrieller Anlagen sowohl für Neuanlagen als auch für Anlagen zum Recycling von Bergbau- und Stahlwerksabfällen.
Während des Betriebs bewies der Pilotanlagen-Tecnored-Ofen, eine neuartige und sehr vorteilhafte Methode zur Entwicklung dieses metallurgischen Prozesses zu sein, und die fundamentalen Ofen-Designparameter, die für die erste Betriebsanlage erforderlich waren, wurden während der Pilotanlagentests bestimmt. Die Tests halfen bei der Entwicklung eines Projekts für den Bau einer industriellen Demonstrationsanlage (IDP) mit einer Kapazität von 75.000 Tonnen pro Jahr.
Die IDP befindet sich in der Gemeinde Pindamonhangaba im Bundesstaat São Paulo, Brasilien. 2008-2009 wurde der Bau der IDP abgeschlossen und Betriebslizenzen wurden erteilt. Bis 2011 waren die Modifikationen für Peripheriegeräte und Zubehör des Tecnored-Ofens abgeschlossen, das Projekt für die Rohstoffentwicklung gestartet, und der Start-up des Tecnored-Ofens begonnen. Im Jahr 2012 begann der Betrieb des Tecnored-Ofens sowie Machbarkeitsstudien für den Bau einer größeren Anlage mit 300.000 Tonnen pro Jahr Kapazität in Carajás, im Bundesstaat Pará, Brasilien.
Der Tecnored-Prozess
Der Tecnored-Prozess ist ein neuer Ansatz für die Eisenherstellungstechnologie, der kaltgebundene selbstreduzierende Agglomerate (Pellets oder Briketts) verwendet, die aus Eisenerzfeinstücken oder eisenhaltigen Rückständen sowie Feinteilen von Petcoke, Kohle, Holzkohle oder kohlenstoffhaltigen Rückständen hergestellt werden. Diese Materialien, gemischt mit Fluss- und Bindemitteln, werden agglomeriert und auf dem Trockner ausgehärtet, wodurch Briketts/Pellets entstehen, die ausreichende Festigkeit für die physikalischen und metallurgischen Anforderungen des Tecnored-Prozesses haben. Die hergestellten Agglomerate werden in einem SchachtOfen von hoher Effizienz und einzigartigem Design verhüttet, der als Tecnored-Ofen bekannt ist. Der Tecnored-Ofen nutzt aufgrund seiner niedrigen Schachthöhe kostengünstige feste Brennstoffe wie grünen Petrolkoks, Kohle oder Halbgaskoks.
Das Hauptmerkmal dieses Prozesses ist die Verwendung relativ kostengünstiger Materialien wie feiner Eisenerze oder Restoxide und Kohle/Holzkohle-Feinteile (oder Petrolkoks) als Reduktionsmittel/Brennstoff. Der Tecnored-Ofen ist das Herzstück des Prozesses.
Das schematische Fließschema des Prozesses ist in Abb. 1 dargestellt.
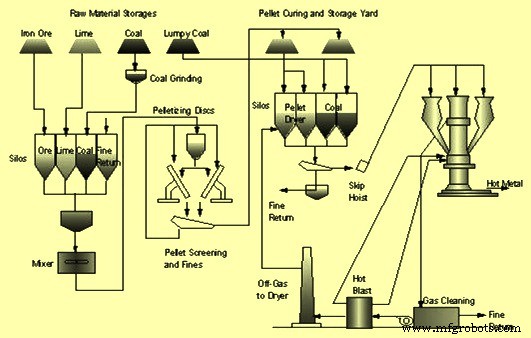
Abb. 1 Schematisches Fließschema des Tecnored-Prozesses
Der Prozess besteht aus dem Pelletieren von Eisenerzfeinteilen mit einer Größe unter 140 Mesh, Koksfeinteilen unter 200 Mesh und einem Flussmittel wie hydratisiertem Kalk unter 140 Mesh unter Verwendung von Zement als Bindemittel. Die Pellets werden bei 200 °C ausgehärtet und getrocknet, bevor sie in den oberen Teil des Tecnored-Ofens gefördert werden. Der innere Druck des Ofens wird im Bereich von ca. 0,25 kg/cm² bis 0,37 kg/cm² gehalten. Die gesamte Verweilzeit der Ladung im Ofen beträgt ca. 30 bis 40 Minuten. Fester Brennstoff mit einer Größe von 40 mm bis 80 mm wird im Ofen unterhalb des heißen Pelletbereichs über Seitenbeschicker zugeführt. Heißwind mit ca. 1150 °C wird durch Düsen an der Seite des Ofens eingeblasen, um Verbrennungsluft für den Koks bereitzustellen. Eine kleine Menge Ofengas wird durch die Seitenbeschicker strömen lassen, um den festen Brennstoff zu trocknen und vorzuheizen. Kaltwind wird an einem höheren Punkt eingeblasen, um die Nachverbrennung von CO im oberen Schacht zu fördern. Bei Verwendung von festem Brennstoff mit hohem Schwefelgehalt ist ein aufwendiges Reinigungssystem für die Ofengase erforderlich, um Umweltvorschriften einzuhalten. Das produzierte Roheisen wird in einen Pfannenwagen getappt, der die Pfanne zum Entschlacken kippen kann. Das flüssige Eisen wird in der Pfanne entswfelt, und die Schlacke wird in einen Schlacketopf geharkt.
Der Ofen hat drei Zonen: (i) oberer Schachtbereich, (ii) Schmelzzone und (iii) unterer Schachtbereich.
Im oberen Schachtbereich des Ofens wird fester Brennstoff in den oberen Schacht geladen. Die Boudouard-Reaktion (CO2 + C = 2 CO) auf dem Brennstoff wird verhindert, was Energie spart. Die Nachverbrennung in dieser Zone verbrennt CO, was Energie für das Vorheizen und die Reduktion der Ladung liefert. Auch innerhalb der Pellets finden folgende Reaktionen mit sehr hoher Geschwindigkeit statt:
FexOy + yCO = xFe + yCO2
yCO2 + yC = 2yCO
In der Schmelzzone wird Reoxidation durch die reduzierende Atmosphäre in der Ladung verhindert. Das Schmelzen der Ladung findet unter reduzierender Atmosphäre statt.
Im unteren Schachtbereich des Ofens wird minderwertiger fester Brennstoff geladen. Der minderwertige feste Brennstoff kann auch Schrottkunststoffe und Altreifen enthalten, wegen der niedrigen Schachthöhe des Ofens. In dieser Zone finden die verbleibende Reduktion von Rest-Eisenoxiden und Schlackereaktionen von Gangartmaterialien und Brennstoffasche im flüssigen Zustand statt. Auch die Überhitzung von Metall- und Schlackentröpfchen findet statt. Diese überhitzten Metall- und Schlackentröpfchen sinken aufgrund der Schwerkraft zum Ofenherd und sammeln sich dort an.
Der Prozess verwendet zwei verschiedene Kohlenstoffeinträge: (i) das Reduktionsmittel und (ii) den festen Brennstoff, was die Flexibilität des Prozesses optimiert. Das Reduktionsmittel ist normalerweise Kohlefeinteile, aber praktisch Feinteile jeder Art von kohlenstoffangereichertem Material können verwendet werden. Es wird in der Mischung hinzugefügt, aus der die selbstreduzierenden Agglomerate (Pellets oder Briketts) hergestellt werden. Die benötigte Menge an Kohlefeinteilen wird durch ein C/F-Verhältnis (Kohlenstoff zu Erzfeinteilen) festgelegt, normalerweise ausreichend, um die vollständige Reduktion der Ladung zu erreichen, indem einfach die für den Prozess benötigte Wärme bereitgestellt wird. Bei der Selbstreduktion spielt das externe CO keine bedeutende Rolle im Reduktionsprozess.
Der klumpige feste Brennstoff wird über Seitenbeschicker geladen (um die endothermische Lösungsverlust-Boudouard-Reaktion im oberen Schacht zu vermeiden) und ist verantwortlich für die Bildung des Kohlebetts und die Bereitstellung des Großteils der vom Prozess geforderten Energie. Diese Energie wird durch den Primärwind (C + O2 = CO2) und durch den Sekundärwind gebildet, bei dem das upstream CO, das durch die Vergasung des festen Brennstoffs am Herd erzeugt wird, verbrannt wird (CO + ½O2 = CO2). Abb. 2 zeigt einen schematischen Querschnitt des Tecnored-Ofens, wo diese beiden wichtigen Merkmale hervorgehoben sind.
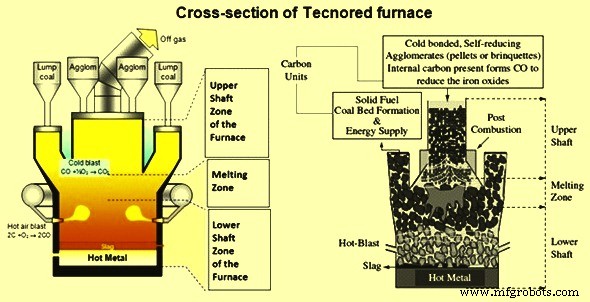
Abb. 2 Querschnitt des Tecnored-Ofens
Da die ultimative Funktion der beiden Kohlenstoffeinheiten im Tecnored-Prozess unterschiedlich ist, gibt es unterschiedliche Spezifikationen für diese beiden Kohlenstoffeinheiten, nicht nur in Bezug auf die chemische Zusammensetzung, sondern auch bezüglich des Größenbereichs. Der feste Brennstoffteil erfordert klumpiges Material, typischerweise 40 mm bis 80 mm Größe, das in der Lage ist, die physikalischen und thermischen Anforderungen zu bewältigen, die an feste Brennstoffe im Tecnored-Prozess gestellt werden.
Der klumpige Brennstoff, der im Tecnored-Ofen verwendet wird, muss die Permeabilität im Herd des Ofens für einen gleichmäßigen Fluss der flüssigen und gasförmigen Phase schaffen. Daher muss der für den Prozess ausgewählte feste Brennstoff am Endpunkt des Seitenbeschickers, nach dem Verkohlungsprozess (Abb. 3), einen klumpigen Koks mit einem Gerüst liefern, das stark genug ist, um die Last der Ladung zu tragen, sowie eine gute Reaktivität, um einen geeigneten RAFT (Rennraum-adiabatische Flammentemperatur) und Flammgeometrie zu fördern. Er muss auch in der Lage sein, das gewünschte CO/CO2-Verhältnis an der Spitze des Kohlebetts zu erzeugen.
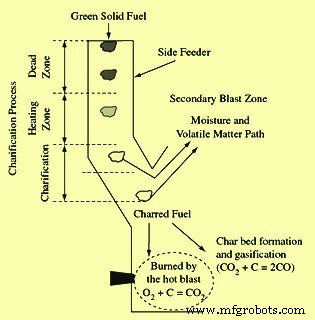
Abb. 3 Verkohlungsprozess des festen Brennstoffs im Tecnored-Ofen
Es ist jedoch eher wichtig zu erwähnen, dass die mechanische Belastung, die dem Kohlebett auferlegt wird, extrem gering ist, aufgrund der hohen volumetrischen Produktivität des Ofens, was zu einem Ofen mit niedrigerer Schachthöhe führt. Dieses Merkmal des Prozesses ist einer der Hauptgründe, der die Fähigkeit des Ofens erklärt, ohne Koks zu funktionieren und die Verwendung minderwertiger fester Brennstoffe zuzulassen.
Die spezifischen Verbräuche an Brennstoffen pro Tonne Roheisen betragen 250 kg Kohle und 310 kg festen Brennstoff, um Roheisen mit 3 % bis 4,5 % Kohlenstoff und 0,2 % bis 1,0 % Si zu produzieren. Die Roheisentemperatur liegt normalerweise im Bereich von 1380 °C bis 1430 °C.
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Optimierte Feuerfestmaterialien für Basissauerstoffofen: Erhöhung der Auskleidungslebensdauer & Produktivität