



Midrex: Führendes Gasbasiertes Direktreduktionsverfahren für Eisenerz
Das Midrex-Verfahren zur Direktreduktion von Eisenerz
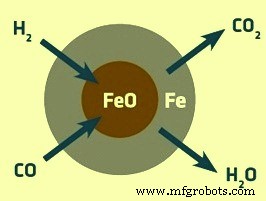
Midrex ist ein Eisenherstellungsverfahren, das für die Produktion von direktreduziertem Eisen (DRI) entwickelt wurde. Es handelt sich um einen gasbasierten Schachtöfenprozess, einen Feststoffreduktionsprozess, der Eisenerzpellets oder Klumpenerz zu DRI reduziert, ohne diese zu schmelzen. Dabei wird Reduktionsgas verwendet, das in der Regel aus Erdgas gewonnen wird. Das Prinzip des Reduktionsprozesses mit Reduktionsgas ist in Abb. 1 dargestellt.
Die Geschichte des Midrex-Verfahrens reicht zurück bis 1966, als Donald Beggs von der Surface Combustion Corporation die Idee für das Midrex-Direktreduktionsverfahren entwickelte. Das ursprüngliche Verfahren wurde von der Midland-Ross Co. entwickelt, die später zu Midrex Technologies, Inc. wurde. Heute ist es eine hundertprozentige Tochtergesellschaft von Kobe Steel. Eine Pilotanlage wurde 1967 in Toledo, Ohio, gebaut. Die erste kommerzielle Anlage mit einer Produktionskapazität von 150.000 Tonnen pro Jahr wurde 1969 in Portland, Oregon, errichtet. Der Geniestreich des Midrex-Verfahrens liegt in seiner Einfachheit. Donald Beggs' Konzept, die stöchiometrische Erdgasreformierung mit der Schachtöfen-Direktreduktion von Eisenerz zu kombinieren, war eine bahnbrechende Innovation, die sich bewährt hat.
Seit 1969 hat die DRI-Produktion über das Midrex-Verfahren 500 Millionen Tonnen überschritten. Die Produktion vieler Midrex-Anlagen übersteigt ihre Auslegungskapazität. Seit 1987 beträgt die DRI-Produktion über das Midrex-Verfahren jedes Jahr über 60 % der gesamten globalen DRI-Produktion.
Das Verfahren war 1978 noch unreif, als Kobe Steel den Bau einer Anlage mit einer Kapazität von 400.000 t/Jahr im Staat Katar begann. Kobe Steel modifizierte das Design erheblich, indem es die durch den Hochofenbetrieb entwickelten firmeneigenen Technologien nutzte, und stabilisierte den damals neuen Prozess. Andererseits führte Midrex Technologies verschiedene Verbesserungen an den in verschiedenen Ländern errichteten Anlagen durch. All diese wurden Anfang der 1980er Jahre integriert, was das Verfahren nahezu vollständig machte.
Die maximale Produktionskapazität einer Midrex-Einheit betrug 1984 600.000 Tonnen pro Jahr. Midrex-Schachtöfen mit 5,0 m, 5,5 m und 6,5 m Schachtinnendurchmesser und jährlichen Produktionskapazitäten von 800.000 Tonnen, 1 Million Tonnen und 1,6 Millionen Tonnen DRI stellen verschiedene Entwicklungsstufen dar. Später wurde durch Verbesserungen die Kapazität 2007 auf 1,8 Millionen Tonnen pro Jahr gesteigert, was mit der eines mittelgroßen Hochofens vergleichbar ist. Das Super-Megamod-Modul mit einer Kapazität von 2,2 Millionen Tonnen DRI pro Jahr verfügt über einen Schachtofen mit einem Innendurchmesser von 7,5 m und der Fähigkeit, mehr als 275 Tonnen pro Stunde zu produzieren. Heute kann das Super-Megamod-Modul sogar eine Kapazität von 2,7 Millionen Tonnen pro Jahr erreichen.
Zusätzlich wurde das Verfahren seit der Inbetriebnahme der ersten Anlage 1969 erheblich verbessert. Die Produktivitätssteigerungen des Midrex-Verfahrens sind auf folgende Faktoren zurückzuführen: (i) größere Schachtöfenkapazitäten durch Skalierung der Prozesstechnik, (ii) kontinuierliche Verfeinerung des Verfahrens einschließlich verbesserter Wärmerückgewinnung, (iii) verbesserte Katalysatoren, (iv) Heißbrikettierung und (v) Einbindung neuer Technologien wie Doppelbusch, In-situ-Reformierung, Oxidbeschichtung, dünnwandige Feuerfestauskleidung, Sauerstoffeinspritzung usw.
Prozessbeschreibung
Die Eisenbeschickung für den Schachtofen kann aus Eisenerzpellets, sortiertem Klumpenerz oder einer Kombination aus beidem bestehen. Normalerweise besteht die Erzbeschickung jedoch aus einer Mischung von Pellets und Klumpenerz. Die Erzbeschickungsmaterialien werden in die dafür vorgesehenen Bunker transportiert und geladen, die für Pellets oder Klumpenerz gekennzeichnet sind. Die Bunkerkapazitäten hängen von der Anlagenkapazität ab. Die für Klumpenerz vorgesehenen Bunker sind mit einer speziellen "Leiter" ausgestattet, um die Feinkornbildung durch die Fallhöhe zu verhindern. Das normale Mischverhältnis von Pellets zu Klumpenerz beträgt 80:20. Konstantförderer unter den Bunkern steuern das Mischverhältnis. Der Erzmisch wird über Erbsiebe dem Schachtofen zugeführt, die Überkorn (+45 mm) und Unterkorn (-6 mm) entfernen.
Das Midrex-Verfahren ist einfach zu bedienen und umfasst drei Hauptprozessschritte: (i) Eisenerzreduktion, (ii) Gasvorwärmung und (iii) Erdgasreformierung. Das Herzstück des Midrex-Verfahrens ist sein Schachtofen. Er ist ein zylindrisches, feuerfest ausgekleidetes Gefäß und eine Schlüsselkomponente des Direktreduktionsprozesses. Er ist flexibel und vielseitig einsetzbar. Er kann Erdgas, Synthesegas aus Kohle, Koks-ofengas oder Abgas aus dem Corex-Prozess als Reduktionsgas verwenden. Er arbeitet bei leicht über atmosphärischem Druck und bei Betriebstemperaturen von ca. 950 °C. Die Verfügbarkeit des Schachtofens ermöglicht einen Midrex-Anlagenbetrieb von mehr als 8.000 Stunden pro Jahr.
Der Schachtofen ist nach dem Gegenstromprinzip von Gas und Feststoffen ausgelegt, um die Reduktionseffizienz zu maximieren. Der Ofen gewährleistet einen gleichmäßigen Feststoffstrom durch effektive Verteilung der Ofenbeschickung und Vermeidung von Materialbrücken und Gaskanälen. Die Kontrolle bezieht sich auf den Gasstrom zwischen den verschiedenen Ofenzonen. Der Schachtofen verhindert auch, dass das Reduktionsgas mit Luft in Berührung kommt. Er hindert Gasströme daran, die Ofenbeschickung zu fluidisieren. Ein gleichmäßiges Temperaturprofil wird über den Querschnitt des Ofens aufrechterhalten. Der Stillstand des Beschickungsstroms wird vermieden. Das Ofendesign macht einen wassergekühlten Austragskonus überflüssig.
Heutzutage verfügt ein standardmäßiger Midrex-Schachtofen über folgende Merkmale: (i) dünnwandige Feuerfestauskleidung in der Reduktionszone des Ofens, um den Druckverlust der Beschickung zu verringern und das Ofenvolumen zu erhöhen, (ii) ein Doppelbusch-Anschluss für die Einspritzung des Reduktionsgases, da dies eine bessere Penetration des Gases in das Zentrum der Beschickung in der Reduktionszone ermöglicht und somit die Metallisierung im Zentrum des Schachtofens verbessert, und (iii) Strömungshilfen in modifizierter Form zur Gleichmäßigung der Absenkgeschwindigkeit der Beschickung zwischen der Mitte und der Wandseite der Reduktionszone des Schachtofens.
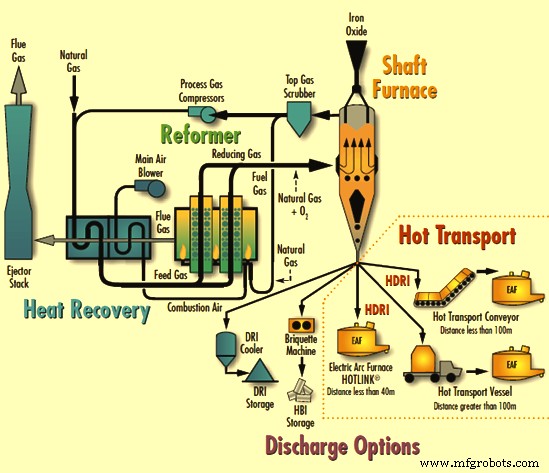
Das Verfahren kann kaltes DRI (CDRI), heißes DRI (HDRI) und/oder heißbrikettiertes Eisen (HBI) produzieren. Das Prozessfließbild ist in Abb. 2 dargestellt.
Der Schachtofen ist ein Füllbettreaktor mit Gegenstrom der Reaktanten. Diese Reaktortyp ist im Allgemeinen sehr effizient für die Verarbeitung fester Materialien. Dafür gibt es drei Hauptgründe: (i) da der Reaktor vollständig mit Erzbeschickung gefüllt ist, ist die volumetrische Produktivität meist sehr hoch, (ii) ein bewegtes Füllbett stellt sicher, dass jedes Stück der Erzbeschickung dasselbe Temperaturprofil, dieselbe Gaszusammensetzung und dieselbe Verweilzeit erfährt wie jedes andere Stück, und (iii) der Gegenstrom bietet der Erzbeschickung eine sehr große treibende Kraft für die Reaktion und schnelle Reaktionszeiten.
Der Betrieb des Schachtofens ist einfach und unkompliziert. Das Erzbeschickungsmaterial wird oben in den Ofen über einen Dosiertrichter eingebracht und sinkt durch Schwerkraft nach unten. Im Ofen wird es von aufwärts strömendem, heißem Reduktionsgas kontaktiert, erhitzt und zu DRI umgewandelt. Das Reduktionsgas, das hauptsächlich aus Wasserstoff (H₂) und Kohlenmonoxid (CO) besteht, reagiert mit dem Eisenoxid (Fe₂O₃), um es zu reduzieren, d. h. den Sauerstoff (O₂) zu entfernen und das Material vor der Entleerung zu verkohlen. Zur Produktion von CDRI wird das reduzierte Eisen im unteren Teil des Schachtofens durch das gegenströmende Kühlgas gekühlt und verkokt. Das DRI kann auch heiß entladen werden, entweder als HDRI oder zu einer Brikettiermaschine gefördert, um HBI zu produzieren. Daher kann das Ofenprodukt gleichzeitig als CDRI, HDRI, HBI oder in beliebiger Kombination entladen werden.
Reaktionen im Schachtofen
Reduktion durch CO
- Fe₂O₃ + 3CO = 2Fe + 3CO₂ (Gesamtreaktion)
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (Exotherme Reaktion)
- Fe₃O₄ + CO = 3FeO + CO₂ (Endotherme Reaktion)
- FeO + CO = Fe + CO₂ (Exotherme Reaktion)
Reduktion durch H₂
- Fe₂O₃ + 3H₂ = 2Fe + 3H₂O (Gesamtreaktion)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O (Exotherme Reaktion)
- Fe₃O₄ + H₂ = 3FeO + H₂O (Endotherme Reaktion)
- FeO + H₂ = Fe + H₂O (Endotherme Reaktion)
Verkohlungsreaktionen
- 3Fe + CH₄ = Fe₃C + 2H₂ (Endotherme Reaktion)
- 3Fe + 2CO = Fe₃C + CO₂ (Exotherme Reaktion)
- 3Fe + CO + H₂ = Fe₃C + H₂O (Exotherme Reaktion)
Das Abgas (Ofengas), das oben aus dem Schachtofen austritt, wird in einem Nasswäscher (Ofengaswäscher) gereinigt und gekühlt und zur Wiederverwendung rückgeführt. Das Ofengas, das CO₂ und H₂O enthält, wird durch einen Verdichter verdichtet, mit Erdgas gemischt, vorgewärmt und in einen Reformerofen eingespeist.
Reduktionsgas, das hauptsächlich aus H₂ und CO besteht, kann aus einer Vielzahl von Energiequellen erzeugt werden. Erdgas besteht hauptsächlich aus Methan, das zwischen 83 % und 96 % variieren kann. Andere Bestandteile sind höherwertige Kohlenwasserstoffe. Erdgas kann in einem Reformer reformiert werden, der ein gasdichter, feuerfest ausgekleideter Ofen mit legierten Stahlrohren ist. Das Einspeise-Gas für den Reformer ist das frische Erdgas, gemischt mit dem recycelten Ofengas des Schachtofens. Dieses gemischte Gas wird erhitzt und durch katalysatorgefüllte Rohre geleitet. Durch die katalytischen Reaktionen im Inneren der katalysatorgefüllten Rohre entsteht reformiertes Gas. Das neu reformierte Gas, das ca. 90 % bis 92 % H₂ + CO (auf trockener Basis) enthält, wird dann heiß direkt dem Schachtreduktionsofen als Reduktionsgas zugeführt.
Das Midrex-Verfahren verwendet einen festen Katalysator für die Gasphasenreaktion. Aluminiumoxid oder Magnesiumoxid ist das Trägermaterial, das dem Katalysator Form und Festigkeit verleiht. Der aktive Bestandteil des Katalysators, der die Reaktionsgeschwindigkeit erhöht, ist normalerweise Nickel. In einigen Fällen wurde auch Kobalt verwendet. Schwefel und Halogene sind die häufigsten Reformierkatalysatorgifte.
Reaktionen im Reformer (Tabelle 1)
| Tabelle 1 Reformerreaktionen | ||
|---|---|---|
| Nr. | Reaktionstyp | Reaktion |
| 1 | Dampfreformierung | CₙH₂ₙ₊₂ + n H₂O = (2n+1)H₂ + nCO |
| 2 | CO₂-Reformierung | CₙH₂ₙ₊₂ + n CO₂ = (n+1)H₂ + 2nCO |
| 3 | Wasser-Gas-Shift-Reaktion | CO + H₂O = CO₂ + H₂ |
| 4 | Boudouard-Kohlenstoffablagerung | 2CO = CO₂ + C |
| 5 | Beggs-Kohlenstoffablagerung | CO + H₂ = H₂O + C |
| 6 | Schwerkohlenwasserstoff-Cracking | CₙH₂ₙ₊₂ = (n+1)H₂ + nC |
Der Reformer und die Katalysatorauslegung müssen so beschaffen sein, dass sie die Reformierreaktionen fördern, ohne dass Kohlenstoffablagerungsreaktionen stattfinden. Im Allgemeinen werden Dampfreformer zur Reformierung von Erdgas verwendet. Für Dampfreformer muss das Erdgas entswefelt werden. Das Midrex-Verfahren verwendet einen stöchiometrischen Reformer. Hierbei ist das stöchiometrische Verhältnis ein wichtiger Parameter. Das stöchiometrische Verhältnis ist einfach das molare oder volumetrische Verhältnis von Oxidationsmitteln (CO₂ und H₂O) zu Kohlenwasserstoffen, das zur vollständigen Umsetzung des Kohlenwasserstoffs ohne verbleibende Oxidationsmittel führen würde. Eine andere Version ist das Verhältnis der Oxidationsmittel zum Kohlenstoff im Kohlenwasserstoff im Reformer-Einspeisegas. Beim Dampfreformer ist es das Dampf-zu-Kohlenstoff-Verhältnis. Im Midrex-Reformer ist das stöchiometrische Verhältnis das tatsächliche Verhältnis der Oxidationsmittel zu Kohlenwasserstoff geteilt durch das stöchiometrische Verhältnis der Oxidationsmittel zu Kohlenwasserstoff. Es ist somit ein Maß für den Überschuss an Oxidationsmitteln im Reformer-Einspeisegas und wird treffender als Oxidationsmittel-zu-Kohlenstoff-Verhältnis bezeichnet.
Die Merkmale des Midrex-Reformers umfassen: (i) kein Dampfsystem für die Reformierung erforderlich, (ii) keine CO₂-Abscheideanlage nötig, (iii) heißes Reduktionsgas kann direkt im Schachtofen verwendet werden, ohne Abkühlung und Wiederaufheizung, (iv) kein O₂ für die Reformierung erforderlich, (v) durch Verwendung von CO₂ zur Reformierung wird weniger Erdgas benötigt, und (vi) ermöglicht dem Midrex-Verfahren, ein einfaches geschlossenes Kreislaufsystem zu sein, das den Energieverbrauch und die Anzahl der beweglichen Teile in der Anlage minimiert.
Der Midrex-Reformerofen ist mit mehreren hundert Reformerrohren ausgestattet, die mit Nickelkatalysator gefüllt sind. Beim Durchströmen dieser Rohre wird das Gemisch aus Ofengas und Erdgas reformiert, um Reduktionsgas aus CO und H₂ zu erzeugen. Die in den Midrex-Reformerrohren ablaufenden Reaktionen sind:
- CH₄ + CO₂ = 2CO + 2H₂
- CH₄ + H₂O = CO + 3H₂
- 2CH₄ + O₂ = 2CO + 4H₂
- CO + H₂O = CO₂ + H₂
- CH₄ = C(S) + 2H₂
Der Midrex-Reformer unterscheidet sich in vielerlei Hinsicht vom Dampfreformer: Er (i) reformiert sowohl Kohlendioxid als auch Wasserdampf, (ii) arbeitet bei einem Oxidationsmittel/ Kohlenstoff-Verhältnis (Midrex-stöchiometrisch) von ca. 1,4, (iii) arbeitet mit Schwefel im Reformer-Einspeisegas, (iv) arbeitet bei niedrigem Druck und (v) erfordert ein einzigartiges Katalysatordesign.
Der thermische Wirkungsgrad des Midrex-Reformers wird durch das Wärmerückgewinnungssystem erheblich gesteigert. Die sinnvolle Wärme wird aus dem Reformer-Abgas zur Vorwärmung des Einspeisegasgemischs und der Brenner-Verbrennungsluft zurückgewonnen. Zusätzlich kann, je nach Wirtschaftlichkeit, auch das Brenngas vorgewärmt werden.
Zur Erzeugung von Reduktionsgas kann Kohle beliebiger Art oder Aschegehalt vergast werden. Koks-ofengas kann mit dem Midrex "Thermal Reactor System" reformiert werden. Das Export-Synthesegas einer Corex-Anlage eignet sich ebenfalls als hochwertiges Reduktionsgas, das in einem eng gekoppelten Midrex-Schachtofen zur DRI-Produktion verwendet werden kann.
Für das Midrex-Verfahren stehen vier Austragsoptionen (Abb. 1) zur Verfügung: kaltes DRI, HBI, heißes DRI über Hotlink (HOTLINK) und heißes DRI über Heißtransportförderer oder Transportgefäße.
Das Hotlink-Verfahren nutzt hauptsächlich Schwerkrafttransport und dieselbe Technologie wie der Schwerkraftzufuhr von HDRI zur HBI-Produktion. Das HDRI aus dem DRI-Schachtofen wird in einen Pufferbunker außerhalb und oberhalb des Stahlwerks entladen. Midrex-Module mit Hotlink sind über den Pufferbunker in der Lage, Störfälle zu bewältigen. Dieses System liefert HDRI dem Elektrolichtbogenofen (EAF) bedarfsgerecht. Das HOTLINK-Verfahren wird angewendet, wenn der Abstand zwischen dem DRI-Schachtofen und dem EAF weniger als 40 Meter beträgt.
Das Heißtransportförderersystem wird eingesetzt, wenn das Stahlwerk nicht unmittelbar an den DRI-Schachtofen angrenzt (mehr als 40 m, aber weniger als 100 m). Ein isolierter mechanischer Förderer transportiert das HDRI zum Stahlwerk. Dabei wird das DRI vom DRI-Schachtofen auf einen vollständig geschlossenen und isolierten Förderer entladen, der Temperaturverluste minimiert und Deoxidation verhindert. Der Förderer verfügt über speziell geformte Schalen, die eimerähnlich sind. Die geschlossene Haube enthält ein Inertisierungssystem. Der Förderer bietet zuverlässigen Betrieb bei angemessenen Kosten.
Der Transport mit Heißtransportgefäßen wird verwendet, wenn der Abstand zwischen DRI-Schachtofen und EAF mehr als 100 Meter beträgt oder ein DRI-Schachtofen zwei oder mehr Stahlwerke beliefern soll. Der HDRI-Transport erfolgt mit isolierten Gefäßen, normalerweise mit einer Kapazität von 60 bis 90 Tonnen. Vom DRI-Schachtofen wird das Gefäß durch ein Rohr mit luftdichter Abdichtung befüllt. Nachdem ein Gefäß gefüllt ist, wird das Rohr geschlossen und ein weiteres Gefäß beginnt sich zu füllen; das gefüllte Gefäß wird per Schiene oder LKW zum Stahlwerk transportiert.
Prozessverbesserungen
Seit der Inbetriebnahme der ersten Anlage 1969 wurden zahlreiche Prozessverbesserungen durchgeführt. Die frühe Praxis bestand darin, 100 % Pelletbeschickung und niedrige Reduktionsgastemperaturen (ca. 780 °C) zu verwenden, da die Pelletsinterneigung bestand. Mitte der 1970er Jahre wurde erstmals Klumpenerz verwendet, und diese Praxis wurde in den 1980er Jahren weit verbreitet. Die Verwendung von Klumpenerz bot den zusätzlichen Vorteil, das Sintern der Schachtöfenbeschickung zu verhindern. Dies führte zu einer Erhöhung der Reduktionsgastemperaturen von 780 °C auf 850 °C, was zu einer Produktivitätssteigerung des Systems von ca. 13 % führte.
Mitte der 1990er Jahre erfolgte eine weitere Entwicklung der Betriebspraxis durch die Einführung der In-situ-Beschichtung der Eisenerzbeschickungsmaterialien mit CaO oder CaO/MgO. Dies führte zu einer weiteren Erhöhung der Reduktionsgastemperaturen (leicht über 900 °C). Damit verbesserte sich die Prozessproduktivität um weitere 11 %. Alle Entwicklungen bis Mitte der 1990er Jahre führten zu einer Temperaturerhöhung der Beschickung um ca. 40 °C.
Die Entwicklungen bis Mitte der 1990er Jahre zielten auf die Erhöhung der Reduktionsgastemperatur ab, ohne die Qualität des Reduktionsgases zu beeinträchtigen. Weitere Entwicklungsbemühungen führten zu einer Erhöhung der Reduktionsgastemperaturen auf Kosten der Reduktionsgasqualität. Dies wurde in den späten 1990er Jahren durch Sauerstoffverbrennung des Gases erreicht. Die höhere Reduktionsgastemperatur bei gleichzeitiger Verschlechterung der Reduktionsgasqualität bot einen klaren Produktionsvorteil. Die Einführung der O₂-Einspritzung führte zur Verbrennung eines Teils des Reduktionsgases CO+H₂ mit O₂ und erreichte diesen Effekt erfolgreich. Heutige O₂-Einspritzdesigns bestehen aus der Einführung von hochreinem O₂ in den strömenden heißen Reduktionsgasstrom durch eine Mehrdüsenanordnung. Die O₂-Einspritzpraxis führte zu einer Erhöhung der Reduktionsgastemperaturen auf über 1000 °C und einer weiteren Erhöhung der Beschickungstemperatur um bis zu 70 °C. Obwohl ein Teil von H₂+CO durch Verbrennung mit O₂ verbraucht wird, steigert die Erhöhung der Reduktionsgastemperatur die Produktivität des Schachtofens um 10 % bis 20 %. Der typische Sauerstoffverbrauch für diese Verbesserung liegt im Bereich von 12 bis 15 Nm³/t. Die Gesamtproduktivitätssteigerung gegenüber der ersten Midrex-Einheit von 1969 durch Verwendung von Klumpenerz, Eisenerzbeschichtung und O₂-Einspritzung beträgt ca. 37 %.
Die oben beschriebene O₂-Einspritzung hat sich zu einer verbesserten Technologie namens OXY+ weiterentwickelt, die durch die Einführung einer Teilverbrennungstechnik möglich wurde. OXY+ verwendet zusätzlich zum Reformer einen Brenner. Der Brenner verbrennt teilweise Brenngas mit O₂ zu H₂+CO, die dem vom Reformer erzeugten Reduktionsgas zugegeben werden. Das OXY+ System erzeugt ein Reduktionsgas, indem O₂ und Brenngas bei einem stöchiometrischen Verhältnis von ca. 0,5 reagieren. Der OXY+ Brenner ist im Reduktionsgasrohr nach dem Reformer installiert. Das Herzstück des Systems ist der OXY+ Reaktor, in dem Brenngas und O₂ in zwei Stufen gemischt und verbrannt werden. Durch die richtige Stufung bietet das OXY+ System: (i) stabile Verbrennung, (ii) Vermeidung der Rußbildung, (iii) Umwandlung von Brenngas in H₂+CO und (iv) Schutz der Konstruktionsewerkstoffe vor extremen Temperaturen. Entscheidend für den Erfolg des OXY+ Systems ist sein Steuerungsmechanismus. Er dosiert O₂ und Brenngas präzise für jede Reaktorstufe. Die enge Kontrolle der Verbrennungsmischung von O₂ und Brenngas hilft, eine konsistente Gasqualität und -temperatur aufrechtzuerhalten. Dies minimiert den Temperaturanstieg des in den Schachtofen eintretenden Gases und bietet zusätzliche Möglichkeiten zur Produktionssteigerung. Die Anwendung von OXY+ führt zu einer potenziellen Produktivitätssteigerung des Schachtofens von 21 %.
Die optimale Produktivität wird erreicht, indem die Reduktionstemperatur der Beschickung und die Qualität des in den Schachtofen eintretenden Reduktionsgases maximiert werden. Diese beiden Faktoren sind die Schlüssel zur Optimierung der Produktion des Schachtofens und der zugehörigen Gaserzeugungsanlagen. Durch die Kombination der beiden Betriebspraktiken, Sauerstoffeinspritzung und OXY+ System, sowie durch Beibehaltung des Erdgases im Reduktionsgasstrom, ist es möglich, die Schachtöfenbeschickungstemperatur und die Reduktionsgastemperatur unabhängig voneinander zu steuern. Dies ermöglicht dem Anlagenbetreiber, die Leistung des Schachtofens zu maximieren, indem die Nutzung der Reduktionsgase im Ofen maximiert wird. Diese Praxis bietet das Potenzial für eine Produktionssteigerung von ca. 5 %.
Das Midrex-Doppelbusch-Design zur Verteilung des Reduktionsgases auf den Schachtofen besteht aus zwei Ringen von Öffnungen um den Umfang des Schachtofens. Der Doppelbusch ermöglicht eine bessere Verteilung des Reduktionsgases im Vergleich zu einem Einzelbusch. Er erlaubt auch höhere Reduktionsgasströme in den Ofen ohne lokale Fluidisierung des DRI. Diese Vorteile tragen zur Erhöhung der Schachtöfenproduktivität bei.
Die Einspritzung von Erdgas in die Übergangszone des Ofens wurde eingeführt, um höhere Produktkohlenstoffgehalte und höhere Produktionsraten zu erreichen. Die Übergangszone ist der Teil des Ofens, der unterhalb der Reduktionszone und oberhalb der Kühlzone liegt. Wenn das DRI aus der Reduktionszone in die Übergangszone absinkt, ist es sehr heiß. An diesem Punkt muss die überschüssige Wärme entfernt werden, bevor das DRI aus dem Ofen entladen wird. Durch die Einspritzung von Erdgas in die Übergangszone wird ein Teil der verfügbaren Wärme für das Cracken der Kohlenwasserstoffe genutzt. Dieses Cracken lagert Kohlenstoff im DRI-Produkt ab und setzt H₂ frei, das aufwärts strömt und als Reduktionsmittel für zusätzliche Reduktion sorgt.
Die Vorwärmung des in die Übergangszone eingespritzten Erdgases wird untersucht. Der Vorteil der Vorwärmung ist höherer Produktkohlenstoff und höhere Produktionsraten, da größere Mengen an Übergangs-Erdgas zugegeben werden können. Derzeit wird der Fluss des Übergangs-Erdgases durch seinen Kühleffekt begrenzt. Die Vorwärmung des Erdgases kann die Einspritzung größerer Gasmengen ohne Abschreckung der Reduktionszone ermöglichen.
Betriebsparameter und spezifische Verbräuche
Typische Beschickung einer 1,0-Millionen-Tonnen-pro-Jahr-Midrex-Einheit in Comsigua, Venezuela, besteht aus 80 % Eisenerzpellets und 20 % Eisenerzklumpen. Die typische Analyse der Beschickungsmaterialien für diese Anlage ist in Tabelle 2 und die typische Produktanalyse in Tabelle 3 dargestellt.
Tabelle 2: Typische Analyse der Beschickungsmaterialien
| Tabelle 2 Typische Analyse der Beschickungsmaterialien | ||||
|---|---|---|---|---|
| Nr. | Bestandteil | Einheit | Eisenerzpellets | Eisenerzklumpen |
| 1 | Gesamt-Fe | % | 65-68 | 65,2 |
| 2 | SiO₂ (max) | % | 3 | 3 |
| 3 | Al₂O₃ (max) | % | 3 | 3 |
| 4 | Al₂O₃ + SiO₂ (max) | % | 5 | 5 |
| 5 | CaO + MgO | % | 0,35 | 0,01 |
| 6 | Schwefel | % | 0,005 | 0,012 |
| 7 | Phosphor | % | 0,05 | 0,1 |
| 8 | LOI | % | 3 | |
| 9 | Nenngröße | mm | 6-18 | 10-35 |
| 10 | Minus 6 mm | % | 3 | 5 |
| 11 | Tumblerfestigkeit | |||
| + 6,73 mm max | % | 95 | 90 | |
| – 0,595 mm min | % | 4 | 7 | |
| 12 | Druckfestigkeit min | kg | 250 | |
Tabelle 3: Typische Analyse von DRI
| Tabelle 3 Typische Analyse von DRI | |||||
|---|---|---|---|---|---|
| Nr. | Elemente | Einheit | HBI | CDRI | HDRI |
| 1 | Fe metallisch | % | 83 – 90 | 83 – 90 | 83 – 90 |
| 2 | Fe gesamt | % | 89 - 94 | 89 – 94 | 89 – 94 |
| 3 | Metallisierung | % | 92 – 96 | 92-96 | 92-96 |
| 4 | P | % | 0,005 – 0,09 | 0,005 – 0,09 | 0,005 – 0,09 |
| 5 | S | % | 0,001-0,03 | 0,001-0,03 | 0,001-0,03 |
| 6 | C | % | 1,5 – 4,0 | 1,5 – 4,0 | 1,5 – 4,0 |
| 7 | Al₂O₃ + SiO₂ | % | 2,8 – 6,0 | 2,8 – 6,0 | 2,8 – 6,0 |
| 8 | Schüttdichte | t/m³ | 2,4 – 2,8 | 1,6 -1,9 | 1,6 – 1,9 |
| 9 | Scheinbare Dichte | g/cm³ | 5,0 – 5,5 | 3,4 – 3,6 | 3,4 -3,6 |
| 10 | Produkttemperatur | °C | 100 | 50 | 600 – 700 |
| 11 | Typische Größe | mm | 30 x 50 x 110 | 4-20 | 4-20 |
Tabelle 4: Typische Betriebsparameter
| Tabelle 4 Typische Betriebsparameter | |||
|---|---|---|---|
| Nr. | Komponente | Einheit | Wert |
| 1 | Pellet-Erz-Mischungsverhältnis | Verhältnis | 80:20 |
| 2 | Spezifische Produktivität | t/h | 150 |
| 3 | Prozessgasstrom | Nm³/h | 165.000 |
| 4 | Prozessgas CO₂ | % | 20,0-21,0 |
| 5 | Reformer-Kammertemperatur | °C | 1.130 |
| 6 | Reformiertes Gastemperatur | °C | 930 |
| 7 | Reformiertes Gas CH₄ | % | 1,1 |
| 8 | Reformiertes Gas CO₂ | % | 2,8 |
| 9 | Buschgastemperatur | °C | 830-850 |
| 10 | Buschgas CH₄ | % | 3,5-4,0 |
| 11 | Reduktionszonendruck | kg/cm² | 0,85-0,95 |
| 12 | Erdgasverbrauch | Gcal/t DRI | 2,4 |
| 13 | Stromverbrauch | kWh/t DRI | 95 |
| 14 | Sauerstoffverbrauch | Nm³/t DRI | 15 |
| 15 | Wasserverbrauch | Nm³/t DRI | 1,2 – 1,5 |
Tabelle 5: Gasparameter am Reformer-Ein- und -Ausgang
| Tabelle 5 Gasparameter am Reformer-Ein- und -Ausgang | ||||
|---|---|---|---|---|
| Nr. | Bestandteil | Einheit | Eintritt | Austritt |
| 1 | H₂ | % | 35 | 55 |
| 2 | CO | % | 19 | 35 |
| 3 | CO₂ | % | 15 | 2 |
| 4 | H₂O | % | 13 | 6 |
| 5 | CH₄ | % | 17 | 1 |
| 6 | N₂ | % | 1 | 1 |
| 7 | Temperatur | °C | 580 | 980 |
Tabelle 6: Umweltkontrollparameter
| Tabelle 6 Umweltkontrollparameter | |||||
|---|---|---|---|---|---|
| Luftemissionen | Einheit | Staub | SO₂ | NOx | CO₂ |
| Beschickungstrichter | kg/t DRI | < 0,001 | Spuren | < 0,004 | – |
| Reformer-Schornstein | kg/t DRI | < 0,04 | 0,025 | < 0,50 | < 500 |
| Staubsammelsystem (typisch für eine Einheit) | kg/t DRI | 0,015 | Spuren | < 0,006 | – |
| Wasserabgaben | |||||
| Schwebstoffe | Durchfluss | ||||
| Anlagenablass | kg,m³/t DRI | 0,01 | 0,2 | ||
| Geräuschpegel | |||||
| Im Gebläsebereich | Dezibel | 95-105 | |||
| Andere Bereiche | Dezibel | 80-90 | |||
Herstellungsprozess
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Effiziente Entnahmesysteme für direktreduziertes Eisen und Warmtransport
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion