



Moderne Hochleistung-Hochofen: Kernmerkmale & Vorteile
Hauptmerkmale eines modernen Hochleistung-Hochofens
Die Leistung eines integrierten Stahlwerks hängt stark von der Leistung seiner Roheisenerzeugungseinheiten ab. In integrierten Stahlwerken ist die Roheisen (HM)-Erzeugung im Hochofen (BF) weltweit der bevorzugte Weg. Die spezifischen Stahlproduktionskosten hängen stark von den spezifischen HM-Kosten im BF ab. Daher ist der BF eine sehr wichtige Einheit eines Stahlwerks.
Ein moderner BF ist ein Hochleistungs-BF mit großem Nutzvolumen. Er verfügt über viele fortschrittliche technologische Merkmale. Durch diese hat er höhere Kampagnenlebensdauer und bessere Produktionskennzahlen. Er besitzt eine größere indirekte Reduktionszone und kleinere spezifische Oberfläche, was die Gasausnutzungseffizienz verbessert, Wärmeverluste verringert und den Brennstoffverbrauch senkt. Koksrate, Kohlerate und Brennstoffrate sind meist niedrig, da integrierte Technologie für kohlenstoffarmen Betrieb eingesetzt wird.
Moderne Hochleistungs-BFs haben höhere Produktivität (Tonnen HM pro m³ Nutzvolumen pro Tag) und niedrigeren spezifischen Brennstoffverbrauch → niedrigere spezifische HM-Produktionskosten und geringere Investition pro Tonne HM-Kapazität. Dies wird durch moderne State-of-the-Art-Technologien und Merkmale zur Sicherung der Rohstoffqualität, zum reibungsloseren Betrieb und zur besseren Nutzung der thermischen und chemischen Energie des Gases zur Brennstoffreduzierung erreicht.
Modernste Technologien im Hochleistungs-Hochofen
Moderne Hochleistungs-BFs integrieren viele State-of-the-Art-Technologien: Rohstoffaufbereitungstechnologien und Technologien zur Verbesserung der BF-Gasausnutzungseffizienz. Zudem verfügen sie über viele fortschrittliche Merkmale. Die wichtigsten Technologien und Merkmale sind in Abb. 1 dargestellt und nachfolgend beschrieben.
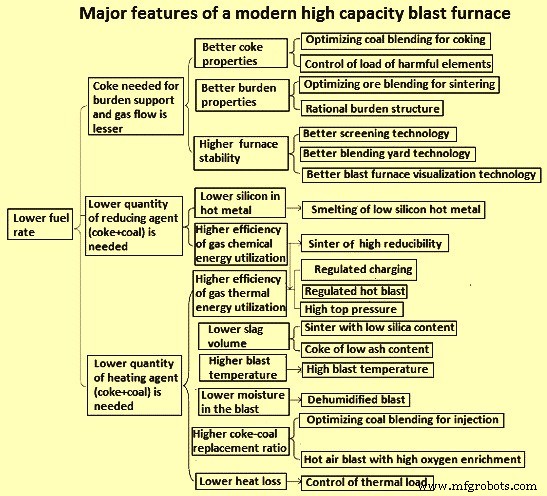
Abb. 1: Wichtige fortschrittliche Technologien und Merkmale eines modernen Hochleistung-Hochofens
Rohstoffaufbereitungstechnologien
Wichtige Rohstoffaufbereitungstechnologien umfassen: (i) Einsatz von Sinter mit niedrigem Silicagehalt und hoher Reduzierbarkeit, (ii) Optimierung der Kohlemischung für die Kokerei, (iii) Mischtechnologie für Rohstoffe, (iv) Kontrolle der Schadstoffbelastung, (v) Siebtechnik für Rohstoffe, (vi) Nutzung kleinerer Sintergrößen, (vii) Nutzung von Nusskoks, (viii) Injektion von Staub aus Koks-Trockenabschreckung.
Sinter mit niedrigem Silicagehalt und hoher Reduzierbarkeit
Sinter mit niedrigem Silicagehalt hat höheren Eisengehalt (Fe) → reduziert Schlackenvolumen im BF. Verbesserte metallurgische Eigenschaften, besonders Erweichungscharakteristik; Verschiebung der kohäsiven Zone nach unten, Verringerung ihrer Dicke, Förderung indirekter Reduktion, Verbesserung der Durchlässigkeit der Möllersäule. Statistisch sollte Silicagehalt des Sinters ca. 5–5,5 % betragen. Spezifische Technologien für niedrig-siliciumhaltigen, hochreduzierbaren Sinter:
- Erhöhung der Sinterbasizität auf gewünschtes Niveau. Da Bindungsphasenmenge durch Silicareduktion abnimmt, muss Binärbasizität angehoben werden, um CaO-Gehalt zu erhöhen → mehr Calciumferrit → notwendige Bindungsphasenmenge erhalten und Reduzierbarkeit verbessern.
- Verbesserung des Fein-/Mikrofeinanteils im Sintermix → erwünschter Effekt auf Bindungsphase. Bindungsphase entsteht in Feinkorn, fördert Festphasenreaktion und Sinternflüssigphasenbildung.
- Art und Eigenschaften der Erze beeinflussen Calciumferritbildung und Kompaktheit des Sintermixes. Basierend auf Sintereigenschaften der Erze kann durch geeignete Erzauswahl die passende Sineterphase gebildet werden, die Bindungsphasenbedarf für niedrig-siliciumhaltigen Sinter erfüllt und gleichzeitig hohe Reduzierbarkeit sicherstellt.
- Erhöhung der Sinterbetthöhe in der Sinteranlage: Selbstregenerativer Effekt des Sinterbetts → Reduktion Festbrennstoffverbrauch und Gesamtwärmeverbrauch. Sintern bei hoher Temperatur: oxidierende Atmosphäre gestärkt, FeO-Gehalt gesenkt, Calciumferritgehalt erhöht, Reduzierbarkeit verbessert. Vorteilhaft für Korngrößenverteilung des niedrig-siliciumhaltigen Sinters.
Optimierung der Kohlemischung für die Kokerei
Moderne Hochleistungs-BFs benötigen Koks höherer Qualität. Mehrere Qualitätsanforderungen an Koks für moderne Hochleistungs-BFs. Anforderungen an Koks für Erhalt der Möllersäule im Klumpenbereich und Durchlässigkeit im Herdbereich sind materiell unterschiedlich, da BF-Volumen groß ist. Mit zunehmendem BF-Volumen: größerer Herddurchmesser, größere Erzeinheit, höhere Last auf Koks → Koks mit höherer Kalfestigkeit nötig. Die Aktivität des modernen Hochleistungs-BF-Herds hat höheren Einfluss auf Ausbeute, reibungslosen Betrieb, PCI und Abstich → höhere Anforderungen an Verbesserung der Koksdegradation im BF und Sicherung der Koksgröße vor den Düsen und im Deadman-Bereich.
Steigende PCI-Raten (Pulverkohleinspritzung) haben Verweilzeit des Koks im BF drastisch verlängert → erhöhte chemische und physikalische Belastung des Koks. Bei PCI-Raten 200–250 kg/tHM ist Verweilzeit doppelt so lang wie ohne PCI. Zunahme der Koksporosität und Festigkeitsabnahme in unteren Bereichen bei steigenden PCI-Raten beobachtet. Daher signifikant höhere Koksqualitätsanforderungen in modernen Hochleistungs-BFs mit hohen PCI-Raten.
Heutzutage werden für Kostensenkung bei Metallurgiekoks verschiedene Kohlen mit unterschiedlicher Proximatanalyse und Kokereieigenschaften gemischt für BF-Koksproduktion. In manchen Werken enthalten Kohlemischungen sogar kleine Mengen Nichtkokskohle. Für BF-Koks mit erforderlicher Festigkeit und thermischen Eigenschaften für moderne Hochleistungs-BFs gibt es Anforderungen an Kohleauswahl für die Mischung und Notwendigkeit gleichmäßiger Mischung vor dem Koksen.
Mischtechnologie für Rohstoffe
Schwankungen im Fe-Gehalt der ferritischen Möller und in der Schlackenbasizität verursachen unruhigen BF-Betrieb → erhöhte Koksrate, verringerte Ausgabe. Heute wird bei modernen Groß-BFs ein Rohstoffplatz gebaut für Lagerung, Mischen und Schüttguthandling zur Reduzierung von Schwankungen in Zusammensetzung von Erz, Sinter, Pellets. Feuchtegehalt und Korngröße der in den BF geladenen Rohstoffe müssen ebenfalls kontrolliert werden. Sorten und Anteile der Rohstoffe werden nach Produktionserfordernis angepasst. Der gesamte Rohstoffaufbereitungsprozess muss sich an Änderungen der Rohstoffversorgung anpassen. Prozess ist automatisiert durch Nutzung des Erzes-Intelligenten-Modells. Dieses programmiert den allgemeinen Plan der Erzmischung, dynamische Zuteilung der Rohstoffe in Dosierbehälter, intelligente Steuerung der Schneidgeschwindigkeit der Konstantförderwaagen für gleichmäßige Zusammensetzung der Erzmöller. Standardabweichungen: Silicagehalt ±0,125 %, Gesamtfe-Gehalt ±0,375 %.
Kontrolle der Schadstoffbelastung
Schadstoffbelastung muss kontrolliert werden, da Anreicherung im BF die Feuerfestauskleidung schädigt → häufige Schwankungen der thermischen Belastung → instabiler Ofen. Schadstoffe degradieren Koks, zerstören Lasttragfunktion des Koks → höhere Koksrate. Untersuchungen an einem Hochleistungs-BF zeigten: bei Alkalilast ca. 4 kg/tHM und Zinklast ca. 280 g/tHM beträgt Degradationsrate der Koksgröße 0,5–2,5 m über Düse ca. 70 % → Koks hochgradig degradiert. Daher besondere Aufmerksamkeit in Hochleistungs-BFs für Kontrolle der Alkalilast < 2 kg/tHM und Zinklast < 150 g/tHM.
Siebtechnik für Rohstoffe
BF hat vertikal bewegte Möllersäule, die gute Durchlässigkeit für reibungslosen Betrieb benötigt. Daher muss Feineinladung durch kontinuierliches Sieben der Möller kontrolliert werden → enge Kontrolle des Siebvorgangs der BF-Möllermaterialien. Anteil Material < 5 mm in BF-Möller darf 5 % nicht überschreiten. Jede 1 % Reduktion der Feineinladung senkt Koksrate um ca. 0,5 %.
Nutzung kleinerer Sintergrößen
Nutzung kleinerer Sintergrößen erhöht Sinterausbeute und senkt Brennstoffrate in der Sinteranlage. Zudem reduziert es Umlaufbelastung in der Sinteranlage. Normalerweise wird Sinter in modernen Hochleistungs-BFs in zwei Größenbereichen geladen: (i) > 10 mm, (ii) 4–10 mm. Der 4–10 mm-Anteil wird am Rand geladen für bessere Ausnutzungseffizienz des Sinters, Verbesserung der Gaserzeugung und Brennstoffreduzierung.
Nutzung von Nusskoks
Größenbereich Nusskoks: allgemein 10–25 mm. Wird normalerweise mit Erzmöller in den BF geladen. Laden von Nusskoks verbessert Energieausnutzung in der Roheisenerzeugung. Praxis in Hochleistungs-BFs zeigt: vorteilhaft für reibungslosen Betrieb und deutlicher Effekt auf Brennstoffreduzierung.
Injektion von Koks-Trockenabschreckungsstaub
Bei Trockenabschreckung von Koks entsteht erheblicher Koksstaub. Dieser hat signifikant höheren Heizwert (CV) als Kohle für PCI. Ca. 8 % Koks-Trockenabschreckungsstaub kann dem Rohkohle für PCI beigemischt werden → Verbesserung des Fixkohlenstoffgehalts der Injektionskohle → Brennstoffreduzierung. Ca. 4–5 kg/tHM Verbrauch von Koksstaub bei geeigneten Anpassungen in Mahl- und Injektionsprozessen erreichbar.
Verbesserung der BF-Gasausnutzungseffizienz
BF ist ein kontinuierlicher Reaktor, in den Möllermaterialien abwechselnd in Schichten aus Erz und Koks intermittierend geladen werden. Diese Schichtstruktur bleibt beim Abstieg durch den Ofen erhalten. Möllerverteilung = Erreichen der richtigen Anordnung der verschiedenen Materials Schichten im Ofen, hauptsächlich radiale Verteilung (axiale Symmetrie meist erwünscht). Die verschiedenen Möllermaterialien unterscheiden sich stark: Erz ca. 4× schwerer als Koks, Korngröße 2–4× kleiner → beeinflusst Gasdurchlässigkeit und Erwärmung der geladenen Schichten. Da Reduktionsgas von unten aufsteigt, trifft es auf Möllerschichten mit sehr unterschiedlicher Durchlässigkeit. Daher ist radiale Verteilung von Erz und Koks entscheidend für Gasströmungsverteilung im Ofen.
Allgemein wird der Erzvollenanteil (Volumen oder Masse) zur Quantifizierung der Materialverteilung genutzt. Radialer Bereich mit höherem Erzananteil → geringerer Gasdurchsatz. In manchen Betriebspraktiken wird höherer Gasdurchsatz im Ofenzentrum bevorzugt, da er diskontinuierliche Bewegung der festen Möller verringert → ruhigerer BF-Betrieb. Daher werden Chargen großstückigen Koks (Zentrumskoks) oder größerer Sinter/Stückerz in Ofenzentrum geladen für bessere Gasdurchlässigkeit. Glockenlose Beschickung (bell-less charging) kann Koks direkt in Ofenzentrum laden. Höherer Gasdurchsatz führt aber auch zu höheren Gastemperaturen (zu wenig Zeit für Wärmeaustausch, niedriges thermisches Flussverhältnis = Wärmekapazitätsverhältnis Möller/Gas).
Bereiche mit höheren Gastemperaturen korrespondieren meist mit höherer kohäsiver Zonenlage. Daher sind Temperaturmessungen der Sonden über der Möller wichtige Indikatoren für Möllerverteilung im Ofen. Beim Abstieg wird Erz reduziert; bei ca. 1200 °C (erzqualitätsabhängig) beginnt Erweichung, Schmelzen bei ca. 1350 °C. Koks behält Form (abgesehen von Lösungsverlustreaktion) bis Düsenniveau. Der halbgeschmolzene Möllerteil ist extrem undurchlässig für Gasfluss → Gas muss durch durchlässigere Bereiche, Koksspalten (coke slits), in kohäsiver Zone strömen, Richtung wird mehr horizontal, bis Klumpenzone erreicht. Wenn Koksspalten blockiert oder nicht durchlässig genug → Ofenunregelmäßigkeiten wie Hängen oder unregelmäßiger Möllerabstieg. Möllerverteilung hat große Rolle für Größe der Koksspalten in kohäsiver Zone. Beeinflusst auch Deadman-Zonenbildung und Auskleidungsverschleiß durch Steuerung von Gasfluss und Wärmeverlusten. Die meisten Hochleistungs-BF-Betriebspraktiken fokussieren auf wachsenden Mangel an hochwertigen Möllermaterialien und Verbesserung der Ofeneffizienz. Erfordern sehr präzise Kontrolle der Möllerverteilung durch exakte Modellierung und schnelle Berechnung → Simulation der Möllerverteilung wird zunehmend notwendiger für reibungslosen Betrieb. Zusätzlich reduzieren hohe Kohleinblasraten durch Düsen die Koksrate im Ofen → Kokslagendicke wird weiter dünner. Alles erfordert präzise Kontrolle der Möllermaterialverteilung für ausreichende Durchlässigkeit und geeignete Lage der Koksspalten in kohäsiver Zone.
Im BF laufen mehrere Reaktionen durch Gegenstrombewegung von Möller und Gasen. BF arbeitet effizient bei reibungslosem Möllerabstieg und ausgewogener Gasflussverteilung → Verbesserung Gasausnutzungseffizienz, Reduktion Brennstoffrate. Verbesserung Gasausnutzungseffizienz durch volle Nutzung thermischer und chemischer Energien der Gase. Gasausnutzungseffizienz moderner Hochleistungs-BFs allgemein hoch, in vielen BFs > 50 %. Primäres Mittel zur Verbesserung Gasausnutzungseffizienz und Verhüttung ferritischer Möller: geeignete Möllerverteilung im Ofen → Einstellung Gasflussverteilung.
Einstellung im oberen BF-Bereich
Wird durch Kontrolle der Möllereinladung erreicht. Einladung kann erfolgen durch: (i) Zentraleinladung, (ii) Randeinladung, (iii) geregelte radiale Einladung für rationale Gasflussverteilung. Kontrolle der Möllereinladung umfasst: (i) Einlademodus, (ii) Chargengewicht, (iii) Erhalt der Möllerlinihöhe (Stock line level).
Einlademodus braucht Regelungen für Verbesserung Gasausnutzungseffizienz. Chargengewicht, -größe und -folge bestimmen Materialtiefe im Ofen. Allgemein: Steigt PCI-Rate, erhöht sich Erz/Koks-Verhältnis durch Abnahme Koks-Chargengewicht → Verengung Koksfenster im Ofen. Dadurch erhöht sich Erz/Koks-Verhältnis an Grenze Klumpenzone → Gasflussverteilung beeinträchtigt, Durchlässigkeit verschlechtert, Druckdifferenz steigt. Zur Einstellung Zentralgasfluss: Zentraleinladung von Koks erhöhen, Tiefe Koksfenster erhöhen. Am Rand: Ladung anpassen durch Erhöhung Koksmenge oder Verringerung Erzmenge. Insgesamt: Zentraler Ofenbetrieb verbessern, Einschränkung Erzmenge, die ins Zentrum rollt, sicherstellen → Vermeidung Behinderung Zentralgasfluss, Verschlechterung ruhigen Betriebs, Erhöhung Brennstoffrate. Zentrale Koks-Einladung und Koksfenstertiefe nach BF-Zustand bestimmen.
Größte Vorteile geregelter Einladung: höhere Gasausnutzungseffizienz, niedrigere Brennstoffrate – erfordert aber höhere, gleichmäßige Möllerqualität. Größter Vorteil zentraler Koks-Einladung: Anpassung an Möllerqualitätsschwankungen – aber großer Nachteil: niedrigere Gasausnutzungseffizienz → höhere Brennstoffrate.
Erz-Chargengewicht hat signifikanten Einfluss auf Möllerverteilung am Ofenhals, gewissen Einfluss auf Gasflussverteilung. Chargengewicht hat unterschiedlichen Kontrollbereich für verschiedene BFs. Mit steigendem BF-Volumen vergrößert sich Halsquerschnitt → Erz-Chargengewicht muss entsprechend erhöht werden. Alle Einladeseiten-Einrichtungen müssen für höheres Erz-Chargengewicht ausgelegt/dimensioniert sein. Größere Erz-Charge förderlich für Ofenstabilität, verbessert Gasausnutzungseffizienz, senkt Brennstoffrate. Zur Stabilisierung Kokslagenschicht in kohäsiver Zone und Reduzierung Gasflussverteilungsänderungen: obere BF-Einstellung soll Koks-Chargengewicht für geeignete Kokstiefe stabilisieren und entsprechend Erz-Chargengewicht ändern.
Erhalt der Möllerlinihöhe durch Anpassung der Fallhöhe der Möller zur Änderung der Ablageposition des Gipfels, in Kombination mit Anfangswinkel der Rutsche. Bei unterschiedlicher Möllerlinihöhe ist Möllerverteilung an der Oberfläche unterschiedlich → hoher Einfluss auf Gasflussverteilung. Möllerlinihöhe korreliert mit Halsprofil, oberem Schachtprofil, Möllermaterialeigenschaften. In Praxis: Kontrolle Möllerlinihöhe mit glockenloser Rutscheinladungswinkel kombinieren, initialer Ablagepunkt innerhalb 300 mm von Wand positionieren.
Einstellung im unteren BF-Bereich
Wird durch Einstellung der Blasparameter zur Kontrolle der Düsenverbrennungszone durchgeführt, die Einfluss auf initiale Gasflussverteilung im Ofen hat. Entscheidend für ruhigen Ofenbetrieb, rationale Gasflussverteilung, Verbesserung Gasausnutzungseffizienz. Rationale initiale Gasflussverteilung durch untere BF-Einstellung erreichbar. Erfolgt durch Kontrolle Blasvolumen und kinetische Energie des Heißwindes.
Kontrolle Blasvolumen zur Beeinflussung Rastgasvolumen. Bei kleinem Rastgasvolumen: Erhöhung Blasvolumen → Bewegung im BF verbessert → Verringerung Brennstoff- und Koksrate. Nach Erreichen eines bestimmten Bewegungsniveaus: Rastgasvolumen begrenzen. Weitere Blasvolumenerhöhung → Erhöhung Brennstoff- und Koksrate. Grund: Gasfluss wird von Möllersäulendurchlässigkeit beeinflusst. Entwicklung peripheren Gasflusses oder übermäßiger Zentralgasfluss → verringerte Gasausnutzungseffizienz, erhöhte Brennstoffrate. In modernen Hochleistungs-BFs wird Blasvolumen auf vernünftigem Niveau kontrolliert für rationale Gasverteilung, verbesserte Gasausnutzungseffizienz, reduzierte Koks- und Brennstoffrate.
Kontrolle kinetischer Energie des Heißwindes für optimalen/nah optimalen Rennfeuertiefe (raceway depth) und rationale initiale Gasflussverteilung. Düsenverbrennungszone geeignet einstellen für angemessene Windgeschwindigkeit und Blas-kinetische Energie, um Einfluss übermäßig hoher Windgeschwindigkeit und kinetischer Energie auf Koks im Rennfeuer zu vermeiden. Ziel moderner Hochleistungs-BFs: Blas-kinetische Energie ca. 14.000–15.000 kg·m/s. Maßnahmen: angemessene Windgeschwindigkeit halten (normal 250–270 m/s). Bei hoher Koksmenge in Möller kann Windgeschwindigkeit höher sein, umgekehrt. Windgeschwindigkeit aber durch geeignete Abstimmung Blasvolumen, Düsenverbrennungszone, Blastemperatur, Gichtdruck in vernünftigen Grenzen für gute Produktionskennzahlen begrenzt.
Wichtige Merkmale moderner Hochleistungs-BFs
Hohe Blastemperatur
Wärme für Verhüttung im BF stammt hauptsächlich aus Brennstoffverbrennung (Koks + Kohle) und physikalischer Wärme des Heißwindes. Physikalische Wärme des Heißwindes deckt ca. 30 % des Gesamtwärmebedarfs im BF. Je mehr physikalische Wärme durch Heißwind eingebracht wird, desto weniger Wärme aus Brennstoffverbrennung nötig. Erhöhung Blastemperatur senkt Brennstoffrate, spart HM-Produktionskosten – physikalische Wärme ersetzt Brennstoff. Mit steigender Blastemperatur kann PCI-Rate verbessert werden. Erhöhte PCI-Rate ersetzt Koks → senkt Koksrate.
In jüngster Zeit signifikante Entwicklungen bei Heißwindöfen (Hot blast stoves). Entwicklung: Innenfeuerung → Außenfeuerung → Topffederung (top-combustion). Brenngas: früher Mischgas niedrigen Heizwerts (meist BF-Gas angereichert mit Teil hochwertigen Gases, z. B. Kokereigas) → nur BF-Gas mit Gas-Luft-Doppelvorwärmetechnik für steigende Blastemperaturanforderungen. Blastemperatur mancher Hochleistungs-BFs: 1.250–1.300 °C.
Entfeuchteter Wind (Dehumidified blast)
Entfeuchteter Wind eliminiert Wärmeverlust für Zersetzung von Wasser im BF → erhöht Flammentemperatur, fördert höhere PCI-Rate → senkt Koksrate. Pro 1 g/Nm³ Feuchteentfernung im Heißwind: Koksrate sinkt um 0,8–1 kg/tHM. Zur Erhaltung thermischer Herdbedingungen: pro 1 g/Nm³ Feuchteentfernung steigt PCI-Rate um 1,5–2,0 kg/tHM.
Moderne Hochleistungs-BFs betrieben mit hoher Blastemperatur und niedriger Windfeuchte, PCI-Menge zur Temperaturregelung angepasst. In vielen Öfen: Blastemperatur stabilisiert 1.230–1.250 °C, Windfeuchte 10–15 g/Nm³.
Hoher Gichtdruck (High top pressure)
Erhöhung Gichtdruck reduziert Gasströmungsgeschwindigkeit, senkt Druckverlust in Möller, fördert ruhigen BF-Betrieb. Zusätzlich: Gichtdruckerhöhung reduziert Staubmenge, erhöht Ausnutzungseffizienz von Koks und Kohle, senkt Koks- und Brennstoffrate. Heute ist Gichtdruckerhöhung unverzichtbares Mittel für Normalproduktion im BF. Gichtdruck moderner Hochleistungs-BFs normalerweise > 2,75 kg/cm².
Ökonomische Pulverkohleinspritzung (PCI)
Zweck PCI: Koks einsparen, HM-Produktionskosten senken. Trotz Preisdifferenz Kohle/Koks: sinkt Kohle-zu-Koks-Ersetzungsverhältnis auf bestimmtes Niveau, steigt Brennstoffrate → ökonomischer Nutzen PCI aufgehoben. Für ökonomische PCI: hohes Ersetzungsverhältnis bei steigender PCI-Menge nötig. Steigt Brennstoffrate durch sinkende Kohleverbrauchsrate und sinkendes Ersetzungsverhältnis bei Erhöhung PCI-Rate → nicht ökonomisch. Moderne Hochleistungs-BFs zielen auf ökonomische PCI. Voraussetzungen:
- Qualitätsverbesserung der Möller (Koks, Sinter, Pellets, Stückerz) → Schlackenvolumen reduzieren, Durchlässigkeit in oberen/unteren BF-Bereichen verbessern.
- Hohe Sauerstoffanreicherung, hohe Heißwindtemperatur, Entfeuchtung des Heißwindes essenziell für Kontrolle Flammentemperatur, Anreicherung unverbrannter Pulverkohle und Koksstaub im Herd, Erhöhung Verbrennungsrate injizierter Pulverkohle. O₂-Anreicherung reduziert Gasvolumen pro tHM, erhöht Flammentemperatur, ändert Temperaturverteilung im BF. Kombination O₂-Anreicherung + PCI reduziert Änderung Wärmeflussverhältnis, hält Flammentemperatur in vernünftigen Grenzen, stabilisiert BF-Betrieb. Jede 1 % Erhöhung O₂-Anreicherung → Kohleverbrauchsrate +1,51 %. Hohe O₂-Anreicherung = Merkmal moderner Hochleistungs-BFs. Hochleistungs-BFs mit O₂-Anreicherung > 10 %. Hohe Anreicherung kompensiert auch Verschlechterung BF-Koksqualität.
- Rationale Gasflussverteilung und stabiler BF-Betrieb durch geeigneten Zentralgasfluss im unteren BF-Bereich. Sicherstellung durch Einstellung Blasparameter → vollständige Nutzung unverbrannter Pulverkohle in Herd → erhöhte Kohleausnutzungseffizienz.
- Optimierung Kohlemischung für Injektion → Verbrennungseigenschaften Mischkohle verbessern, PCI-Rate erhöhen, Kohlesortenoptionen erweitern, Mischkohlenkosten senken. Allgemein: Anthrazit (hoher Fix-C, hoher CV) mit Bitumenkohle (hoher flüchtiger Anteil VM, gute Verbrennung) mischen. VM-Gehalt Mischkohle: 15–25 %, Aschegehalt < Koksasche (meist < 11 %).
Herstellung von Roheisen mit niedrigem Silicium
HM mit niedrigem Silicium → Brennstoffrate reduziert. Je 0,1 % Siliciumabnahme im HM: Brennstoffrate -4 bis -6 kg/tHM. Herd moderner Hochleistungs-BFs meist aktiv, viel Wärme → leichter HM mit niedrigem Silicium herzustellen. Technologische Anforderungen:
- Reduktion Siliciumbelastung der Möller durch Verringerung Koksasche, PCI-Kohleasche, Sintersiliciumgehalt.
- Bei Sicherstellung ausreichender Herdwärme für ruhigen Betrieb: Flammentemperatur geeignet reduzieren → SiO-Gasbildung eindämmen.
- Kontrolle vernünftiger Form und Lage kohäsiver Zone → Verringerung Kontakt tropfendem Flüssigeisen mit SiO-Gas → Verhinderung Siliciumbildung.
- Optimierung Schlackenqualität durch Reduktion Siliciumaktivität in Schlacke.
- BF-Betrieb mit hohem Gichtdruck → Unterdrückung SiO-Gasbildung.
Jedoch: HM mit niedrigem Silicium beeinflusst Kampagnenlebensdauer negativ (Erosion Herdauskleidung). Daher Siliciumgehalt HM normalerweise nicht sehr tief abgesenkt, sondern 0,4–0,6 % in Hochleistungs-BFs gehalten.
Kontrolle der thermischen Belastung des BF
BF-Wärmeverlust wird hauptsächlich durch Kontrolle der thermischen Belastung der Auskleidung reduziert. Thermische Belastung spiegelt Kühlzustand der Auskleidung wider und wird häufig genutzt, um Zunahme peripheren Gasflusses und Auskleidungserosion zu erkennen. Thermische Belastung in bestimmbarem Bereich halten, soweit möglich Wärmeverlust reduzieren → hilft Brennstoffrate senken. Zu niedrige thermische Belastung kann Aufbau (Scaffolding) an Auskleidung verursachen → beeinträchtigt Gasflussverteilung. Fällt Aufbau ab → beeinträchtigt BF-Betrieb, kann Düse beschädigen → Blasereduktion oder BF-Abschaltung. Daher Kontrolle für ausbalancierte thermische Belastung nötig → förderlich für stabilen Betrieb und Brennstoffrate-Kontrolle.
Maßnahmen für geeignete thermische Belastung im BF-Betrieb: (1) Erhalt richtiger Gasflussverteilung durch Einladeregelung. (2) Anpassung Kühlwasserdurchfluss nach Erosionsgrad und Auskleidungstemperatur für stabiles Betriebsprofil. Einstellung Gasflussverteilung = wichtigstes Mittel zur thermischen Belastungskontrolle.
In modernen Hochleistungs-BFs: thermische Belastungsüberwachung durch Partitionsmanagement in vertikaler und horizontaler Richtung. Managementstandard an verschiedenen BF-Höhen unterschiedlich, thermische Belastung horizontal gleichmäßig halten. Kontrolle durch Einstellungen in oberem und unterem BF-Bereich, um schrittweise Mittelteilmanagement (zwischen unterem Schacht und Rast) zu erreichen.
Das dreidimensionale visuelle thermische Belastungsmodell (Abb. 2), das BF-Bediener 3D-Echtzeit-thermische Belastung, historischen Trend, Video-Interaktion, Alarmfunktion anzeigt, ist neuester Trend. Kombination mit Profilmanagementmodell bestimmt vernünftigen Kontrollbereich thermischer Belastung und liefert gute Anleitung für BF-Bediener.
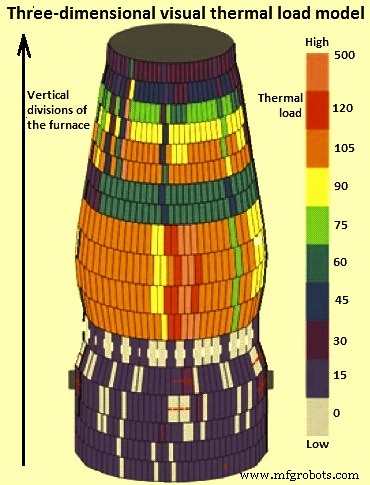
Abb. 2: Dreidimensionales visuelles thermisches Belastungsmodell
BF-Betrieb durch Visualisierung
Technologie des BF-Betriebs durch Beobachtung von Ofeninneren-Visuals wird in modernen Hochleistungsöfen angewendet. Diese Visualisierungstechnologie dient der Überwachung der Möllerverteilung und hilft dem BF-Bediener zu verstehen, was im BF passiert, damit geeignete Anpassungen der Betriebsparameter für verbesserte Gasausnutzungseffizienz, reduzierte Brennstoffrate und ruhigen BF-Betrieb vorgenommen werden können. Wichtige Instrumente:
Thermo-Vision-Kamera und Bildverarbeitung
Videokamera am BF-Gicht hilft Bediener, Bewegung der Rutsche, Gasflussverteilung und fallenden Möllerstrom über gesamte Mölleroberfläche zu beobachten. Überwachung von Kanalbildung (channeling) und Rutschneigung (slipping) im Ofen. Thermo-Vision-Kamera nötig, da Temperatur am Ofengicht normalerweise < 120 °C.
Lasertechnologie zur Online-Messung der Mölleroberflächenprofil
Lasertechnologie misst Mölleroberflächenprofil online durch Einbau von Mölleroberflächen-Laserdetektoren. Diese liefern Bediener visuelles Mölleroberflächenprofilbild → bessere Überwachung.
Düsenüberwachung per Videokamera und Bildverarbeitung
Mit Videokamera kann Bediener gleichzeitig Helligkeit, Koksbewegung, Kohlestromgröße an jeder Düse beobachten und rechtzeitig Abstürze von Gerüsten (Scaffolds), Schädeln (Skulls), kälterer Möller vor Düse detektieren. Nachfolgende Bildverarbeitung → quantitative Analyse thermischen Zustands und Kohlestromstatus an jeder Düse. Besseres Verständnis Düsen- und PCI-System → rechtzeitiges Handeln bei Anomalien. Videokamera mit Spektroskop ermöglicht direkte Düsenbeobachtung.
BF-Füllstandsmessung beim Anblasen (Blow-in) per Lasertechnologie
Lasertechnologie zur Ofeninnenbeobachtung während Anblasen liefert: Füllstandsmessung, Daten zu Möllerflusstrajektorien bei verschiedenen Rutschewinkeln, Mölleroberflächenprofil nach Einladung. Hilft Bediener, Möllerverteilung durch Einladeequipment zu verstehen → leitet Einladebetrieb beim Normalbetrieb.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Schlüsselinnovationen moderner Stab- und Profilwalzwerke
- Moderne Drahtwalzwerke: Schlüsseltechnologien für Höchstleistung
- Moderne Warmbreitbandwalzwerke: Schlüsseltechnologien für Hochleistungs-Stahlproduktion