



Top 9 Ursachen für Bearbeitungsfehler und wie man sie vermeidet
Mit der Entwicklung intelligenter Automatisierung steigen die Aufträge in der Zerspanung. Doch lehnen Sie passende Aufträge nicht ab. Unvorhersehbare Fehler können bei der Auftragsausführung auftreten und großen Zerspanungsbetrieben immense Verluste bescheren. SANS Machining hat neun Hauptursachen für Fehler bei Zerspanungsaufträgen zusammengefasst.
1. Maschinenfehler
Maschinenbedingte Bearbeitungsfehler umfassen hauptsächlich Spindeldrehfehler, Führungsfehler und Getriebe-Kettenfehler.
Der Spindeldrehfehler beschreibt die Abweichung der tatsächlichen Drehachse von ihrer mittleren Drehachse zu jedem Zeitpunkt, was direkt die Werkstückgenauigkeit beeinflusst. Hauptursachen: Spindelkoaxialitätsfehler, Lagerfehler, Koaxialitätsfehler zwischen Lagern, Spindelunrundheit. Die Führungsschiene ist Referenz für die relative Position aller Maschinenteile und für die Maschinenbewegung. Fertigungsfehler der Führung, ungleichmäßiger Verschleiß und Montagequalität sind wesentliche Fehlerquellen. Getriebe-Kettenfehler bezeichnen den Relativbewegungsfehler zwischen den Enden der Getriebekette, verursacht durch Fertigungs- und Montagefehler der Kettenglieder sowie Verschleiß im Betrieb.
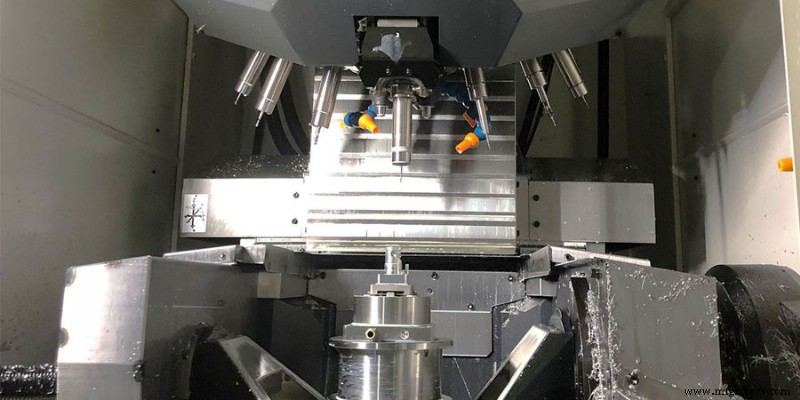
2. Werkzeugfehler
Jedes Werkzeug verschleißt beim Schneiden unvermeidlich, was Maß- und Formänderungen am Werkstück bewirkt. Der Einfluss der Werkzeuggeometriefehler auf den Bearbeitungsfehler variiert mit dem Werkzeugtyp: Bei festen Abmessungen (z. B. Reibahlen) wirkt sich der Werkzeugfertigungsfehler direkt auf die Werkstückgenauigkeit aus; bei Universalwerkzeugen (z. B. Drehmeißel) hat der Fertigungsfehler keinen direkten Einfluss.
3. Spannvorrichtungsfehler
Die Spannvorrichtung positioniert das Werkstück relativ zu Werkzeug und Maschine. Daher hat der geometrische Fehler der Vorrichtung großen Einfluss auf den Bearbeitungsfehler, insbesondere auf den Lagefehler.
4. Positionierfehler
Positionierfehler umfassen hauptsächlich Bezugsversatzfehler und Fertigungsungenauigkeiten des Positionierpaars. Bei der Werkstückbearbeitung müssen mehrere geometrische Elemente als Positionierbezug gewählt werden. Stimmt der Positionierbezug nicht mit dem Konstruktionsbezug (Bezug für Maß- und Lagefestlegung in der Zeichnung) überein, entsteht ein Bezugsversatzfehler.
Werkstück-Positionierfläche und Vorrichtungs-Positionierelement bilden ein Positionierpaar. Die maximal mögliche Lageänderung des Werkstücks durch ungenaue Fertigung des Positionierpaars und das Spiel zwischen den Paarelementen heißt Fertigungsungenauigkeitsfehler des Positionierpaars. Dieser tritt nur beim Einstellverfahren auf, nicht beim Probehiebverfahren.
5. Fehler durch Kraft und Verformung des Prozesssystems
Werkstücksteifigkeit: Ist die Werkstücksteifigkeit im Prozesssystem (Maschine, Werkzeug, Vorrichtung) relativ gering, bewirkt die Schneidkraft eine Verformung durch unzureichende Steifigkeit, die den Bearbeitungsfehler stark beeinflusst.
Werkzeugsteifigkeit: Die Steifigkeit eines Außendrehmeißels normal (y-Richtung) zur bearbeiteten Fläche ist sehr hoch, seine Verformung vernachlässigbar. Beim Bohren kleiner Durchmesser ist die Steifigkeit des Bohrstabs jedoch gering, und Kraft/Verformung beeinflussen die Bohrgenauigkeit stark.
Maschinenkomponentensteifigkeit: Maschinenteile bestehen aus vielen Komponenten. Bisher gibt es keine einfache Berechnungsmethode für ihre Steifigkeit; experimentelle Methoden dominieren. Beeinflussende Faktoren: Kontaktverformung an Fügeflächen, Reibung, geringsteife Teile, Spiel.
6. Fehler durch thermische Verformung des Prozesssystems
Thermische Verformung des Prozesssystems hat großen Einfluss auf den Bearbeitungsfehler, besonders bei Präzisions- und Großteilebearbeitung. Der durch thermische Verformung verursachte Fehler kann bis zu 50 % des Gesamtfehlers ausmachen.
7. Einstellfehler
In jedem Bearbeitungsschritt muss das Prozesssystem eingestellt werden. Da Einstellungen nie absolut genau sind, entstehen Einstellfehler. Die gegenseitige Lagegenauigkeit von Werkstück und Werkzeug wird durch Einstellung von Maschine, Werkzeug, Vorrichtung oder Werkstück sichergestellt. Wenn die Ursprungsgenauigkeit von Maschine, Werkzeug, Vorrichtung und Rohteil alle Prozessanforderungen erfüllen (dynamische Faktoren unberücksichtigt), spielt der Einstellfehler die entscheidende Rolle für den Bearbeitungsfehler.
8. Messfehler
Bei der Messung während oder nach der Bearbeitung wird die Messgenauigkeit direkt durch Messmethode, Messmittelgenauigkeit, Werkstückbeschaffenheit sowie subjektive und objektive Faktoren beeinflusst.
9. Fehler durch innere Spannungen im Werkstück
Spannungen, die ohne äußere Kraft im Bauteilinneren wirken, heißen Eigenspannungen (innere Spannungen). Einmal entstanden, befindet sich das Werkstückmetall in einem hochenergetischen, instabilen Zustand, der sich instinktiv in einen niedrigenergetischen, stabilen Zustand umwandelt – begleitet von Verformung, wodurch das Werkstück seine ursprüngliche Bearbeitungsgenauigkeit verliert.
Dies sind die neun Hauptursachen für Bearbeitungsfehler. Wir müssen sie zunächst verstehen. Bei der Auftragsausführung sollten wir deren Einfluss auf das Werkstück bestmöglich minimieren, um die Bearbeitungsqualität zu sichern.
Herstellungsprozess
- Holzdrehmaschine meistern: Schritt-für-Schritt-Anleitung für Einsteiger
- Zähe Materialien zerspanen: Tipps für bessere Oberfläche & Standzeit
- Effizienz maximieren mit bewährter Einzelschneiden-Fräser-Strategie
- Warum CNC-Bearbeitung traditionelle Methoden übertrifft: 6 entscheidende Vorteile
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- 7 essenzielle Werkzeugbeschichtungen für überlegenes CNC-Zerspanen
- Präzisions-Medizintechnik-Zerspanung meistern: 8 essenzielle Techniken für Titan, Cobalt-Chrom & Edelstahl
- Superlegierungen meistern: Expertentipps für das Zerspanen der härtesten Materialien
- Top-Vorteile von Bohrwerken für die Präzisionsbearbeitung
- Graphitbearbeitung: Wichtige Aspekte und Best Practices