



Fanuc CNC-Programm Beispiel: G52 Lokales Koordinatensystem & G15/G16 Polarkoordinaten
Eingereicht von: Brian
Zeichnung/Bild
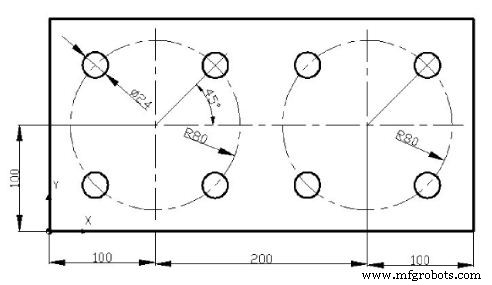
CNC-Programm
;Fanuc Programmbeispiel ;G52 Lokales Koordinatensystem ;G15 G16 Polarkoordinaten O1453 G91 G28 X0 Y0 Z0 M06 101 M03 S1000 G90 G54 G43 H1 G52 X100 Y100 G00 X0 Y0 G00 Z5 G16 G81 X80 Y45 Z-16 R2 F200 Y135 Y225 Y315 G15 G52 X300 Y100 G00 X0 Y0 G16 G81 X80 Y45 Z-16 R2 Y135 Y225 Y315 G15 G28 Z0 M30
Selca CNC-Programmierungsbeispiel: G13, G20, G21, G51 Operationen
Fanuc G15 & G16: Polarkoordinaten Lochkreis CNC-Programm Beispiel
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Haas CNC M97 Lokale Unterprogramm-Aufrufe meistern: Schritt-für-Schritt Beispiel
- Fanuc G68 Koordinatenrotation: Präzise Achsenausrichtung für CNC-Bearbeitung