



Fanuc G07.1 Zylinderinterpolation: Schritt-für-Schritt CNC-Programmierbeispiel
Eingereicht von: CNC-Programmierer
Zeichnung/Bild
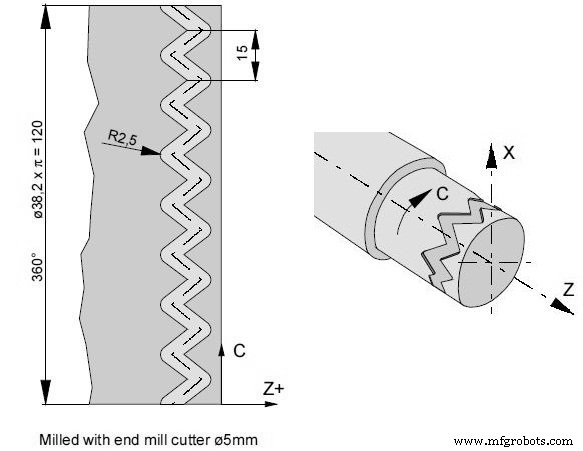
CNC-Programm
O0002 (Cylindrical Interpolation) N15 T0505 N25 M13 (Angetriebenes Werkzeug EIN im Uhrzeigersinn) N30 G97 S2000 N32 M52 (Positionierung der Spindel C-Achse EIN ) N35 G07.1 C19.1 (Start Interpolation / Rohteilradius ) N37 G94 F200 N40 G0 X45 Z-5 N45 G1 X35 C0 Z-5 N50 G1 Z-15 C22.5 N55 Z-5 C45 N60 Z-15 C67.5 N65 Z-5 C90 N70 Z-15 C112.5 N75 Z-5 C135 N80 Z-15 C157.5 N85 Z-5 C180 N90 Z-15 C202.5 N95 Z-5 C225 N100 Z-15 C247.5 N105 Z-5 C270 N110 Z-15 C292.5 N115 Z-5 C315 N120 Z-15 C337.5 N125 Z-5 C360 N130 X45 N135 G07.1 C0 (Ende Interpolation) N140 M53 (C-Achse AUS) N145 G0 X80 Z100 M15 N150 M30
Umfassender Heidenhain Flex K CNC-Programmierungsleitfaden
Optimiertes DOOSAN PUMA Makro-B OD-Backen CNC-Programm für FANUC 31i
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Einsteigerfreundliches Fanuc CNC-Drehprogrammierbeispiel – Gerade, Kegel & Bogen
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung
- Fanuc G72 Plandrehzyklus: Einzeiler-CNC-Programm Tutorial