



Die entscheidende Rolle der Schlacke in der Konverterstahlerzeugung
Rolle der Schlacke in der Konverterstahlerzeugung
Der Konverterprozess (Sauerstoffkonverter) ist das primäre Stahlerzeugungsverfahren für Kohlenstoff- und niedriglegierte Stähle. Der Prozess ist im Wesentlichen ein oxidierender Veredelungsprozess von kohlenstoffreichem Roheisen (HM) zu kohlenstoffarmem Flüssigstahl. Die Oxidation erfolgt durch Aufblasen von Sauerstoff in den Konverter. Dadurch bilden flüssiges Eisen und die anderen metallischen und nichtmetallischen Verunreinigungen in der flüssigen Schmelze im Konverterbad Oxide, die leichter als der Flüssigstahl sind und an die Badsoberfläche aufsteigen. Der Gattungsname dieser Oxide ist „Schlacke“. Einige Oxide sind sauer und können mit den basischen Feuerfeststeinen des Konverters reagieren; daher wird üblicherweise eine basische Schlacke aus Kalk und gebranntem Dolomit hergestellt, um die Konverterauskleidung zu schützen. Der Sauerstoff kann auch mit Kohlenstoff reagieren und ein Gas erzeugen, das Blasen für das Aufschäumen der flüssigen Schlacke und die Bereitstellung chemischer Energie für die Stahlerzeugung liefert.
Im Stahlerzeugungsprozess ist die Schlacke vorwiegend ein Oxidgemisch mit geringen Mengen an Sulfiden und Phosphiden. Die Oxide sind entweder sauer oder basisch. Schlacke entsteht bei der Roheisenveredelung, bei der Si zu SiO₂, Mn zu MnO, Fe zu FeO und P zu P₂O₅ etc. oxidieren, sowie durch Zugabe von Oxiden wie CaO (Kalk), MgO (gebrannter Dolomit), Eisenoxid und anderen. Die Oxidzugabe dient dem Erreichen gewünschter physikalisch-chemischer Schlackeneigenschaften wie Schmelzpunkt, Basicität, Viskosität etc.
Quellen der Schlackenbildung
Es gibt vier primäre Quellen für die Schlacke während des Stahlerzeugungsprozesses im Konverter:
- Oxidation metallischer Elemente im Flüssigstahl (z. B. Silicium, Mangan, Aluminium, Titan, Chrom, Vanadium etc.)
- Vorhandensein nichtmetallischer Elemente in der flüssigen Bad (z. B. Schwefel, Phosphor)
- Fluxzugaben (z. B. Kalk, gebrannter Dolomit, Flussspat)
- Gelöste Feuerfeststoffe (z. B. MgO, CaO + MgO)
Eine saure Schlacke greift die Konverterauskleidung an, da die Auskleidungssteine basisch sind. Saure Schlacke enthält hohe Mengen SiO₂, Al₂O₃, was die Schlacke dünner macht. Eine basische Schlacke enthält Oxide wie MgO und CaO, was die Schlacke dicker macht. FeO ist der wichtigste Bestandteil der Schlacke, da es Kalk bei niedrigeren Temperaturen löst – der sogenannte „Fluxing-Effekt“. Da der Schmelzpunkt von CaO 2570 °C und von MgO 2800 °C beträgt, ist ohne FeO, das den Schmelzpunkt senkt, eine Lösung von Kalk oder Magnesia bei Stahltemperaturen (generell unter 1650 °C) kaum möglich.
Wichtige Funktionen der Schlacke
Die Rolle der Schlacke im Sauerstoffkonverterprozess ist von großer Bedeutung. Kalk ist kritisch für die Stahlerzeugung. Die Wissenschaft, wie Kalk mit den während der Stahlerzeugung gebildeten Komponenten interagiert, ist die Basis für das Verständnis des alten Spruchs: „Mache die Schlacke, und der Stahl macht sich selbst“. Schlacke ist ein Gattungsbegriff; in der Stahlerzeugung ist sie meist eine Lösung von Oxiden und Sulfiden im flüssigen Zustand und multikristalline Phasen im festen Zustand. Schlacke ist eine separate Phase zum Flüssigstahl, da (i) sie leichter als Flüssigstahl ist und (ii) sie im Flüssigstahl nicht mischbar ist. Die wichtigen Rollen der Schlacke während der Stahlerzeugung sind:
- Sie wirkt als Senke für Verunreinigungen während der Stahlveredelung.
- Sie steuert das oxidierende und reduzierende Potenzial des Bades während der Veredelung über den FeO-Gehalt. Höherer FeO-Gehalt macht die Schlacke oxidierend, niedrigerer FeO-Gehalt macht sie reduzierend.
- Sie unterstützt die Entphosphorierung und bindet etwas Schwefel.
- Sie verhindert den Eintrag von Stickstoff und Wasserstoff aus der Atmosphäre in den Flüssigstahl im Bad.
- Sie absorbiert Oxid-/Sulfid-Einschlüsse.
- Sie isoliert das flüssige Bad und reduziert Wärmeverluste. Sie bietet eine thermische Barriere und verhindert so Wärmeübergang vom Flüssigstahl an die Umgebung.
- Sie schützt den Flüssigstahl vor Reoxidation.
- Sie emulgiert das Roheisen und fördert die Kohlenstoffoxidation.
Die oben genannten Funktionen erfordern, dass die Schlacke bestimmte chemische Eigenschaften (Basicität, Oxidationspotenzial) sowie physikalische Eigenschaften (Dichte, Schmelzpunkt, Viskosität) besitzt. Beide Eigenschaftsklassen werden durch Zusammensetzung und Struktur der Schlacke gesteuert.
Blaspraktiken und Schlackenbildung
Aus Sicht der Schlackenbildung gibt es zwei Grenzblasverfahren: (i) weiches Blasen mit hoher Lanzenposition ohne Inertgas-Bodenrühren, gekennzeichnet durch niedrige Eisenbad-Mischintensität; (ii) hartes Blasen mit niedriger Lanzenposition und Bodenrühren (bei Kombiblas-Konvertern), gekennzeichnet durch intensivere Eisenbad-Mischung und tiefere Interaktion des Sauerstoffstrahls mit dem flüssigen Bad. Beim weichen Blasen ist die Interaktion des Sauerstoffstrahls mit dem Eisenbad oberflächlich, der Stofftransport aus dem Badinneren ist durch schwache Mischung langsam, und Eisen wird zuerst oxidiert und in die Schlacke überführt. Beim harten Blasen sind die Interaktion zwischen Sauerstoffstrahl und Bad sowie der Stofftransport aus dem Badinneren in die oberflächennahen Schichten intensiver, und die Verunreinigungselemente des Bades werden zuerst oxidiert. Die Hauptwirkungen des weichen Blasens sind:
- Erhöhung der Schlackenbildungsrate
- Höherer FeO-Gehalt in der Schlacke
- Sauerstoffübersättigung des Flüssigstahls
- Begünstigt Schlackenaufschäumen
- Fördert Entphosphorierung zumindest bei hohem Kohlenstoffgehalt
- Erhöht die Oxidationsrate von Mn und anderen Verunreinigungen
- Erhöht den Feuerfestverschleiß
- Erhöht die Wahrscheinlichkeit von Schlackenüberlaufen (Slopping)
Vier Prinzipien der Schlackenführung
Es gibt vier Prinzipien zur Steuerung der Schlacke in der Stahlerzeugung:
- Kontrolle der Schlackenbasicität – Verhältnis basischer zu sauren Oxiden.
- Sättigung der Schlacke mit MgO.
- Schlackenaufschäumkontrolle – auch Schlackenviskositätskontrolle genannt.
- Balance von Stahl und Schlacke im Stahlerzeugungsprozess zum Erreichen eines „Gleichgewichtszustands“.
Der Begriff Schlackenbasicität ist ein Maß dafür, wie sauer oder basisch eine Schlacke im Verhältnis zum im Konverter verwendeten basischen Feuerfestmaterial ist. Ist die Schlacke saurer, greift sie die Steine an; ist sie basischer, schützt sie sie. Die Basicität wird normalerweise durch die Menge an zugesetztem Kalk und gebranntem Dolomit, die Silicium- und Aluminiumgehalte des Roheisens und Stahlschrotts sowie Ferrolegierungen festgelegt. Ein niedrigerer Wert des Verhältnisses zeigt saure Schlacke an; mit steigendem Verhältnis wird die Schlacke zunehmend basischer.
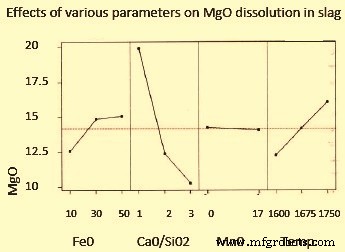
Neben der Basicität ist der MgO-Gehalt der Schlacke wichtig. Die Schlacke enthält gelöste Calciumverbindungen und saure Verbindungen, die MgO aus den Feuerfeststeinen der Auskleidung in die Schlacke lösen. MgO löst sich basierend auf Beziehungen von FeO-Gehalt, Basicität und Temperatur in die Schlacke. Je niedriger die Schlackenbasicität, desto höher der MgO-Bedarf der Schlacke. Ein Anstieg von FeO und Temperatur erhöht ebenfalls den MgO-Bedarf. Die Auswirkungen auf MgO sind in Abb. 1 dargestellt.
Die Schaumhöhe im Konverter ist eine Funktion der Blaszeit. Die maximale Schaumhöhe wird erreicht, wenn die Schlackenmasse sich 70 % der Endschlackenmenge nähert. Reaktiver Konverterstaub ist eine Quelle für Eisenoxide und unterstützt die schnelle Bildung von Aufschäumschlacke, selbst wenn das Blasen mit niedriger Lanze (hartes Blasen) beginnt.
Mehrere Faktoren beeinflussen die Aufschäumneigung der flüssigen Schlacke:
- FeO-Gehalt in der Schlacke. Die Schlacke muss FeO in ausreichender Menge enthalten, um mit Kohlenstoff zu reagieren und CO-Blasen zu bilden.
- Korrekte Viskosität oder Konsistenz, um die Blasen so lange wie möglich zu halten.
- Ausreichend MgO, um Feuerfestverschleiß zu minimieren und Aufschäumen zu fördern.
Kohlenstoff des flüssigen Eisens im Bad erzeugt CO-Blasen zum Aufschäumen der Schlacke. Die Schlackenviskosität wird durch das Verhältnis der Schlackenkomponenten und deren Wirkung auf dünne oder dicke Schlacke bestimmt. Es geht um die Balance dieser Komponenten für die korrekte Schlackenviskosität, um Blasen länger zu halten. SiO₂, FeO und Al₂O₃ machen die Schlacke dünner; CaO und MgO machen sie dicker.
Eine grobe Schätzung für die Konverterschlackendichte (CaO, SiO₂, FeO, MnO etc. in typischen Zusammensetzungs- und Temperaturbereichen) beträgt 2,8 bis 3 t/m³. Schwankt das Schlacke-Stahl-Massenverhältnis am Ende des Konverterblasens zwischen 0,08 und 0,1, steigt das Volumenverhältnis von nahezu null zu Blasbeginn auf 0,20/0,25 gegen Blasende.
Generell dämpft Schlacke Metallejektionen (Spitting) und Staubbildung im Konverter während des Blasens. Wird ein Konverter mit sehr geringer Schlackenmenge betrieben, können starke Metallejektionen und Schädelbildung auftreten. Die Schlackeneigenschaften sind jedoch von größter Bedeutung. Flüssige, stark oxidierende Schlacke begünstigt Oxidationsreaktionen, kann aber zu Schlackenüberlaufen (Slopping) führen. Slopping tritt oft auf, wenn die Schlackenbildung aus irgendeinem Grund verzögert wird und durch weiches Blasen, Erz-/Staubzugabe etc. viel Sauerstoff in die Schlacke „geladen“ wird. Intensive CO-Bildung führt ohnehin zur Bildung von Schlacke-Metall-Emulsion, Schlackenbildung setzt ein, sekundäre und tertiäre Oxidationsreaktionen laufen heftig ab, und verstärkte Gasbildung führt zu starkem Slopping. Die richtige Steuerung von Schlackenbildung und Aufschäumen ist eine zentrale Maßnahme zur Slopping-Verhütung.
FeO in der Schlacke ist proportional zum im Stahl gelösten Sauerstoff. Bei allen Schlacke/Metall-Reaktionen gibt es ein Verhältnis zwischen der Menge eines Elements im Stahl und in der Schlacke – den „Verteilungskoeffizienten“. Stahl und Schlacke im Konverter müssen so ausbalanciert sein, dass sie sich im Gleichgewichtszustand befinden. Es besteht auch ein Zusammenhang zwischen dem Kohlenstoffgehalt im Stahl, der den Sauerstoffgehalt im Stahl steuert. Kohlenstoff beeinflusst den Sauerstoffgehalt im Stahl. Bei niedrigen Kohlenstoffwerten reagiert Sauerstoff mit Eisen zu FeO, was die Schlacke verdünnt und Ausbeuteverluste verursacht.
Der SiO₂-Gehalt der Schlacke bestimmt, wie viel Kalk während der Stahlerzeugung benötigt wird. Er senkt auch die Ausbeute. Alle Materialien, die unter oxidierenden Bedingungen in das Konverterbad gelangen, beeinflussen die Anforderungen an die Schlacke, die Kosten dieser Zugaben und die Ausbeuteverluste. Roheisen und Schrott beeinflussen gemeinsam den SiO₂-Gehalt der Schlacke. Jedes Kilogramm Silicium, das mit Sauerstoff reagiert, erzeugt 2,17 kg SiO₂. Dieses SiO₂ muss mit Kalk und gebranntem Dolomit neutralisiert werden, um eine basische Schlacke zu bilden. Diese basische Schlacke verursacht einen Verlust von 5 kg Eisen in die Schlacke als FeO. Der Grund: Durch Erhöhung der sauren Materialmenge, die durch basisches Material wie Kalk ausgeglichen werden muss, steigt das Schlackenvolumen.
Chemischer Verschleiß der Feuerfestauskleidung hängt unter anderem von der Interaktion mit Schlacke/Emulsion, Flüssigmetall und Gasphase einschließlich O₂-Blasen ab. Der wichtigste Mechanismus ist die Lösung der Auskleidung in die Schlacke. Schnelle Schlackenbildung, um das im Blasbeginn entstehende saure SiO₂ zu binden und zu neutralisieren, ist ein Schlüsselpunkt. Hoch oxidierende heiße Schlacke löst Magnesia- oder Dolomitauskleidung leicht. Der Einsatz von gebranntem Dolomit kann die Auskleidungsstandzeit erheblich verbessern. In jüngerer Zeit hat sich das Schlackenspritzen (Slag Splashing) als etablierte Praxis zur Verlängerung der Konverterlebensdauer durchgesetzt. Die Restschlacke im Konverter wird nach dem Abstich auf chemische Zusammensetzung und Temperatur konditioniert und durch einen gewalttätigen Stickstoffstrom an der Konverterwand verspritzt. Das Verfahren selbst sowie die Folgen für den Konverterprozess sind ziemlich komplex, und die Schlacke muss für die Behandlung streng eingestellt werden.
Die Schlacke muss während des Stahlerzeugungsprozesses im Sauerstoffkonverter mehrere Aufgaben erfüllen. Primär wird sie spontan durch die nichtflüchtigen Oxide gebildet, die bei der Oxidation von Eisen und den Begleitelementen des Roheisens entstehen (SiO₂, MnO, P₂O₅, FeO). Um die Verunreinigungsoxide zu fluxen und eine niedrigschmelzende, flüssige Schlacke zu bilden, werden Kalk und gebrannter Dolomit (Gemisch aus CaO und MgO) und gegebenenfalls Flussspat (CaF₂) in den Konverter gegeben. Zweitens bietet die flüssige Schlacke eine Reaktionsumgebung für die Entfernung von Schwefel und Phosphor durch Entschwefelung und Entphosphorierung, wobei mit der Entwicklung der Sekundärmetallurgie die Bedeutung dieser Reaktionen im Sauerstoffkonverter nicht mehr gegeben ist. Schlacke, die mit Kohlenmonoxid (CO) und Flüssigstahltropfen eine Emulsion bildet (Schlackenaufschäumen), spielt offensichtlich eine Rolle bei der Nachverbrennung von CO zu Kohlendioxid (CO₂) und beeinflusst den Strahlungswärmeübergang vom „heißen Fleck“, der in der Sauerstoffstrahl-Flüssigeisen-Einprallzone entsteht, und gleicht die Temperaturverteilung im Konverter aus. Aufgeschäumte Schlacke verringert auch eindeutig die Staubentstehungsrate, indem sie einen Teil des Staubs absorbiert.
Die Schlackenbildung beginnt mit der Lösung von Sauerstoff in flüssigem Eisen und gleichzeitiger Oxidation von Eisen und anderen Badbestandteilen in der Sauerstoffstrahl-Einprallzone. Da die Temperatur des flüssigen Bades in dieser Zone sehr hoch ist (über 2000 °C), kann eine große Menge Sauerstoff (bis zu 1 %) vom Eisen gelöst werden. In dieser primären Oxidationszone entsteht Eisenoxid, und das flüssige Eisen mit hohem Sauerstoffgehalt durchdringt das Bad und kommt mit frischem Badflüssigeisen mit höheren Gehalten an Kohlenstoff und anderen oxidierbaren Bestandteilen in Kontakt. Ein Teil der primären Reaktionsprodukte wird in die Schlacke und die Ofenatmosphäre geschleudert.
Eisenoxid und andere nichtflüchtige Oxidationsprodukte wie SiO₂, MnO, P₂O₅ etc. mischen sich mit der vorhandenen Schlacke, und weiterer Kalk und gebrannter Dolomit lösen sich in der flüssigen Schlacke. Die Schlacke wird entsprechend durch eine komplexe Reaktionskette gebildet. Die Schlackenbildungsreaktionen lauten:
[Si] + 2[O] = SiO₂
[Mn] + [O] = MnO
[Fe] + [O] = FeO
[P] + 5[O] = P₂O₅
+ CaO + (CaO + MgO) → Schlacke
Diesen Reaktionen folgen sekundäre Oxidations-Reduktionsreaktionen, insbesondere die Entkarburisierung an der Oberfläche von Flüssigstahltropfen, die in der Schlacke zirkulieren:
[FeₓOᵧ] + y C = x Fe + y CO (g)
In der Anlaufphase eines Konverterblasens, wenn die Badtemperatur niedrig ist, ist die Schlacke meist durch Dicalciumsilikat (2CaO·SiO₂) gesättigt, aber mit fortschreitender Roheisenoxidation weicht die Schlackenzusammensetzung vom Dicalciumsilikat-„Nasenbereich“ ab, kehrt in der späteren Blasphase dorthin zurück und überschreitet ihn in den Tricalciumsilikat- (3CaO·SiO₂) Sättigungsbereich oder sogar in den Kalksättigungsbereich. Die Bewertung des Schlackenpfads, der die Hochtemperatur-Liquidusoberflächen wie die 2CaO·SiO₂-Nase oder die Liquidusoberflächen von 3CaO·SiO₂ oder Kalk passiert und die entsprechende Ausfällung fester Phasen aus dem flüssigen Bad bewirkt, wird dadurch etwas verschleiert, dass Schlacken Mehrkomponentenphasen sind und die Schlackentemperaturen Berichten zufolge um mehrere hundert Grad die durchschnittliche Temperatur des Flüssigeisenbades übersteigen können.
Lokale Affinitäten an Phasengrenzen (Schlacke/Bad, Schlacke/Tropfen, Bad/Gas, Schlacke/Gas etc.) steuern den Fortschritt ähnlicher Reaktionen der Komponenten in derselben Lösungsphase (Eisenschmelze oder Schlacke). Die Größenordnung der Reaktionsaffinität hängt von der Standardaffinität und den Aktivitäten (chemischen Potenzialen) der Reaktionskomponenten in den Lösungsphasen ab. Die lokalen Reaktionsaffinitäten, die die Verteilung des Sauerstoffs zwischen der Oxidationsreaktion der Begleitelemente im Eisenbad und Eisen steuern – also den gegenseitigen Fortschritt der Oxidationsreaktionen – ändern sich mit der Zeit- und Temperaturentwicklung des Prozesses. Ebenso steuern die lokalen Affinitäten sekundärer Oxidationsreaktionen durch Eisen (und andere Oxide in der Schlacke, wie Manganoxid) den Fortschritt der Entkarburisierung gegenüber der Oxidation anderer Begleitelemente der Eisentropfen in der Schlackenumgebung. Diese thermodynamische Steuerung der Oxidationsreaktion erklärt, warum Eisen im weichen Blasen oxidiert und in die Schlacke überführt wird. Schwache Mischung im Eisenbad führt zu langsamem Transport der Begleitelemente (Si, Mn, C etc.) aus dem Badinneren in die oberflächennahen Schichten, wo Oxidation stattfindet und von wo Eisentropfen in die Schlacke geschleudert oder platzen. In diesen Schichten klingen die Begleitelemente ab, ihre Aktivitäten in der Metallphase und entsprechend die Reaktionsaffinitäten nehmen relativ zu Eisen ab. Eisenoxidation wird somit thermodynamisch begünstigt.
Entphosphorierung und Schlacke
Für die Entphosphorierung spielt die Schlacke im Sauerstoffkonverter eine wichtige Rolle. Das Gleichgewicht der Sauerstoffaktivität in Stahl und Schlacke kann in der Oxidationsphase sowie bei den für die Entphosphorierung verwendeten Materialien in Beziehung gesetzt werden. Die Gleichung zur Phosphorentfernung aus dem Stahl lautet in einfachen Begriffen:
2P + CaO + 5FeO ⇒ P₂O₅·CaO + 5 Fe  (Temp < 1640 °C)
2P + CaO + 5FeO ⇐ P₂O₅·CaO + 5 Fe  (Temp > 1640 °C)
Dies zeigt lediglich, dass zur Phosphorentfernung aus dem Stahl Kalk (CaO) und Sauerstoff (FeO) benötigt werden, um das Produkt P₂O₅·CaO zu bilden, das in der Schlacke gebunden wird. Überschreitet die Temperatur jedoch 1640 °C, kehrt sich die Reaktion um und Rephosphorierung findet statt. Daher muss zur Phosphorentfernung die Schlacke mit P₂O₅·CaO durch Entschlacken des Konverters in der Blasmitte entfernt werden, oder es muss mehr Kalk zugegeben, das Heat weiter heruntergeblasen (Sauerstoffaktivität) oder kühler gehalten werden.
Herstellungsprozess
- Flüssigkristall-Display (LCD): Technologie, Fertigung und Zukunftsaussichten
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Kombiniertes Blasverfahren: Verbessertes Mischen & Qualität im Konverter-Stahlwerk
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- Präzisionsschläuche in Flüssigkeitsdosiersystemen: Finale Einblicke für Hochdruckanwendungen
- Wie Präzisionsschläuche die Genauigkeit automatisierter Flüssigkeitsdosierung verbessern: Teil 2
- Präzisionsschläuche: Genauigkeit in Flüssigkeitsdosiersystemen steigern