



Die Sauerstofflanze: Schlüssel für effiziente Basissauerstoffkonverter
Sauerstoffblaslanze und ihre Rolle im Basissauerstoffkonverter
In der LD-Stahlerzeugung wird eine wassergekühlte Lanze verwendet, um einen hochgeschwindigen (überschallschnellen) Sauerstoffstrahl auf das flüssige Bad zu blasen und es zu veredeln. Geschwindigkeit/Impuls des Sauerstoffstrahls bewirken Penetration der flüssigen Schlacke und des Metalls, um Oxidationsreaktionen auf kleinem Bereich zu fördern. Strahlgeschwindigkeit und Penetrationseigenschaften hängen von der Düsengestaltung (Lanzenspitze) ab.
Der Sauerstoffstrahl der Obenblaslanze dient als Sauerstoff- und Energiequelle für das Rühren des flüssigen Metalls im Bad. Wichtige Phänomene im Konverter, die die Obenblaslanze betreffen: Kavitätsbildung durch physikalische Wechselwirkung Strahl/Flüssigmetall, Rühren des Flüssigmetalls, Entstehung von Spritzern und Staub, Nachverbrennung des bei Entkohlung entstehenden CO-Gases mit Sauerstoff. Zur Optimierung von Betrieb und Kontrolle wurden diverse Geräte und Verbesserungen an Lanzenkonstruktion und -betrieb eingeführt: z. B. Laval-Düsen für effiziente Umwandlung von Druckenergie in Strahlkinetik (Förderung des Badrührens), Mehrlochlanzen für hohe Sauerstoffeinblasrate bei Unterdrückung von Spritzern/Staub durch Strahldispersion.
Mit Einführung des Kombiblasens (Top/Bottom) nahm die Rolle der Obenblaslanze als alleinige Rührenergiequelle ab, die Flexibilität in Design und Betrieb nahm deutlich zu.
Zweck des Sauerstoffblasens
Hauptziel: Kohlenstoff im Bad auf Abschlagspezifikation zu reduzieren. Hauptreaktion: C-Entfernung als CO (exotherm, Wärmezufuhr). Ein kleiner Teil CO₂ (<10 %) entsteht durch Nachverbrennung von CO mit O₂ im Konverter (Post-Combustion). Weitere Oxidationsreaktionen: Si, Mn, P etc. Diese Elemente oxidieren und gehen in die Schlacke über. Auch exotherm, tragen zur erforderlichen Wärme und Temperaturerhöhung bei. Si-Oxidation besonders wichtig: erfolgt früh, entstehendes SiO₂ verbindet sich mit zugesetztem Kalk zu flüssiger Schlacke. Oxidationsreaktionen (ΔG in kcal/mol bei 1600 °C):
C + 0,5 O₂ = CO        (-66)
2CO + O₂ = 2CO₂        (-57,4)
Si + O₂ = SiO₂         (-137,5)
Mn + 0,5 O₂ = MnO       (-58,5)
2P + 2,5 O₂ = P₂O₅     (-148,5)
Oxidationsreaktionen finden in der Einprallzone des Sauerstoffstrahls statt – der Kavität, die durch den Strahleinprall entsteht. Die Vertiefung im Flüssigbad hängt vom Strahlimpuls ab und wird berechnet mit:
F = W · (Ve / g)
F = Kraft, W = Massenstrom, Ve = Austrittsgeschwindigkeit, g = Erdbeschleunigung. Strahlschub und Einfallswinkel werden durch Düsendesign optimiert für gewünschte chemische Reaktionen und Badbewegung.
Düsengestaltung
Düsen sind für einen bestimmten Sauerstoffvolumenstrom (Nm³/min) ausgelegt, der eine bestimmte Austrittsgeschwindigkeit (Mach-Zahl) mit erforderlichem Strahlprofil und Kraft erzeugt, um die flüssige Schlackenschicht zu durchdringen und im Kavitätsbereich mit dem Flüssigmetallbad zu reagieren.
Der hochimpulsige Sauerstoffstrahl verlässt die Laval-Düse mit ca. doppelter Schallgeschwindigkeit. Charakteristischer Parameter: Mach-Zahl (Verhältnis lokale Gasgeschwindigkeit / Schallgeschwindigkeit). Durch Expansion in der Düse kühlt der Sauerstoff auf ca. –100 °C ab, was die Düse auf Wasser- und Sauerstoffseite intensiv kühlt.
Laval-Düse: konvergenter Einlauf, divergenter Auslauf (CD-Düse). Überschallstrahlen durch CD-Düsen. Stagnierender Sauerstoff im Reservoir unter Druck Po. Beschleunigung im konvergenten Teil bis Schallgeschwindigkeit (Mach=1) im zylindrischen Engpass. Expansion im divergenten Teil: Temperatur, Dichte, Druck fallen, Geschwindigkeit steigt auf Überschall (Mach>1).
Beim Austritt in den Konverter spreizt der Strahl ab und klingt ab. Ein überschalliger Kern bleibt für eine gewisse Distanz erhalten. Spreizwinkel typisch 10–16°, in manchen Designs bis 23°.
Geeignetes Düsendesign und korrekte Betriebsführung sind notwendig für effiziente Stahlerzeugungsreaktionen und maximale Lanzenlebensdauer. Überblasen (Strahl nicht vollständig expandiert beim Austritt) → Stoßwellen außerhalb der Düse → Energieverlust, geringere Strahlkraft auf das Bad. Unterblasen (Strahl expandiert bis Umgebungsdruck, stoppt vor Düsenauslass) → Strömungsablösung an Düseninnenwand → heiße Konvertergase brennen zurück/erodieren Düsenauslass → verkürzt Düsenlebensdauer, Kraftverlust, „weiches Blasen“. Mechanik der Überschallstrahlbildung, Über- und Unterblasen in Abbildung 1.
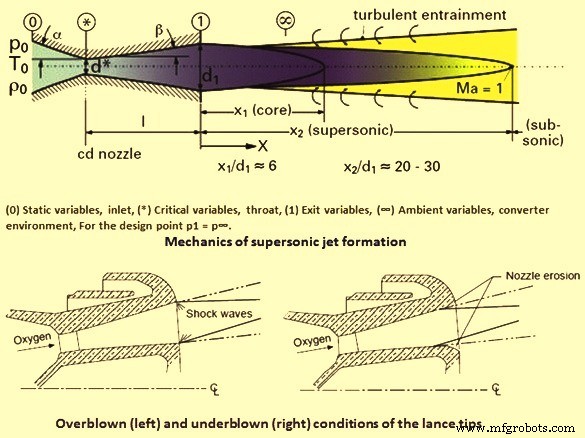
Abb. 1 Mechanik der Überschallstrahlbildung sowie Über- und Unterblasbedingungen
Hauptkomponenten der Sauerstofflanze
Sauerstoffeinspeisearmaturen, Sauerstoffaustritt (Lanzenspitze) aus hochwärmeleitendem Guss-/Schmiedekupfer mit präzise bearbeiteten Düsen für gewünschten Volumenstrom und Strahlparameter. Lanzenrohr: Koaxialrohrsystem (Außenrohr, Zwischenrohr, Zentralrohr für Sauerstoff). Lanze muss thermische Ausdehnung/Kontraktion ausgleichen. Außenrohr hohen Temperaturen ausgesetzt → dehnt sich aus; interne Konstruktion mit O-Ring-Dichtungen und Gelenken nimmt Ausdehnung auf. Spannungsfreies Design, stahlwerksgerechte Bauqualität für normale Betriebsbedingungen.
Kühlwasser verhindert Ausbrennen. Kupferdüse und Stahlrohr werden mit Umlaufwasser (ca. 6 bar) gekühlt. Kühlkanäle: Wasser fließt durch Düsenmitte, austritt durch Außenrohr. Auslegung für maximale Kühlwasserströmungsgeschwindigkeit im Düsenbereich (höchste Temperaturen). Kritisch für Lanzenlebensdauer. Auslasstemperatur ≤ 60–65 °C.
Laval-Düsen müssen so ausgelegt sein, dass Prozessvariablen während des Blasens den Designparametern entsprechen. Betrieb bei höherem Eintrittsdruck als Auslegungsdruck → ineffiziente Strahlen. Betrieb bei niedrigerem Eintrittsdruck → schneller Verschleiß, ineffiziente Überschallstrahlen.
Faktoren, die die Lanzenleistung beeinflussen
- Si-Gehalt des Roheisens – beeinflusst Schlackenmenge, Schlackenpenetration, Überschlappen.
- Lanzenbetriebshöhe – muss in Düsenauslegung berücksichtigt sein. Zu niedrig → extreme Temperaturen, unzureichende Kühlung → vorzeitiges Abschmelzen/Verbrennen der Lanzenspitze. Zu hoch → geringere Strahlwirkung, längere Veredelungszeit, höherer O₂-Bedarf für Entkohlung und Badtemperatur.
- Sauerstoffvolumenstrom – Designparameter, begrenzt durch O₂-Versorgung und/oder Emissionsvorgaben.
- Austrittsgeschwindigkeit (Mach-Zahl) – höherer Mach = kraftvollerer Strahl.
- Düsenanzahl und -winkel – Früher: Einzeldüse senkrecht nach unten → viel Überschlappen, Materialauswurf. 3-Loch-Düsen leicht angewinkelt → weniger Überschlappen, höhere Ausbeute. Heute 4–6 Düsenkonfigurationen.
Einprallfläche als Funktion von Düsenanzahl und -winkel. Vergleich bei O₂-Volumenstrom 565 m³/min, Mach 2, Lanzenhöhe 1,8 m:
- 3-Loch, 12°: 1,41 m²
- 4-Loch, 12°: 1,52 m²
- 5-Loch, 12°: 1,61 m²
- 5-Loch, 14°: 1,67 m²
Größerer Düsenwinkel → größerer lateraler Kraftanteil → mehr Rühren/Bewegung im Bad. Zu starker lateraler Anteil → höherer Feuerfestverschleiß.
Faktoren, die die Lanzenlebensdauer beeinflussen
Lange Düsenlebensdauer ist ökonomisch vorteilhaft. In der Praxis beeinflussen viele Parameter den Prozess: Roheisenchemie, Schlackepraxis, Kalkqualität, Lanzenmuster, dynamische/statische Lanzensteuerung, O₂-Versorgungsdruckrestriktionen, Konverterform/Volumen. Unterschiede zwischen Werken groß → nur allgemeine Regeln für ideale Praxis.
Empfindlichster Teil: Lanzenspitzenkrone, Temperaturen >2000 °C. Erfordert Kupfer mit Leitfähigkeit nahe 100 % (nur Schmiedekupfer). Gusskupfer: min. ~90 % elektrische Leitfähigkeit. Elektrische Leitfähigkeit ∝ thermische Leitfähigkeit.
Typische Lanzenlebensdauer: 200 Heats; manche Werke erreichen 400, andere <100. Kühlwasser kritisch: Durchflussrate am Auslegungswert halten, Auslasstemperatur ≤ 60–65 °C. Wasserqualität wichtig: Verunreinigungen → Ablagerungen → schlechtere Wärmeübertragung → kürzere Lebensdauer. Betriebshöhe kritisch für Penetration; zu niedrig → Erosion/Schmelzen der Düsenfront.
Unterblasen → Düsenaustrittserosion → Lanzenausfall. Übermäßiger Schlackenaufbau (Skull) an Düse muss mechanisch entfernt oder abgebrannt werden – beide Praktiken können Lanze beschädigen.
Zwei Hauptfaktoren für Lebensdauer:
- Druckverlust zwischen Ventilstation und Düseneintritt – Statischer Druck für Düsenauslegung wird an Ventilstation eingestellt, nicht an Düse. Volumenstrom für metallurgische Reaktion wird so erzeugt. Druckverlust durch Reibung und Umlenkungen (0,3–1,5 bar, abhängig von Rohrgeometrie) ist unbekannt. Für Düsenauslegung muss er geschätzt, Eintrittsdruck bestimmt werden. Theoretische Berechnung des echten Druckverlusts schwierig (kompressible Strömung, alle Gasnetzkomponenten). Eintrittstemperatur und statischer Druck im Konverter ebenfalls unbekannt. Prozessvariablen für Düsenauslegung sind Annäherungswerte. Abweichung vom Designbetrieb → schneller Verschleiß, instabile/ineffiziente Blasbedingungen.
- Prozessschwankungen während des Betriebs – Operator variiert Variablen auf unvorhergesehene Ereignisse (Überschlappen, Druckschwankungen im O₂-Netz, Kühlerzzugabe) und laufende Prozessereignisse (Probenahme mit Sub-Lanze). Düsenvolumenstrom weicht vom Ideal ab. Innen und außen an der Düse entsteht komplexes Strömungsmuster (Diamantwellenmuster) aus Kompressions-/Expansionswellen → Verschleiß der Düsenkante.
Neuentwicklungen bei LD-Lanzen
Nachbrennlanze (Post-Combustion Lance)
Da 90 % des Gases aus Oxidationsreaktionen CO ist, ist weitere Verbrennung zu CO₂ wünschenswert. Hoch exotherm → zusätzliche Wärme. Praxis in Werken mit hohem Schrott/Roheisen-Verhältnis. Erfordert Zweistrom-Lanze: zwei Sauerstoffauslässe. Hauptstrom wie konventionelle Lanze über Lanzenspitze; Hilfsstrom separat gesteuert, wird höher im Konverter eingeblasen. Funktion: Reaktion mit CO aus dem Bad → zusätzliche thermische Energie für mehr Schrottschmelze, Kontrolle von Skull-Aufbau im Konvertermund.
Schlackenspritzen (Slag Splashing)
Schutzschicht aus MgO-reicher Schlacke auf Konverterwänden. Nach Abstich des Flüssigstahls verbleibt Restschlacke im Konverter. Diese wird für Zusammensetzung und Temperatur konditioniert (beide Parameter kritisch für Erfolg). O₂-Zufuhr aus, N₂-Zufuhr an. Lanze auf ca. 1 m über Konverterboden abgesenkt. N₂ spritzt flüssige Schlacke an Wände → Schutzschlackenschicht auf Feuerfest. Zwei Verfahren: (i) Konverter leer (Stahl und Schlacke abgestochen), (ii) mit Flüssigstahlbad und Schlacke im Konverter (zweite Methode hauptsächlich für Gichtbereich und oberen Konverterteil). Blasverfahren unterschiedlich. Dauer 2–3 Min., Konverter vertikal. N₂-Strom gesteuert nach Lanzenhöhe, meist automatisiert. Ergebnis: typische Feuerfeststandzeit >20.000 Heats pro Kampagne. Ausbesserungsbedarf <0,5 kg/t Flüssigstahl.
Herstellungsprozess
- Mobile Wartungssoftware: Effiziente Workflows treiben
- IoT Device Management: Schlüssel für skalierbare und sichere Deployments
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
- Wie Präzisionstechnik den modernen Fertigungserfolg antreibt
- EDM-Senkerodieren: Grundlagen, Techniken & Vorteile für präzise Metallfertigung