



Blast Furnace Performance steigern: Fortschrittliche Technologien & Kapitalreparatur-Strategien
Technologien zur Verbesserung der Hochofen-Betriebsleistung
Ein Hochofen (BF) ist eine Investition in die Zukunft. Daher ist es notwendig, alle Anlagen, Systeme und Komponenten richtig zu dimensionieren und Technologien einzubinden, die die gewünschte Produktion und Qualität sicherstellen, um eine verbesserte Hochofenleistung zu erzielen. Dies gilt besonders bei Kapitalreparaturen (Großreparaturen). Dabei erfüllen Technologien zur Leistungssteigerung auch neue Anforderungen an Leistung, Personensicherheit, geringere Instandhaltung und Umweltschutz.
Eine zentrale Herausforderung für Hochofenbetreiber war stets die kontinuierliche, zuverlässige Lieferung von Roheisen für das Stahlwerk bei gleichmäßiger Qualität und minimalen Kosten. Jede Produktionsunterbrechung kann Stillstände in nachgelagerten Anlagen verursachen. Stillstandszeiten müssen minimiert, die Kampagnenlebensdauer maximiert werden. Schwankungen der Betriebsparameter müssen für gleichmäßige Roheisenqualität vermieden werden – nur durch geeignete Technologien sowie fortschrittliche Automation und Prozessleittechnik möglich.
Wichtige Technologien zur Leistungssteigerung
Mehrere Technologien (Abb. 1) verbessern bei Einführung die Hochofenleistung erheblich – sowohl Produktivität als auch Brennstoffverbrauch. Dies führt zu höherer Roheisenproduktionsrate pro Hochofenvolumen und reduziertem Koksverbrauch. Wichtigste Technologien:
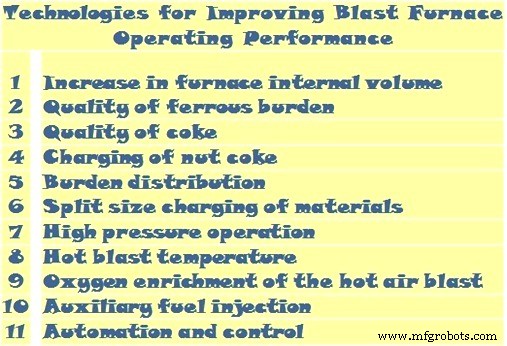
Abb. 1 Technologien zur Verbesserung der Hochofen-Betriebsleistung
Erhöhung des inneren Ofenvolumens
Durch fortschrittliche Feuerfestauskleidung und Ofenkühlung kann die Auskleidungsdicke bei Kapitalreparaturen verringert werden, während die Kampagnenlebensdauer steigt. Dünnere Auskleidung → größeres inneres Ofenvolumen → höhere Produktionskapazität. Gleichmäßiges Temperaturprofil über die gesamte Kampagne. Verbesserte Feuerfestmaterialien: erosionsbeständige Alumina-Feuerfest im Oberofen, Siliciumkarbid-Feuerfest in Bauch und Magen, erosionsbeständige Kohle-Hearthwände mit Keramikpads. Zur Kühlung: Kupferstäbe in Hochwärmestromzonen, Gusseisenstäbe in anderen Zonen (meist mit unabhängiger Kühlung).
Qualität der eisenhaltigen Beschickung (Ferrous Burden)
Für einen durchlässigen Hochofen (Voraussetzung für stabilen Betrieb) muss die eisenhaltige Beschickung fest, eng klassiert und effizient gesiebt sein (Feinanteile entfernt). Sie darf im Schacht nicht übermäßig zerfallen (zusätzliche Feinanteile). Sie muss ausreichend porös, reduzierbar und passend dimensioniert sein, damit das Material bis zur Erweichungszone ausreichend reduziert ist. So ist die kohäsive Zone weniger restriktiv, mit weniger FeO-reicher Schlacke, und die thermische Belastung in den unteren Ofenbereichen ist niedriger → ruhiger Betrieb. Physikalische und metallurgische Eigenschaften von Sinter, kalibriertem Lumpenerz und/oder Pellets müssen erfüllt sein. Erweichungs- und Schmelzeigenschaften der eisenhaltigen Bestandteile beeinflussen den Hochofenbetrieb maßgeblich. Restriktionen in der kohäsiven Zone und schlechte Schmelzeigenschaften führen zu unregelmäßiger Sinkgeschwindigkeit, instabilem Betrieb, thermischen Schwankungen.
Wichtig bei Auswahl der Beschickungsbestandteile: ihre Erweichungs- und Schmelzeigenschaften. Der größte Druckabfall im Hochofen liegt im Bereich, wo die eisenhaltige Beschickung erweicht, schmilzt und durch das Koksbett tropft, durch das die Gase aufsteigen. Ein breites Schmelz-/Erweichungsintervall erhöht Druckabfall und kohäsive Zone, die auf die untere Schachtauskleidung drückt.
Koksqualität
Für stabilen Betrieb bei angemessener Produktivität ist guter Koks essenziell. Häufigster Grund für schlechte Betriebsperioden. Koks muss fest und stabilisiert sein, um Beschickungsgewicht mit minimalem mechanischem Abbau zu tragen. Ausreichend groß, eng klassiert, minimal Feinanteile → durchlässiges Bett, durch das Flüssigkeiten in den Herd tropfen können, ohne aufsteigende Gase zu behindern. Gleichmäßige Korngröße vermeidet unerwünschte Permeabilitätsschwankungen und unterstützt variierende Kokslagenstärke über Ofenradius zur radialen Gasflusssteuerung. Koks muss ausreichend unempfindlich gegenüber Lösungsverlust sein (CRI normal 20–23 %), unter diesen Bedingungen Festigkeit behalten (CSR normal 65–68 %), niedrige Alkalien → minimiert Alkali-Vergasung im Windkanal (schädlich für Koksabbau). Niedriger Schwefel → minimiert Roheisenschwefel. Koksfeuchte und Kohlenstoffgehaltschwankungen kontrollieren → thermischer Prozesszustand stabil.
Koks im Ofenzentrum ersetzt nach und nach den „Dead Man“ und den Koks im Herd, der durchlässig bleiben muss, damit Flüssigkeiten über die Herdmitte ablaufen. Verhindert übermäßigen peripheren Roheisenfluss im Herd. Erhöhung der Herdmitteltemperaturen korreliert mit größerem Dead-Man-Koks → erhöhte Herdmitteaktivität. Sieböffnung der Kokssiebe ist wichtiger Parameter für Herddurchlässigkeit. Meist vorteilhaft: Sieböffnung vergrößern, anfallenden Feinkoks mit eisenhaltiger Beschickung mischen, weg von Ofenmitte.
Ziel hoher Koksqualität: großer Koks erreicht untere Ofenbereiche. Zur Langzeitüberwachung: gelegentlich Koks von Winddüsenebene entnehmen, Eigenschaften mit Beschickungskoks vergleichen. Während planmäßiger Wartung, oft bei Winddüsenwechsel. Große Koksprobe aus Winddüsenöffnung entnehmen, mit zugehörigem Beschickungskoks vergleichen.
Zur Minimierung thermischer und chemischer Schwankungen ist homogene Beschickung wünschenswert. Bestandteile so intim wie möglich mischen. Hängt von Anzahl Bestandteile und Beschickungssystem ab, lässt sich aber durch Bunkerauswahl und Entladereihenfolge vernünftig erreichen.
Nusskoksbeschickung
Flexibles Beschickungssystem ermöglicht Nusskoks-Einsatz. Korngröße abhängig von Größe/Wirkungsgrad der Hochofen-Kokssiebe im Koksortierbereich der Kokerei, typisch 10–25 mm. Nusskoks gemischt in eisenhaltigem Material, entlang Mittelradius positioniert → verbessert Reduktionswirkungsgrad und Permeabilität der Erzschicht in kohäsiver Zone. Senkt Bauchtemperaturen. Nusskoks auch an der Wand, zwischen zwei Erzschichten, um inaktiven Wandbereich bei Feinerzbeschickung an der Wand zu vermeiden.
Beschickungsverteilung (Burden Distribution)
Einer der Hauptfaktoren für Betriebsstabilität und – durch radiale Gasflusssteuerung – für Wandverschleißrate. Zur besseren Kontrolle der Beschickungsverteilung im Schachts und Verbesserung Gas-Feststoff-Kontakt/Brennstoffeffizienz wurden neue Entwicklungen genutzt. Zwei Verteilersysteme ermöglichen ausreichende Kontrolle für hohe Produktivität: Glockenloser Ofenkopf mit schwenkbarem Drehverteiler und Glockenbeschickung mit beweglicher Schlundpanzerung.
Primär wird radialer Gasfluss durch Verhältnis eisenhaltige Beschickung / Koks gesteuert (Koks allgemein gröber). Einfachste Methode: diskrete Schichten laden, Schichtdicke über Radius variieren. Wandschutz durch Erhöhung des Erzanteils an der Wand → weniger Wärmeabfuhr durch Wandkühlung. Grenze: zu hoher Erzanteil nahe Wand → inaktive Schicht → Wandanbackungen, unvorbereitete Beschickung in untere Bereiche → Winddüsenausfälle. Koksanteil in Ofenmitte muss für stabilen Betrieb bei gewünschter Produktion ausreichen. Großer Koksanteil → durchlässige Zone, weniger absteigende Flüssigkeiten → maximales Windvolumen ohne große Druckschwankungen und erratisches Absinken.
Zentraler Koks ersetzt Koks im Herd → Koks-reicher, durchlässiger Zentrum fördert durchlässigen Herd → Flüssigkeitsfluss über Herd. Zentraler Koks-Schornstein nicht unnötig breit, sonst Ineffizienz und Schäden an Ofenkopf durch übermäßige Wärmekapazität aufsteigenden Gases.
Split-Größen-Beschickung (Split Size Charging)
Fortgeschrittene Verteilersysteme erlauben zusätzliche Kontrolle durch Nutzung mehrerer Korngrößenbereiche eines Materials. Häufigste Praxis: Feine eisenhaltige Materialien (aus Siebung der Hauptbeschickung) separat in kleinen Mengen nahe Ofenwand laden → lokale Permeabilitätsreduzierung → Wandschutz. Separate kleine Chargen reduzieren normalerweise Beschickungskapazität. Mit Glocke und beweglicher Schlundpanzerung weniger Verzögerungen als glockenloser Ofen (kürzere Entladezeit). Möglich: kleine Mengen Feinmaterial in oberen Trichter/Glocke laden, mit entsprechendem initialem Schwenkwinkel oder Schlundpanzerungseinstellung an Wand laden. Menge begrenzt durch Trichterentleerungseigenschaften (ohne Vermischung mit Restladung). Finanzielle Vorteile: direkte Nutzung von Feinerzen statt Rückführung zum Sintern. Analog: eisenhaltige Beschickung in groß/klein aufteilen, über verschiedenen Radiusbereichen laden → radiale Permeabilitätssteuerung.
Hochdruckbetrieb (High Pressure Operation)
Begrenzender Faktor für Erhöhung des Windvolumens: Hebeeffekt durch große Gasvolumen, die nach oben durch Beschickung strömen. Verhindert normales Absinken → Produktionsverlust statt -steigerung. Um Produktionsraten über Normal zu steigern: Hochofen mit Scheitelventil (Septum valve) im Ofengassystem ausgerüstet → Erhöhung Austritsgasdruck. Druckerhöhung komprimiert Gase im gesamten System → größere Windmenge blasbar. Mit höherer Windmenge pro Minute → entsprechende Produktionssteigerung. Zusätzlich: SiO-Bildung unterdrückt → niedrigerer Roheisen-Si-Gehalt.
Bei Erhöhung des Ofengasdrucks muss auch Einblasluftdruck proportional erhöht werden. Erfordert größeren Gebläse für höheren Volumenstrom bei höherem Druck. Ofenmantel, Windheizermäntel, Staubfänger, Primärwäscher, Gasleitungen müssen strukturell für höheren Druck ausgelegt sein. Drosselventil zur Druckerhöhung hinter Primärwäscher (Sandstrahleffekt durch Staubentfernung reduziert). Ablaufwasserleitung Primärwäscher mit Regler, damit Gasdruck nicht Wassersiegel zerstört. Reines Gas oder Stickstoff zum Druckausgleich an Beschickungsanlage. Öfen mit Scheitelüberdruck 2–2,5 bar betrieben erfolgreich. Manche mit Scheitelgas-Entspannungsturbinen → Energierückgewinnung, Stromerzeugung.
Windtemperatur (Hot Blast Temperature)
Hohe Windtemperatur verbessert Brennstoffeffizienz, erlaubt höhere Ofentemperaturen → höhere Ofenkapazität. Essentiell für effizienten Betrieb: senken Koksbedarf substantially, ermöglichen Einspritzung von Hilfsbrennstoffen (z. B. Pulverkohle) als Koksersatz. Gesamte Energieeinsparung durch Kombination von Techniken: ~0,12 Mio. kcal/t Roheisen. Betriebskosten sinken: Koksrate reduziert sich um 2,8 % pro 100 °C Windtemperaturerhöhung (bei 1000–1200 °C). Viele moderne Öfen arbeiten >1300 °C.
Sauerstoffanreicherung der Heißluft (Oxygen Enrichment)
Zweck: Kontrolle der adiabatischen Flammentemperatur im Windkanal (RAFT), Herdgaserzeugung, Schmelzintensität. Bei Sauerstoffanreicherung steigt RAFT. Hohe Flammentemperaturen unverträglich mit minderwertigen Beschickungsmaterialien → benötigen qualitativ hochwertige Beschickung. Hohe Flammentemperaturen durch Sauerstoffanreicherung müssen mit Windfeuchte und Brennstoffeinspritzung kontrolliert werden. Betriebe mit >12 % O₂-Anreicherung. Pro Prozent O₂ über Normal (ca. 21 %) steigt Produktionsrate um 2–4 %. Bei gut reduzierbaren Beschickungsmaterialien (schnelle Reduktion) kann Flammentemperatur signifikant erhöht, Brennstoffeffizienz verbessert werden. Sachgemäße Sauerstoffnutzung kontrolliert Herdgas-Massenstrom → maximiert Ofendurchsatz bei kontrollierter Roheisenqualität.
Hilfsbrennstoffeinspritzung (Auxiliary Fuel Injection)
Mit Entwicklung von Techniken für Windtemperaturen 1000–1300 °C und Notwendigkeit RAFT-Kontrolle (wegen Beschickungsqualität) wurde Einspritzung von Kohlenwasserstoffbrennstoffen durch Winddüsen möglich: Flammentemperatur kontrollieren, Reduktionskraft des Herdgases erhöhen, gleichzeitig Hochofenkoks ersetzen. Bei großen Koksmengen verbrennen Kohlenwasserstoffe nur zu CO und H₂ → weniger Wärme als ersetzter Koks → Flammentemperaturkontrolle, aber reduzierendes Gas wirksamer als aus Koksverbrennung.
Viele Brennstoffe erprobt: Erdgas, Kokereigas, Öl, Teer, Pulverkohle, sogar Kohle-Öl-Schlämme. Pulverkohle (PCI) heute am meisten genutzt (Verfügbarkeit, niedrige Kosten). Bei Kohleeinspritzung wird Kohle durch Lanze in Windstrom seitlich an Blasrohren eingeblasen. Wünschenswert: vollständige Vergasung/Verbrennung vor Verlassen des Windkanals. Vorsichtsmaßnahmen gegen Brennstoffansammlung in Windkasten/Blasrohr und nachträgliche Verbrennung. PCI-Prozess:
- Kohle-Zufuhr → Kohlevorbereitungsanlage: Fremdstoffe durch Siebung und Überbandmagnet entfernt.
- Zerkleinerung und gleichzeitige Trocknung in Heißgasstrom oder kombinierter Mahl-Trocknereinheit, Absaugung durch Induktionsventilator.
- Kohle mit korrekter Korngrößenverteilung → Geschwindigkeitsabscheider → Auffang in Schlauchfilter.
- Endprodukt vor Übertragung in Silo gesiebt.
- Anteil Abgase zurück zum Heißgasgenerator an Mahl-/Trocknereinheit → Sauerstoffgehalt des Heißgases in Kontakt mit Kohle <12 % → Zündverhütung.
- Einspritzsystem: Schleusenbehälter und Injektoreinheiten. Kohlevolumenstrom pro Winddüse unabhängig steuerbar (mechanischer Dosierer). Alternativ einfacheres Splittersystem (geringere Genauigkeit). PCI-Ausrüstung heute robust: Verfügbarkeit >98 %, genaue Einspritzraten ±2 %.
Automation und Regelung
Moderne Automatisierung und Regelung deckt alle Aspekte des Ofenbetriebs ab:
- Ofenkopfsteuerung bei Skip- oder Bandbeschickung mit komplexen Beschickungsmustern und -verteilung
- Einzigartiges Spiralbeschickungssystem für glockenlosen Ofenkopf → Erhöhung Feinanteil
- Bunkersteuerung: sequenziell gebatchte Materialien mit „In-Flight“-Wägung und Schichtung
- Gaseinreinigungssteuerung
- Windheizersteuerung: zyklisch, parallel, überlappend parallel, versetzt parallel (Vier-Windheizer-Betrieb)
- Kohleeinspritzsystem-Steuerung
- Gießhallenbetrieb und -steuerung
- Schlackegranulieranlagen-Steuerung
- Anlagensicherheit und Abschaltsequenzen
Für hohe Hochofenleistung bei niedrigen Kosten: geschlossenes Optimierungssystem (Closed-Loop Optimization). Basiert auf fortgeschrittenen Prozessmodellen, künstlicher Intelligenz, erweiterten Softwareanwendungen, grafischen Benutzeroberflächen, operativem Know-how. Hervorragende Prozessleistung und signifikant niedrigere Produktionskosten. Im Closed-Loop-Expertsystem werden Hauptparameter (Koksrate, Basizität, Dampfeinspritzrate, Beschickungsverteilung) simultan und automatisch im Closed-Loop-Modus gesteuert → stabile, konsistente Prozesse bei niedrigen Kosten. Präzise Steuerung auf Basis fortgeschrittener Prozessmodelle.
Prozessinformations-Managementsystem (PIMS) sammelt, bereitet auf, speichert alle relevanten Daten für spätere Nutzung.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Trockengranulation von Hochofenschlacke: Steigerung der Energierückgewinnung & Nachhaltigkeit