



Einspritzung von Kunststoffabfällen in Hochofen zur Energierückgewinnung
Kunststoffabfalleinspritzung in den Hochofen
Das Recycling von Kunststoffabfällen (WP) durch Einspritzung in den Hochofen (BF) wird in wenigen BF praktiziert, besonders in Japan und Europa. Die Nutzung von Kunststoffen im BF gewinnt auch Energie aus WP zurück und gilt daher teils als Energierückgewinnung. BF-basierte Roheisenherstellung kann WP durch folgende Methoden nutzen:
- Verkokung mit Kohle zur Koksproduktion.
- Ofengichtbeschickung (Top Charging) – erzeugt jedoch unerwünschten Teer durch Zersetzung der Kunststoffe im Schacht.
- Vergasung der Kunststoffe außerhalb des BF, Einspritzung des Synthesegases durch die Düsen.
- Einspritzung als Feststoff durch die Düsen ähnlich Pulverkohle (PCI). Meist als Ko-Einspritzung von WP und Kohle.
Erster Versuch der WP-Einspritzung (WPI) 1994 im Stahlwerk Bremen, kommerzielle Einspritzung ein Jahr später. Erstes integriertes System für Kunststoffabfalleinspritzung bei NKK (heute JFE Steel) Keihin Works, Japan.
Vorteile der WP-Einspritzung
- Reduktion deponierter oder verbrannter Kunststoffabfälle.
- Geringerer Verbrauch von Koks und PCI → Schonung Kohleressourcen. Weder WP noch PCI können Koks vollständig ersetzen. Koksersatz im BF hängt teils von WP-Qualität ab.
- Energieressourceneinsparung: Nutzen aus gemischter WPI ~11 Gcal/t.
- CO₂-Emissionsminderung: Heizwert von WP mindestens so hoch wie PCI, höheres H₂/C-Verhältnis → weniger CO₂ aus Verbrennung und Eisenerzreduktion im BF.
- Geringerer Energieverbrauch: H₂ günstigeres Reduktionsmittel als C. H₂-Regeneration schneller, weniger endotherm als CO-Regeneration → niedrigerer Energieverbrauch, damit niedrigere CO₂-Emissionen.
- Hohe Energieeffizienz (≥80 %). ~60 % injizierter Kunststoffe werden zur Erzreduktion verbraucht, ~20 % der Energie der verbleibenden 40 % Gase als Brennstoff im Stahlwerk genutzt. Effiziente WP-Nutzung im BF.
- WP hat geringeren Schwefel (S) und Alkaligehalt als Kohle. Niedrige S-Gehalte erwünscht (Einfluss auf Roheisenqualität). Alkalien tragen zu Koksabbau, Sinterdesintegration, Feuerfestauskleidungsverschlechterung bei.
- Geringere Dioxin/Furan-Emissionen. Dioxinemissionen Stahlwerk Bremen: 0,0001–0,0005 ng/m³ Abgas, weit unter Normen. Typischerweise keine zusätzliche Gasverunreinigung → BF-Gichtgas nutzbar im Stahlwerk.
Nachteile
Hauptnachteile: Sammel- und Aufbereitungskosten. WP aus vielen Quellen (Haushalte, Industrie, Landwirtschaft) → weit verteilt → teure Sammlung/Aufbereitung. Hohe Heterogenität (Gemische verschiedener Kunststofftypen). Unterschiedliche Kunststoffe benötigen unterschiedliche Verarbeitung. Hochchlorhaltige Kunststoffe (PVC) müssen dechloriert werden → Zusatzkosten. Cl-Verbindungen korrodieren BF-Feuerfestauskleidung und Leitungen in der Gichtgasreinigung (GCP). BF-Leistung wird vorwiegend von Qualität und Konsistenz von WP, Koks und Eisenerz bestimmt.
WP-Qualität (wie PCI) beeinflusst Roheisenqualität, BF-Stabilität, Produktivität, Gichtgaszusammensetzung. Nach Einspritzung ist Verbrennungsleistung der Kunststoffe wichtig, da sie BF-Betrieb negativ beeinflussen können.
Kunststofftypen
Kunststoffe aus einfachen Kohlenwasserstoffmonomeren (aus Öl/Gas) → Polymerisation → komplexe Polymere. Additive (Antioxidantien, Farbstoffe, Stabilisatoren) für spezifische Eigenschaften.
Kunststoff: Sammelbegriff für Materialien/Verbindungen. >20 Gruppen, hunderte Varianten. Klassifikation in zwei Haupttypen: (i) Thermoplaste, (ii) Duroplaste. Duroplaste: durch Aushärtung verhärtet, nicht durch Erhitzen erweichbar → ungeeignet für BF-Einspritzung (Polyurethan, Epoxid-, Phenolharze).
Für BF-Einspritzung geeignet: Thermoplaste (erweichen bei Erwärmung, härten bei Abkühlung). Fünf Hauptfamilien: (i) Polyethylen (PE): LDPE, HDPE; (ii) Polypropylen (PP); (iii) Polyethylenterephthalat (PET); (iv) Polyvinylchlorid (PVC); (v) Polystyrol (PS): festes PS, expandiertes PS (EPS).
Erste WPI-BFs nutzten Kunststoffe aus Verpackungen/Behältern. BFs spritzen gemischte WP, nicht immer definiert. Gängige Definition: Gemischte WP umfassen alle Nicht-Flaschen-Kunststoffverpackungen.
WP hochheterogen. Überwiegend brennbare Kohlenwasserstoffpolymere + Additive. Geschätzt: nur 3 % des gesamten C als Reduktionsmittel bleibt nicht oxidiert. Polymere haben unterschiedliche physikalisch-chemische Eigenschaften. Chemische Zusammensetzung Hauptpolymergruppen in Tabelle 1. Injiziertes Material besteht aus Gemischen dieser Gruppen (kann PVC enthalten) → Tabelle enthält typische WP-Zusammensetzungen. Zum Vergleich: PCI und Heizöl.
| Tabelle 1: Typische chemische Zusammensetzung von Kunststoffabfällen, PCI und Heizöl | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Element | Einheit | PE | PP | PS | PET | PVC | WP-Gemisch | PCI | Heizöl |
| Kohlenstoff | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Wasserstoff | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Schwefel | % | – | – | – | – | 0,03 | 0,90 | 0,97 | 2,23 |
| Asche | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Chlor | % | – | – | – | – | 47,70 | 1,40 | 0,20 | 0,04 |
| Kalium | % | – | – | – | – | – | 0,05 | 0,27 | 0,001 |
| Natrium | % | – | – | – | – | – | 0,09 | 0,08 | 0,001 |
Gemischte WP muss Spezifikationen entsprechen. Typisch: ≤3 % Feuchte, ≤0,4 % Chloride, ≤8 mm Korngröße. Grenzwerte für Schwermetalle/Spurenelemente (beeinflussen Roheisenqualität). Typische Spezifikation Tabelle 2.
| Tabelle 2: Typische Spezifikation für Schwermetalle und Spurenelemente in Kunststoffabfällen | ||
|---|---|---|
| Element | Einheit | Wert |
| Chlor | % | <2 |
| Schwefel | % | <0,5 |
| Quecksilber | g/t | <0,5 |
| Cadmium | g/t | <9 |
| Blei | g/t | <250 |
| Zink | g/t | <1000 |
| Kupfer | g/t | <1000 |
| Arsen | g/t | <5 |
| Chrom | g/t | <500 |
| Nickel | g/t | <500 |
Zusammenfassend Eigenschaften von WP für WPI im BF:
- Hohes H₂/C-Verhältnis (typisch höher als Kohle). Erhöht H₂ im BF und Gichtgas. Höherer H₂-Gehalt im Rasselgas → geringere Dichte, niedrigerer Druckverlust oder höhere Gasströmung bei gleichem Druck. Da H₂-Reduktion weniger endotherm als direkte Reduktion → geringerer Energiebedarf. H₂ und H₂O diffundieren schneller in/aus Erzbeschickungsteilchen als CO/CO₂ → schnellere Reduktionsraten, besonders bei niedrigeren Temperaturen. Optimale RAFT (raceway adiabatic flame temperature) niedriger durch höheren H₂-Gehalt im Rassel. Aber höhere H₂-Konzentration im BF-Schacht kann Koksfeinst im Schacht erhöhen → Permeabilitätsabnahme.
- Hoher Heizwert (CV), oft höher als PCI. Typisch: PE ~11 Mcal/kg, PS ~9,7, PET ~5,6, PVC ~4,5 (große Schwankungen rigide/flexibel). Höherer CV → mehr Wärme → größere Koksersparnis.
- Niedrige S- und Alkaligehalte (oft niedriger als Kohle).
- Niedrige Asche (ohne Kunststofffüllstoffe, typisch niedriger als Kohle, höher als Heizöl). Wenig zusätzliche Schlacke. Aber WP-Einspritzung führte zu Druckabfall (Permeabilitätsabfall), zugeschrieben Aschekomponente aus WP. Hoher Schmelzpunkt (~1750 °C) der Asche → schwer Schlackenbildung.
- Hoher Cl-Gehalt bei PVC-Vorhandensein. Fast alles Chlor verlässt BF als HCl-Säure → korrodiert Leitungen für Gichtgas. PVC typischerweise aus WP entfernt, aber Dechlorierungsverfahren entwickelt. Cl-Gehalt WP-Gemisch typisch <2 % (ca. 3 % PVC). Bedenken bzgl. Dioxin/Furan-Bildung via HCl, aber Messungen im Gichtgas zeigen niedrige Gehalte.
Festigkeit/Härte von WP kann problematisch sein. Niedrigfeste agglomerierte Kunststoffe brechen leicht beim Transport (Blockaden, Verbrennungsprobleme → geringere Verbrennungseffizienz). WP-Nutzung im BF ermöglicht zusätzliche Rückgewinnung eisenhaltiger Materialien in kunststoffreichen Abfallströmen. 1 kg WP ersetzt typisch ~1,3 kg PCI und ~1 kg Schweröl im BF. Koksersatz durch WPI begrenzt auf ~30 %, Werte bis 40 % zitiert. BF benötigt konsistente Injektantenqualität für stabilen Betrieb → WP-Aufbereitung essenzieller Schritt.
Aufbereitung von WP für die Einspritzung
Qualität der WP-Injektanten wichtig für BF-Nutzung, aber auch für Aufbereitung, Handhabung, Verteilung zum Ofen. WP-Injektant wird aufbereitet und zu Lagerbunker gefördert. Dann pneumatisch über Einzelrohre oder Verteiler zu einzelnen Düsen transportiert.
Zwei kritischste Anforderungen für erfolgreiche WP-Nutzung im BF: Verfügbarkeit und Verarbeitungskosten. Abfälle oft hochheterogen, mit anderen Materialien vermischt → Sammlung/Sortierung teuer. Ziel Aufbereitungsanlage: Rohstoff konsistenter Qualität, erforderliche Korngröße, ausreichende Menge. Verarbeitungsaufwand hängt vom Eingangs Zustand ab.
Fremdstoffe (Metalle, Sand) müssen entfernt werden (Abrasion in Einspritzsystemen, Mahlwerkzeugen, geringere Roheisenqualität). Additive bei Kunststoffherstellung können Abrasion verursachen. Kleine Mengen Papier, Steine, Sand mit Kunststoffen → keine Probleme (in BF-Schlacke ausgetragen).
Viele verschiedene Kunststofftypen im Abfall → Sortierung für getrennte Behandlung nötig → Mehrkosten. Kosten auch durch erforderliche Korngröße beeinflusst (Verbrennungs-/Vergasungseffizienz). Automatisierung senkt Kosten wo möglich. Gesammelter Abfall normalerweise in zwei Ströme getrennt: (i) fester Kunststoff → zerkleinert, Metalle magnetisch entfernt, zu 6–10 mm Stücken zerkleinert; (ii) Folienkunststoff → zerschnitten, PVC durch Zentrifugalseparation entfernt, dann durch Reibungswärme geschmolzen und zu Pellets (6–10 mm) agglomeriert.
Bei kommunalen Abfällen in WPI: ähnliche Behandlung (fester/Folienstrom). Evtl. Dechlorierungsschritt nötig. Getrennte PVC-Pellets werden mit Koks in Drehrohr unter N₂-Atmosphäre auf 300–350 °C erhitzt → Zersetzung zu Kohlenwasserstoffen und HCl. Kohlenwasserstoffe von Koks getrennt → BF-Einspritzung. Zurückgewonnenes HCl im Stahlwerk nutzbar oder verkäuflich. Festigkeit agglomerierter Kunststoffe und Brennbarkeit verbesserbar durch Calciumcarbonat (CaCO₃)-Zugabe.
In Europa entwickelt: Redop-Prozess (Reduktion von Eisenerz im BF durch Kunststoffe aus kommunalen Abfällen). Schlamm aus gemischter Kunststofffraktion (aus kommunalem Abfall getrennt) in Rührreaktor bei 230–300 °C erhitzt. Freigesetztes HCl durch verdünnte wasserlösliche Base neutralisiert. Dechlorierte Kunststoffe schmelzen zu Tropfen (Größe durch Rühren und Zellulose-Spuren bestimmt). Beim Abkühlen erstarren zu Granulaten mit <0,15 % Cl → geeignet für BF-Einspritzung.
Einspritzsystem
Pneumatischer Transport und Dosierung von WP aus Lagerbunker durch Injektantenbehälter (druckbeaufschlagt auf oder über BF-Druck) zu Düseneinspritzlanzen. Lanzen spritzen WP in gleichen Mengen durch symmetrisch um den BF-Umfang angeordnete Düsen. Kritischer Faktor Verteilersystem: gleichmäßige Zufuhr zu jeder Düse ohne Schwankungen. Jede Unterbrechung der WP-Zufuhr führt schnell zu ernsten Problemen. Je höher Einspritzrate, desto schwerwiegender ungeplante Unterbrechung.
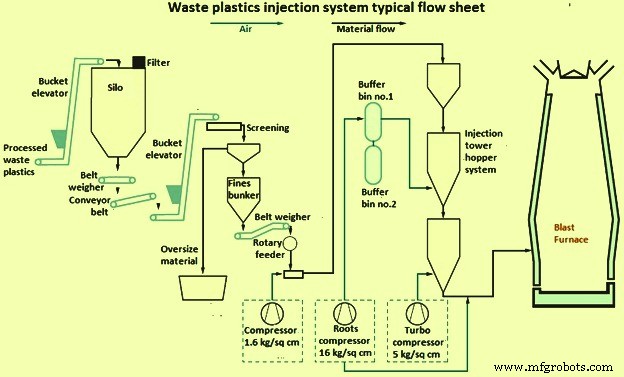
Bei Ko-Einspritzung mit PCI: Transport (i) komplett getrennte Systeme und Lanzen, (ii) getrennte Systeme zu gemeinsamer Lanze, (iii) als Gemisch. Meist getrennte Systeme wegen unterschiedlicher Korngrößen (PCI pulverisiert, WP 1–10 mm) und Dichten.
Mindestens zwei Injektantenbehälter für kontinuierlichen WP-Fluss. Zwei Grundanordnungen:
- Serielle Anordnung: oberer Behälter füllt unteren periodisch auf, der immer unter Druck steht und kontinuierlich in BF einspritzt. Behälter kontinuierlich gewogen, WP-Flussrate sorgfältig geregelt. Verschmutzung der Behälter durch Kunststoffflusen möglich.
- Wechselnde Anordnung: zwei Behälter spritzen abwechselnd. Überlappender Betrieb nötig für WP-Einspritzung während Wechselperiode.
WP aus Injektantenbehältern transportierbar: (i) Einzelrohre zu jeder Düse (Menge unabhängig gesteuert/geladen), (ii) gemeinsames Rohr zu Verteiler nahe BF → gleichmäßige Aufteilung in Einzelrohre zu Düsen. Vorteil Methode 2: größere Distanz Aufbereitungsanlage-BF möglich. Routing-Unterschiede und ungleichmäßige Aufteilung an Verzweigungspunkten → ungleichmäßige Düsenzufuhr. Ungleichgewichte → ungleichmäßiger Verschleiß Rohre/Verteiler.
Je nach WP/Trägergas-Verhältnis pneumatischer Transport in (i) verdünnter Phase oder (ii) dichter Phase. Trägergas meist Druckluft. Gasgeschwindigkeit dichte Phase: 3–8 m/s. Einige Anlagen nutzen verdünnte Phase für Kunststoffpellets (bis 10 mm).
Trägergasgeschwindigkeit immer über Mindesttransportgeschwindigkeit (Verhinderung Blockaden). Mindestgeschwindigkeit abhängig von Systemdruck, Rohrdurchmesser (Variablen interagieren). Niedrige Geschwindigkeit dichte Phase → geringer Rohr-/Komponentenverschleiß. Hohe Geschwindigkeit verdünnte Phase → Verschleiß, besonders Rohrbögen. Verschleißrate bestimmt durch Härte, Form, Geschwindigkeit der Partikel. Kunststoffagglomerate: unregelmäßige Form → Erosion. Extrudierte Pellets: regelmäßige Form. Zerkleinerte Partikel härter als agglomerierte Pellets. Auskleidung erosionsgefährdeter Rohrabschnitte (z. B. Urethan-Elastomer) → Abriebfestigkeit, Verzögerung Feinablagerungen (Blockaden).
WP-Eigenschaften bzgl. Transferleitungsblockaden: (i) Feuchtegehalt (Kontrolle nötig), (ii) Ultrafeinpartikel. Korngrößenverteilung agglomerierter Gemischkunststoffe wichtig. Anteil Partikel <250 µm auf 1 % begrenzt (Spezifikation 0–10 mm, Granulate verdünnte Phase). Für stabile Einspritzung essenziell: ~50 % injizierter Kunststoffe mit Oberkorn 6 mm. Fasrige Kunststoffpartikel schwierig (Fasern agglomerieren → größere Partikel blockieren Rohre). Kunststoffflusen können Rohre verstopfen. Partikel können sich während Transport elektrostatisch aufladen → Anhaftung an Wände. Schwere Fälle: Rohrblockaden, besonders Bögen. Zugabe feinkörnigem Rieselmittel kann beeinflussen.
Blockaden durch Verbesserungen Rohrlayout/Verteilungssystem verringerbar. Einspritzsystem hat Methoden zur Blockadenerkennung/-beseitigung. Transferleitungen mit Spülanschlüssen (Blockadenbeseitigung typisch mit Hochdruckluft). Einfacher, praktischer Test zur Bewertung Fließfähigkeit/Handhabbarkeit von WP nötig → problematische Materialien vor Nutzung identifizieren.
Einspritzlanze spritzt WP in Blasrohr → Düse. Partikel sofort durch Heißwind erhitzt, gezündet, vergasert, verbrannt. Lanzenkonstruktion und -position beeinflussen Verbrennungseffizienz (CE). Probleme: Lanzen-/Düsenblockaden, Lantzenspitzenschmelzen. Blockaden meist durch Erhitzung auf Temperatur, wo WP klebrig werden und an Lanzen/Düsen haften. Verfahren zur Erkennung/Beseitigung vor Problementstehung.
Verbrennung
Rassel (Raceway) lebenswichtige BF-Regionen, obwohl Gesamtvolumen meist <1 % BF-Innenvolumen. Liefern Wärme und Reduktionsmittel. WP-Einspritzung beeinflusst Rasselbedingungen → Folgen außerhalb Rassel. Unverbrannte Partikel, die Rassel verlassen, verursachen Betriebsprobleme: reduzierte Permeabilität, unerwünschte Gas-/Temperaturverteilung, übermäßige Koksabnutzung, erhöhte Char-Mitführung. Menge unverbrannten Chars steigt mit Einspritzrate. Verbrennungs- und Vergasungsverhalten injizierter Kunststoffe im Rassel entscheidend für stabilen Ofenbetrieb. Verbrennungsverhalten WP in Abb. 2.
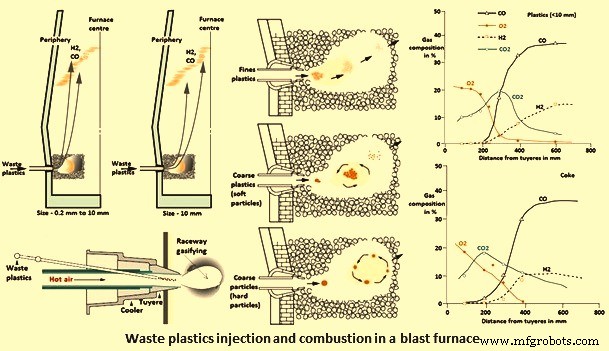
Offensichtlich kann BF mehr injiziertes WP verbrauchen als im Rassel verbrannt, da unverbranntes Material anderswo im BF verbraucht wird. Kunststoffverbrennung folgt ähnlichem Pfad wie PCI, aber manche Kunststoffe zersetzen thermisch in brennbare Flüssigkeit und flüchtiges Gas. Weniger Char aus Kunststoffen mit niedrigerer Asche als Kohle → Gasverbrennung wichtiger als Charverbrennung. Kunststoffpartikel haben niedrige Wärmeleitfähigkeit → hoher Wärmeübergang im Rassel. Verbrennungsverhalten abhängig von Kunststofftyp, Eigenschaften (Härte/Dichte), Größe. Größere Partikel → längere Verweilzeit im Rassel (z. B. 4–6 s für 7 mm).
Verbrennungseigenschaften von WP (nicht Koksverbrennung) bestimmen Gaszusammensetzung und Temperaturverteilung im Rassel, da sie bevorzugt verbrannt werden. Abb. 2 zeigt Gaszusammensetzung (inkl. H₂) in simuliertem (heißem Modell) Rassel bei WP-Einspritzung. Zum Vergleich: Gaszusammensetzung bei reiner Koksbetrieb (nur Heißwind durch Düse).
Verbrennungsausmaß (CE) und damit Menge unverbranntes Material, das Rassel verlässt, hängt von Faktoren ab: (i) WP-Eigenschaften (VM-Gehalt, Korngröße, Dichte), (ii) Betriebsbedingungen (BF-Gaszusammensetzung, Temperatur, Lanzenposition/-design). Verbrennungs-/Vergasungsverhalten WP im Rassel wird von deren Eigenschaften beeinflusst.
Kunststofftypen variieren in Zusammensetzung, Struktur, Ordnungsgrad (Kristallinität). Z. B. Strukturen von PP, PS, PVC unterscheiden sich von PE (Methyl CH₃, Benzol, Cl als Wiederholeinheit). PE: lange aliphatische Kohlenwasserstoffkette aus Ethylenmonomer. HDPE/LDPE im Wesentlichen ähnliche Molekularstruktur, Kettenverzweigung für Dichteunterschiede verantwortlich. Thermisches Zersetzungsverhalten verschiedener WP-Bestandteile unterschiedlich. Thermische Zersetzung PE begünstigt größere H₂-Freisetzung vs. CO.
Kunststoffeinspritzung senkt RAFT (fördern endotherme Reaktionen). WPI hat stärkeren Kühleffekt als PCI, abhängig von Kunststofftyp. PBT stärkerer Kühleffekt als PE, dieser stärker als PS. Einspritzen von 100 kg für minderwertige Kunststoffe bis 170 kg für PS theoretisch möglich bei konstanten Düsensbedingungen ohne Flammentemperaturabfall unter 2000 °C (Abb. 3). Erhöhung Windtemperatur und/oder O₂-Anreicherung und/oder Verringerung Windfeuchte kompensieren Kühleffekt.
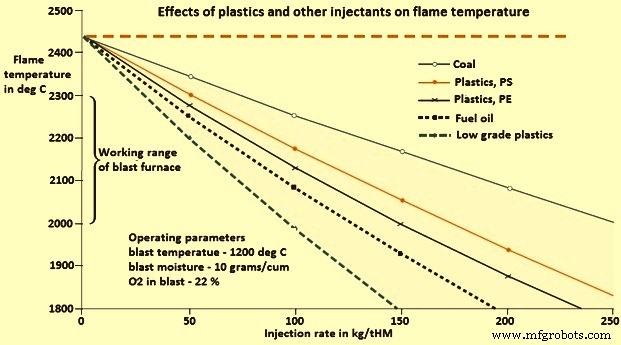
Thermogravimetrische Analysen (TGA): Pyrolyseverhalten von PS, PP, PBT, LDPE, HDPE ähnlich, rascher Gewichtsverlust Kohlenwasserstoffe in engem Temperaturbereich ~80–100 °C. PS-Pyrolyse beginnt/endet vor PP, dieser vor PE. PVC thermische Zersetzung komplexer: erst Benzol (C₆H₆), dann Cl, dann Abbau verbleibender Kohlenwasserstoffe (ähnliche Temperatur wie andere Kunststoffe). Zusätzlich produziert PVC Char-Fraktion (andere Kunststoffe nicht). Komplexere Struktur. Allgemein: PE (und manche andere Kunststoffe) zersetzen thermisch in brennbare Flüssigkeit und flüchtiges Gas.
Studien: PVC produziert Char im Gegensatz zu LDPE, HDPE, PP, PS (ohne Farbstoff). Ungefärbtes PS ergibt keinen festen Rückstand nach Pyrolyse, erzeugt viel Ruß. Auch PVC viel Ruß, dann PS, PP, PE. PVC schnellere Zündung, kürzere Pyrolyse-/Verbrennungszeiten als ähnlich große PE, PP, PS. Schnellere Zündung auf niedrigere „Aktivierungsenergie für thermische Zersetzung“ PVC (20–33,5 kcal/mol vs. 48–72 kcal/mol andere). Unterschiede Pyrolyseverhalten auch durch chemische Strukturunterschiede (Reaktivitätsänderung). PS-Reaktivität > PP > LDPE/HDPE.
Verbrennungsleistung WP durch Korngröße beeinflusst. Für vollständige Umwandlung/effektive Nutzung: Aufheizen, Entflüchtigung, Pyrolyse, Verbrennung der Partikel zwischen Eintritt in Heißwind und Rasselgrenze.
Verbrennungsverhalten verschiedener WP variiert. PE regelmäßig als Ersatzmaterial für WPI-Untersuchungen (Häufigkeit Derivate in WP). Zündtemperatur PE steigt mit Korngröße (360 °C bei 3–5 mm vs. 380 °C bei 6–10 mm) bei Verbrennung in Luft. Größere Kontaktfläche feinerer Partikel zu O₂. Feinere Kunststoffpartikel → höhere CE erwartet.
Analyse CO₂-Konzentration im erzeugten Gas (oft CE-Maß): größere PE-Partikel verbrennen weiter von Düsen entfernt → längere Verbrennungszeit im BF als feinere. Grund: niedrige Wärmeleitfähigkeit Kunststoffe. Analyse zeigt auch: PE hat neben niedrigerer Zündtemperatur kürzere Brenndauer, höhere Brennrate vs. Kohle (0,6–0,7 mm). PE zersetzt bei hohen Temperaturen zu brennbarem Gas. Gas-Gas-Reaktion (Pyrolysegas + O₂) schneller.
Studie Verbrennung PE und gemischtes WP in Elektroofen unter Heißluftstrom, Messung CO/CO₂: Kleinere Partikel beider Materialien schnellere Verbrennungsrate bei 1200 °C, bei 1250 °C Korngröße geringer Einfluss. Erwartungsgemäß CE (Verbrennungsratio = C-Gehalt/originärer C-Gehalt) gleicher Partikelgröße bei höherer Temperatur besser. Kleinere Partikel höhere CE in initialen 200–600 s, danach Umkehr: größere Partikel höhere CE.
CaCO₃-Zugabe verbessert Festigkeit agglomerierter Kunststoffe → Partikel längere Verweilzeit im Rassel. Zusätzlich Senkung Schmelzpunkt gebildeter Schlacke → Verringerung Druckabfall im Ofen durch Permeabilitätsverschlechterung.
Deutsche Studie Verbrennungsverhalten WP gleicher Zusammensetzung (76 % C, 10 % H₂, 8 % O₂, 5 % Asche) und Korngröße (3–6 mm), aber unterschiedlich aufbereitet. Drei Typen: Agglomerat (nach Zerkleinerung/Entfernung Störstoffe), Granulat (nach Schmelzen 100 °C), Re-Granulat (nach zusätzlichem Pressen, höchste Dichte). Agglomerat (zerkleinert) höchste CE (größere Oberfläche, niedrigste Dichte), dann Granulat, dann Re-Granulat. CE aller drei Typen niedrig (große Partikel nicht vollständig in verfügbarer Verweilzeit ausgebrannt).
Effektive WP-Nutzung erfordert Betriebsänderungen zur Kompensation Rasselparameteränderungen und Auswirkungen anderswo im BF (Thermischer Zustand, Schlackenregime, Gasdynamik). WPI bis 10 kg/t HM nicht störend erwartet. Maßnahmen zur Intensivierung WP-Verbrennung in Düsen/Rassel-Region → höhere Einspritraten: (i) Erhöhung O₂-Menge in Düsen, (ii) Anpassung Windtemperatur und -feuchte.
O₂-Zugabe an Düse durch: (i) Anreicherung Heißwind, (ii) Einspritzung durch WP-Lanzen, (iii) separate O₂-Lanzen. Mehr O₂ für WP-Verbrennung im Rassel verfügbar → CE steigt. Einfluss O₂-Anreicherung auf CE begrenzt.
O₂-Anreicherung Heißwind: Reduktion Rasselgasstrom + Anstieg Flammentemperatur. Erster Effekt kompensiert Belastungswiderstandserhöhung (niedrigere Permeabilität) und Druckabfall bei hohen Einspritraten. Zweiter kompensiert Kühleffekt WP-Flüchtigkeitszersetzung. CO- und H₂-Gehalte steigen mit O₂-Anreicherung → verbesserte Erzreduktion im Zentralschacht. CV Gichtgas verbessert sich normalerweise mit O₂-Anreicherung.
Untere O₂-Anreicherungsgrenze: Menge zur Aufrechterhaltung erforderlicher RAFT, mehr O₂ nötig bei steigendem WP-Flüchtigkeitsgehalt. Zu hohe Flammentemperatur → unregelmäßiger Beschickungsabstieg. Zu niedrige → behindert WP-Verbrennung und Erzschmelze. Obere Grenze: ausreichende Gichtgastemperatur. Mit steigendem O₂ sinkt Gasmassenstrom im BF → verringerte Wärmeführung in oberen Ofenbereich für Beschickungstrocknung. Obere Gichtgastemperaturgrenze auch durch Schutz Gichtgasausrüstung. Weitere Begrenzungen: Kosten, Verfügbarkeit.
Schlüsselmaßnahme für Verbrennung bei hohen Einspritraten: hohe Windtemperatur. O₂-Anreicherung wichtigere Rolle als Gasstromkontrolle im BF denn WP-Verbrennungskontrolle. Höhere Heißwindtemperatur meist kostengünstiger als O₂-Anreicherung (erlaubt niedrigeren O₂-Verbrauch). Erhöhte Windtemperatur reduziert auch Koksverbrauch. WP stärkerer Kühleffekt auf Flammentemperatur als Kohle.
Studie: Trotz Erhöhung Windtemperatur (900, 1000, 1100 °C) und O₂-Anreicherung (0,7 %, 1,2 %) bei PE-Einspritzung maximal erreichbare RAFT ~1950 °C. Suggeriert: Windtemperatur und O₂-Anreicherung beeinflussen nur Verbrennungskinetik (Raten), nicht Thermodynamik, solange Kunststoffpartikel brennen, bleibt Maximaltemperatur (Verbrennungsenthalpie) konstant.
Senkung Windfeuchte kompensiert Kühleffekte WPI. Bei übermäßiger RAFT: Windfeuchte erhöhen. Erhöhte Heißwindfeuchte → mehr H₂ im Rasselgas für Erzreduktion. Optimale RAFT in BFs mit höherem H₂-Gehalt kann niedriger sein als bei niedrigerem H₂. Auch Windgeschwindigkeit einstellbar zur Verbesserung WP-Verbrennung und Erhaltung benötigter Rassellänge (kritisch für gute Herdbedingungen).
Unverbrannter Char
Mit steigender Einspritzrate nimmt Verbrennbarkeit von WP ab → unverbranntes Material (Char, Feinst, Flugasche) verlässt Rassel. Teil sammelt sich am Rasselrücken, im „Vogelnest“, behindert aufsteigenden Gasstrom und mitgeführte Feststoffe. Mehrheit wird aufwärts gefegt, kann sich unter Kohäsionszone ansammeln → Permeabilitätsabnahme, BF-Produktivitätsminderung.
Permeabilitätsänderungen unterer Ofenzone beeinflussen weiter Roheisenqualität und Schlackenviskosität. Unverbranntes Material sammelt sich an Positionen großer Gasstromänderungen. Schließlich in Gasstrom mitgerissen, passiert Kohäsionszonen-Koksspalten, steigt Schacht auf → beeinflusst Beschickungspermeabilität, schließlich mit Gichtgas emittiert. Höhere WP-Einspritraten erhöhen auch Verbrennungsgasvolumen → Gasstrom, ändern Wärmelast unterer BF. Zusätzlich mehr Schlacke produziert.
Ablagerung unverbrannter Feinmaterialien: komplexes Phänomen (Generationsmechanismen, Reaktionen, Mehrphasenströmung, Anreicherung, Wiederereinzug). Verschiedene Gasstrommodelle entwickelt zur Verständnis/Vorhersage Feinmaterialverhalten im BF. Mit geeigneten Beschickungsmustern (z. B. zentraler Kokseinbau) und stärkerem Koks viele Gasstromprobleme lösbar.
Erfahrung: Großteil unverbrannten Chars wird im BF verbraucht. Drei Mechanismen: (i) Vergasung mit CO₂ und H₂O, (ii) Reaktion mit flüssigem Eisen (Carburisierung), (iii) Reaktion mit Schlacke. Vorteilhaft, wenn unverbrannter Char an Erzreduktionsreaktionen teilnimmt → ersetzt mehr Koks, senkt unverbrannte Feststoffe im Gichtgas.
Char-Vergasung mit CO₂/H₂O beginnt im Rassel, aber Verweilzeit Feinpartikel zu kurz für nennenswerte Reaktion → Vergasung hauptsächlich im BF-Schacht. Char-C-Reaktionen mit CO₂ (Boudouard-Reaktion) und H₂O langsamer als Charverbrennung. Char aus WP und Koks konkurrieren um CO₂/H₂O. WP-Char reaktiver als Koks-Char → bevorzugt vergasert. Daher Koksabbau durch Boudouard-Reaktion nimmt mit steigender WPI-Rate ab.
Berichtet: CO₂-Vergasungsrate Char aus agglomeriertem WP (Partikeldurchmesser 400–500 µm) ~10× höher vs. PCI-Char (50 µm), trotz größerer Größe. Raten thermo-gravimetrisch bestimmt. PVC-Char CO₂-Vergasungsrate auch leicht höher als PCI-Char. Auch berichtet: Reaktionsrate unverbranntes WP-Char (300–400 µm) ~halb so hoch wie PCI-Char (50 µm). WP-Char längere Verweilzeit in gepacktem Koksbett (größere Größe), aber geringe Vergasungsrate (kleine spezifische Oberfläche) → kann sich im unteren BF anreichern, Permeabilität senken, falls CE im Rassel nicht hoch.
Reaktivität C in unverbranntem Char zu CO₂/H₂O abhängig nicht nur von Oberfläche (Korngröße), sondern auch Struktur, Zusammensetzung, Betriebsbedingungen. CO₂-Vergasungsreaktivität Kohle-Char steigt mit Temperatur bis 1500 °C, besonders 1300–1500 °C. Vollständige Char-Vergasung erfordert ~10 s Kontaktzeit bei 1500 °C. Da Verweilzeit bei solchen Temperaturen im BF zu kurz → Char-Vergasung hauptsächlich bei fallenden Temperaturen im Ofenschacht.
Char-Eigenschaften ändern sich beim Aufstieg im BF → Reaktivität zu CO₂/H₂O. Reaktionsatmosphäre nicht uniform. Beispiel: CO, CO₂, H₂, H₂O Konzentrationen variieren an verschiedenen BF-Positionen. Normalerweise höhere H₂/CO-Konzentrationen am Rand vs. Zentrum für WP 0,2–1 mm, umgekehrt bei größeren Partikeln (<10 mm).
WP-Einspritzung erhöht Rasselgas-H₂-Konzentration. Da chemische Reaktionsrate H₂-Reduktion > CO, nimmt Boudouard-Reaktionsausmaß mit steigendem Rassel-H₂ ab. CO₂/H₂O im oberen BF durch Erzoxidreduktion. Hier Char-Vergasung durch CO₂ wahrscheinlich chemisch-reaktionskontrolliert. Unterer BF: Char-Vergasung teils diffusionskontrolliert. Gesamtcharvergasungsrate wahrscheinlich durch chemische Reaktivität Char zu CO₂ in diesem Bereich beeinflusst. Char-Reaktivität zu CO₂ auch durch chemische Struktur beeinflusst (weniger geordnet = reaktiver).
Bestimmte Minerale in Char-Asche (Fe, Alkalien) katalysieren CO₂-Vergasung, andere (SiO₂, Al₂O₃) verlangsamen. Je nach Zusammensetzung kann Asche C-Umwandlung retardieren (Blockade Charpartikel durch erhöhten Schlackenanteil im Charpartikel). Im unteren BF können kondensierte Alkalien aus rezirkulierenden Gasen (aus Kohle, Koks, Erz) katalytisch wirken. C-Verlust durch Vergasung erhöht Char-Aschegehalt. Allgemein WP niedrigerer Aschegehalt (Mineralien) als PCI → wahrscheinlicher im BF verbraucht.
Carburisierung Roheisens beginnt im festen Zustand in Kohäsionszone, fortgesetzt während Abstiegs der Metalltropfen durch aktiven Koks, Deadman, Herdzone. Unverbrannter Char/Feinmaterial aus Rassel kann tropfendes flüssiges Metall in Rassel/Herdzone kontaktieren. C und andere Elemente (Fe, Si, S) lösen aus Char in flüssiges Fe → beeinflussen Roheisenzusammensetzung. C-Lösung trägt zur Carburisierung flüssigen Eisens bei, steuert Charverbrauch durch Roheisen. Kritisch bei niedriger CE. Wenn Roheisen nahe Sättigung bei Deadman/Herd ankommt, kann unverbranntes Material nicht verbraucht werden → Permeabilitätsminderung in diesen Regionen. C stammt aus unverbranntem WP und Koks.
C-Lösung aus unverbranntem Char in flüssiges Metall beeinflusst durch Betriebsbedingungen und:
- Charpartikelgröße: Unverbrannter Char in pulverisierter Form reagiert wenig mit flüssigem Fe/Schlacke (kann nicht in Flüssigkeiten eindringen). Wenn jedoch zu größeren Partikeln agglomeriert oder von größeren Koksstücken erfasst → verhalten sich wie Rasselkoks, carburisieren Metall bis Sättigung. Tüten-Sonde BF Australien: Ultrafine Kohle-Char-Partikel können mit tropfendem flüssigem Metall reagieren, leichter löslich als ultrafine Koks-Partikel. Experimente: C-Lösungsrate aus Kohle-Char (größere Partikel) langsamer als aus Koks.
- Charstruktur: Rate verbessert sich normalerweise mit geordneterer C-Struktur.
- Charmineralbestand: SiO₂, Al₂O₃, MgO verlangsamen C-Lösungskinetik; CaF₂, Fe-Oxide erhöhen Rate. CaO-Effekt unklar. Ca-Reaktion mit S im Metall → CaS-Schicht hemmt C-Transfer. Ascheschmelztemperatur (AFT) kontrolliert C-Lösung. Ascheschicht auf karbonhaltigem Material verringert für Lösung verfügbare Oberfläche → retardiert C-Lösungsraten. Niedrige AFT → leichte Ascheentfernung als flüssige Schlacke → ständige Exposition frischer C-Oberfläche an flüssiges Eisen → C-Massenübergang.
- Flüssigmetallzusammensetzung: Ändert sich zeitlich. C-Lösungsrate typisch abnehmend mit steigendem C-Gehalt flüssigen Eisens. Höherer S-Gehalt retardiert C-Lösung. Kohle-/Koksverbrennung setzt SOₓ frei → reagieren mit absteigendem Metall/Schlacke. Weniger Problem bei WP (typisch niedrigerer S-Gehalt als Kohle/Koks).
Unverbrannter Char, Asche, Feinst, Koks interagieren mit tropfender flüssiger Schlacke. Schlackenzusammensetzung ändert sich im Abstieg (Fe-Oxidkonzentration kontinuierlich reduziert). Reaktionen an Grenzfläche festes Char/flüssige Schlacke spielen Hauptrolle im Charverbrauch (Beeinflussung Reduktionsreaktionskinetik, Kontaktfläche Schlacke/Char).
Faktoren Char-Schlacke-Interaktion: Schlackenzusammensetzung, Char-C-Gehalt, Char-Aschegehalt/-zusammensetzung, Betriebsbedingungen. Charverbrauch durch Schlacken erfolgt im Wesentlichen durch:
- Reduktion Fe-Oxide in Schlacken durch Char-C: Benetzungscharakteristik signifikanter Effekt auf dominierenden Reduktionsmechanismus. Benetzung variiert mit Schlackenzusammensetzung, Temperatur, Zeit, karbonhaltigem Material. Benetzung zeitabhängig (Fe-Oxid-Reduktion in Schlacke durch Char, Lösung Char-Aschekomponenten in Schlacke → kontinuierliche Variations). Temperaturerhöhung → verbesserte Benetzung Schlacke/C-Grenzfläche. Reduktionsrate steigt typisch mit zunehmendem Schlacke-FeO (2–10 %) und Temperatur (1300–1600 °C). Allgemein: Kohle-Chars schlecht benetzt von Schlacke >10 % FeO bei 1400/1500 °C. Schnellere Reaktionsrate Koks → Koksfein bevorzugt vor Kohle-Char verbraucht.
- Reduktion SiO₂ in Schlacke durch Char-C: Temperaturfunktion. <1500 °C nur FeO-Reduktion. >1500 °C beide SiO₂ und FeO reduziert → erhöhter Charverbrauch. SiO₂ durch C über gasförmiges SiO zu Si oder SiC reduziert. Selbstreduktion SiO₂ in Char-Asche durch C möglich → weiterer Charverbrauch. SiO₂-Reduktionskinetik durch Benetzung Char durch Schlacke beeinflusst. Benetzung verbessert sich mit zunehmendem Schlacke-SiO₂-Gehalt und Temperatur (1500–1700 °C). Höhere SiO₂/FeO-Gehalte in Char-Asche → verbesserte Schlacke/C-Interaktion → verbesserter Verbrauch dieser Oxide durch Reduktion.
- Interaktion Komponenten Schlacke/Char: Assimilation Char-Aschekomponenten (z. B. S). Zusätzlich: MgO-Reduktion in Schlacke durch Char-C → weiterer Verbrauch. Selbstreduktion Oxide in Char-Asche durch C → Charverbrauch.
Schlackenviskosität spielt Rolle. Unverbrannter Char in Schlacke kann Abstich durch Viskositätserhöhung stören, Char-Aufnahme erhöht meist Flüssigkeit der Rasselschlacke. Änderungen Schlackenbeweglichkeit beeinflussen Position/Form flüssiger/Kohäsionszonen. Hohe Viskosität Schlacke um Düsen → ernste Gasstromprobleme. Schlackenviskosität komplexe Funktion: Zusammensetzung, Temperatur, O₂-Partialdruck. Unverbrannter Char, Koks, unverbrannte Asche aus WP interagieren mit Schlacke. Alle karbonhaltigen Materialien tragen Oxide zur Schlacke bei. Allgemein: höhere SiO₂/Al₂O₃ (saure Komponenten) → höhere Viskosität; höhere Basizität (CaO/MgO) → niedrigere Viskosität (Depolymerisation Silikatnetzwerk). Viskosität sinkt mit steigendem FeO (0–20 %) bei konstanter Basizität. Basizität typisch CaO/SiO₂. Da Schlacke Char/Asche in Rassel nicht vollständig assimiliert, Rasselschlacke meist höhere Basizität als Abstichschlacke. Flussmittelzugabe kann Schlackenbildungsprobleme lösen.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Kokereigas-Einspritzung: Steigerung der Hochofeneffizienz und CO2-Reduktion
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb