



Die Entwicklung der Hochofen-Roheisenproduktion: Eine historische Reise
Der Ursprung der ersten Eisenschmelze ist in der ungeschriebenen Geschichte der menschlichen Zivilisation verborgen. Der erste Beweis für die Verwendung von Eisenwerkzeugen in der Antike stammt tatsächlich aus Ägypten, wo ein Eisenwerkzeug in einer Fuge zwischen zwei Steinen in einer Pyramide gefunden wurde. Der Ursprung vieler prähistorischer Eisenwerkzeuge war wahrscheinlich meteoriges Eisen. Meteoriges Eisen enthält 5 % bis 26 % Nickel (Ni), während geschmolzenes Eisen nur Spuren von Ni enthält, weshalb Eisenartefakte aus Meteoriten von Objekten aus geschmolzenem Eisen unterschieden werden können.
Vor mehr als 4.000 Jahren entdeckten Menschen meteorisches Eisen. Aber es vergingen weitere 2.000 Jahre, bevor die Produktion von Eisen aus abgebautem Eisenerz begann. Die frühesten Funde von geschmolzenem Eisen in Indien datieren auf 1800 v. Chr. (vor der gemeinsamen Zeitrechnung). Das Schmelzen von Eisen soll bei den Chalyben Armeniens, Untertanen des Hethiterreichs, um 1500 v. Chr. stattgefunden haben. Als ihr Reich um 1200 v. Chr. zusammenbrach, nahmen die verschiedenen Stämme das Wissen der Eisenherstellung mit sich und verbreiteten es über Europa und Asien. Das Wissen über die Eisenverarbeitung in ganz Europa und Westasien wird letztlich auf diese Quelle zurückgeführt. Das Eisenzeitalter begann mit der Entdeckung des Eisenschmelzens.
Beginn des Eisenschmelzens
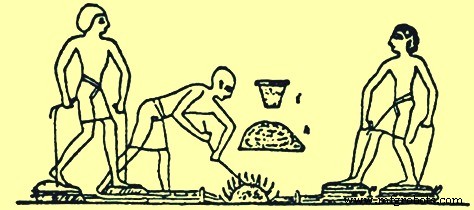
Wie bei der Reduktion von Kupfer-Sulfid-Erzen war die erste Reduktion von Eisenoxid wahrscheinlich zufällig. Es waren die Beobachtungsgaben dieser antiken Metallurgen (die die Bergleute, Chemiker und Technologen ihrer Zeit waren), die sie erkennen ließen, dass Eisen in einfachen Öfen durch direkte Kohlenstoff-(C-)Reduktion des Oxiderzes produziert werden konnte. Die erste aufgezeichnete Darstellung eines Schmelzprozesses wurde an der Wand eines ägyptischen Grabes aus der Zeit um 1500 v. Chr. gefunden (Abb. 1). Dieser Prozess war eine einfache Grube mit Erz und unbekanntem Brennstoff, deren Feuer durch den Einsatz von fußbetätigten Blasebälgen intensiviert wurde. Für die nächsten 3.000 Jahre änderten sich die Techniken zur Eisenproduktion nicht signifikant, wobei Eisenschwamm durch C-Reduktion der Oxide und Eisenprodukte durch Verdichten des Schwamms hergestellt wurden.
Eisenoxid-Erze sind in vielen Gebieten des Planeten Erde vorhanden. So fand ungefähr zur gleichen Zeit, als die Reduktion von Erzen in Ägypten stattfand, dies auch in anderen Gebieten statt. Indien, China, Afrika und Malaya dienten als Standorte für diese initiale Entwicklung der Eisenherstellungspraktiken. Es ist vielleicht signifikant, dass die in diesen Ländern entwickelten Öfen alle recht ähnlich waren. Es gab Unterschiede in Form und Größe, aber die Öfen funktional identisch waren. Die chemische Reduktion zu Eisen erfolgte ohne Schmelzen, und das resultierende Metall war relativ rein und weich und wurde als Schmiedeeisen bezeichnet. Es konnte in nützliche Formen gehämmert werden. Speere, Pfeilspitzen, Dolche und andere Werkzeuge und Waffen konnten aus diesem Schmiedeeisen gefertigt werden.
Etwa 2.000 Jahre lang, bis etwa zum Ende des ersten Jahrtausends n. Chr. (gemeinsame Zeitrechnung), wurde Eisen in kleinen lokalen Herden durch den „Blütenprozess“ (Bloomery Process) produziert. Die Größe dieser Strukturen ist in archäologischen Untersuchungen nicht verfügbar, aber eine moderne Rekonstruktion eines Blütenofens hatte innere Abmessungen von 300 mm Durchmesser × 1.000 mm Höhe. Im Blütenprozess wurde ein Herd gebaut, in den mehrere Schichten Holzkohle und Eisenerz gelegt wurden, bis ein Hügel entstand. Um diesen Hügel wurde ein Gehäuse aus Ton und Ziegeln gebaut, mit einem Loch oben für die Abgase und einem Loch unten für einen Luftstrom, der durch Betätigen von Blasebälgen erzeugt wurde. Die Holzkohle wurde dann entzündet und die Blasebälge betätigt, bis die Holzkohle erschöpft war. Das Gehäuse wurde dann aufgebrochen, und wenn der Prozess gut verlaufen war, gab es einen Schwamm aus schwammigem Eisen und eine Pfütze Schlacke. Der heiße schwammige Eisen wurde mit dem Hammer geschlagen, um einen Eisenblock oder Eisenprodukte herzustellen. Die während des Schmelzens im Blütenprozess ablaufenden Reaktionen werden hier beschrieben. Das Holzkohlefeuer produzierte Kohlenmonoxid (CO) und die Hitze trieb Wasser aus dem Sumpferz, um Hämatit zu produzieren. Das CO reduzierte den Hämatit zu Eisen(II)-oxid, Wüstit. Das CO reduzierte dann den Wüstit zu elementarem Eisen. Die Reaktion ging nicht ganz zu Ende; sie ging in eine Gleichgewichtsposition über, sodass das resultierende Gas ein Gemisch aus CO und Kohlendioxid (CO₂) war. Allerdings konnte Wüstit auch mit Sand reagieren, um Eisensilikat (Fayalit) zu produzieren, das der Hauptbestandteil der produzierten Schlacke ist. Dieser Fayalit war eine Sackgasse für den Schmelzprozess, da er unter den Ofenbedingungen nicht zu elementarem Eisen reduziert werden konnte. Das produzierte Eisen hatte einen Schmelzpunkt von ca. 1.540 °C, während der Schmelzpunkt der Schlacke bei etwa 1.100 °C lag. Die erreichten Temperaturen waren hoch genug, um die Schlacke zu schmelzen, aber nicht hoch genug, um das Eisen zu schmelzen. Der Prozess funktionierte gut genug, obwohl die verbleibende Schlacke noch viel Eisen enthielt, oft bis zu und über 60 % FeO (Eisen(II)-oxid). Die Schlacke war von zwei Sorten, teils offener poröser Natur von Sumpf-Erz-Schlacke, teils kompakt, hart und sehr schwer schmelzbar, wie aus rotem Eisenerz gewonnen.
Entwicklungen im Eisenherstellungsprozess
Verbesserungen in diesem ersten Eisenherstellungsprozess wurden durch Auskleiden der Schmelzgrube mit Steinen sowie Lehm und Verwendung von Blasebälgen aus Holz und Leder erzielt (Abb. 2). In China erschien die Verwendung von Eisen etwa 600 v. Chr. und verbreitete sich während der Periode 403 v. Chr. bis 222 v. Chr. weit. Die Chinesen entwickelten eine überlegene Eisenherstellungstechnologie und flüssiges Eisen wurde bereits 200 v. Chr. auf der Grundlage der Entdeckung von Gusseisenutensilien produziert. Antike Schriften in China und Indien beziehen sich auf Eisenschmelzen. Andere Artefakte umfassen Schwerter, Äxte, Sicheln und Hacken. Bis 310 n. Chr. konnte eine ausreichende Menge Eisen produziert werden, um die Errichtung der berühmten Eisensäulen von Delhi und Dhar in Indien zu ermöglichen. Die Schmiedeeisensäule in Delhi ist 18 m hoch, 410 mm im Durchmesser und wiegt 17 Tonnen. In Japan war der traditionelle Eisen- und Stahlherstellungsprozess, bekannt als „Tatara“, erst im 17. Jh. n. Chr. vollständig entwickelt. In Nordamerika, Südamerika und Australien war das Eisenschmelzen den alten Einwohnern nicht bekannt. Die Eisenherstellungstechnologie wurde von Europäern in diese Länder gebracht.
Der im Mittelmeerraum entwickelte Eisenherstellungsprozess breitete sich nordwärts durch Europa aus. Phönizier, Kelten und Römer halfen bei der Verbreitung der Eisenherstellungstechnologie. Eine der von den Römern bis nach Großbritannien verbreiteten Eisenherstellungstechniken war der frühe Schalen- oder Schachtofen. Dieser Ofen bestand aus einem schalenförmigen Gefäß oder einem zylindrischen Schacht von 2 m Höhe, der in einen Hang hineingebaut war. Die Luft, um das Feuer im Ofen anzufeuern, wurde durch eine Öffnung nahe dem Boden der Schale bereitgestellt, die in den vorherrschenden Wind ausgerichtet war. Der Ofen wurde durch die obere Öffnung mit Schichten aus Holzkohle und Eisenerz gefüllt, die durch die untere Öffnung entzündet wurden.
Es gibt zwei Theorien darüber, wie das Eisenschmelzen angetrieben wurde: eine, dass der Wind durch die untere Öffnung einblies und Luft lieferte, die den Prozess erhitzte, und die andere, dass der Wind über den offenen oberen Rand blies, einen Niederdruckbereich an der inneren Vorderwand erzeugte, der Luft durch die untere Öffnung ansaugte (Abb. 2). In beiden Fällen war der Prozess windabhängig und nicht das ganze Jahr über zuverlässig. Das Produkt war wieder eine Masse Schwammeisen, die durch die untere Öffnung entfernt und dann in ihre endgültige Form gehämmert wurde.
Ein weiterer Typ früher Eisenschmelzöfen war der Bienenkorb-Ofen (Beehive Furnace, Abb. 2). Dieser Ofen wurde auf flachem Boden durch Aufschichten abwechselnder Schichten Holzkohle und Eisenerz gebaut. Der Hügel wurde mit einer dicken Lehmschicht bedeckt und Blasrohre, die mit Blasebälgen verbunden waren, wurden durch die unteren Seitenwände eingeführt. Die unterste Holzkohleschicht wurde entzündet und Druckluft durch die Blasebälge zugeführt. Am Ende dieses Chargenprozesses brach die Lehmscheibe zusammen. Der produzierte Schwammeisen wurde aus dem zerstörten Bienenkorb-Ofen ausgegraben und gehämmert. Die Produktion in diesen Öfen bestand aus kleinen Eisenklumpen, und der Schmelzofen musste nach jedem Produktionslauf abgerissen und neu aufgebaut werden.
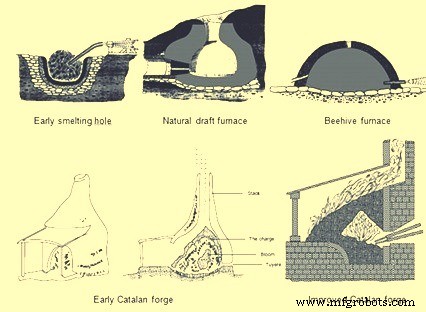
Diese Arten von Eisenherstellungsprozessen wurden mehrere hundert Jahre in die Neuzeit hinein ohne große Verbesserung verwendet. Dann ungefähr im achten Jahrhundert stellte eine kleine Schmiede in den Bergen Kataloniens im nordöstlichen Spanien einen der frühen bedeutenden metallurgischen Fortschritte in der Eisenherstellung dar. Der frühe katalanische Ofen (Abb. 2) hatte einen steingemauerten Becher, einen Herd, etwa 910 mm hoch und 760 mm im Durchmesser. Eine kurze Distanz über der Vorderseite der Basis war eine kleine Öffnung, die den Einbau einer als Düse (Tuyere) bekannten Düse erlaubte. Die Düsendüse war mit den Blasebälgen für die Luftzufuhr verbunden. Der Herd wurde bis zur Düsenhöhe mit Holzkohleklumpen gefüllt. Dann wurde Eisenerz über der Düse platziert und weitere Holzkohle darauf geschichtet. Die Holzkohle wurde entzündet und Luft aus den Blasebälgen zwang heißes CO über das Erz, was das Eisenerz zu einer heißen, klumpigen Eisenmasse reduzierte. Die Eismasse, bekannt als Blüte (Bloom), konnte bis zu 160 kg wiegen und konnte mit Zangen aus dem Herd der Schmiede entfernt werden, ohne die Steinstruktur zu zerstören. Diese Eisenmenge konnte in 5 Stunden erzeugt werden, während frühere Technologien nur etwa 23 kg in 5 Stunden produzieren konnten. Der katalanische Ofen wurde in den nächsten 200 Jahren vergrößert und seine Nutzung verbreitete sich nach Frankreich, Belgien, England und Deutschland. Die Herdgrößen erhöhten sich auf 1 m quadratisch und wurden aus rechteckigen Steinblöcken gebaut. Die durch die Düse gelieferte Luftmenge wurde auch durch den Einsatz eines Luftaspirators, bekannt als „Trompe“, erhöht. Wenn Wasser durch die Trompe-Säule fällt, wird Luft in das Rohr gezogen und am Boden des Kastens ausgestoßen. Als dieses Gerät in den katalanischen Ofen integriert wurde, betrug der Blasdruck durch die Düse 0,10 bis 0,14 kg/cm², was signifikant mehr war, als eine Hand- oder Fußblasebalg produzieren konnte. Dieser zusätzliche Blasdruck beschleunigte den Schmelzprozess und erhöhte die Produktion.
Vom 10. bis zum 14. Jahrhundert durchlief der katalanische Ofen weitere Evolution. Hand- oder fußbetriebene Blasebälge wurden durch wasserradbetriebene Blasebälge ersetzt, was das Volumen und den Druck des Luftblasts erhöhte. Als Nächstes gab es Versuche, die Abwärme aus dem Schornstein des Ofens durch Erhöhung der Schornsteinhöhe und Beschicken von Eisenerz und Holzkohle von der Schornsteinspitze einzufangen, sodass das Erz vorgeheizt werden konnte. Diese Öfen hatten einen Schornstein aus Steinmauerwerk, der 1,8 m bis 4,8 m hoch war. Die Schornsteinhöhen und aufgrund dessen die Höhen der Rohmaterialbeschickung konnten erhöht werden, weil der höhere Blasdruck, der von den wasserradbetriebenen Blasebälgen erzeugt werden konnte, durch diese Schornsteine gezwungen werden konnte.
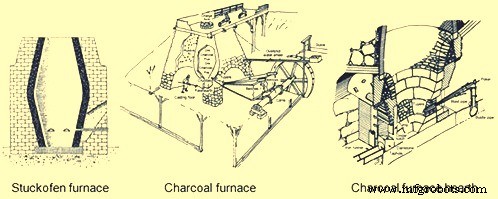
Der Stückofen (Stuckofen, Abb. 3), der der höchste war, hatte nicht nur einen 4,8 m hohen Schornstein, sondern auch eine Änderung der Schornsteingeometrie. Der Ofen hatte die Form zweier abgeschnittener Kegel, die an ihrem größten Durchmesser verbunden waren. Zwei Düsen wurden zum Standard, da das Wasserrad zwei Blasebälge antrieb, von denen einer ständig komprimiert wurde, um Blasluft zu liefern. Es gab eine Öffnung am Boden des Ofens, um Schlacke abzulassen, aber das Mauerwerk musste entfernt werden, um das Endprodukt zu entnehmen, das immer noch eine Eisenblüte von ca. 318 kg war. Der Stückofen konnte 100 bis 150 Tonnen pro Jahr produzieren, was die Produktionskapazität eines katalanischen Ofens übertraf. Ein Nebenprodukt dieses Ofens war flüssiges Eisen. Da das Eisenerz eine längere Verweilzeit im Ofen hatte, um chemische Reaktionen zu durchlaufen und höheren Temperaturen ausgesetzt zu sein, konnte das Eisen mehr C aufnehmen, was den Schmelzpunkt senkte. Als die Blüte aus dem Ofen entfernt wurde, wurde dieses flüssige Eisen ebenfalls entfernt. Zunächst wurde es als Nachteil angesehen, da es zu spröde war, um mit dem Hammer bearbeitet zu werden. In einigen Fällen wurde es wieder in den Ofen geladen oder sogar als Abfall weggeworfen. Der Stückofen gilt als Vorläufer des modernen Hochofens (BF). Er wurde weiter zum „Blauofen“ (Blasofen) modifiziert, der entweder flüssiges Eisen oder schmiedeeisernen Schwammeisen nach Ermessen des Eisenherstellers produzieren konnte. Diese Änderung der gewünschten Produkte wurde durch Ändern der Menge des zugeführten Brennstoffs um 10 % bis 15 % und durch Absenken der Position der Düsen um 500 mm und tieferes Hineinschieben in den Ofen erreicht. Im 16. Jahrhundert waren diese Öfen 6,7 m hoch und konnten etwa 1,8 Tonnen Eisen pro Tag mit einem Brennstoffsatz von ca. 250 kg Holzkohle pro 100 kg produziertem Eisen produzieren. Diese Öfen hatten eine Lebenserwartung von etwa 45 Tagen.
Der nächste Schritt im Ofendesign, um permanent flüssiges Eisen zu produzieren, war der „Flussofen“ (Flussofen). Die Entwicklung des Flussofens oder des ersten Hochofens erfolgte im 14. Jahrhundert im Rheintal und den angrenzenden Gebieten Frankreichs, Belgiens und Deutschlands. Mit einem Wechsel in der Kriegstechnologie sowie der Eisenherstellung wurde das Gießen von Kanonen aus flüssigem Eisen zur dominierenden Industrie anstelle des Schmiedens von Schwertern aus Schwammeisen. Bereits 1300 n. Chr. suchten Eisenhersteller aktiv nach der Produktion von flüssigem Eisen für Kanonenguss. Die erste zuverlässige Dokumentation eines bekannten Hochofens ist 1340 n. Chr., als der Ofen in Marche Les Dames in Belgien gebaut wurde. Die Verbreitung des Flussofens oder Hochofens war relativ langsam. Die kontinentalen Nationen Europas verdienen den Ruhm, den Hochofen von der primitiven Methode der Eisenblütenproduktion im katalanischen Ofen vollständig entwickelt zu haben. Der moderne Hochofen ist ein Schachtofen, der sich allmählich aus dem Stückofen und Flussofen entwickelte.
Entwicklung des Holzkohle-Hochofens
Die Holzkohle-Hochofen (Abb. 3), die in Kontinentaleuropa entwickelt wurden, breiteten sich bald nach Großbritannien aus, wo die nächste Evolution in der Eisenherstellungstechnologie stattfand. Ein 1565 n. Chr. in Monmouthshire, England, gebauter Hochofen war der erste Ofen, der im Forest of Dean gebaut wurde, der zu einem wichtigen Eisenherstellungszentrum wurde. Dieser Hochofen war 4,6 m hoch und 1,8 m am Bauch (Bosh), dem breitesten Punkt im Ofen, wo die beiden abgeschnittenen Kegel zusammentrafen. Bis 1615 n. Chr. gab es 300 Hochofen mit durchschnittlich ca. 2 Tonnen pro Tag pro Ofen. Das Wachstum war so schnell, dass es die vollständige Entwaldung des Landes für die Holzkohleproduktion verursachte. In den 1600er Jahren wurden gesetzliche Beschränkungen zum Schutz der verbleibenden Wälder erlassen und viele Hochofen stillgelegt.
Der erste in Nordamerika gebaute Hochofen war 1622 in Falling Creek, Virginia. Dieser Ofen wurde nie in Betrieb genommen, da alle Werksarbeiter getötet wurden und die Eisenwerke von den Ureinwohnern zerstört wurden. Der erste erfolgreiche Holzkohle-Hochofen in Nordamerika war in Saugus, Massachusetts, ab 1645 in Betrieb. Dieser Hochofen hatte einen Schornstein von 6,4 m Höhe, mit nach innen geneigten Außenwänden und 7,9 m quadratisch an der Basis. Der Ofen bestand aus Granit und anderen lokalen Steinen, mit Tonmörtel verbunden. Er ruhte auf ebener Erde, in die ein unterirdisches Entwässerungssystem geschnitten worden war, um gegen die Feuchtigkeit zu schützen, der das Wasser, das sein großes Blasebalgrad antrieb, es besonders anfällig machte. Der Hochofen hatte einen Schornstein mit etwa eiförmigem Innenraum und dem maximalen Durchmesser, bekannt als Oberseite des Bauchs (Top of the Bosh), von 1,8 m. Der Bauch, der abwärts geneigt ist, trug die Beschickung aus Erz, Flussmittel und Holzkohle. Ein quadratischer Tiegel, der Herd, lag unter dem unteren Ende des Bauchs und war mit Sandstein ausgekleidet (Abb. 3). Es gab eine innere Wand mit Sand, Lehme und Schutt zwischen der inneren Auskleidung und dem äußeren Mauerwerk, die als Puffer für Ausdehnung und Kontraktion während der Heiz- und Kühlzyklen diente. Es gab große und tiefe Bögen in zwei der Außenwände. Durch den kleineren Bogen führten die Nasen der beiden 5,5 m Blasebälge und die beiden Düsen, die Blasluft in den Hochofen lieferten. Unter dem größeren Bogen befand sich der Arbeitsbereich des Herds und der Gießboden. Der Tiegel oder Herd fungierte als Reservoir für das flüssige Eisen. Der Herd war an der Basis 460 mm quadratisch, erweiterte sich aber auf 530 mm, als er seine volle Höhe von 1,1 m erreichte. Ein Vorsprung seines unteren Teils, der Vorherd (Fore-hearth), bestand aus zwei Wänden und einem Vorsteinen oder Damm. Darüber und zurückgesetzt vom Damm befand sich eine Steinvorhangwand, die „Tymp“ genannt wurde, deren untere Kante tiefer herunterreichte als die Oberkante des Damms. Durch die Öffnung zwischen Tymp und Damm schöpfte ein Bediener das Eisen für den Formguss ab und stieß mit einer Eisenstange, einem „Ringer“, die an den Wänden haftende oder sich um die Düsenansatz angesammelte Schlacke weg. Zum Schutz vor Verschleiß bei solchen Operationen waren sowohl Tymp als auch Damm mit Eisenplatten beschlagen. Die Schlackenentfernung erfolgte durch Harken des flüssigen Materials über den Dammstein an einer Stelle, die als Zindernotch (Cinder Notch) bezeichnet wurde. Zum Abstich des Eisens war jedoch das Ausbrechen eines Tonpfropfens erforderlich, der in einen engen Raum, die Auslauföffnung (Tap Hole), zwischen einer der Vorherd-Seitenwänden und einem Ende des Damms eingesetzt war.
Neben dieser komplizierten Mauerwerksarbeit beinhaltete die Errichtung des Hochofens Arbeiten in Holz und Leder. Zwischen dem Hochofenkopf und dem angrenzenden Fels verlief eine schwere Holzkonstruktion, die als Beschickungsbrücke (Charging Bridge) bezeichnet wurde. Rohmaterialien wurden mit Schubkarren von ihren Lagerplätzen auf dem Fels, über die Beschickungsbrücke zum Hochofenkopf transportiert. An drei Seiten des Hochofenkopfs waren Holz-Windschirme angebracht, die den Bedienern beim Beschicken der Rohmaterialien in das Beschickungsloch, das Rauch, Funken und gelegentlich Flammen ausstieß, etwas sicheren Schutz boten. Der Hochofenschornstein auf Bodenniveau war an zwei Seiten von einer hölzernen Anlehnkonstruktion, dem Gießhaus (Casting House), umwickelt. Diese Struktur bot Abdeckung für den Graben- und Formgussbereich sowie die Blasebälge. Die beiden Blasebälge wurden in Wechselweise durch eine Kurbelwelle angetrieben, die mit einem oberschlächtigen Wasserrad verbunden war. Die Blasebälge wurden durch Nocken auf der Hauptwelle entleert und durch Gegengewichte, bestehend aus Holzkisten, die mit Steinen gefüllt und auf den beweglichen Balken montiert waren, die über durch Ausschnitte gefertigte Löcher über das Gießhausdach hinausragten, aufgeblasen. Der Hochofen verbrauchte 3 Tonnen Eisenerz, 2 Tonnen Flussstein und 2,6 Tonnen Holzkohle pro Tonne produziertem Eisen. Die Auslauföffnung wurde zweimal täglich geöffnet und bei jedem Abstich ca. 450 kg flüssiges Eisen entfernt. Das flüssige Eisen wurde in einen einzelnen Graben gezogen oder in Sandformen gegossen, um Haushaltsprodukte wie Töpfe, Pfannen, Ofenplatten etc. herzustellen.
Die oben beschriebene Holzkohle-Eisenherstellung änderte sich in den nächsten 100 Jahren bis in die 1700er Jahre nur geringfügig. Ein typischer Holzkohle-Hochofen der 1700er Jahre hatte eine erhöhte Größe von 9,1 m Höhe und einem Bauchdurchmesser von 2,4 m. Die Vergrößerung der Hochofen war nur durch Verbesserungen in der Windzufuhrausrüstung möglich, die zu höheren Blasdrücken führten. Die erste Verbesserung in den Blassystemen war die Erfindung hölzerner Blasröhren (Wooden Blowing Tubs), die entweder quadratisch oder rund waren und ähnelten Holzfässern, die mit äußeren Stahlreifen zusammengehalten wurden. Eine Exzenterkurbel am Wasserrad hatte eine hin- und hergehende Kolbenstange und Blasröhre auf jeder Seite. Der Kolben im Inneren der Röhre war mit Leder abgedichtet, um eine Dichtung zu bilden. Während ein Kolben aufstieg, um Luft in einer Röhre zu komprimieren, sank der andere Kolben in der anderen Röhre. Oben an jeder Röhre war ein Auslassrohr angeschlossen, das mit einem gemeinsamen Mischkasten verbunden war, der immer unter Druck stand. Der Mischkasten speiste Druckluft in einen Luftkanal oder die Kalte-Wind-Hauptleitung (Cold Blast Main), die zu den Ofendüsen führte. Eine typische Blasröhre hatte 1,8 m Durchmesser und 1,8 m Höhe und erzeugte 0,14 kg/cm² Blasdruck. Das Konzept der hölzernen Blasröhren wurde 1760 von John Smeaton aus England einen Schritt weitergeführt. Er wandelte die hölzernen Röhren in Gusseisenröhren um, die zuerst durch ein Wasserrad und dann 1769 durch eine Dampfmaschine angetrieben wurden. Der erste Hochofen, der dampfgetriebene Blasmaschinen verwendete, wurde 1769 in Schottland gebaut. Die Erfindung dampfgetriebener Blasmaschinen führte zu höheren Blasdrücken, was die weitere Verwendung von mineralischen Brennstoffen (Koks und Kohle) ermöglichte. Diese Verbesserungen der 1700er Jahre führten dazu, dass die Hochofenproduktion bis Ende der 1700er Jahre auf 3 bis 5 Tonnen/Tag stieg, von 1 Tonne/Tag der 1600er Jahre Hochofen. Dies zusammen mit der Verwendung mineralischer Brennstoffe verursachte einen raschen Rückgang der Anzahl der Holzkohleöfen in Europa, obwohl die Holzkohleeisenkapazität in Nordamerika zunahm, als die Bevölkerung nach Westen zog, wo es riesige Holzvorräte gab.
In den 1800er Jahren erreichte die Holzkohleeisenproduktion ihren Höhepunkt und ging dann zurück. Mitte der 1800er Jahre wurden in Pennsylvania und der Upper Peninsula von Michigan hochwertige Eisenerze entdeckt, die dichte Urwälder hatten. Die in diesem Gebiet gebauten Holzkohle-Hochofen waren die größten und am besten ausgestatteten. Diese Hochofen hatten Schornsteinhöhen von 13,7 m und Bauchdurchmesser von 2,9 m. Die Anzahl der Düsen erhöhte sich von zwei auf drei, eine auf jeder der drei Ofenseiten, während die Auslauföffnung auf der vierten Seite war. Die Blasausrüstung bestand meist aus horizontalen Blaszylindern mit typischen Durchmessern bis 1.270 mm und Hub von 1,5 m. Aufzugsplattformen ersetzten Beschickungsbrücken und alle Erze und Flussmittel wurden als Teil einer Standardbeschickung gewogen. Holzkohle wurde immer noch nach Volumen eines großen Schubkarrens beschickt. Eiserne Schalenplatten ersetzten langsam die Mauersteinschornsteine und natürliche Steinauskleidungen wurden auf Aluminaziegel aufgerüstet.
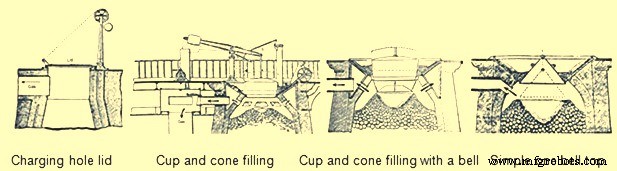
Eine der wichtigsten technologischen Verbesserungen, die an diesen Holzkohleöfen installiert wurden, war die Beschickungsausrüstung. Ursprünglich wurden Rohmaterialien durch den offenen Schornsteinkopf in den offenen Schornstein gekippt. Hochofenbetreiber erkannten, dass ein offener Ofen zwei Nachteile hatte: erstens konnte das brennbare Gas, das den Schornstein verließ, nicht aufgefangen werden, um Kessel zu befeuern, und zweitens verursachte die Verteilung der Rohmaterialien Betriebsineffizienzen im Ofen. Die ersten Versuche 1832 in Deutschland, das Gas aufzufangen, führten zur Installation eines Klappdeckels über dem Beschickungsloch, der nur geöffnet wurde, wenn die Rohmaterialien von den Schubkarren gekippt wurden (Abb. 4). Eine Öffnung wurde auch in die Seite des Ofens im oberen Schornsteinbereich eingebaut. Diese Öffnung war mit einem Rohr versehen, das als Downcomer bekannt war und das BF-Gas auf Bodenniveau führte, um in Hilfsgeräten verbrannt zu werden.
Das Problem der Ineffizienz des Hochofens durch die Rohmaterialbeschickung erforderte eine kompliziertere Lösung, die sich in mehreren Schritten entwickelte. Die Ursache dieser Ineffizienz, die durch hohe Brennstoffsätze beschrieben wurde, lag darin, dass Feinmaterial, das durch das Beschickungsloch in der Mitte des Hochofens gekippt wurde, im Zentrum des Haufens blieb, während grobe Partikel zur Ofenwand hinunterrollten. Dies führte zu höherer Permeabilität im Ofenrandbereich, sodass der Großteil des Gases und der Wärme an den Wänden aufstieg. Dies war schädlich für den Ofenbetrieb, da das Material im Zentrum des Hochofens im Bauchbereich unvorbereitet für das Schmelzen ankam und gleichzeitig der übermäßige Gasfluss an der Wand den Auskleidungsverschleiß verstärkte. Der erste Versuch, dieses Burden-Verteilungsproblem zu lösen, war die Einführung einer Beschickungsvorrichtung „Becher und Kegel“ (Cup and Cone, Abb. 4). Sie bestand aus einem umgekehrten kegelförmigen Gusseisentrichter, der am Ofenkopf befestigt war und das Beschickungsloch speiste. Dieser Kegel hatte etwa 50 % des Halsdurchmessers. Im Inneren des Kegels saß ein Gusseisenbecher, der an einem Wippenbalken gegenüber einem Gegengewicht aufgehängt war. Der Becher wurde manuell mit einer Winde, die mit dem Gegengewicht verbunden war, angehoben. Diese Vorrichtung gelang es, das Gas aufzufangen, aber immer noch rollte eine große Menge groben Materials zur Wand. Die nächste Modifikation der Becher-und-Kegel-Ausrüstung war, einen abgeschnittenen Gusseisenkegel im Ofen aufzuhängen (Abb. 4). Dies führte dazu, dass der Gipfel der Rohmaterialien näher an die Wand rückte, sodass grobe Partikel nun auch zum Zentrum des Ofens rollen konnten, was zu besserer zentraler Permeabilität und Gasfluss führte.
Der nächste evolutionäre Schritt in der Beschickung, der den Becher und Kegel vollständig eliminierte, war das Aufhängen eines umgekehrten Kegels, der nach unten in den Ofen öffnete (Abb. 4). Dies war der erste Glocken-Typ-Hochofenkopf (Bell-type BF Top). Diese Glocke war erfolgreich darin, den Gipfel an die Wand zu drücken, was den Gasfluss am Rand reduzierte und den Gasfluss im Zentrum erhöhte, aber BF-Gas entwich bei jedem Absenken der Glocke aus dem Schornstein. Die Lösung war, eine Glocke und einen Deckel für das Beschickungsloch zu haben. Wenn Material aus dem Schubkarren gekippt wurde, war der Deckel oben, aber die Glocke geschlossen, wodurch das Gas im BF gehalten wurde. Dann wurde der Deckel geschlossen und die Glocke abgelassen, was ebenfalls das Gas im BF hielt und gleichzeitig die richtige Burden-Verteilung ergab. Die Ergebnisse dieser Verbesserungen waren bessere physikalische und chemische Reaktionswirkungsgrade im BF, was den Brennstoffbedarf reduzierte, die Produktivität erhöhte und den feuerfesten Auskleidungsverschleiß verringerte.
Mit der Zunahme der Hochofenproduktion durch viele Designverbesserungen wurde die Entfernung der flüssigen Produkte (Eisen und Schlacke) zu einem Problem. Die Produktion von Holzkohle-Hochofen hatte sich im Zeitraum von 1 auf 25 Tonnen pro Tag erhöht. Diese höhere Tonnage konnte nicht mit zwei Abstichen pro Tag durch einen einzelnen Graben vor der Auslauföffnung bewältigt werden. Die Größe des Gießhausgebäudes erhöhte sich auf ca. 12 m Breite und 21 m Länge. Das Gießhaus enthielt separate Bereiche für Eisenguss und Schlackenentfernung. Die Seite für die Eisenentfernung bestand aus einem großen Graben, der als Rinne (Trough) bezeichnet wurde, der vom Vorderteil des Ofens abwärts in den sandgefüllten Gießhausboden führte. Er teilte sich dann in zwei Laufer-Systeme auf. Ein Hauptlaufer auf jedem System verlief parallel zur Länge des Gießhauses. Da dieser Laufer abwärts geneigt war, wurden in regelmäßigen Abständen Dämme angelegt. In einem rechten Winkel vor jedem Damm wurde ein kleinerer Laufer, ein „Saugraben“ (Sow), in den Sand geformt. Dann zweigten von diesem Saugraben zahlreiche Kavitäten ab, die „Ferkel“ (Pigs) genannt wurden. Diese Namen wurden angewendet, da dieses System wie eine Reihe Ferkel aussah, die ihre Mutter säugen (Abb. 5). Es gab mehrere parallele Reihen von Saugräben und Ferkeln, die durch Eindrücken von D-förmigen Holzformen in den feuchten Sand auf dem Gießhausboden erzeugt wurden. Während des Abstichs, sobald jeder Saugraben und seine Ferkel mit flüssigem Eisen gefüllt waren, wurde der Sanddamm auf dem Hauptlaufer mit einer Stange herausgeschlagen, und das flüssige Metall lief abwärts zum nächsten Saugraben und Ferkelbett. Es gab zwei vollständige Systeme, die es erlaubten, den Hochofen häufiger abzustochen. Während eine Seite mit flüssigem Eisen gefüllt wurde, wurden auf der anderen Seite die Ferkel entfernt und die Betten neu geformt.
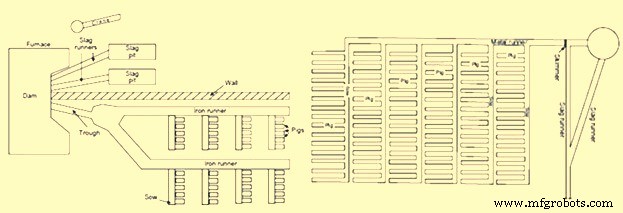
Die andere Seite des Gießhauses wurde für die Schlackenentfernung verwendet. Schlacke lief ständig über die Vorderseite des Damms einen Schlackenlaufer hinab in eine Schlackengrube. Der Schlackendamm an der Vorderseite des Hochofens war in zwei Hälften geteilt, wobei jede Hälfte einen separaten Schlackenlaufer und eine separate Schlackengrube speiste. Die Schlackengrube war eine große Vertiefung im Sand mit Rillen am Boden. Diese Rillen wirkten als Bruchpunkte, wenn es an der Zeit war, die erstarrte Schlacke zu entfernen. In manchen Gießhäusern wurde ein jib-förmiger Holzkran verwendet, um große Schlackenstücke anzuheben. Wenn der Gießhausbediener bemerkte, dass die Schlackenschicht zu dick wurde, legte er meist eine Stange in die Mitte der flüssigen Schlacke. Dann, wenn die Schlacke um die Stange erstarrte, konnte ein Seil oder eine Kette darum gewickelt werden und die großen Schlackenstücke wurden vom Kran gehoben. Für die Schlackenentfernung gab es auch zwei vollständige Schlackensysteme, sodass während eines verwendet wurde, das andere gereinigt und vorbereitet werden konnte.
Der Ursprung des Wortes „Gießen“ (Casting) wird dahingehend verstanden, dass das flüssige Eisen „ausgegossen“ (cast out) wurde. Der Gießvorgang bestand aus zwei Teilen. Im ersten Teil, während flüssige Schlacke im BF gebildet wurde, schwamm sie auf dem flüssigen Eisen, bis sie einen hohen genug Pegel erreichte, um zwischen Tymp und Damm in den Schlackenlaufer und zur Grube zu fließen. Der zweite Teil des Gießens war die Entfernung des flüssigen Eisens aus dem Herd des Ofens. Dies begann mit dem Abschalten des Blasens und dem Eintreiben eines spitzen Stabes mit einem Vorschlaghammer in die Auslauföffnung. Das flüssige Eisen floss die Rinne hinab in jeden aufeinanderfolgenden Saugraben und seine Ferkel. Wenn der flüssige Eisenfluss aufhörte, wurde die Auslauföffnung manuell mit einer feuchten Mischung aus Sand und Feuerlehm oder Sand und Kohle verstopft. Der Blas wurde dann dem Ofen zurückgegeben.
Nach dem Gießen entfernten die Gießhausbediener das erstarrte Eisen aus den Ferkelbetten. Wenn die Ferkel kühl genug zum Anfassen waren, wurden sie zum Versand geschickt. Dieser Zyklus wurde sechsmal täglich wiederholt, wobei bei jedem Abstich 4–6 Tonnen produziert wurden. Das produzierte Roheisen wurde in verschiedene Güten klassifiziert. Holzkohleeisen hatte einen niedrigen Schwefelwert, was zu einem zähen grauen Gusseisen führte, das zur Herstellung von Schienen und Eisenbahnradsätzen benötigt wurde, um die expandierenden Eisenbahnen der 1800er Jahre zu unterstützen.
Die Holzkohle-Hochofen wurden Ende der 1800er Jahre eingestellt, da ihre Produktionskosten nicht mehr in der Lage waren, dem Wettbewerb aus mineralbrennstoffbasierten Eisenherstellungspraktiken standzuhalten.
Eisenherstellung auf Basis mineralischer Brennstoffe
Aufgrund der Erschöpfung der Urwälder, die zur Aufrechterhaltung der Holzkohleeisenherstellung erforderlich waren, wurde es notwendig, nach alternativen Brennstoffquellen zu suchen. Dieser alternative Brennstoff kam in Form von Steinkohle, Anthrazit, Koks und sogar Torf. Die Entwicklung der Koks- und Anthrazit-Eisenherstellung verlief parallel und koexistierte mit der Holzkohleproduktion während der 1700er und 1800er Jahre. Die Verwendung von Steinkohle und Torf war begrenzt und wurde nie zu einem wichtigen Eisenherstellungsbrennstoff. Die Verwendung von mineralischem Brennstoff für die Eisenherstellung begann in Großbritannien, da die Entwaldung durch Holzkohleproduktion dort zuerst auftrat.
1708 pachtete Abraham Darby einen kleinen Holzkohle-Hochofen in Shropshire und produzierte 1709 Koks. Von 1709 bis 1718 wurde Koks in steigenden Anteilen mit Holzkohle in diesem Ofen gemischt, und 1718 verwendete der Hochofen 100 % Koks. Bis 1750 gehörten die drei regelmäßig Koks verwendenden Hochofen der Darby-Familie. Die Verwendung von Koks verbreitete sich im Zeitraum 1750 bis 1771, mit insgesamt 27 Hochofen, die Koks für die Eisenproduktion verwendeten. Die Verwendung von Koks erhöhte die Eisenproduktion, da er stärker war als Holzkohle. Er konnte das Gewicht mehrerer Rohmaterialien tragen, sodass die Größe des Hochofens erhöht werden konnte. Koks verbesserte auch die Permeabilität im Hochofen, was einen größeren Volumenstrom an Wind durch den Ofen ermöglichte. Dieses größere Volumen an Druckluft wurde durch die Dampfmaschine und Blaszylinder bereitgestellt.
Die Verwendung von Koks in Kontinentaleuropa verbreitete sich langsam. Koks wurde 1785 in Le Creusot, Frankreich, 1796 in Gewitz, Schlesien, 1826 in Seraing, Belgien, 1849 in Mülheim, Deutschland, 1871 in Donezk, Russland und 1880 in Bilbao, Spanien verwendet. In Nordamerika war die erste Verwendung von 100 % Koks als Brennstoff 1835 in Huntington, Pennsylvania. Seit 1797 wurde Koks jedoch in Hochofen der USA mit anderen Brennstoffen gemischt.
Die effiziente Verwendung von Koks und Anthrazit bei der Eisenproduktion wurde nicht nur durch den Einsatz dampfgetriebener Blasausrüstung, sondern auch durch die Erfindung der Vorwärmung der in den Hochofen geblasenen Luft beschleunigt. Anfang des 19. Jahrhunderts glaubte man, dass die Verwendung von kaltem Blas sowohl die Menge als auch die Qualität des Roheisens verbessere, da beobachtet wurde, dass die Produktion der Hochofen in den Wintermonaten höher war und fälschlicherweise geschlossen wurde, dass die niedrigere Blastemperatur der Grund sei. Aber die Hochofenleistung verbesserte sich in den Wintermonaten, weil die Luft eine niedrigere Feuchtigkeit hatte, sodass ein gegebener Volumenstrom an in den Ofen geblasener Luft mehr Brennstoffverbrennung unterstützte.
1828 patentierte James Neilson seine Erfindung der Zufuhr von vorgewärmtem Blasluft zu den Düsen. Die Heizausrüstung war ein einfacher Schmiedeeisenkasten mit den Abmessungen 1,2 m × 0,9 m × 0,6 m. Dieser Schmiedeeisenkasten wurde extern beheizt. Die maximal erreichbare Blastemperatur mit diesem Kasten betrug 93 °C, und ein Kasten wurde für jede Düse benötigt. 1832 verbesserte Neilson seine Erfindung, indem er einen größeren Ofen durch verbundene Flansche konstruierte, der eine kontinuierliche Länge von 30 m bildete und eine Heizfläche von 22,3 m² bot. Dieser Ofen, der mit festem Brennstoff befeuert wurde, erzeugte eine Heißblastemperatur von 140 °C. Seit dieser Erfindung wurden kontinuierliche Modifikationen und Verbesserungen an den Heißblastofen vorgenommen, und bis 1831 entwickelte Dixon einen höheren Ofen mit U-förmigen Rohren, der Heißblas bei 315 °C lieferte. Bis 1840 wurde in Großbritannien etwa 55 % des Roheisens mit Heißblas produziert.
Mit der Erhöhung der Heißblastemperatur gab es eine Verringerung der benötigten Brennstoffmenge und eine Erhöhung der Hochofenproduktion. Die Heißblasausrüstung benötigte jedoch viel Wartung. Die gusseisernen Rohre, die in einem Ziegelofen getragen wurden, hatten unterschiedliche Ausdehnungseigenschaften, was zu mehreren gerissenen Rohren führte. Ein weiteres Problem war, dass die Lieferausrüstung für den kalten Blas, die aus massiven Düsen und flexiblen Lederverbindungen zwischen den Rohren bestand, den hohen Temperaturen nicht standhalten konnte. Ein weiteres Problem der ursprünglichen Heißblas-Systeme war der erhöhte Kosten für festen Brennstoff zum Heizen der Öfen. Diese Probleme halfen bei weiteren Verbesserungen der Heißblasausrüstung. Zuerst wurde der feste Brennstoff zum Heizen durch BF-Gas ersetzt. Zunächst wurde ein primitiver Wärmetauscher-Typ Heißblasausrüstung auf dem Hochofen aufgebaut und nutzte einfach die Abwärme, um den durch die gusseisernen Rohre laufenden kalten Blas vorzuwärmen. Dann wurde das BF-Gas vom Ofenkopf zum Heißblasofen geleitet, wo es verbrannt wurde, um Wärme zu erzeugen. Diese Art von Heißblasofen wurde ziemlich komplex mit zahlreichen Reihen vertikaler Rohre. Das Problem der Rissbildung der gusseisernen Rohre wurde durch Eliminieren der Rohre und Verwendung von Feuerfestmaterial angegangen. Für diese Methode wurden 2 bis 4 Öfen für jeden Hochofen installiert. Während ein Ofen durch Verbrennen des BF-Gases beheizt wurde, wurde ein anderer seiner Wärme entzogen, indem der kalte Blas erhitzt wurde. 1854 war die Cambria Iron Works die erste Anlage in den USA, die regenerative Öfen verwendete. Die Öfen bestanden aus Eisenhüllen, intern mit Feuerfestmaterial ausgekleidet und enthaltend Feuerfestmaterial mit mehreren Durchgängen für den Blas. Ein typischer Ofen dieses Designs hatte 186 bis 232 m² Heizfläche. Diese Öfen waren repräsentativ für die von Cowper und Whitwell 1857 produzierten. Die 1875 errichteten Whitwell-Öfen hatten 6,7 m Durchmesser, 9,1 m Höhe und eine Gesamtheizfläche von 8.546 m². Dies waren die ersten Öfen, die sechseckige feuerfeste Schachsteine (Hexagonal Refractory Checkers), gusseiserne Schachsteinträger und eine halbelliptische Brennkammer zur Verbesserung der Gasverteilung durch die Schachsteine verwendeten. Diese Öfen konnten Heißblas mit Temperaturen von 454 °C bis 566 °C an den Hochofen liefern. Dieses Ofendesign ist im Wesentlichen bis heute gleich geblieben mit geringfügigen Modifikationen in Feuerfesttyp, Schachsteinform und Ofengröße.
Die andere in der Ausrüstung erforderliche Verbesserung durch die Verwendung von Heißblas war das Design der Düsen und des Düsenstocks. Die massiven Gusseisen- oder Kupferdüsen, die an Kaltblasöfen verwendet wurden, wurden durch wassergekühlte Düsen ersetzt, die hohl, kegelförmige Gussteile waren, durch deren Inneres Wasser zirkulierte. Die Rohre von den Blasmaschinen zu den Düsen, die an Kaltblasöfen mit Leder verbunden waren, wurden mit Metall-zu-Metall-Sitzen neu gestaltet. Mit steigenden Heißblastemperaturen wurden die Innenseiten dieser Kalten-Wind-Hauptleitungen und Düsenstöcke mit Feuerfestmaterial ausgekleidet, was eine generelle Größenerhöhung erforderte.
Die Verwendung von Heißblas wurde sowohl auf Koks- als auch Anthrazitöfen angewendet. Mit steigendem Blasdruck durch neue Blasmaschinen stellte sich heraus, dass Anthrazit mit Holzkohle beschickt werden konnte, um die Hochofenproduktivität zu verbessern. 1886 wurde der erste Versuch unternommen, Anthrazit in einem Kaltblasofen in Ostfrankreich zu verwenden. Dieser Versuch scheiterte, da der entzündete Anthrazit in kleine Stücke zerbrach und den Blasstrom blockierte. Die Evolution der Koks-Eisenherstellung und Anthrazit-Eisenherstellung verlief parallel in den USA während der 1800er Jahre. 1826 wurde in Pennsylvania ein kleiner Hochofen errichtet, der ausschließlich mit Anthrazitkohle betrieben werden sollte. Diese Praxis war dort ebenso erfolglos wie an anderen Orten in den USA. 1833 verwendete Dr. Frederick Geissenhainer erfolgreich Heißblas in Experimenten zur Eisenschmelze mit Anthrazitkohle. 1836 verwendete der Valley-Ofen in Pennsylvania 100 % Anthrazit, und 1837 produzierte George Crane 36 Tonnen Anthraziteisen pro Woche aus einem seiner Öfen in Südwales. David Thomas war der erfolgreichste Eisenhersteller in der Verwendung von Anthrazit im Hochofen. 1838 kam er in die USA und baute 1840 den Catasauqua-Hochofen (Abb. 6). Der Ofen war an der Basis 10,7 m quadratisch mit 3,6 m Bauch und einer Höhe von 13,7 m. Die Heißblasöfen, mit Kohle befeuert, waren in der Lage, den Blas auf 315 °C zu erhitzen. Da dieser Hochofen erfolgreich 50 Tonnen gutes Gussereisen pro Woche produzierte, wurde der Ofen als Modell für den Bau von Hochofen verwendet, die für die Verwendung von Anthrazit als Brennstoff gebaut wurden. 1856 waren 121 Anthrazitöfen in den USA in Betrieb.
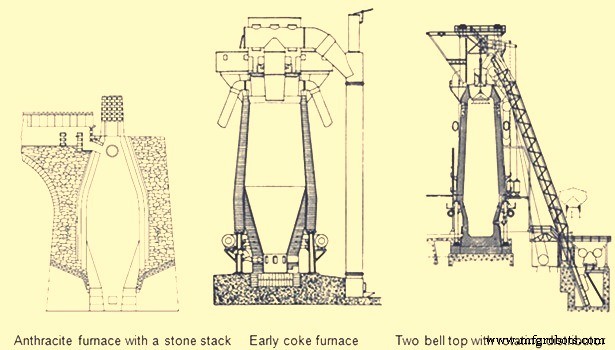
Andere Brennstoffe wurden auch für die Eisenherstellung im Hochofen versucht. Dies waren Torf und Steinkohle. Torf-Hochofen waren ähnlich wie Holzkohleöfen und typischerweise nicht höher als 6,7 m. Da der Torf physikalisch schwach war, befand sich die Verwendung dieser Öfen in der Nähe von Torflagerstätten, und sie spielten nie eine große Rolle in der Evolution der Eisenherstellung. Steinkohle wurde vor der Einführung von Heißblas zur Ergänzung von Holzkohle verwendet. In den 1830er Jahren wurde Splintkohle in schottischen Heißblasöfen verwendet. 1856 gab es 6 Hochofen in Pennsylvania und 13 Hochofen in Ohio, die Steinkohle verwendeten. Die Steinkohle-Ära der Eisenherstellung war im Wesentlichen bis 1895 beendet. Diese Methode der Eisenherstellung wurde nie zu einer großen Kraft, da die Kohle in kleine Stücke zerbrach, als die Hochofen größer gemacht wurden und höheren Blasdruck verwendeten. Mit Koks als stärkstem und am besten verfügbarem Brennstoff setzte sich die Evolution der 100 %-Koks-Öfen fort. Es gab jedoch anfängliche Rückschläge, wahrscheinlich aufgrund von niedrigfesten Koks. Bis in die 1840er Jahre hatte sich die Koksqualität durch den Einsatz von Bienenkorböfen (Beehive Ovens) verbessert. 1867 wurde der „Monster“-Hochofen in Norton, England gebaut. Dieser Koks-Ofen war 25,9 m hoch, 7,6 m über den Bauch und hatte ein Arbeitsvolumen von 735 m³. Ein Beispiel für einen großen Koks-Ofen in den USA 1884 war der Etna-Ofen in der Nähe von Pittsburgh. Dieser Ofen war 21,3 m hoch, 6,1 m im Durchmesser am Bauch, 3,4 m im Durchmesser am Herd und hatte sieben 7-Zoll-(178 mm)-Düsen, drei Whitwell-Öfen und drei Blaszylinder von 2,1 m Durchmesser. Dieser BF produzierte 115 t/Tag 1881, 161 t/Tag 1882 und 182 t/Tag 1883. Das Koks-Ofendesign war zu dieser Zeit sehr ähnlich den Anthrazitöfen derselben Ära (Abb. 6).
Weiterentwicklung des Koks-Hochofens
Die Evolution der Hochofen mit 100 % Koks setzte sich mit großen Verbesserungen zwischen 1872 und 1913 fort. Mehrere technologische Verbesserungen wurden vorgenommen, die sich auf die Hartbetrieb-Praxis (Hard-Driving Practice) konzentrierten: Verwendung leistungsstärkerer Blasmaschinen, höhere Blastemperaturen, größere Öfen, bessere Beschickungsausrüstung, verbesserte Rohmaterialvorbereitung und Produktion von sauberem BF-Gas.
Blasmaschinendesign und -kapazität war ein großer Schritt zu höherer Produktion in hart betriebenen Hochofen. Blaszylinder wurden durch große dampfbetriebene Kolbenblasmaschinen ersetzt, die ein größeres Volumen an Blasluft bei signifikant höherem Blasdruck liefern konnten. Diese Blasmaschinen waren vom Typ Wandelbalken (Walking Beam), Dampfkondensation. Der Kolben des Dampfzylinders war mit einem Galgenbalken (Gallows Beam) verbunden und dann über eine Kurbel mit einem schweren, großdurchmessigen Schwungrad. Die Kolbenstange des Blaszylinders war mit dem anderen Ende des Galgenbalkens verbunden, und jeder Hub des Dampfzylinders lieferte einen entsprechenden Hub des Blaszylinders. Kalte-Wind-Rohre waren an beiden Enden des vertikal positionierten Blaszylinders angebracht, sodass Luft in beide Richtungen des Hubs komprimiert wurde. Das Schwungrad lieferte den Impuls für den Rückhub des Dampfzylinders. Die so komprimierte Luft verließ die Kalte-Wind-Rohre und trat in die Kalte-Wind-Hauptleitung ein, die mit den Heißblasöfen verbunden war. Vor diesem Blasmaschinentyp betrug das normale Blasvolumen 210 m³/min bei einem Blasdruck von 0,28 kg/cm². Diese Blasmaschine konnte 456 m³/min bei einem Blasdruck von 0,64 kg/cm² liefern. Dann wurde 1910 der letzte große Schritt in der Blasmaschinenverbesserung in Form eines Turbogebläses (Turbo-Blower) implementiert. Das erste Turbogebläse wurde für den Hochofen der Empire Steel Co. in New Jersey installiert und war in der Lage, 636 m³/min Blasluft zu liefern. Dieses Turbogebläse war der direkte Vorfahr des modernen Turbogebläses, das bis zu 7.500 m³/min Blasvolumen bei 4,00 kg/cm² Blasdruck liefern kann.
Eine weitere große Verbesserung bei hochproduktiven Hochofen war die Erhöhung der Beschickungskapazität. In den 1870er Jahren waren die Hochofen mit wassergetriebenen Aufzügen ausgestattet. 1883 wurden die ersten Schrägaufzüge (Skip Hoists) installiert. Schrägaufzüge wurden im 20. Jahrhundert größer und schneller und existierten sowohl als Kübel als auch als auf Rädern montierte Wagen. In den frühen 1960er Jahren wurden einige Schrägaufzug-Beschickungssysteme durch große Förderbänder ersetzt.
Die Verbesserungen in der Ofenbeschickungskapazität umfassten auch automatische Koks-Beschickungssysteme, Waagenwagen im Vorratshaus (Stock House), Zweiglocken-Systeme (Two Bell Tops) und den rotierenden Verteiler (Rotating Distributor, Abb. 6). Die automatische Bestandslinienmessung wurde 1901 von David Baker erfunden. 1903 begann J. E. Johnson auch, die Kopfgastemperatur und deren Analyse zu messen.
Bis 1850, als die Ofengröße zunahm, konnte der Ofenkopf geschlossen werden. Eine einzelne Glocke und ein Trichter (Single Bell and Hopper) konnten zum Beschicken des Ofens verwendet werden, der den Ofenkopf geschlossen und versiegelt hielt. Das Einzelglocken-und-Trichter-System erlaubte jedoch jedes Mal, wenn die Glocke geöffnet wurde, große Gasentweichung. Bald wurde eine zweite Glocke und ein Trichter über dem ersten hinzugefügt, sodass ein gasdichter Raum zwischen den beiden Glocken bereitgestellt werden konnte, um das Entweichen des Hochofengases zu verhindern, wenn die kleine Glocke geöffnet wurde. Die obere Glocke und der Trichter mussten nicht so groß sein wie der untere, da mehrere Beschickungen durch sie auf die untere Glocke abgelagert werden konnten und die obere Glocke geschlossen werden konnte, bevor die untere Glocke zum Abladen der Beschickungen in den Ofen geöffnet wurde.
Versuche zur Verbesserung der Burden-Verteilung erfolgten in den frühen 1990er Jahren mit dem McKee-Drehkopf (McKee Rotating Top). Nach jeder Beschickung eines Schrägaufzugs auf die kleine Glocke wurde der kleine Glockentrichter um 60°, 180°, 240°, 300° oder 0° gedreht. Dies verhinderte einen Gipfel an Rohmaterial direkt unter der Schrägaufzug-Brücke, was zu ungleichmäßiger Gasverteilung und ungleichmäßigem Auskleidungsverschleiß geführt hatte. Der nächste Versuch zur Verbesserung der Burden-Verteilung wurde in Deutschland Ende der 1960er Jahre unternommen. Dies wurde durch Installation beweglicher Paneele an der Kehle des Hochofens erreicht, die bei unterschiedlichen Winkeln für Erz oder Koks eingestellt werden konnten. Diese bewegliche Panzerung wurde auf einer großen Anzahl von Hochofen installiert.
Das Zweiglocken-System blieb bis zur Entwicklung des glockenlosen Beschickungssystems (Bell Less Top - BLT) durch Paul Wurth in Luxemburg das einzige Beschickungssystem für Hochofen weltweit. Die erste erfolgreiche industrielle Anwendung des BLT-Beschickungssystems war 1972. Diese Ausrüstung verwendete gasdichte Materialtrichter, die einen rotierenden Rohmaterial-Auslaufschacht speisten, der während des Trichterentleerens in den Ofen in zahlreiche Winkel eingestellt werden konnte. Das Ergebnis war die fast unbegrenzte Platzierung jedes Materials überall auf der Burden-Oberfläche, was dem Bediener erlaubte, maximale Brennstoffeffizienz zu erreichen.
Das BLT-Beschickungssystem setzte sich gegenüber dem Zweiglocken-System durch, da es den Hochofenbetreibern eine Reihe von Vorteilen bot. 2003 führte Siemens VAI das Gimbal-Beschickungskonzept ein.
Ein weiterer Versuch in Richtung kontinuierlicher Verbesserung der Hochofen zur Produktionssteigerung ging in Richtung Verbesserungen in der Reinigung des BF-Gases. Mit zunehmenden Blasvolumen und -druck an den Düsen erhöhten sich auch die Geschwindigkeit und das Volumen des das Ofenoberteil verlassenden Gases. Mehr Rauchstaub wurde dann von diesem Abgas mitgeführt, und wenn er nicht entfernt wurde, begann er, die Ofenschachsteine zu verstopfen, was anschließend die Blasvolumen zum Ofen einschränkte. Der erste Schritt in der Gasreinigung war die Einführung des Staubabscheiders (Dust Catcher) in den 1880er Jahren. Mit der Einführung weicher Eisenerze 1892 war der trockene Staubabscheider nicht ausreichend. 1909 führte Ambrose N. Diehl ein Nassgasreinigungssystem ein. Es bestand aus einer Reihe von neun Hochdruck-Sprühltürmen und einem Satz von vier Rotationswäschern. Von 1914 bis 1924 wurden verschiedene Arten von Türmchenwäschern mit mehreren Sprühbänken und Prallplatten an verschiedenen Öfen ausprobiert. Gasdisintegratoren, die Hochgeschwindigkeits-Rotationsrohre enthielten, wurden 1907 getestet. 1929 wurden Elektrofilter (Elektrostatische Abscheider) erfolgreich im South Works der U.S. Steel eingesetzt. Heute sind Kombinationen von Türmchen-Gaswäschern, Venturi-Waschern und Tropfenabscheidern die gängigsten Arten von Gasreinigungsanlagen.
Die neueste Nassgasreinigungsausrüstung ist ein Ringspalt-Wascher (Annular Gap Scrubber), der das Gas reinigt sowie den Kopfdruck steuert. Das Endergebnis all dieser Gasreinigungsverbesserungen war eine Verringerung des Schachstein-Lochdurchmessers bei gleichzeitiger Erhöhung der Ofengröße, da das Verstopfen mit Schmutz praktisch eliminiert wurde. Die resultierende Erhöhung der Ofenheizflächen hat letztlich moderne Öfen ermöglicht, Heißblastemperaturen von bis zu 1.270 °C zu liefern. Die damit verbundene Kopfdruckkontrolle, die durch moderne Gasreinigungsausrüstung ermöglicht wird, hat zu Ofenkopfdruck von bis zu 2,3 kg/cm² geführt. Dieser höhere Kopfdruck erhöht wiederum die Dichte der Gase, verringert die Gasgeschwindigkeit und erhöht die Gasverweilzeit im Ofen, was zu besseren Gas-Feststoff-Reaktionen, verbesserter Reduktionsgasausnutzung und niedrigeren Brennstoffsätzen führt.
In jüngerer Zeit, bei neu gebauten und rekonstruierten Hochofen, insbesondere in China, hat die Trockenreinigung von BF-Gas durch Schlauchfilter breite Anwendung gefunden. Die Trockenreinigung von Gas hat mehrere Vorteile gegenüber der Nassgasreinigung mit Waschern und Venturi-Rohren.
Das Streben nach höheren Produktionsraten in den späten 1870er Jahren und danach erzwang Änderungen in der Ofengröße und -konfiguration. In den 1870er Jahren waren die Öfen 22,9 m hoch. 1880 erhöhte sich die Hochofengröße auf 24,7 m Höhe, 6,1 m Bauchdurchmesser und 3,4 m Herddurchmesser. Er produzierte 120 t/Tag bei einem Koksatz von 1.574 kg/t. Nur zehn Jahre später, 1890, wurde ein Hochofen mit einem 28,0 m hohen Schornstein und 6,7 m Bauch gebaut. Er produzierte 325 t/Tag. Dann in weiteren 10 Jahren, 1901, wurde ein Hochofen mit ähnlichen Schornstein- und Bauchabmessungen wie der frühere Ofen in Betrieb genommen, aber der Herddurchmesser wurde auf 4,4 m erhöht. Dieser Ofen produzierte 463 t/Tag bei einem Koksatz von 1.113 kg/t. Die andere subtile Änderung mit diesen Größenvergrößerungen war die Absenkung der Bauch/Schornstein-Biegelinie und die Steilung des Bauchwinkels. Diese Änderung war nachteilig, da die Öfen mit diesen Bauchwinkeln schlechten Burden-Abstieg und Absacken (Slipping) erlebten. Um diese Probleme zu beseitigen, wurde der Herddurchmesser dieser Ofengrößen 1927 auf 6,7 m erhöht. Dieser größere Herd-Ofen produzierte 880 t/Tag bei einem Koksatz von 922 kg/t. Der erste 1.000 t/Tag-Ofen wurde 1929 in Betrieb genommen. Dieser Ofen war mit einem Herddurchmesser von 7,6 m ausgestattet. 1955 war Great Lakes' A-Ofen der größte der Welt mit 9,2 m Herd und 24 Düsen. Der nächste Sprung in der Hochofengrößenzunahme erfolgte in den 1960er Jahren, als Japan ihre veralteten Stahlwerke neu aufbaute. Heute sind Öfen mit 15 m Herddurchmesser, 40 Düsen und vier bis fünf Auslauföffnungen in Europa und Asien üblich.
Zusammen mit den größeren Öfen, höheren Blastemperaturen und steigenden Betriebsraten kam die Notwendigkeit besserer Hochofen-Feuerfestauskleidungen und Kühlsysteme. In den 1880er Jahren war ein hochfeuerfester Feuerlehmziegel mit ca. 40 % Alumina und 46 % Silica typisch. C-Feuerfestmaterialien wurden jedoch in deutschen Hochofen seit 1886 verwendet.
Während die Feuerfesttechnologie zu dieser Zeit relativ unbekannt war, schienen Methoden zur Kühlung der Auskleidung die Antwort auf das Verschleißproblem zu sein. Ab etwa 1880 gab es gleichzeitige Entwicklungen in Bemühungen, Ofenauskleidungen durch Rohrschlangen um den Bauch oder durch in den Ziegel eingebettete Kühlplatten zu erhalten. Eine der ersten Verwendungen einer Bronze-Bauchplatte wird einer Installation von Julian Kennedy an einem Ofen um 1890 zugeschrieben. Ein früher Hinweis auf die Verwendung wassergekühlter Herdjacken (Hearth Jackets) am Ofen war 1882. Zu dieser Zeit war die Kühlung der Herdseitenwände und des Bauchs das Anliegen, und die Schornsteinkühlung wurde nicht als notwendig empfunden.
Fritz W. Lurman, ein bekannter Hochofenmann der Zeit, meinte 1892: „Unabhängig von der Verwendung sogenannter feuerfester Materialien ist das beste Mittel zur Erhaltung der Wände des Hochofens Kühlwasser.“ Kühler mit zirkulierendem Wasser werden zwischen der Hochofenschale und der Feuerfestauskleidung im oberen Teil des Ofens installiert, um diese Komponenten vor Wärmestrahlung zu schützen. Zusätzlich zu seinen eigenen Kühlern wird der Teil der Schale, der an den Herd und den Ofenboden angrenzt, in einigen Öfen auch von außen durch Wassersprühen gekühlt.
Funktion des Hochofenkühlsystems ist es, die Ofenschale zu kühlen und vor Überhitzung und anschließendem Durchbrennen zu schützen. Das Kühlsystem entfernt die im Hochofen erzeugte überschüssige Wärme, die sonst auf die Schale lastet. Das Kühlsystem verhindert somit den Anstieg der Schalen- und Auskleidungstemperatur. Verschiedene Methoden existieren für die Kühlung der Schale des Hochofens. In früheren Zeiten wurden Kühlboxen (Cooling Boxes) unterschiedlicher Größe, Anzahl und Design verwendet, um die Wärme des Ofens an ein Kühlmedium in Verbindung mit externer Kühlung (Sprühkühlung, Doppelschale) zu übertragen. Hochofen mit Gusseisen-Kühlstäben (Cast Iron Cooling Staves) sind seit Mitte der 1900er Jahre in Betrieb. Die Gusseisen-Kühlstabkühlung war ursprünglich eine sowjetische Entdeckung, von wo sie zunächst nach Indien und Japan gelangte. Bis in die 1970er Jahre hatten Gusseisen-Kühlstäbe weltweite Akzeptanz erreicht. Seit der Einführung dieser Gusseisen-Kühlstäbe beschleunigte sich die Entwicklungsarbeit der Hochofenkühlung, und heute ist eine breite Vielfalt an Kühlern für die interne Kühlung der Ofenschale verfügbar, um extremen Belastungsbedingungen in einem modernen großen Hochleistung-Hochofen gerecht zu werden.
Die höheren Beschickungsraten nutzten auch den Ofenhals schneller ab. 1872 wurde an einem Ofen eine Eisen- oder Stahlpanzerung in das Mauerwerk des Ofenhalses eingebaut. Seitdem wurden verschiedene Arten von Panzerungen im Bestandslinienbereich (Stock Line Area) verwendet.
Die ersten wichtigen Entwicklungen in der Ziegelherstellungstechnologie traten erst in den 1900er Jahren auf. 1917 wurde der erste maschinell hergestellte Ziegel eingeführt, mit der resultierenden Erhöhung von Dichte und Festigkeit. 1935 verbesserten vakuumgepresste Ziegel die Ziegelqualität weiter. 1939 war der erste Superduty-Aluminaziegel mit bis zu 60 % Alumina verfügbar. In den 1930er Jahren wurden Kohlenstoffblöcke in deutschen Ofenherden verwendet. Heute sind viele Sorten von Alumina-, Kohlenstoff- und Siliciumkarbid-Feuerfestmaterialien für Hochofenauskleidungen verfügbar. Die Verbesserungen in Ofenkühlung und -auskleidung haben typische Kampagnenlängen von zwei Jahren in den 1880er Jahren auf mehr als zehn Jahre in den 1990er Jahren erhöht. Heute hat sich die Kampagnenlebensdauer von Hochofen weiter auf 20 Jahre erhöht.
Ein weiterer Bereich des Hochofens, der sich mit der erhöhten Produktion ändern musste, war der Gießbetrieb. Der alte Tymp-und-Damm-offene Ofenvorderteil war nicht mehr ausreichend. 1867 wurde die Lurman-Front patentiert, um Tymp und Damm zu eliminieren. Sie bestand aus einem wassergekühlten Gusseisenpaneel mit separaten Öffnungen für Eisenentfernung (immer noch als Auslauföffnung bekannt) und Schlackenentfernung (als Schlacken- oder Zindernotch bekannt). Dieses Design wurde in den 1880er Jahren geändert, indem der Schlackennotch um 90° von der Auslauföffnung gedreht wurde. Sowohl das Auslauföffnungs-Paneel als auch das Schlackennotch-Paneel waren wassergekühlt. Durch die Trennung dieser beiden flüssigen Abstichpunkte war mehr Platz verfügbar, um den Ofen für die steigende Anzahl der bei höheren Produktionsraten erforderlichen Abstiche einzurichten. Der Bereich vor der Auslauföffnung war vollständig für Ferkelbetten verfügbar, während die Schlackengruben an die Seite des Ofens verlegt wurden (Abb. 5). Während des normalen Betriebs wurde der Schlackennotch mit einer Stange geöffnet, wenn sich der flüssige Schlackenpegel den Düsen näherte. Die Schlacke wurde in Gruben oder spezielle Schlackenwagen gespült. Wenn der Schlackennotch Wind aus der Öffnung blies, wurde er mit einem manuellen Stopfen geschlossen. Durch das Abstichen der Schlacke zwischen den Eisenabstichen war ein größeres Volumen des Herds für flüssiges Eisen verfügbar, was zu größeren Abstichtonnagen führte. Der Eisengussprozess in den 1880er Jahren änderte sich nicht viel von den vorherigen Operationen, aber die Ferkelbetten waren größer, und 1909 wurde ein Schlackenabskimmer installiert, um die auf dem Eisen schwimmende Schlacke abzuschöpfen, während es die Rinne hinabfloss.
1896 brachte die Installation einer Stranggießanlage (Pig Casting Machine), erfunden von E. A. Uehling, schließlich die vollständige Beseitigung der Ferkelbetten im Gießhaus. Als Nächstes wurden offene, ziegelausgekleidete Pfannen eingeführt. Diese Pfannen fassten etwa 10 bis 100 Tonnen Roheisen und erforderten, dass der Ofen und das Gießhaus über dem Bodenniveau erhöht waren, damit die Pfannen unter dem Gießhausboden platziert werden konnten. Obwohl die Ferkelbetten beseitigt waren, blieben Rinnen und Laufer bestehen, und Auslaufrohre, die in die Pfannen mündeten, wurden dem Gießhaus hinzugefügt. 1915 erfolgte die erste Verwendung von Torpedopfannen. Diese schienenmontierten Pfannen fassten 90 Tonnen, wurden aber bis 1925 auf 150 Tonnen erhöht. Heute ist das Eisenpfannendesign ähnlich, aber Kapazitäten bis zu 400 Tonnen sind verfügbar. Offene Pfannen auf Schienenwagen werden auch heute noch verwendet.
Vor 1890 wurde die Auslauföffnung mit einer Stange und einem Vorschlaghammer geöffnet. Dann wurde 1890 der erste pneumatische Felsbohrer verwendet. Die Auslauföffnung wurde manuell mit Wind vom Ofen abgestellt, bis 1914 H. A. Berg die fernbediente Schlammkanone (Mud Gun) entwickelte, die einen Tonpfropfen bei laufendem Blas in den Ofen drückte. 1906 wurde die erste Sauerstofflanze verwendet, um Schädel in der Auslauföffnung zu schmelzen. Moderne Hochofen haben sich zu fernbedienten Auslaufbohrern, hydraulischen Schlammkanonen, Gießhaus-Schlackengranulieranlagen und Eisenkippausläufen entwickelt, um eine unbegrenzte Anzahl von Eisenpfannen zu speisen. Hochofen können auch ein bis vier Auslauföffnungen und zwei bis sechs Schlackengruben haben, je nach ihrer Größe. Die Beseitigung des Flaschenhalses im Gießhaus ermöglichte den ersten 1.000 t/Tag-Betrieb 1929 und führte zu Produktionsniveaus von 12.000 t/Tag in den 1990er Jahren.
Eine parallele Linie von Verbesserungsaktivitäten, die ab Ende der 1800er Jahre rasant evolvierte, war die Eisenerzvorbereitung. In der Eisenherstellung verwendetes Eisenerz besteht aus vielen geologischen Formen wie rotem Hämatit, spekulärem Hämatit, Magnetit, Limonit, Fossilerzen, Sumpferzen und Carbonaten. Der metallische Eisengehalt dieser Erze reicht von ca. 30 % in den Sumpferzen bis 72 % in manchen Hämatiten. Alle Eisenerze sind mit anderen Verbindungen in der Erde vermischt, die im Schmelzprozess unerwünscht sind. Ab den 1700er Jahren wurde Eisenerz in offenen Gruben oder geschlossenen Öfen mit Holzkohle geröstet. Ziel des Röstens oder Kalzinierens war es, alle flüchtigen Bestandteile wie Wasser, Kohlensäure oder bituminöse Substanzen zu befreien und die Erze aufzubrechen und weicher zu machen, sodass sie für Reduktionsgase durchlässiger wurden. In den 1800er Jahren wurde die Eisenerz-Siebung eingeführt, um das Erz enger zu klassifizieren für verbesserte Gaspermeabilität im Ofen. Zunächst wurde Handsiebequipment verwendet, aber bis in die 1870er Jahre bestanden dampfgetriebene Erzwaschanlagen aus ein oder zwei Trommeln, die mit Löchern oder Schlitzen für das Feinmaterial perforiert waren, um mit dem Waschwasser auszutreten, während das endgültig klassifizierte und gewaschene Erz aus dem Inneren der Trommel in einen Schubkarren oder Vorratshaufen austrat.
Mit steigender Eisenproduktion wurden die reinsten Eisenerze in vielen Gebieten erschöpft, sodass niedrigere Güteerze abgebaut werden mussten. Diese Erze hatten unerwünschte Verunreinigungen, und Methoden zur Anreicherung dieser Erze auf höhere Eisenprozente waren erforderlich. 1880 erhielt Thomas A. Edison ein Patent für einen elektromagnetischen Separator. Eine Demonstrationsanlage wurde in Michigan gebaut und produzierte 1889 893 Tonnen magnetisches Konzentrat.
Pilotanlagen zur Pelletierung von Taconit-Konzentraten wurden 1948 gebaut. 1956 produzierten zwei kommerzielle Taconit-Abbau- und -Verarbeitungsanlagen Pellets. Die erste Gerade-Rost-Pelletiermaschine (Straight Grate Pellet Machine) wurde 1956 gebaut und die erste Rost-Drehrohr-Pelletiermaschine (Grate-Kiln Pellet Machine) wurde 1960 in Betrieb genommen. Die Pelletiertechnologie verbreitete sich weltweit von den USA aus. Die neueste Entwicklung in der Pelletierung war die Einführung von Rohkalkstein, Dolomit oder Olivin in das Pellet, um seine metallurgischen Eigenschaften zu verbessern, was wiederum die Hochofenproduktivität und Brennstoffsätze verbesserte.
Die Eisenerz-Agglomeration nahm auch einen separaten Weg von der Pelletierung früher in den 1900er Jahren. Der Sinterprozess entstand in der Nichteisen-Industrie als Chargenprozess Ende des 19. Jahrhunderts. Bis in die 1950er Jahre hatten die meisten Sintern einen Basizitätsgrad von weniger als 1,0. Über die nächsten fünfzehn Jahre wurde jedoch erkannt, dass ein basisches Sinter mit einem Basizitätsgrad von mehr als 1,0 eine vorkalzierte Flussmittelquelle in den Hochofen brachte, was zu einer Brennstoffersparnis führte.
Eine der letzten technologischen Verbesserungen in der Eisenherstellung der letzten 100 Jahre war die Injektion auf Düsenebene (Tuyere Level Injectants). Die erste aufgezeichnete Verwendung von Injektanten war 1871, als es einen gekühlten Herd am Morgan-Holzkohleofen gab. Da der Blas nicht in die Düsen eintreten konnte aufgrund des gekühlten Materials, wurde ein Loch durch die Ofenwand über dem Salamander gebohrt und eine große Düse installiert. Kohleöl wurde dann unter Druck durch ein Rohr, das vom Ofenkopf verlief, in die Düse gepresst. Sechs Tage und sieben Fässer Öl später war der Salamander geschmolzen und der Ofen lief reibungslos. In der ersten Dekade der 1900er Jahre wurden frühe Tests mit Sauerstoffinjektion in kleinen Hochofen in Belgien durchgeführt. Die erste großtechnische sauerstoffangereicherte Blas wurde 1951 verwendet. Die Vorteile der reinen Sauerstoffinjektion sind erhöhte Hochofenproduktion durch erhöhte Brennstoffverbrennungskapazität und die Fähigkeit, mehr Kohlenwasserstoff-Düseninjektanten zu verwenden. Die Entwicklung der Kohlenwasserstoff-Injektanten erfolgte in den 1940er und 1950er Jahren. 1944 reichte William L. Pogue ein Patent für die Verwendung von Kohleinblasung ein. 1953 wurde Erdgasinjektion implementiert. In den frühen 1960er Jahren wurde die Injektion von Öl und Teer durch Lanzen an zahlreichen Stahlunternehmen entwickelt, nachdem erhebliche Kokseinsparungen durch Tests in einem experimentellen Hochofen 1959 bewiesen wurden. 1967 verwendeten eine große Anzahl der Hochofen irgendeine Form von Brennstoffinjektion (meist Kohlenstaub). Heute verwenden viele Hochofen Brennstoffinjektanten zu 40 % bis 45 % des Brennstoffsatzes. Der letzte Düseninjektant, der parallel zur Brennstoffinjektion evolvierte, war die Feuchtigkeitsinjektion. Historisch wurden Heißblastemperaturen begrenzt, da übermäßig hohe Temperaturen in den Verbrennungszonen zu schlechtem Burden-Abstieg führten. Die Injektion von Feuchtigkeit verbrauchte Koks schneller als Luft allein und produzierte ein Gas, das sowohl reicher an Kohlenmonoxid und Wasserstoff war und weniger dicht war. Diese Faktoren verbesserten die Rate des Wärmeübergangs zwischen Gasen und Feststoffen und die Reduktionsrate der Burden im Ofenschornstein, was zu einem ruhigen Ofenlauf führte.
Die Kombination aus Feuchtigkeitsinjektion, Brennstoffinjektion und Sauerstoffinjektion erlaubte die Erhöhung der Heißblastemperatur und die Nutzung all dieser Düsenvariablen verbesserte die Produktivität weiter und reduzierte die Brennstoffsätze in modernen Hochofen.
Entwicklung der Hochofen-Eisenherstellung als Wissenschaft
Historisch war die Eisenherstellung mehr eine Kunst als eine Wissenschaft. Frühe Eisenproduzenten lernten ihr Handwerk durch jahrelange Ausbildung von der vorherigen Generation. Viele Verbesserungen in der Eisenherstellungspraxis basierten auf Instinkt oder purer Glück. Allerdings kroch die Wissenschaft ab Mitte des 19. Jahrhunderts in die Entwicklungen der Eisenschmelze ein.
Charles Schinz aus Deutschland, einer der frühesten Forscher der chemischen und physikalischen Phänomene im Inneren eines Hochofens, versuchte, quantitative Massen- und Energiebilanzen des Hochofenbetriebs zu erstellen, war aber durch den Mangel an genauen thermodynamischen Daten stark eingeschränkt. Er führte Laborexperimente durch, um Wärmekapazität und Bildungsenthalpien zu bestimmen, und war anscheinend der Erste, der die Reduzierbarkeit von Eisenerz bestimmte. Er definierte verschiedene Zonen des Hochofens und die wichtigsten chemischen Reaktionen in jeder Zone. Die Ergebnisse seiner Arbeit wurden 1868 veröffentlicht.
Mehrere Prinzipien, die heute anerkannt sind, wurden von Sir Lothian Bell Ende des 19. Jahrhunderts postuliert. Er veröffentlichte 1872 ein Buch, das als das erste Lehrbuch zur Hochofen-Eisenherstellung anerkannt ist. 1884 war er scheinbar der Erste, der die Funktion der verschiedenen Schlackenkomponenten und ihre Auswirkung auf die Schmelztemperatur dokumentierte. Er beobachtete auch, dass Hochofenschlacken komplexe Strukturen sind und es einen Bereich von Schlackenzusammensetzungen gibt, der in ihren guten Fließeigenschaften und Entschwefelungsfähigkeit resultiert. Sein wichtigster Beitrag war sein Verständnis der chemischen Reaktionen. Er erkannte die Bedeutung von CO und CO₂ und war der Erste, der begann, das Gleichgewicht im Fe-O-C-System zu definieren. Weiter diskutierte Bell die Vorwärmung und Vorreduktion von Eisenerzen und die Bedeutung des Ofenschornsteins, wo diese Reaktionen stattfanden. Er erstellte auch Kohlenstoff-, Sauerstoff- und Stickstoffbilanzen des Hochofenbetriebs und zeigte, dass ein Teil des beschickten Kohlenstoffs im Schornstein durch CO₂ in der „Lösungsverlust“-Reaktion verbraucht wurde.
Ein Zeitgenosse von Bell war M. L. Gruner, ein Professor für Metallurgie in Frankreich, der Bells Methoden zur Bestimmung von Hochofen-Wärmebilanzen durch Vergleich vieler verschiedener Ofenbetriebe weiter ausbaute. Er glaubte auch, dass der minimale Brennstoffsatz für Hochofen erreicht würde, wenn der Lösungsverlust eliminiert würde.
J. E. Johnson Jr. war der erste amerikanische Wissenschaftler, der den Hochofenprozess erforschte und in den frühen 1900er Jahren zwei Bücher über Hochofen-Design und -Betrieb veröffentlichte. Er wendete den ersten und zweiten Hauptsatz der Thermodynamik auf die Eisenherstellung an und erklärte, wie der Brennstoffsatz durch die Blastemperatur beeinflusst wurde. Er postulierte, dass es eine kritische Ofentemperatur gab, oberhalb derer eine minimale Wärmemenge erforderlich ist. Diese minimale Wärmemenge nannte er „Herdwärme“ (Hearth Heat). In seinem 1913 veröffentlichten Buch erstellte Johnson ein Diagramm, das chemische Reaktionen und Isothermen im Hochofen zeigte. Die Anwendung der kritischen Temperatur- und Herdwärme-Konzepte überzeugte die Ofenbetreiber weiter davon, dass der Hochofenprozess rational und vorhersagbar war.
In der Periode von 1920 bis 1930 wurde der Fluss von Feststoffen und Gasen im Hochofen von einer Forschergruppe namens P. H. Royster, S. P. Kinney, C. C. Furnas und T. L. Joseph ausführlich untersucht. Diese Gruppe war an physikalischen und chemischen Phänomenen in Hochofen interessiert und fühlte, dass es notwendig war, betriebene Öfen zu beproben und zu sondieren, um diese Phänomene zu verstehen. Ihre Arbeit begann mit einem kleinen experimentellen Hochofen und breitete sich auf kommerzielle Öfen aus. Die Ergebnisse ihrer Studien zeigten, dass der Fluss von Gasen und Feststoffen nicht gleichmäßig über eine beliebige horizontale Ebene im Hochofen war und dass die Verbesserung des Gas-Feststoff-Kontakts im Ofenschornstein die Effizienz des Eisenherstellungsprozesses signifikant erhöhen konnte. Furnas und Joseph setzten diese Arbeit fort und stellten fest, dass Rohmaterialgröße und Reduzierbarkeit kritisch in Gas-Feststoff-Reaktionen waren. Diese wichtige Arbeit führte zum Verständnis der Burden-Verteilung und der Optimierung der Eisenerzgröße, da sie sowohl Reduzierbarkeit als auch Permeabilität beeinflusst.
1962 erklärte R. Stephenson die Rolle des Lösungsverlusts. Zuvor wurde angenommen, dass die Produktion von CO durch Reaktion mit CO₂ und Kohlenstoff ein Brennstoffverlust sei. Stephenson wies darauf hin, dass die Eisenoxidreduktion eine Kombination aus indirekter und direkter Reduktion ist und dass indirekte Reduktion gefolgt von Lösungsverlust direkte Reduktion ist. Mit diesen Überlegungen zur Bestimmung der Kohlenstoffsätze für alle Kombinationen dieser beiden Reduktionswege als Funktion des Lösungsverlusts können Ergebnisse im „Kohlenstoff-Direktreduktions-Diagramm“ (Carbon-Direct Reduction Diagram) dargestellt werden. In den 1960er und frühen 1970er Jahren wurden die besten Anwendungen dieser Hochofentheorien in Japan in die Praxis umgesetzt. Derzeit haben sich die japanischen Verbesserungen in Form von großen, hochautomatisierten Hochofen an andere Orte verbreitet.
Theorie und Praxis der Eisenschmelztechnologie haben in den letzten 4.000 Jahren einen langen Weg zurückgelegt. Der Übergang von Schwammeisen, das in Schmieden produziert wurde, zu flüssigem Eisen, das in Hochofen produziert wird, in den 1300er Jahren war der erste große Schritt zur Weiterentwicklung der Eisenherstellungstechnologie. Dann kam der Wechsel von Kaltblas-Holzkohleöfen zu Heißblas-Koksöfen in der Mitte der 1800er Jahre, der die Eisenherstellung in die moderne Ära brachte. Das bessere Verständnis der Eisenherstellungsreaktionen und verbesserte Ausrüstung entwickelten sich zum Hartbetrieb-Ofenbetrieb, zentriert in den 1880er bis 1900er Jahren. Schließlich hat die Revolution in der wissenschaftlichen Anwendung auf die Eisenschmelze, die Installation anspruchsvollerer Ausrüstung und das Aufkommen elektronisch gesteuerter Systeme die Hochofen-Eisenherstellung in den aktuellen Zustand beschleunigt, wie er durch den Betrieb von ca. 12.000 t/Tag Hochofen mit Brennstoffsätzen unter 460 kg/t demonstriert wird.
Herstellungsprozess
- Die Evolution und moderne Produktion von Haushaltsbügeleisen
- Eisen: Eigenschaften, Geschichte und alltägliche Anwendungen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung