



Optimierung der Hochofengasreinigung für Energieeffizienz
Der Prozess der Flüssigeisenproduktion im Hochofen (BF) erzeugt Gas am Ofenkopf, das ein wichtiges Nebenprodukt des BF-Prozesses ist. Dieses Kopfgas des Hochofens liegt bei der am BF-Kopf herrschenden Temperatur und Druck und ist meist mit Staub- und Wasserpartikeln verunreinigt. Dieses Kopfgas hat einen erheblichen Heizwert und wird als rohes BF-Gas oder verunreinigtes BF-Gas bezeichnet. Die Zusammensetzung und Menge dieses Kopfgases hängen von der Art des technologischen Prozesses im Hochofen und der Art und Qualität der für die Eisenproduktion im Hochofen verwendeten Rohstoffe ab. Um das rohe BF-Gas weiterzuverwenden, ist es notwendig, es mit bestimmten Prozessen zu reinigen, die seinen Feststoffgehalt reduzieren.
Das Kopfgas enthält Kohlenmonoxid (CO) und wird nach seiner Reinigung als Hochofengas (BF-Gas) bezeichnet. Es wird als Brenngas für die Erhitzung der Gebläseluft in den Windheizöfen sowie als Zusatzbrennstoff im Stahlwerk verwendet. Damit das BF-Gas als Brenngas verwendet werden kann, ist es notwendig, dass das rohe BF-Gas gereinigt und gekühlt wird, um Gasvolumen und Feuchtigkeitsgehalt zu reduzieren. Die Vorherkühlung und Volumenreduzierung ist auch notwendig, da sie zu erheblichen Einsparungen bei den Lieferkosten im umfangreichen Verteilersystem des Stahlwerks führt.
Zusammensetzung und Reinigungsstufen
Eine typische Analyse des Hochofengases für einen Hochofen, der mit Kohlenstaubeinblasung (PCI) arbeitet, ist in Tabelle 1 angegeben. Die Prozesse für die Gasreinigung sind entweder Nassgasreinigungssysteme oder Trockenreinigungssysteme. Hochleistungs-Gasreinigungssysteme sind lebenswichtig für den zuverlässigen Betrieb und die lange Kampagnenlebensdauer des Hochtemperatur-Heißwindsystems des BF sowie des BF-Gasnetzes im Stahlwerk. Das Nassreinigungssystem ist das häufiger verwendete System für die Reinigung von BF-Gas.
| Tabelle 1: Typische Analyse von BF-Gas mit PCI | ||
|---|---|---|
| Bestandteil | Einheit | Wert |
| CO | % Vol. | 20–24 |
| CO₂ | % Vol. | 18–23 |
| H₂ | % Vol. | 1,5–4,5 |
| N₂ | % Vol. | 52–57 |
| SO₂ | mg/m³ | 10–30 |
| NH₃ | mg/m³ | 5–21 |
| Chlorid | mg/m³ | 50–200 |
| Stickoxide | mg/m³ | 3–12 |
Die Hauptfunktion des Hochofengas-Reinigungssystems ist die Entfernung von Partikeln aus diesem Gas. Zusätzlich kühlt das System das Gas, um seinen Feuchtigkeitsgehalt zu reduzieren, wodurch sein Heizwert erhöht wird. Der gewonnene Schlamm/Staub enthält relativ hohe Mengen an Eisen und Kohlenstoff und kann somit über die Sinteranlage recycelt werden.
Kenntnis des Hochofenprozesses ist für das ordnungsgemäße Design und den Betrieb des Gasreinigungssystems notwendig. Die Burden-Vorbereitung und Art der Erzlast (Pellet oder Sinter) beeinflussen die Menge und Partikelgröße des Staubs. Auch die Wahl und Vorbereitung der Flussmittel beeinflusst die Wasserchemie im Waschsystem. Calcium kann durch den als Flussmittel verwendeten Kalkstein in das Wassersystem gelangen. Koks und Brennstoffinjektanten tragen Schwefel, Chloride, Ammoniak und Stickoxide bei. Die Gasanalyse variiert mit den Burden-Materialien und dem BF-Betrieb mit oder ohne PCI. Produktionsniveau und Blasraten beeinflussen die Partikelfracht im Gasreinigungssystem.
Kopfdruck und Wascher-Druckverlust (bei Nasssystemen) beeinflussen die Staubsammel-Effizienz sowie die Adsorption gelöster Gase im Waschwasser. Zusätzlich zu den Grundfunktionen der Reinigung und Kühlung des Kopfgases steuert der Wascher und/oder die Kopfgas-Energierückgewinnungsturbine auch den Kopfdruck des Hochofens. Für einen reibungslosen und stabilen Ofenbetrieb muss der Kopfdruck kontrolliert und so konstant wie möglich gehalten werden. Das Gasreinigungssystem-Design muss daher vollständig in den Betrieb des Hochofens integriert sein.
Während Operationen wie Beschicken, Abstichen, Druckausgleich und Ofenwechsel gibt es unvermeidlich Schwankungen im Gasfluss und Druck. Die Schwankungen sind meist von kurzer Dauer, aber erheblicher Amplitude und werden am Hochofenkopf sowie stromabwärts im gesamten Gassystem gespürt. Das BF-Gasreinigungssystem muss so ausgelegt sein, dass es solche Schwankungen bewältigen und kontrollieren kann.
BF-Gas, das bei Ofenbetrieb mit PCI aus dem Ofenkopf austritt, enthält ca. 20–30 g Abgasstaub pro Normkubikmeter Gas und kann nicht direkt verwendet werden. Dieser Staub enthält feine Partikel von Koks, Burden-Materialien und chemische Verbindungen, die durch die im Hochofen ablaufenden Reaktionen gebildet werden. Eine typische Größenverteilung der Partikel im rohen BF-Gas bei PCI-Einsatz ist in Tabelle 2 angegeben.
| Tabelle 2: Typische Partikelgrößenverteilung im rohen BF-Gas mit PCI | |||
|---|---|---|---|
| Klasse | Partikelgröße in µm | Mittlere Größe in µm | % Verteilung |
| 1 | 0–10 | 5 | 9 |
| 2 | 11–30 | 20 | 8 |
| 3 | 31–60 | 45 | 12 |
| 4 | 61–100 | 80 | 17 |
| 5 | 101–200 | 150 | 17 |
| 6 | 201–400 | 300 | 17 |
| 7 | 401–600 | 500 | 10 |
| 8 | 601–800 | 700 | 10 |
Da das primäre Ziel der Hochofengasreinigung die Produktion von staubfreiem, gekühltem Gas zur Verwendung als Brennstoff in den Öfen des Stahlwerks ist, muss das Gasreinigungssystem für die Erreichung dieses Ziels ausgelegt sein.
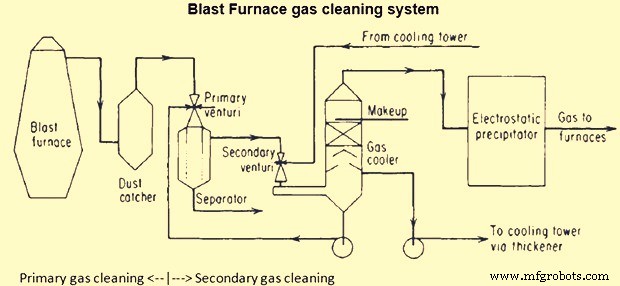
Die effektive Entfernung eines Gemischs aus groben und feinen Stäuben aus einem sehr staubhaltigen Gas erfordert den Einsatz eines Staubabscheiders (Dust Catcher) und eines Mehrfach-Venturi-Waschsystems (Multi-Venturi Scrubbing System). Effektive Kühlung erfordert den Einsatz eines Gaskühlturms (Gas Cooling Tower) vor der Einleitung des BF-Gases in das BF-Gasnetz des Stahlwerks. Das rohe BF-Gas wird in der Gasreinigungsanlage in zwei Stufen gereinigt: Primäre Gasreinigungsstufe und Sekundäre Gasreinigungsstufe. Ein typisches Fließschema des Hochofengas-Reinigungssystems ist in Abb. 1 dargestellt.
Primäre Gasreinigungsstufe
Die primäre Gasreinigung basiert auf dem Schwerkrafttrennungsprinzip und wird zur Entfernung großer Staubpartikel verwendet. Es handelt sich um die trockene Abscheidung von Staubpartikeln im Hochofenkopfgas vor der Nasswäsche und wird üblicherweise durch einen Schwerkraft-Staubabscheider oder neuerdings durch große Zyklone durchgeführt. In dieser Stufe werden alle groberen Partikel entfernt. Das Ziel ist, so viel Staub wie möglich in trockenem Zustand für Wiederverwendung und Recycling zu entfernen. Der recycelte Staub muss auch arm an Zink und Blei sein, um die Grenzwerte des Hochofen-Zinkhaushalts einzuhalten. Die Staubabscheideeffizienz des Abscheiders hängt von der Partikelgrößenverteilung, dem Trennmechanismus (d. h. Gravitations- oder Zentrifugalkraft) und in geringerem Maße von der Eintrittsstaubbeladung ab. Der abgeschiedene Staub ist normalerweise größer als 10 µm und wird im Staubsammelbunker gesammelt, der üblicherweise für eineinhalb Tage Staubansammlung ausgelegt ist und über ein Staubentladesystem periodisch entleert wird.
Der Staubabscheider ist eine große zylindrische Struktur, normalerweise mit großem Durchmesser und der erforderlichen Höhe. Er ist meist ausgekleidet, um ihn zu isolieren und die Kondensation von Feuchtigkeit im BF-Gas zu verhindern, damit der Staub trocken bleibt und nicht verklumpt und frei in den konischen Teil des Staubabscheiders an seinem Boden für seine periodische Entfernung fließt.
Das Gas wird durch einen einzelnen Abstiegskanal zum Staubabscheider geleitet und tritt oben durch ein vertikales Rohr ein, das das Gas im Inneren des Staubabscheiders nach unten führt. Dieses Rohr erweitert sich an seinem unteren Ende wie ein umgekehrter Trichter, sodass beim Abströmen des Gases seine Geschwindigkeit (und damit sein Staubtragpotenzial) abnimmt, und der größte Teil des gröberen Staubs aus dem Gasstrom ausfällt und im Kegel am Boden des Staubabscheiders abgelagert wird. Da der Boden des Staubabscheiders geschlossen ist und der Gasauslass in der Nähe der Oberseite liegt, muss die Strömungsrichtung des Gases um 180 Grad umgekehrt werden. Diese plötzliche Richtungsänderung bewirkt, dass sich noch mehr Staub absetzt.
Der Betrieb und die Effizienz eines konventionellen Schwerkraft-Staubabscheiders werden durch das Stokes-Gesetz bestimmt. 1851 leitete George Stokes einen Ausdruck für die Reibungskraft (auch Widerstandskraft genannt) ab, die auf kugelförmige Objekte mit sehr kleinen Reynolds-Zahlen (Re) ausgeübt wird, z. B. sehr kleine Partikel, in einer kontinuierlichen viskosen Flüssigkeit, indem er den kleinen Fluid-Massen-Limes der allgemein unlösbaren Navier-Stokes-Gleichungen löste.
Das Stokes-Gesetz ist jedoch nur auf kugelförmige Objekte mit sehr kleinen Re-Zahlen mit Sinkgeschwindigkeiten im laminaren Bereich anwendbar. Für Partikel mit Re-Zahlen über 0,2 bis 100.000 wird der Turbulenzgrad signifikant, was zu zusätzlicher Widerstandskraft führt. Daher ist die Sink- (oder End-) Geschwindigkeit im Allgemeinen niedriger als die durch das Stokes-Gesetz vorhergesagte. Für diese Partikelgrößen wird die Endgeschwindigkeit durch die Korrelation zwischen der Partikel-Re-Zahl und ihrem Widerstandsbeiwert unter Verwendung der Werte aus den Haywood-Tabellen bestimmt. Alternativ kann die Korrelation zwischen der Partikel-Re-Zahl und der Archimedes-Zahl (Ar) (gültig zwischen Re = 0,2 und 20.000) verwendet werden.
Wenn die Partikel durch ihr Eigengewicht in einer viskosen Flüssigkeit fallen, wird eine Endgeschwindigkeit, auch Sinkgeschwindigkeit genannt, erreicht, wenn diese Reibungskraft kombiniert mit dem Auftriebskraft genau die Gravitationskraft ausgleicht. Basierend auf dem kombinierten Stokes-Gesetz und den Haywood-Tabellen kann die Endgeschwindigkeit jeder Partikelgruppe bestimmt werden. Aus der Partikel-Endgeschwindigkeit kann die Abscheideeffizienz berechnet werden, die von der aufsteigenden Gasgeschwindigkeit im Staubabscheider-Ringraum und damit vom Behälterdurchmesser abhängt.
Im Fall des Zyklon-Staubabscheiders basieren Betrieb und Effizienz auf Zentrifugalkräften. Im Zyklon-Staubabscheider wird das rohe Hochofengas durch einen oder zwei tangentiale Einlässe mit einer Geschwindigkeit eingeführt, die die Staubpartikel an die Wand drückt und sie vom Gasstrom trennt. Der Zyklon-Staubabscheider kann unterschiedliche Arten interner Konstruktion haben. Ein Typ ist vollständig leer, während ein anderer Typ eine komplexe Einlaufkuppel und austauschbare Leitschaufeln hat.
Die höhere Staubabscheidung im Zyklon ist mit den Zentrifugalkräften und hohen Umfangsgeschwindigkeiten im Zyklon im Vergleich zur Staubabscheider-Technologie verknüpft. Die höheren Geschwindigkeiten im Gefäß erfordern einen speziellen Schutz der inneren Oberflächen. Ein Staubabscheider wird sehr oft ohne Schutz der inneren Oberflächen betrieben, aufgrund der niedrigen Gasgeschwindigkeit, aber die Zyklon-Technologie erfordert einen Schutz dieser Oberflächen, um Verschleiß zu vermeiden.
Der Zyklon-Staubabscheider ist normalerweise mit Wirbelfinder (Vortex Finder), Apex, Strömungskonus und einem Staubsammelbunker mit doppeltem Staubauslass ausgestattet. Die Abscheideeffizienz des Zyklons hängt stark von der Partikelgrößenverteilung ab. Partikel unter 5 µm werden aufgrund ihrer geringen Masse nicht entfernt; Partikel zwischen 5 µm und 30 µm werden teilweise getrennt und Partikel über 30 µm werden im Kegel-Staubabscheider vollständig getrennt. Die Gesamtabscheideeffizienz des Zyklon-Staubabscheiders ist besser als die des Schwerkraft-Staubabscheiders. Der entfernte trockene Staub enthält sehr geringe Zink- und Bleikonzentrationen und kann leicht recycelt werden. Der Zyklon-Staubabscheider reduziert die Staubbelastung der sekundären Stufe, die aus der Nassgasreinigung besteht.
Der Staubabscheider ist mit einem Staubentladesystem für die chargenweise Entleerung des Staubs unten bei nahezu atmosphärischem Druck ausgestattet, um Staubaufbau im Staubabscheider zu verhindern und Staub- und Gasemissionen zu reduzieren. Der Staub wird allgemein vor der Entladung auf den Boden oder direkt in einen Dumper/Wagen darunter benetzt. Füllstandsensoren sind im Staubbunker für die Füllstandsanzeige installiert. Signale von den Füllstandsensoren werden verwendet, um Staubaufbau zu überwachen, den Staubentladezyklus zu initiieren und niedrige und hohe Füllstandsalarme zu geben.
Sekundäre Gasreinigungsstufe
BF-Gas nach der primären Reinigung im Staubabscheider, wo der Großteil der schweren Partikel entfernt wird, bewegt sich zur sekundären Gasreinigungsstufe (Wascher/Scrubbers), die das Nassreinigungssystem ist. In dieser Stufe wird BF-Gas in Kontakt mit Wasser gereinigt und fast alle schwebenden Partikel werden getrennt (mehr als 99 %). In einigen Werken wird dieses Gas weiter in Elektrofilter (Elektrostatische Abscheider) geleitet. Behandeltes Gas nach der sekundären Gasreinigungsstufe wird in das BF-Gasnetz des Werks aufgenommen und auch für die Beheizung der BF-Öfen verwendet. Das verschmutzte Wasser aus dem System enthält gleichzeitig hohe Konzentrationen an schwebenden Partikeln im Bereich von 500–10.000 mg/l und wird als solches in Absetzbecken/Klärer-Dickener (Clarifier-Thickener) geleitet, wo sich der Staub absetzt und das klare Wasser von oben zum Wiederverwendung gepumpt wird. Wascher sind in einer breiten Palette von Designs, Größen und Leistungskapazitäten erhältlich. Sie sind primär für die Partikelabscheidung ausgelegt.
Störungsfreier Wascherbetrieb, auch unter rauen Ofenfahrbedingungen, ist eine Voraussetzung für wirtschaftliche Roheisenproduktion im Hochofen. Das Design des Waschers muss optimiert sein, um hohe Zuverlässigkeit und überlegene Leistung zu bieten. Die vom Wascher benötigten Eigenschaften sind: (i) mehrere Staubentfernungsmechanismen, (ii) minimaler Waschwasserbedarf, (iii) überlegene Kopfdruckkontrolle, (iv) bewährte Leistung und hohe Effizienz, (v) geringer Platzbedarf, (vi) niedriger Energieverbrauch und (vii) geringe Lärmemission.
Partikelgröße ist einer der wichtigsten Faktoren, die die Abscheideeffizienz des Waschers beeinflussen. Größere Partikel werden viel leichter entfernt, während submikronische Partikel am schwierigsten zu entfernen sind.
Bezüglich des Staubentfernungsmechanismus im Nasswascher erfordert die Trennung von Staubpartikeln aus dem Hochofengas die Anwendung einer Kraft, die eine differentielle Bewegung des Partikels relativ zum Gas erzeugt und ausreichend Verweilzeit für das Partikel, um zur Sammeloberfläche zu migrieren.
Die Wascher für die Hochofengasreinigung arbeiten nach dem grundlegenden aerodynamischen Prinzip. Eine einfache Analogie des aerodynamischen Prinzips ist: Wenn Wassertropfen sehr großer Größe projiziert werden, um mit Gasstrompartikeln viel kleinerer Größe zu kollidieren, sind die statistischen Kollisionschancen sehr klein. Wenn die Größe der Wassertropfen auf die Größe der Gasstrompartikel reduziert wird, verbessern sich die Kollisionschancen. Studien haben gezeigt, dass ein Oberflächenfilm, der einen Wassertropfen umgibt, eine ungefähre Dicke von 1/200 seines Durchmessers hat. Ein Gasstrompartikel im Flug strömt durch den Stromlinienfilm um den Tropfen ohne Kollision, wenn sein Durchmesser kleiner als 1/200 des Durchmessers des Wassertropfens ist. Wenn der Wassertropfendurchmesser jedoch viel kleiner ist, tritt Kollision auf. Ein 10 µm Zielpartikel erfordert Wassertropfen kleiner als 2.000 µm (200×10) für angemessene Abscheidung. Effizientes Waschen erfordert daher das Zerstäuben des Wassers auf eine Feinheit, die zur Partikelgröße passt, um maximalen Kontakt mit den abzuscheidenden Partikeln zu gewährleisten. Weiterhin ist die Wahrscheinlichkeit, dass ein Wassertropfen die Staubpartikel trifft, proportional zur Staubkonzentration. Ein einzelnes Staubpartikel trifft weniger wahrscheinlich einen einzelnen Tropfen als ein Schwarm von ihnen. Um diese Faktoren auszugleichen, werden Wascher hinsichtlich des zu waschenden Gasvolumens (gemessen am Druckverlust des Gasstroms) und des zu versprühenden Wassers (gemessen am hydraulischen Druck an den Sprühdüsen) geregelt. Höhe und Durchmesser der Waschkammer werden auch an die bekannten Eigenschaften des Gases angepasst.
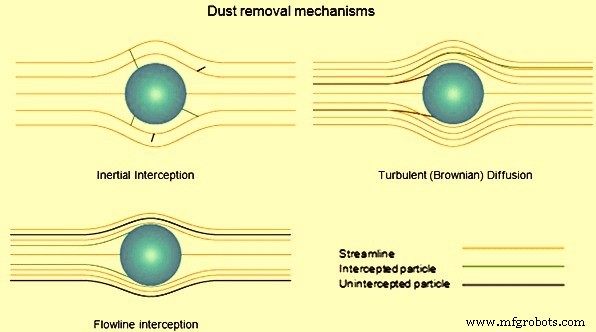
Die hauptsächlichen Trennmechanismen beim Waschen von Hochofengas bestehen aus: (i) Trägheitsabscheidung (Inertial Interception), (ii) turbulenter (Brownscher) Diffusion und (iii) Stromlinienabscheidung (Flow Line Interception). Wenn ein kleines Partikel in einer Flüssigkeit suspendiert ist, unterliegt es dem Aufprall der Flüssigkeitsmoleküle. Bei ultrafeinen Partikeln (Kolloiden) variiert der augenblickliche Impuls, der dem Partikel verliehen wird, zufällig, was das Partikel auf einem unregelmäßigen, nun als Brownsche Bewegung bekannten Pfad bewegt. Die Trägheitsabscheidung wird durch die unterschiedlichen Trägheitskräfte der variierenden Massen charakterisiert. Wenn der staubbeladene Gasstrom um den sammelnden Wassertropfen strömt, folgen die Staubpartikel größerer Masse nicht den Stromlinien des Gasstroms. Diese Partikel, durch die Trägheitskraft angetrieben, treffen den Wassertropfen, dringen ein und werden so aus dem Gasstrom entfernt. Die turbulente Diffusion ist hocheffektiv bei der Entfernung kleinerer Staubpartikel aus dem Gasstrom. Kleine Partikel, insbesondere solche unter ca. 0,3 µm Durchmesser, zeigen beträchtliche Brownsche Bewegung und bewegen sich nicht gleichmäßig entlang der Gasstromlinie. Diese Partikel diffundieren vom Gasstrom zur Oberfläche der Wassertropfen und werden gesammelt. Dieser Sammelmechanismus kann nur in Waschern funktionieren, die turbulente Strömung eines Gas-Flüssigkeits-Gemischs fördern, bei niedriger Geschwindigkeit arbeiten und ausreichende Verweilzeit bieten. Die Stromlinienabscheidung funktioniert nur, wenn die Gasstromlinie innerhalb eines Partikelradius an den sammelnden Wassertropfen vorbeiführt. Das Staubpartikel, das sich entlang dieser Stromlinie bewegt, berührt den Wassertropfen und wird ohne Einfluss von Trägheit oder turbulenter Diffusion gesammelt. Staubentfernungsmechanismen beim Wasserwaschen des BF-Gases sind in Abb. 2 dargestellt.
Der Staubabscheider ist lediglich eine Absetzkammer zur Entfernung großer Partikel und zur Reduzierung der Belastung der Venturi-Wascher. Das Gas durchläuft sowohl einen primären Venturi (mit Abscheider) als auch einen sekundären Venturi für eine noch effektivere Partikelabscheidung. Dann durchläuft das Gas die Kombination aus Tropfenabscheider/Gaskühlturm. Das gereinigte, gekühlte Gas wird dann in das BF-Gasnetz des Stahlwerks geleitet. Ausreichende Kühlung ist erforderlich, um den Feuchtigkeitsgehalt des Gases zu reduzieren, um Probleme in den BF-Gasverteilungsleitungen und Öfen zu vermeiden.
Das aus dem ersten Venturi gesammelte Recyclingwasser, das einen hohen Partikelgehalt enthält, wird direkt in einen Klärer-Dickener (Clarifier-Thickener) geleitet. Das aus dem Abscheider gesammelte Recyclingwasser wird zum ersten Venturi-Wascher zurückgeführt. Zulaufwasser wird am Klärer zugegeben, und der kombinierte Überlauf wird zum sekundären Venturi recycelt. So kontaktiert das sauberste Wasser das sauberste Gas und arbeitet sich zurück zum ersten Venturi und dann zum Klärer. Wasser kann vom Dickener zum Wascher recycelt oder für andere Zwecke wie Schlackenverlöschung verwendet werden.
Ein konventioneller Kühlturm wird normalerweise zur Wärmeabfuhr aus dem Gaskühlturmwasser oder Waschwasser verwendet. Das Design des Turms ermöglicht es, das Kühlwasser und das Venturi-Waschwasser getrennt zu halten. Das Waschwasser enthält allgemein erhebliche Härte und Alkalinität aus den Kalkfeinstäuben in der Burden im Hochofen. Folglich wird häufig Verkalkung angetroffen. Ablagerungen von Eisenoxid und unverbranntem Kohlenstoff sind auch in vielen Systemen ein Problem. Ablagerungsprobleme treten am häufigsten in den primären Venturi-Düsen und im Halsbereich auf, wo das Gas den höchsten Partikelgehalt hat, und in den Leitungen und Pumpen zu und vom Dickener.
Jedoch kann Ablagerung in jedem der Venturi-Wascher, der Abscheider, dem Gaskühlturm oder den Wascher-Rücklaufleitungen und -pumpen auftreten. Klärung ist ein weiteres großes Problemfeld, da unzureichende Flüssig-/Feststofftrennung zu schlechter Wasserqualität des Klärerüberlaufs führt.
In jüngerer Zeit, bei neu gebauten und rekonstruierten Hochofen, insbesondere in der Volksrepublik China, hat die Trockenreinigung von Hochofengas durch Schlauchfilter (Bag Filters) breite Anwendung gefunden. Die Trockengasreinigung weist folgende Unterschiede zur Nassgasreinigung mit Venturi-Waschern auf:
- Fehlen von Wasser im Reinigungsprozess eliminiert oder reduziert eine Reihe von Hochofen-Wasserwerksanlagen z. B.: Schlammförderstation des Gasreinigungssystems, Schlammschlammbecken und Flockulatoren, Pumpenstation für Schlammtransfer, Zirkulationspumpenstation des Umlaufzyklus der Gasreinigung etc.
- Temperatur des Gases nach der Reinigung liegt im Bereich von 100 °C bis 120 °C, was 50 °C bis 70 °C höher ist als die Temperatur des Gases nach der Nassgasreinigung. Auch die Luftfeuchtigkeit des Gases wird um 50 bis 60 g/m³ reduziert, was zusammen einer Erhöhung des Heizwerts des Hochofengases um 50 bis 60 kcal/m³ entspricht.
- Reduzierung des Staubgehalts im Hochofengas auf 2–3 mg/m³, was die Lebensdauer der Windheizöfen verbessert und auch die Leistung der Kopfdruck-Rückgewinnungsturbine erhöht.
- Umweltverbesserung im Stahlwerk durch bessere Staubentfernung aus dem Gas und Beseitigung der Schlammhandhabungseinrichtungen.
Das sekundäre Gasreinigungssystem basierend auf Trockenreinigung besteht aus folgenden Komponenten:
- Schlauchfiltereinheit (Bag Filter Unit) mit mehreren Abschnitten, in denen jeweils einige Dutzend Filterschläuche installiert sind
- System der Impuls-Schlauchreinigung von Staub durch Stickstoff
- Tragende und schützende Metallstrukturen
- Systeme von Gasleitungen mit Ventilen und thermischen Ausdehnungskompensatoren
- System der Reinigung und Rückführung des abgeschiedenen Staubs (pneumatisch oder mit Schaberförderern)
- System der Stickstoffversorgung für Filterspülung und pneumatischen Staubtransport
- System der Druckentlastung vom Schlauchfilter
- Einheit zur Lagerung des abgeschiedenen Staubs
- Systeme der Automatisierung, Inspektion und elektrischen Steuerung
Der Schlauchfilter hat normalerweise 8 bis 16 Abschnitte, die in zwei Reihen angeordnet sind, wobei ein oder zwei Abschnitte als Reserve dienen, ein weiterer Abschnitt im zyklischen Stickstoff-Spülreinigungsmodus ist und die anderen Abschnitte im Gasreinigungsmodus sind. Als Filtermaterial wird ein Gewebe mit hoher Feuerfestigkeit, Verschleißfestigkeit etc. verwendet. Außerdem ist das Gewebe nach chemischer Behandlung leicht während der Spülreinigung vom Staub zu reinigen, da es verbesserte wasser- und ölabweisende Eigenschaften hat. Das Gewebe verhindert auch das Auftreten von elektrostatischen Strömen. Maximale Filterrate beträgt 1,0 bis 1,5 m³/min und die Gastemperatur liegt bei 50 °C bis 280 °C (das System kann auch stabil (zuverlässig) für 2 Stunden bei Gastemperatur von 300 °C betrieben werden).
Der normale Staubgehalt des Hochofengases nach der Reinigung beträgt meist nicht mehr als 3 mg/m³. Die Lebensdauer der Filterschläuche beträgt allgemein bis zu zwei Jahre.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Kokereigas-Einspritzung: Steigerung der Hochofeneffizienz und CO2-Reduktion