



Zunderbildung im Walzofen: Vermeidungsstrategien für effizientes Stahlwalzen
Walzöfen sind zentrale Elemente im Stahlwalzen, in denen Halbfabrikate (Halbzeuge) auf Wunschtemperatur erhitzt werden, um plastische Eigenschaften für das Walzen zu erreichen. Grundziele des Erhitzens: (i) Stahl erweichen für Walzbarkeit, (ii) ausreichend hohe Anfangstemperatur, damit Walzprozess vollständig im austenitischen Temperaturbereich abläuft.
Ofenaufbau und Atmosphäre
Beim Durchlauf durch den Ofen steigt die Temperatur allmählich bis zur Gleichmacherzone (Soak Zone), wo sie für thermische/chemische Homogenität konstant gehalten wird. Der Walzofen ist ein direkt befeuerter Ofen mit gasförmigem, flüssigem oder festem Brennstoff und Luft. Ofenatmosphäre besteht hauptsächlich aus N₂, CO₂, H₂O und freiem O₂. Zusammensetzung variiert stark während des Betriebs – Funktion von Luft/Brennstoff-Verhältnis, das von Ofen- und Walzwerksbedingungen abhängt.
Konzeptuell drei Zonen (vom Auslauf Richtung Einlauf): (i) Gleichmacherzone, (ii) Heizzone(n), (iii) Vorheizzone.
- Gleichmacherzone: Brenner bei normaler/verringerter primärer Stöchiometrie. Hohe Ofentemperatur. Stahlquerstemperatur wird angleichen. Abgase strömen in Heizzonen.
- Heizzonen: zwischen Vorheiz- und Gleichmacherzone. Hohe Strahlungswärmeübertragung für schnellen Oberflächentemperaturanstieg bis ca. Walztemperatur. O₂-Anreicherung der Verbrennungsluft fördert Wärmeübertragung, verringert Gasvolumenströme → höhere Produktivität und thermischer Wirkungsgrad.
- Vorheizzone: Gasstrom aus vorigen Zonen heizt einlaufenden Stahl hauptsächlich konvektiv. Zusatzluft am Anfang dieser Zone oder Ende Heizzone verbrennt restliche Brennstoffe. Sinnvolle Abgaswärme wird durch Wärmeübergang an Stahl oder im Rekuperator zurückgewonnen. Gasgeschwindigkeit so niedrig wie möglich für maximale Verweilzeit und Wärmeübergang.
Zunderbildung – Ursachen und Folgen
Während der Erhitzung reagieren heiße Stahloberflächen mit der oxidierenden Ofenatmosphäre → Eisenoxidschicht (Zunder). Ausbeuteverlust: 1,0 % bis 3 % des erhitzten Stahls.
Oxidation zur Zunderbildung ist grundlegender, allgemein unvermeidbarer Begleitprozess. Hauptfolgen: erhebliche wirtschaftliche Verluste in zwei Bereichen: (i) Stahlausbeuteverlust als Eisenoxide, (ii) Qualitätsverlust durch eingewalzte Zunderfehler oder raue Oberflächen. Zunder bedeutet Verlust wertvollen Stahls.
Zunderbildung ist komplexe Reaktion. Morphologien und Mikrostrukturen, die sich beim Erhitzen bilden, werden durch Zunderbildung/-umwandlung stark verändert.
Menge der Zunderbildung hängt ab von: (i) Stahlzusammensetzung, (ii) Anfangsoberflächenzustand, (iii) Erhitzungstemperatur, (iv) Ofenatmosphäre (Aggressivität zur Zunderbildung), (v) Verweilzeit (bestimmt durch Erhitzungszyklus). Zur Vorhersage von Parameteränderungen auf Zunderbildung sind Oxidationsdaten unter variierenden Ofenbedingungen nötig. Verbesserte Atmosphärenkontrolle → niedrigerer, stabilerer O₂-Gehalt → geringerer Stahlverlust durch Zunder.
Phänomene der Zunderbildung (Oxidation) sind unvermeidbar und schwer beherrschbar. Nachteile: Stahlverbrauch, Zunderabfall auf Transportweg zum Walzwerk → Reinigungsaufwand, Umweltprobleme.
Oxidationsmechanismus
Mechanismus der Hochtemperaturoxidation in Abb. 1. Abhängig von: (i) Transport von Oxidationsgas aus Gasphase, (ii) Phasengrenzreaktion(en) an Gas/Zunder-Grenzfläche, (iii) Diffusion von Fe-Kationen zur Zunder/Gas-Phasengrenze.
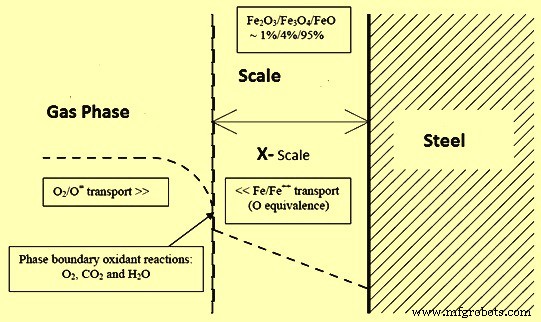
Abb. 1 Mechanismus der Hochtemperaturoxidation von Stahl
Zunderbildung in Gegenwart gasförmiger Verbrennungsprodukte erhöht Komplexität. Hauptfaktor: Inkonstanz durch wechselwirkende Parameter im Ofen.
Reduktion der Überschussluft von 70 % auf 20 % kann bis zu 35 % des durch Zunder verlorenen Stahls einsparen. Längere Verweilzeit und höhere Stahltemperaturen → übermäßige Zunderbildung.
Sauerstoffquellen im Ofen
Zwei Hauptquellen: (i) Verbrennungsluft am Brenner, (ii) Lufteintritt (Air Ingress) bei negativem Ofendruck (durch verschiedene Ursachen) → Luft dringt in Ofenatmosphäre ein.
Konventionelle Erhitzung: Brenner bei/leicht über stöchiometrischem Verhältnis. 100 % stöchiometrisch = Luft/Gas-Verhältnis für perfekte Verbrennung → Rauchgas nur N₂, CO₂, H₂O, kein freies O₂. Leicht über 100 % → geringer O₂-Anteil im Rauchgas.
Während der Stahl vorwärts durch den Ofen bewegt, steigt seine Temperatur. Anstiegsrate hängt von Feuerungsraten in den Zonen ab. Frühphase: niedrige Heizraten zur Vermeidung thermischer Spannungen. Dann intensive Erhitzung bis Gleichmacherzone, wo Einstelltemperatur für einheitliche Stahltemperatur gehalten wird.
Mit steigender Oberflächentemperatur reagiert Stahl mit oxidierender Ofenatmosphäre (O₂, CO₂, H₂O) → Oxidschicht (Zunderschicht). Schichtdicke hängt von mehreren Faktoren ab.
Vor- und Nachteile der Zunderbildung
Vorteile: (i) Zunder beseitigt Oberflächenfehler (Formpulver-Einschlüsse aus Stranggießen, Oxide, Oberflächenrisse) → glatte, saubere Stahloberfläche. (ii) Exotherme Oxidationswärme trägt ca. 2–3 % zur Gesamtwärmezufuhr bei. (iii) Zunderschicht verringert Wärmefluss vom Stahl zur Umgebung (niedrigere Wärmeleitfähigkeit) beim Transport zum Walzwerk.
Nachteile: (i) Stahlverlust 1–3 % je nach Ofenbetrieb, (ii) Zunderanhäufungen im Ofen und Transportweg → Ofenstillstand zur Reinigung, (iii) verlangsamter Wärmeübergang Ofenumgebung → Stahl → längere Heizzeiten.
Ziel: Zunderbildung auf vorteilhaftes Maß minimieren → Überwachung und Kontrolle aller relevanten Parameter im Ofenbetrieb notwendig.
Theoretische Betrachtungen
Hochtemperaturoxidation von Stählen unter verschiedenen Bedingungen wurde umfangreich untersucht. Theoretisch zwei Hauptsteuermechanismen: initial lineares Wachstum (Oxidationsrate durch Oberflächenchemie bestimmt), kurzzeitig bis Zunderschicht etabliert und Diffusion eines Reaktanten durch Schicht geschwindigkeitsbestimmend wird. Bei reinem Eisen steuert Auswärtsdiffusion von Eisen aus Metall/Zunder-Grenzfläche die Oxidationsrate → parabolisches Gesetz: oxidiertes Gewicht pro Flächeneinheit proportional zur Quadratwurzel der verstrichenen Zeit.
Bei Erhitzen in Gemischgasatmosphären (Walzofen) zeigen sich deutliche Abweichungen vom reinen Eisen. Legierungselemente verursachen zahlreiche Abweichungen vom klassischen Wachstumsmechanismus, z. B. Hemmung von Versetzungsbewegungen unter Oberflächenspannungen durch Zunderwachstum → Porenreihe an Metall/Zunder-Grenzfläche hemmt Eisendiffusion → niedrigere Zunderraten. Oft ist keine diskrete lineare Oxidationsperiode unterscheidbar; signifikante Abweichung vom parabolischen Gesetz über gesamten Oxidationszeitraum häufig.
Zunder auf Stählen enthalten oft Risse. Wenn sie senkrecht zur Metall/Zunder-Grenzfläche stehen, bieten sie alternative Diffusionspfade für Oxidationsgase → Diffusion durch Zunder nicht mehr geschwindigkeitsbestimmend → beschleunigte Oxidation. Risse können durch Entweichen gasförmiger Oxidationsprodukte (CO) aus Grenzfläche oder durch Spannungen während Zunderwachstums entstehen. Stahlgeometrie beeinflusst Rissbildung im Zunder.
Rauchgasbestandteile CO₂, H₂O, O₂ sind für Stahl oxidierend bei Oberflächentemperatur > ca. 750 °C. Bei Oxidation in CO₂/H₂O-Atmosphären ist grenzschritt Dissociationsrate von CO₂/H₂O zu O₂/CO/H₂ an Oxid-Oberfläche. Bei O₂-Atmosphären ist grenzschritt initial Transport von O₂ aus Gasphase zur Reaktionsfläche. Nach Erreichen gewisser Oxidschichtdicke folgt Oxidation parabolischem Geschwindigkeitsgesetz: Steuerung durch Diffusion ionischer Spezies und Leerstellen durch Oxidschicht.
Einfluss O₂-Gehalt auf Oxidationsrate von Eisen bei 700, 800, 900 °C: parabolische Oxidationsrate steigt mit O₂-Prozent, besonders bei höheren Temperaturen. Signifikantester Anstieg zwischen 0,4 % und 2 % O₂ bei 950 °C.
Einfluss Wasserdampf und CO₂ auf Eisenoxidation: bei 750 °C kein Einfluss von H₂O, bei 850 °C und 950 °C Rate um Faktor 1,2 bzw. 1,6 erhöht. CO₂ bewirkt geringeren Anstieg als H₂O. CO₂-Oxidation von Eisen 600–1100 °C: lineare und parabolische Zeitgesetze für kurze/lange Expositionszeiten.
Temperaturabhängigkeit folgt Arrhenius-Beziehung (Temperaturabhängigkeit von Reaktionsraten). Oxidation in drei Stadien: (i) initial lineare Oxidation, (ii) finales parabolisches Stadium, (iii) intermediäres Stadium (Übergang linear → parabolisch). Zunderbildung stark abhängig von Stahloberflächentemperatur, Verweilzeit im Ofen, O₂-Prozent in Verbrennungsprodukten.
Temperatur: bei niedrigen Temperaturen (≤ 900 °C) hat O₂-Gehalt wenig Einfluss. Bei hohen Temperaturen (≥ 1150 °C) erhöht O₂-Anstieg von 0,3 % auf 3 % Oxidationsrate um 50 %. Weiterer Anstieg über 3 % kaum Wirkung.
Oxidation in komplexen Atmosphären (Walzofen): Mehrkomponentengase können alle drei Oxidationsmechanismen gleichzeitig wirken lassen.
Eisenoxide im Zunder
Eisen oxidiert zu drei bekannten Oxiden: Wüstit (FeO), Magnetit (Fe₃O₄), Hämatit (Fe₂O₃) – Anteile nach Reaktionskinetik, vorherrschend Magnetit. Grundverständnis: nach initialem Stadium verläuft Prozess durch Auswärtsdiffusion von Fe²⁺, Reaktion mit Sauerstoff aus Ofenatmosphäre. Parabolische Wachstumsraten → drei Oxidschichten von Metall nach außen: FeO, Fe₃O₄, Fe₂O₃.
- Wüstit (FeO): innerste Zunderphase, eisenreich, niedrigster O₂-Gehalt. Nicht stabil unter ~570 °C. Anteil im Zunder steigt mit Temperatur, > 700 °C ca. 95 % der Zunderschicht. Dichte ~5,87 g/cm³. Thermodynamisch stabile Einphasenstruktur über weiten Zusammensetzungsbereich. Nicht-Stöchiometrie steigt mit Temperatur, erreicht nicht stöchiometrisches FeO. Im Vergleich zu anderen Zunderphasen und Stahl niedrigerer Schmelzpunkt (1370–1425 °C). Schmelzen der Wüstitschicht (Washing) beschleunigt Zunderbildung, erhöht Kornrandpenetration → mindert Oberflächenqualität, erhöht Brennstoffverbrauch, verringert Ausbeute.
- Magnetit (Fe₃O₄): mittlere Zunderphase. Hauptequilibriumbestandteil unter 500 °C. Dichte 5,0–5,4 g/cm³. Metallarmes Oxid, aber geringer als Wüstit. Kationen und Anionen diffundieren in Fe₃O₄. Bei ~700 °C bildet sich Wüstit auf Kosten von Magnetit; bei erhöhten Temperaturen nur noch ~4 % der Zunderschicht. Magnetit härter und abrasiver als Wüstit.
- Hämatit (Fe₂O₃): äußerste Zunderschicht, höchster O₂-Gehalt. Bildet sich > ~800 °C. Dichte ~5,24 g/cm³. Bei hohen Temperaturen ~1 % der Zunderschicht. Wie Magnetit hart und abrasiv.
Hauptreaktionen im Walzofen
Direkt befeuerter Ofen. Hauptwärmeliefernde Reaktionen:
C + O₂ = CO₂
2C + O₂ = 2 CO
2 CO + O₂ = 2 CO₂
CH₄ + 2O₂ = CO₂ + 2H₂O
S + O₂ = SO₂
2H₂ + O₂ = 2 H₂O
Verbrennungsprodukte sind stets stark oxidierend. Zunderbildungsrate steigt mit Oberflächentemperatur und partieller Anreicherung von O₂ und CO₂ in Ofenatmosphäre. Rate sinkt mit steigendem CO-Partialdruck. O₂-Prozent in Verbrennungsprodukten wird normalerweise auf 1–2 % gehalten, um Zunderverlust zu minimieren.
Einfluss Luft/Brennstoff-Verhältnis
Verbrennungsproduktniveaus hängen von Verbrennungsluftprozent ab. Bei vollständiger Verbrennung → Produkte vollständiger Verbrennung. Sinkt Verbrennungsluftprozent, nehmen Oxidanten H₂O und CO₂ ab, während reduzierende Komponenten CO und H₂ zunehmen. Luft/Gas-Verhältnis hat großen Einfluss auf adiabatische Flammentemperatur. Hohe Verbrennungslufttemperaturen → dramatische Flammentemperaturerhöhung.
Studien zum Einfluss Luft/Brennstoff-Verhältnis auf Stahloxidation im Walzofen: Senkung von 1,1 auf 0,9 → erheblicher Rückgang der Stahloxidation. Weitere Reduktion nur begrenzter Effekt.
Reduzierende Atmosphäre zur Zunderminimierung
Normalerweise arbeiten Brenner aller Zonen bei/leicht über 100 % stöchiometrisch → Zeit-, Temperatur-, Atmosphärenprofil wie Grafik (a) in Abb. 2. Für substantial Zunderreduzierung bei Erhitzung auf Walztemperatur: Brenner weit unter stöchiometrischem Verhältnis betreiben (80–90 % stöchiometrisch), Rauchgasatmosphäre in Gleichmacherzone enthält CO und H₂ neben N₂, CO₂, H₂O. Zum Abbrand der Brennstoffe (CO, H₂) wird am Ofenvorderende (Einlauf) notwendige Luft zugeführt. Resultierendes Profil: Grafik (b) in Abb. 2.
CO und H₂ sind reduzierend für Stahl. Gemischt mit CO₂, H₂O, O₂ ist Rauchgasmischung reduzierend oder oxidierend abhängig von CO/CO₂- und H₂/H₂O-Verhältnis und Stahloberflächentemperatur. CO/CO₂ und H₂/H₂O Verhältnisse umgekehrt proportional zum % stöchiometrischen Verhältnis. Wenn reduzierende Atmosphäre in Gleichmacherzone erzeugt und bei niedrigen Stahltemperaturen in oxidierende umgewandelt wird → Zunderreduzierung möglich.
Unterreduzierte Verbrennung erzeugt CO und H₂ in gleichen Mengen zusätzlich zu CO₂, H₂O (stöchiometrisch). Erforderliche CO/CO₂ und H₂/H₂O Verhältnisse für Zunderreduzierung sind Funktion der Stahloberflächentemperatur. Diese definieren tatsächliches Luft/Brennstoff-Verhältnis an gegebener Heizstelle. Konventioneller Ofen (bei/über stöchiometrisch): Verhältnisse = 0 (kein CO/H₂) → Atmosphäre oxidierend/zunderbildend.
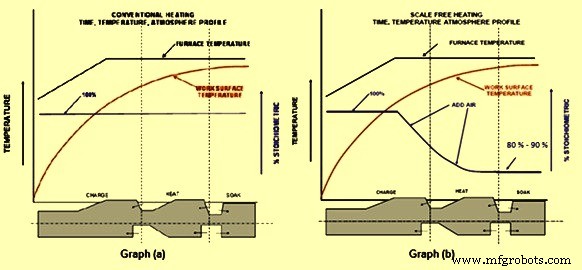
Abb. 2 Zeit-, Temperatur- und Atmosphärenprofil im Walzofen
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Die Rolle von Stickstoff in der Stahlleistung
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Fortschrittliche Pfannenmetallurgie: Präzisionsveredelung für Hochwertigen Stahl