



Nanomaterial-Lieferkette reift, ermöglicht fortschrittliche Composite-Technologien
Das Versprechen von Nanomaterialien, beispiellose mechanische Eigenschaften sowie anpassbare elektrische und thermische Leitfähigkeit für Verbundwerkstoffe zu liefern, wird seit Jahrzehnten verkündet. Aufgrund ihrer einzigartigen Eigenschaften und enormen Oberfläche haben Nanomaterialien das Potenzial, die Produktleistung über aktuelle makroskopische Composites hinaus zu steigern. Zwar sind Nanomaterialien wie Graphen und Kohlenstoffnanoröhren (CNTs) von verschiedenen Unternehmen und Websites kommerziell erhältlich, doch eine breite Anwendung in Composites ist nicht so offensichtlich.
Gleichzeitig entwickeln sich Materialien und Terminologie rasant; CW bietet einen Überblick über aktuelle Nanomaterialien sowie bedeutende Entwicklungen bei neuen Materialien und der Lieferkette.
Nano-Landschaft für Composites
Nanomaterialien können metallisch, keramisch, polymer, kohlenstoffbasiert oder aus natürlichen Quellen wie Zellulose stammen. Nanomaterialien bilden einen Composite, wenn sie zur Verstärkung einer Polymer-, Keramik- oder Metallmatrix eingesetzt werden, und werden typischerweise nach Form (Morphologie) als Partikel, Fasern oder Plättchen klassifiziert (siehe „Nanomaterialtypen und Definitionen“ unten). Wenn die Materialgröße von Mikrometer (10-6 Meter) auf Nanometer (10-9 Meter) abnimmt, nimmt die Oberfläche zu, sodass die Nanomaterial-Matrix-Grenzfläche einen größeren Anteil am Composite-Volumen ausmacht. Deshalb können Fertigprodukt-Eigenschaftsverbesserungen von 20–50 % mit ein bis zwei Größenordnungen weniger Beladung im Vergleich zu Mikromaterialien wie Ruß und gemahlenen Fasern erreicht werden. Dies ist auch der Grund, warum – genauso wie die Eigenschaften eines Makrocomposites von der Mechanik an der Faser-Harz-Grenzfläche abhängen – das Verständnis und die Kontrolle der Grenzflächen eines Nanocomposites noch wichtiger für das Management von Materialeigenschaften und -leistung sind.
Das Versprechen von Nanomaterialien wurde jedoch durch Schwierigkeiten behindert, kosteneffiziente Herstellungsprozesse für hochwertige Materialien mit minimalen Fehlern zu skalieren. Zudem war die homogene Dispersion von Nanomaterialien in Matrizen eine Herausforderung aufgrund der Neigung von Nanomaterialien zur Agglomeration. Letzteres kann durch Funktionalisierung der Nanomaterialoberfläche überwunden werden. Gängige Techniken, die oft kombiniert werden, umfassen die Modifikation der elektrischen Ladung des Nanomaterials oder der Matrix, die Modifikation des pH-Werts oder die Zugabe eines Tensids.
Die Composite-Industrie denkt typischerweise bei einem Nanocomposite an eine Matrix mit darin dispergierten Nanomaterialien. Allerdings können Mikrocomposites von Nanocomposites basierend auf der primären Skala der Grenzflächen unterschieden werden. Abbildung 1 zeigt Beispiele verschiedener Mikro/Nano-Composite-Kombinationen und Grenzflächen. Eine mikrometergroße (mikronische) Matrix wird mit Nanopartikeln, Nanofasern oder Nanoplatteleten verstärkt, wie in A, B und C zu sehen, während ein Nanocomposite als eine Matrixphase definiert wird, die auf der gleichen Skala wie das Nanomaterial gemischt ist, wie in E und F gezeigt.
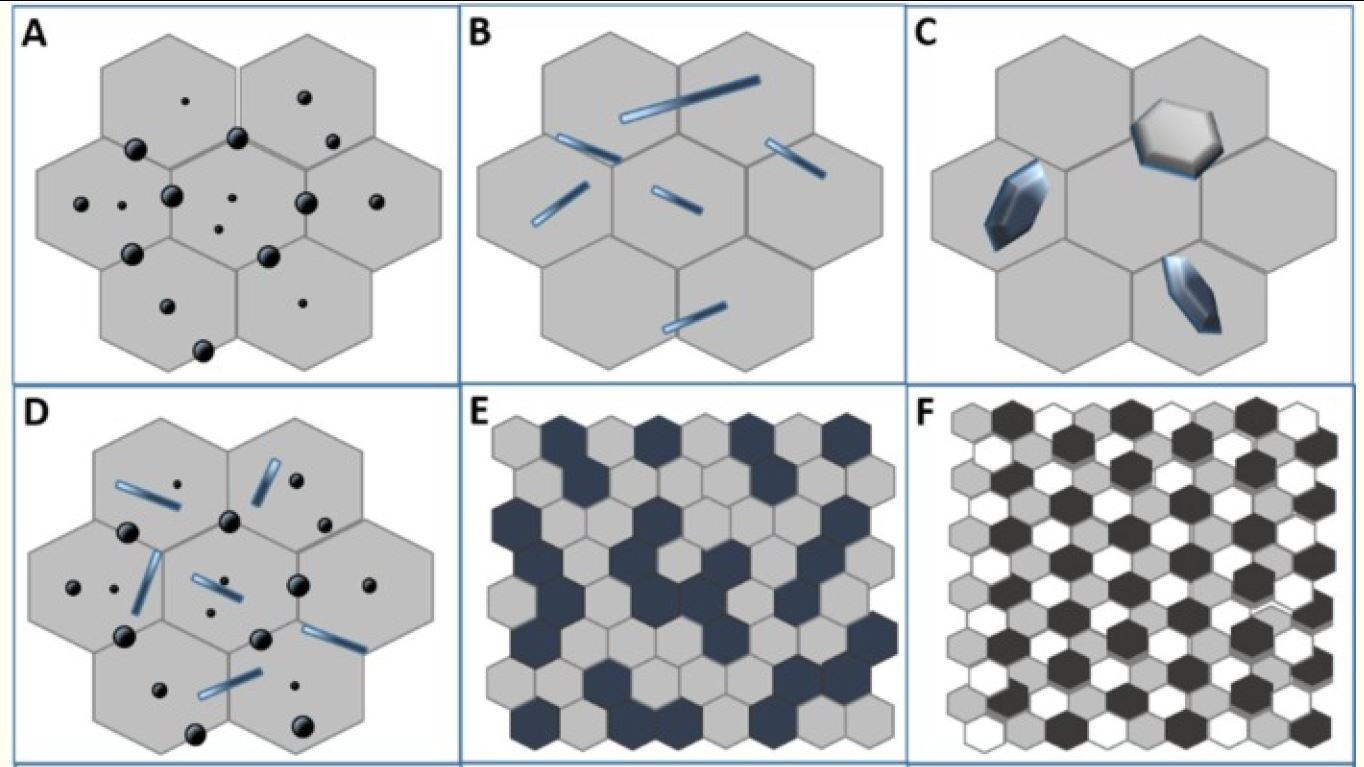
Abb. 1 Gängige Mikro/Nano-Composite-Strukturen für Keramikmaterialien. Mikro/Nano-Composite bestehend aus mikronischer Matrix mit (A) runden Nanopartikeln, (B) hochaspektigen Nanoverstärkungen, (C) plättchenartigen Nanoverstärkungen und (D) sowohl runden als auch elongated Nanoverstärkungen; (E) biphasiger Composite aus zwei nicht mischbaren ultrafeinen Phasen; (F) mehrphasiger Composite aus drei (oder mehr) nicht mischbaren Nanophasen. Quelle | „Structural Ceramic Nanocomposites: A Review of Properties and Powders’ Synthesis Methods“ von Paola Palmero, Nanomaterials (Basel). Jun 2015
2D-Nano zu 3D-multifunktionalen Composites
Innerhalb der Nano-Landschaft ist der Bereich der 2D-Nanomaterialien vielleicht der aktivste. Der beliebteste davon ist Graphen, das dank seiner außergewöhnlichen Eigenschaften große Popularität erlangt hat. Graphen ist das leichteste bekannte Material (0,77 mg/m2) und das stärkste (100- bis 300-mal Stahl), härter als Diamant, doch elastischer als Gummi, mit 100-mal schnellerer Elektronenbeweglichkeit als Silizium, 13-mal besserer elektrischer Leitfähigkeit als Kupfer und sehr hoher Oberfläche. Graphen scheint bestimmte Lücken in konventionellen Eigenschaftsbeschränkungen schließen zu können. Beispielsweise kann Graphen, wenn es zu Gummi hinzugefügt wird, gleichzeitig Reifenhaftung erhöhen und Verschleiß reduzieren. Formel-1-Fans wissen vom Wechsel zwischen Weichreifen (hohe Haftung, geringere Verschleißfestigkeit) und Härterreifen (geringere Haftung, höhere Verschleißfestigkeit), dass diese beiden Eigenschaften normalerweise nicht koexistieren. „Ruß war der normale Füllstoff für Gummi in Reifen, aber Graphen bietet viel höhere Leistung bei viel geringerem Beladungsfaktor, ersetzt 1–2 % Ruß durch nur 0,01 % Graphen“, erklärt Terrance Barkan, Executive Director des The Graphene Council (New Bern, North Carolina, USA), einer Branchenressource und Unterstützungsorganisation.
Forscher sind bestrebt, diese Materialien weiterzuentwickeln und haben im vergangenen Jahrhundert Hunderte von 2D-geschichteten Nanomaterialien aus Polymeren, Metallen und Kohlenstoffallotropen wie Graphen synthetisiert (siehe „Nanomaterialtypen und Definitionen“). Diese 2D-Nanomaterialien können dann kombiniert, vernäht, gestapelt und/oder arrangiert werden, um eine fast unendliche Vielfalt an 3D-Architekturen zu bilden und neuartige, multifunktionale Materialien zu schaffen. Graphen und andere 2D-Nanomaterialien wurden in 3D-Architekturen mit großen Porenvolumina, geringer Dichte, erhöhten mechanischen Eigenschaften, hoher spezifischer Oberfläche, schnellem Elektronen- und Massentransport (zur Kühlung sehr heißer Oberflächen) sowie einzigartigen optischen Eigenschaften und Photonik-Fähigkeiten kombiniert.
Frühe Marktteilnehmer schreiten voran
NanoStitch vertikal ausgerichtete CNT-Filmprodukte wurden 2015 von N12 Technologies (Somerville, Massachusetts, USA) eingeführt. Wenn sie in Composite-Laminate eingelegt werden, erhöht NanoStitch die interlaminare Scherfestigkeit (ILSS) um >30 % und die Druckfestigkeit nach Impact (CAI) um 15 %. CW berichtete 2018, dass N12 Technologies vereinbart habe, die 60-Zoll-breite, kontinuierliche CNT-Film-Produktionslinie am University of Dayton Research Institute (UDRI, Dayton, Ohio, USA) als zweite Fertigungsstätte zu integrieren. „Wir haben jetzt die Produktionsabläufe in der Kettering, Ohio, Anlage vollständig validiert“, sagt Christopher Gouldstone, N12 Director of Production Development, und merkt an, dass das Unternehmen weiterhin seinen Unternehmens- und Anwendungssitz in Somerville behält. Er sagt, einer der größten Anwendungs-Highlights für NanoStitch 2019 sei die Ernennung zum offiziellen Composite-Technologiepartner des Santa Cruz Syndicate World Cup Mountain Bike Teams. „Nach einem kollaborativen Entwicklungsprozess zur Implementierung von NanoStitch in Santa Cruz Bicycle Designs fährt das Syndicate in dieser Saison auf NanoStitch-verstärkten, schlagfesten Rädern“, sagt Gouldstone. „N12 wendet NanoStitch weiterhin an, um Schlag-, Druck-, Scher- und Ermüdungseigenschaften von Composites für diverse Märkte einschließlich Luftfahrt und Konsumgüter zu verbessern. Wir haben auch die Entwicklung für Multifunktionalität vorangetrieben, indem wir die hohe Leitfähigkeit vertikal ausgerichteter CNTs für elektrostatische Erdung, Dehnungsempfindlichkeit und Oberflächenheizung nutzen.“
Thermoplastischer Nanocomposite ersetzt Aluminium
Unterdessen wurde einer der ersten kommerziellen thermoplastischen Nanocomposites Anfang 2019 von Alpine Advanced Materials LLC (Dallas, Texas, USA) auf den Markt gebracht. HX5 ist ein Hochleistungsmaterial, entwickelt zum Ersatz von 6061 T6 luftfahrttauglichem Aluminium, das die Leistung verbessert und das Gewicht um bis zu 50 % reduziert. HX5 wird durch eine exklusive Lizenz von Lockheed Martin Corp. (Bethesda, Maryland, USA) kommerzialisiert, wo das Produkt als APEX (Advanced Polymers Engineered for the Extreme) entwickelt und in Teilen für Flugzeuge, Hubschrauber, amphibische Transportfahrzeuge, Raketen, Raketen und Satelliten getestet und bewiesen wurde.
„Alpine Advanced Materials hat vollen Zugriff und globale Rechte an der APEX-Technologie für militärische und kommerzielle Anwendungen“, sagt Jon Bennett, Vice President of Corporate Development für Alpine Advanced Materials. „HX5 kann wie Metall bearbeitet, beschichtet, lackiert, geschweißt und klebend verbunden werden, lässt sich aber im Spritzgießen verarbeiten.“ Da Alpine derzeit nicht berechtigt ist, viele Details zu teilen, hat CW eine Geschichte der Materialentwicklung aus öffentlich verfügbaren Informationen zusammengestellt.
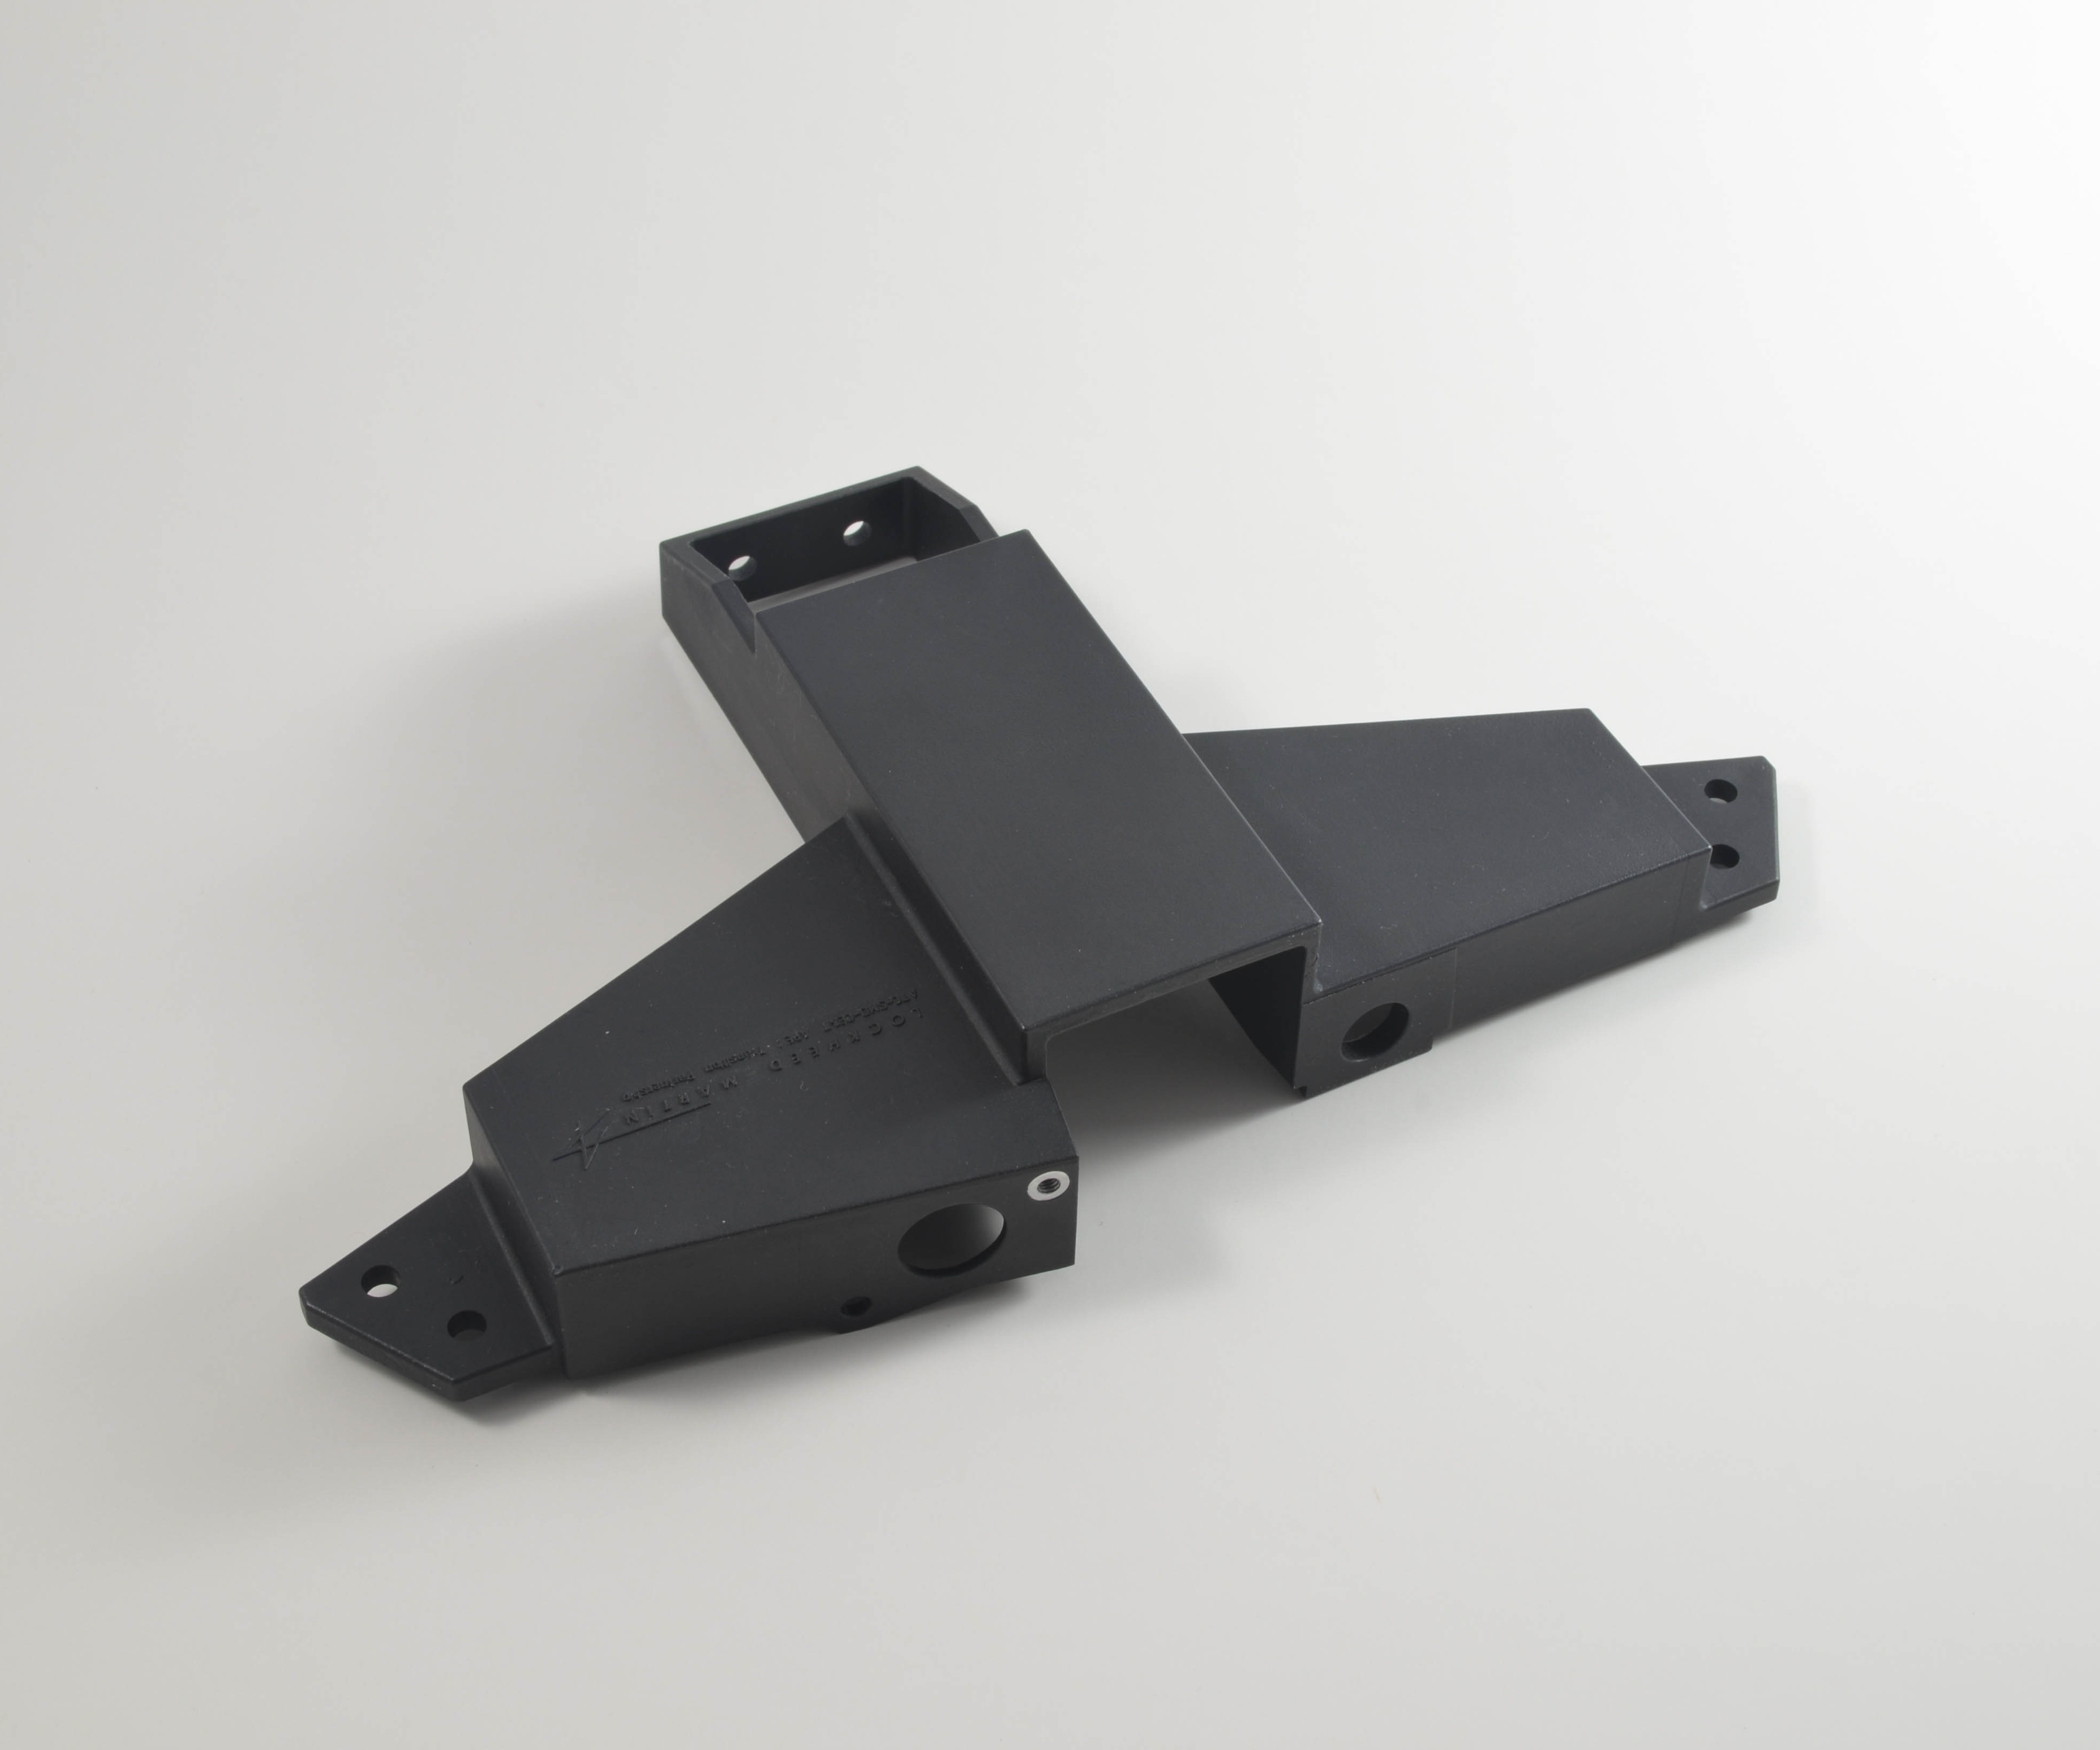
Abb. 2 Thermoplastische Nanocomposite-Halterungen. Diese Frontansicht einer Raketen-Vorderzerstörungshalterung zeigt den Vorteil des Spritzgießens mit HX5 thermoplastischem Nanocomposite, das Kosten um 93 % und Gewicht um 15 % gegenüber dem Aluminium-Baseline reduziert. Quelle | Alpine Advanced Materials LLC
Laut Lockheeds 2013 APEX-Broschüre ist HX5 kompatibel mit der vollen Palette thermoplastischer Composite-Prozesse einschließlich Pressformen, Extrusion, Thermoformen, Automated Fiber Placement, Filamentwickeln und 3D-Druck. Es ermöglicht auch Fügemethoden wie Schweißen und Umspritzen. Laut Artikeln von 2011–2016 wurde die Entwicklung des thermoplastischen Nanocomposites von Dr. Slade Gardner überwacht, jetzt Chief Technology Adviser für Alpine Advanced Materials und zuvor Lockheed Martin Fellow in Advanced Manufacturing and Materials für Lockheeds Space Systems Co. Gardner baute ein Forscherteam auf, das die Formulierung für APEX bis 2008 entwickelte und ab 2009 Prototypenteile für Kunden herstellte. Das Team begann 2010 mit der Produktion von Prototyp-Raumfahrt-Hardware, einschließlich einer Vorwärtszerstörungshalterung für Raketen, die 93 % günstiger und 15 % leichter war als das Aluminium-Baseline (Abb. 2). „Das Aluminiumteil hatte eine Produktionsvorlaufzeit von 28 Tagen; im Gegensatz dazu formten wir 300 APEX-Teile an einem einzigen Arbeitstag“, sagte Gardner in einem Lockheed-Newsartikel 2014.
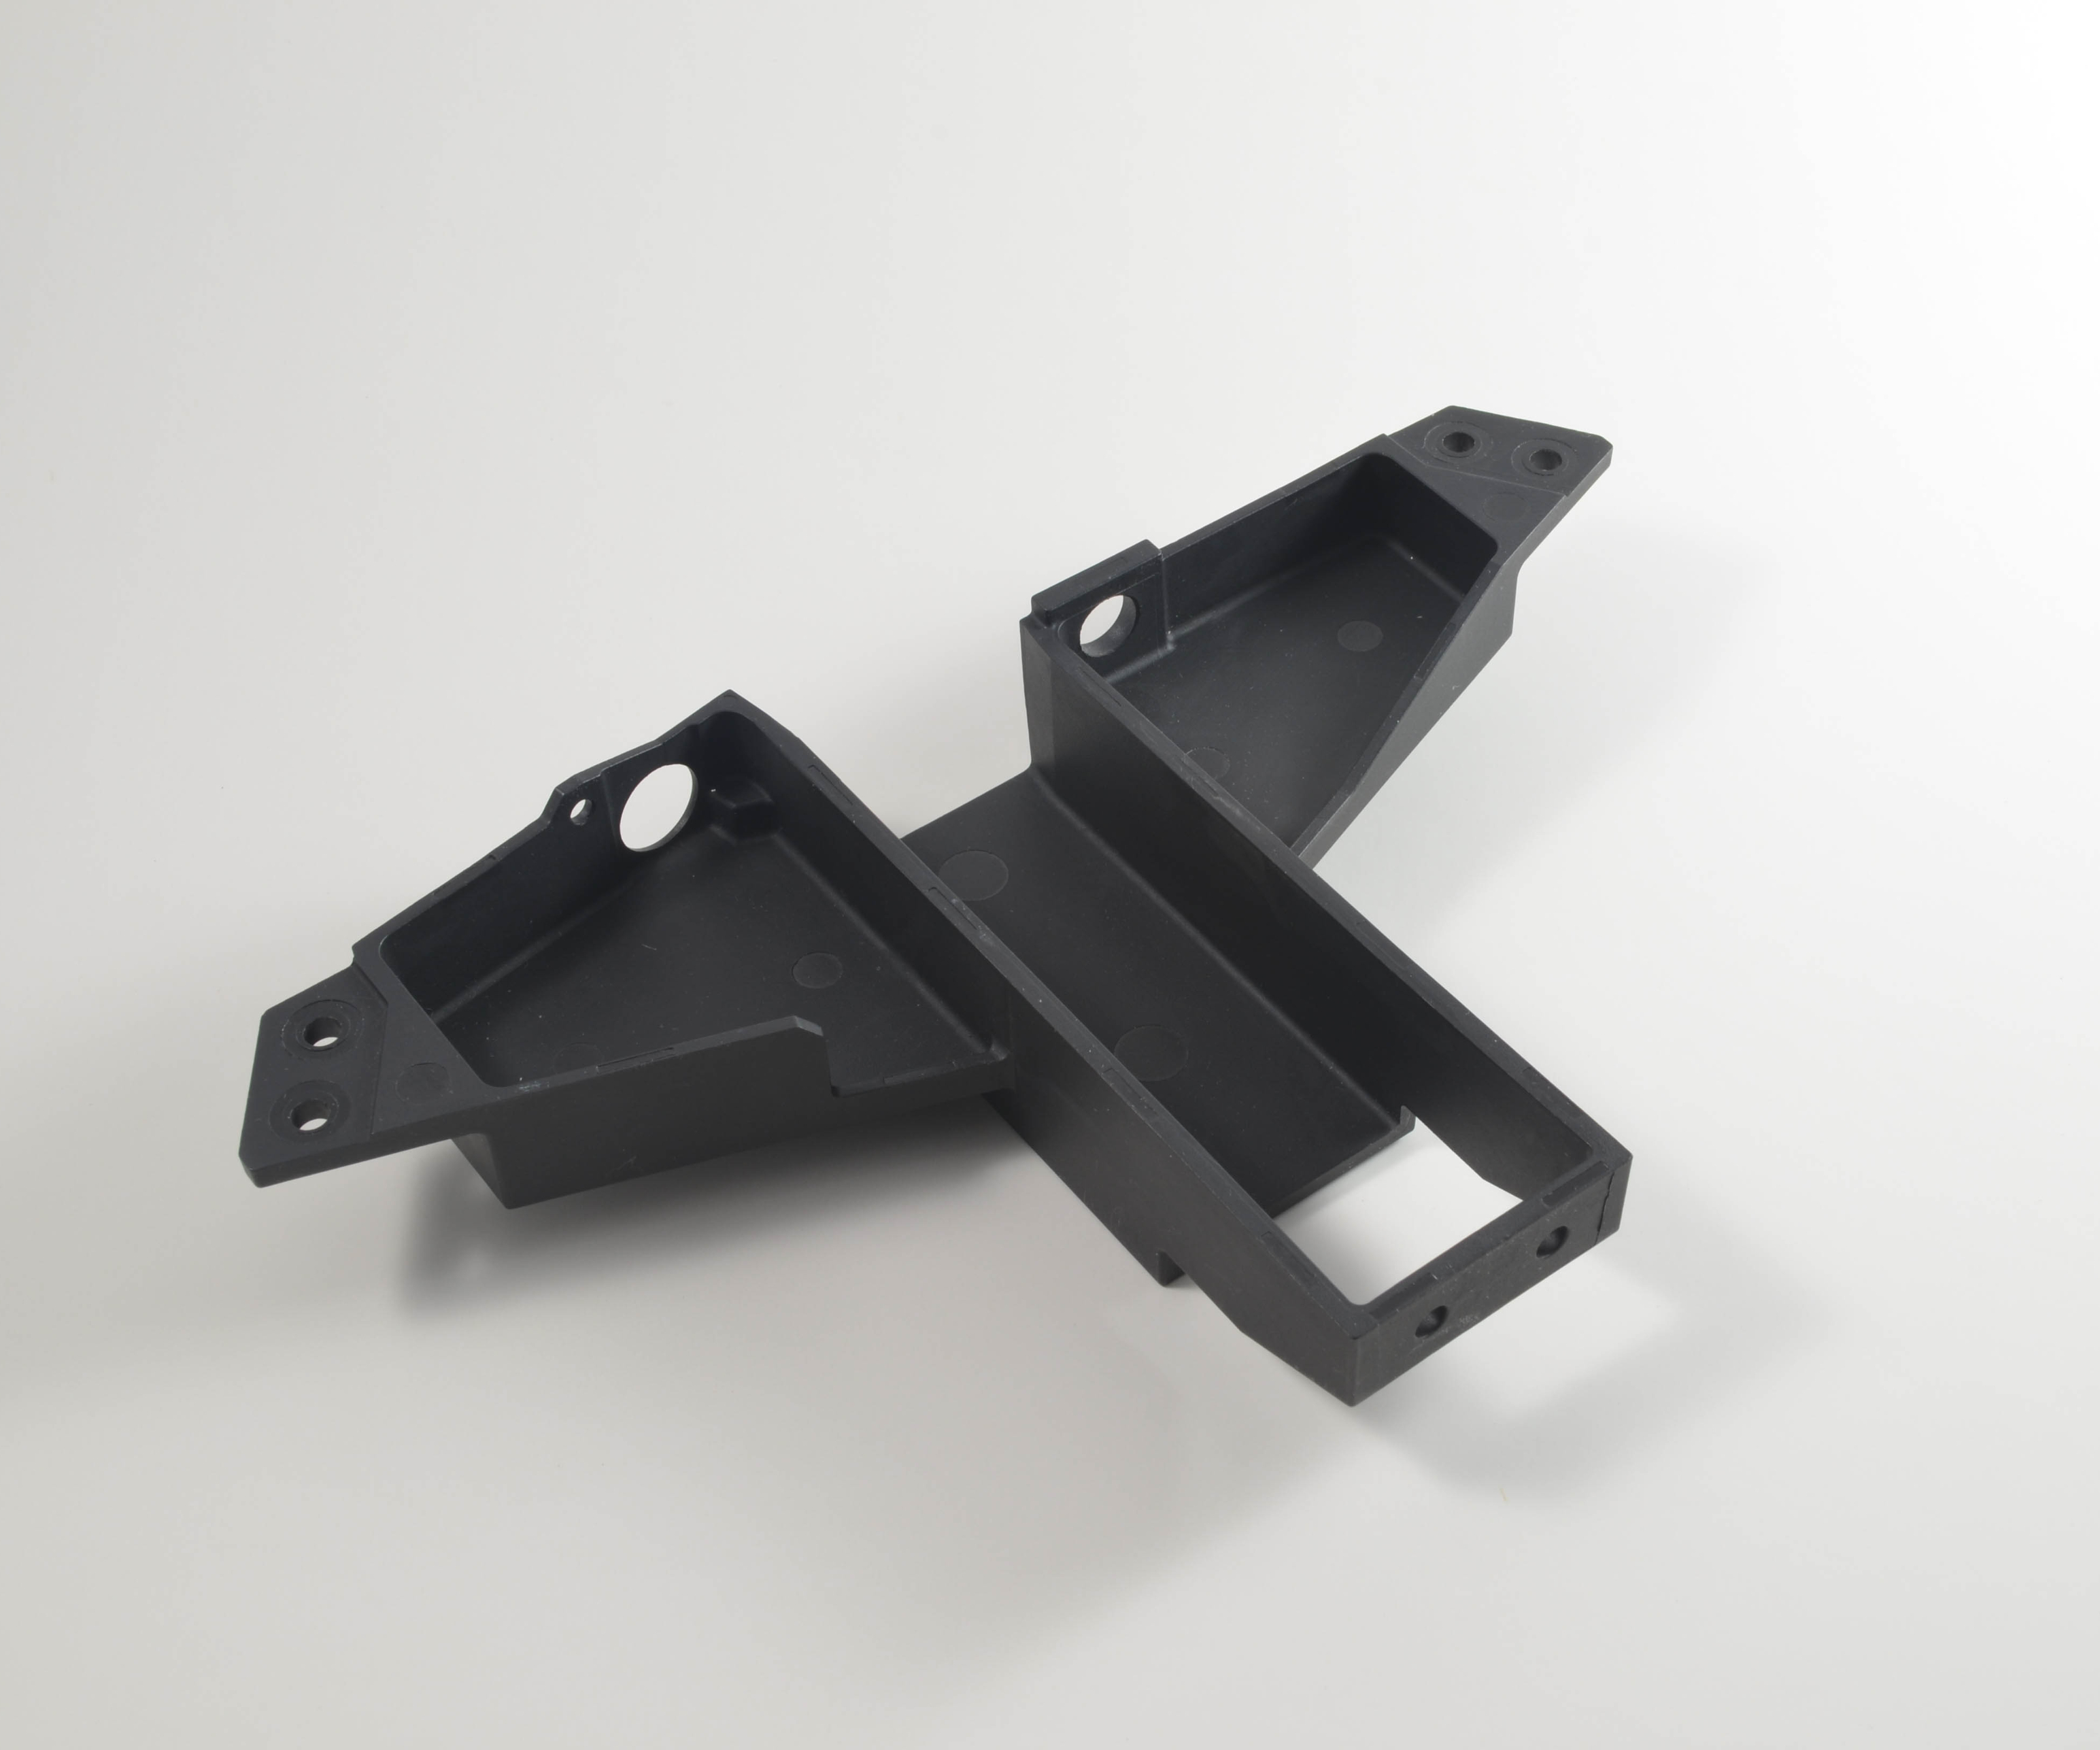
Rückansicht der thermoplastischen Nanocomposite-Halterung. Quelle | Alpine Advanced Materials LLC
Das Team begann, spritzgegossenes APEX mit Langfaser-Composites zu kombinieren, um Hybridstrukturen zu fertigen, die maximale Erschwinglichkeit und hohe Leistung bieten. In einer Anwendung – einem nächsten Generation, kostengünstigen Feststoffraketenmotor-Gehäuse – wurden 40 Raketenkopfdüsen in zwei Arbeitsschichten spritzgegossen, um Großserienteile-Fähigkeit zu demonstrieren. „Unsere Nasenkegel bedeuten 98 % Kosteneinsparung und 99 % Verbesserung der Lieferzeit“, sagte Gardner. 2011 wurde APEX zugelassen, einen teureren kontinuierlich faserverstärkten Composite in den Wingtip-Fairings des F-35-Kampfjets zu ersetzen. Das Material wurde auch in mehr als 1.000 Clips verwendet, die die A2100-Satelliten-Hauptstruktur stabilisieren, sowie für Clips, Halterungen und Kabelrinnen in anderen Lockheed-Raketenabwehrprodukten.
Gardner beschrieb das APEX-Material als einen kurzfaser- und nanofaserverstärkten Blend aus „Ultrapolymer“. Es wird auch als Plattform beschrieben, die nicht auf ein einzelnes Polymer beschränkt ist, was maßgeschneiderte, fertigungstaugliche Formulierungen ermöglicht, einschließlich der Verwendung mit kontinuierlichen Gewebe- und unidirektionalen Faserverstärkungen. HX5 hat Feuer-, Rauch- und Toxizitätstests (FST) für Flugzeuginnenräume und Hochtemperaturleistungstests bei 520 °F / 270 °C bestanden.
„Alpine plant, eine Vielzahl von Spezialmaterialien zu kommerzialisieren, aber HX5 ist unser Flaggschiffprodukt für die absehbare Zukunft“, sagt Bennett. Das Unternehmen verkauft das HX5-Material nicht, sondern designt und fertigt kundenspezifische Teile. „Wir prototypen HX5-Teile, die in vielen Branchen eingesetzt werden“, fügt er hinzu, mit Fokus auf Ersatz von Aluminium in kommerziellen Flugzeugen und Drehflüglern, speziell Innenraum- und Einzelteile für Gewichtsreduktion, was wiederum CO2-Emissionen senkt. HX5 eignet sich gut für das Redesign von Aluminium- oder konventionellen Composite-Baugruppen zur Reduzierung der Teilezahl.
Obwohl die ersten HX5-Teile spritzgegossen werden, plant Alpine, andere fortschrittliche Fertigungsprozesse wie Umspritzen zu nutzen. „Alpine bleibt auch verpflichtet, die Wettbewerbsposition der USA durch Teilnahme an zahlreichen Verteidigungsentwicklungsprogrammen zu verbessern“, sagt Bennett.
Nano-CMCs für Hyperschall
Weiter oben und bei weit höheren Geschwindigkeiten liegt ein weiteres aufstrebendes Anwendungsgebiet für Nanomaterialien: Nano-Keramik-Matrix-Composites (CMCs) für Hyperschall. Hyperschall ist ein aerodynamischer Begriff für Geschwindigkeiten weit über Schallgeschwindigkeit, typischerweise Mach 5 und mehr. Weiter gefasst ist Hyperschall eine Kategorie militärischer Waffen und Fahrzeuge, die für Hyperschallgeschwindigkeiten ausgelegt sind. Solche Technologie wird weltweit entwickelt, auch in den USA.
Geschwindigkeiten jenseits Mach 5 erfordern leichte Strukturmaterialien, die 2480 °C Temperaturen standhalten, ohne zu schmelzen oder sich zu verformen, während sie Erosion und Projektilen widerstehen. Das bedeutet, sie müssen hart, mechanisch zäh und bruchfest sein. Diese Fahrzeuge benötigen auch spezifische elektrische und thermische Eigenschaften, um Elektrizität zu leiten und/oder geschlossene Komponenten abzuschirmen. Selbst neueste Metalltechnologien kämpfen, all diese Anforderungen zu erfüllen.
Refraktäre Keramiken – einschließlich Metallkarbide, Metallnitride und Metallboride – besitzen die leichte Haltbarkeit für solche extremen Umgebungen, aber ihre Synthese und Verdichtung erfordert hohe Drücke und Temperaturen über 1980 °C, was sie energieintensiv und teuer macht. Reine refraktäre Keramiken sind zudem zu spröde.
Das US Naval Research Lab (NRL, Washington, D.C., USA) nutzt seine Expertise in der Entwicklung neuartiger, hochtemperatur- und feuerbeständiger Phthalonitril-Harze, um eine potenziell kostengünstige Methode für die direkte Fertigung nanokristalliner refraktärer Keramiken voranzutreiben. Die Technologie nutzt neuartige polymerische Verbindungen, um diese Keramiken in-situ, in einem Schritt ohne Sintern von Keramikpulvern bei hohen Drücken und Temperaturen zu synthetisieren und zu verdichten. Diese Entwicklung wird von Dr. Matthew Laskoski, NRL-Forschungschemiker und geschäftsführender Leiter Advanced Materials Section, geleitet und in seinem 2018 erschienenen Artikel „Naval Research Lab designs composites for new platforms“ in Vol. 5, No. 2 Naval Science and Technology Future Force Magazin beschrieben.
In diesem Prozess wird ein neues kohlenstoffreiches Harz mit Polyphenol-Chemie mit Metallpulvern via Kugelmahlen vermischt, einer gängigen Technik in der Nanomaterialverarbeitung. Der resultierende Keramikvorläufer kann in Scheiben, Kegel, Kugeln oder andere anwendungsspezifische Formen gepresst werden. Ein reaktiver Schmelzinfiltrationsprozess – solche Prozesse werden häufig zur Herstellung von CMCs verwendet – erzeugt verdichtete Karbide in einem 1370 °C, drucklosen, argongefüllten Ofen. Die dichten Karbide werden somit in einer einstufigen Reaktion bei niedrigerer Temperatur und ohne den Druck konventioneller Sintern- und Heißpressverfahren gebildet. Da die Kristallgröße der Karbide unter 40 Nanometern liegt, sind die resultierenden Nanokeramiken nicht so spröde wie groberkörnige Materialien.
Ein weiterer Vorteil ist, dass das Duroplast-Polymer als schmelzbare Kohlenstoffquelle fungiert, die mit den Metallpulverpartikeln reagiert. Es erleichtert auch die Verstärkung der Keramiken mit Metallen, Carbonfasern und Sekundärkeramiken. (Ein Beispiel für Sekundärkeramiken ist in Abb. 1 (E) zu sehen, wo der biphasige Composite aus einer primären Keramikmatrix und sekundärer Keramikverstärkung besteht.) Die resultierenden CMCs bieten einen Weg zur weiteren Kontrolle mechanischer, thermischer, elektrischer und ablativer Eigenschaften.
Laut Laskoski sind refraktäre Karbide wie Zirkoniumkarbid und Titankarbid von extrem hohen Temperaturen unberührt und unempfindlich gegen Feuer, Plasma oder atmosphärische Erhitzung bei Hypervelocity-Flug. Allerdings erweitern NRLs polymerbasierte nanokristalline Keramiken den Bereich über Karbide hinaus zu stickstoffreichen Harzen, die mit Metallen reagieren können, um Metallnitride zu bilden. NRL hat Siliciumnitrid, Zirkoniumnitrid und Titandiborid-Composites sowie Methoden zur Verstärkung der resultierenden CMCs mit zähen Fasern entwickelt. Diese refraktären Keramiken weisen hohe Festigkeit, thermische Stabilität und variable elektrische und thermische Leitfähigkeiten auf, die es ihnen ermöglichen, den Anforderungen von Hyperschall-Fahrzeugkomponenten gerecht zu werden.
Triebwerke für solche Fahrzeuge absorbieren große Wärmemengen und müssen diese effektiv ableiten, was selbst die fortschrittlichsten Metalllegierungen nicht ohne Festigkeits- und Strukturintegritätsverlust können. Laskoski behauptet, dass Metallnitrid- und Boridkomponenten besser geeignet sind, diese Herausforderung zu lösen, während Siliciumnitrid-Composites Potenzial für hochfeste, oxidationsbeständige Kommunikationsradome bieten. NRL entwickelt additive Fertigungstechnologie, die Nanostrukturen in diese Materialien integriert und dielektrische, thermische und elektromagnetische Abschirmeigenschaften mit höherer Auflösung abstimmt als mit aktuell verfügbaren Materialien möglich.
Nanocomposite-Toxizität und sichere Handhabung
Da Nanomaterialien kleiner sind als menschliche Körperzellen und Blutzellen, bestehen Bedenken hinsichtlich ihrer Toxizität, nicht nur durch Arbeitsexposition während Materialherstellung und -verarbeitung, sondern auch beim Bearbeiten, Schleifen und Recyceln von Teilen. The Graphene Council veröffentlichte kürzlich ein Webinar, in dem das National Institute for Occupational Safety and Health (NIOSH, Washington, D.C., USA) diese Themen diskutierte und seine Ressourcen auflistete, darunter drei 2018er Publikationen: „Protecting Workers during Nanomaterial Reactor Operations“, „Protecting Workers during the Handling of Nanomaterials“ und „Protecting Workers during Intermediate and Downstream Processing of Nanomaterials.“
NIOSH gibt an, dass es umfangreiche toxikologische Studien nur für wenige Nanomaterialien abgeschlossen hat, darunter Kohlenstoffnanoröhren (CNTs). Da Ratten und Mäuse, die CNTs und Kohlenstoffnanofasern (CNFs) ausgesetzt waren, anhaltende Lungenentzündungen, Tumore und Fibrose (progressiver Lungenvernarbung, die das Atmen erschwert) zeigten, betont NIOSH, dass es wichtig ist, die Arbeiterexposition während der Nanomaterialproduktion zu kontrollieren. Das Ernten von Nanomaterialien aus Reaktoren und das Reinigen von Reaktoren führt zu potenziell hohen Expositionen. Arbeiter können auch beim Sprühen und Mahlen (z. B. Kugelmahlen) sowie beim Umgang mit Nanomaterialien zum Wiegen, Verpacken und Mischen/Kompoundieren exponiert werden. NIOSH gibt an, dass die Kontrolle der Arbeiterexposition mit Standardtechniken wie Quelleneinhausung, lokaler Absaugung, persönlicher Schutzausrüstung (PSA) und Best Practices in Reinigung und Haushaltsführung für Feinpartikel machbar erscheint.
Der von NIOSH empfohlene Expositionsgrenzwert (REL) für CNT/CNF liegt unter 1 µg/m³ als 8-Stunden-Zeitgewichtsmittelwert (TWA). Analytische Techniken wie Raster- und Transmissionselektronenmikroskopie (REM, TEM) können eingesetzt werden, um die Einhaltung dieses Schwellenwerts zu überwachen. NIOSH rät speziell davon ab, den OSHA zulässigen Expositionsgrenzwert (PEL) für Graphit (5.000 µg/m³) oder Ruß (3.500 µg/m³) zu verwenden, und betont, dass weitere Forschung nötig ist, um die Gesundheitsrisiken von CNTs und CNFs vollständig zu charakterisieren, einschließlich Langzeit-Tierstudien und epidemiologischer Studien an Arbeitern.
„CNTs wurden recht gut untersucht“, sagt Jo Anne Shatkin, Präsidentin von Vireo Advisors LLC (Boston, Massachusetts, USA), einer Beratung für Arbeitsplatzgesundheit und -sicherheit. „Vor zehn Jahren wussten wir es nicht, aber jetzt zeigen Studien, dass die drastischere Toxizität, die wir fürchteten, nicht wirklich eingetreten ist.“ Sie merkt an, dass die Sorge um hochaspektige Nanomaterialien wie CNTs darin besteht, dass sie sich wie krebserregende Silika- und Asbestfasern verhalten. „Aber nur sehr wenige der untersuchten CNT-Materialien erfüllen derzeit dieses Faserparadigma“, erklärt sie. „Dennoch bleiben viele Herausforderungen. Wir haben meist pristine Nanomaterialien getestet, nicht funktionalisierte, wie sie im Einsatz sind. Unsicherheit bleibt, weil Nanomaterialien in Zusammensetzung, Form und Funktionalisierung so vielfältig sind.“ All diese Faktoren können die Toxizität beeinflussen, einschließlich der Funktionalisierungsmethode und -chemie. „Man schafft Eigenschaften, die das CNT besser mit einem Polymer reagieren lassen, aber wir wissen nicht, wie das die Interaktionen des Materials mit Blut- oder Körperzellen beeinflusst“, sagt sie. „Wir sind noch nicht an einem prädiktiven Stadium. Das erforschen wir jetzt. Können wir ein standardisiertes Modell für die Bewertung von Exposition und Toxizität entwickeln, das all diese Variablen berücksichtigt?“
Shatkin beschreibt laufende Arbeiten und eine Reihe von Standardtestmethoden in Entwicklung bei der American Society for Testing and Materials (ASTM, Conshohocken, Pennsylvania, USA) und dem American National Standards Institute (ANSI, Washington, D.C., USA). „Die ISO/ANSI TC 229 Nanotechnology Standards Development Group hat Dutzende von Standards für Nanomaterialtests sowie Methoden für Arbeitsschutz und Sicherheit, wie die Durchführung von REM und TEM für Partikelverteilungsmessungen relativ zu PELs und RELs.“ Shatkin merkt an, dass sowohl ISO als auch ASTM einen Standard in Entwicklung haben, der das Risiko der Nanomaterialfreisetzung aus Composites durch Bearbeiten, Schleifen und andere Sekundäroperationen untersucht. Hier wurde zumindest ein vorläufiges Grünes Licht gegeben. Shatkin sagt, dass Arbeiten des Industriekonsortiums NanoRelease zeigen, dass Schleifen und Bearbeiten von Teilen, die Nanomaterialien enthalten, keine neuen Gesundheits- und Sicherheitsbedrohungen darstellen. „Man erhält Freisetzung von Nanomaterialien, aber sie sind an das Polymer gebunden, nicht als freie Nanopartikel“, erklärt sie. „Unsere aktuellen Richtlinien für Partikel aus der Composite-Bearbeitung sind daher ausreichend.“ Allerdings könnten Unternehmen – besonders solche mit begrenzten Mitarbeitern und Ressourcen – Bearbeitungsstaub nicht als ernsthafte Gesundheitsbedrohung sehen. Daher befolgen sie möglicherweise nicht immer Richtlinien und Best Practices für PSA und Atemschutz, ganz zu schweigen von Einhausungen und Absauganlagen. Aber weil noch Unsicherheit besteht, ist solche Nachlässigkeit bei der Arbeit mit Nanomaterialien keine Option.
Nanocomposites ermöglichen indeed höhere Leistung, größere multifunktionale Fähigkeiten und potenziell kostengünstigere und leichtere Strukturen für zahlreiche Anwendungen und Märkte. „Es gibt eine riesige Chance für Nutzen mit Nanomaterialien, und wir haben viel gelernt“, sagt Shatkin, „aber es gibt noch viel Unsicherheit. Unser bester Weg nach vorne ist, vorsichtig zu sein, Exposition zu minimieren und sicherzustellen, soweit möglich, dass Herstellung, Handhabung und Nutzung so sicher wie möglich sind.“
Verifizierung von Herstellern und Unterstützung von Entwicklern
Eine der Herausforderungen bei einer dynamischen, schnell reifenden Technologie ist der Aufbau von Vertrauen in die Lieferkette. Zu diesem Zweck arbeitet der Graphene Council daran, die globale Lieferkette durch sein Verified Graphene Producer Program zu reifen. Versarien plc (Cheltenham, UK) ist der erste Graphen-Lieferant, der dieses unabhängige, dritte-Partei-Verifikationssystem erfolgreich abgeschlossen hat, das eine physische Inspektion der Produktionsstätten und Überprüfung des gesamten Produktionsprozesses und der Sicherheitsverfahren umfasst. „Wir nehmen auch zufällige Proben ihrer Produkte und reichen sie zur Blindprüfung ein, um sie streng am National Physical Laboratory (NPL, Teddington, UK) zu charakterisieren, einer Weltklasse-Institution, die ISO/TR 19733:2019 für Nanotechnologien befolgt“, sagt Barkans vom Graphene Council. NADCAP ist ein analoges Auditprogramm, das lange in der Luftfahrtindustrie für denselben Zweck genutzt wird. „Ohne ein solches Programm haben Kunden keine Ahnung, was sie bekommen, wenn sie Graphenprodukte kaufen und erhalten“, sagt Barkan. „Unser Verified Graphene Producer Program ist ein wichtiger Schritt, um weltweit ein Maß an Vertrauen in sowohl Produkte als auch Hersteller zu schaffen.“
Der Graphene Council arbeitet auch daran, die Entwicklung von Graphen-Anwendungen zu verbessern. „Wir verbinden Unternehmen mit Ressourcen, um ihnen zu helfen, Produkte, Hersteller, Materialwissenschaft und Tests schnell zu navigieren für schnellere, erfolgreichere Entwicklung“, sagt Barkan. „Wir bieten auch unabhängige, dritte-Partei-Beratungsdienste für Unternehmen, die Graphen nutzen wollen, aber nicht wissen, wo sie anfangen sollen. Wir haben nicht nur Zugriff auf unsere formalen Mitglieder, sondern verfolgen auch mehr als 200 weltweit an Graphen beteiligte Unternehmen. Wir überwachen, was entwickelt wird und die neuesten wissenschaftlichen und Forschungsergebnisse, um zu verstehen, welcher Graphentyp zu verwenden ist, wie man ihn funktionalisiert und dispergiert und wie man auf Performance testet.“ Er verweist auf eine enge Beziehung zum Graphene Engineering & Innovation Center (GEIC) an der University of Manchester (Manchester, UK), wo Graphen erstmals entdeckt wurde. „Das ist ein Rapid Prototyping Center“, sagt Barkan, „und hilft uns, zu nutzen, was Graphen leisten kann.“
Harz
- Wir stehen vor einem großen Durchbruch in der Supply-Chain-Transparenz
- Drei starke Gründe für eine flexible Lieferkette
- Ist Blockchain die ideale Lösung für Supply Chain Management?
- Ist Blockchain bereit, Supply Chain Management zu revolutionieren?
- Lieferketten und Logistik für langfristige Resilienz stärken
- Resiliente Lieferketten für die Herausforderungen von morgen aufbauen
- Lieferkette transformieren: Liefergeschwindigkeit und Kundenzufriedenheit mit Industry 4.0 steigern
- Proaktive Strategien zur Bewältigung kommender Supply-Chain-Störungen
- Compliance-Alarme in der Lieferkette: So ist Ihr Unternehmen vorbereitet
- Vier Schlüsselstrategien für resiliente Post-COVID-Lieferketten