



Pulverkohleinspritzung (PCI): Schlüssel zu effizienten Hochofenoperationen
Pulverkohleinspritzung (PCI) im Hochofen verstehen
Pulverkohleinspritzung (PCI) ist etablierte Technologie für Roheisen (HM) Produktion im Hochofen (BF). In den meisten BFs praktiziert, alle neuen BFs werden normalerweise mit PCI-Fähigkeit gebaut. Zusammensetzung und Eigenschaften der eingespritzten Kohle beeinflussen Betrieb, Stabilität, Produktivität des BF, Roheisenqualität und BF-Gaszusammensetzung. Verwendete Kohlen für PCI unter Link beschrieben.
Kritische Aspekte PCI-Systeme: Kohleaufbereitung, Lagerung, Verteilung (gleichmäßige Zufuhr zu jeder Düse ohne Schwankungen), Verbrennung (Lanzendesign, O₂-Einspritzung).
Kohleaufbereitung
Pulverisierung in ein- oder mehreren Mahlwerken (Pulverisierern) je nach Bedarf. Mahlen und Verteilung zu Einspritzlanzen = großer Betriebskostenanteil. Kohle aus Lager wird gesiebt (Fremdstoffentfernung, große Brocken zerkleinert). Dann in Mühle → pulverisiert und getrocknet. Kohle erforderlicher Korngröße wird durch Heißgasstrom aus Mühle ausgetragen, im Schlauchfilter gesammelt, zu Lagerbunkern gefördert. Mahlen und Transport unter Inertatmosphäre (Minimierung Zündungsrisiko trockener Kohlepartikel). Resultierende Korngrößenverteilung beeinflusst Handhabbarkeit in pneumatischen Fördergeräten und bei hohen Einspritzraten Verbrennbarkeit.
Pulverisierer mahlen Kohle auf zwei Korngrößenfraktionen: (i) Pulverkohle: ~70–80 % <75 µm, Rest <2 mm; (ii) Granularkohle: Oberkorn 2–3 mm, <2 % >2 mm, 20–30 % <75 µm. Systeme mit dieser Korngröße = Granular Coal Injection (GCI). Groberes Mahlen: niedrigere Mahl-/Trocknungskosten, leichtere Handhabung. Feineres Mahlen: höherer Ausbrand im Rassel. PCI populärer als GCI.
Kohlenfeinheit im Pulverisierer variierbar durch: Kohlezufuhrrate, Klassifiereinstellungen, Luftstromrate. Mühlen auf bestimmte Kohle einstellbar für erforderliche Feinheit, aber bei Kohlemischungen (viele Kohlen) unpraktisch – einige Bestandteile erreichen nicht erforderliche Feinheit.
Pulverisiererfunktion: Maximale Feuchteentfernung. Trocknung nötig (Feuchte → Fließprobleme pneumatischer Transport, Lagerbunker. Zusätzliche Energie für Feuchteentfernung im BF, Feuchteeinspritzung erhöht Reduktionsmittelrate. Höhere Kohlefeuchte → mehr Energie in Pulverisierern, geringerer Durchsatz).
Verdunstung Oberflächenfeuchte verhindert Agglomerationsprobleme in Pulverisierer (hochfeuchte, tonhaltige Kohlen → Kleben). Gesamtfeuchte auf Gleichgewichtsfeuchte reduziert für weniger Handhabungsprobleme Mühle/Bunker. Feuchte Kohle nach Mühle: ⅔ Gleichgewichtsfeuchte. Gleichgewichtsfeuchte variiert mit Rang, Mazeralzusammensetzung, Aschegehalt.
Wichtig: Kohle auf gewünschte Feinheit mahlen bei minimalem Pulverisiererverschleiß und minimalem Energieverbrauch → niedrigere Betriebskosten. Verschleiß beeinflusst Stillstände/Wartung. Kohleeigenschaften beeinflussen Verschleiß: Aschegehalt/-zusammensetzung, Korngrößenverteilung, Feuchte, Schüttdichte. Höhere Feuchte beschleunigt Verschleiß (Verschleiß + Korrosion). Abrasive (harte) Minerale in Kohleasche: SiO₂, Pyrit (FeS₂). Neben Mahlelementverschleiß können abrasive Minerale Rohre/Kanäle erodieren. Gängigster Test: „Abrasion Index“ (AI). Hohes AI → höhere Verschleißraten erwartet.
Mühlenenergieverbrauchssenkung → niedrigere Betriebskosten. Energieverbrauch/Kapazität (Durchsatz) abhängig von Design, Mühleneinstellungen, erforderlicher Feinheit, Kohleeigenschaften. Je stärker Korngrößenreduktion, desto höher Energieverbrauch. Höhere Feinheit → erhöhte Mühlekapazität nötig (auch bei schwierigen Kohlen).
Haupteinfluss auf Mühlenenergieverbrauch/Kapazität: Härte (Hardgrove Grindability Index, HGI). Höherer HGI → leichter mahlbar → niedrigerer Energieverbrauch, höherer Durchsatz. Wenn Pulverisiererkapazität PCI-Rate limitiert: Wechsel zu weicherer Kohle → höhere Einspritzraten. Erhöhung Niedrig-VM-, hoch-CV-weicher Kohle in Hoch-VM-, harter Kohlemischung → erhöht Pulverisiererkapazität, senkt BF-Winddruck, verbessert Kohleverbrauch.
Mazeralzusammensetzung beeinflusst Mahlen. Allgemein: höherer Vitrinit-Anteil → niedrigere Mahlenergie (Vitrinit leichter mahlbar als Inertinit/Liptinit). Rangwirkung nimmt über Reflektanz ~1,6 ab (Bruchenergie Vitrinit/Inertinit ~gleich).
Kohlen werden gemischt zur Optimierung relativer Stärken. Aber Mischungen verhalten sich nicht als Durchschnitt ihrer Komponenten, können überproportional von einer Kohle mit Problemeigenschaften beeinflusst werden. Bevorzugtes Mahlen weicherer Kohle bei Mischungen zweier Kohlen mit HGI-Differenz >20. Mahlen „harter“/„weicher“ Kohlemischungen: schlechte Eigenschaften dominieren, Pulverisiererleistung ähnelt härterer Kohle. Bevorzugtes Mahlen weicherer Mazerale auch bei Mischungen möglich. Quellende Tone in Kohlen können nach Pulverisierer/Ausführung Feuchte aufnehmen → Blockaden in Einspritzsystemen (auch als Mischbestandteil).
Kohleeinspritzsystem
Pneumatischer Transport und Dosierung Pulverkohle aus Lagerbunker durch Injektantenbehälter (druckbeaufschlagt auf/über BF-Druck) zu Düseneinspritzlanzen. Lanzen spritzen Kohle gleichmäßig durch symmetrisch angeordnete Düsen. Kritischer Verteilersystemfaktor: gleichmäßige Reduktionsmittelzufuhr zu jeder Düse ohne Schwankungen. Jede Kohlelieferungsunterbrechung → schnell ernste Probleme. Höhere Einspritzrate → schwerwiegendere ungeplante Unterbrechung.
Mindestens zwei Injektantenbehälter für kontinuierlichen Kohlefluss. Zwei Grundanordnungen: (i) Serielle Anordnung: oberer Behälter füllt unteren periodisch, dieser immer unter Druck, spritzt kontinuierlich. Behälter kontinuierlich gewogen, Kohleflussrate sorgfältig geregelt. (ii) Parallele Anordnung: zwei Behälter spritzen abwechselnd, überlappender Betrieb für Kohleeinspritzung während Wechselperiode.
Injizierte Kohlemengenkontrolle wichtig. Behälter kontinuierlich gewogen, Flussrate sorgfältig geregelt. Handhabungsprobleme Pulverkohle in Lagerbunkern (Speisung Injektantenbehälter/Leitungen): Feuchte, Ultrafreinpartikel, Tone in Kohle. Externe Heizungen/Isolierung zur Verringerung Bin-Blockaden durch Feuchtekondensation an Innenwänden. Manche: N₂ durch Belüftungspads in unterem Zwischeninjektantentank → freies Fließen bei Pulverkohleübergabe zu unterem Injektantentank.
Kohle aus Injektantenbehältern Transport: (i) Einzelrohre zu jeder Düse (Menge unabhängig gesteuert/geladen), (ii) gemeinsames Rohr zu Verteiler nahe BF → gleichmäßige Aufteilung in Einzelrohre zu Düsen. Vorteil Methode 2: größere Distanz Aufbereitungsanlage-BF möglich.
Routing-Unterschiede und unvermeidliche ungleichmäßige Aufteilung an Verzweigungspunkten → ungleichmäßige Düsenzufuhr. Ungleichgewichte → ungleichmäßiger Rohr-/Verteiler-Verschleiß.
Je nach Kohle/Trägergas-Verhältnis pneumatischer Transport in (i) verdünnter Phase oder (ii) dichter Phase. Trägergasbeladung verdünnte Phase: typisch ~10 kg Kohle/kg Trägergas, Gasgeschwindigkeit ~15–20 m/s. Trägergas: N₂/Luft-Gemisch, Druckluft zugesetzt unterhalb Injektantenbehälter. Dichte Phase: Beladung ~40–80 kg Kohle/kg Trägergas, Geschwindigkeit ~1–5 m/s. Trägergas: N₂ oder N₂/Luft-Gemisch.
Trägergasgeschwindigkeit immer über Mindestfördergeschwindigkeit (Blockadenverhinderung). Mindestgeschwindigkeit abhängig von Systemdruck, Rohrdurchmesser (Variablen interagieren). Niedrige Geschwindigkeit dichte Phase → geringer Rohr-/Komponentenverschleiß. Hohe Geschwindigkeit verdünnte Phase → Verschleiß, besonders Rohrbögen. Verschleißrate durch Härte, Form, Geschwindigkeit Partikel bestimmt. Kohleeigenschaften beeinflussen Verschleiß. Auskleidung verschleißgefährdeter Rohrabschnitte (z. B. Urethan-Elastomer) → Abriebfestigkeit, Verzögerung Feinablagerungen (Blockaden). Kohleeigenschaften bzgl. Transferleitungsblockaden: Feuchtegehalt, Tonminerale.
Hohe Feuchte in Kohlen/Mischungen → Probleme. Strenge Feuchtegrenzen für gemahlene Kohlen. Tone (quellen bei Wasser) → Probleme, besonders bei Druckabfall Fördersystem und/oder Ultrafreinpartikeln. Mit steigendem Feinanteil (<5,8 µm) Pulverkohle steigt Druckabfall Fördersystem. Übersteigt Druckabfall bestimmten Wert (anlagenabhängig) → Blockade. Rohrverstopfungen durch Ablagerungsaufbau an Bögen (weiche Kohle, feinere Korngrößenverteilung). Ultrafine Kohle (<10 µm) initiiert durch Anhaften an Bogenwand, raue Oberfläche → größere Partikel haften an. Bevorzugtes Mahlen weicherer Kohle in Mischung → hoher Ultrafreinanteil → Blockade.
Blockaden verhinderbar durch Verbesserungen Rohrlayout/Verteilungssystem, teils durch Anpassung Aufbereitung (z. B. Pulverisierer) für gröbere Korngröße. Einspritzsystem hat üblicherweise Blockadeerkennungs-/beseitigungsverfahren (häufiges Phänomen). Förderleitungen mit Spülanschlüssen (Blockadenbeseitigung typisch Hochdruckluft). Einfacher, praktischer Test für Fließfähigkeit/Handhabbarkeit Pulverkohle/Kohlenmischungen nötig → schwierige Materialien vor Einsatz identifizieren.
Einspritzlanze spritzt Kohle in Blasrohr → Düse. Partikel sofort durch Heißwind erhitzt, zünden, vergasen, verbrennen. Lanzenkonstruktion/-position beeinflusst Kohleverbrennungseffizienz. Früher: gerade Stahllanzen an/nahe Düse/Blasrohr-Interface. Entwicklungen: O₂-Einspritzung direkt in Kohlepartikelstrom (Oxy-Coal-Lanzen) und/oder Turbulenzerzeugung an Lantzenspitze → verbesserte Verbrennungseffizienz. Dazu: (i) Koaxiale Lanzen (Kohle Innenrohr, O₂ umgebender Ringraum), (ii) Hochdispersionslanzen, (iii) Anfaslanzen, (iv) Schlitzlanzen, (v) Exzentrische (nicht-konzentrische) Doppellanzen, (vi) Dralllanzen.
Kohlevorerwärmung zur Verbrennungseffizienzsteigerung praktiziert. Frühere Probleme (Lanzen-/Düsenblockaden, Lantzenspitzenschmelzen) weitgehend überwunden. Blockaden meist durch Erhitzung auf Temperatur, wo Kohle klebrig wird → Anhaftung an Lanzen/Düsen. Ascheablagerung minimiert durch Kohle mit hoher Ascheschmelztemperatur (AFT). Für praktische Zwecke: AFT ≥50 °C über Heißwindtemperatur. Lanzen können verstopfen bei hochflüssiger Kohle (Caking) nahe Düenspitze. Überwindbar durch Vermeidung hochcaking Kohlen oder Erhöhung Flussrate.
Lanzenposition näher an Düse → geringere Ascheimpingement im Blasrohr. Luftgekühlte koaxiale Lanzen verhindern Blockaden/Erosion, verlängern Spitzenlebensdauer. Kühlluftfluss minimieren (Verringerung Kühleffekt Kohleverbrennung). Lanzenblockaden trotzdem häufig. Verfahren zur Erkennung/Beseitigung vor Problementstehung.
Verschiedene Legierungen für Einspritzlanzen und Heißwindtemperaturbegrenzung beeinflussen Lantzenspitzenschmelzen. Langlebigkeit Lanze wichtige Betriebsüberlegung (brennt über Zeit ab).
Kohleverbrennung
Rassel lebenswichtige BF-Regionen, obwohl Gesamtvolumen meist <1 % BF-Innenvolumen. Liefern Wärme und Reduktionsmittel. Kohleeinspritzung beeinflusst unvermeidlich Rasselbedingungen → Folgen außerhalb Rassel. Unverbrannte Partikel, die Rassel verlassen, verursachen Betriebsprobleme: reduzierte Permeabilität, unerwünschte Gas-/Temperaturverteilung, übermäßige Koksabnutzung, erhöhte Char-Mitführung. Menge unverbrannten Chars steigt mit Einspritzrate. Verbrennungs-/Vergasungsverhalten injizierter Kohle im Rassel entscheidend für stabilen BF-Betrieb. Offensichtlich kann BF mehr injizierte Kohle verbrauchen als im Rassel verbrannt (unverbranntes Material wird anderswo im Ofen verbraucht).
Kohleverbrennung im BF breit untersucht. Studien mit Labormaßstab: Thermogravimetrie (TGA), Drop-Tube-Furnaces (DTF), Drahtgitterreaktoren (WMR). Simulieren nicht vollständig Rasselbedingungen. Verweilzeit Pulverkohle in DTF: Sekundenordnung, im BF-Rassel: Millisekunden. Techniken typisch für vergleichende Bewertung verschiedener Kohlen.
Anderer Ansatz: speziell entwickelte Anlagen zur Rasselbedingungssimulation. Z. B. Heißwindeinspritzung in gepacktes Koksbett („heißes Modell“). Simulieren Verbrennungsbedingungen für kurze Verweilzeiten (Millisekunden), verschiedene Rasselpositionen. Pilotanlagen simulieren noch nicht vollständig BF-Rasselbedingungen. Z. B. arbeiten nicht bei Drücken nahe Düse/Bustle-Hauptdruck. Höhere Drücke im Rassel → höhere Kohlevergasungsrate.
Computermodelle für Kohleverhalten im Rassel/anderen BF-Bereichen. Validität fraglich (komplexe, nicht vollständig verstandene Mechanismen). Genauigkeit abhängig von Annahmen/Gültigkeit in Modelle eingebauter Beziehungen. Da Kohleverhalten stark von BF-Design, Betriebsbedingungen, Kohleeigenschaften abhängt, Computermodell vielleicht nur für bestimmten BF, Bedingungen, Kohletypen anwendbar (Entwicklungs-/Testbasis). Limitationen aller Techniken.
Kohleverbrennung zwischen Lanzenausgang und Rasselrückwand (physikalische Distanz ~0,7–2 m) bei hohen Temperaturen (1400–2200 °C), erhöhten Drücken (~3–6 kg/cm²), kurzen Verweilzeiten (10–40 ms für pulverisierte Partikel). Unter diesen extremen Bedingungen hohe Kohleverbrennung erforderlich.
Verbrennungsprozess Kohle in Schritten (teils überlappend):
- Injizierte pulverisierte Partikel (<75 µm) werden rasant im O₂-angereicherten Heißwind erhitzt. Erhitzungsrate betriebsabhängig ~100 °C/s. Heißwindtemperatur typisch 1000–1200 °C, Gasgeschwindigkeit ~180–250 m/s.
- Pyrolyse Partikel → nicht-kondensierbare Flüchtige (Gase), kondensierbare Flüchtige (Teere), karbonisierter Char. Entflüchtigung ~2–20 ms.
- Zündung und Verbrennung VM → hauptsächlich CO₂, H₂O. Wenige ms.
- Teilweise Verbrennung Restchar durch O₂. Charverbrennung trägt Majorität freigesetzter Wärme. Im Gegensatz zu VM-Verbrennung (VM diffundieren zu O₂-reicher Atmosphäre → große Reaktionsfläche) muss O₂ für Charoxidation zu kleiner Partikeloberfläche transportiert werden → langsamerer Prozess. Solange VM freigesetzt, kann O₂ Charoberfläche nicht kontaktieren (hohe stöchiometrische VM-Anforderungen).
- Vergasung Restchar durch CO₂/H₂O → CO, H₂. Langsamste Reaktion, findet hauptsächlich außerhalb Rassel statt.
Verbrennungseigenschaften Kohle (nicht Koksverbrennung) bestimmen Gaszusammensetzung/Temperaturverteilung im Rassel (bevorzugte Verbrennung). Abb. 1 illustriert einige Kohleverbrennungsschritte im Rassel, Gaszusammensetzungsvariation. Meiste O₂ nahe Düsenmund verbraucht, CO₂-reiche Atmosphäre in Mitte, CO-reiche am Rasselende.
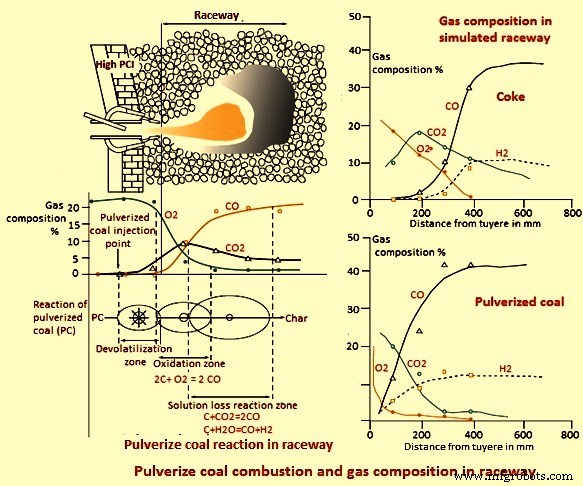
Verbrennungsausmaß (Verbrennungseffizienz CE) und damit Menge unverbranntes Material, das Rassel verlässt, hängt von Parametern ab: (i) Kohleeigenschaften (VM-Gehalt, Korngröße, Dichte), (ii) Betriebsbedingungen (Windgaszusammensetzung, Temperatur, Lanzenposition/-design).
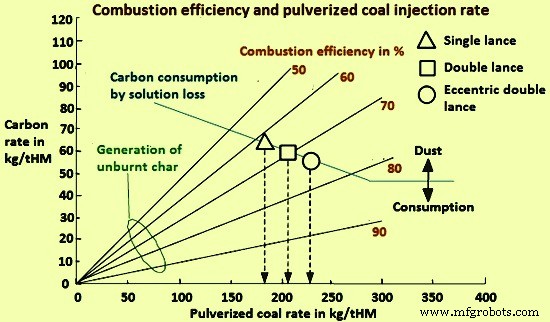
Abb. 2 zeigt CE und PCI-Rate basierend auf Untersuchungen zur Maximaleinspritzrate via Kohlenstoffbilanz im BF (Material-/Wärmebilanzmodell).
Basierend auf Untersuchungen Maßnahmen zur Verbrennungsintensivierung im Rassel:
- O₂-Anreicherung Heißwind. Nicht-linearer Effekt Blast-O₂ auf Verbrennungsgrad beachten. Verbrennungsratensteigerung wird kleiner mit zunehmendem O₂-Gehalt.
- Vorläufiges Mischen Pulverkohle mit O₂ vor Einführung in Düsenhöhle.
- Kohlenmischungen (meist hoch-/niedrig-VM) und Brennstoffgemische für hohen Verbrennungsgrad und hohen Koks/Kohle-Ersatz.
- Kohleeinspritzung mit Fe-Oxiden (feines Eisenerz, Fe-haltige Abfälle etc.), Carbonaten, anderen O₂-reichen Additiven.
- Nutzung chemischer/physikalischer Phänomene (katalytisch, polarisierend, andere Effekte).
- Optimierung Kohlemahlen (abhängig Betriebsbedingungen, Kohleeigenschaften).
Einfluss des Kohlerangs
Verbrennungs-/Vergasungsverhalten Pulverkohle im Rassel wird von Eigenschaften beeinflusst. Effekt auf Flammentemperatur (FT) und Verbrennungseffizienz (CE):
PCI hat Kühleffekt auf FT. FT wichtiger Parameter (beeinflusst Schlacken/Metallchemie, Alkali-Verdampfung/Rekreislauf, Metallfluss im Herd). FT schwer messbar → Berechnung aus Energiebilanz Rasselzone = „Raceway Adiabatic Flame Temperature“ (RAFT), theoretische FT. RAFT-Berechnungen variieren BF-abhängig (Annahmen) → Werte nicht direkt vergleichbar. Optimum RAFT für jeden BF (Beschickungszusammensetzung, Permeabilität, Koksqualität, Blasrate). Kohleeinspritzung senkt RAFT (vs. Reinkoks) durch endotherme Reaktionen. Niedrig-VM und Hoch-VM-Kohlen senken FT um 80–120 °C bzw. 150–220 °C pro 100 kg/t HM. Allgemein: höheres H₂/C-Verhältnis → stärkerer Kühleffekt. RAFT sinkt auch mit steigender Kohleeinspritzrate. Erhöhung Windtemperatur und/oder O₂-Anreicherung und/oder Verringerung Windfeuchte kompensieren Kühleffekt.
Verbrennungsexperimente unter BF-simulierten Bedingungen: CE nimmt normalerweise mit steigendem Kohle-VM zu. HV-Kohlen (hochflüchtig) leicht vergasbar → mehr Gas, niedrigerer CV, weniger Char vs. LV/MV-Kohlen. Daher Gasverbrennung wichtiger für niedrigere Rangkohlen als Charverbrennung. Unvollständige Gasverbrennung → Rußbildung → BF-Permeabilitätsverschlechterung beim Rasselaustritt. Ruß geringere Reaktivität als unverbrannter Char.
Entflüchtigungsausmaß durch Kohlekorngröße beeinflusst: feinere Größen → vollständigere Entflüchtigung. Mit abnehmendem Kohle-VM wird ultimative CE durch Charreaktionen bestimmt (VM-Zündung/Verbrennung schnell). Reaktiverer Char → höhere CE. Diskussion: Bei hohen Rasseltemperaturen wird chemische Reaktivität weniger wichtig (Verbrennungsrate durch O₂-Diffusion zur Partikel begrenzt, Ausbrandzeit hängt mehr von Partikelgröße/O₂-Konzentration ab). Kombiniert mit kurzer Verweilzeit: Charreaktivitätsunterschiede zwischen Kohlen im Rassel möglicherweise nicht signifikant. Andere Meinung: Bei kleinen Partikelgrößen (PCI >80 % <75 µm) und hochturbulenten Rasselbedingungen wird Gesamtcharverbrennungsrate normalerweise von intrinsischer chemischer Charreaktivität beeinflusst. Charreaktivität sicherlich wichtig außerhalb Rassel. Obere Ofenbedingungen: Charvergasung wahrscheinlich chemisch-reaktionskontrolliert → Gesamtcharvergasungsrate durch chemische Reaktivität Char zu CO₂ beeinflusst.
Allgemein: Charreaktivität steigt mit Kohle-VM (HV-Kohlen → reaktivere Chars als LV → besserer Ausbrand). Ausnahmen: Charreaktivität beeinflusst durch (i) Morphologie (Oberfläche, Porosität), (ii) resultierende Struktur, (iii) Zusammensetzung, (iv) Betriebsbedingungen. Brennrate/Reaktivität Char teils abhängig Partikelgröße/Porenstruktur. Porenstruktur steuert Reaktionsgaszufuhr in Kohlepartikelinneres, bietet variable interne Reaktionsfläche.
Charfragmentierung (struktureinflussend) erhöht externe Oberfläche. Höherer Anteil Charpartikel mit dünnwandigen Hohlräumen, höherer Makroporosität/-oberfläche bei hohen Erhitzungsraten. Allgemein: solche Chars fragmentieren mehr als dickwandigere, niedrigporöse → höhere Charreaktionsrate. Fragmentierung ein Grund, warum manche Betreiber VM-Einfluss auf Kohleverbrennbarkeit gering finden. Chars aus höheren Rängen (LV) bei hohen Temperaturen normalerweise geordneter → weniger reaktiv. Entwicklung hochanisotroper Char-Cenosphären mit steigender Temperatur verringert Charreaktivität. Diese Kohlen profitieren von niedrigerer Windtemperatur zur Verbrennbarkeitsverbesserung.
Änderungen Mazeralzusammensetzung erklären Verbrennungsreaktivitätsunterschiede, besonders bei ähnlichem Rang. Inertinit-Mazerale meist als „inert“ (unreaktiv) betrachtet. Aber nicht so einfach: Nicht alle Inertinite unreactiv, nicht alle Vitrinite reaktiv. Vitrinit, Inertinit, sogar Liptinite können zu unverbranntem C in karbonhaltigem Rückstand beitragen. Beobachtet: Inertinit-reiche Kohle-Chars bei 500 °C weniger reaktiv als Vitrinit-reiche, aber bei hohen Temperaturen (1300 °C) nicht mehr wichtig. Unterschiede Kohleverbrennbarkeit wahrscheinlich stark reduziert unter intensiven Rasselverbrennungsbedingungen.
Kohleverbrennungsleistung verbesserbar durch katalytische Effekte konstituierender Minerale oder retardiert durch übermäßige Mineralanreicherung. SiO₂, Al₂O₃ verlangsamen Reaktionsrate; Ca, Mg, Fe, Alkalien verbessern (katalytische Effekte stärker bei niedrigeren Rangkohlen). Verbesserte Verbrennung mineralreicher Partikel aber nicht katalytischen Effekten zugeschrieben, sondern günstiger Diffusion Reaktionsgas durch Minerale/Mazeral-Mineral-Grenzflächen. Fehlende klare Korrelation Charreaktivität/individuelle anorganische Phasen auf Temperaturabhängigkeit Kohlemineraltransformation zurückführbar. Obwohl hochreaktive Kohlen/Chars bevorzugt, zu hohe Reaktivität → instabile Ofenbedingungen.
Mischen kann ungünstige Verbrennungseigenschaften einer Kohle verdünnen. Aber Verbrennungsleistung Mischung komplexer als Einzelkohle. Jede Komponente entflüchtigt/verbrennt bei unterschiedlichen Temperaturen/Zeiten → Ausbrand variiert erheblich. Interaktionen zwischen Komponenten verkomplizieren Verbrennungsverhaltenvorhersage. Interaktionen zuerst im Pulverisierer: Potenzial große Korngrößenverteilungsunterschiede Komponenten (signifikante Härteunterschiede). Disproportionation beeinflusst mineralogische/petrographische Zusammensetzung resultierender Partikel → nachfolgendes Verbrennungsverhalten.
Interaktionen können Mischungsverbrennbarkeit erhöhen. Beispiel: LV-Kohleverbrennbarkeit durch HV-Kohlemischung verbessert. HV-Kohle setzt mehr VM frei → höheres Gastemperaturfeld → heizt LV-Kohle auf → fördert deren Entflüchtigung, Zündung, Verbrennung. Synergistischer Effekt stärker bei höherem HV-Anteil, bis zu gewissem Prozentsatz. Unter simulierten BF-Bedingungen: Mischung ~70 % HV (32,5 % VM) + 30 % LV (20 % VM) → höchster Ausbrand.
Korngrößeneffekte
Kohleverbrennungsleistung durch Korngröße beeinflusst. Für vollständige Umwandlung/effektive Nutzung: Aufheizen, Entflüchtigung, Pyrolyse, Verbrennung der Partikel zwischen Eintritt Heißwind und Rasselgrenze. Normalerweise: mehr VM-Freisetzung mit kleinerer Korngröße → Gasphasenverbrennung begünstigt.
Feinere Partikel: höhere spezifische Oberfläche → höhere Erhitzungsraten. Granularkohlen setzen geringere VM-Mengen frei als pulverisierte. Berechnete Pyrolyseausbeuten: Fast gesamte VM aus pulverisierten Kohlen freigesetzt, unvollständig bei Granularkohlen. Residuale VM in Granularkohlen beeinflusst anschließende CO₂-Vergasungsreaktivität Chars. Auch gezeigt: Entflüchtigungsgrad feinerer Partikel (45–75 µm) vollständiger als größere (75–150 µm). Effekt stärker bei LV-Kohle (15 % VM) vs. HV (37 % VM). Höhere VM-Freisetzung → mehr Ruß/Teer (Sekundärreaktionen Flüchtige). Rußreaktivität < unverbrannter Char → geringere Rußbildung = bessere BF-Stabilität.
CE (Ausbrand) nimmt normalerweise mit abnehmender Partikelgröße zu (höhere Oberfläche für Reaktion). Größere Partikel benötigen längere Ausbrandzeit. Zunahme stärker bei steigendem VM-Gehalt. Aber Korngrößeneffekt auch abhängig von O₂-Stöchiometrie, Kohlerang (Charreaktivität). Größere Kohlepartikel allgemein höhere CE (Ausbrandgrad) bei O₂/C >2 (mager) unter simulierten BF-Bedingungen. Kleinere Partikel höhere CE bei fett (O₂/C <2).
Betriebliche Faktoren
Effektive Kohlenutzung erfordert Betriebsänderungen zur Kompensation Rasselparameteränderungen und Auswirkungen anderswo im BF (thermischer Zustand, Schlackenregime, Gasdynamik). Maßnahmen zur Verbrennungsintensivierung in Düsen/Rassel-Region → höhere Einspritzraten: (i) O₂-Menge in Düsen erhöhen, (ii) Windtemperatur und -feuchte anpassen. Weitere Maßnahmen: Kohlevorerwärmung, Additive. Auch Wahl Korngröße/Mahlparameter beeinflussen CE.
O₂-Zugabe an Düse durch: (i) Heißwindanreicherung, (ii) Einspritzung durch Kohlelanzen, (iii) separate O₂-Lanzen. Mehr O₂ für Kohleverbrennung im Rassel verfügbar → CE steigt. Einfluss O₂-Anreicherung auf CE begrenzt. Berechnung: CE-Steigerung ~6,7 % für HV-Kohle (34,5 % VM), ~3,3 % für LV (14 % VM) bei O₂-Anreicherung 0→6 Vol.-%. Bei höherer Anreicherung kann CE sinken (unzureichendes Mischen). Erhöhte O₂-Anreicherung → erhöhte O₂-Diffusion, aber verringertes Verbrennungsgasvolumen (Wärmeübergang zu Kohlepartikeln) → nicht-linearer Effekt Blast-O₂ auf Kohleverbrennungsgrad.
O₂-Anreicherung Heißwind: Reduktion Rasselgasstrom + Flammentemperaturanstieg. Erster Effekt kompensiert Belastungswiderstandserhöhung (niedrigere Permeabilität) und Druckabfall bei hohen Einspritzraten. Zweiter kompensiert Kühleffekt Kohle-VM-Zersetzung. CO/H₂-Gehalte steigen mit O₂-Anreicherung → verbesserte Erzreduktion im Zentralschacht. CV Gichtgas verbessert sich normalerweise mit O₂-Anreicherung.
Untere O₂-Anreicherungsgrenze: Menge für erforderliche RAFT, mehr O₂ bei steigendem Kohle-VM. Zu hohe Flammentemperatur → unregelmäßiger Beschickungsabstieg. Zu niedrige → behindert Kohleverbrennung/Erzschmelze. Obere Grenze: ausreichende Gichtgastemperatur. Steigendes O₂ → sinkender Gasmassenstrom BF → verringerte Wärmeführung oberer Ofen (Beschickungstrocknung). Obere Gichtgastemperaturgrenze auch durch Schutz Gichtgasausrüstung. Weitere Begrenzungen: Kosten, Verfügbarkeit.
Lanzenposition/-design beeinflussen CE und Ascheablagerung in Düse. Oxy-Coal-Lanzen-Einspritzung (koaxial) kann isolierenden Effekt um Kohlepartikel erzeugen → weniger Kohleverbrennung in Düse. Effekt trägt in Rassel fort → weniger Verbrennung. Senkung O₂-Lanzenrate verbessert CE in diesem Fall.
Schlüsselmaßnahme für Verbrennung bei hohen Einspritzraten: hohe Windtemperatur. O₂-Anreicherung wichtigere Rolle als Gasstromkontrolle im BF denn Kohleverbrennungskontrolle. Höhere Heißwindtemperatur meist kosteneffektiver als O₂-Anreicherung (erlaubt niedrigeren O₂-Verbrauch). Erhöhte Windtemperatur reduziert Koksverbrauch (typisch 10 kg/t HM pro 40 °C Erhöhung mit PCI), führt zu geringem Rasseltiefenanstieg. Höhere Windtemperatur erforderlich bei steigendem Kohle-VM (niedrigere Charreaktivität LV-Kohle).
Senkung Windfeuchte kompensiert PCI-Kühleffekte. Bei übermäßiger RAFT: Windfeuchte erhöhen. Erhöhte Heißwindfeuchte → mehr H₂ im Rasselgas für Erzreduktion. Optimale RAFT in BFs mit höherem H₂ kann niedriger sein als bei niedrigerem H₂. Auch Windgeschwindigkeit einstellbar zur Kohleverbrennungsverbesserung und Erhaltung benötigter Rassellänge (kritisch für gute Herdbedingungen).
Unverbrannter Char
Mit steigender Einspritzrate nimmt Kohleverbrennbarkeit ab → unverbranntes Material (Char, Feinst, Flugasche) verlässt Rassel. Teil sammelt sich am Rasselrücken, im „Vogelnest“, behindert aufsteigenden Gasstrom/mitgeführte Feststoffe. Mehrheit wird aufwärts gefegt, kann sich unter Kohäsionszone ansammeln → Permeabilitätsabnahme, BF-Produktivitätsminderung.
Permeabilitätsänderungen unterer Ofenzone beeinflussen HM-Qualität, Schlackenviskosität. Unverbranntes Material sammelt sich an Positionen großer Gasstromänderungen. Schließlich in Gasstrom mitgerissen, passiert Kohäsionszonen-Koksspalten, steigt Schacht auf → beeinflusst Beschickungspermeabilität, schließlich mit Gichtgas emittiert. Höhere Kohleeinspritzraten erhöhen Verbrennungsgasvolumen → Gasstrom, ändern Wärmelast unterer BF. Zusätzlich mehr Schlacke.
Ablagerung unverbrannter Feinmaterialien: komplexes Phänomen (Generationsmechanismen, Reaktionen, Mehrphasenströmung, Aufbau, Wiederereinzug). Gasstrommodelle entwickelt für Verständnis/Vorhersage Feinmaterialverhalten BF. Mit geeigneten Beschickungsmustern (z. B. zentraler Kokseinbau) und stärkerem Koks viele Gasstromprobleme lösbar.
Betriebserfahrung: Großteil unverbrannten Materials (Char) wird im Ofen durch drei Mechanismen verbraucht: (i) Vergasung mit CO₂/H₂O, (ii) Reaktion mit flüssigem Eisen (Carburisierung), (iii) Reaktion mit Schlacke. Vorteilhaft, wenn unverbrannter Char an Erzreduktionsreaktionen teilnimmt → ersetzt mehr Koks, senkt unverbrannte Feststoffe im Gichtgas. Drei Charverbrauchsmechanismen:
Vergasung Char mit CO₂/H₂O beginnt im Rassel, aber Verweilzeit Feinpartikel zu kurz → Vergasung hauptsächlich im BF-Schacht. Char-C-Reaktionen mit CO₂ (Lösungsverlust/Boudouard) und H₂O langsamer als Charverbrennung. Kohle-Char konkurriert mit Koks-Char um CO₂/H₂O. Kohle-Char reaktiver als Koks-Char → bevorzugt vergasert. Daher Koksabbau durch Lösungsverlustreaktion nimmt mit steigenden PCI-Raten ab. Allgemein: Hoch-VM-Kohle-Char höhere CO₂-Reaktivität als Niedrig-VM. Aber Niedrig-VM-Char-Reaktivität durch Mischung mit Hoch-VM verbesserbar. CO₂-Reaktivität Kohlemischungen nicht additiv.
C-Reaktivität in unverbranntem Char zu CO₂/H₂O abhängig nicht nur Oberfläche (Korngröße), sondern Struktur, Zusammensetzung, Betriebsbedingungen. CO₂-Vergasungsreaktivität Kohle-Char steigt mit Temperatur bis 1500 °C, besonders 1300–1500 °C. Vollständige Char-Vergasung erfordert ~10 s Kontaktzeit bei 1500 °C. Da Verweilzeit bei solchen Temperaturen im BF zu kurz → Char-Vergasung hauptsächlich bei fallenden Temperaturen im Ofenschacht.
Char-Eigenschaften ändern sich beim BF-Aufstieg → Reaktivität zu CO₂/H₂O. Reaktionsatmosphäre nicht uniform. Beispiel: CO, CO₂, H₂, H₂O Konzentrationen variieren an BF-Positionen. Kohleeinspritzung erhöht Rasselgas-H₂. Da chemische Reaktionsrate H₂-Reduktion > CO, nimmt Lösungsverlustreaktionsausmaß mit steigendem Rassel-H₂ ab. CO₂/H₂O im oberen BF durch Erzoxidreduktion. Hier Char-Vergasung durch CO₂ erwartet chemisch-reaktionskontrolliert. Unterer BF: Char-Vergasung teils diffusionskontrolliert. Gesamtcharvergasungsrate wahrscheinlich durch chemische Reaktivität Char zu CO₂ in diesem Bereich beeinflusst. Char-Reaktivität zu CO₂ auch durch chemische Struktur beeinflusst (weniger geordnet = reaktiver).
Bestimmte Minerale in Char-Asche (Fe, Alkalien) katalysieren CO₂-Vergasung, andere (SiO₂, Al₂O₃) verlangsamen. Katalytische Effekte stärker bei niedrigen Rangkohlen. Asche kann je nach Zusammensetzung C-Umwandlung retardieren (Blockade Charpartikel durch erhöhten Schlackenanteil im Charpartikel). Im unteren BF können kondensierte Alkalien aus rezirkulierenden Gasen (Kohle, Koks, Erz) katalytisch wirken. C-Verlust durch Vergasung erhöht Char-Aschegehalt.
HM-Carburisierung beginnt im festen Zustand in Kohäsionszone, fortgesetzt während Abstiegs der Metalltropfen durch aktiven Koks, Deadman, Herdzone. Unverbrannter Char/Feinmaterial aus Rassel kann tropfendes flüssiges Metall in Rassel/Herdzone kontaktieren. C und andere Elemente (Fe, Si, S) lösen aus Char in flüssiges Fe → beeinflussen HM-Zusammensetzung. C-Lösung trägt zur Carburisierung flüssigen Eisens bei, steuert Charverbrauch durch HM. Kritisch bei niedriger CE. Wenn HM nahe Sättigung bei Deadman/Herd ankommt, kann unverbranntes Material nicht verbraucht werden → Permeabilitätsminderung. C aus unverbrannter Kohle und Koks. Da C-Lösungsrate aus Kohle-Char langsamer als aus Koks, wird C aus Koks bevorzugt verbraucht.
C-Lösung aus unverbranntem Char in flüssiges Metall beeinflusst durch Ofenbetriebsbedingungen und:
- Charpartikelgröße: Unverbrannter Char in pulverisierter Form reagiert wenig mit flüssigem Metall/Schlacke (kann nicht in Flüssigkeiten eindringen). Wenn jedoch zu größeren Partikeln agglomeriert oder von größeren Koksstücken erfasst → verhalten sich wie Rasselkoks, carburisieren flüssiges Metall bis Sättigung. Tüten-Sonde BF Australien: Ultrafine Kohle-Char-Partikel können mit tropfendem flüssigem Metall reagieren, leichter löslich als ultrafine Koks-Partikel. Experimente: C-Lösungsrate aus Kohle-Char (größere Partikel) langsamer als aus Koks.
- Charstruktur: Normalerweise verbessert sich Lösungsrate mit geordneterer C-Struktur.
- Charmineralbestand: SiO₂, Al₂O₃, MgO verlangsamen C-Lösungskinetik; CaF₂, Fe-Oxide erhöhen Rate. CaO-Effekt unklar. Ca-Reaktion mit S im Metall → CaS-Schicht hemmt C-Transfer. AFT kontrolliert C-Lösung. Ascheschicht auf karbonhaltigem Material verringert für Lösung verfügbare Oberfläche → retardiert C-Lösungsraten. Niedrige AFT → leichte Ascheentfernung als flüssige Schlacke → ständige Exposition frischer C-Oberfläche an flüssiges Eisen → C-Massenübergang.
- Flüssigmetallzusammensetzung: Ändert sich zeitlich. C-Lösungsrate typisch abnehmend mit steigendem C-Gehalt flüssigen Eisens. Höherer S-Gehalt retardiert C-Lösung. Kohle-/Koksverbrennung setzt SOₓ frei → reagieren mit absteigendem Metall/Schlacke.
Unverbrannter Char, Asche, Feinst, Koks interagieren mit tropfender Schlacke. Schlackenzusammensetzung ändert sich im Abstieg (Fe-Oxidkonzentration kontinuierlich reduziert). Reaktionen an Grenzfläche festes Char/flüssige Schlacke spielen Hauptrolle im Charverbrauch (Beeinflussung Reduktionsreaktionskinetik, Kontaktfläche Schlacke/Char).
Faktoren Char-Schlacke-Interaktion: Schlackenzusammensetzung, Char-C-Gehalt, Char-Aschegehalt/-zusammensetzung, Ofenbetriebsbedingungen. Charverbrauch durch Schlacken erfolgt im Wesentlichen durch:
- Reduktion Fe-Oxide in Schlacken durch Char-C: Benetzungscharakteristik signifikanter Effekt auf dominierenden Reduktionsmechanismus. Benetzung variiert mit Schlackenzusammensetzung, Temperatur, Zeit, karbonhaltigem Material. Zeitabhängig (Fe-Oxid-Reduktion in Schlacke durch Char, Lösung Char-Aschekomponenten in Schlacke → kontinuierliche Variations). Temperaturerhöhung → verbesserte Benetzung Schlacke/C-Grenzfläche. Reduktionsrate steigt typisch mit zunehmendem Schlacke-FeO (2–10 %) und Temperatur (1300–1600 °C). Allgemein: Kohle-Chars schlecht benetzt von Schlacke >10 % FeO bei 1400/1500 °C. Schnellere Reaktionsrate Koks → Koksfein bevorzugt vor Kohle-Char verbraucht.
- Reduktion SiO₂ in Schlacke durch Char-C: Temperaturfunktion. <1500 °C nur FeO-Reduktion. >1500 °C beide SiO₂/FeO reduziert → erhöhter Charverbrauch. SiO₂ durch C über gasförmiges SiO zu Si/SiC reduziert. Selbstreduktion SiO₂ in Char-Asche durch C möglich → weiterer Charverbrauch. SiO₂-Reduktionskinetik durch Benetzung Char durch Schlacke beeinflusst. Benetzung verbessert sich mit steigendem Schlacke-SiO₂, Temperatur (1500–1700 °C). Höhere SiO₂/FeO in Char-Asche → verbesserte Schlacke/C-Interaktion → verbesserter Verbrauch dieser Oxide.
- Interaktion Komponenten Schlacke/Char: Assimilation Char-Aschekomponenten (z. B. S). Zusätzlich: MgO-Reduktion in Schlacke durch Char-C → weiterer Verbrauch. Selbstreduktion Oxide in Char-Asche durch C → Charverbrauch.
Schlackenviskosität spielt Rolle. Unverbrannter Char in Schlacke kann Abstich durch Viskositätserhöhung stören, Char-Aufnahme erhöht meist Flüssigkeit Rasselschlacke. Änderungen Schlackenbeweglichkeit beeinflussen Position/Form flüssiger/Kohäsionszonen. Hohe Viskosität Schlacke um Düsen → ernste Gasstromprobleme. Schlackenviskosität komplexe Funktion: Zusammensetzung, Temperatur, O₂-Partialdruck. Unverbrannter Char, Koks, unverbrannte Kohleasche interagieren mit Schlacke. Alle karbonhaltigen Materialien tragen Oxide zur Schlacke bei. Allgemein: höhere SiO₂/Al₂O₃ (saure Komponenten) → höhere Viskosität; höhere Basizität (CaO/MgO) → niedrigere Viskosität (Depolymerisation Silikatnetzwerk). Viskosität sinkt mit steigendem FeO (0–20 %) bei konstanter Basizität. Basizität typisch CaO/SiO₂. Da Schlacke Char/Asche in Rassel nicht vollständig assimiliert, Rasselschlacke meist höhere Basizität als Abstichschlacke. Flussmittelzugabe kann Schlackenbildungsprobleme lösen.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Direkte Benzineinspritzung (GDI): Funktion, Vorteile, Nachteile & Probleme
- Indirekte Einspritzung: Funktionsweise, Vorteile & Bedeutung für moderne Motoren
- Mehrpunkteeinspritzung (MPI/MPFI): Aufbau, Funktion, Typen & Vorteile
- Luftnachbehandlung / Sekundärluftsystem: Abgasreinigung durch Nachverbrennung