



Optimierter Salamander-Abstich für Hochofen-Kapitalinstandsetzungen
Definition und Bedeutung des Salamander-Abstichs
Als Salamander bezeichnet man alle flüssigen und erstarrten Materialien im Hochofenherd unterhalb des Abstichlochs: flüssiges Roheisen, Schlacke und Gemische aus festem Eisen, Schlacke und Koks/Kohlenstoff. Während des Normalbetriebs enthalten Herdboden und Herd den „Dead Man“ und den Salamander.
Bei einer Neuausmauerung muss der Ofen vollständig entleert werden. Auch bei Teilausmauerungen oder Abstichlochreparaturen ist die vollständige Entleerung wünschenswert – sie schafft sicherere Arbeitsbedingungen und verhindert Schäden an Herdfeuerfest durch zyklische Abkühl-/Aufheizbewegungen. Die Entleerung erfolgt durch den Salamander-Abstich, vorzugsweise auf der tiefsten Ebene, wo flüssiges Roheisen im Herd erwartet wird.
Herausforderungen und Ziele
Der Salamander-Abstich ist der finale Abstich nach dem Abblasen, um das letzte flüssige Roheisen aus dem Herd zu entwässern. Durch seine Seltenheit ist er in den meisten Stahlwerken eine Spezialaufgabe mit hohem Vorbereitungsbedarf.
Ein erstarrter Salamander ist schwer zu entfernen, besonders bei Titananteilen. Große Mengen fester Salamander verzögern den kritischen Pfad der Kapitalinstandsetzung um Tage oder Wochen. Entfernung erfordert oft Sauerstofflanzen oder Sprengstoffe – mit Gesundheits- und Sicherheitsrisiken.
Der flüssige Salamander wird unmittelbar nach dem Abblasen abgestochen. Ziel: Maximale Ausbeute, um Restfeststoffe im Ofen zu minimieren. Erfolgreicher Abstich liefert sauberen Herd für das Instandsetzungsteam → minimiert Verzögerungen, verbessert Sicherheit beim Feuerfabbruch, motiviert das Team.
Gesamtentleerung erfordert Vorarbeiten und Monitoring zur Temperatur- und Flüssigkeitserhöhung, gekoppelt mit bewährten Bohr- und Lanzenverfahren.
Zugang und Sicherheit
Durch normale Hochofen-/Gießhallenkonstruktion liegt das Salamander-Abstichloch nahe unter dem Gießhallenboden in schwer zugänglichem, mit Rohrleitungen/Kabeln durchsetztem Bereich. Schlechte Zugänglichkeit und Fluchtwege gefährden Bohr-/Lanzpersonal.
Sicherheit und Umweltschutz treiben Prozessverbesserungen an. Ziele: (i) optimale Position des Salamander-Abstichlochs, (ii) Umweltaspekte, (iii) Maximierung flüssigen Salamander-Roheisens.
Positionierung des Salamander-Abstichlochs
Früher war die genaue Salamanderposition oft unbekannt (fehlende Herdinneninformationen, Verschleißlinienlage). Ohne/mit unzureichenden Thermoelementdaten war die optimale Bohrposition schwer zu bestimmen. Berufserfahrung entschied über Bohrort und -winkel. Oft waren mehrere Bohrungen nötig, bis der Salamander getroffen wurde.
Heute: Moderne Herde mit dichten Thermoelementgittern ermöglichen thermische Berechnung der Verschleißlinienposition und damit der Salamanderlage. Verdichtung des Thermoelementgitters verbessert Genauigkeit. Statt Raten: Wissen, wo die Bohrung die Verschleißlinie trifft und wo der Salamander erwartet wird. Vorteil: Bessere Engineering-Planung der Abstichumgebung.
Umweltaspekte
Frühere Improvisationen verursachten nicht nur Funkenregen, sondern auch massive Rauchwolken. Mit wachsendem Umweltbewusstsein unerwünscht. Präzisere Verschleißlinienbestimmung ermöglicht detailliertes Engineering und Einbindung von Entstaubungseinrichtungen am Salamander-Abstichloch. Temporäre Absaughauben und Kanäle werden an die bestehende Entstaubung angeschlossen → Salamander-Abstich nicht verschmutzender als regulärer Abstich. Riesige rote Rauchwolken, die die Sicht behindern, entfallen.
Blasdruck als Antriebskraft
Früher: Salamander-Abstich nach vollständigem Abblasen → nur ferrostatischer Druck als Antrieb. Unvollständiges Durchbohren und Lanzen des letzten Teils → undefinierter Abstichlochdurchmesser, langsame Abstiche. Langsame Abstiche durch abgesenkte Roheisentemperatur (Herdkühlung während Wartezeit). Heute: Üblich, Restblasdruck als zusätzliche Antriebskraft beizubehalten, um mehr Flüssigkeit zu entwässern.
Voraussetzungen für erfolgreichen Salamander-Abstich
- Maximales Verhältnis flüssig/fest im Salamander
- Niedrige Viskosität/hohe Temperatur der Flüssigkeiten
- Korrekte Abstichwinkel und -höhen
- Gutes Abblaseresultat
- Effiziente Ausführung der Abstichtätigkeiten
Vorbereitungen (3–6 Monate vor Abblasen)
Prozessmodifikationen für günstige Abstichbedingungen: Hauptziel = Aufschmelzen/Verflüssigen des festen Salamanders und Erhöhung der Fließfähigkeit. Fließfähigkeit steigt mit Temperatur (prüfbar beim Abstich). Si-Gehalt im Roheisen gibt Hinweis auf thermischen Herdzustand. Herd- und Bodenfeuerfest soll direkt von Flüssigkeiten benetzt werden für effektiven Abstich.
Thermischer Herdzustand über Thermoelement-Messwerte überwachbar. Salamander-Verflüssigung = Erhöhung thermischen Herdzustands. Alle dazu beitragenden Aktivitäten umfassen dies. Höhere Thermoelementwerte = höherer thermischer Zustand. Verflüssigung wird sowohl durch lokale Roheisenströmung als auch Temperatur bestimmt, wobei Strömung wichtiger ist. Fokus daher auf Beeinflussung der Roheisenströmung im Herd (kein Standardbetrieb).
Salamander-Verflüssigung ist im Wesentlichen das Gegenteil von Herdschutz für Kampagnenverlängerung. Typische Methoden:
- Reduzierung Boden- und Seitenwandkühlung
- Höhere Produktivität im Hochofen anstreben
- Strenges alternierendes Abstichen zwischen Abstichlöchern
- Erhöhung des Si-Gehalts im Roheisen
- Aufladung größerer Koksstückchen
- Entfernung von TiO₂ aus der Möllerung
Anzahl und Anordnung der Abstichlöcher
Wichtige Entscheidung: Anzahl der Salamander-Abstichlöcher. Faustregel nach Herddurchmesser:
- < 9 m: 1 Abstichloch
- 9–12 m: 2 Abstichlöcher
- > 12 m: 3 Abstichlöcher
Mehrere Winkel und Höhen pro Abstichposition. Mehrere Positionen erhöhen Ausbeute (höhere Erfolgswahrscheinlichkeit, bessere Entwässerung). Richtige Anzahl = Balance Kosten/Risiken; Vorab-Bewertung kann Mehrfachpositionen vermeiden. Umfangsposition(en) durch Zugangsbedingungen, Rinnenlayout, Pfannen-/Sandbettposition bestimmt.
Mehrere Positionen bevorzugt: simultanes Bohren mit zwei Teams spart Zeit. Häufig: Ertrag an einer Position null, an anderer hoch → lokale interne Hindernisse/Barrieren. Mehrfachpositionen reduzieren Risiko niedriger/nulller Ausbeute.
Einstellung von Winkeln und Höhen
Kompromiss zwischen theoretischer Berechnung und praktischen Limits. Vor-Ort-Bauteile (Rohrleitungen, Kabel) begrenzen Zugang und Höhenwahl. Pfannenschienenhöhen können theoretisch optimale Höhen verhindern.
Üblich: Mindestens drei Sätze steigender Winkel/Höhen pro Umfangsposition. Vertikaler Abstand der Startpunkte ca. 300 mm.
Ausführung und Zeitrahmen
Gesamter Prozess üblicherweise innerhalb 24 Stunden. „Go-Stop“-Kriterium gegen Verzögerungen: max. 4 Stunden pro Bohrung/Lanzen, unabhängig vom Erfolg. Erfordert spezialisierte, erfahrene Teams. Vertikaler Lochabstand ca. 300 mm, damit Löcher nicht verschmelzen (Ausfluss erweitert erfolgreiche Bohrung von typ. 80 mm auf > 200 mm). Maximale Abstichlänge 3 m, um Verstopfungen zu vermeiden (bei > 3 m Verstopfungsgefahr).
Bohrverfahren
Zwei Haupttypen: (i) Monorail-geführter Typ, (ii) Manuell geführter Typ (Rinnenmanuell). Manuell oft bevorzugt: maximale Flexibilität bei Winkel/Höhe, geringere Kosten. Varianten: Schlagbohrer, Kernbohrer. Kernbohrer (bessere Ausrichtung, höhere Genauigkeit) meist bevorzugt. Antrieb/Steuerung außerhalb der Rinne für Sicherheit. Bohreinheit auf kleiner Schiene, am Ofenmantel eingehakt/geschweißt, von Rinne abgestützt.
Aktivitäten und Dauer
Aktivitäten: (i) Plattenentfernung, (ii) Rammmasseeinbau, (iii) Rammmasstrocknung, (iv) Bohreinrichtung aufbauen, (v) Salamanderbohren, (vi) Sauerstofflanzen, (vii) Salamanderabstich.
Auf kritischem Pfad der Kapitalinstandsetzung, Ausführung innerhalb 24 h. Dauer hängt von Anzahl Umfangspositionen und Crews ab. Wiederholtes Bohren/Lanzen möglich.
Typische Dauer für obige Aktivitäten: 12 h. Vorbohren in Vorstillstand möglich, beschleunigt aber meist nicht die Kapitalinstandsetzung. Rammmasseinbau an Rinne/Schale und Trocknung entfallen bei korrektem Design und Ausführung im Vorstillstand.
Fazit
Salamander-Abstich ist kritische Aktivität während Kapitalinstandsetzung. Erfolgreicher Abstich mit hoher Flüssigkeitsausbeute vor dem Löschen und geringem Feststoffrest verhindert lange Verzögerungen und verbessert Gesundheit/Sicherheit beim Feuerfabbruch. Wichtig: Alle verfügbaren Techniken und Erfahrungen prüfen und nutzen. Abb. 1 zeigt unteren Salamander-Abstich an Hochofen 2 des Visakhapatnam Steel Plant.
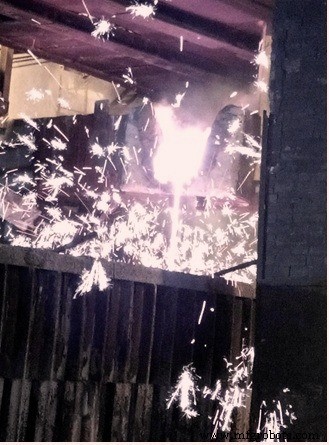
Abb. 2: Unterer Salamander-Abstich an BF 2 des Visakhapatnam Steel Plant
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Trockengranulation von Hochofenschlacke: Steigerung der Energierückgewinnung & Nachhaltigkeit
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb