



Hochofen-Düsen & Düsenstöcke: Design, Funktion und Leistung
Grundlagen: Hochofen, Heißwind und Düsen
Der Hochofen (BF) gewinnt Roheisen aus Erzen (Stückerz, Sinter, Pellets), Koks und eingespritztem Brennstoff. Heißer angereicherter Luftstrom (Heißwind) wird durch die Erz-/Koks-Säule in der inneren Ofensäule geleitet. Heißwind und Zusatzbrennstoff werden durch Düsen (Tuyeren) am Ofenumfang eingeblasen.
Der obere Herdwandbereich enthält die Düsenöffnungen. Der Ofenmantel im Düsenbereich hat stahlverstärkte Öffnungen, in denen wassergekühlte Kupferelemente eingebaut sind (vgl. Abb. 1). Stahlverstärkungen = Düsenkühlhalter. Der große Kupferkühler in der bearbeiteten Innenfläche des Halters = Düsenkühler. Der Kupferkühler, der den Heißwind tatsächlich in den Ofen einbläst = Düse (Tuyere). Er sitzt in einer bearbeiteten, inneren Sitzfläche auf dem Düsenkühler. Das Blasrohr ist Teil der Düsenstock-Luftverteilung, liefert Heißwind vom Windkasten (Bustle Pipe) und koppelt an die Düse, um den Heißwind in den Ofen zu leiten. Düsenbrustwände meist aus Kohlenstein, Kühlung extern mit mantelseitigen Kühlkanälen. Manche Öfen haben interne Stäbe in der Düsenbrust zwischen Düsenkühlern als Kühlkonzept. Abb. 1 zeigt Anordnung: Düsenkühlhalter in Schalenöffnung, Düsenkühler im Halter, Düse im Kühler. Kontaktflächen Düse/Kühler sind bearbeitet für dichtenden Sitz.
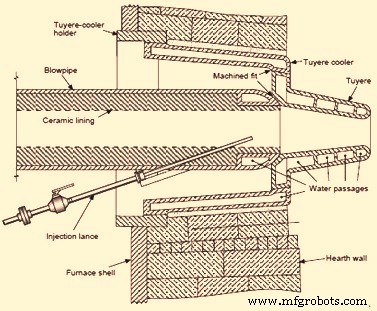
Abb. 1: Hochofen-Düse und Blasrohr-Montage
Rennzone (Raceway) und thermische Prozesse
Im Düsenbereich dringt Heißwind durch Düsen in den Koks ein und bildet physikalische Verbrennungszonen – Rennzonen (Raceways). Eine Rennzone ist ein Hohlraum zwischen Düsennase (Blasrohrende) und Dead Man am Ofenboden, formähnlich einer nach oben gebogenen Birne. Heißwind bläst durch Blasrohr in den Ofen, Gasstrom formt Hohlraum. Rennzonentiefe bestimmt Größe/Form des Dead Man → beeinflusst Gasströmung und Wärmeaustausch. In der Rennzone reagiert Kohlenstoff (C) aus Koks und Zusatzbrennstoff mit Sauerstoff (O₂) in Stufen zu Boshgas (CO, H₂, N₂, Spuren SiO, H₂S, COS, Ar etc.). Physikalische Wärme des Heißwinds und C-Oxidation = Hauptwärmequellen im Hochofenprozess.
Heißwinderzeugung und -verteilung
Gebläse saugen Umgebungsluft an, verdichten auf ~200 °C. Durch Heißwindöfen (Cowper) Erwärmung auf 1200–1250 °C. 3–4 Cowper parallel/kombiniert. Cowper liefern Heißwind an Windkasten (großer ringförmiger Rohrleitung über Mantelniveau), der Heißwind an Düsen verteilt. Windkasten innen feuerfest ausgekleidet (Isolierung/Schutz Stahlschale). Hauptkomponenten: Geraderohre, Blasrohre, Düsenkühler, Düsen. Düsen und Düsenstöcke sind integrale Bestandteile des Heißwindsystems.
Düsenstöcke (Tuyere Stocks)
Funktion und Aufbau
Düsenstöcke verbinden Windkasten mit Düsen. Zweck: Heißwindzufuhr in Hochofen. Herstellung aus Kesselqualität/legiertem Stahl, innen feuerfest ausgekleidet (meist Gussmassen). Jeder Düsenstock = Baugruppe: Gänsehals, Ausdehnungsbalg, Verbindungsrohr, Bogen, Schauöffnung, Blasrohr, Befestigung, Spannvorrichtung. Düsenstöcke gleichen Relativbewegungen zwischen Heißwindzufuhr und Hochofen aus. Alle Komponenten flanschverbunden. Blasrohr koppelt an Düse über bearbeitete Kugelsitzfläche am Düsensockel.
Hauptkomponenten dicht verbunden durch polierte Konusflächen und konsequente Anordnung → dichtende Konusflächen sichern Dichtigkeit. Störung des Betriebstemperaturzyklus oder Undichtigkeit an einer Düsenstockfuge → Bauteilverbrennung und Ausfälle.
Moderne Ausführungsmerkmale
- Zwei-Balg-Anordnung (Twin-Bellows), jeder Balg artikuliert ca. ±3°
- Kugelnase am Blasrohr für Relativbewegung Blasrohr/Düse
- Blasrohre für verschiedene Brennstoffeinspritzungen geeignet
- Auslegung auf lange Lebensdauer, Anpassung an Relativbewegungen, einfache Handhabung
- Minimierung Fugen/Bögen → längere Feuerfestlebensdauer, geringerer Druckverlust
- Horizontales Fügungssystem mit Schnellspannkeilen → schnelles Blasrohr-/Bogenwechseln
- Einstellmöglichkeiten für: potentielle Verschiebungen Kühlringkanäle/Düsen mit Kardangelenken, veränderliche Heißwindparameter
Besondere Konstruktionsmerkmale
- Kugelförmige feuerfeste Fuge
- Balgeinheit mit Kugellager
- Brennstoffeinspritzlanz-Anschluss
- Bogen mit Schauöffnung
- Balgeinheit mit Zugstangen und Kugellagern gesichert
- Horizontaler Flansch am Bogen für Schnellwechsel mit Keilen
- Mechanische Anschläge zur Bewegungsbegrenzung auf ±3°
- Abwärtsbein mit kugelförmiger feuerfester Fuge für maximale Bewegung
Blasrohr und Brennstoffeinspritzung
Manche Öfen: Blasrohrnase wassergekühlt (meist nicht). Brennstofflanze tritt durch Blasrohrwand ein, mündet leicht versetzt zur Mittellinie, ca. 50 mm hinter Nasenspitze. Dual-Injektionssysteme: zwei Öffnungen im Blasrohr für multiple Brennstoffe. Bei PCI (Pulverisierte Kohle): Lanzenposition kritisch gegen Anprall an Düseninnenseite und für bessere Kohleverbrennung.
Blasrohr wird über Zugstange (Bridle Rod), die Düsenstock mit Herdmantel verbindet, fest an Düse gedrückt. Bridle-Feder am Zugstangenende erlaubt begrenzte Bewegung bei thermischer Ausdehnung. Blasrohr rohrförmig, feuerfest ausgekleidet gegen Überhitzung.
Blasrohr = integraler Bestandteil Heißwindsystem. Zwischen Windkasten-Abstieg und Düse positioniert. Meist Zweiteiler: Bogen + Konus, Stahlmantel mit Zweikomponenten-Feuerfest. Auslegung: O₂-angereicherter Heißwind bei >1150 °C und >3,5 kg/cm². Ausfallumgebung und Lage machen Blasrohrausfälle oft katastrophal: Sicherheitsrisiken, Sachschaden, Produktionsausfall.
Kontrolle und Überwachung
Rückseitig am Düsenstock auf Mittellinie Blasrohr/Düse: kleine Öffnung für Reinigungsstab, gasdicht verschließbarer Deckel (Düsenkappe/Wicket) mit Glas-Schauöffnung zur direkten Ofeninnenbeobachtung vor der Düse. Oberer Stockteil über Schwenkgelenk mit feuerfestem Gänsehalsstutzen verbunden, geklemmt mit Bolzen/Schlüsseln in Hängestangen. Jeder Gänsehals flanschverschraubt mit radialem Hals am Windkasten-Innendurchmesser. Windkasten = großer, runder, feuerfest isolierter Rohrkreis über Mantelniveau, verteilt Heißwind von Heißwindhauptleitung auf jede Düsenverbindung. Allgemeine Anordnung Windkasten, Düsenstöcke, Blasrohr in Abb. 2.
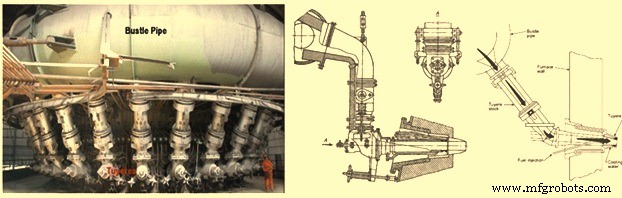
Abb. 2: Allgemeine Anordnung Windkasten, Düsenstöcke und Blasrohr
Düsen und Düsenkühler
Typen und Geschichte
Düsen = kleine Rohre für Heißwindeinblasung. Speziell geformte Düsen aus Kupfer, wassergekühlt (direkter Ofentemperatur ausgesetzt). Am gesamten Ofenumfang angeordnet. Vier Typen: (i) Einkammer-, (ii) Zweikammer-, (iii) Mehrkammer-, (iv) Spiralkammerdüsen. Zweikammerdüsen am weitesten verbreitet.
Düse, Düsenkühler, Blasrohr arbeiten unter extremsten Temperaturbedingungen. Düsenkühler in Ofenbrust. Düse bereits 250–350 mm tief im Ofenkörper. Erste Düsen 1740 im Newjanski-Hochofen. Verbreitung ab frühen 1900er. Design seitwärts kaum verändert, Fertigungstechnik stetig verbessert.
Fertigung und Material
Früher: gepresste Kupferbleche, Wanddicke bis 8 mm. Heute: meist zentrifugalguss-Kupfer → maximale Lebensdauer durch hohe Materialhomogenität, keine Mikroporen. Etwas teurer als Vakuumguss. Vakuumguss: geringere Umformkosten, aber leichte Inhomogenitäten möglich. Gussverfahren hat geschweißte Konstruktion wegen geringerer Betriebskapazität fast verdrängt, trotz geringerer Herstellungskosten (auch hohler Düsenkühler-Guss). Düsenkühler ebenfalls gegossen, aus Kupfer (seltener Bronze), in Ofenbrust montiert, über Flansch mit Zusatzschweißung am Herdmantel fixiert.
Kühlung und Betriebsparameter
Düsenkühler und Düse wassergekühlt. Moderne Öfen (Heißwind ~1200 °C): Düsenkörper-Wassergänge für >20 m/s Strömungsgeschwindigkeit; Düsennase-Wassergänge >28 m/s für verbesserten Wärmeübergang. Abb. 3 zeigt Düse und Düsenkühler.
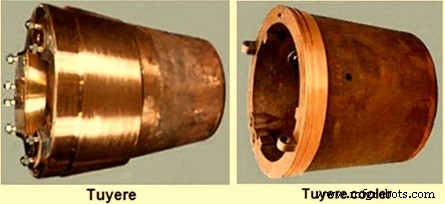
Abb. 3: Düse und Düsenkühler
Düsenkühlung: 15–25 m³/h Wasser direkt auf Düseninnenseite. Austrittswassertemperatur ≤15 °C. Kühlwasserdruck ≤5–10 kg/cm². Kupfer (Reinheit ≥99,5 %) ermöglicht effektive Wärmeabfuhr aus Düsenkegel unter Extrembedingungen.
Aus überwiegend Gusskupfer mit wassergekühlten Kanälen lässt die Düse Heißluft in die Verbrennungsrennzone strömen. Ausgesetzt rauer, turbulenter Umgebung: Verbrennungsgase, flüssige Oxide (Schlacken), flüssiges Eisen, Koks, PCI, Chars, Temperaturen >2200 °C. Unzerstörbare Düse noch nicht entwickelt. Schlechte Düsenzuverlässigkeit kein neues Phänomen.
Düsenausfälle: Ursachen, Folgen, Gegenmaßnahmen
Auswirkungen von Düsenausfällen
Düsenhaltbarkeit beeinflusst Hochofenökonomie. Unzureichende Haltbarkeit → höhere Materialkosten, häufige Reparaturen/Stillstände → geringerer Ofenoutput. Düsenzuverlässigkeit = KPI im Hochofenbetrieb. Hohe Ausfallraten, ungeplante Stillstände zum Düsenwechsel = Routine.
Bei Düsenausfall: Hochdruck-Kühlwasser dringt in Ofen ein → Kettenreaktion: Ofeninstabilität, höhere Brennstoff-/Materialkosten, Produktivitätsverlust, erhöhte Sicherheits-/Umweltrisiken. Extremfall: Ofenzerstörung mit gravierenden Sicherheitsfolgen.
Historisch: Vor Wasserkühlung → „Düsen-Eisern“. Mit Heißwinderfindung 1828 → Entwicklung zur Wasserkühlung. Ende 19. Jh.: Wasserkühlung akzeptiert, Ausfallwirkungen bekannt: (i) schlechtere Roheisenqualität (höherer S, niedrigerer Si), (ii) ausgekühlter Herd, (iii) Explosionen, (iv) „Wildgas“ für Cowper (hoher H₂), (v) Sicherheitsrisiken (Düsenwechsel unter Blas), (vi) Kostensteigerung, (vii) Produktionsverlust. 1918: J.E. Johnson Jr. warnte vor „verheerender Wirkung von Wasser auf Ofenbetrieb“, quantifizierte Wärmeverlust: 0,12 m³/h Leck = 2 % Herdwärmeverlust. Fast 100 Jahre später: Düsenzuverlässigkeit immer noch Thema.
Ursachenanalyse und Verbesserungsansätze
Verbesserungsversuche fordern Betreiber und Hersteller. Mit höherer Produktivität (niedrigere Koksrate durch PCI) Fokus auf: Möllerung, Betriebsführung, Düsendesign, Fertigungsfehler.
Häufige Ausfallursachen offensichtlich: Erosion, Abrasion, Heißeisen-Anschmelzen – visuell erkennbar. Detailanalyse nötig: Querschliffe gefallener Düsen zeigen Guss-/Fertigungsfehler.
Verhinderung von Düsenausfällen = Kernaufgabe der Roheisenproduzenten (stabiler Betrieb, hohe Produktivität). Langzeitdüse in Japan entwickelt:
- Exzentrische Struktur → niedriger Druckverlust (Energieeinsparung), hohe Wasserdurchflussrate (hohe Kühlleistung)
- Keramische Beschichtung (ZrO₂, BeO, Al₂O₃) → Schutz vor Ausbrennen/Abrasion an Außenseite
- Reparaturfreundliches Design → geringere Instandhaltungskosten
Schäden durch: thermische Überlastung, mechanische Beanspruchung, Konstruktions-/Fertigungsfehler. Studien zu thermischer/mechanischer Belastung, verschiedene Zerstörungskonzepte (z. B. direkte Heißeisenberührung durch Eisenablagerungen unter Düse).
Mechanische Abrasion durch Feststoffe vor Düsen. Stärkere Abrasion an Düsenoberseite als Unterseite bestätigt dies. Neuere Strömungsstudien vor Düsen stützen abrasiven Verschleiß.
Konstruktionsfehler: Kühlwasserkreisläufe mit schlechtem Wärmeübergang. Fertigungsfehler: Gussfehler, Designabweichungen – durch zerstörungsfreie Prüfung erkennbar. Verbesserte Kühlkreisläufe (in fortschrittlichem Düsendesign) → deutlich höhere Düsenhaltbarkeit.
Schutzschichten und elektrische Leitfähigkeit
Zum Verschleißschutz verschiedene Schutzschichten erprobt: Metalloxide (ZrO₂, BeO, Al₂O₃), Ni/Ni-Legierungen als Zwischenschichten, Diffusionsprozesse für resistente Schichten. Aussagen zu Wirksamkeit teils widersprüchlich.
Zur Fehlanalyse bzgl. Fertigungsfehler: elektrische Leitfähigkeitsprüfungen. Fokus auf häufige Ausfallstelle: Leitfähigkeit über Schweißnaht gemessen. Nach Wiedemann-Franz-Gesetz: elektrische Leitfähigkeit ∝ thermische Leitfähigkeit. Werte bis 16 % IACS (International Annealed Copper Standard) beobachtet. An äußerer Umfangsnaht (häufigste Ausfallstelle) thermische Leitfähigkeit der Nahtzone nur ~1/3 von reinem Kupfer → Schwachstelle: unzureichende Kühlung → Aufschmelzen → Ausfall. Erhöhte Leitfähigkeitsspezifikationen und strengere Prüfungen bei Düsenherstellern nötig, da Parameter signifikant für Düsenleistung.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung