



Optimierung der Hochofeneisenherstellung: Die Rolle der Pulverkohleinspritzung
Hochofeneisenherstellung mit Pulverkohleinspritzung (PCI) verstehen
Die Pulverkohleinspritzung (PCI) in den Hochofen (BF) wurde ursprünglich durch hohe Ölpreise getrieben, ist heute aber Standardpraxis im BF-Betrieb, da sie Rohstoffkostensenkung, Emissionsminderung und Lebensdauerverlängerung alter Kokereien erfüllt. PCI bewirkt: (i) Produktivitätssteigerung (Roheisenmenge/Tag), (ii) Verringerung teurer Kokskohleverbrauch durch Ersetzen mit günstigerer Schwachkoks-/Thermalkohle, (iii) Unterstützung Ofenstabilität, (iv) Verbesserung Roheisenqualitätskonsistenz und Senkung Siliziumgehalts (Si), (v) Reduktion Treibhausgasemissionen. Zusätzlich: PCI mächtiges Werkzeug für Ofenbediener zur schnelleren thermischen Ofenkonditionseinstellung als über Beschickungsanpassung von oben.
Pulverkohle hat zwei Hauptrollen im BF: Liefert Teil der für Erzreduktion nötigen Wärme und Teil der Reduktionsgase. Zum Verständnis der Roheisenproduktion mit PCI notwendig: Verständnis BF-Innenprozesse, chemische Reaktionen, Bedeutung Permeabilität im Ofen und Rohstoffeinfluss.
Hochofenaufbau und -zonen
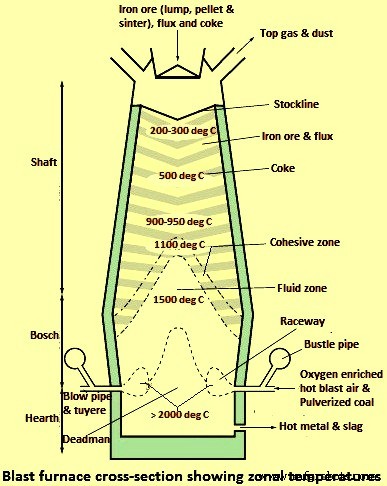
BF ist im Wesentlichen ein gegenstrombewegter Bettöfen mit Feststoffen (Eisenerz, Koks, Flußmittel) und später flüssigen Phasen, die den Schacht hinabwandern. Pulverkohle und O₂-angereicherter Heißwind werden auf Düsenniveau nahe der Basis eingespritzt. Durch Reaktionen gebildete Gase steigen im Schacht auf, reduzieren absteigendes Eisenerz.
BF-Beschickung besteht aus: (i) eisenhaltigem Rohmaterial (Luscherz, Pellets, Sinter) und Flußmittel (Kalkstein, Dolomit, Quarz), (ii) Koks. Diese Materialien werden abwechselnd oben in den Ofen geladen. Nach Beschickung werden sie durch abziehende Gase getrocknet und vorgeheizt.
Beim Abstieg wird die Beschickung erhitzt: Bei ~500 °C beginnt indirekte Reduktion des Erzes durch CO und H₂ in aufsteigenden Gasen. Umwandlung höherer Eisenoxide zu FeO startet in dieser Zone. Weiterer Abstieg, Erhitzung auf ~900–950 °C: direkte Reduktion von FeO durch festen Koks. Erz wird durch CO/H₂ reduziert, gebildetes CO₂ wird sofort durch Koks zurück zu CO reduziert. Nettoeffekt: Erzreduktion durch Koks. Koksreaktivität zu CO₂ wichtig (bestimmt Temperaturbereich Übergang indirekt→direkt).
Tiefer im Ofen: Kohäsionszone. Hier beginnt Schlackenbildung ~1100 °C. Anfangs relativ viskos, umgibt FeO-Partikel, verhindert weitere Reduktion. Temperaturerhöhung auf ~1400–1450 °C → Schmelze, Reduktion fortgesetzt. Kritisch für Beschickungspermeabilität.
Nächste Zone: flüssige/aktive Kokszone. Temperatur ~1500 °C, Schmelzen von Erz/Schlacke fortgesetzt. Erhebliche Bewegung, Koks speist in Rassel. Rassel: heißester BF-Bereich, Temperaturen bis 2200 °C. Entsteht durch Heißwindeinspritzung durch Düsen. Pulverkohle wird mit Heißwind direkt in Rassel eingespritzt. Verbrennung und Vergasung von Kohle und Koks erzeugen Reduktionsgase (CO, H₂) und Wärme zum Schmelzen von Erz/Schlacke und Antrieb endothermer Reaktionen.
Heißwind wird mit O₂ angereichert zur Aufrechterhaltung gewünschter Flammentemperatur und Verbrennungseffizienz. BF hat viele Düsen (Anzahl hängt von Herddurchmesser ab), jeweils mit eigenem Rassel, symmetrisch am Umfang angeordnet. Rasseltiefe typisch 1–2 m (abhängig von kinetischer Energie Heißwind).
Unverbranntes Material verlässt Rassel, wandert in Rassel- und Schachtzonen auf. Flüssiges Metall und Schlacke passieren „Deadman“ (stagnierendes Koksbett) zum Herd, wo sie gesammelt und periodisch über Abstichloch entfernt werden. Schlacke wird von flüssigem Eisen abgeschäumt. Manche Öfen haben getrennte Abstichlöcher für Schlacke/Eisen. Rohmaterialabstieg bis Herd: ~6–8 h, Koks kann Tage/Wochen im Deadman verbleiben. Flüssiges Eisen (Roheisen/HM) wird zu Stahlwerksanlagen transportiert. Qualitätsanforderungen: konsistente HM-Qualität, möglichst hohe Temperatur.
Heißes Gichtgas verlässt Ofenoberseite unter Druck, passiert Gasreinigungsanlage (GCP): Partikel (hauptsächlich unverbrannter Char, Ruß, Koksfeinst) und Wasser entfernt, Gas gekühlt. Abb. 1 zeigt BF-Querschnitt mit Zonen und Temperaturen.
Chemische Reaktionen im BF
BF als Gegenstrom-Wärme- und Stoffaustauschofen: Wärme von aufsteigendem Gas zu BF-Beschickung, O₂ von absteigender Beschickung zu Gas. Gegenstromcharakter macht Prozess sehr effizient. Chemische Reaktionen komplexer Natur. Hauptreaktionen:
Prinzipielle Reaktion: Eisenerzreduktion zu metallischem Eisen (O₂-Entfernung aus Eisenoxiden der Erzlast durch Reaktionsserie = Gasreduktion/indirekte Reduktion):
- 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (ab ~500 °C)
- 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
- Fe₃O₄ + CO = 3FeO + CO₂ (600–900 °C)
- Fe₃O₄ + H₂ = 3FeO + H₂O
- FeO + CO = Fe + CO₂ (900–1100 °C)
- FeO + H₂ = Fe + H₂O
Diese Reaktionen exotherm, erzeugen Wärme. Gleichzeitig beginnen Eisenoxide zu erweichen/schmelzen. Bei hohen Temperaturen nahe Fluidezone reduziert C des Koks FeO zu Fe und CO. Diese „direkte Reduktion“ stark endotherm, Wärme durch spezifische Wärme im heißen Rasselgas.
FeO + C = Fe + CO
Verbrennung und Vergasung von Kohle und Koks erzeugen Reduktionsgase (CO, H₂), die im Ofen aufsteigen. Beim Eintritt in Rassel werden Kohle/Koks durch Heißwind gezündet, verbrennen sofort:
C + O₂ = CO₂
Bei überschüssigem C und hoher Temperatur wird CO₂ durch „Boudouard- oder Lösungsverlustreaktion“ zu CO reduziert (endotherm):
CO₂ + C = 2CO
Zusätzlich wird Wasserdampf (H₂O) aus Verbrennung reduziert (endotherm):
H₂O + C = CO + H₂
Einspritzung H₂-haltiger Kohle verstärkt indirekte Reduktion. H₂ effektiveres Reduktionsgas als C (direkte Reduktion). H₂-Regenerationsreaktion (H₂O + C = CO + H₂) weniger endotherm, schneller als CO-Regeneration (Boudouard). Höherer H₂-Gehalt in aufsteigenden BF-Gasen → höhere Erzreduktionsraten → höhere BF-Produktivität. Aber höhere H₂-Konzentration kann auch mehr Koksfeinst im Schacht → Permeabilitätsabnahme.
Kalkstein/Dolomit sinken im Ofen, bleiben fest während Kalzinierungsreaktionen:
- CaCO₃ = CaO + CO₂
- (Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Endotherm, Beginn ~870 °C. CaO und MgO helfen Entfernung von S und sauren Verunreinigungen aus Erzlast → flüssige Schlacke. Können auch S aus Koks/Kohle entfernen.
Prozessfragen
Stabiler BF-Betrieb hängt von gleichmäßiger Verteilung aufsteigenden Gasstroms und ungehindertem Fluss von HM/Schlacke zum Herd ab. Permeabilität im Ofen essenziell für stabilen Betrieb und BF-Produktivität. Mehrheit technischer Probleme bei steigenden Kohleeinspritraten sind Permeabilitätsreaktionen. Abb. 2 zeigt Probleme bei hohen PCI-Raten.
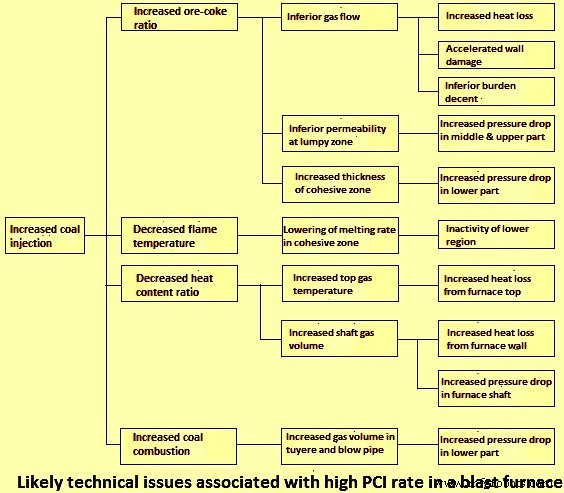
Ofenpermeabilität wird durch Eigenschaften Erzlast, Koks, Kohle beeinflusst. Feinst aus diesen Materialien können sich anreichern, Gas- und Flüssigströme blockieren. Unverbrannter Char aus Kohle und Koksfeinst z. B. sammeln sich im „Vogelnest“ (kompakte Zone zwischen Rassel und Deadman) und um Kohäsionszonenbasis. Resultat: Gasstromschwankungen, instabiler Betrieb. Peripherer Gasstrom → erhöhte Wandwärmelast, besonders unterer Ofenbereich → verkürzte Feuerfestauskleidungslebensdauer → frühere Kapitalreparatur.
BF-Prozesseffizienz hängt von O₂-Entfernungsrate aus Erzlast ab. Je mehr Gas O₂ aus Erzlast entfernt, desto effizienter. Inniger Gas-Erzlast-Kontakt wichtig. Zur Optimierung: Permeabilität Erzschicht so hoch wie möglich. Verhältnis Gasstrom durch Erzlast / zu entfernendes O₂ aus Last muss im Gleichgewicht sein.
Erzschichtpermeabilität weitgehend durch Feinanteil (<5 mm) bestimmt. Meiste Feinst stammen aus Sinter (falls in Beschickung) oder Luscherz. Zwei Feinstoffquellen: (i) Teil der Erzlast, (ii) durch Abbau der Erzlastmaterialien während Transport, Beschickung, im Ofenschacht erzeugt.
Daher: Beschickungsmaterialien sieben, um Feinst vor BF-Beschickung zu entfernen. Bevorzugte Größen: Sinter 5–30 mm, Pellets 8–16 mm, Luscherz 10–30 mm. Die meisten BFs bei hohen PCI-Raten nutzen großen Anteil aufbereiteter Erzlast (>80 % Sinter und/oder Pellets).
Bei Feinsterzeugung durch Abbau während Transport/Beschickung/im Schacht: Abbaueigenschaften der Beschickungsmaterialien kontrollieren. Standardtests für Widerstand gegen physikalischen Abbau (Stoß, Abrieb) und Desintegrationsmessung bei Niedrigtemperaturreduktion.
Hohe Reduzierbarkeit der Erzlast bevorzugt. Standardmethoden für Reduzierbarkeitsbestimmung. Unglücklicherweise: Reduzierbarkeitsverbesserung kann Abbau/Desintegration erhöhen. Niedrigere SiO₂/CaO, höhere Alkalien → höhere Reduzierbarkeit, aber auch höhere Desintegration.
Gasströmungspermeabilität sinkt, sobald Beschickungsmaterial erweicht/schmilzt. Essentiell: Beschickungsmaterialien beginnen bei relativ hohen Temperaturen zu schmelzen, damit sie Gasstrom nicht verlangsamen, während sie noch hoch im Schacht sind. Schnelle Übergänge fest→flüssig erwünscht. Schmelzeigenschaften durch Schlackenzusammensetzung bestimmt. Pellets/Luscherz Schmelzbeginn typisch 1000–1100 °C, basischer Sinter bei höheren Temperaturen.
Beschickungsmaterialqualität muss konsistent für stabilen BF-Betrieb sein. Verteilung in BF für reibungslosen Hochleistungsbetrieb.
Koks hat drei Hauptfunktionen im BF: (i) chemisch, (ii) thermisch, (iii) physikalisch. Chemisch: Reduktionsmittel. Verbrennung liefert Gase zur Reduktion von Eisenoxiden, anderen Oxiden (SiO₂). Liefert C für HM-Carburisierung. Thermisch: Verbrennung im Rassel → Wärmequelle zum Schmelzen von Eisen/Schlacke, Antrieb endothermer Prozesse. Physikalisch: Stützt Erzlast auf permeabler Matrix, durch die Gase und flüssiges Eisen/Schlacke fließen.
Kohle trägt zu ersten beiden Funktionen bei, nicht zur dritten „physikalischen“. Hier muss Koks Permeabilität für Ofengas oberhalb Kohäsionszone, innerhalb Kohäsionszone, für Gas/flüssige Produkte in Rassel/Herd sicherstellen. Koksrolle besonders wichtig in Kohäsionszone: Erweichung/Schmelzen kann impermeable Schichten bilden, getrennt durch permeable Koksschichten/-fenster. Koks bildet starkes Gitter, trägt Teil des Überlastgewichts. Durch physikalische Koksfunktion: Limit für einspritzbare Kohlemenge.
Hohe, konsistente Koksqualität nötig zur Verringerung Feinsterzeugung → schlechte Permeabilität, instabiler BF, niedrigere Produktivität. Koksabbau- und Feinsterzeugungsrate im Ofenabstieg gesteuert durch: Boudouard-Reaktion, thermische Spannung, mechanische Spannung, Alkalianreicherung (abhängig von Position/Betriebsbedingungen). Wichtigste Kokseigenschaften:
- Kaltfestigkeit (im BF): Bestimmt Bruch-/Abriebfestigkeit beim Handling. Zersplitterung/Abrasion dominieren Feinsterzeugung im oberen Ofen/Schacht, oft mit Kaltfestigkeit korreliert. Standardtests für mechanische Degradation (Kaltfestigkeit).
- Heißfestigkeit: Beibehaltung struktureller Integrität der Koksstücke bei Reaktion mit CO₂ bei hohen Temperaturen. Koks-CO₂-Reaktion (Boudouard) im Rassel fördert Abbau/Feinsterzeugung. Zusätzlich Degradation durch Aufprall hochgeschwindigen Heißwinds. Niedrige Heißfestigkeit → verzerrte Rassel/Kohäsionszonen, Koksfeinstanreicherung im Deadman → Permeabilitätsprobleme. Festigkeit/Stabilität Koksstruktur nach CO₂-Reaktion bei hoher Temperatur wichtiger Parameter. Zwei Indizes: (i) Coke Reactivity Index (CRI), (ii) Coke Strength after Reaction (CSR). Standardtests.
- Chemische Zusammensetzung: Asche, S (beeinflusst S im HM), Alkalien wichtig. Alkalien (andere basische Oxide wie Fe-Oxide) erhöhen Koksreaktivität zu CO₂ (katalytisch), senken Abriebfestigkeit → anfälliger für Abbau. Koksasche normalerweise nachteilig für BF-Leistung.
- Mittlere Größe und Größenverteilung: Unterkorn vor Beschickung absieben (Permeabilitätsprobleme vermeiden). Größenverteilung direkt auf Ofenpermeabilität (Schacht, untere Ofenteile). Mittlere Korngröße geladener Koks typisch 20–50 mm. Stabiler BF-Betrieb: Mehrheit Koksfeinst im Ofen verbraucht (Boudouard, HM-Carburisierung, Schlackenreaktion), nur geringer Teil mit Gichtgas.
Koksraten <300 kg/t HM State-of-the-Art in modernen BFs mit PCI. Niedrigste Werte ~240 kg/t HM. Nusskoksnutzung verbreitet, Menge abhängig von lokalen Bedingungen. Nusskoks erhöht Gesamt-C-Ausbeute BF. Schützt Grobkoks vor übermäßiger Größenabbau (bevorzugt im Schacht vergasert).
Emissionen und Umweltaspekte
Eisen-/Stahlindustrie global höchsten CO₂-Emissionsanteil (~27 %) im Verarbeitenden Gewerbe. Grund: energieintensive Produktion, Kohle-Hauptenergiequelle, großes Stahlvolumen. ~60 % Weltstahlproduktion über BF-Route. Hochofen-Eisenherstellung Hauptemissionsquelle im Stahlwerk (Energieverbrauch ~2,4–3,1 Gcal/t Rohstahl inkl. Heißwindöfen). CO₂-Klimawandel → Reduktion wichtiges Anliegen. Nachfolgend: Menge, Zusammensetzung, Heizwert (CV) Gichtgas, Luftemissionen, CO₂-Emissionen/Reduktion, kurz Flüssig-/Festabfälle.
Heißes, schmutziges Gichtgas verlässt Ofenoberseite unter Druck → GCP: Partikel (unverbrannter Char, Ruß, Koksfeinst) und Wasser entfernt, Gas gekühlt. Entfernungsstaubmenge steigt mit Kohleeinspritzrate. Moderne GCP: Mehrstufen, Grobpartikel Erstabscheidung Schwerkraft (Staubfänger/Zyklone), Feinabscheidung Nasswäscher/elektrostatische Nassabscheider → Staubgehalt <10 mg/m³. Manche BFs: trockene Feinabscheidung mit Gewebefiltern. Moderne GCP erlauben Staubsortierung für effektive Wiederverwendung.
Gichtgas: ca. H₂ 4 %, CO 25 %, CO₂ 20 %, Restmostly N₂. CV ~810 kcal/m³ (~35–40 % Energiegehalt Kohle/Koks im Gichtgas extrahiert). Gereinigtes Gichtgas in Stahlwerk genutzt (Heißwinderhitzung). CV beeinflusst nachgelagerte Nutzung.
Moderne BFs normalerweise Hochdruckbetrieb → Produktivitätssteigerung. Viele BFs: Gichtgasdruck-Rückgewinnungsturbine → Stromerzeugung. Leistung ~30 % BF-Gesamtstrombedarf (inkl. Gebläse). Menge, Zusammensetzung, CV Gichtgas durch Kohleeigenschaften/Betriebsbedingungen beeinflusst. Z. B. HV-Kohlen (hochflüchtig) → höherer H₂-Gehalt, niedrigerer CV als LV-Kohlen → Gichtgas mit höherem H₂, niedrigerem CV. HV-Kohlen → mehr Staub im Gichtgas vs. LV. Feinstaubmenge im Gichtgas höher bei sehr hoch-VM-Kohle. Erhöhter kohlenstoffhaltiger Feinstaub = Ruß (unvollständige Kohle-VM-Verbrennung).
Wenig Info zu Luftemissionsänderungen bei Kohleeinspritzung. Keine Erhöhung S-Gehalt Gichtgas bei Kohle ~0,8 % S. Lebenszyklusinventar BF: SO₂- und NO₂-Emissionen sinken ~22 % bzw. 16 % bei PCI-Ratensteigerung 16→116 kg/t HM.
Cl-Grenzwerte Kohle (typisch <0,05 %) wegen korrosiver Cl-Verbindungen (insb. HCl). Cl im Rassel bei Kohleeinspritzung reagiert mit gasförmigen Alkalien (Kohle/Koksasche) → Alkalichloride (NaCl, KCl). Etwas HCl und geringe andere Cl-Verbindungen. Teil HCl durch Kalkstein im Ofen entfernt. Alkalichloride (auch aus Erz) zirkulieren im Schacht → Sinterdesintegration → mehr Feinanteil, schlechtere Permeabilität. Cl-Verbindungen korrodieren Feuerfestauskleidung, GCP-Leitungen. In Waschwasser Wäscher entfernt.
Thermodynamik/Metallurgie BF-Prozess konzentriert Spurenelemente aus Kohle, Koks, Erz in verschiedene Ausgabeströme. Hochflüchtige Elemente (Cd, Hg) adsorbieren auf Feinstaub → Gichtgas. Entfernung in GCP (~75 % Cd, 90 % Hg). Cd/Hg nicht in HM/Schlacke. Weniger flüchtige (Zn, Cu) partitionieren zwischen Flüssigmetall/Schlacke. Meiste Zn aller Inputs löst in HM (hoher BF-Druck) → ~70 % in HM/Schlacke. Pb niedrigere Verdampfungstemperatur als Zn, kann im BF anreichern → Produktivitätsminderung. Meistes Pb aus Erz (Sinter, Luscherz, Pellets), dann Koks. Mehrheit verlässt BF adsorbiert auf Feinstaubpartikeln → GCP-Wäscher entfernt (>80 %). Übertragung in HM gering. Nur ~1 % Cd, Pb, 5 % Hg gasförmig emittiert.
CO₂-Emissionen BF beeinflusst durch viele Faktoren. Kleinere BFs emittieren mehr CO₂/t HM (niedrigere Effizienz). Größere BFs effizienter (geringere Wärmeverluste, energieeffiziente Ausrüstung wirtschaftlicher). Energieverlust effizienter BF <10 % Gesamtenergieinput. Rohstoffqualität beeinflusst Energieverbrauch/CO₂. Z. B. niedrigaschige Kohlen → weniger Schlacke als hochaschige → bessere thermische Effizienz (weniger Energie zum Ascheschmelzen). Jeder %-Punkt Ascheerhöhung injizierter Kohle → ~1,5 kg/t HM zusätzlicher Koks → mehr C-Input → mehr CO₂.
Koksqualität beeinflusst Reduktionsmittelmenge (Koks, Kohle) im BF → CO₂-Emissionen. 1 % Koksascheerhöhung → Schlackenrate +10–12 kg/t HM, Energiebedarf je 10 kg/t HM Schlacke ~15 Mcal/t HM. Koksqualität hängt von Kohlequalität und Kokereiprozess ab.
Erzqualitäten unterscheiden sich chemisch/Fe-Gehalt → Energie für Reduktion/Schmelze. Gangartchemie beeinflusst Kalkstein/Kalkmenge für benötigte Schlackenbasizität. Gesamt: ~240–480 Mcal/t Unterschied Energiebedarf BF. Aber Erzqualität verschlechtert sich (Erschöpfung hochwertiger Lagerstätten) → Energiebedarf steigt.
PCI reduziert gesamt CO₂-Emissionen Stahlwerk vs. Reinkoksbetrieb. Hauptgrund: PCI verringert Koksbedarf → weniger Energieverbrauch/CO₂ aus Kokereibatterien. Energieeinsparung ~840 Mcal/t ersetzter Koks. PCI kann auch BF-internen Energieverbrauch senken.
Lebenszyklusanalyse (LCA) bewertet Umweltleistung Produkte/Materialien von Rohstoffgewinnung bis End-of-Life/Entsorgung. Initiale LCA-Phasen: Lebenszyklusinventar (quantifiziert Material, Energie, Emissionen). Eisen-/Stahlindustrie komplexe Energie-/Materialflüsse (innerhalb/außerhalb Stahlwerke). Viele Produkte „over the fence“ verkaufbar, manche lange Distanzen. Vollständige Produktionsenergie/CO₂ kann deutlich höher/niedriger als Standort-Fußabdruck. Z. B. Koks-/Stromzukauf reduziert Standort-CO₂, erhöht anderswo. LCA-Ergebnisse systemgrenzenabhängig.
World Steel Association (WSA) nutzte LCA für Ressourcenverbrauch, Energie, Emissionen von 14 Stahlprodukten (Rohstoffgewinnung bis Werktor „cradle-to-gate“). Inventar umfasste BF/BOF und EAF-Routen. BF-Lebenszyklusinventar: ~6,5 % CO₂-Reduktion bei PCI-Rate 16→116 kg/t HM. Limit für Kohleeinspritzmenge. Studie: max. einspritzbare Kohlerate ~250 kg/t HM. WSA: Erhöhung >180 kg/t HM reduziert Koksmenge nicht, zusätzliche Kohle nur vergasert → mehr BF-Gas.
LCA-Studie: CO₂-Reduktionseffekt PCI = 0,07 kg CO₂ bei Einspritzrate 0,1 kg/kg HM.
Verschiedene LCA-Studien: Einspritzung H₂-haltiger Reduktionsmittel (Kohle) senkt CO₂-Emissionen (vs. Reinkoks: H₂-Gehalt Koks nur ~0,5 %). Weitere CO₂-Reduktionen durch niedrigeren C-Input (Koks, Kohle). Maßnahmen in zwei Gruppen:
- Höhere BF-Betriebseffizienz: höhere Windtemperaturen, verbesserte Schachtdurchdringung, niedrigere thermische Reservezonentemperatur. Aber: reduzieren Gichtgasversorgung nachgelagerter Prozesse. Minimierung Gichtgasproduktion reduziert CO₂, aber nicht möglich wo Gichtgasnutzung wichtig.
- Energieeinsparungen in Roheisenherstellung: BF-Wärmeverlustreduktion, metallisches Eisen beschicken, niedrigere Schlackenrate, niedrigerer Sinteranteil oder vorgere reducerter Sinter.
Zusätzlich: Rezyklierung dekarbonisierten Gichtgases in BF senkt CO₂. Technologie: Top Gas Recycling (TGR) – erst CO₂-Entfernung (z. B. Selexol), dann Wiedererhitzen, Einspritzung in Schacht und/oder Düsen. Erfordert reinen O₂-Wind (N₂-Akkumulation vermeiden). Abgetrenntes CO₂ unterirdisch speicherbar. BF-Gas (hauptsächlich CO, H₂) reduziert C-Verbrauch, erhöht BF-Produktivität. ULCOS (Ultra-Low CO₂ Steelmaking), Konsortium 48 europ. Unternehmen/Organisationen, pioniert Technologie. Pilotversuch 6 Wochen: bis 76 % CO₂-Reduktion (bei CO₂-Speicherung).
Abwasser und Nebenprodukte
Stahlproduktion wasserintensiv: ~180–200 m³/t Stahl. BF: ~14–17,5 m³/t HM, mostly Kühlung (Ofenwände, Düsen), Schlackenabschreckung. Wasser in BF-GCP. Abwasser wird behandelt, >90 % recycelt. Menge/Zusammensetzung teils von BF-Rohstoffqualität abhängig. Z. B. salzreiche Rohstoffe → deutlich mehr Waschwasser in Gichtgaswäschern. Wasserbehandlung entfernt Cd/andere Schwermetalle vor Recycling/Einleitung.
Integrierte Eisen-/Stahlproduktion: ~450–500 kg Rückstände/Nebenprodukte/t Rohstahl. Davon >375 kg/t Schlacke, ~60–65 kg/t Staub/Schlämme aus Rauchgasreinigung und Zunder. ~86 % aller Rückstände/Nebenprodukte intern/extern nach Behandlung recycelbar. Grobstaub aus BF-Gichtgas (Trockentrennung) intern recycelbar. Feinpartikelschlamm aus BF-GCP typisch deponiert, manche Anlagen: Recycling über Sinteranlage.
Verschiedene Schlackenformen je nach Flüssigschlackenkühlung: Luftkühlschlacke, expandierte/geschäumte Schlacke, pelletierte Schlacke, granuliere Schlacke. Mehrheit verkäuflich, geringer Teil Deponie (<10 %). BF-Schlacke als Nebenprodukt, nicht Abfall. Nutzung: Zementproduktion, Straßenbau, Baustoff, Sonderzwecke. Einsatzmöglichkeiten abhängig von Schlackeneigenschaften/Form.
Schlackenzusammensetzung hängt von BF-Rohstoffqualität ab. Gebildet aus Erzgangart, Koks-/Kohleasche. Hauptsächlich Silicate/Aluminosilicate Ca/Mg, plus S, Fe, Mn, Spurenelemente.
Schlackenmenge steigt mit Einspritzraten und Asche-/S-Gehalten Reduktionsmittel. S in Schlacke stammt mainly aus Kohle. Aber S effektiv in Schlacke gebunden. Nur Oberflächen-S potentiell auslaugbar. Spurenelemente wahrscheinlich auch in Schlacke gebunden.
Herstellungsprozess
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Direkte Benzineinspritzung (GDI): Funktion, Vorteile, Nachteile & Probleme
- Indirekte Einspritzung: Funktionsweise, Vorteile & Bedeutung für moderne Motoren
- Mehrpunkteeinspritzung (MPI/MPFI): Aufbau, Funktion, Typen & Vorteile