Industrielle Fertigung
Herstellungsprozess

Schmiedeöfen werden von Metallarbeitern seit Jahrtausenden genutzt. Schmiede verwenden einen Ofen, um Metall zu erhitzen und zu formen. Aufbau und Zweck sind seit Tausenden Jahren im Wesentlichen gleich – der moderne Ofen funktioniert im Prinzip wie seine Vorgänger. Hier erklären wir, wie jeder Ofen
Dieser Leitfaden vermittelt die grundlegenden Fähigkeiten und Basis-Schmiedetechniken, die Sie zum Formen von Stahl benötigen. Bevor Sie beginnen, machen Sie sich mit diesen 16 essenziellen Schmiedetechniken vertraut, die vom einfachen Einsteigerprojekt bis zur anspruchsvollen Schmiedearbeit in der
Was ist ein Schlaghammer? Schlaghämmer sind mechanisch angetriebene Schmiedewerkzeuge, die Elektrizität oder Dampf nutzen, um den Hammer anzuheben und zuzuschlagen. Schmiede nutzen Schlaghämmer seit den späten 1880er Jahren. Zweckgleich mit Handhammer, aber effizienter und präziser. Sie sind extrem

Der Kupolofen ist ein Schmelzofen für Grauguss, Ni-Resist, Bronzen – Herzstück klassischer Gießereien. Zylindrisch, vertikal, 0,5–4 m Durchmesser (1,5–13 ft). Offener Schacht oder mit Haube (Gasabsaugung, Staubabscheidung). Stahlmantel mit Feuerfestauskleidung (Schamotte, Kunststofffeuerfest). Boden
Spritzgießen – wichtigstes Fertigverfahren für Kunststoffteile. Ähnlich Druckguss, aber Schmelztemperaturen deutlich niedriger (Thermoplaste, Duroplaste, Elastomere, Glas). Rohmaterial (Granulat) wird plastifiziert & unter Druck in Formkavität gespritzt – ohne chemische Änderung. Maschinenhauptkomp
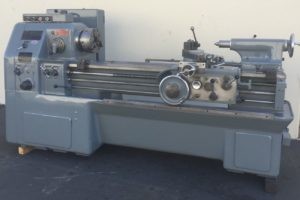
Die Drehmaschine – „Mutter aller Werkzeugmaschinen“ – spannt Werkstück in Spannfutter, rotiert es, und ein Einzelschneider (Meißel) trägt Material als Späne ab. Operationen: Drehen, Bohren, Reiben, Ausdrehen, Konusdrehen, Wälzfräsen, Gewindeschneiden, Schleifen. Je nach Anforderung diverse Bauarten:
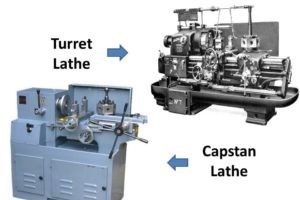
Capstan- und Turretdrehmaschinen sind halbauomatische Drehmaschinen: Bearbeitung automatisch, Werkstückwechsel & Werkzeugeinstellung manuell. Weiterentwicklung der Plandrehmaschine – statt Reitstock ein axial beweglicher, indexierbarer sechskantiger Revolver mit mehreren Werkzeugen. Ein Spannvorgang
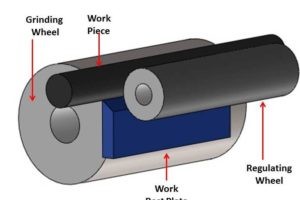
Zentrierloses Schleifen – der Name verrät es: Kein fester Mittelpunkt, keine Spannzange. Werkstück liegt lose zwischen zwei rotierenden Scheiben. Hochproduktives Verfahren für zylindrische Serienbauteile. Funktionsweise Zwei Scheiben, gleiche Drehrichtung, unterschiedliche Geschwindigkeit: • Schl
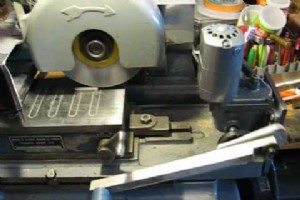
Schleifen ist ein spanendes Fertigverfahren (Nachbearbeitung nach Drehen/Fräsen). Mikrospanabtrag durch gebundene Schleifkörner. Je nach Werkstückgeometrie & Anforderung kommen unterschiedliche Maschinentypen zum Einsatz. Hauptgruppen der Schleifmaschinen Flachschleifmaschinen (Surface Grinding) R
Werkstoffe sind die materielle Basis jedes technischen Produkts. Auswahl nach mechanischen, physikalischen, chemischen & fertigungstechnischen Eigenschaften – abgestimmt auf die Anforderungsprofile. Eigenschaftsprofile Mechanisch: Festigkeit (Zug/Druck), Zähigkeit, Steifigkeit, Elastizität, Plas
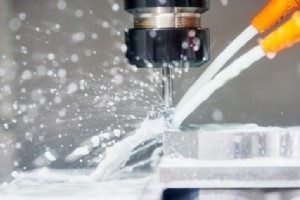
In der Zerspanung sind Maschine, Werkzeug, Werkstoff – und Kühlschmierstoff (KSS) – die vier Säulen. KSS kühlt und schmiert. Bei niedriger Schnittgeschwindigkeit dominiert Schmierung (Reibungsminderung), bei hoher Geschwindigkeit Kühlung (Wärmeabfuhr). Auswahlkriterien: vc, Werkstoff, Prozess, Gütea
Wärmebehandlung = gezieltes Erhitzen & Abkühlen von Metallen zur Änderung physikalisch-mechanischer Eigenschaften. Nicht nur Festigkeitssteigerung: auch Zerspanbarkeit, Umformbarkeit, Eigenspannungsabbau, Diffusionsschichten. Ofen/Öfen mit definierter Atmosphäre (Schutzgase) verhindern Oxidation/Ent
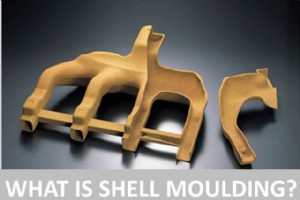
Unter den Gussverfahren nimmt der Schalenformguss (Shell Moulding / Shell Mold Casting) eine Sonderstellung ein: hohe Genauigkeit, feine Oberfläche, gut automatisierbar – ideal für komplexe, dünnwandige Gussteile. Geeignet für Eisen- und NE-Legierungen, Schwerpunkt Stahlguss. Prozessablauf Schri
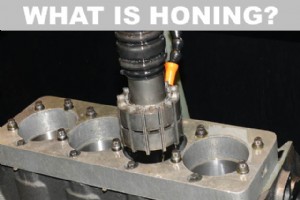
Maßgenauigkeit ist Kernanforderung in der Fertigung. Honen ist ein Superfinishing-Verfahren für zylindrische Bohrungen mittels gebundener Schleifkörper. Ein zylindrischer Hone-Schleifdorn (Mandrel) trägt Schleifsteine (Al2O3, SiC, Diamant, CBN) – heute oft Einhub-Systeme mit Diamant/CBN-Körnung. Kom

Läppen ist ein Superfinishing-Verfahren zur Erzeugung extrem ebener, maßhaltiger Flächen. Älteste Methode für höchste Dimensionsgenauigkeit. Zwei Paarungsflächen werden mit loser Schleifkörnung dazwischen gegeneinander bewegt – Materialabtrag in Mikrospänen (0,003–0,03 mm). Hauptziel: Passgenaue Paa
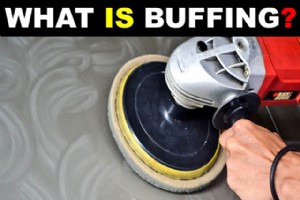
Haben Sie ein Auto? Warum diese Frage beim Thema „Polieren“? Ganz einfach: Wer Kratzer am Lack beseitigen ließ, kennt den Begriff Buffing (Feinpolieren). Buffing ist ein Oberflächenveredelungsverfahren – genauer: ein Polierprozess für spiegelsymmetrische Oberflächen. Hohe optische Qualität bei geri
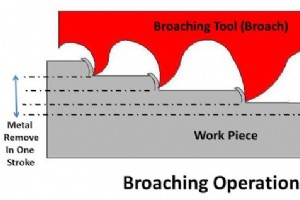
Ziehschneiden (Broaching) ist ein spanendes Fertigungsverfahren mit einem mehrschneidigen, speziell geformten Werkzeug – dem Ziehmesser (Broach). Breit eingesetzt in der Automobilindustrie für Passungen, Nutungen, Verzahnungen etc. Die lineare Werkzeugbewegung relativ zum Werkstück spannt Material i
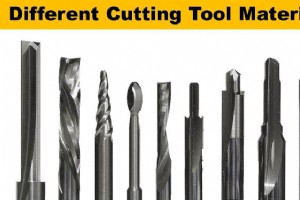
Das Werkzeugmaterial bestimmt maßgeblich Formgenauigkeit, Oberflächengüte und Standzeit. Ein optimaler Werkstoff vereint: Hohe Warmhärte Hohe Verschleißfestigkeit Hohe Zähigkeit & Härte Gute Wärmeleitfähigkeit Niedriger Wärmeausdehnungskoeffizient Hohe Biegefestigkeit Niedriger Reibkoeffizient, che
Pulvermetallurgie (P/M) fertigt fertigungsnahe oder einbaufertige Bauteile durch Verdichten von Metallpulver in Werkzeugen. Eines der wirtschaftlichsten Verfahren für Serienfertigung: hohe Festigkeit, komplexe Geometrien, enge Toleranzen bei minimalem Nachbearbeitungsbedarf. Der P/M-Prozess in 4+1
Die Fräsmaschine ist das vielseitigste Werkzeugmaschinen für spanende Bearbeitung. Fräser sind das Herzstück – ihre Geometrie und Ausführung bestimmen Maßhaltigkeit, Oberflächenqualität und Prozesssicherheit. Hier die wichtigsten Typen mit Merkmalen und Einsatzgebieten. Wichtige Fräsertypen 1. Sch
Herstellungsprozess