


Industrielle Fertigung
Herstellungsprozess

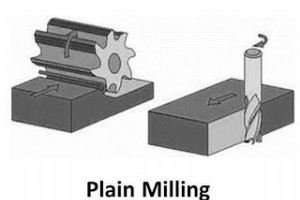
Fräsmaschinen sind die vielseitigsten Werkzeugmaschinen der Zerspanung: Drehen, Planen, Nuten, Fasen, Bohren, Verzahnen, Konturfräsen – alles auf einer Maschine. Symmetrische & unsymmetrische Werkstücke. Wichtigste Fräsoperationen 1. Plandfräsen (Plain / Slab Milling) Fräserachse ∥ Bearbeitungs
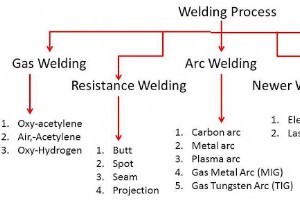
Schweißen = dauerhaftes Fügen gleichartiger/ungleichartiger Metalle (und Kunststoffe/Keramiken) durch Wärme und/oder Druck, mit/ohne Zusatz. Unverzichtbar in jeder Fertigungsindustrie. Schweißbarkeit hängt ab von: Schmelzpunkt, Wärmeleitfähigkeit, therm. Ausdehnung, Oberflächenzustand, Gefügeverände
Zwei Lichtbogenschweißverfahren mit Schutzgas – unterschiedliche Elektroden, unterschiedliche Stärken. MIG/MAG (Metal Inert/Active Gas): Verbrauchbare Drahtelektrode = Zusatzwerkstoff & Stromleiter. WIG (Tungsten Inert Gas): Nicht verbrauchbare Wolframelektrode, Zusatz separat (oder autogen). Dir
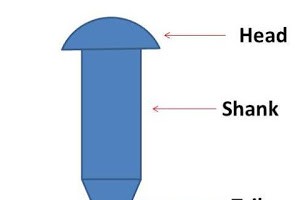
In Maschinen & Bauwerken verbinden viele kleine Elemente die Großen. Verbindungen sind so kritisch wie die Bauteile selbst. Zwei Hauptklassen: Unlösbar: Schweißen, Nieten, Kleben Lösbar: Schrauben, Bolzen, Stifte Eine Niete ist ein zylindrisches Formteil mit Kopf. Sie wird durch Bohrungen in die z
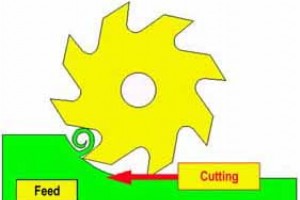
Beim Fräsen schneidet ein rotierendes Werkzeug (Fräser) Material ab. Die Relativbewegung zwischen Fräserschnittkante und Werkstückvorschub definiert zwei Grundvarianten: Gegenlauffräsen (Up Milling / Conventional): Fräser dreht entgegen Vorschubrichtung. Schnittdicke h = 0 → h_max. Gleichlauffräsen
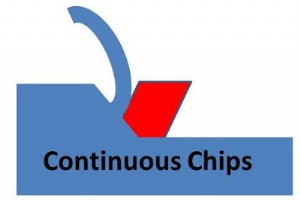
Späne sind das Spiegelbild des Zerspanprozesses. Ihre Form verrät Werkstoff, Werkzeugzustand, Schnittparameter & Kühlung. Wer Späne lesen kann, optimiert Prozesse, vermeidet Werkzeugbruch & sichert Oberflächen. Die drei Hauptspantypen nach DIN ISO 3685 / ISO 3002 1. Kontinuierliche Späne (Continu
Drei Fügetechniken, drei Temperaturbereiche, drei Anwendungswelten. Kurzbeschreibung der Verfahren Schweißen (Fusion Welding) T_liquidus), mit/ohne Zusatz → metallurgische Bindung. Dauerhaft, höchstfest. Verfahren: Lichtbogen (MIG, WIG, UP), Laser, Elektronenstrahl, Widerstand. Nachteil: Verzug,
Zwei klassische Schmelzschweißverfahren – unterschiedliche Energiequellen, unterschiedliche Stärken. Direkter Vergleich MerkmalLichtbogenschweißen (Arc Welding)Gasschweißen (Gas Welding / Oxyfuel) EnergiequelleElektrischer Lichtbogen (Strom)Brenngas + Sauerstoff (Acetylen, Propan, Wasserstoff)
Beide sind Fügetechniken für Metalle – aber mit fundamental unterschiedlichen physikalischen Mechanismen und Einsatzgrenzen. Kernunterschied auf einen Blick Schweißen: Schmelzpunkt), mit/ohne Zusatz → metallurgische Verbindung. Hartlöten (Brazing): Grundwerkstoff bleibt fest (T < Schmelzpunkt), nur
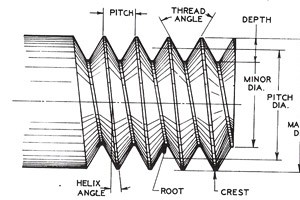
Ein Gewinde ist eine helförmige Nut (Gang) auf zylindrischer/konischer Fläche – definiert durch Steigung, Flankenwinkel, Profil. Unterscheidung: Außen- (Bolzen) & Innen- (Mutter)gewinde. Funktionen: lösbare Verbindung (Schrauben), Bewegungsübertragung (Trapezgewinde), Verstellung. Wichtige Kenngröß
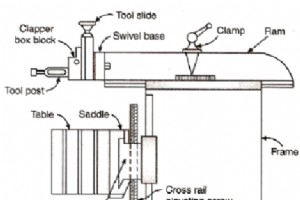
Eine Schermaschine (Shaper) spannt ebene Flächen in horizontaler und vertikaler Ebene. Ein einschneidiges Werkzeug (Meißel) führt die Haupthubbewegung (Schnitt- & Leerhub) aus, während das Werkstück auf dem Tisch schrittweise quer verfahren wird (Vorschub). Nur der Vorhub spannt; der Rückhub ist Lee
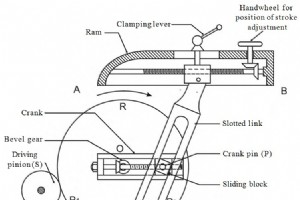
Nach unserem Grundlagenartikel zu Schermaschinen (Funktionsweise, Aufbau, Anwendung) folgt nun die systematische Klassifikation. Schermaschinen erzeugen ebene Flächen, Nuten, Passfedernuten, Zahnprofile – klassisch durch hin-und-hergehendes Werkzeug bei stehendem Werkstück. Klassifikation nach Antri
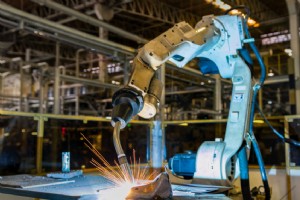
Schweißen verbindet nicht nur Metalle – auch Keramiken und Kunststoffe lassen sich fügen. In der Fertigung unterscheiden wir: Fügen (Dauerhaft): Schweißen, Löten, Kleben – nicht lösbar. Montage (Lösbar): Schrauben, Bolzen, Nieten – demontierbar. Schweißen definiert sich als dauerhafter Verbindung
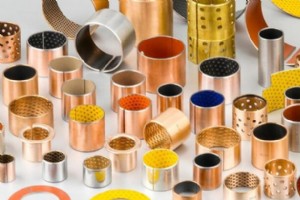
Selbstschmierende Buchsen (Gleitlager) kommen überall dort zum Einsatz, wo eine externe Schmierung unmöglich, unwirtschaftlich oder unerwünscht ist. Ein fest im Werkstoff eingelagertes Schmiermedium (PTFE, Graphit, MoS₂, Öle in Poren) baut beim Lauf ein dauerhaftes Trennfilm auf, schützt die Gegenla
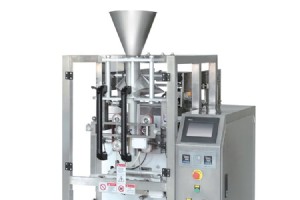
In einer sich stetig wandelnden Welt verändern sich Konsumgewohnheiten rasant. Unternehmen müssen Produktionsprozesse kontinuierlich optimieren, um wettbewerbsfähig zu bleiben. Der Ersatz manueller Arbeit durch automatisierte Systeme ist dabei ein zentraler Hebel – und die vertikale Form-Füll-Siegel

Beginnen wir mit den Grundlagen: Eine Nagelmaschine fertigt – wie der Name sagt – Nägel vollautomatisch. Doch wie funktioniert das im Detail? Zunächst wird Draht von einer Spule abgezogen und in die Maschine geführt, wo Greiferbacken ihn festspannen. Anschließend wird der Draht auf die gewünschte Lä
Bei der Konstruktion und Fertigung von Bauteilen für Ihre Produkte stehen verschiedene Fertigungsverfahren zur Auswahl. Die beiden gängigsten Methoden sind die CNC-Bearbeitung und der Spritzguss. Beide Verfahren eignen sich hervorragend für diverse Kunststoffteile, bringen jedoch jeweils spezifische
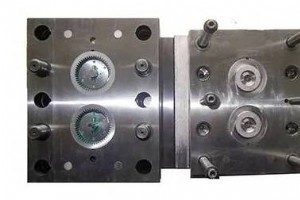
Beginnen wir mit einer allgemeinen Einführung in Kunststoff-Spritzguss und den Formgebungsprozess. Nach Klärung der Basiskonzepte gehen wir in die Tiefe. Zum effektiven Verständnis ist der Start mit den Grundlagen essenziell. Kunststoff-Spritzguss erzeugt eine Vielzahl von Produkten: Flaschenverschl
Bevor wir in die technologischen Details der fortschrittlichen Papierbeutelmaschinen eintauchen, beleuchten wir kurz die grundlegenden Konzepte rund um Papierbeutel und ihre Rolle im Alltag. Papierbeutel sind fester Bestandteil unseres täglichen Lebens – als Gebrauchsgegenstand immer präsent. Ob bei
Stranggussbrammen mit Dicken über 200 mm werden zur Herstellung von warmgewalztem Band verwendet. Die Umwandlung der Brammen in Bleche/Platten mit nur wenigen Millimetern Dicke ist die wichtigste Phase beim Flachstahlwalzen. Die Operationen werden in einer Warmbreitbandstraße (HSM) durchgeführt. War
Herstellungsprozess

Air Force Research Laboratory revolutioniert Triebwerkseinlaufkanal-Fertigung mit Geflech-Vorformen und Phasenwechsel-Werkzeugen

Wie Online-Bestellung von Baumaschinenteilen Betriebszeit erhöht und Kosten senkt

Leitfaden für Hersteller: Optimale Materialwahl für Prototypen

Waste Reduction meistern: Bewährte Lean Manufacturing Strategien
