



Umfassender Leitfaden zum sicheren Herunterfahren eines Hochofens
Methoden zum Herunterfahren eines Hochofens
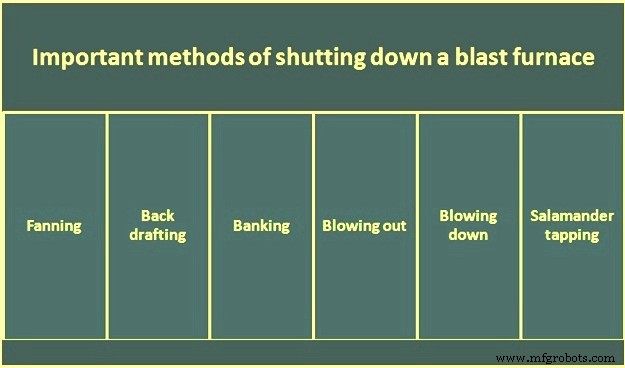
Ein Hochofen läuft nach dem Anblasen und Beginn der Roheisenproduktion viele Jahre, bevor er für eine Neuaustauschung abgestellt wird. Dieser kontinuierliche Lauf wird als Kampagnenlebensdauer bezeichnet. Moderne Hochöfen erreichen eine Kampagnenlebensdauer von 15 bis 20 Jahren. Wenn ein Ofen das Ende seiner Kampagne erreicht hat, wird er meist ausgeblasen (blown out/blown down). Zwischen Anblasen und Ausblasen kann der Hochofen aus verschiedenen Gründen für kurze Perioden stillgelegt werden. Die verschiedenen Arten der Hochofenstilllegung werden im Folgenden beschrieben (Abb. 1).
Fächeln (Fanning)
Während des Hochofenbetriebs kann eine Situation eintreten, in der die volle Produktionskapazität des Ofens für einen Zeitraum nicht benötigt wird. Dies kann durch Probleme in nach- oder vorgelagerten Anlagen verursacht werden. Dann kann das Problem entweder durch Stilllegung des Hochofens oder durch Drosselung des Betriebs durch Reduzierung der Heißwindmenge gelöst werden. Die Heißwindrate wird üblicherweise so weit reduziert, bis der Heißwinddruck an den Tuyèren sehr niedrig ist. Es ist jedoch zwingend, einen positiven Druck im Heißwindsystem aufrechtzuerhalten, um sicherzustellen, dass keine Gefahr besteht, dass Hochofengas aus dem Hochofen in das Gebläsesystem zurückströmt. Die Technik, das Heißwindvolumen auf weniger als 20 % bis 25 % des Normalwerts zu reduzieren, wird als Fächeln bezeichnet.
Fächeln hat den Vorteil, das Hochofengassystem unter Druck zu halten, eine kleine Menge Hochofengas als Brennstoff bereitzustellen und eine Wiederaufnahme des nahezu vollen Betriebs in relativ kurzer Zeit zu ermöglichen. Diese Technik wird nur für Notfallsituationen oder kurze Perioden angewendet. Längerer Einsatz, z. B. 8 Stunden von 24 Stunden oder an Wochenenden, führt oft zu Herdaufbau und begünstigt häufig Wandanbackungen (Scabs).
Rückwärtsziehen (Back drafting)
Während der Kampagnenlebensdauer eines Hochofens gibt es Gelegenheiten, bei denen der Ofen für kurze Perioden vom Wind genommen wird, um verschiedene Wartungsfunktionen durchzuführen, wie den Wechsel von Tuyèren, Tuyèrenkühlern oder Wartung der Peripheriegeräte. In solchen Fällen wird der Hochofen rückwärts gezogen (back drafted). Bei dieser Operation wird, sobald der Heißwind gestoppt ist, der Windkasten (Bustle Pipe) unter Negativdruck gesetzt. Dies geschieht normalerweise durch Öffnen des Schornsteinventils und des Heißwindventils zu einem Windheizer, der bereits durch Aufheizen auf Temperatur vorbereitet wurde und dessen Gasventil dann geschlossen wird. Während das Hochofengas zurück in den Windheizer gezogen wird, wird Luft durch die Gucklöcher und den Heizerbrenner zugeführt, und der Bediener stellt sicher, dass das Gas im Heizer verbrennt. Während der Operation werden auch die Entlüftungsventile (Bleeder) am oberen Teil des Hochofens geöffnet, um einen Teil des Hochofengases über die Oberseite abzusaugen.
Bei einigen Hochöfen ist ein spezieller Rückwärtszieh-Schornstein installiert, sodass es nicht notwendig ist, das Hochofengas zurück durch den Windheizer zu ziehen. Dieser Schornstein ist mit dem Windkasten oder dem Heißwindhauptrohr verbunden. An manchen Orten wird er durch ein wassergekühltes Schieferventil auf Windkastenniveau geschlossen, an anderen durch ein Kappenventil am Schornsteinende, das nicht gekühlt ist. Das Öffnen des Ventils lässt das Hochofengas in die Atmosphäre abziehen, wo es problemlos verbrennt.
Banken (Banking)
Im heutigen Hochofenbetrieb wird das Banken (Banking) des Hochofens selten praktiziert. Dennoch gilt Banking als Standardtechnik für die Hochofenstilllegung, sofern der Ausfall nicht von kurzer Dauer ist. Hochöfen werden heutzutage meist ausgeblasen (blown down), d. h., sie werden ohne Beschickung gefahren, bis das Möllerniveau die Tuyèren erreicht. Pläne für einen längeren Stillstand oder eine Betriebsunterbrechung – sei es wegen eines Defekts, geplanter Reparatur oder weil Marktbedingungen eine Produktionspause nahelegen – können das Management veranlassen, einen Hochofen auszublasen.
Der Banking-Prozess im Hochofen wird angewendet, da das Verfahren für kurze Ausfälle nützlich ist. Der Begriff „Banking“ leitet sich von der Ähnlichkeit zum „Banken“ eines Feuers ab. Der Ursprung liegt im Dunkeln der Geschichte, allgemein bedeutet es jedoch, ein Feuer mit Asche oder frischem Brennstoff zu bedecken, um die Luftzufuhr zu beschränken, die Verbrennungsrate zu reduzieren und so den Brennstoff für die zukünftige Nutzung zu konservieren.
Banking wird auch als Notmaßnahme angewendet, wenn ein unvorhergesehenes Ereignis eine Hochofenstilllegung erfordert. Beim Banking des Hochofens wird der Wind abgestellt, die Windrohre (Blow pipes) abgelegt und die Tuyèrenöffnungen mit Ton verstopft, um Luftdurchzug zu verhindern. Damit wird die Herdwärme konserviert und der Hochofen kann mit minimalem Aufwand wieder in Betrieb genommen werden. Wenn die Ausfallzeit vier oder fünf Tage übersteigt, können Schwierigkeiten bei der Wiederinbetriebnahme erwartet werden, obwohl Beispiele vorliegen, bei denen selbst nach siebentägigem Banking keine Probleme auftraten.
Normalerweise wird der Banking-Vorgang als geplantes Ereignis durchgeführt. Die Vorbereitungen hängen von der erwarteten Banking-Dauer ab. Wenn der Ofen nur für wenige Tage gebankt werden soll, können ein oder zwei zusätzliche Koksblanketts ohne Flußmittel geladen werden, und der Ofen wird abgestellt, wenn der Koks in die Bosh-Zone abgesunken ist. Für eine etwas längere Zeit ist die Erz- und Kalksteinmöller nach dem Koksblankett um 5 % bis 10 % zu reduzieren, möglicherweise für zehn bis fünfzehn Chargen, bevor das normale Chargengewicht wieder aufgenommen wird. Diese Technik wird noch für sehr kurze Ausfälle angewendet.
Eine Banking-Möller für einen Stillstand unbestimmter Dauer ähnelt stark einer Anblas-Möller. Vor Beginn der Banking-Möller werden diverse eisenhaltige Materialien aus der Charge entfernt und der Kalksteinanteil stark reduziert. Zusätzlich wird Extra-Koks vor der Banking-Möller geladen. Ziel ist es, eine heiße, saure Schlacke zu erzeugen, die dazu neigt, die Kalkanhäufung an den Bosh-Wänden zu entfernen und eine übermäßig basische Schlacke beim Anblasen zu verhindern. Basische Schlacke hat einen höheren Schmelzpunkt und kann früh in der Anblasphase Betriebsprobleme verursachen. Oft sind während der initialen Aufwärmphase sehr hohe Temperaturen im Bosh, was zu vermehrter Siliciumreduktion führt, sodass die Schlacke einen höheren Kalkanteil enthält. Aus diesem Grund bemüht man sich, zum Zeitpunkt des Bankens eine heiße, saure Schlacke zu haben, da beim Wiederanfahren ein ähnlicher Zustand erwartet wird.
Nach den initialen Vorbereitungschargen wird ein schweres Koksblankett geladen, und die nachfolgende Beschickung ähnelt einer typischen Anblas-Möller. Die Beschickung wird fortgesetzt, bis das Koksblankett den oberen Bosh-Bereich erreicht. Zu diesem Zeitpunkt wird der letzte Abstich des Hochofens durchgeführt. Man bemüht sich, den Herd so lange abzulassen, bis ein trockenes Ausblasen des Abstichlochs beobachtet wird, um einen sauberen Herd für den zukünftigen Wiederanlauf zu gewährleisten und die Notwendigkeit, kalte Schlacke früh in der Anblasphase zu schmelzen, so weit wie möglich zu eliminieren. Vor dem letzten Abstich wird der Hochofenstaubfänger geleert. Angesammelter Staub neigt dazu, sich bei längerer Ruhe zu einer felsartigen Masse zu verdichten, die nach Wiederinbetriebnahme ein schwieriges Problem darstellen kann.
Etwa am Ende des Abstichs, bevor der Hochofen abgestellt wird, kann eine schwere Erzdecke in den Ofen gekippt werden, um die obere Mölleroberfläche abzudecken und so die natürliche Zugtendenz des Hochofens zu verringern.
Am Ende des Abstichs wird das Abstichloch verstopft, der Heißwind vom Hochofen genommen, die Entlüftungsventile geöffnet, Dampf in den Staubfänger geleitet, der Hochofen vom gemeinsamen Gassystem isoliert und die Windheizerventile so betätigt, dass Gas zurück durch den Windkasten, das Heißwindhauptrohr und über den Heizerschornstein gezogen wird. Hochofenbediener legen die Windrohre schnell ab und verstopfen die Tuyèren mit Ton. An vielen Orten bevorzugt man, die Tuyèren auszubauen, um jede Chance eines streuenden Wassereintritts zu vermeiden, der Wasser im Hochofen ansammeln ließe, und um die Kühler auf mögliche Lecks zu prüfen. Ton wird fest in die Tuyèrenöffnungen gestopft und mit Sand hinterfüllt, um jede Chance von Lufteintritt zu eliminieren. Manchmal folgt darauf das Zumauern der Öffnungen als weitere Absicherung gegen Lufteintritt.
Sobald die Windrohre nach dem letzten Abstich unten sind, werden die Gebläse gestoppt, und die Heizerbrennerventile, Schornstein- und Heißwindventile werden geschlossen, um die Wärme so lange wie möglich zu erhalten. Als Vorsicht werden die Ablassventile (Blow off valves) leicht geöffnet, um einen Druckaufbau in den Windheizern durch unentdeckte Wasserlecks oder andere unvorhergesehene Quellen zu verhindern.
Innerhalb eines oder zwei Tagen wird der Mannlochdeckel am Hochofenkopf geöffnet und der Dampf im Staubfänger abgestellt. Die tägliche Inspektion der Möllerlinie ist wichtig. Eine langsame Möllerbewegung deutet darauf hin, dass Luft eindringt und Koks verbraucht wird. Eine kleine Bewegung ist normal, aber ein kontinuierlicher Abfall ist unerwünscht und kann die Bediener zwingen, den Bosh mit einem Dichtmaterial zu besprühen. Ein dünnes Gemisch aus Wasser, Ton und Wasserglas wird manchmal verwendet, da das Material kostengünstig ist und effektiv wirkt.
Wenn der Ofen für einen längeren Zeitraum gebankt wird, ist nach einem Monat bis sechs Wochen der Wasserdurchfluss an den Kühlkörpern zu reduzieren und schließlich, nach zwei bis drei Monaten, vollständig abzustellen – außer für die Herdstäbe.
Sehr oft nach einem Banking von sechs oder mehr Wochen, wenn die Tuyèren geöffnet werden, sind alle Anzeichen von Feuer im Tuyèrenbereich verschwunden. In diesem Fall sind die Hochofenbediener zufrieden, da der volle Nutzen des Koksblanketts dann zur Wärmelieferung beim Wiederanfahren zur Verfügung steht.
Ausblasen (Blowing out)
Das Ausblasen wird manchmal auch als „Auskratzen“ (raking out) bezeichnet. Ein Hochofen wird normalerweise ausgeblasen, wenn die Produktion nicht mehr benötigt wird. Ein ausgeblasener Ofen kann schneller und mit weniger Aufwand neu gestartet werden als ein gebankter Ofen, da die Bedingungen denen eines neuen Ofens nahekommen. Die Kosten für Ausblasen, Auskratzen und Reinigen vor dem Neustart übersteigen jedoch wahrscheinlich die Kosten des Bankens.
Wenn ein Ofen das Ende seiner Kampagne erreicht hat (d. h., die Ausmauerung ist verschlissen), wird er meist ausgeblasen. Heutzutage wird jedoch die Praxis des Ausblasens (Blowing down) befolgt.
Für das Ausblasen wird der Betrieb für einen kurzen Zeitraum von etwa 12 bis 16 Stunden vor dem letzten Abstich des Hochofens unterbrochen, um die Installation von Wassersprühen im Ofenkopf und Thermoelementen in den Gasaustritten zu ermöglichen. Die Möllerzusammensetzung wird dann normalerweise geändert, um eine sehr saure Schlacke zu erzeugen. Dies hilft, so viel Kalk wie möglich aus Bosh- und Herdwänden zu entfernen. Der Zweck ist, die Bildung von Calciumhydroxid zu verhindern, die auftreten würde, wenn Kalk während der späteren Ausblasphasen mit Kühlwasser in Kontakt käme. Die Bildung von Calciumhydroxid aus in der Ausmauerung eingebettet Kalk kann ausreichend Kraft erzeugen, um die Stahlherdschale zu rissen oder den Ofen von seinen Stützen zu heben.
Nach Installation der Ausblasausrüstung wird der Wind wieder aufgeschaltet und die Beschickung fortgesetzt. Die Ausblasaktivität beginnt mit dem Laden eines schweren Koksblanketts in den Hochofen. Das Volumen soll etwa dem Volumen des Bosh entsprechen. Nach dem Laden des Koksblanketts werden gewaschene und gesiebte Quarzitbrocken der Größe 25–50 mm geladen. Der Hochofen wird früh im Ausblasen voll gehalten, dann darf die Möllerlinie zum Ende hin (wenn die gesamte eisenhaltige Möller reduziert wurde) etwa 6–9 m nach unten driften. Während des Ausblasens wird Wasser aus Wassersprühen bedarfsgerecht eingesetzt, um die Ofenkopftemperatur zu kontrollieren. Die zusätzlichen Quarzitladungen sind jedoch sehr effektiv, um die Topptemperatur niedrig zu halten. Eine Verringerung der Heißwindrate ist nötig, wenn die Höhe der Möllersäule im Hochofen abnimmt. Von der Zeit, in der das schwere Koksblankett geladen wird, bis zum Abschluss des Ausblasens vergehen nur etwa 6 bis 8 Stunden.
Die Koks-Ausblasmethode ist ähnlich, außer dass statt Quarzitbrocken Koks verwendet wird. Manchmal werden 20–25 mm Koksabsiebungen verwendet.
Nach dem letzten Abstich wird der Bestand wie oben beschrieben bewässert. Wenn die Abkühlung weit genug fortgeschritten ist, werden häufig Spülrinnen von einigen Kühleröffnungen zu einem offenen Eisenbahnwaggon gebaut und der Ofeninhalt mit Hochdruckwasserstrahlen ausgespült.
Ausblasen / Abfahren (Blowing down)
In den 1970er Jahren erkannte man, dass die Verfahren des Bankens und Ausblasens von Hochofen teuer sind. Auch führt Banking oft zu schwierigen Wiederanläufen wegen Wasserproblemen oder vieler unvorhergesehener Gründe. Zudem verfügen Hochofenbediener heute über ausreichend technisches Prozessverständnis, um den Ofen abzufahren (Blowing down). Das Abfahren eines Hochofens bedeutet, den Ofen ohne Beschickung zu fahren, bis das Möllerniveau im Hochofen auf etwa Tuyèrenniveau reduziert ist. Es gibt mehrere Gründe für die Bevorzugung der Abfahrtechnik gegenüber Banking oder Ausblasen. Einige sind: Beim Abfahren kann der Ofen gründlich auf leckende Kühler oder Stäbe inspiziert werden, und es ist kein Aufwand nötig, Lufteintritt zu stoppen, weil der Ofen leer ist. Und wenn der Ofen neu ausgemauert werden soll, ist es schneller und günstiger, einen leeren Ofen abzubauen als einen mit Möller gefüllten. Die Abfahrtechnik variiert von Hochofen zu Hochofen, aber im Wesentlichen wird folgendes Verfahren befolgt.
Vernebelnde Wassersprühen werden bei einem Stillstand vor dem Abfahren am Ofenkopf installiert, irgendwo in der Nähe der 3–5 m Möllerlinienhöhe. Normalerweise werden vier bis sechs Sprühdüsen gleichmäßig um den Ofen angebracht. Der Zweck der Wassersprühen ist die Kontrolle der Ofenkopftemperatur. Die benötigte Wasserdurchflussrate beträgt meist ca. 150 m³/h bei 8 atm Druck. Notfall-Wasserversorgungen werden oft aus Sicherheitsgründen bereitgestellt. Je nach Art des Ofenkopfs und dessen Zustand werden manchmal Notfall-Wassersprühen installiert, um im Falle eines Fettbrandes während des Abfahrens eingreifen zu können.
Dampfsprühen werden auf ein bis drei Ebenen installiert, um etwas Kühlung zu bieten und den Ofendruck aufrechtzuerhalten. Wenn eine Ebene verwendet wird, wird sie allgemein tief im Schacht bei etwa 12–15 m Möllerlinienhöhe platziert. Wenn zusätzliche Ebenen verwendet werden, werden sie etwa gleichmäßig zwischen den oberen Wassersprühen und den unteren Dampfsprühen platziert. Die Dampfinjektoren werden aktiviert, sobald die Möller unter ihnen abgesunken ist. An manchen Orten gibt es auch eine Stickstoffversorgung für die Dampfsprühen als Backup bei Dampfdruckverlust.
Stickstoffeinspritzung wird für das Spülen des Hochofens am Ende des Abfahrens bereitgestellt. Normalerweise wird der Stickstoff durch den Windkasten eingebracht. Wenn Stickstoff als Backup für das Dampfeinspritzsystem dient, kann dieses System auch zum Spülen des Hochofens verwendet werden, wenn das Abfahren abgeschlossen ist. Gewünschte Stickstoffdurchfluss- und Druckwerte liegen bei ca. 150 m³/min bei 3,5 kg/cm².
Vorsorge ist für die Analyse des Prozessabgases zu treffen. Normalerweise erfordert dies lediglich eine Neukalibrierung des Topgasanlysegeräts. Eine Analyse von Wasserstoff und Sauerstoff ist erforderlich. Der Wasserstoffgehalt muss niedrig gehalten werden (unter 15 %) und es darf kein Sauerstoff vorhanden sein. Es besteht auch die Anforderung der Möllerlinienmessung, und die Sonde muss in der Lage sein, weit in den Ofen hineinzureichen.
Die Heißwindrate und -temperatur werden reduziert, während die Möller absinkt, um die Ofenkopftemperatur zu kontrollieren. Auch der Wasserstoff- und Sauerstoffgehalt des Topgases ist zu kontrollieren. Typischerweise soll die maximale Topptemperatur im Bereich von 300 °C bis 450 °C liegen.
Salamander-Abstich (Salamander tapping)
Nach dem Abfahren, insbesondere wenn der Hochofen vollständig neu ausgemauert werden soll (einschließlich Erneuerung der Herdausmauerung), wird der Salamander meist abgestochen. Diese Operation spart Tage und möglicherweise Wochen in der Neuaustauschzeit, die sonst beim Auspressen des schweren Brockens festen Eisens verloren gingen, der sich bildet, wenn das flüssige Metall (das sich im Herd ansammelt, während der Herdbodenblock während der Kampagne erodiert) erstarren darf. Es ist vorzuziehen, so viel Flüssigeisen wie möglich abzulassen, da die Entfernung eines erstarrten Salamanders viele Tage kostet, mit zusätzlichen Risiken der Beschädigung des Hochofens durch den Einsatz von Sprengstoffen.
Der Salamander-Abstich eines Hochofens ist der letzte Abstich, um das letzte Flüssigeisen aus dem Hochofenherd abzulassen. Aufgrund seiner Seltenheit stellt der Salamander-Abstich einen besonderen Job dar, der viel Vorbereitung erfordert. Der Salamander-Abstich wird weitgehend als eine Kunst betrachtet. Wärmeübertragungsberechnungen basierend auf Thermoelementen im Unterherd erlauben die Schätzung der Eindringtiefe des Eisenpools. Dieser Punkt ist jedoch bestenfalls eine Schätzung. Folglich ist die Position des Bohrlochs etwas willkürlich, und ein meist kleiner Teil des Salamanders verbleibt oft im Hochofen nach dem Abstich.
Früher war es schwierig, die bestmögliche Position des Salamander-Abstichlochs zu finden, da Informationen zum Hochofenherdinneren und damit zur Position der Verschleißlinie fehlten. Ohne oder mit unzureichenden Thermoelementdaten war es schwierig, die optimale Position zum Bohren oder Lansen des Salamander-Abstichlochs zu bestimmen. Berufserfahrung wurde normalerweise verwendet, um Bohrposition und -winkel zu bestimmen, um den Salamander zu treffen. Mehr als einmal mussten mehrere Löcher gebohrt und gelanst werden, bevor der Salamander für den Abstichanfang getroffen wurde.
Mit modernen Hochofenherden, die zunehmend mit dichten Thermoelementgittern ausgestattet sind, ist die thermische Berechnung der Position der Verschleißlinie und damit der Salamanderposition möglich geworden. Die Verdichtung des Thermoelementgitters verbessert die Berechnungsgenauigkeit, sodass das Raten, wo der Salamander getroffen werden könnte, nun durch das Wissen ersetzt wird, wo der Bohrer die Verschleißlinie trifft und woher das Roheisen erwartet werden kann. Ein zusätzlicher Vorteil der präziseren Lokalisierung ist die Möglichkeit, die Konstruktion rund um das Salamander-Abstichloch zu verbessern.
Der Salamander-Abstich wird vorzugsweise auf der niedrigsten Ebene durchgeführt, auf der Flüssigeisen im Hochofenherd erwartet werden kann. Normalerweise ist das Salamander-Abstichloch irgendwo knapp unter dem Gießhallenboden positioniert und meist in einem schwer zugänglichen Bereich, voller Rohrleitungen, Kabel etc. Dieser schwer zugängliche Bereich hat auch unzureichende oder schlecht zugängliche Fluchtwege und stellt einen gefährlichen Bereich für den Bediener dar, der das Salamander-Abstichloch bohrt oder lanst. Wichtige Aspekte beim Salamander-Abstich sind: (i) Lage des Salamander-Abstichlochs, (ii) Umweltaspekte (normalerweise große braune Wolken) und (iii) Abstich von maximalem flüssigem Salamandereisen.
Der Salamander-Abstich wird immer so organisiert, dass so viel Flüssigeisen wie möglich aus dem Herd abgelassen und als Roheisenzuschlag im Stahlwerk verwendet wird.
Früher wurden Salamander nach dem Abfahren und nachdem die Hochofen vollständig vom Wind genommen waren, abgestochen. Als Ergebnis hatte der Salamander nur seinen eigenen ferrostatischen Druck als treibende Kraft, um aus dem Hochofen zu kommen.
Zu den initialen Vorbereitungen für den Salamander-Abstich gehören: (i) Bohren einer vorgegebenen Distanz in den Ofenboden unter den Herdstäben, und (ii) Einbau einer Rinne oder eines Läufers für das Eisen. Wenn alles bereit ist, wird eine lange Sauerstofflanze in das Bohrloch eingeführt und das verbleibende Mauerwerk in den Eisenpool durchgebrannt. Meist fließt das Eisen langsam, und mehrere Stunden werden benötigt, um die Ansammlung zu leeren, die bis zu 400–600 Tonnen betragen kann.
Nicht das vollständige Durchbohren des Salamander-Abstichlochs in das Flüssigeisen und das Lansen des letzten Teils führt zu einem undefinierten Abstichlochdurchmesser und manchmal zu langsam laufenden Abstichen. Diese langsam laufenden Abstiche können auch durch eine verringerte Roheisentemperatur des Salamanders verzögert werden, verursacht durch den Effekt des Herdkühlsystems während der Wartezeit zwischen Ende des Abfahrens und Beginn des Salamander-Abstichs.
Das Salamander-Roheisen wird meist zu den Roheisenpfannen (normalerweise Torpedopfannen) mit Läufen geführt, die mit Dammplatten ausgekleidet sind. Dies ermöglichte ein kontrolliertes Befüllen von bis zu drei Roheisenpfannen, da keine Möglichkeit besteht, zu einer Pfannenposition stromaufwärts zurückzuschalten.
Ein kippbarer Laufer kann auch verwendet werden, um eine unbegrenzte Anzahl an Roheisenpfannen zu wechseln, aber sein Nachteil ist die zusätzliche erforderliche Höhe, die den Salamander-Bohrwinkel verringert. Die Verwendung des kippbaren Läufers erfordert einen gebogenen langen Laufer, um einen Querstrom in der Mitte des kippbaren Läufers zu erhalten, und der kippbare Laufer muss betätigt werden.
Ein wichtiger Aspekt zur Verbesserung des Salamander-Abstichs ist die Beseitigung der Sicherheitsrisiken, da in den meisten Fällen das Salamander-Abstichloch in einem schwer erreichbaren und beengten Bereich liegt, mit schwierigen Fluchtwegen, inhärent durch ihre Position direkt unter dem Gießhallenboden.
Um zu prüfen, ob der Ofen vollständig von Flüssigeisen entleert wurde, wird an manchen Orten ein sekundäres Sicherheits-Salamander-Abstichloch konstruiert, wobei das Salamander-Flüssigeisen in einer offenen Grube gesammelt wird. Dieses Abstichloch wird geöffnet, wenn der Fluss vom Haupt-Salamander-Abstichloch nachlässt. Sehr geringe Mengen Salamandereisen werden vom zweiten Abstichloch erwartet, aber es hilft bei der vollständigen Entleerung des Herdes.
Herstellungsprozess
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Optimierte Hochofen-Beschickungssysteme für Effizienz und Sicherheit
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Schlüsselfaktoren für den Koksverbrauch im Hochofenbetrieb