



Optimierung des Hochofenbetriebs zur Verlängerung der Kampagnenlebensdauer
Betriebspraktiken und Kampagnenlebensdauer eines Hochofens
Die Kosten für den Wiederaufbau oder die Neuaustauschung eines Hochofens (BF) sind extrem hoch. Daher sind Techniken zur Verlängerung der BF-Kampagnenlebensdauer von großer Bedeutung und müssen aktiv verfolgt werden.
Große BF weisen in der Regel eine etwas höhere Kampagnenleistung pro Volumeneinheit auf. Dieser Unterschied resultiert daraus, dass größere BF meist moderner konstruiert und besser automatisiert sind. Da die Rentabilität eines integrierten Stahlwerks von einer kontinuierlichen Roheisenversorgung (HM) abhängt, gewinnt bei Anlagen mit wenigen großen Öfen die lange Kampagnenlebensdauer entscheidende Bedeutung.
Techniken zur Verlängerung der BF-Kampagnenlebensdauer
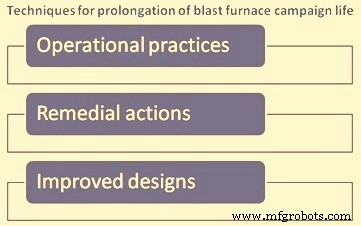
Die Maßnahmen zur Verlängerung der BF-Kampagnenlebensdauer (Abb. 1) lassen sich in drei Kategorien einteilen:
- Betriebspraktiken – Die Steuerung des BF-Prozesses hat maßgeblichen Einfluss auf die Kampagnenlebensdauer. Der BF muss nicht nur zur Deckung des Produktionsbedarfs, sondern auch zur Maximierung seiner Lebensdauer betrieben werden. Daher ist es notwendig, die Betriebspraktiken im Verlauf der Kampagne und als Reaktion auf Problemzonen anzupassen, um die Lebensdauer zu maximieren.
- Sanierungsmaßnahmen – Sobald Verschleiß oder Schäden, die die BF-Lebensdauer beeinträchtigen, erkennbar werden, müssen ingenieurtechnische Reparaturtechniken eingesetzt oder entwickelt werden, um die Kampagnenlebensdauer zu maximieren.
- Verbesserte Konstruktion – Sobald verbesserte Materialien und Ausrüstungen verfügbar sind, sollten diese in zukünftige Wiederaufbauten einfließen, um die Lebensdauer kritischer BF-Bereiche zu verlängern, sofern dies kosteneffizient ist.
In diesem Artikel werden die Betriebspraktiken für eine verbesserte Kampagnenlebensdauer erläutert. Die den BF-Lebenszyklus beeinflussenden Betriebspraktiken werden im Folgenden beschrieben.
Produktivität
Die Produktivität eines BF wird üblicherweise in Tonnen (t) Roheisen pro BF-Volumeneinheit (m³) und Tag ausgedrückt. Hohe Produktivität bedeutet erhöhten Materialdurchsatz bei höheren Sinkgeschwindigkeiten der Möller, mit verstärkter Herdaktivität zur Abfuhr der größeren Flüssigmengen. Die Betriebsstabilität leidet, wenn der BF stark gefahren wird: Der Möllerabstieg wird ungleichmäßiger, die Schmelzzone liegt höher. Dies beschleunigt den Wandverschleiß. Der erhöhte Flüssigproduktdurchsatz beschleunigt den Herdverschleiß und führt zu anspruchsvolleren Abstichbedingungen.
Niedrige Produktivität geht mit längeren Perioden reduzierter Heißwindmenge einher, was zu verminderter Blasteindringtiefe und erhöhtem Gasaufstieg an der BF-Wand führt, sofern keine geeigneten Anpassungen der Möllerverteilung vorgenommen werden. Lange Produktionspausen wirken sich meist nachteilig auf den Herdzustand aus.
Betrachtet man die Produktivitätsniveaus von BF mit langer Kampagnenlebensdauer, zeigt sich, dass diese Öfen den Großteil der Kampagne nicht an ihrer maximalen Leistungsgrenze gefahren wurden. Der gemeinsame Nenner ist ein stabiler, konstanter Betrieb mit Praktiken zur Überwachung und zum Schutz von Wänden und Herd. Ein solcher Betrieb lässt sich leichter bei Produktionsniveaus unter dem Maximum erreichen. Einen universellen Produktivitätsindex (t/m³/Tag) dafür zu definieren, ist schwierig, da der Index auch von anderen Faktoren als der Fahrweise abhängt: BF-Innengeometrie, Zustand des Feuerfestverschleißes, lokale Betriebsbedingungen, Wartungsintervalle etc.
Zur Maximierung der Kampagnenlebensdauer bedarf es einer Strategie, die einen stabilen, kontrollierten BF-Betrieb ermöglicht. Viele BF-Wiederaufbauten sahen eine Vergrößerung des Innenvolumens vor – nicht zur Steigerung der Produktion, sondern um Produktionsziele bei niedrigeren Produktivitätsniveaus zu erreichen und damit das Potenzial für stabileren Betrieb und längere Kampagnenlebensdauer zu schaffen.
Häufige BF-Stillstände reduzieren zwar die Produktivität, verkürzen aber auch die Kampagnenlebensdauer durch die übermäßige Anzahl an An- und Abfahrvorgängen. Die Kampagnenleistung pro Volumeneinheit sinkt überproportional zum prozentualen Stillstandsanteil. Lange Kampagnen, gemessen an diesem Kriterium, werden am besten durch kontinuierlichen BF-Betrieb ohne längere Stillstände erreicht.
Kurzfristige Produktivitätsreduzierungen sind zudem notwendig, um erkannte Problemzonen am BF zu bearbeiten, die Ofenintegrität zu schützen und ein vorzeitiges Kampagnenende zu vermeiden.
Möller (Burden)
Für einen stabilen BF-Betrieb bei angemessener Produktivität ist qualitativ hochwertiger Koks unverzichtbar. Tatsächlich ist Koks einer der Hauptgründe für schlechte Betriebsperioden. Schlechte Betriebsperioden führen oft zu unregelmäßigen, sogar „kalten“ Betriebszuständen, die potenziell destruktiv für die BF-Ausmauerung und damit für die Kampagnenlebensdauer sind.
Koks muss fest und stabilisiert sein, um das Gewicht der Möller mit minimalem mechanischem Abbau zu tragen. Er muss ausreichend groß und eng klassiert sein, mit minimalem Feinanteil, um ein durchlässiges Bett zu schaffen, durch das Flüssigkeiten ungehindert in den Herd abtropfen können, ohne den aufsteigenden Gasstrom zu behindern. Eine gleichmäßige Korngröße ist nötig, um unerwünschte Permeabilitätsschwankungen zu vermeiden und das Konzept variierender Koks-Schichtdicken über den BF-Radius zur Steuerung des radialen Gasflusses zu unterstützen. Der Koks muss ausreichend unempfindlich gegenüber Lösungsverlust sein, unter diesen Bedingungen seine Festigkeit behalten und alkaliarm sein, um die Alkali-Vergasung im Windkreis zu minimieren, die sich nachteilig auf Koksabbau und Ofenfeuerfest auswirkt. Schwankungen im Koksfeuchte- und Kohlenstoffgehalt müssen kontrolliert werden, um ihren Einfluss auf den thermischen Prozesszustand zu minimieren.
Bei hohen Tuyère-Kohlenwasserstoff-Einspritzraten sinkt der Koksanteil in der Möller entsprechend, wodurch die Koksqualität noch wichtiger wird.
Eine universelle Koksqualität für stabilen Betrieb und lange BF-Lebensdauer festzulegen, ist schwierig, da nicht nur unterschiedliche Betriebsarten unterschiedliche Koksanforderungen haben, sondern auch die physikalischen Eigenschaften je nach Probenahmepunkt zwischen Kokerei und BF variieren.
Bei Verwendung von Koks aus mehreren Quellen sind entweder ausreichende Mischung oder diskontinuierliches Laden der verschiedenen Koksarten essenziell, da schwankende Anteile unterschiedlich beschaffener Koks zu instabilen BF-Bedingungen führen.
Koks im BF-Zentrum ersetzt allmählich den „Dead Man“ und den Koks im Herd, der durchlässig bleiben muss, um den Flüssigkeitsabfluss über die Herdmitte zu ermöglichen. Dies vermeidet übermäßigen peripheren Roheisenfluss im Herd, der zu starkem Feuerfestverschleiß an der Sohlenwandung führen kann. Ein Anstieg der Herdbodentemperatur in der Mitte korreliert meist mit wachsender Dead-Man-Koksgröße, was auf erhöhte Herdmitteaktivität hinweist. Die Sieböffnung der Kokssiebe ist ein wichtiger Parameter für die Erhaltung der Herddurchlässigkeit. Es ist meist vorteilhaft, die Sieböffnung zu vergrößern und den anfallenden Feinkoks, gemischt mit der Erzmöller, fern der BF-Zentrallinie zu laden.
Ziel der Verwendung hochwertigen Koks ist es, sicherzustellen, dass großer Koks die unteren BF-Bereiche erreicht. Zur Überwachung ist es wünschenswert, den Koks gelegentlich auf Tuyèrenhöhe zu proben, um den Koksabbau im Ofen zu beurteilen. Dies erfolgt üblicherweise während geplanter Wartungen. Eine große Koksprobe wird aus einer Tuyèrenöffnung entnommen und ihre Eigenschaften mit einer Probe des entsprechenden Zuschlagskoks verglichen. So lassen sich auch andere den Koksgröße beeinflussende Faktoren identifizieren.
Guter, konsistenter Koks und die Überwachung sowohl der Möllerlinie als auch des Bosh-Koks sind eindeutig eine wichtige Strategie für lange Kampagnenlebensdauer.
Erzmöller-Mischung
BF werden mit einer Vielzahl von Erzmöller-Komponenten betrieben: Sinter, Pellets, grobes Eisenerz (SIO) etc. Zudem kommen verschiedene Flußmittel in der Erzmöller zum Einsatz.
Kleinere Mengen weiterer Materialien wie Rücklaufschrott, Eisenfeinstäube, Walzzunder, Konverterschlacke, Ilmenit, recycelte Abfälle oder sogar direktreduziertes Eisen oder granuliertes Eisen werden manchmal in der Erzmöller verwendet. Deren Einsatz hängt meist von lokalen Faktoren ab.
Integrierte Stahlwerke verfügen normalerweise über Sinteranlagen, weshalb BF in diesen Werken einen hohen Sinteranteil in der Möller verwenden, wobei der Rest hauptsächlich aus SIO und/oder Pellets besteht. Pellets werden in manchen Werken für den Mölleranteil wegen ihrer überlegenen Eigenschaften bevorzugt.
Weltweit variiert der Pelletanteil in der BF-Möller zwischen 0 % und 100 %. Erfahrungen in verschiedenen Werken zeigen, dass BF mit hohem Pelletanteil höheren Wärmelastschwankungen im unteren Schacht und Bosh ausgesetzt sind, was zu übermäßigem unteren Schacht- und Bosh-Verschleiß und kürzerer Kampagnenlebensdauer führt. Ein Grund dafür ist die unzureichende Kontrolle der Möllerverteilung. Pellets haben einen deutlich niedrigeren Ruhewinkel als Sinter oder Koks und rollen bei Landung auf einer geneigten Möllerlinie leicht ab. Dies führt zu einer relativ dicken Erzschicht in Richtung BF-Mitte, die übermäßigen Gasfluss an der BF-Wand begünstigt.
Dieser Situation wird mit hochdichter Kühlung im unteren Schacht und verbesserter Möllerverteilungsausrüstung entgegengewirkt. Schwankende untere Stabtemperaturen, vermehrtes Rutschen und Roheisentemperaturschwankungen bei Pelletzuladung müssen durch Möllerverteilungssteuerung, Mittenkoksaufladung und Zugabe von Nusskoks zu den Pellets kontrolliert werden.
Ein wichtiger Aspekt der einzelnen Möllerkomponenten sind die Erweichungs- und Schmelzeigenschaften. Der Hauptteil des Druckverlusts über einen BF liegt im Bereich, in dem die Erzmöller erweicht, schmilzt und durch das Koksbett abtropft, durch das die Gase aufsteigen. Ein breiter Schmelz- und Erweichungsbereich verursacht erhöhten Druckverlust und eine große kohäsive Zone, die auf die untere Schachtmauer trifft und die Feuerfeststeine über einen größeren Bereich als erwünscht hohen Temperaturen aussetzt. Niedrigere Wandtemperaturen und/oder weniger Temperaturschwankungen verlängern die Lebensdauer der Schachtmauersteine.
Die Schmelz- und Erweichungseigenschaften einer mehrkomponentigen Möller unterscheiden sich von denen der Einzelkomponenten. Daher sind Schmelz- und Erweichungstestdaten nicht nur für die einzelnen Möllerbestandteile, sondern auch für den geplanten Erzmix zur Unterstützung der Möllerauswahl zu berücksichtigen.
Zur Minimierung thermischer und chemischer Schwankungen ist eine homogene Möller wünschenswert. Die Möllerkomponenten sollten so innig wie möglich gemischt sein. Dies hängt von der Anzahl der Möllerkomponenten und dem individuellen Ladesystem ab, lässt sich aber meist in angemessenem Grad durch Auswahl der Lagerbunker und der Entladereihenfolge erreichen.
Stabiler BF-Betrieb und lange Kampagnenlebensdauer sind mit unterschiedlichen Möllern möglich, sofern die Materialqualität konsistent ist und ausreichende Wandkühlleistung sowie ordnungsgemäße Verteilungssteuerung vorhanden sind.
Qualität der Erzmöller
Ein durchlässiger BF ist für stabilen Betrieb notwendig. Wichtig ist, dass die Erzmöller fest, eng klassiert und effizient gesiebt ist, um Feinanteile zu entfernen. Sie darf im Schacht nicht übermäßig zerfallen und zusätzliche Feinteile erzeugen. Sie muss ausreichend porös, reduzierbar und von einer Größe sein, die eine effektive Reduktion bis zum Erreichen der Erweichungszone ermöglicht. Dadurch wird die kohäsive Zone weniger restriktiv, mit weniger FeO-reicher Schlacke, und die thermische Belastung in den unteren BF-Bereichen sinkt, was einen ruhigen Betrieb fördert.
Die Erweichungs- und Schmelzeigenschaften der Erzkomponenten haben wichtigen Einfluss auf den BF-Betrieb. Restriktionen in der kohäsiven Zone und schlechte Schmelzeigenschaften können zu unregelmäßigem Möllerabstieg, instabilem Betrieb und Temperaturschwankungen führen. Diese Bedingungen verkürzen wahrscheinlich die BF-Wandlebensdauer.
Es gibt keinen standardisierten Erweichungs- und Schmelztest, und es werden viele Indizes für die Darstellung der Erweichungs- und Schmelztemperaturen zitiert: Beginn der direkten Reduktion, Druckverlust beim Schmelzen, Menge des abgetropften Materials etc.
Möllerverteilung
Die Möllerverteilung ist einer der Hauptfaktoren, die die BF-Kampagnenlebensdauer beeinflussen. Sie wirkt sich nicht nur auf die Betriebsstabilität aus, sondern steuert durch die Bestimmung des radialen Gasflusses im BF maßgeblich die Verschleißrate der BF-Wände.
Generell wird der radiale Gasfluss durch das Erz-zu-Koks-Verhältnis in der Möller gesteuert, da die Koksgröße meist größer ist. Dies wird normalerweise durch diskontinuierliches Laden in Schichten und Variation der Schichtdicke über den BF-Radius erreicht. Der Schutz der BF-Wände wird dadurch erreicht, dass der Anteil der Erzschicht an der Wand erhöht wird, was die von der Wandkühlung abgeführte Wärmemenge verringert. Es gibt jedoch eine Grenze für den Anteil an Erzmaterial nahe der BF-Wand, um die Bildung einer inaktiven Schicht zu vermeiden, die Wandanbackungen begünstigen und unvorbereitete Möller in die unteren BF-Bereiche lassen sowie die Tuyère-Verluste erhöhen könnte. Der Koksanteil im BF-Zentrum muss ausreichen, um stabilen BF-Betrieb bei der gewünschten Produktionsrate zu ermöglichen. Ein großer Koksanteil schafft einen relativ durchlässigen Bereich mit weniger absteigenden Flüssigkeiten, was den Einsatz maximaler Windmengen ohne große Blasdruckschwankungen und unregelmäßigen Möllerabstieg erlaubt.
Der Koks im BF-Zentrum ersetzt den Koks im Herd, und ein koksreiches, durchlässiges Zentrum begünstigt einen durchlässigen Herd, der den Flüssigkeitsfluss über den Herd steuert. Der zentrale Koks-Schornstein darf nicht unnötig breit sein, da sonst Ineffizienz resultiert und bestimmte Teile des Ofenkopfs durch übermäßig hohe Wärmekapazität des aufsteigenden Gases beschädigt werden können.
Split-Size-Ladung (Split size charging)
Fortgeschrittene Verteilungsanlagen erlauben zusätzliche Steuerung der Möllerverteilung durch Nutzung mehrerer Korngrößenbereiche eines Materials. Eine gängige Praxis ist das Laden von Feinerzmaterial, oft aus Absiebungen der Haupterzmöller. Feinteile werden separat in kleinen Mengen nahe der BF-Wand geladen, um eine lokale Permeabilitätsreduzierung und damit Wandschutz zu erreichen. Das Laden eines separaten Feinmaterialbatches reduziert meist die Ladekapazität des BF.
Nusskoks (Nut coke)
Ein flexibles Ladesystem ermöglicht den Einsatz von Nusskoks (typische Größe 10–30 mm). Das Laden von Nusskoks, gemischt in die Erzmöller und positioniert im Mittelradius, verbessert den Betrieb durch gesteigerte Reduktionswirkung und Permeabilität der Erzschicht in der kohäsiven Zone. Es resultiert in verbesserter Permeabilität und reduzierten Bauchtemperaturen. Nusskoks an der Wand, zwischen zwei Erzzuladungen eingeschichtet, verhindert einen inaktiven Wandbereich bei Feinerzladung an der Wand. Nusskoks wird den Pellets zugesetzt, um deren Ruhewinkel zu erhöhen und damit den Erzmölleranteil im BF-Zentrum zu verringern.
Größensegregation (Size segregation)
Viele Ladesysteme erzeugen einen gewissen Grad an Größensegregation in den Zuschlagstoffen. Wenn das zuerst entladene Material feiner und das letzte grober ist, kann diese Eigenschaft zur Verbesserung der radialen Größenverteilung und damit des radialen Gasflusses genutzt werden. Diese Segregation tritt generell bei bandbeschickten Öfen eher auf als bei Skip-beschickten und ist mit einem glockenlosen Ofenkopf (bell-less top) besser kontrollierbar. Geeignete Modifikationen am Ladesystem können die gewünschten Segregationseigenschaften verstärken.
Zusätzliche radiale Größensegregation kann durch Abrollen an einer geneigten Möllerlinie entstehen. Größensegregation kann auch die Schmelz- und Erweichungseigenschaften der Möller entlang des BF-Radius verändern, wenn eine Komponente einen anderen Größenbereich und eine andere Chemie aufweist.
Einige Ladesysteme erzeugen umfängliche Schwankungen in der Möllerverteilung. Diese Schwankungen sind durch Konstruktion oder Betrieb zu minimieren.
Mittenkoksladung (Centre coke charging)
Ein großer Koksanteil im BF-Zentrum ist meist nötig, um ausreichende Mittenarbeit für stabilen Betrieb zu gewährleisten. Dies gilt besonders bei hohen Produktivitäten und bei Betrieb mit hohen Tuyère-Kohlenwasserstoff-Einspritzraten. Ein rein koksbasierter Betrieb im Ofenzentrum ist jedoch weniger brennstoffeffizient, weshalb Techniken entwickelt wurden, um die Breite dieses Mittenkoksbereichs zu minimieren. Bei einem glockenlosen Ofenkopf wird dies durch Laden eines kleinen Koksbatches bei vollständig abgesenktem Drehrohr erreicht.
Ein durchlässiges Koksbett im Herd ist notwendig, um den Flüssigkeitsfluss über die Herdmitte zu fördern und den peripheren Fluss zu reduzieren, der übermäßigen Seitenwandverschleiß verursachen kann. Der Koks im Dead Man und Herd wird allmählich durch Koks aus dem Ofenzentrum ersetzt. Mittenkoksladung reduziert den Erzmölleranteil im BF-Zentrum und verbessert die Herddurchlässigkeit. Diese kann durch Laden von größerem, stabilisiertem Koks in der Mitte weiter verbessert werden.
Schlundpanzer-Lebensdauer (Throat armour life)
Für lange Kampagnenlebensdauer ist es wichtig, den Verschleiß des festen Schlundpanzers durch direkten Aufprall der Möllermaterialien zu minimieren. Zwar ist eine Reparatur des Schlundpanzers oder der Einbau von Schutzplatten möglich, dies kann jedoch lange Wartungsstillstände erfordern, die selbst der Ofenlebensdauer schaden können. Daher sind Möllerverteilung und Möllerlinienhöhe so zu wählen, dass solcher Mölleraufprall vermieden wird.
Roheisenqualität (Hot metal quality)
Beim Betrieb ohne schützenden Erstarrungskranz (Skull) im Herd wird der Herdkohlenstoff meist durch Lösungsangriff von Eisen und Schlacke abgebaut. Eine frühe Karburisierung des Eisens, bevor es die Herdfeuerfest berührt, minimiert solchen Herdverschleiß.
Für frühe Karburisierung ist eine verlängerte Kontaktzeit zwischen Flüssigkeiten und Koks nötig. Bei gegebener Produktivität kann dies durch eine höhere Tropfzone und einen höheren Dead Man mit höherer kohäsiver Zone gefördert werden. Dies führt normalerweise zu einem Anstieg des Roheisensiliziums (Si). Generell sinkt der Kohlenstoffsättigungsgrad mit steigendem Si-Gehalt. Folglich nähert sich das Roheisen bei höheren Si-Gehalten für gegebene BF-Größe und Roheisentemperatur der Sättigung.
Zudem erhöht ein Anstieg des HM-Si die Flüssigustemperatur des Roheisens und verringert dessen Fließfähigkeit. Dies neigt dazu, die Fließgeschwindigkeit im Herd zu reduzieren und die Bildung einer erstarrten Schicht auf der Herdfeuerfest zu begünstigen.
Bei niedrigeren Roheisentemperaturen ist der Kohlenstoffsättigungsgrad des Eisens niedriger und wird früher erreicht. Niedrige Roheisentemperatur hat den zusätzlichen Vorteil erhöhter Eisenviskosität, die den peripheren Fluss reduziert und die Neigung zur Auflösung schützender Skulls und zum Eindringen in feine Risse und Poren verringert.
Höheres HM-Si und niedrigere HM-Temperatur sind schwer gleichzeitig zu erreichen, da eine höhere kohäsive Zone meist zu einem wärmeren Ofen führt, aber der Gesamteffekt ist, dass das in den Herd eintretende Roheisen der Kohlenstoffsättigung näher kommt. Eine Reduzierung des hohen Topdrucks führt wahrscheinlich zu einem leichten Si-Anstieg, ohne den thermischen Zustand des BF zu beeinflussen. Die Wahrscheinlichkeit der Herdkohlenstoffauflösung ist bei höheren Si-Werten geringer.
Tuyèrendurchmesser (Tuyere diameter)
Der Tuyèrendurchmesser wird so gewählt, dass für gegebene Betriebsbedingungen ausreichende Blasteindringtiefe gewährleistet ist und übermäßiger Gasaufstieg an den BF-Wänden verhindert wird. Die Wahl der Tuyèrengröße beeinflusst den Grad der Mittenarbeit des BF und den Schutzgrad der Bosh- und unteren Schachtwände. Es ist meist notwendig, den Tuyèrendurchmesser um den BF herum zu variieren, um einen umfänglichen Gasflussausgleich zu gewährleisten.
Obwohl Tuyèrengrößen sorgfältig gewählt werden, wird bei einem Tuyèrenwechsel oft ein signifikanter Durchmesserzuwachs beobachtet, insbesondere bei langen Lebensdauern. Dies beeinflusst beide oben genannten Faktoren, und es ist im Hinblick auf die Kampagnenlebensdauer vorteilhaft, Tuyèren nach einer bestimmten Periode zu wechseln – nicht nur, um den Effekt des Tuyèrenverschleißes zu minimieren, sondern auch die Wahrscheinlichkeit von Wassereintritt in den BF und die Anzahl ungeplanter Abstichperioden zum Wechsel defekter Tuyèren zu verringern.
Der Durchmesser der direkt über dem Abstichloch liegenden Tuyèren wird oft reduziert oder die Tuyèren sogar geschlossen, um ruhiges Abstichen zu fördern und die Roheisenproduktion über dem Abstichloch zu reduzieren.
Der Tuyèrendurchmesser wird oft lokal reduziert, als Reaktion auf hohe Herdseitenwandtemperaturen, um den Tropffluss und die Herdaktivität im Problemzone zu verringern. Dies geschieht durch Einbau von Tuyèreneinsätzen oder durch Tuyèrenwechsel. In schweren Fällen oder als kurzfristige Notmaßnahme können die betroffenen Tuyèren durch Verstopfen mit Ton geschlossen werden. Dies bewirkt oft eine schnelle Senkung der entsprechenden Herdseitenwandtemperaturen.
Gießhallpraktiken (Cast house practices)
Gießhallpraktiken spielen eine wichtige Rolle bei der Steuerung des Flüssigkeitsflusses im Herd und der Vermeidung hoher Flüssigkeitsstände, die in den Windkreis eingreifen, die Blastverteilung beeinträchtigen oder sogar Tuyèren- oder Windrohrschäden verursachen können. Diese Faktoren können die Betriebsstabilität beeinflussen, zu Abstichperioden führen und potenziell die Kampagnenlebensdauer beeinträchtigen.
Abstichlochlänge (Tap hole length)
Bei einem längeren Abstichloch werden die Flüssigprodukte nicht nur tiefer im Herd, sondern auch von einem Punkt näher an der Herdmitte abgezogen. Dies reduziert den peripheren Fluss nahe dem Abstichloch und damit den Verschleiß der Herdseitenwand. Um die Abstichlochlänge zu verlängern, muss über einen Zeitraum die Menge des injizierten Abstichmasses erhöht werden, um die Größe des „Pilzes“ (mushroom) an der BF-Innenseite progressiv zu vergrößern, was auch die Feuerfest unterhalb des Abstichlochs schützt. Bei kurzer Abstichlochlänge und abwechselndem Abstich von weit auseinanderliegenden Abstichlöchern nehmen die Seitenwandtemperaturschwankungen zu, was potenziell die Feuerfesterosion erhöht.
Hohe Herdbodentemperaturen können durch Verlust einer erstarrten Schicht und/oder Herdkohlenstoffauflösung auftreten, während die Herdseitenwandtemperaturen zufriedenstellend sind. In solchen Fällen kann es notwendig sein, das Abstichloch zu verkürzen, indem die injizierte Abstichmassenmenge verringert und möglicherweise die Abstichlochneigung reduziert wird. Dies hilft, den Roheisenfluss nahe der BF-Mitte zu reduzieren und die im Herd verbleibende Flüssigkeitsmenge auf dem Herdboden zu erhöhen.
Abstichlochdurchmesser (Tap hole diameter)
Der für eine gegebene Produktivität notwendige Abstichlochdurchmesser hängt von BF-Parametern ab: Anteil der Abstichzeit, Topdruck, Schlackenvolumen, Herdkoksgröße, Flüssigkeitsviskositäten und Eigenschaften des Abstichmasses. Ist das Abstichloch für eine gegebene Produktionsrate zu klein, lässt sich der Ofen nicht trocken abstichen. Ist es zu groß, können weniger Flüssigprodukte während eines Abstichs entfernt werden, da das Abstichloch vorzeitig ausbläst, weil die Flüssigkeiten über dem Abstichloch entfernt werden, bevor die Flüssigkeiten auf der gegenüberliegenden Herdseite durch das Koksbett absinken können. In beiden Fällen bleibt der Flüssigkeitsstand im Herd hoch und beeinträchtigt letztlich den stabilen Betrieb. Daher ist die optimale Abstichlochgröße erforderlich, die aus Erfahrung ermittelt wird.
Bei Einzelabstichloch muss die Größe so gewählt werden, dass der BF trocken abgestochen werden kann und ausreichend Zeit für die Aushärtung des Abstichmasses zwischen den Abstichen bleibt. Bei BF mit alternierenden Abstichlöchern können unter bestimmten Betriebsbedingungen unterschiedliche Abstichlochgrößen nötig sein, um die Entwässerung über den Ofen zu gewährleisten.
Bei einem Mehrfachabstichloch-BF mit Herdbodenverschleiß kann es wünschenswert sein, den Abstichlochdurchmesser zu vergrößern. Dies, zusammen mit einer Verringerung der Abstichlochlänge, reduziert den Eisenfluss über den Herdboden und erhöht das Restroheisen im Herd am Abstichende, wodurch die Bildung einer erstarrten Schicht auf dem Herdboden gefördert wird.
Abstichmasse (Tap hole mass)
Die Eigenschaften der Abstichmasse sind wichtig für den BF-Betrieb. Die Masse muss schnell erstarren und zwischen den Abstichen vollständig aushärten, um ein starkes, langlebiges Abstichloch zu schaffen. Die Abstichmasse muss gute Haftungseigenschaften haben, um eine starke, permanente Struktur aufzubauen, die dem Flüssigkeitsfluss widersteht und die Herdfeuerfest unterhalb des Abstichlochs schützt.
Anzahl, Position und Leistung
Hohe Produktivität kann an einem mittelgroßen BF mit Einzelabstichloch erreicht werden. Mehrere Abstichlöcher bieten jedoch Vorteile, die bei höheren Produktionsniveaus notwendig werden. Abwechselndes Abstichen von gegenüberliegenden Seiten des Ofens führt zu effektiverer Herdentwässerung und gibt dem Abstichmasse längere Zeit zur vollständigen Aushärtung, was zu einem langlebigeren Abstichloch führt. Das Vorhandensein von zwei Abstichlöchern ermöglicht die Hauptsanierung eines Hauptroheisenläufers ohne Abstichperiode. Wenn Heißstellen an der Herdwand eines Mehrfachabstichloch-BF auftreten, kann möglicherweise ein alternatives Abstichloch verwendet werden, das keinen peripheren Fluss im erosiven Bereich begünstigt. Seitenwandverschleiß durch peripheren Fluss wird bei einem Mehrfachabstichloch-Ofen gleichmäßiger über den Umfang verteilt.
Für einen großen, hochproduktiven BF sind vier Abstichlöcher vorzuziehen, die ein gegenüberliegendes Paar im Betrieb erlauben, während ein Laufer repariert wird und der andere in Bereitschaft steht. Um den Seitenwandverschleiß auszugleichen und die vollständige Herdentwässerung zu fördern, sollten diese idealerweise im 90°-Abstand angeordnet sein.
Abstichhäufigkeit und -rate (Casting frequency and rate)
Die Abstichrate wird durch den verwendeten Abstichbohrerdurchmesser, die Verschleißeigenschaften der Abstichmasse, den Topdruck, die Viskosität der Flüssigkeiten und die Anzahl der genutzten Abstichlöcher bestimmt. Mit modernen Hochleistungs-Abstichmassen besteht die Tendenz, die Anzahl der Abstiche zu reduzieren, was die Abstichbetriebskosten senkt. Durch Verringerung der Abstichrate sinken die Flüssigkeitsgeschwindigkeiten im Herd, dauern aber länger an. Bei einem Mehrfach-Gießhallen-BF besteht die Möglichkeit, gleichzeitig von gegenüberliegenden Abstichlöchern abzustichen (Überlappabstich / lap casting), sofern die Abstichmasse in kürzerer Zeit als der Abstichdauer vollständig aushärtet und Personal sowie Logistik dies ermöglichen. Diese Technik reduziert die Fließgeschwindigkeiten im Herd, wird aber oft nur bei hohem Flüssigkeitsstand oder vor der BF-Abschaltung eingesetzt.
Lange Abstichverzögerungen müssen auf jeden Fall vermieden werden, um Störungen des BF-Betriebs zu minimieren. Dies erfordert gute Konstruktion und zuverlässigen Betrieb der Gießhallenausrüstung, gute Gießhallpraktiken und gut koordinierten Transport der Roheisenpfannen.
Alkalien und Zink (Alkalis and zinc)
Alkalimetalle und Zink haben eine schädliche Wirkung auf den BF-Prozess und die Feuerfestmaterialien. Die Möller soll Alkalien und Zink auf einem minimal wirtschaftlichen Niveau enthalten. Normalerweise werden Alkalien und Zink auf unter 5 kg/t HM kontrolliert (Best Practice: 2 kg/t HM), aber durch Kondensation von Alkalidampf auf der absteigenden Möller kann sich eine große rezirkulierende Last im BF aufbauen. Dies führt zu vermehrtem Sinterabbau und Kokszerfall und begünstigt die Bildung von Wandanbackungen, was alles zu unregelmäßigem Möllerabstieg und instabilem BF-Betrieb führen kann.
Alkalien und Zink in gasförmiger Form dringen in Risse und Poren der BF-Wandfeuerfest ein. Der resultierende chemische Angriff und thermisches Zyklieren schwächen die Oberflächenschicht der Feuerfest, die schließlich durch die absteigende Möller abgetragen wird, sodass der Prozess sich wiederholt.
Herddissektionen nach Kampagnenende haben gezeigt, dass übermäßiger Verschleiß an der Basis der Seitenwand auftritt und dass sich meist eine spröde Zone zwischen Schale und Heißfläche des Kohlenstoffs bildet. Alkalien und Zink finden sich oft in hohen Konzentrationen in dieser spröden Zone. Verschiedene Abbaumechanismen unter Beteiligung dieser Verbindungen wurden vorgeschlagen. Spannungs- und thermische Risse in der Seitenwand lassen gasförmige Alkalien und Zink eindringen und in den Poren ablagern. Dies führt zu Steinexpansion, Versprödung, weiterer Schwellung und letztlich zur Zerstörung des Feuerfestkörpers. Ein signifikanter Schutz der Feuerfest vor Alkalien und Zink wird erreicht, wenn eine Anbackung oder ein Skull auf der Heißfläche der Feuerfest erstarrt, wodurch die Feuerfest vor chemischem Angriff geschützt wird.
Der Großteil der Alkalien wird in der Schlacke und der Rest im Topgas entfernt. Allerdings spielen Schlackenpraxis, thermischer Zustand und Möllerverteilung eine große Rolle bei der Alkali-Entfernung. Eine Reduzierung der Schlackenbasizität erhöht die im Schlacke entfernte Alkalimenge, ebenso wie eine Erhöhung des thermischen Niveaus des BF oder der Topptemperatur durch Verbreiterung oder Intensivierung der Mittenarbeit. Zudem ist bei gegebener Alkalizufuhr der Koksabbau bei Betrieb mit hoher Tuyère-Kohlenwasserstoff-Einspritzrate wahrscheinlich größer, da die Möllerverweilzeit steigt. Es ist wichtig, dass der Bilanz von Ein- und Austrag von Alkalien und Zink überwacht wird und der BF mit einem thermischen und chemischen Regime betrieben wird, das mit dem Eingangsniveau dieser Elemente verträglich ist, um deren Entfernung in Schlacke und Topgas zu fördern.
TiO₂-Zugabe (TiO2 addition)
Proben der Herdausmauerung am Kampagnenende in BF enthalten normalerweise titanhaltige Ablagerungen. Diese bilden eine schützende Schicht in erosiven Bereichen der Herdseitenwand, im Salamander und in Ziegelporen und -fugen. Das Titan liegt meist als Carbonitride Ti(C,N) vor, eine Mischkristall von Titankarbid (TiC) und Titannitrid (TiN). Daher wird derzeit praktiziert, Titandioxid (TiO₂) in den BF einzubringen, um diese schützenden Schichten zu fördern. Drei Methoden werden normalerweise für die TiO₂-Einbringung verwendet: (i) Zugabe zur Möller, (ii) Einspritzung an den Tuyèren, (iii) Zugabe über die Abstichmasse.
Die häufigste Technik war die Zugabe titanhaltiger Erze (meist Ilmenit) zur Möller. Alternativ kann TiO₂ über den Sinter zugegeben werden, allerdings in geringen Mengen.
Zwei Strategien werden generell für die TiO₂-Zugabe verfolgt. Die erste ist kurativ: TiO₂-Zugabe beginnt erst, wenn hohe Herdtemperaturen auf Herdverschleiß hinweisen. Die andere verfolgt einen präventiven Ansatz und fügt kontinuierlich eine kleine TiO₂-Menge zu, die bei hohen Temperaturen erhöht wird. Die TiO₂-Aufnahme beim präventiven Ansatz beträgt generell 3–5 kg/t HM, was meist bis zu 0,1 % Ti im HM und 1–1,5 % TiO₂ in der Schlacke ergibt. Für kurative Maßnahmen kann die TiO₂-Dosierung bis zu 20 kg/t HM betragen, woraus bis zu 0,3 % Ti im HM und 3,5 % TiO₂ in der Schlacke resultieren können. Dies verursacht Betriebsprobleme durch hohe Schlackenviskosität und Gerüstbildung im Laufer, weshalb so hohe TiO₂-Werte nur für kurze Perioden verwendet werden.
Zur Förderung der Fällung von Ti(C,N) wird die TiO₂-Zugabe manchmal vor einer Abschaltung erhöht, damit das im Herd verbleibende Roheisen in Ti gesättigt wird. Während der Abschaltung kühlt der Herd ab, was die Fällung fördert. Die Wiederaufnahme der Produktion ist bei hohen Ti-Gehalten jedoch schwieriger, da dies Betriebsprobleme schafft.
TiO₂ kann auch durch Einspritzen von TiO₂-Feinstaub durch die Tuyèren zugegeben werden. Vorteile dieser Technik sind: (i) lokalisierte Applikation, (ii) geringere Kosten durch niedrigere TiO₂-Rate, (iii) gute Ergebnisse bei kurzer Einspritzzeit, (iv) unveränderte Möllereigenschaften.
Die dritte Methode der TiO₂-Zugabe ist die Verwendung von Abstichmasse mit TiO₂. Eine solche Masse war teergebunden mit ca. 10 % TiO₂. Offensichtlich ist das Titanoxid in der Abstichmasse in unreduzierter Form gebunden und wird in relativ kleinen Mengen injiziert. Es bestehen jedoch Zweifel, ob es ausreichend reduziert und im HM gelöst wird, um auszufallen, oder ob es ausreichend reduziert und an der Herdseitenwand angebunden wird, um nützlich zu sein.
TiO₂ wird im BF teilweise reduziert und löst sich im HM. Die Löslichkeit ist bei höheren Temperaturen größer. Wenn das Ti im HM der Sättigung nahe ist und die Feuerfest-Heißflächentemperatur in erosiven Bereichen, Rissen und Poren niedriger ist als die HM-Temperatur, fällt Ti als Ti(C,N) aus. Die Technik gelingt eher bei höheren Zugaberaten, aber andere Faktoren können diesen Grundmechanismus stören, einschließlich thermischer Herdzustand, Metall/Schlacke-Chemie und Flüssigkeitsflusseigenschaften.
TiO₂-Zugaben werden normalerweise in Verbindung mit anderen Sanierungsmaßnahmen durchgeführt, wie Produktivitätsreduzierung, Tuyèrenschließung und Erhöhung der Herdkühlintensität. Der direkte Effekt der TiO₂-Zugabe ist daher oft schwer zu bestimmen. Es ist essenziell, regelmäßige, genaue Ti-Bilanzen durchzuführen, um die Technik zu bewerten und den Betrieb zur Förderung der Ti-Retention anzupassen. Die Wirkung hoher Zugaberaten kann sogar nachteilig auf den Ofenbetrieb sein und etwaige Vorteile aufheben.
Die Zugabe von TiO₂ zum Herdschutz sollte normalerweise als Teil eines Herdschutzplans und nicht isoliert betrachtet werden.
Überwachung (Monitoring)
Die Möllerverteilung ist regelmäßig zu überwachen, um Wandschutz und einen stabilen, gut fahrenden BF zu gewährleisten. Änderungen der Betriebsparameter, z. B. Änderungen der Tuyère-Kohlenwasserstoff-Einspritzrate oder der Windmenge, können Anpassungen der Möllerverteilung erforderlich machen. Die Wirkung der Möllerverteilung wird üblicherweise mit verschiedenen Sonden und Instrumenten überwacht.
Zur Maximierung der Kampagnenlebensdauer ist es notwendig, dass die Ladeausrüstung die Möllerverteilung präzise steuern kann. Auch die notwendige Instrumentierung muss installiert sein, um den BF-Betrieb umfassend zu überwachen, damit die Möllerverteilung kontrolliert und technisch fundiert geändert und beurteilt werden kann.
Instrumentierung und Steuerung
Frühwarnung vor Herdproblemen ist entscheidend für die Maximierung der Kampagnenlebensdauer, und Thermoelemente in der Herdseitenwand und im Herdboden sind absolut notwendig, um Herdverschleiß zu überwachen. Geänderte Betriebspraktiken und Maßnahmen zum Herdschutz sind als Reaktion auf steigende Herdtemperaturen zu ergreifen. Herdboden- und Seitenwandtemperaturen können auch Aufschluss über den Flüssigkeitsfluss im Herd geben, einen wichtigen Faktor für Herdverschleiß.
Von Thermoelementen aufgezeichnete Temperaturen werden nur von einem kleinen Bereich um das Thermoelement beeinflusst. Es ist daher von entscheidender Bedeutung, die Thermoelemente in den kritischen Verschleißbereichen zu platzieren. Wichtige Bereiche sind unterhalb der Abstichlöcher und rund um die Basis der Seitenwände, wo das sogenannte „Elefantenfuß“-Verschleißmuster normalerweise auftritt. Eine ausreichende Anzahl an Thermoelementen ist im bestmöglichen Layout zu installieren, um eine so vollständige Abdeckung wie praktikabel zu erreichen. An mehreren Stellen können Thermoelemente in zwei oder drei verschiedenen Tiefen positioniert werden, um das Temperaturprofil in der Feuerfest und damit die Restfeuerfestdicke zu berechnen.
Bewegung von Kohlenstoffblöcken kann Herdboden-Thermoelemente einklemmen, was falsche Heißleiter oder Totalausfall verursacht. Diese Probleme lassen sich durch Einbau der Thermoelemente in Schutzrohre lösen. Thermoelemente sind auch rund um die Abstichlöcher zu positionieren, um Abstichlochzustände und -betrieb zu überwachen.
Zusätzliche Thermoelemente werden oft mitten in der Kampagne in Bereichen bekannter Feuerfestverschleiß installiert, um ein detaillierteres Bild sich entwickelnder Probleme zu erhalten. Ebenso werden Thermoelemente oft in reparierten Bereichen eingebaut, um die Reparatur zu überwachen.
Herdkühlung überwachen (Monitor hearth cooling)
Der Wärmestrom im Herdboden oder in der Stabkühlung kann aus den Wasserdurchflussraten und der Differenz zwischen Ein- und Austrittstemperatur des Wassers mittels Widerstandsthermometern bestimmt werden. Er kann nur eine Anhaltspunkte für den durchschnittlichen Herdverschleiß geben. Er ist besonders in den späteren Phasen einer Kampagne anwendbar, nach Verschlechterung der Thermoelemente. Die Überwachung langfristiger Trends der Herdkühlwassertemperaturen kann Aufschluss über die Effizienz des Kühlsystems geben.
Ofenwandzustände (Furnace wall conditions)
Die Prozessbedingungen an der Ofenwand sind entscheidend für die Kampagnenlebensdauer. Die Wände dürfen nicht hohen Wärmelasten durch übermäßige Gasaufstiegsmengen an der Wand oder durch Eindringen der Schmelzzone in die Wand ausgesetzt sein, was zu schneller Verschlechterung der Feuerfest und Verschleiß der Kühlkörper führt. Andererseits dürfen die Wände nicht so inaktiv sein, dass sich große Anbackungen bilden dürfen, die den ruhigen Möllerabstieg, die Kontrolle der Möllerverteilung und den stabilen BF-Betrieb verhindern. Zur Überwachung der Wandzustände werden verschiedene Methoden eingesetzt.
Die gängigste Methode der Wandüberwachung ist die Verwendung von In-Wand-Thermoelementen, positioniert im Mauerwerk, mit Spitzen in kurzer Distanz zur Heißfläche für gute thermische Ansprache. Die Wandaktivität wird aus dem Temperaturniveau und den Schwankungen überwacht.
Es muss eine gute Abdeckung der Thermoelemente sowohl vertikal als auch umfänglich vorhanden sein, um die Wände adäquat zu überwachen. Typischerweise werden sieben Thermoelementebenen mit jeweils acht umfänglichen Positionen verwendet. Bei einer großen Anzahl an Thermoelementen ist es für den Bediener schwierig, die Variation aller zu überwachen. Durch Verwendung der Temperaturen an vielen Punkten wird normalerweise eine Isothermenkarte erstellt, die Bereiche hoher oder niedriger Temperaturen identifiziert, die auf Feuerfestverschleiß, asymmetrischen Betrieb oder Anbackungsbildung hinweisen. Das dynamische Temperaturverhalten wird auch genutzt, um Bildung, Verlust und Ausdehnung einer Anbackung vorherzusagen.
Schlund- oder Hautthermoelemente werden oft um den Umfang herum knapp unter dem festen Schlundpanzer installiert. Die Thermoelementspitzen werden auf Höhe der Heißfläche der Feuerfest installiert, um die Gastemperatur aufzuzeichnen. Diese geben ein direktes Maß für den Gasfluss an der Wand und sind meist unbeeinflusst von Materialablagerungen, im Gegensatz zu In-Wand-Thermoelementen tiefer im Schacht.
Radiale Messsonden (Radial measuring probes)
Der Einsatz einziehbarer Sonden ist eine der wichtigsten Techniken zur Überwachung und Optimierung der Möllerverteilung und damit der Kampagnenlebensdauer. Solche Sonden sind die einzige Methode, die Variation der Betriebsparameter entlang des Ofenradius zu messen, im Gegensatz zur reinen Wandmessung. Es gibt im Wesentlichen zwei Typen: (i) Overburden- (über der Möller) und (ii) Underburden-Sonden (in der Möller).
Overburden-Sonden haben mehrere Funktionen. Der einfachste Typ ist meist fest, wassergekühlt und misst das radiale oder diametrale Topgastemperaturprofil und in einigen Fällen die Gasanlyse. Die meisten einziehbaren Sonden messen das Möllerlinien-Schichtprofil und können mechanischer Art sein (ein Gewicht wird zur Möllerlinie abgelassen) oder berührungslos (Radar, Mikrowellen, Laser etc.).
Die Topgasgeschwindigkeit kann auch physikalisch bestimmt werden, um die Gasflussmenge zu messen, und Topgasanlyse und -temperaturmessung werden häufig in Verbindung mit anderen Funktionen durchgeführt. Sonden werden auch verwendet, um die Flugbahn des Materials vom Drehrohr oder beweglichen Schlundpanzer zu bestimmen, zur Kalibrierung von Möllerverteilungs-Prognosemodellen und zur Bestimmung des Einflusses von Laderohrverschleiß.
Underburden- oder In-Burden-Sonden entnehmen Gasproben und messen Temperaturen an mehreren radialen Positionen. Sie sind generell im oberen Schacht positioniert, typischerweise 3–6 m unter der Möllerlinie. Diese Sonden sind generell von zwei Typen: Der Verbrauchertyp ist typischerweise 50 mm im Durchmesser, biegt sich mit der absteigenden Möller und wird beim Herausziehen für die erneute Verwendung geradegebogen.
Da das Topgas von der Möllerlinie zu einem der vier Gasaustritte strömen muss, beginnt das Gasflussmuster sich nahe der Möllerlinie zu verzerren. Ein starkes Gasvermischen findet dann über der Möller statt, und Overburden-Sonden müssen nahe der Möllerlinie, vorzugsweise geneigt, positioniert werden, um akzeptable Temperatur- und Gasprofile zu liefern. Die oberen Schacht-Underburden-Sonden sind empfindlicher und liefern bessere Ergebnisse als Overburden-Sonden. Zudem können feste Overburden-Sonden recht groß sein und, je nach Möllerlinienhöhe, einen „Schatten“ erzeugen und die Möllerverteilung darunter verzerren, was zu nicht repräsentativen Ergebnissen führen kann.
Sonden, insbesondere Underburden-Sonden, sind unverzichtbare Werkzeuge zur Verlängerung der BF-Kampagnenlebensdauer.
Herdmodelle (Hearth models)
In den letzten Jahren, mit zunehmender Rechenleistung, wurden viele mathematische und numerische Techniken entwickelt, um BF-Herderosion und Flüssigkeitsfluss im Herd vorherzusagen.
Herdausmauerungsverschleiß kann durch mathematische Modelle berechnet werden, unter Verwendung von Temperaturmessungen eingebetteter Thermoelemente im Herdboden und in der Herdseitenwand. Für die Genauigkeit dieser Technik ist eine gute Thermoelementabdeckung erforderlich, ihre Einbautiefe muss präzise bekannt sein, ebenso wie die thermischen Eigenschaften und Geometrie der Ausmauerung. Die Genauigkeit kann auch durch Parameter beeinflusst werden, die sich mit der Zeit ändern, wie die Leitfähigkeit des Rammmasses, der thermische Kontakt zwischen den Mauerwerkslagen und die Entwicklung einer spröden Zone in der Feuerfest, die deren Leitfähigkeit signifikant verändern kann.
Obwohl Herdtemperaturen allein einen direkten Hinweis auf Herdverschleiß geben, kombiniert dieser Modelltyp Informationen von Thermoelementen in unterschiedlichen Abständen zur Heißfläche, um das Ausmaß des Verschleißes und der erstarrten Schichten genauer vorherzusagen.
Die direkte Messung des Herdausmauerungsverschleißes ist schwierig und unerwünscht, da dies Probebohrungen und eingebettete Sensoren durch die gesamte Feuerfestdicke erfordert.
Künstliche Intelligenz (Artificial Intelligence)
Der BF-Prozess ist komplex mit einer großen Anzahl an Prozessvariablen. Moderne, gut instrumentierte Öfen haben hunderte Sensoren, die von einer abnehmenden Anzahl an Bedienern überwacht werden müssen. Daher werden computergestützte Systeme entwickelt, um die primären Informationen zu verarbeiten und den Bedienern sekundäre Ratschläge zu geben. Dies basiert auf einem Satz von Betriebsregeln, statistischer Datenanalyse, Identifikation von Trends, die mit historischen Daten verglichen werden, und dem Einsatz intelligenter Techniken wie Fuzzy-Logik und neuronalen Netzen. Ziel dieser Systeme ist es, Abweichungen vom stationären Betrieb vorherzusagen und die Änderung der Steuerparameter zu quantifizieren, die erforderlich sind, um Abweichungen in Produktion und Qualität zu minimieren. Dies führt zu stabilerem BF-Betrieb und vermeidet größere Betriebsprobleme wie unregelmäßigen Möllerabstieg und kalte Zustände, was eine primäre Voraussetzung für lange Kampagnenlebensdauer ist.
Ofenkopfsensoren (Furnace top sensors)
Seit den späten 1970er Jahren wurden viele BF mit Infrarotkameras ausgestattet, die durch Fenster im Ofenkonus blicken, um das Möllerlinientemperaturprofil zu messen. Diese Technik überwindet einige Nachteile fester Overburden-Temperatursonden. Die fallende Möller wird nicht wie bei Sonden gestreut, was zu einer symmetrischeren Möllerverteilung führt, und durch Messung der Materialtemperatur werden die Effekte der Distanz zwischen Möllerlinie und Sonde vermieden, die zu Gasmischung und Desensibilisierung des Temperaturprofils führen können. Ein weiterer Vorteil ist, dass die Drehung des Verteilerschachtes im Ofen beobachtet werden kann. Diese Systeme sind jedoch teuer, wartungsintensiv und haben Probleme, das Sichtfenster sauber zu halten, wegen des feuchten, staubigen Topgases. Auch Staub im Topgas beeinträchtigt die Temperaturverteilung. Daher sind diese Kameras keine Standardausrüstung, und viele Betreiber haben sie zugunsten radialer Sonden aufgegeben.
Einige Öfen sind mit berührungslosen Möllerlinienprofilmesssystemen im Ofenkonus ausgestattet. Diese Systeme ersetzen effektiv eine einziehbare Overburden-Sonde und haben, obwohl teuer, den Vorteil, dass sie über einen größeren Anteil der Möllerlinie messen als der einzelne Radius einer Sonde.
Thermografie (Thermography)
Der Einsatz von Wärmebildkameras zur Erkennung von Hotspots an der Ofenschale, dem Topgassystem, den Tuyèrenstöcken, den Windheizern, Heißwind- und Windhauptleitungen und anderen Hilfsanlagen ist wichtig. Nicht nur ermöglicht es die Früherkennung von Problemzonen und ihre systematische Behebung, sondern es hilft auch, katastrophale Ausfälle zu verhindern, bei denen der BF in einer plötzlichen, unkontrollierten Weise abgestellt werden muss, gefolgt von einer oft schwierigen Wiederinbetriebnahme, die sich nachteilig auf die Kampagnenlebensdauer auswirken würde.
Leckdetektion (Leak detection)
Ein effizientes System zur Erkennung von Wassereintritt in den BF aus Tuyèren und anderen Kühlkörpern ist essenziell. Unentdeckte Wassereintritte können den Ofen abkühlen, was zu unregelmäßigem Betrieb und schwieriger Erholung von kalten Zuständen führt. Wassereintritt beeinflusst die BF-Kampagnenlebensdauer direkt, wenn er die Feuerfest beschädigt. Wassereintritte in unteren, heißeren BF-Bereichen, die mit karbonhaltigen Materialien ausgekleidet sind, führen unweigerlich zur Oxidation der Feuerfest. Rattenlöcher in der Herdfeuerfest können resultieren, die zu Durchbrüchen führen können. Wassereintritt kann auch Abstichlochprobleme verursachen, die den Betrieb stören.
Tuyère-Leckdetektionssysteme werden oft verwendet. Ein System nutzt magnetische Durchflussmesser mit computergestützter Analyse der Differenzströme. Ein anderes System verwendet ein druckbeaufschlagtes geschlossenes Wasserkreislaufsystem mit Speisetanks, wobei die Speisefrequenz die Schwere des Lecks anzeigt. Weitere Systeme beobachten Gasblasen oder gelösten CO-Gehalt im Wasser, Differenzdruckmessungen etc.
Ein gutes Leckdetektionssystem warnt den Bediener oft in einem frühen Stadium eines Wassereintritts, bevor ein sofortiger Abstich erforderlich ist. Dies gibt die Möglichkeit, das leckende Kühlglied vor der kontrollierten Ofenabschaltung zu isolieren, mit Reduzierung der Tuyère-Kohlenwasserstoff-Einspritzung und Anpassung des Erz/Koks-Verhältnisses, wodurch nachteilige Auswirkungen des nachfolgenden Stillstands minimiert werden.
Instandhaltung (Plant maintenance)
Alle mögliche Instandhaltungsarbeiten sind während der Produktion durchzuführen, um die notwendige Abstichzeit zu reduzieren. Zur Minimierung der Dauer eines geplanten Stillstands sind gute Planung und Vorausvorbereitung notwendig. Obwohl diese Faktoren für Wirtschaftlichkeit und Maximierung der Anlagenleistung offensichtlich sind, wird ihr langfristiger Effekt auf die Ofenlebensdauer nicht immer berücksichtigt.
Vorbereitungen sollten immer getroffen sein, um Instandhaltung durchzuführen, wenn der Ofen ungeplant aus anderen Gründen abgestellt wird. Zum Beispiel, wenn der Ofen für einen Tuyèrenwechsel stillsteht, können Arbeiten am Ladesystem durchgeführt werden. Wenn der Ofen wegen Problemen im Stahlwerk abgestellt ist, kann möglicherweise umfangreichere Instandhaltung durchgeführt werden. So kann die Gesamtzahl der Stillstände während einer BF-Kampagne reduziert und ihre Dauer minimiert werden.
Effektive Instandhaltung reduziert die Anzahl der Ausfälle, die zu ungeplanten Stillständen führen. Dies umfasst routinemäßige Wartung, regelmäßige Inspektionen, periodische Prüfung wichtiger Instrumentierung und Zustandsüberwachung, z. B. Schwingungs- und Thermografieüberwachung. Dies ist in den späteren Phasen einer Kampagne am wichtigsten, da Hilfsausrüstung älter und weniger zuverlässig wird.
Ebenso können verbesserte Gießhallen-Instandhaltungstechniken die Abstichzeit reduzieren, z. B. Verlängerung der Lebensdauer des Hauptroheisenläufers bei einem Einzelabstichloch-Ofen reduziert die Stillstandzeit.
Abschaltperioden (Off blast periods)
Die Anzahl der Abschaltperioden, hauptsächlich ungeplanter, hat großen Einfluss auf die Kampagnenlebensdauer in Bezug auf die Leistung pro Volumeneinheit, die überproportional zum prozentualen Stillstandsanteil sinkt. Wandschäden können durch erhöhten Wandbetrieb bei den niedrigeren Windmengen beim Ab- und Anfahren, Abkühlung und Wiedererwärmung der Feuerfest oder unregelmäßigen Betrieb während der Erholung vom Stillstand resultieren.
Einige BF-Betreiber geben an, dass Abschaltperioden den Herd „ruhen“ lassen und einen schützenden Skull bilden oder verdicken lassen. Tatsächlich ist das Abstellen des BF oft ein Notverfahren in späteren Kampagnenphasen, wenn hohe Temperaturen im Herdfeuerfest detektiert werden.
Kurze Stillstände (Short stoppages)
Für geplante Stillstände kann zusätzlicher Koks mehrere Stunden im Voraus geladen werden, um die reduzierten Windbedingungen und Wärmeverluste während der Stillstandsperiode zu kompensieren. Dieser zusätzliche Koks in den unteren BF-Bereichen unterstützt die ruhige Erholung vom Stillstand. Es ist üblich, die Tuyère-Kohlenwasserstoff-Einspritzung für einen Stillstand zu verringern oder ganz einzustellen.
Bei hohen Einspritzraten ist der Koksanteil im BF viel geringer, wodurch er weniger durchlässig ist und die Erholung vom Stillstand behindern kann. Zudem ist der BF bei hohen Einspritzraten während der Erholung bis zur Wiederaufnahme der Einspritzung deutlich brennstoffdefizitär. Dies geschieht oft erst, wenn die Windmenge etwa die Hälfte der Volllast erreicht hat, wenn ein adäquater Windkreis gebildet ist und der Einspritzstoff sicher verbraucht werden kann. Wenn es Betriebsprobleme bei der Etablierung der Windkreisbedingungen und der Rückkehr zum Einspritz-niveau gibt, kann dies zu kalten Zuständen oder Tuyèrenverstopfungen mit Schlacke führen, und der BF ist brennstoffdefizitär zu einer Zeit, in der zusätzlicher Brennstoff benötigt wird.
Zusätzlich zur Erz/Koks-Kompensation ist eine Mölleränderung für eine Stillstandsperiode generell wünschenswert. Kleinere Möllerkomponenten sind zu entfernen, um die Permeabilität nach dem Stillstand zu fördern. Hohe Anteile titanhaltiger Erze sind ebenfalls zu reduzieren, um Probleme bei niedrigeren HM-Temperaturen nach dem Stillstand zu vermeiden. Der Anteil an Möllerkomponenten, die sich bei langen Perioden hoher Temperaturen verschlechtern, wie zur Entkalkung neigende Erze, sind in einer Stillstandsmöller zu reduzieren. Zudem kann eine saurere Möller geladen werden, um den höheren Si-Gehalt im HM während der Erholung von der Abschaltung zu kompensieren.
Während eines Stillstands können weitere schädliche Faktoren auftreten, die die Rückkehr zum Volllastbetrieb beeinflussen. Zum Beispiel: (i) längere Perioden bei reduzierter Windmenge, um den Ofen vor dem Abstich trocken abzustichen, (ii) ein verlängerter Stillstand aus verschiedenen Gründen, (iii) Wassereintritt in den BF während der Abschaltung, (iv) Probleme während der Erholung, die mehrere Abstiche erfordern (z. B. zur Behebung von Windlecks oder Ladefehlern). Unter solchen Umständen werden die unerwünschten Betriebsbedingungen verlängert, und der zusätzlich geladene Koks reicht möglicherweise nicht aus, was zu einer weniger ruhigen Erholung führt.
Um ruhigen Betrieb zu gewährleisten und den Effekt eines Stillstands auf die BF-Lebensdauer zu minimieren, glauben einige Betreiber an einen langsamen Anlauf nach einem geplanten Stillstand. Typisch ist: Kontrolle der Leistung auf 90 % am Tag vor dem Stillstand, Wiederaufnahme bei 80 %, dann 90 % Leistung an den beiden folgenden Tagen. Dies ist jedoch für andere Betreiber unter Bedingungen, die hohe Produktion erfordern, möglicherweise nicht akzeptabel.
Ungeplante Stillstände sind unerwünscht, und wenn möglich, versuchen viele BF-Betreiber, das Abstellen des BF so lange hinauszuzögern, bis eine kompensierte Möller die Bosh-Ebene erreicht hat. Man versucht meist, den BF so trocken wie möglich abzustichen, um zu vermeiden, dass Schlacke in die Tuyèren und Windrohre zurückgelangt, was einfrieren und den Stillstand weiter verlängern könnte. Dies gibt auch Zeit, die anstehenden Reparaturarbeiten vorzubereiten und die Abstichzeit zu minimieren. Um den Wärmeverlust durch einen ungeplanten Stillstand zu kompensieren, wird die Tuyère-Kohlenwasserstoff-Einspritzung nach dem Wiederanfahren generell erhöht, sofern sie nicht bereits auf Maximum steht.
Produktionsstillstände können auch durch Probleme im Stahlwerk oder in Perioden niedriger Nachfrage auftreten. Diese Ereignisse sind so zu koordinieren, dass möglichst frühzeitige Warnung erfolgt und die Option einer kompensierten Möller besteht. Die Roheisengießmaschine (PCM), die Torpedopfannenflotte oder die Stahlwerksmischer sollen als Puffer für kurze Stillstände dienen. In bestimmten Umständen, wenn es minimale Vorwarnung einer Abschaltung gibt, der BF nicht trocken ist, wenig leere Pfannkapazität besteht und keine PCM verfügbar ist, ist es vorzuziehen, das Roheisen abzugießen (dumping).
Stapelspritztechniken (Stack spray techniques) zur Reparatur von Wandfeuerfest haben sich weiterentwickelt, sodass die Wände in relativ kurzer Stillstandszeit ausgebessert werden können, indem die Möller auf ein niedriges Niveau abgesenkt wird. Obwohl dies das Laden einer großen Koksmenge in den unteren Ofenbereichen zum Anfahrtshilfe ermöglicht, gibt es oft Schwierigkeiten durch die Menge an zurückprallendem Feuerfest, das in den Ofen fällt. Der Anfahrtsprozess ist einfacher, wenn ein niedrig rückprallendes Material verwendet wird und der BF auf Tuyèrenhöhe abgesenkt wird, sodass das Rückprallmaterial aus dem Ofen geharkt werden kann. Dies kann effektiver durch den Einsatz von T-förmigen Wellblechtafeln erreicht werden, die aufgerollt durch die Tuyèrenkühlöffnungen eingeführt werden. Die Anfahr-Möllerchemie ist auch so anzupassen, dass eine Schlackenchemie entsteht, die das verbleibende Rückprallmaterial einschmelzen lässt.
Es gibt Meinungsverschiedenheiten darüber, ob Kühlwasserdurchflüsse für Stillstände über einer bestimmten Dauer verringert werden sollten. Einige Betreiber bevorzugen reduzierte Durchflüsse, um Feuerfesttemperaturen zu halten. Die Mehrheit bevorzugt volle Herdkühlwassermenge, um einen dickeren schützenden Skull zu fördern, während andere, die den Wasserdurchfluss reduzieren, argumentieren, dass durch geringere Wärmeabfuhr ein ruhigerer Anlauf unterstützt wird.
Ein weiterer Faktor, der die Erholung von einem Stillstand beeinflusst, ist die Entfernung einer Anbackung von den BF-Wänden, resultierend aus dem zusätzlichen Wandbetrieb und unregelmäßigem Möllerabstieg. Dies kann zu kalten Zuständen zu einem Zeitpunkt führen, an dem sie am wenigsten erwünscht sind. Wenn eine Anbackung bekannt ist, ist es wünschenswert, zu versuchen, sie vor einem langen Stillstand zu entfernen. Ein gutes Anbackungsüberwachungssystem gibt sofortige Warnung bei deren Auftreten, um thermische Kompensation so früh wie möglich zu ermöglichen.
Lange Stillstände (Long stoppages)
Je nach Dauer des Stillstands kann der BF mit einem Koksblankett und einer sauren Erz/Koks-Möller gefüllt werden, oder die Möller kann auf Tuyèrenhöhe abgesenkt werden. Bei Stillständen von mehreren Wochen oder länger ist der Salamander abzustichen. Wenn dies nicht geschieht, wird nicht nur während der Erholung erhebliche Prozesswärme benötigt, um ihn zu schmelzen, sondern er dehnt sich im festen Zustand aus und erzeugt unangemessene Spannungen an der Herdfeuerfest und Schale, was deren Lebensdauer verkürzt. Dies ist bei BF, bei denen die Sumpftiefe erhöht wurde, um den peripheren Eisenfluss im Herd zu reduzieren, noch wichtiger. Es ist wünschenswert, diese Spannungen mit Dehnungsmessstreifen an der Herdjacke zu überwachen und Verfahren zu entwickeln, um solche Spannungen zu minimieren.
Zur Erholung von längeren Stillständen, wenn der BF in kaltem Zustand ist, ist es notwendig, den Herd zu erwärmen und eine frühe Verbindung zwischen Abstichloch und Tuyèren herzustellen, um Flüssigkeiten abziehen zu können. Dies kann durch Verwendung eines Windrohrs am Abstichloch oder eines Sauerstoff-Brennstoff-Lanzens geschehen. Es ist wichtig, zu verhindern, dass der am Abstichloch eintretende Sauerstoff den Herdkohlenstoff beschädigt, was die Kampagnenlebensdauer direkt verkürzen kann. Erholung von kalten Herdzuständen nach größeren Wassereintritten während routinemäßiger Wartungsstillstände soll zu schwerer Herderosion geführt haben. Erholung von langen Abschaltungen mit großer Menge festen Metalls im Herd und undurchlässigem Dead Man kann zu übermäßigem peripheren Fluss im Herd mit beschleunigter Herdseitenwanderosion führen.
Produktionsregeln (Production rules)
Da der BF ein kontinuierlicher Prozess ist, wird er von verschiedenen Bedienern betrieben, die ohne Regeln unterschiedlich auf eine Situation reagieren würden. Die individuellen Maßnahmen sind möglicherweise nicht korrekt, wodurch der Prozess variabler wird als bei idealer Maßnahmenwahl. Die meisten BF werden daher nach festgelegten Verfahren betrieben, die aus Erfahrung entwickelt und verbessert wurden. Diese Regeln decken einen weiten Bereich ab, einschließlich praktischer Verfahren und Prozesssteuerung.
Zur Maximierung der BF-Stabilität ist es notwendig, sowohl den thermischen Zustand als auch die Aerodynamik des Ofens präzise zu steuern. Stahlwerke entwickeln meist eigene Regeln zur Steuerung des thermischen Zustands, die allgemein HM-Si und -Temperatur als Indikatoren verwenden, mit Topgasanlyse und Berechnung der im BF verfügbaren Wärmemenge für Siliciumreduktion und Überhitzung der Flüssigprodukte. Die Steuerung des thermischen Zustands erfolgt meist durch Anpassung der Bedingungen an der Tuyère oder durch kleine Änderungen der Koksauflademenge. Die Ofenaerodynamik wird durch Regeln zu Ofendruckverlust und Möllerabstiegsgeschwindigkeiten überwacht, mit Anpassung von Windmenge, Möllerverteilung oder Möllereigenschaften zur Erreichung von Stabilität.
Betriebsregeln sind auch für nicht-routinemäßige Operationen notwendig, bei denen Schäden am BF durch falsche Verfahren resultieren können, z. B. bei der Erholung von kalten Herdzuständen, wo Feuerfestschäden auftreten können.
Spezifische Regeln zur Verlängerung der BF-Lebensdauer
Viele Betreiber haben spezifische Betriebspraktiken zur Verlängerung der Kampagnenlebensdauer, die dazu dienen, Schäden am BF zu minimieren oder weitere Verschlechterung zu verhindern. Da der Herd der kritische BF-Bereich ist, der ohne langen Stillstand nicht repariert werden kann, beziehen sich diese Regeln oder Aktionspläne oft auf Herdzustände. Typischerweise werden die Aktionen gemäß Herdtemperaturen oder Feuerfestdicke definiert.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung