



Anblasen eines Hochofens: Wichtige Schritte und technische Einblicke
Der Anblasprozess eines Hochofens
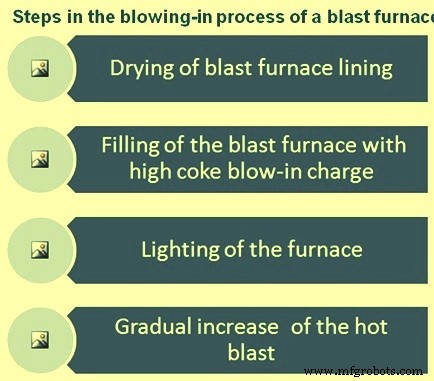
Der Prozess des Startens eines Hochofens nach dessen Bau oder nach einer Neuaustauschung wird als Anblasen (Blowing-in) bezeichnet. Der Anblasprozess wird in mehreren Schritten durchgeführt (Abb. 1), die bestehen aus: (i) Trocknen der Ausmauerung, (ii) Befüllen des Hochofens mit einer speziell arrangierten, koksreichen Anblas-Möller, (iii) Entzünden des Kokses oder Anzünden des Hochofens, und (iv) schrittweises Erhöhen des Heißwinds (Windrate) mit häufigen Abstichen, um die Erwärmung der Hochofenherdtemperatur sicherzustellen. Während der Anblasperiode wird das Möllerverhältnis (Verhältnis Erz zu Koks) gemäß einem vorgegebenen Zeitplan angepasst, bis der normale Betrieb des Hochofens erreicht ist und der Ofen normalqualitatives Roheisen produziert.
Ein neu gebauter oder neu ausgemauerter Hochofen muss vor der Koksentzündung sorgfältig getrocknet werden. Denn die große Menge Wasser, die im Schlämme für das Feuerfestmauerwerk und das von den Feuerfeststeinen aufgenommene Wasser enthalten ist, muss so weit wie möglich entfernt werden, um extremen thermischen Schock zu vermeiden. Es gibt ausreichend Daten, dass das Anblasen eines Hochofens auch bei ordnungsgemäßer Trocknung Schäden an der Feuerfestausmauerung verursachen kann. Darüber hinaus absorbiert das Wasser aus diesen Quellen, wenn es nicht vor der Inbetriebnahme aus dem Hochofen entfernt wird, mehr Wärme als für die Anblasladung vorgesehen, und verhindert, dass der Herd die gewünschte Temperatur erreicht. In solchen Fällen können Roheisen und flüssige Schlacke im Herd erstarren, und in diesem Fall wird es unmöglich, sie aus dem Hochofen zu entfernen.
Trocknen des Hochofens
Es gibt mehrere Methoden, um einen Hochofen und die damit verbundenen Windheizer zu trocknen. Die normale Methode für Windheizer, bei denen gasförmiger Brennstoff wie Koksovengas verfügbar ist, besteht darin, ein Gasrohr in die untere Brennkammer einzuführen und mit einer kleinen Flamme zu beginnen und die Gaszufuhr über viele Tage zu erhöhen, bis eine kleine Menge Hochofengas verwendet werden kann, wobei der gasförmige Brennstoff als Pilotflamme beibehalten wird. Es ist wünschenswert, die Wärme für mindestens zehn Tage bis zwei Wochen in einem neuen Windheizer langsam zu erhöhen, bevor man beginnt, den Windheizer auf Betriebstemperaturen zu bringen.
Windheizer, die bereits in Betrieb waren, wurden in 36 bis 72 Stunden ohne erkennbare Schwierigkeiten aufgewärmt. Eine andere Methode des Trocknens oder Heizens in der Vergangenheit war die Verwendung eines Holzfeuers, das im Boden der Brennkammer gebaut wurde. Das Holzfeuer benötigte ständige Aufmerksamkeit, bis die Wandtemperaturen ausreichten, um eine ordnungsgemäße Verbrennung von Hochofengas zu gewährleisten.
Eine Methode zum Trocknen eines Hochofens ist die Verwendung von Heißwindluft. Es ist eine einfache Methode, und das Trocknen bleibt jederzeit unter Kontrolle. Bei Anwendung dieser Methode wird das konventionelle Heißwindsystem verwendet, außer dass zunächst die Blasttemperatur auf ca. 200 °C bis 220 °C gehalten wird und das Heißwindvolumen auf einem niedrigen Niveau gehalten wird. Die Temperatur wird über mehrere Tage langsam auf etwas über 400 °C erhöht und für einige weitere Tage auf diesem Niveau gehalten. Der gesamte Vorgang kann in einer Woche abgeschlossen werden. An manchen Orten werden Ellbogen und Rohre in einige der Tuyèren des Hochofens eingebaut, um geheizte Luft bis zum Hochofenherd zu leiten. Es ist wünschenswert, während des späteren Teils der Trocknungsperiode Niederdruckdampf in die Herdkühlstäbe und Bosh-Platten einzuleiten, um das Trocknen zu unterstützen. Das untere Dichtventil der Kopfbeschickung ist während des Trocknens geschlossen, und die Ofenentlüftungen (Bleeder) werden so eingestellt, dass so viel Wärme wie möglich im Hochofen gehalten wird. Während des Trocknens muss kein Druck am Winddruckmesser abgelesen werden.
In Werken mit nur einem Hochofen, wo kein Hochofengas verfügbar ist, muss die gerade beschriebene Methode modifiziert werden, da ein Hilfsbrennstoff – entweder Koksovengas oder Heizöl – verwendet werden muss, um die Windheizer zu heizen. Für das niedrige erforderliche Wärmeniveau kann dies jedoch zufriedenstellend durchgeführt werden.
Eine alternative Methode zum Trocknen des Hochofens ist als Herdfeuer-Methode (Hearth fire method) bekannt. Sie besteht einfach aus einem Holz-, Koks- oder Kohlefeuer, das im Herd des Ofens gebaut und ähnlich wie die anderen Methoden mit Tuyèrenklappen und Entlüftungen gesteuert wird. Die Regulierung der Feuertemperatur ist schwierig. Auch häufiges Nachlegen von Brennstoff ist erforderlich, was nicht nur schwierig ist, sondern auch den Prozess unterbricht. Wenn sie nur zum Trocknen verwendet wird, ist diese Methode so einfach wie oben beschrieben, aber sie könnte als Beginn eines kontrollierten oder langsamen Anblasprozesses angewendet werden. Einige Anblasbetreiber behaupten, dass durch diese Technik ein verbesserter Aufwärmprozess erreicht wird. Nach dem Trocknen wird ein sehr schweres Koksblankett geladen, gefolgt von einer regulären Anblas-Möller. Ein niedriger Wind wird dann aufrechterhalten, und Herd- und Wandtemperaturen werden langsam erhöht, bevor das Luftwindvolumen auf konventionelle Anblasraten erhöht wird. Bei dieser Methode findet das eigentliche Anblasen erst nach einigen Tagen statt. Theoretisch hat diese Methode den Vorteil, dass die Gefahr von Schäden an der Feuerfestziegelausmauerung durch thermischen Schock geringer ist und die Neigung der Feuerfestziegel zum Abplatzen (Spalling) reduziert ist. Die Methode ist jedoch zeitaufwändig und teuer. Eine überlegene Kampagnenlebensdauer wurde durch konventionelle Methoden erreicht, und es gibt bisher keine Hinweise auf überlegene Ergebnisse durch langsame Anblastechniken.
Eine weitere Methode besteht in einer offenen Gasflamme im Hochofen. Eine Praxis ist die Installation eines Gasrohrs durch das Abstichloch und die Entzündung des Gases durch ein kleines, ständig aufrechterhaltenes Holzfeuer. Die Tuyèrenöffnungen sind mit Klappen ausgestattet, um die Lufteintrittsmenge zu regulieren, und die Ofenkopftemperatur wird ähnlich wie in den beiden zuvor beschriebenen Methoden geregelt. Diese Methode birgt offensichtliche Gefahren und wird daher nicht mehr angewendet. Sie gilt jetzt als veraltete Methode. Diese Praxis wurde durch den Einsatz von Brennern ersetzt, die durch die Tuyèren eingesetzt werden und Heißluft aus der Verbrennung gasförmiger Brennstoffe erzeugen.
Eine weitere Methode zum Trocknen des Hochofens ist die Verwendung von holländischen Öfen (Dutch ovens). Zwei, drei oder mehr Öfen werden außerhalb des Hochofens gebaut, und die Verbrennungsprodukte dieser Öfen plus überschüssige geheizte Luft werden durch Rohre in das Abstichloch und einige Tuyèrenöffnungen geleitet. Andere Tuyèren- und Kühleröffnungen werden verschlossen, und der Zug wird durch Einstellen der Ofenentlüftungen reguliert. Wie beim Trocknen mit Heißwind wird das untere Dichtventil der Kopfladeeinrichtung in geschlossenem Zustand gehalten. Die holländischen Öfen werden mit Koks, Kohle oder Holz befeuert und benötigen Bediener für die Feuerunterhaltung, Brennstofftransport und Ascheentfernung. Die Temperaturkontrolle ist in diesem Fall schwieriger, aber einige Regelung wird durch die Intensität der Ofenfeuer und Einstellung der Ofenentlüftungen aufrechterhalten.
Befüllen des Hochofens
Nach Abschluss des Trockenvorgangs werden das untere Dichtventil und die Entlüftungen des Hochofens geöffnet. Die Windrohre werden abgenommen, und einige Tuyèren sowie einige Kühler werden, wenn wünschenswert, entfernt, und das Zubehör im Gießhallenbereich, das im Trocknungsprozess verwendet wurde, wird beseitigt. In relativ kurzer Zeit kühlt der Hochofeninnenraum ausreichend ab, um den Herd zu betreten und für das Befüllen vorzubereiten. Falls ein Herdfeuer zum Trocknen verwendet wurde, werden alle Asche und Abfälle entfernt. Eine Inspektion des Ofenkühlsystems wird nun durchgeführt und das Wasser eingeschaltet. Es ist übliche Praxis, ab diesem Zeitpunkt eine ständige Beobachtung aller Kühlkörper aufrechtzuerhalten. In Fällen, in denen die Ofenausmauerung nicht neu ist und der Ofen leer ist, bietet diese Inspektion eine gute Gelegenheit, leckende Kühlkörper zu finden. Wenn Zweifel an einer Kühlplatte bestehen oder Feuchtigkeitsanzeichen auf einer Kühlplatte sichtbar sind, muss die Kühlplatte vor Beginn des Befüllens des Hochofens ausgetauscht werden. Auch alle mechanischen, elektrischen und physikalischen Geräte müssen vor Beginn des Befüllens einer gründlichen Prüfung unterzogen werden. Normalerweise wird eine Checkliste erstellt, und jeder Punkt der Checkliste wird abgehakt, sobald Meldungen eintreffen, dass der Punkt zufriedenstellend ist.
Arbeiten an anderen Vorbereitungen sind bereits vorangegangen und einige werden an diesem Punkt parallel zum Beginn des Befüllvorgangs fortgesetzt. Beispiele sind: Aufheizen der Roheisenpfannen, Befüllen der Bunker mit Rohstoffen in den Bunkern des Möllerhauses gemäß vorgegebenem Plan, Vorbereitung der Schlackenpfannen (falls verwendet) für den Einsatz, Inspektion der Hochofengasleitungen, Öffnen und Schließen der Entlüftungen gemäß Anweisung. Dampfspülleitungen werden geprüft, um sicherzustellen, dass Dampf bei Bedarf verfügbar ist. Die Roheisen- und Schlackenläufer in der Gießhalle müssen ebenfalls vorbereitet werden.
Gleichzeitig müssen Aktivitäten im Kraftwerk für die Gebläse mit gleicher Intensität durchgeführt werden. Vielleicht müssen Turbinen zur Inspektion geöffnet werden, und zahlreiche vorbeugende Wartungsarbeiten müssen durchgeführt werden. Kessel müssen aufgeheizt, Turbo-Gebläse aufgeheizt und gedreht, Drehzahl-Abschaltmechanismen geprüft, Wasser an die Kondensatoren angeschlossen, Pumpen inspiziert und in Betrieb genommen, Windfahrpläne ausgehängt und mit dem Hochofenpersonal rückbestätigt, die Kesselspeisewasseraufbereitung gestartet und das Schalthaus sowie die Unterstation aktiviert werden.
Einige der endgültigen Aktivitäten vor dem Anfahren eines Hochofens sind die Installation und Trocknung der Auskleidungsmaterialien für die Roheisenrinnen und -läufer, das Einstellen der Skimmer und Schieber und die Sicherstellung, dass die Tonpistolen (Mud guns) und Abstichbohrer korrekt montiert sind, damit sie das Abstichloch (Eisennut) richtig kontaktieren. An manchen Orten, wo der Hochofen bei sehr hohem Druck betrieben werden soll, wird der Hochofen vor dem Start mit kalter Windluft unter Druck gesetzt, um festzustellen, ob Undichtigkeiten vorliegen, die vor dem Laden behoben werden müssen.
Es gibt viele verschiedene Anordnungen für die Anblasladung in den Hochofen. Normalerweise besteht sie nur aus Koks und einer kleinen Menge Flußmittel unterhalb des Mantels. Oberhalb des Mantels gibt es eine allmähliche Zunahme der Erzmöller mit allmählicher Zunahme des Möllerverhältnisses (Erz zu Koks). Sehr oft werden Holzschwellen im Herd an den Abstichlöchern platziert, damit ausreichend offener Raum für den Gasaustritt vorhanden ist. Bei manchen Anblasen werden Hochofenschlacke und Kalkstein mit dem Koks im Bosh-Bereich geladen. Der Zweck ist, dass die Schlacke ein Material bereitstellt, das leicht schmilzt und Wärme in den Herd transportiert. Der Zweck des Kalksteins ist, sich mit der Koksasche zu verbinden und eine flüssige Schlacke zu bilden. Um das Schlackenvolumen in der frühen Startphase zu erhöhen, wird manchmal Siliciumkies zugesetzt.
Während der Ofen mit der Initialladung befüllt wird, wird das Erz/Sinter-zu-Koks-Verhältnis in Richtung Ofenkopf erhöht, das Kalkstein-zu-Koks-Verhältnis verringert und das Kies-zu-Koks-Verhältnis leicht erhöht. Bei der Berechnung der relativen Mengen von Koks, Erzmöller und Flußmittel wird erwartet, dass der Siliciumgehalt des Roheisens in den ersten Abstichen normalerweise 2,5 % bis 4,5 % Silicium enthält. Folglich muss die Menge an basischem Flußmittel entsprechend geplant werden, damit die Schlacke nicht zu kalkhaltig (zähflüssig) wird. Wenn der Hochofen beginnt, sich normal zu bewegen und die Heißwindrate erhöht wird, sinkt der Siliciumgehalt des Roheisens, und dann muss zusätzlicher Flußmittel für das in der Schlacke verbleibende unreduzierte Silicium bereitgestellt werden.
Anzünden (Lighting)
Verschiedene Methoden können verwendet werden, um den Hochofen anzuzünden. Die derzeit am häufigsten verwendete Methode ist das Entzünden des Kokses mit Heißwindluft. Bei dieser Methode wird zunächst ein relativ niedriges Windvolumen bei einer Temperatur von 550 °C bis 650 °C verwendet, und innerhalb weniger Minuten entzündet sich der Koks vor diesen Tuyèren. Für diese Methode ist es notwendig, die Windheizer vorgeheizt zu haben. In einem Einzel-Hochofen-Werk oder in einem Mehr-Hochofen-Werk, wo alle Hochofen abgeschaltet sind, kann dies ein Problem darstellen. Häufig werden, wo kein Hochofengas verfügbar ist, andere Brenngase wie Koksovengas oder Erdgas verwendet, um die Heizer vorzuheizen, bis das Gas vom Hochofen verwendet werden kann.
Eine andere, seltener verwendete Methode besteht darin, leicht entzündliches Material vor den Tuyèren zu platzieren, das mit Fackeln oder glühenden Stäben entzündet werden kann. Der natürliche Zug durch den Hochofen sorgt normalerweise für genug Luft, um die Temperatur des Kokses nahe den Tuyèren auf die Verbrennungstemperatur zu bringen, und dann kann ein leichter Windstrom gestartet werden.
Bevor der Hochofen angezündet wird, wird das Gassystem durch ein Goggle-Ventil, normalerweise stromabwärts der Gaseinigung, vom Ofen isoliert. Das Gaseinigungssystem wird von diesem Goggle-Ventil bis zum Hochofen mit Dampf oder einem Inertgas gespült. Während der frühen Phasen des Anblasens werden die Entlüftungsventile (Bleeder) am Ofenkopf offen gehalten, und ein Spülgas wird im Gaseinigungssystem bis zum Ventil gehalten, das das Gaseinigungssystem vom Hauptwerksgassystem trennt. Gaseinigungssysteme können von Hochofen zu Hochofen variieren, und manchmal werden separate Abschnitte des Gaseinigungssystems voneinander isoliert und separat gespült.
An vielen Orten gibt es kein Isolierventil zwischen Staubfänger und Hochofen, und daher wird der Staubfänger mit Dampf gespült, der durch den Ofenabstieg (Downcomer) entlüftet und durch die Ofenentlüftungen (Bleeder) abgeleitet wird. Wenn die Heißwindrate am Hochofen ausreichend erhöht wurde, um einen guten, stetigen Hochofengasfluss aufrechtzuerhalten, wird das Spülmedium abgestellt und die Entlüftungsventile geschlossen. Wenn ein positiver Gasdruck bis zum isolierenden Goggle-Ventil erreicht ist, wird es geöffnet und das Gas darf in das Hauptgassystem strömen. Erhebliche Vorsichtsmaßnahmen zur Vermeidung einer Explosion müssen während dieser gesamten Periode getroffen werden, und der Bereich um den Hochofen, das Gaseinigungssystem und die Ventile müssen auf potenzielle Lecks von Hochofengas überwacht werden.
Wenn der Hochofen angefahren wird, beträgt die Heißwindrate nur einen kleinen Bruchteil dessen, was sie im Normalbetrieb sein wird. Daher ist es notwendig, nur wenige der Tuyèren zu öffnen, damit die Geschwindigkeit durch jede Tuyère ausreicht, um den Heißwind tief in den Hochofen zu tragen und zu verhindern, dass die heißen Gase an den Wänden kanalisieren. Dies wird normalerweise dadurch erreicht, dass die nicht verwendeten Tuyèren mit Tonkugeln verstopft und später aufgestochen werden, wenn die Heißwindrate erhöht wird. In manchen Fällen werden Buchsen in die Tuyèren eingesetzt, um den Öffnungsdurchmesser in den frühen Anblasphasen zu verringern. Diese Buchsen werden dann herausgeschlagen, wenn höhere Heißwindraten verwendet werden sollen. Zunächst wird die Heißwindrate alle paar Stunden erhöht, sodass sie am Ende der ersten 24 Stunden bei ca. 40 % bis 50 % der vollen Heißwindrate liegt. Danach wird sie etwa um 25 % pro Tag erhöht, bis die ultimative Rate erreicht ist.
Beim Anfahren des Hochofens wird das Abstichloch normalerweise offen gelassen, und ein Teil des durch die Koksverbrennung erzeugten Gases tritt durch das Abstichloch aus. Zunächst muss dieses Gas entzündet werden, aber wenn die Heißwindrate steigt, heizt es den Koks im Herd auf und entlädt sich schließlich bei einer Temperatur, die hoch genug ist, um selbstständig zu brennen. Das Abstichloch bleibt generally offen, bis Schlacke erscheint. Dies wird durch eine Verringerung des Gasvolumens und ein Puffen oder Pulsieren am Abstichloch angezeigt. Wenn dies auftritt, wird die Tonpistole (Mud gun) in Position geschwenkt und das Abstichloch geschlossen. Alle paar Stunden danach wird das Abstichloch wieder geöffnet, um entstandene Schlacke zu entfernen. Bei größeren Hochofen mit mehr als einem Abstichloch wird normalerweise bei jedem aufeinanderfolgenden Versuch ein anderes Abstichloch geöffnet.
Innerhalb von ca. 24 bis 28 Stunden nach dem Start wird der erste Roheisenabstich erwartet. Dieses Roheisen hat typischerweise einen sehr hohen Siliciumgehalt aufgrund der langsamen Fahrweise und des hohen Verhältnisses von Siliciumdioxid zu Eisenoxid in den Rohstoffen im ersten Teil der Anblasladung. Wenn die Heißwindrate erhöht wird und das Möllerverhältnis (Erz zu Koks) das normale Betriebsniveau annähert, sinkt der Siliciumgehalt des Roheisens. Entsprechend muss das Verhältnis von Flußmittel zu den anderen Rohstoffen angepasst werden, um ausreichend basisches Oxid für das unreduzierte Silicium bereitzustellen, das in die Schlacke geht. Generell ist es während der Anblasperiode ratsam, das Möllerverhältnis (Erz zu Koks) in einem Bereich zu halten, der hohe Roheisentemperaturen um 1500 °C erzeugt, um sicherzustellen, dass kein unvorhergesehenes Problem zu einem Einfrieren führt. Die Heißwindtemperatur wird in dieser Periode generally nicht auf die maximale Leistung der Windheizer erhöht, da eine Reserve verfügbar sein muss, die die Einführung zusätzlicher Wärme in den Herd im Notfall ermöglicht.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- CNC-Drehen erklärt: Der vollständige Prozessüberblick