


Industrielle Fertigung
CNC-Maschine

Laserschneidetechnologie ist eine der bedeutendsten Entwicklungen der letzten 50 Jahre. Das Laserschneiden von Stahl ist eine Schlüsselanwendung, da Stahlwerkstoffe allgegenwärtig sind. Ein hochdichter Laserstrahl schmilzt das Material an der Strahlstelle. So lassen sich maßgeschneiderte Teile und F
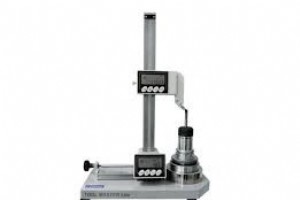
Der G10-Befehl ermöglicht die programmierbare Eingabe von Werkzeugdaten (Werkzeugoffset) und Vorrichtungsdaten (Werkstückoffset) in der CNC-Steuerung. Dies ist besonders zeitsparend bei wiederkehrenden Bearbeitungen an mehreren Spannvorrichtungen oder bei Serienfertigung. 1. Werkzeugoffset-Datenein
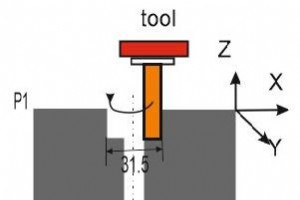
Bei der Helikalfasenbearbeitung wird ein Bohrungsdurchmesser auf 31,5 mm aufgeweitet. So sieht das CNC-Programm dafür aus: O1234 N10 M06 T0606 ; Werkzeugwechsel, Fräser Nr. 6 N20 G91 G54 G21 G17 G80 G43 ; Inkrementell, WKO G54, mm, XY-Ebene, Zyklen abbrechen, Werkzeuglängenkompensation
Numerische Steuerung (NC) bedeutet die Steuerung von Maschinen durch Zahlen, Buchstaben und Symbole. Dadurch laufen Werkzeugmaschine und Werkstück automatisch ab. Der numerische Befehlssatz ist für einen bestimmten Job ausgelegt. NC-Maschinen können das Programm für verschiedene Aufträge ändern. Die
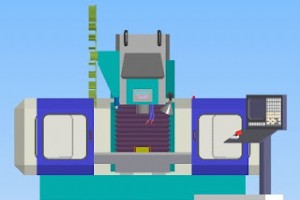
CNC steht für Computerized Numerical Control, VMC für Vertical Machining Center. Es gibt keinen grundsätzlichen Unterschied, da VMC ein Typ von CNC-Maschine ist. Hier vergleichen wir jedoch CNC-Drehmaschinen mit VMC / CNC-Fräsmaschinen. CNC-Drehmaschine VMC (CNC-Fräsmaschine) 1) Hauptanwe
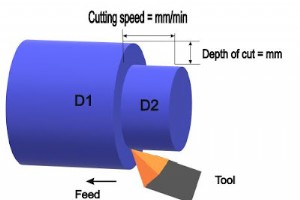
Spindeldrehzahl [n] Die Spindeldrehzahl spielt eine zentrale Rolle bei der Berechnung der Schnittgeschwindigkeit. Sie wird auch als RPM (Revolutions Per Minute) bezeichnet – also die Umdrehungen der Spindel pro Minute. Im CNC-Programm wird sie mit S2000 für 2000 min⁻¹ angegeben. Schnittgeschwindi
Heute sind verschiedene CNC-Maschinentypen am Markt erhältlich, die für 3D-Druck, Schneiden, Gravieren und mehr eingesetzt werden. CNC-Maschinen sind wertvolle Werkzeuge, die in wenigen Minuten Tausende hochwertiger Teile fertigen können. Doch der bloße Besitz reicht nicht – man muss sie beherrschen
Dieser Beitrag ist einer von mehreren zum Thema High Efficiency Milling (HEM). Für ein vollständiges Verständnis dieser populären Bearbeitungsmethode lesen Sie auch die weiteren HEM-Artikel: Einführung in HEM | High Speed Machining vs. HEM | Schnitttiefe beim HEM | 4 Hauptarten des Werkzeugverschlei
Das Fräsen tiefer Kavitäten ist ein häufiger, aber anspruchsvoller Bearbeitungsvorgang. Dabei ragt das Werkzeug weit aus dem Werkzeughalter heraus – dieser Überstand ist die Hauptursache für mangelnde Steifigkeit. Die größten Herausforderungen sind Werkzeugauslenkung, Spanabfuhr und Reichweite. Wer
Eckeneingriff Während des Fräsprozesses, und besonders während des Eckeneingriffs, unterliegen Werkzeuge signifikanten Variationen in den Schnittkräften. Eine häufige und schwierige Situation ist, wenn ein Schneidwerkzeug eine „innere Ecke“ Bedingung erfährt. Hier erhöht sich der Eingriffswinkel des
Dieser Beitrag ist einer von mehreren Blog-Artikeln zum Thema High Efficiency Milling. Für ein vollständiges Verständnis dieser beliebten Bearbeitungsmethode lesen Sie bitte auch die weiteren HEM-Artikel unten! Einführung in High Efficiency Milling I High Speed Machining vs. HEM I Chip Thinning bekä
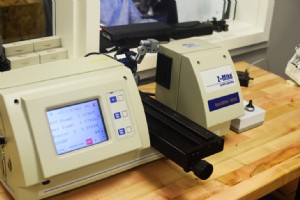
Werkzeug-Laufunrundheit ist in jeder Werkstatt gegeben und kann nie zu 100 % vermieden werden. Daher ist es wichtig, ein akzeptables Niveau an Laufunrundheit für jedes Projekt festzulegen und innerhalb dieses Bereichs zu bleiben, um Produktivität zu optimieren und Werkzeugstandzeit zu verlängern. Kl
Verbundwerkstoffe sind eine Gruppe von Materialien, die aus mindestens zwei einzigartigen Bestandteilen bestehen, die, wenn sie kombiniert werden, mechanische und physikalische Eigenschaften erzeugen, die für eine breite Palette von Anwendungen günstig sind. Diese Materialien enthalten normalerweise
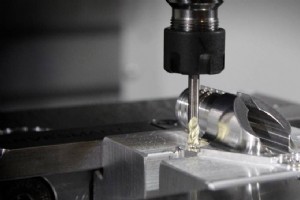
Schneidwerkzeuge unterliegen während des Bearbeitungsprozesses erheblichen Kräften, die Vibrationen verursachen – auch bekannt als Rattern (Chatter) oder Harmonische. Diese Vibrationen vollständig zu vermeiden ist nicht möglich, aber ihre Minimierung ist entscheidend für den Bearbeitungserfolg. Vibr
Die Nutzung einer richtigen Pecking-Zyklus-Strategie beim Bohren ist wichtig für sowohl die Lebensdauer Ihres Werkzeugs als auch seine Leistung in Ihrem Teil. Empfohlene Zyklen variieren je nach verwendetem Bohrer, dem Material, das Sie bearbeiten, und Ihrem gewünschten Endprodukt. Starten Sie, um I
Jeder Zerspaner muss sich der Werkzeugdurchbiegung bewusst sein, da zu viel Durchbiegung zu katastrophalem Versagen im Werkzeug oder Werkstück führen kann. Durchbiegung ist die Verschiebung eines Objekts unter Last, die Krümmung und/oder Bruch verursacht. Zum Beispiel: Wenn man ein Sprungbrett in Ru
Toleranzkettung, auch bekannt als Toleranzkette, bezieht sich auf die Kombination verschiedener Teilemaßtoleranzen. Nachdem eine Toleranz auf die Dimension eines Teils identifiziert wurde, ist es wichtig zu testen, ob diese Toleranz mit den Toleranzen des Werkzeugs funktionieren würde: entweder das
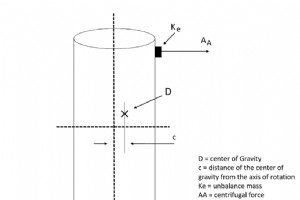
Hochgeschwindigkeitsbearbeitung wird in Werkstätten weltweit aufgrund der bewiesenen Vorteile größerer Effizienz und Produktivität durch erhöhte Spindeldrehzahlen und Materialabtragsraten immer verbreiteter. Bei solch hohen Spindeldrehzahlen können ansonsten vernachlässigbare Fehler und Unvollkommen
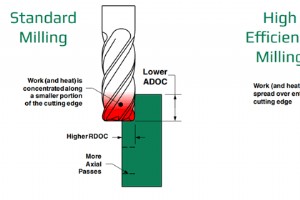
Jede Schneidwerkzeuganwendung wird Wärme erzeugen, aber zu wissen, wie man ihr entgegenwirkt, wird die Lebensdauer Ihres Werkzeugs verbessern. Wärme kann gut sein und muss nicht völlig vermieden werden, aber die Kontrolle der Wärme wird helfen, die Lebensdauer Ihres Werkzeugs zu verlängern. Manchmal
Das Brechen und Beschädigen eines Schaftfräsers ist oft ein vermeidbarer Fehler, der für eine Werkstatt extrem kostspielig sein kann. Um Zeit, Geld und Ihren Schaftfräser zu sparen, ist es wichtig, einige einfache Tipps und Tricks zu lernen, um die Werkzeugstandzeit zu verlängern. Richtig vorbereite
CNC-Maschine

Kolbenkompressor-Systeme: Technische Aufschlüsselung, Klassifizierungen & Industrielle Anwendungen

IoT definiert den Netzwerk-Rand neu – Teil 2: Der Elastic Edge

Netzsch bringt wartungsarme Exzenterschneckenpumpe auf den Markt
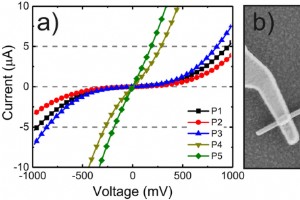
Optimierung ohmscher Kontakte an p-GaAs-Nanodrähten für niedrigwiderständige, hochzuverlässige Bauelemente

