Industrielle Fertigung
Herstellungsprozess

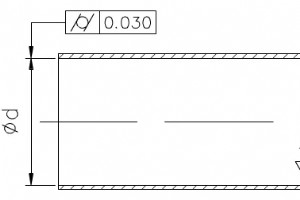
Beim Schneiden verformen sich Dünnwände leicht durch Schnittkraft → Ovalität oder „Taillenform“ (Mitte klein, Enden groß). Zudem thermische Verformung durch schlechte Wärmeableitung → Qualitätsrisiko. Die gezeigten Teile sind nicht nur schwer zu spannen, sondern auch schwer zu bearbeiten. Spezielle
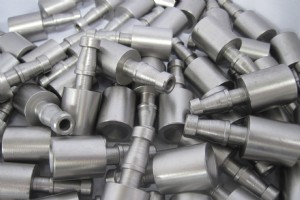
Verschleiß- und Eindrückfestigkeit sind entscheidende Eigenschaften bestimmter Metalle. Härte – das Maß dafür – ist zentral bei der Materialwahl. Um passende Härte des Metallsubstrats zu gewährleisten, ändern einige Metalle ihre Oberflächenhärte durch Randschichthärten (Case Hardening). Randschichth
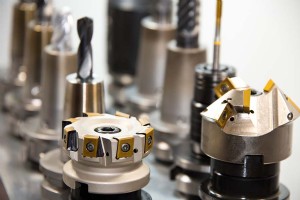
In der CNC-Bearbeitung bezeichnet Werkzeugstandzeit die Zeit vom ersten Schnitt der Werkzeugspitze am Werkstück bis zum Ausschuss der Spitze oder der tatsächlichen bearbeiteten Werkstückoberflächenlänge. Schneidenzeit der Spitze ist Hauptbewertungsindex für Werkzeughersteller zur Standzeitberechnung
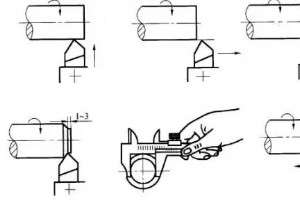
Bearbeitungsgenauigkeit ist der Grad, in dem die tatsächlichen geometrischen Parameter (Größe, Form, Lage) eines Teils nach der Bearbeitung mit den idealen geometrischen Parametern der Zeichnung übereinstimmen. Je höher die Übereinstimmung, desto höher die Genauigkeit. In der Bearbeitung ist es durc
Polieren bezeichnet die Reduzierung der Oberflächenrauheit durch mechanische, chemische oder elektrochemische Wirkung (Elektropolieren) für hellen, glatten Glanz. Es modifiziert die Werkstückoberfläche mittels Polierwerkzeugen, Schleifmitteln oder anderen Poliermedien. Polieren verbessert nicht Maß-
Im weiten Sinne des industriellen Designs ist die technische Zeichnung (Engineering Drawing) eine unverzichtbare Kompetenz für Designer, die in die physische Produktion involviert sind. Technische Zeichnungen nutzen standardisierte Sprache und Symbole, um alle für die Fertigung eines Produkts oder T
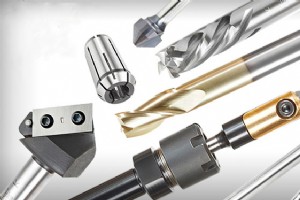
In der Bearbeitung treten oft Situationen auf, die mit Normwerkzeugen nicht lösbar sind – daher ist die Fertigung von Sonderwerkzeugen (Nicht-Normwerkzeugen) essenziell. Sonderwerkzeuge kommen häufiger beim Fräsen vor – dieser Artikel fokussiert deren Herstellung für Fräsanwendungen. Normwerkzeuge d
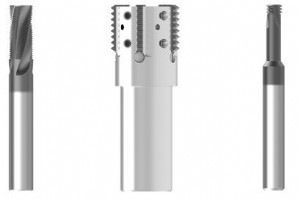
Warum Gewindefräser für große Gewindebohrungen? Für Gewindebohrungen: Gewindeschneiden, Kaltformen, Gewindefräsen möglich. Gewindefräsen ist erste Wahl bei großen Bohrungen (≥ 1–1,5 Zoll) oder Konusrohrgewinden. Gründe: Bei großen Gewinden: Gesamtkosten für Gewindebohrer oft höher als Gewindefräsen
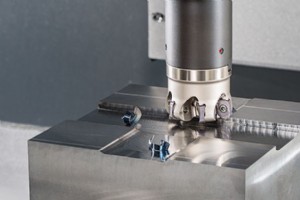
Edelstahl ist ein gängiges, aber schwer zerspanbares Material – mit den richtigen Schneidtechniken jedoch gut beherrschbar. Merkmale beim Fräsen von Edelstahl: starke Anhaftung und Aufbauschneidenbildung, Späne haften leicht an Frässchneiden → verschlechterte Schnittbedingungen. Beim Gegenlauffräsen
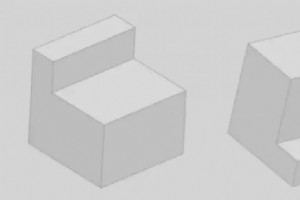
Stufen mit einer Flächenschleifmaschine zu bearbeiten ist nicht schwierig. Wichtig: Stufen können von zwei Richtungen geschliffen werden. Entscheidungskriterium für die Startfläche ist Effizienz. Wie im Bild gezeigt: gleiche Teil, andere Richtung → unterschiedliche Schleifeffizienz. Welche Richtung
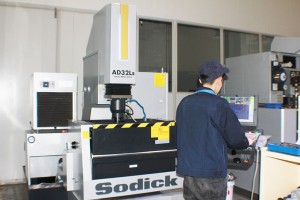
EDM (Erodieren) eignet sich für extrem komplexe Formen, die mit Fräsen schwer machbar sind, und glänzt bei harten Materialien wie Titan. EDM ist ein subtraktives Fertigungsverfahren mit elektrischer Entladung. Zwei Haupttypen: Senker-EDM (Sinker EDM) und Draht-EDM (Wire EDM). Dieser Artikel vergleic
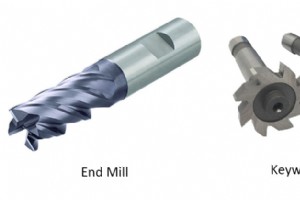
Manche unterscheiden nicht zwischen Schaftfräsern und Nutfräsern. Obwohl Einsatzbereiche sich überschneiden, sind sie nicht austauschbar. Hier die Unterschiede und wie man verschiedene Schaftfräser unterscheidet und einsetzt. Unterschied zwischen Schaftfräser und Nutfräser 1. Unterschiedlicher Verw
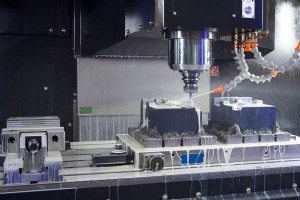
Mit vielfältigen Fertigungstechnologien am Markt gewinnt CNC-Bearbeitung weiterhin breite Nutzung. Viele Anwender fragen: Warum bleiben bei CNC-Teilen während der Fertigung Bearbeitungszugaben? Die Dicke der in jedem Prozess abgetragenen Metallschicht heißt Zwischenbearbeitungszugabe. Für Drehfläche
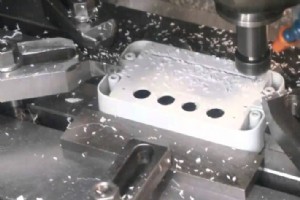
Ein Bearbeitungszentrum vereint Fräs-, Bohr- und Drehfunktionen in einer Maschine – hohe Produktionseffizienz. CNC-Fräsmaschinen benötigen meist keine Spezialvorrichtungen; Werkzeugspannen und -dateneinstellung genügen – stark verkürzter Produktionszyklus. Stufenlos verstellbare Spindeldrehzahl und
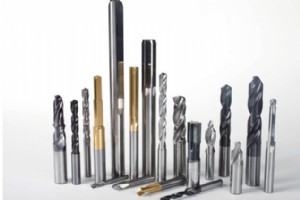
Die Werkzeugauswahl ist ein zentraler Aspekt im CNC-Bearbeitungsprozess – sie beeinflusst nicht nur die Maschineneffizienz, sondern direkt die Teilequalität. CNC-Werkzeuge sind Voraussetzung für höhere Bearbeitungseffizienz. Hier stellen wir Leistungsanforderungen und Auswahlmethoden für CNC-Werkzeu
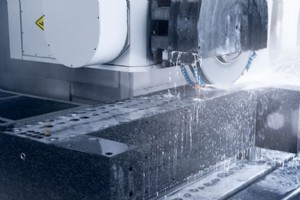
1. Was ist Schleifen? Schleifen ist ein Fertigungsverfahren, bei dem durch Schneidwirkung des Schleifwerkzeugs der überschüssige Oberflächenabtrag erfolgt, um vorgegebene Oberflächenqualität zu erreichen. Gängige Formen: Rundschleifen, Innenrundschleifen, Centerless-Schleifen, Gewindeschleifen, Flac
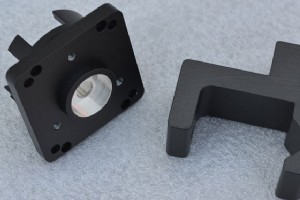
Aluminiumlegierungen sind verhältnismäßig weiche Metalle. Durch geringes Gewicht ideal für die Bearbeitung. Trotz Vorteilen von Leichtbau und guter Zerspanbarkeit fehlt die nötige Festigkeit für hochbelastete mechanische Teile. Harteloxalschichten verstärken das Aluminium. Das Verfahren verbessert H
Heute arbeiten Roboter scheinbar überall: in Filmen, Flughäfen, Lebensmittelproduktion, sogar in Fabriken, die andere Roboter bauen. Roboter haben vielfältige Funktionen, und da ihre Fertigung einfacher und günstiger wird, nehmen sie in der Industrie stetig zu. Mit wachsender Nachfrage müssen Robote
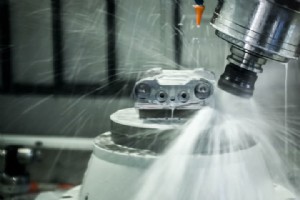
Ein CNC-Bearbeitungszentrum benötigt meist keine Spezialvorrichtungen oder -prozesseinrichtungen. Beim Werkstückwechsel genügt das Aufrufen des Programms, Spannen des Werkzeugs und Einstellen der Werkzeugdaten im NC-Speicher – stark verkürzter Produktionszyklus. Zudem vereint CNC Fräs-, Bohr- und Dr
Aluminium-Präzisionsteile sind wegen geringem Gewicht und edler Optik beliebt und finden immer breitere Anwendung in Industrie und Alltag. Mit technischem Fortschritt steigen Anforderungen an Vielfalt und Qualität von Aluminiumlegierungsprodukten. Um der Nachfrage nach vielfältigen, hochwertigen Alu
Herstellungsprozess